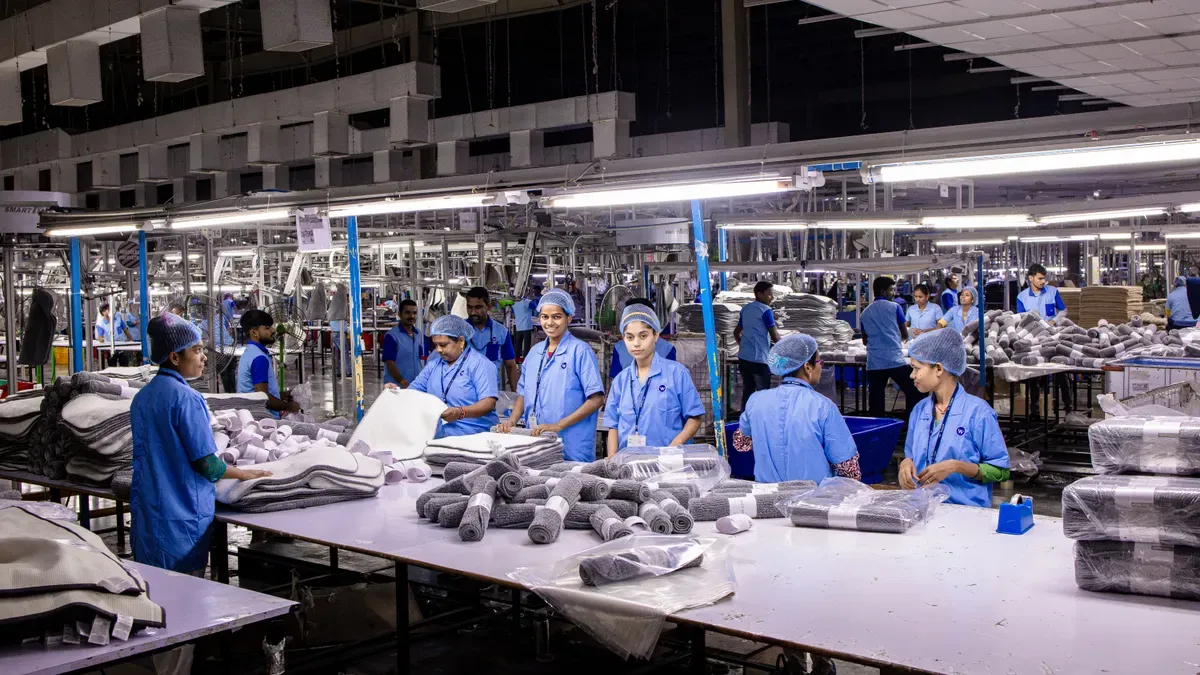
機上盒系統整合透過成功組裝主PCBA、精密線束、保護殼、初始韌體刷寫和自動化功能測試來實現。電子產品製造商深知,在大批量工廠生產中,高效的機上盒組裝流程至關重要。掌握機上盒組裝流程有助於消除散熱瓶頸、縮短整體交貨週期並降低主要製造風險。隨著硬體密度的增加,您必須在複雜的元件佈局和快速、可重複的品質保證流程之間取得平衡。正確管理每一個實體組裝細節,能夠保障最終產品質量,降低總營運成本,並確保所有目標終端客戶獲得最終滿意。
關鍵要點
選擇壁厚相同的鋁製外殼材料,以促進熱傳遞並防止塑膠成型誤差。
使用自動化工具及早檢查電路板和線束,以防止不良零件進入組裝線。
將電源線遠離資料線,並將多條電源線捆綁在一起,以防止幹擾並保護脆弱的焊點。
在將最終產品發出之前,對每台設備進行自動功能和熱測試,以發現損壞的零件。
將包裝好的盒子放入特製的防靜電袋中,袋內襯有柔軟的泡沫,以防止運輸過程中損壞。
機上盒組裝規劃
外殼選擇和麵向製造的設計原則
在選擇機箱外殼時,應儘早遵循面向製造的設計原則。明智地選擇外殼材料,確保內部熱量能夠順暢地從主機排出。鋁的散熱速度比不銹鋼快約 3.5 倍。深色鋼製機殼在陽光照射下會快速吸收光能。這些滯留的熱量會在內部元件啟動前就使機殼內部溫度升高 15-20°C。光亮的外殼可以反射陽光,保護內部脆弱的硬體。
在模製盒體形狀時,請務必使塑膠外殼壁厚均勻。使用ABS塑膠材質時,保持壁厚均勻,範圍在2.0-3.5毫米之間。均勻的壁厚可以避免出現難看的縮痕、內部氣隙和彎曲變形。對於隱藏的壁面,側向拔模角應為1°;對於外露的可見表面,則應為1.5-2°。對於粗糙的壁面,則應使用3°的拔模角。良好的拔模角能夠確保零件順利脫模,提高成型成功率,保護產品質量,並延長模具的使用壽命。
硬體和線束準備
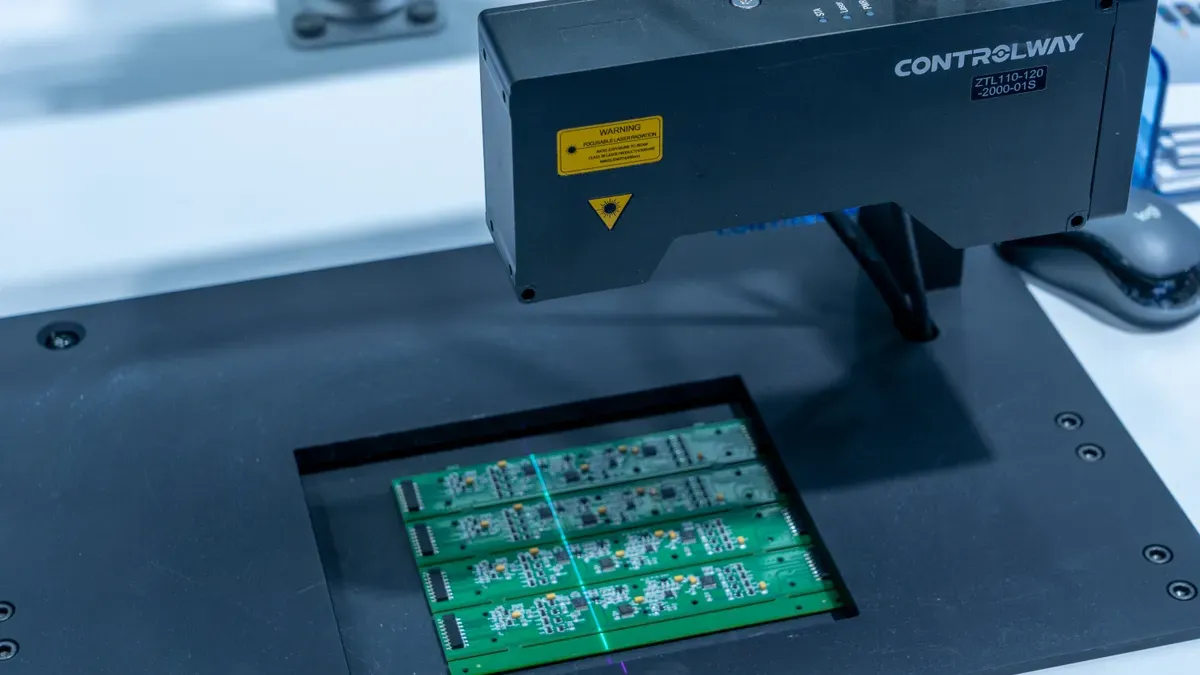
在開始整箱組裝之前,請仔細整理工廠庫存。在進行實際安裝之前,請務必對每塊電路板進行全面檢查。自動光學檢測能夠發現電路板表面98%至99%的缺陷,而人眼只能辨識出其中約80%的錯誤。快速發現電路板缺陷能有效確保產品的高品質標準,避免將不合格的電路板裝入成品金屬箱體中。
在開始最終的箱體組裝工作之前,請檢查線束和金屬配件。使用放大鏡仔細檢查剝去絕緣層的電線,以發現損壞的金屬絲。使用壓接力測試器防止線束製作過程中出現線端鬆脫。連接器鎖和針腳拉力測試可防止塑膠線盒內的電線鬆動。進行100% 的電流測試,以修正錯誤的線路路徑。這些前期準備步驟可以減少後製維修工作,進而加快生產線速度。
機上盒組裝過程
PCBA和電源集成
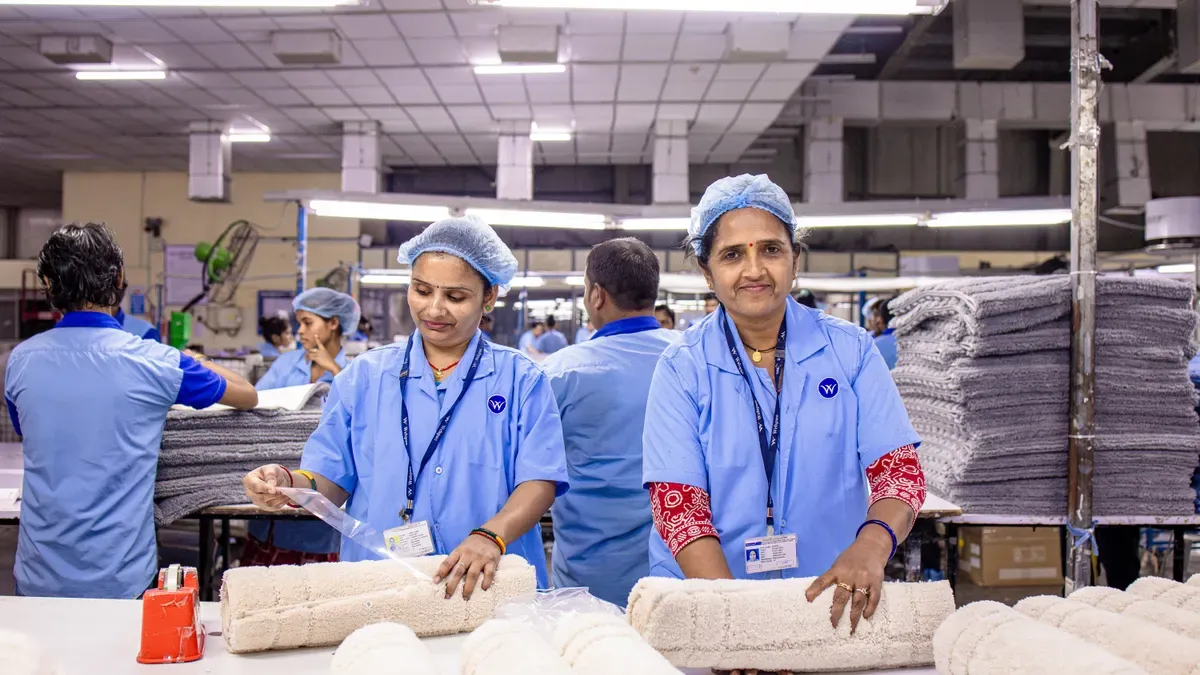
生產一開始,首先將主機板固定到下機箱。組裝工人會將安裝孔對準金屬支架,以避免主機板受力過大。然後,使用扭力扳手擰緊小螺絲,將主機板牢固地固定。這一步可以防止主機板開裂,保護脆弱的焊點,並確保長期運作的穩定性。
接下來,將內建電源安裝到車箱艙內。優質的電源需要具備一些關鍵特性來保護機殼內部的脆弱零件:
防止內部溫度意外飆升的過熱保護
長時間系統運作期間可實現高能效
為不同的全球電網提供靈活的電力支持
在組裝過程中,將電源單元連接到主機板需要良好的雜訊控制。採用星形接地,將所有接地線連接到同一點。這種設定可以防止不良接地迴路。在電源引腳附近放置 100nF 的小電容,以消除關鍵電路板區域的快速電壓雜訊。將高壓地和低壓地分開,以防止電壓漂移。將走線長度保持在 5mm 以下,以降低走線電阻。良好的接地層可以降低電路電阻,保持訊號純淨,並提高裝置的整體可靠性。
電纜佈線和外殼集成
將主電路板固定在框架內後,再插入線束。小型機殼的組裝過程需要嚴格的佈線。整齊的佈線有助於散熱、降低噪音,並方便維修。良好的佈線還能讓工人輕鬆檢查零件而不會幹擾附近的線路,從而加快工廠維修速度。
運用合理的線纜佈局規則,可以提高產品的可靠性:
為了減少干擾,請將電力線路遠離高速數據線。
使用塑膠夾固定電纜束,以防止電線與鋒利的金屬邊緣摩擦。
保持空氣通道暢通,以便散熱器能夠正常冷卻系統。
組裝的下一步是準備外包裝盒進行最終封口。在密封外殼之前,請仔細檢查每條線路。塑膠外殼夾住的電線會導致銅線斷裂和短路。插頭附近要留出足夠的電線餘裕,以免晃動導致脆弱的焊點斷裂。
您可以使用螺絲或卡扣將頂蓋固定到底框上。良好的密封性可有效防止外部灰塵和水進入,同時牢固地固定內部零件。精心執行每一步操作,可防止內部零件在使用過程中過早損壞。這樣既能獲得高品質的製造工藝,又能確保整個工廠生產流程的順暢運作。
成功組裝機殼的測試規程
韌體刷寫和功能測試
您需要在每台機器上安裝啟動軟體,以便為內部硬體部件的日常使用做好準備。生產工人會在機箱組裝過程中執行一個簡單的軟體設定流程:
取得正確的系統韌體檔案(
.image從主網站下載並將其複製到 FAT32 USB 隨身碟。將USB插入機上盒端口,打開電源,然後按選單鍵查看選項。
捲動恢復選單螢幕,開啟軟體更新部分,然後啟動系統檔案刷新程式。
讓設定過程運作5 到 10 分鐘,確保在此期間沒有人拔掉電源插頭。
警告:軟體更新可能會重新啟用傳送門方塊,因此在更新所有工廠生產批次之前,請先測試一個單元。
在所有生產線上統一採用這種軟體設置,可以避免用戶設置錯誤,減少軟體漏洞,並加快設備準備。自動化測試會在不影響工廠日常生產的情況下,檢查實體介面和運作中的軟體。新的測試系統會將即時設備訊號與先前的測試結果進行比較。這種持續的數據審查能夠快速發現常見的故障零件,並幫助工廠工人定位隱藏的連結問題。智慧測試軟體會對視訊顯示尺寸、音訊解碼、訊號時序和活動網路連線進行即時檢查。此外,自動化測試系統也會對網路連接埠、卡槽和無線晶片進行循環檢查,以確保流暢的串流媒體傳輸。在將設備移至最後一個組裝工位之前,您需要檢查網路連接是否穩定、視訊播放是否清晰以及電源響應是否正常。
老化測試和訊號驗證
您需要測試快速訊號路徑,以確保每個生產組的產品品質達到高標準。專用訊號工具會檢查螢幕輸出圖,以確認功率等級並符合官方標準:
給我們
PRBS9以設定的速度速率通過連接的電纜測試訊號模式。檢查側眼空間和高眼空間是否符合設定的界限,以評估訊號清晰度。
將 HDMI 連接埠的自動訊號衰減調整為 0 至 -15 dB,或將 USB 連接的自動訊號衰減調整為 -3.5 dB。
進行額外的電氣檢查,包括線路路徑測試、線路電阻測試和標記檢查。
標準匹配工具會測試頻率和時間偏移,以查找電路板線路上的微小訊號衰減。接下來,每個組裝好的機殼都會被放入高溫測試爐進行熱應力測試。熱應力測試會迫使脆弱的零件在工廠內損壞,而不是在使用者家中損壞。測試人員會在長時間的爐內測試過程中追蹤訊號抖動、訊號衰減、線路雜訊和串擾。之後,工廠工人會進行必要的品質檢查,以檢查實體連接埠的對齊情況、標籤是否清晰以及外包裝箱的強度。完整的最終檢查確保每個成品機箱都能經受日常家庭使用的考驗。嚴格的檢查可以降低退貨率,維護客戶信任,並提高所有工廠班次的合格品率。
解決組裝難題和包裝問題
熱管理和相容性管理
狹小的機箱空間會在最終產品組裝過程中帶來一些常見問題。緊湊的機箱內部空間容易積聚熱量,尤其是在工作部件附近,而微小的組裝誤差會導致零件錯位。解決這些散熱問題的方法是:在發熱晶片和外殼之間放置厚實的散熱墊。此外,在最終組裝過程中仔細對齊零件可以避免框架應力,消除電路板上的縫隙,並保護內部的弱點。
為了保護機上盒內部元件,必須嚴格控制元件尺寸。在組裝過程中,電路板在狹小的機箱槽內彎曲時,脆弱的焊點容易裂開。透過在所有生產線上嚴格遵循 IPC-A-610 2 級標準,可以有效防止電路板組裝過程中機箱框架受力過大。相符的機殼尺寸有助於散熱順暢,減少內部熱點,簡化組裝流程,並延長設備的使用壽命。
最終包裝和分銷準備
每台成品機在進入包裝區前都要經過最後一道檢查。工廠工人會檢查介面是否對齊,清潔外包裝箱表面,並在顯示器上貼上透明保護膜。這項嚴格的檢查可以防止產品在運輸過程中被意外刮傷,同時確保每個生產批次的產品整體品質都達到高標準。
工作人員將每個成品單元連同主要係統配件一起放入客製化包裝盒中。您將遙控器、電源轉接器和高速視訊線放入主零售包裝盒內。
將主機用防靜電套包裹起來,以防止靜電產生。
在盒子內部放置異形泡棉端蓋,以承受強烈衝擊。
將使用者指南、小型電池和連接線放入標有標記的內部插槽。
用強力安全膠帶密封印製好的零售包裝盒。
最後,工廠團隊將多個零售包裝盒裝入厚紙板運輸箱,準備最終出貨。工人們將帶有序號和收貨地址的清晰代碼標籤貼在主包裝箱上。這種簡單的包裝流程可以保護易損電子產品在全球運輸過程中免受損壞,防止運輸過程中的物理損傷,並加快大型工廠合作夥伴的倉儲工作。
您優化了機上盒的組裝流程,從而提升整體品質並降低營運成本。結合早期設計規範、智慧散熱和嚴格測試,可在日常工廠組裝過程中直接保護硬體。這些整合步驟優化了每個製造流程,同時確保產品在實際應用中性能穩定可靠。
將這些行之有效的方法應用到您的生產營運中,即可獲得最大的市場價值。經驗豐富的合作夥伴將協助您掌握實體組裝任務,提高產量,並確保客戶獲得極致的滿意度。與技術精湛的電子專家合作,能夠提升您工廠每個班次的整體組裝效率。
常見問題
如何優化機上盒整合所需的機箱選擇?
選擇導熱性良好的外殼材料,以便將熱量從內部元件散發出去。保持塑膠壁厚均勻,介於 2.0 至 3.5 毫米之間。正確的側邊斜度可以防止外殼成型缺陷,並使您的組裝過程更加順暢。
為什麼要在生產過程中遵循 IPC-A-610 2 級標準?
遵循 IPC-A-610 2 級標準,防止內部電路板受到物理框架壓力。遵守這些規則可防止緊密外殼內的焊點開裂。此舉可提高大量生產的整體產品品質。
自動化測試在機上盒生產中扮演什麼角色?
自動化測試可在不影響生產線的情況下,檢查音訊和視訊訊號、插頭連接以及軟體設定。您可以快速發現早期零件故障。這項穩定可靠的流程可減少顧客退貨,並保障工廠的生產效率。
如何防止緊湊型外殼內的電纜損壞?
將電源線遠離資料路徑,並用塑膠卡扣固定線束。在合上外殼框架之前檢查線纜路徑。在插頭附近預留一些線纜餘量,可以防止在組裝過程中對脆弱的焊點施加過大的壓力。