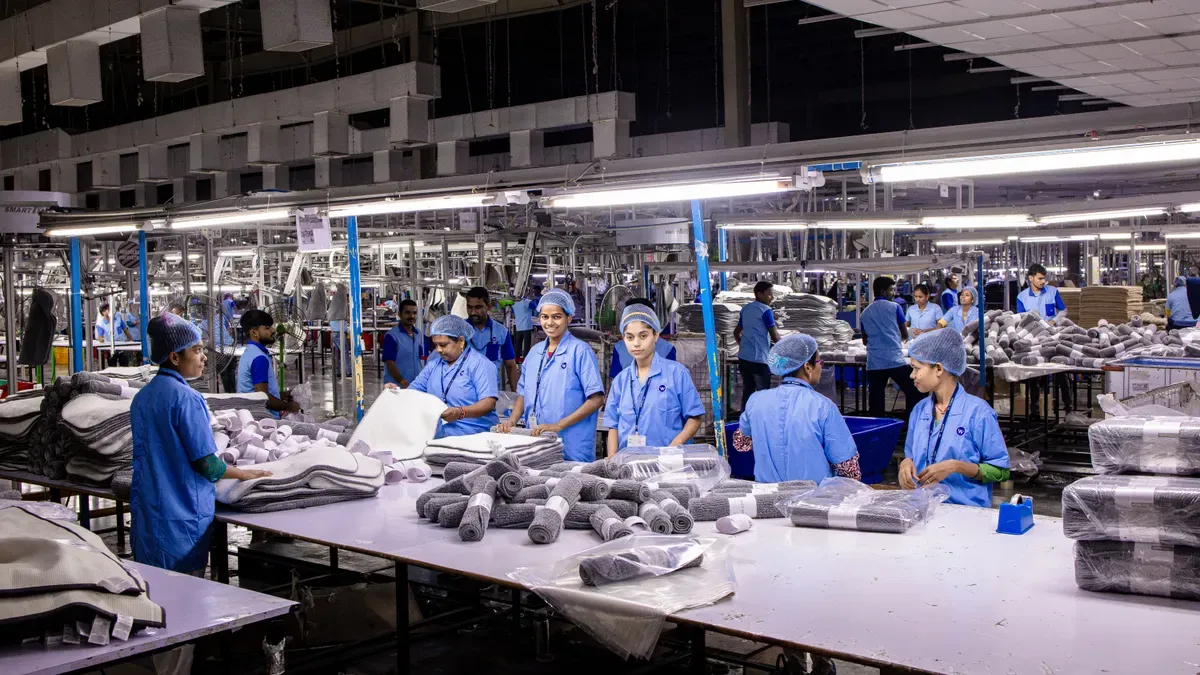
L'intégration complète d'un décodeur consiste à assembler avec succès les cartes de circuits imprimés principales, les faisceaux de câbles délicats, les boîtiers de protection, à effectuer le flashage initial du firmware et à réaliser des tests fonctionnels automatisés. Les fabricants de produits électroniques connaissent l'importance d'un processus d'assemblage efficace lors des productions en grande série. La maîtrise de cet assemblage permet d'éliminer les goulots d'étranglement thermiques, de réduire les délais de livraison et de minimiser les risques de fabrication. À mesure que la densité matérielle augmente, il est essentiel de concilier la complexité de l'agencement des composants avec des procédures d'assurance qualité rapides et reproductibles. La gestion rigoureuse de chaque détail d'assemblage physique garantit la qualité du produit final, réduit les coûts opérationnels et assure la satisfaction optimale de tous les clients.
Points clés à retenir
Choisissez des matériaux de boîtier en aluminium d'épaisseur de paroi égale pour favoriser la dissipation de la chaleur et éviter les erreurs de formage du plastique.
Contrôlez les cartes de circuits imprimés et les faisceaux de câbles dès le début du processus à l'aide d'outils automatisés afin d'empêcher les pièces défectueuses d'atteindre la chaîne de montage.
Éloignez les câbles d'alimentation des lignes de données et regroupez-les pour éviter les interférences et protéger les points de soudure fragiles.
Utilisez les fonctions automatiques et les tests thermiques sur chaque appareil pour détecter les pièces défectueuses avant d'expédier le produit final.
Placez les boîtes terminées dans des sacs antistatiques spéciaux avec de la mousse souple pour les protéger des dommages pendant le transport.
Planification de l'assemblage du décodeur
Principes de sélection du boîtier et de conception pour la fabrication (DFM)
Appliquez les principes de conception pour la fabrication dès le début du processus de fabrication lors du choix du boîtier. Sélectionnez judicieusement les matériaux du boîtier afin d'assurer une bonne dissipation de la chaleur interne. L'aluminium dissipe la chaleur environ 3.5 fois plus rapidement que l'acier inoxydable. Un boîtier en acier foncé absorbe très rapidement l'énergie lumineuse lorsqu'il est exposé au soleil. Cette chaleur emprisonnée augmente la température interne du boîtier de 15 à 20 °C avant même la mise sous tension des composants internes. Les finitions extérieures brillantes réfléchissent les rayons du soleil et protègent les composants internes fragiles.
Veillez à ce que les parois des boîtiers en plastique soient uniformes lors du moulage de vos formes. Maintenez une épaisseur de paroi régulière entre 2.0 et 3.5 mm lorsque vous travaillez avec du plastique ABS. Une épaisseur de paroi uniforme évite les retassures disgracieuses, les bulles d'air internes et les déformations. Prévoyez des angles de dépouille de 1° pour les parois cachées et de 1.5 à 2° pour les surfaces extérieures visibles. Utilisez des angles de 3° pour les parois rugueuses. De bons angles de dépouille facilitent le démoulage, augmentent le taux de réussite de l'assemblage, préservent la qualité et prolongent la durée de vie des outils.
Préparation du matériel et des faisceaux de câbles
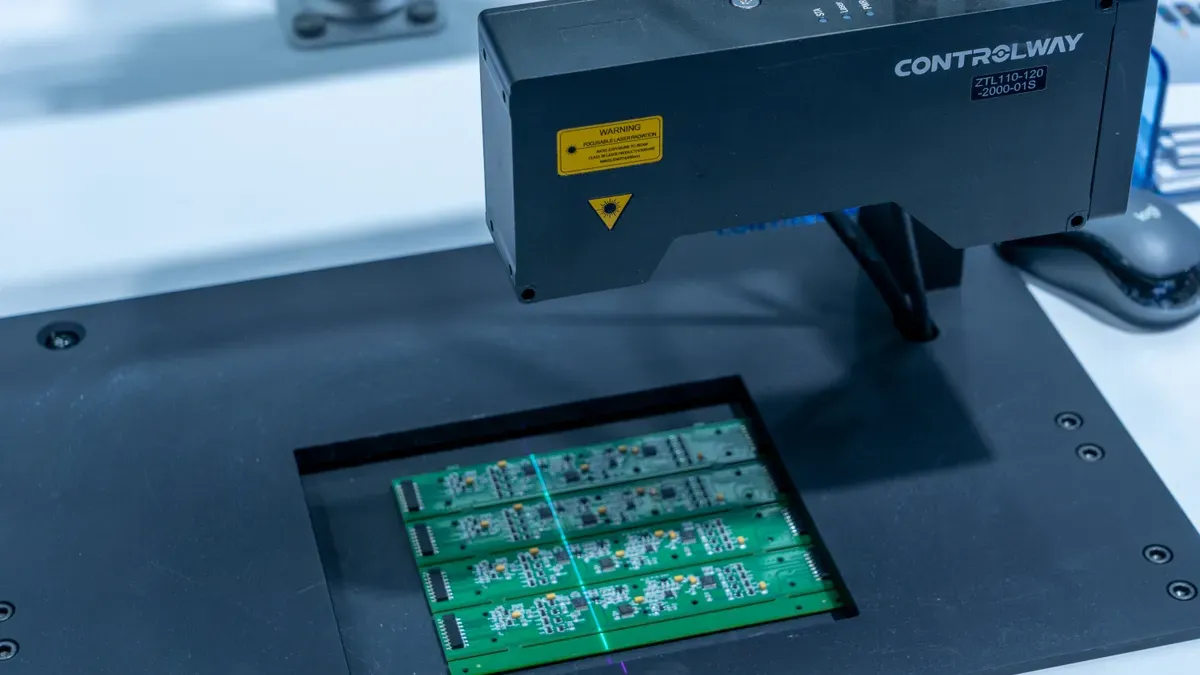
Organisez soigneusement votre stock d'usine avant de commencer l'assemblage complet des boîtiers. Vérifiez minutieusement chaque carte de circuit imprimé avant de procéder à son installation physique. L'inspection optique automatisée détecte 98 à 99 % des défauts de surface sur les composants. L'œil humain ne repère qu'environ 80 % de ces mêmes défauts. La détection rapide des défauts sur les cartes garantit le respect de vos normes de qualité élevées. Vous évitez ainsi d'intégrer des cartes de circuit imprimé défectueuses dans vos boîtiers métalliques.
Avant de procéder à l'assemblage final du boîtier, vérifiez les faisceaux de câbles et les éléments métalliques. Examinez attentivement les fils dénudés à la loupe afin de repérer les brins métalliques endommagés. Utilisez des testeurs de force de sertissage pour éviter les extrémités de fils desserrées lors du sertissage. Les verrous de connecteurs et les tests de traction des broches empêchent les fils de se desserrer dans les blocs de câbles en plastique. Effectuez des tests de continuité électrique à 100 % pour corriger les erreurs de câblage. Ces étapes préparatoires permettent d'accélérer les chaînes de production en réduisant les interventions de réparation ultérieures.
Le processus d'assemblage du décodeur
Intégration de la carte PCBA et de l'alimentation
La production commence par la fixation de la carte mère au châssis inférieur. Les opérateurs alignent les trous de montage sur les entretoises métalliques afin d'éviter toute contrainte sur la carte. De petites vis sont ensuite serrées à l'aide d'outils de serrage adaptés pour la fixer. Cette étape prévient les fissures, protège les soudures fragiles et garantit une stabilité à long terme en fonctionnement.
Ensuite, installez le bloc d'alimentation interne dans son emplacement dans le châssis. Les bons blocs d'alimentation doivent posséder des caractéristiques clés pour protéger les composants fragiles du boîtier :
Une alimentation électrique propre qui réduit le bruit électrique
Protection thermique empêchant les pics de température interne inattendus
Économies d'énergie importantes lors des longues heures de fonctionnement du système
Soutien énergétique flexible pour différents réseaux électriques mondiaux
Lors du raccordement des blocs d'alimentation aux cartes mères, une bonne maîtrise du bruit est essentielle pendant l'assemblage. Utilisez une mise à la terre en étoile en reliant tous les fils de masse à un seul point. Cette configuration élimine les boucles de masse indésirables. Placez de minuscules condensateurs de 100 nF près des broches d'alimentation pour éliminer les perturbations de tension rapides sur les zones critiques de la carte. Éloignez les masses haute tension des masses basse tension afin d'éviter les variations de tension. Limitez la longueur des pistes à moins de 5 mm pour réduire leur résistance. Des plans de masse robustes diminuent la résistance du circuit, garantissant ainsi la pureté des signaux et améliorant la fiabilité globale du dispositif.
Intégration du cheminement des câbles et du boîtier
Après avoir fixé les cartes de circuits imprimés principales à l'intérieur du châssis, vous branchez les faisceaux de câbles. L'assemblage du boîtier exige un câblage précis, surtout pour les petits modèles. Un câblage soigné favorise la dissipation thermique , réduit le bruit et simplifie les réparations. Un bon câblage permet aux techniciens de contrôler facilement les composants sans perturber les câbles voisins, ce qui accélère les réparations en usine.
Vous rendez vos produits plus fiables en utilisant des règles intelligentes de disposition des câbles :
Éloignez les lignes électriques des lignes de données à haut débit afin de réduire les interférences.
Fixez les faisceaux de câbles à l'aide de clips en plastique pour éviter que les fils ne frottent contre les bords métalliques tranchants.
Veillez à ce que les conduits d'air soient dégagés afin que les dissipateurs thermiques puissent refroidir correctement le système.
Pour faire avancer l'assemblage, préparez le boîtier extérieur pour sa fermeture définitive. Vérifiez soigneusement le cheminement de chaque câble avant de sceller le boîtier. Des câbles pincés entre les parois du boîtier en plastique peuvent provoquer la rupture des brins de cuivre et des courts-circuits. Laissez un peu de mou dans les câbles près des connecteurs afin d'éviter que les vibrations ne cassent les soudures fragiles.
Le boîtier supérieur se fixe au châssis inférieur à l'aide de vis ou de clips. Une étanchéité parfaite empêche la poussière et l'eau de pénétrer et maintient fermement les composants internes. Chaque étape de fabrication, réalisée avec soin, prévient les défaillances prématurées des composants internes. Vous bénéficiez ainsi d'une qualité de fabrication élevée et d'un flux de production optimisé sur l'ensemble de la chaîne de production.
Protocoles de test pour un assemblage réussi des boîtiers
Mise à jour du firmware et tests fonctionnels
Un logiciel de démarrage est installé sur chaque boîtier afin de préparer les composants internes à une utilisation quotidienne. Les opérateurs de production exécutent une procédure d'installation logicielle simple lors des étapes d'assemblage.
Récupérez le fichier de firmware système correct (
.image) depuis le site principal et copiez-le sur une clé USB FAT32.Insérez la clé USB dans le port du décodeur, allumez-le et appuyez sur la touche menu pour accéder aux options.
Faites défiler l'écran du menu de récupération, ouvrez la section de mise à jour du logiciel et lancez la procédure de flashage des fichiers système.
Laissez l'installation se dérouler pendant 5 à 10 minutes , en veillant à ce que personne ne débranche la prise électrique pendant cette période.
Avertissement : La mise à jour du logiciel peut réactiver les blocages de portail ; il est donc conseillé de tester une unité avant de mettre à jour l’ensemble de la production en usine.
L'uniformisation de cette configuration logicielle sur toutes les lignes de production permet d'éviter les erreurs de configuration utilisateur, de réduire les bogues logiciels et d'accélérer la préparation des unités. Les tests automatisés vérifient les ports de connexion physiques et le logiciel en cours d'exécution sans impacter la productivité quotidienne. Les nouveaux systèmes de test comparent les signaux des unités en temps réel aux résultats des tests précédents . Cette analyse continue des données permet de détecter rapidement les pièces défectueuses courantes et d'aider les opérateurs à localiser les problèmes de liaison cachés. Un logiciel de test intelligent effectue des contrôles en temps réel de la taille de l'affichage vidéo, du décodage audio, de la synchronisation du signal et des liaisons réseau actives. De plus, les systèmes de test automatisés effectuent des tests de boucle sur les ports réseau, les emplacements de cartes et les puces sans fil pour garantir une diffusion fluide. Vous vérifiez la stabilité des liaisons réseau, la netteté de la lecture vidéo et le bon fonctionnement de l'alimentation avant de transférer les unités vers le dernier poste d'assemblage.
Tests de rodage et vérification du signal
Vous testez les chemins de signal rapides afin de garantir une qualité de produit élevée pour chaque groupe de production. Des outils de traitement du signal spécifiques vérifient les diagrammes de sortie d'écran pour confirmer les niveaux de puissance et les normes de correspondance officielles.
Envoyer nous
PRBS9tester le signal de test à travers les câbles connectés à des vitesses définies.Vérifiez l'écartement latéral des yeux et l'écartement vertical des yeux par rapport à des limites définies pour évaluer la clarté du signal.
Ajustez les pertes de signal automatiques de 0 à -15 dB pour les ports HDMI ou de -3.5 dB pour les liaisons USB.
Effectuez des contrôles électriques supplémentaires, notamment des tests de cheminement des câbles, de résistance de ligne et de vérification des marqueurs.
Les outils de test standard analysent les décalages de fréquence et de temps pour détecter les moindres pertes de signal le long des pistes du circuit imprimé. Ensuite, chaque boîtier fermé est placé dans des fours de test à haute température pour subir des tests de contrainte thermique. Ces tests permettent de tester la résistance des composants fragiles en usine, évitant ainsi leur défaillance à domicile. Les techniciens suivent les variations de signal, les pertes de signal, le bruit sur les lignes et les interférences pendant les longs cycles de test en four. Par la suite, un contrôle qualité rigoureux est effectué en usine afin de vérifier l'alignement physique des ports, la lisibilité des étiquettes et la solidité du boîtier. Ce contrôle final complet garantit que chaque boîtier assemblé résistera à une utilisation quotidienne intensive. Ces contrôles rigoureux réduisent les taux de retour, préservent la confiance des clients et augmentent le taux de réussite des unités sur l'ensemble des équipes de production.
Résolution des problèmes d'assemblage et d'emballage
Gestion thermique et de compatibilité
Les boîtiers compacts posent souvent problème lors de l'assemblage final. Un espace réduit emprisonne la chaleur près des composants actifs, et de petites erreurs d'assemblage entraînent un mauvais alignement. Pour résoudre ces problèmes de dissipation thermique, il est conseillé de placer des pads de refroidissement épais entre les puces et le boîtier métallique. De plus, un alignement précis des composants lors de l'assemblage final permet de limiter les contraintes sur le châssis, d'éliminer les jeux excessifs sur la carte et de protéger les connexions internes fragiles.
Il est essentiel de contrôler rigoureusement les dimensions des composants afin de protéger les pièces internes du décodeur. Les points de soudure fragiles se fissurent lorsque les cartes de circuits imprimés se plient dans les petits emplacements du boîtier lors de l'assemblage. En respectant scrupuleusement les règles de la norme IPC-A-610 Classe 2 sur toutes les lignes de production, vous évitez les contraintes sur le châssis pendant l'assemblage des cartes. Des dimensions de boîtier adaptées favorisent une dissipation thermique optimale, réduisent les points chauds internes, simplifient l'assemblage et prolongent la durée de vie des appareils.
Préparation finale de l'emballage et de la distribution
Chaque unité assemblée fait l'objet d'un dernier contrôle avant d'être emballée. Les ouvriers vérifient l'alignement des ports, nettoient les surfaces extérieures des boîtes et appliquent un film protecteur transparent sur les écrans. Ce contrôle rigoureux protège les unités des rayures accidentelles pendant le transport et garantit une qualité optimale pour chaque lot de fabrication.
Chaque unité assemblée est placée dans un emballage sur mesure avec les principaux accessoires du système. Les télécommandes, les blocs d'alimentation et les câbles vidéo rapides sont placés dans l'emballage principal.
Enveloppez l'unité principale dans une gaine antistatique pour bloquer l'électricité statique.
Insérez des embouts en mousse profilée à l'intérieur de la boîte pour amortir les chocs.
Placez les guides d'utilisation, les petites piles et les câbles d'installation dans les emplacements intérieurs marqués.
Fermez hermétiquement la boîte imprimée à l'aide d'un ruban adhésif de sécurité résistant.
Enfin, les équipes en usine placent plusieurs boîtes de vente au détail dans des cartons d'expédition épais pour la livraison finale. Les employés collent des étiquettes à code lisibles, comportant les numéros de série et les adresses de livraison, sur les cartons principaux. Ce processus d'emballage simple protège les appareils électroniques fragiles lors du transport international, évite les dommages physiques liés au transport et accélère le stockage pour les grands partenaires industriels.
Vous rationalisez votre processus d'assemblage de décodeurs pour améliorer la qualité globale et réduire les coûts d'exploitation. L'intégration de règles de conception dès la conception, d'un refroidissement thermique intelligent et de tests rigoureux protège directement votre matériel lors de l'assemblage quotidien en usine. Ces étapes intégrées optimisent chaque processus de fabrication tout en garantissant des performances produit constantes et fiables sur le terrain.
Vous optimisez votre valeur marchande en intégrant ces méthodes éprouvées à vos cycles de production. Des partenaires contractuels expérimentés vous aident à maîtriser l'assemblage physique des boîtiers, à améliorer vos rendements et à garantir une satisfaction client maximale. Collaborer avec des spécialistes en électronique qualifiés améliore vos performances d'assemblage à chaque quart de travail.
QFP
Comment optimiser le choix du boîtier pour l'intégration d'un décodeur ?
Choisissez des matériaux de boîtier à forte conductivité thermique pour évacuer la chaleur des composants. Veillez à ce que l'épaisseur des parois en plastique soit uniforme, entre 2.0 et 3.5 mm. Des pentes latérales correctes évitent les défauts de moulage et facilitent le montage.
Pourquoi devez-vous respecter les normes IPC-A-610 Classe 2 lors de la production ?
Respectez la norme IPC-A-610 Classe 2 afin d'éviter toute pression physique du châssis sur les cartes de circuits imprimés internes. Le respect de ces règles prévient les fissures des joints de soudure à l'intérieur des boîtiers étanches. Cette mesure contribue à améliorer la qualité globale des produits, même en grande série.
Quel rôle jouent les tests automatisés dans la production des décodeurs ?
Les tests automatisés vérifient les signaux audio et vidéo, les connexions et les configurations logicielles sans ralentir les chaînes de production. Vous détectez rapidement les défaillances des composants. Ce processus continu réduit les retours clients et préserve la qualité de votre production.
Comment éviter d'endommager les câbles à l'intérieur d'un boîtier compact ?
Éloignez les câbles d'alimentation des chemins de données et fixez les faisceaux de câbles avec des clips en plastique. Vérifiez le cheminement des câbles avant de refermer le boîtier. Laisser un peu de mou près des connecteurs évite de fragiliser les soudures lors du montage.