Un via intégré (ou via dans une pastille) est un trou métallisé situé à l'intérieur ou directement sur une zone d'insertion de composant, permettant d'évacuer les signaux ou la chaleur des composants à pas fin. Dans un via rempli et bouché, le corps contient de la résine ou un matériau conducteur, et une couche de cuivre plaqué assure l'étanchéité. On obtient ainsi une surface de pastille plane et soudable.
La planéité est essentielle. Les vias ouverts favorisent l'absorption de la soudure, emprisonnent l'air et provoquent des vides ou des défauts de type « tête dans l'oreiller » lors du refusion. Une bonne conception des vias dans les pastilles de connexion permet d'éviter ces problèmes. Cet article vous propose un cadre de référence pour la conception des vias dans les pastilles : quand privilégier les vias remplis et bouchés, quand des structures plus simples suffisent et quels facteurs de coût influencent ce choix. Utilisez-le pour résoudre vos questions de conception de vias dans les pastilles avant de commencer le routage.
Points clés à retenir
Utilisez des vias remplis et bouchés sous les BGA à pas fin, les CSP et les pastilles thermiques pour des joints de soudure fiables.
Évitez les vias dans les pastilles lorsque celles-ci ont suffisamment d'espace pour un routage standard ou lorsque de petits composants de puce sont situés à proximité.
Spécifiez la norme IPC-4761 Type VII dans les notes de fabrication pour assurer un remplissage et un bouchage corrects.
Veillez à ce que le canal de la via soit complètement rempli et que le capuchon en cuivre soit bien plat afin d'éviter les vides de soudure.
Évitez les vias ouverts ou bombés dans les pastilles de soudure car ils emprisonnent l'air et provoquent des défauts.
Renseignez-vous rapidement auprès de votre fabricant sur les matériaux de remplissage, l'épaisseur du revêtement et les méthodes d'inspection.
Pour maîtriser les coûts, n'utilisez les vias remplis et bouchés qu'aux endroits où la pâte à braser rencontre le trou.
Contrôler la qualité des vias dans les pastilles par radiographie et coupes transversales afin de détecter les défauts cachés.
Que signifie le via-dans-la-pastille pour l'assemblage
Définition et objectif
Un via dans une pastille est un trou métallisé placé à l'intérieur ou directement sur la zone de connexion d'un composant. Cette structure est utilisée lorsque le routage classique ne permet pas d'atteindre la pastille. Un routage standard de type « os de chien » nécessite un espace à côté de la pastille pour une piste courte et un via. Les composants à pas fin suppriment cet espace. Le via dans la pastille de cuivre résout le problème de routage en déplaçant le point de connexion sous le composant lui-même.
Le but est simple : le via permet d’évacuer un signal ou de la chaleur du composant sans empiéter sur l’espace de routage environnant. Ce simple changement libère de l’espace sur les cartes à haute densité et raccourcit le chemin électrique. L’assemblage dépend alors d’une seule condition : la surface du plot doit être plane et soudable.
Le problème d'assemblage qu'il résout
Un via ouvert engendre trois problèmes d'assemblage. Premièrement, lors de la refusion, la soudure s'infiltre dans le trou. La pâte s'écoule alors de la zone de soudure, privant ainsi la connexion de tout apport de soudure. Deuxièmement, l'air emprisonné dans le via se dilate et traverse la soudure fondue, créant un vide au niveau de la connexion. Troisièmement, l'air qui s'échappe peut éjecter de la soudure et former des billes de soudure sur la surface du circuit imprimé.
Ces défauts sont difficiles à repérer et encore plus difficiles à corriger. Un vide fragilise le joint. Un défaut de type « tête dans l'oreiller » peut passer inaperçu lors de l'inspection initiale, mais révéler une défaillance sur le terrain. Un remplissage et un bouchage corrects du canal permettent de fermer le fût avant le début de l'assemblage. Le bouchon offre une surface solide à la pâte pour qu'elle puisse adhérer correctement, assurant ainsi la formation du joint à l'endroit prévu.
Où il apparaît sur les forums modernes
On trouve généralement des vias dans les pastilles sous les boîtiers BGA et CSP à pas fin. Les rangées internes de ces composants ne permettent pas de réaliser de connexions en forme d'os. Les emplacements LGA présentent la même contrainte. Les pastilles thermiques exposées sont également fréquentes. Une pastille thermique nécessite une surface plane et soudable ; des vias ouverts en dessous entraîneraient le drainage de la pâte thermique.
Le principe est constant. L'utilisation de vias intégrés aux pastilles est fréquente lorsque la densité des pastilles dépasse l'espace disponible pour le routage. Cela concerne les cartes haute densité, les pistes à haut débit nécessitant une faible descente verticale vers un plan de masse, et les interfaces thermiques. La liste des composants importe moins que la contrainte. Si la pastille ne permet pas un routage standard, le via est intégré à la pastille.
Vias clos, bouchés, remplis et coiffés
Les notes de fabrication mentionnent quatre types de vias, qui diffèrent par la portion du corps qu'ils obturent. Il est impératif d'adapter la structure à la pastille, et non à l'usage. Les trois sous-sections ci-dessous distinguent les obturations simples de celles soudables.
Vias à tente et bouchés
Le procédé de « tuffing » recouvre l'ouverture du via avec du vernis épargne. Le corps du via reste ouvert en dessous. Le procédé de « bouchage » consiste à insérer partiellement du matériau dans le trou, généralement d'un seul côté, et le bouchon s'arrête avant un remplissage complet. Ces deux options sont moins coûteuses qu'un traitement complet et conviennent aux vias situés hors des pastilles de soudure.
Les vias bouchés et recouverts conviennent parfaitement aux vias de signal classiques, aux points de test et à tout trou qui n'entre jamais en contact avec la pâte thermique. Leur utilisation est déconseillée lorsqu'ils sont placés dans un pad. Un via bouché des deux côtés sans remplissage emprisonne des poches d'air qui se dilatent lors du refusion. Le même risque existe pour un via rempli mais mal fermé. La matière se trouve alors sous la surface du pad, de l'air stagne et des défauts apparaissent.
Rempli contre bouché
Le remplissage par viaduc consiste à pousser le matériau à travers le canon jusqu'à ce que le trou soit plein. Le bouchage consiste à déposer du cuivre sur le canon rempli et à planariser la surface. Le remplissage seul laisse une petite cavité ou une surface de résine molle. Un bouchage en cuivre permet d'obtenir une surface plane et soudable.
Cette distinction détermine vos spécifications. Les vias remplis de résine et recouverts de cuivre offrent une surface où la pâte à braser adhère uniformément. Un via recouvert dans une pastille résiste également à la planarisation sans concavité, ce qui est important pour les composants à pas fin. Utilisez des structures remplies uniquement lorsque le via doit être étanche mais pas brasé. Réservez la structure entièrement recouverte et remplie aux pastilles qui reçoivent la pâte à braser.
IPC-4761 Type VII et VIPPO
La norme IPC-4761 définit les types de protection des vias. Le type VII décrit un via rempli et recouvert d'une couche plaquée. On parle également de VIPPO (via-in-pad plated over). Dans les notes de fabrication, les abréviations POFV ou VIPPO désignent souvent la même exigence.
Spécifiez le type par son nom dans votre documentation. Une simple mention comme « remplissage des vias » laisse place à l'interprétation, et un remplissage de via sans couche de cuivre peut entraîner l'apparition d'une pastille déformée. Indiquez la norme IPC-4761 Type VII, nommez les paires de couches et confirmez l'épaisseur de la couche de cuivre avec votre fabricant. Cette précision garantit la conformité de la conception des vias dans les pastilles et optimise le rendement de votre assemblage.
Fonctionnement du processus de remplissage et de bouchage
Matériaux de remplissage : résine ou matériaux conducteurs
Le matériau de remplissage détermine le comportement du canon après polymérisation. Une résine non conductrice remplit l'orifice et assure son étanchéité à l'air et aux produits chimiques. Une pâte conductrice assure la continuité électrique du canon. Ces deux solutions nécessitent un remplissage complet pour fonctionner.
Comparez la pâte de cuivre et le cuivre électrolytique en évaluant la conductivité et la complexité du processus. La pâte remplit plus rapidement et convient aux petits trous. Le cuivre électrolytique forme un bouchon métallique solide et épouse parfaitement la dilatation thermique du cylindre. Le remplissage du via avec une résine époxy conductrice est une autre option pour les chemins de chauffe et les connexions de masse. Discutez de ce choix avec votre fabricant dès le début, car le matériau détermine la recette du plaquage de cuivre ultérieur.
Un remplissage complet réduit le risque de bulles d'air et améliore l'homogénéité du placage. Le matériau doit atteindre le fond du cylindre sans interruption. Un remplissage partiel crée des poches d'air qui se dilatent lors du refusion et finissent par percer le bouchon.
Coiffage et planarisation
Après le remplissage des vias, la carte passe à l'étape de planarisation. Le fabricant meule ou fraise l'excédent de matériau à ras de la surface du plot. Une surface plane permet de boucher le via sans creux ni irrégularité.
Le cuivrage suit. Ce procédé consiste à déposer une couche de cuivre sur le cylindre rempli, rétablissant ainsi une surface continue. Un via rempli de résine et cuivré offre une surface où la pâte à braser adhère uniformément. Il est important de contrôler l'épaisseur et le diamètre de la couche de cuivre, car ces deux paramètres influent sur la formation des joints sous les composants à pas fin.
Contrôles de processus ayant une incidence sur le rendement
Le rendement dépend de la rigueur à chaque étape. La qualité du perçage, la pression de remplissage, le profil de polymérisation et le plaquage de cuivre sont autant d'éléments interagissant. Un remplissage insuffisant se traduit ultérieurement par un défaut visible aux rayons X. Une mauvaise planarisation se manifeste par une concavité qui retient le flux.
Tous les trous ne nécessitent pas un remplissage complet. Les vias percés de 0.3 mm ou moins sont souvent remplis et obturés avec un vernis épargne lorsqu'un bouchon soudable complet n'est pas requis. Ce choix permet de réduire les coûts sur les trous qui ne sont jamais en contact avec la pâte à braser. N'appliquez un remplissage complet des vias dans les pastilles que lorsque ces dernières sont en contact avec de la soudure. Un guide de remplissage des vias pour circuits imprimés, fourni par votre fabricant, détaille les matériaux utilisés, les tolérances des bouchons et les limites d'inspection. Suivez-le lors de la conception des vias dans les pastilles et vérifiez les consignes de remplissage dans votre dossier de fabrication avant la validation.
Quand utiliser Via dans Pad
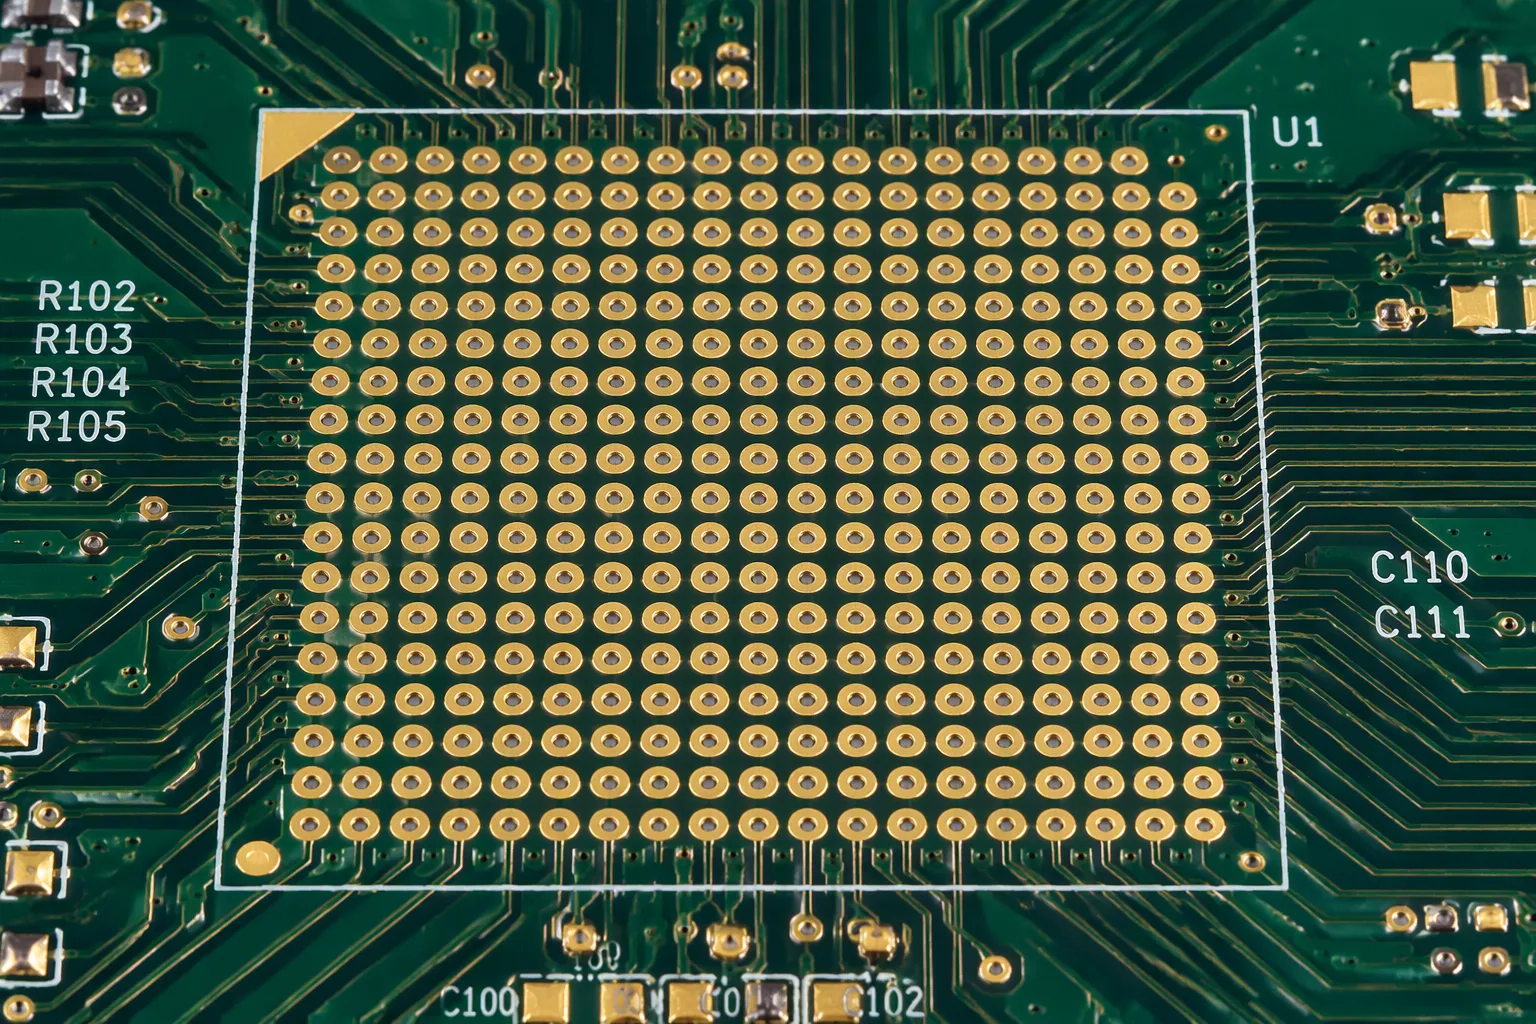
Trois conditions justifient le déplacement d'un via dans la pastille. Chacune d'elles réduit l'espace ou la surface nécessaire au routage standard. Analysez votre schéma en fonction de ces cas avant de valider la structure.
BGA à pas fin, CSP et LGA
Un espacement réduit entre les broches offre la solution la plus simple. Un BGA à pas fin laisse un canal étroit entre les pastilles. Les rangées internes sont situées derrière les rangées externes, et une connexion en forme d'os de chien nécessite une piste et un via à côté de chaque pastille. Cette géométrie est incompatible. Le via doit passer sous la pastille, et une fois en place, la pastille a besoin d'une surface plane et étanche pour l'assemblage.
Les sites CSP et LGA suivent la même logique. Le pas des broches ou la disposition des pastilles supprime le chemin de fuite. Vous avez le choix : réduire la largeur des lignes, ajouter des couches ou placer le via dans la pastille. Cette dernière option est souvent moins coûteuse que les deux premières. C'est là que se concentrent les applications BGA et via-in-pad, et c'est là que le risque d'assemblage est le plus élevé. Un vide sous une bille à pas fin est difficile à inspecter et coûteux à reprendre.
Vérifiez d'abord le schéma d'implantation des pastilles dans la fiche technique. De nombreux guides d'encapsulation prévoient déjà la présence d'un via dans la pastille pour les rangées internes. Suivez ces recommandations et confirmez les exigences de remplissage et de fermeture avec votre fabricant avant la mise en production.
Conceptions à haute densité et à haute vitesse
La densité est le principal facteur déterminant. Placer des vias sous les pastilles permet de gagner de la surface de routage. Ce gain permet de réduire le nombre de couches ou la taille de la carte. Ces deux modifications réduisent le coût global du produit, et pas seulement celui du processus de création des vias. Une carte dense, sans espace pour les connexions externes, impose de toute façon ce choix. Même sur une carte disposant d'un peu d'espace, le via sous la pastille libère un canal pour une autre connexion.
Les chemins à haut débit ajoutent une raison supplémentaire. Un via dans une pastille permet une connexion verticale directe à un plan de masse ou d'alimentation interne. Ce chemin court réduit l'inductance de boucle et améliore l'intégrité du signal. Le même principe s'applique à un condensateur de découplage placé près de la broche : une connexion verticale au plan est préférable à une piste latérale avec un stub.
Ces conceptions avec vias intégrés aux pastilles offrent un double avantage : un gain d’espace de routage et une amélioration des performances électriques. Il convient de comparer ce gain aux étapes de fabrication supplémentaires. Une utilisation sélective permet de conserver cet avantage sans répartir le coût sur l’ensemble de la carte.
Pads thermiques critiques pour la soudure
Une pastille thermique exposée nécessite une surface plane et soudable. Lors de la refusion, les vias ouverts situés sous cette pastille entraînent une perte de pâte à braser. La soudure est alors sous-alimentée et le chemin thermique s'en trouve dégradé. Un via rempli et bouché empêche la pâte à braser de s'infiltrer et la retient au niveau de la soudure.
Les vias thermiques conduisent également la chaleur. Un remplissage plein assure une meilleure conductivité qu'un canal ouvert, et un capuchon en cuivre répartit la chaleur sur la pastille. Dans ce cas, il est essentiel de bien se référer à la fiche technique du circuit intégré. De nombreux guides spécifient le nombre de vias, le diamètre de perçage et leur emplacement sous la pastille thermique. Respectez ces spécifications et assurez-vous qu'elles correspondent aux capacités de remplissage des vias de votre fabricant.
Le cas thermique diffère du cas du routage. Ici, le via sert à la dissipation de la chaleur, et non à l'évacuation du signal. Il faut toujours utiliser le même condensateur plat. Un via creux ou ouvert sous un pad thermique crée des vides et fragilise l'interface thermique. Le pad thermique doit être considéré comme une surface critique pour la soudure ; spécifiez donc le remplissage complet et la couche de condensateurs.
Ces trois cas ont un point commun : soit la pastille ne permet pas l’insertion d’un via standard, soit elle doit rester parfaitement plane pour garantir une connexion fiable. Dans les deux cas, l’utilisation de vias dans les pastilles est justifiée. Dans le cas contraire, une structure plus simple est généralement préférable.
Quand éviter la conception Via-in-Pad
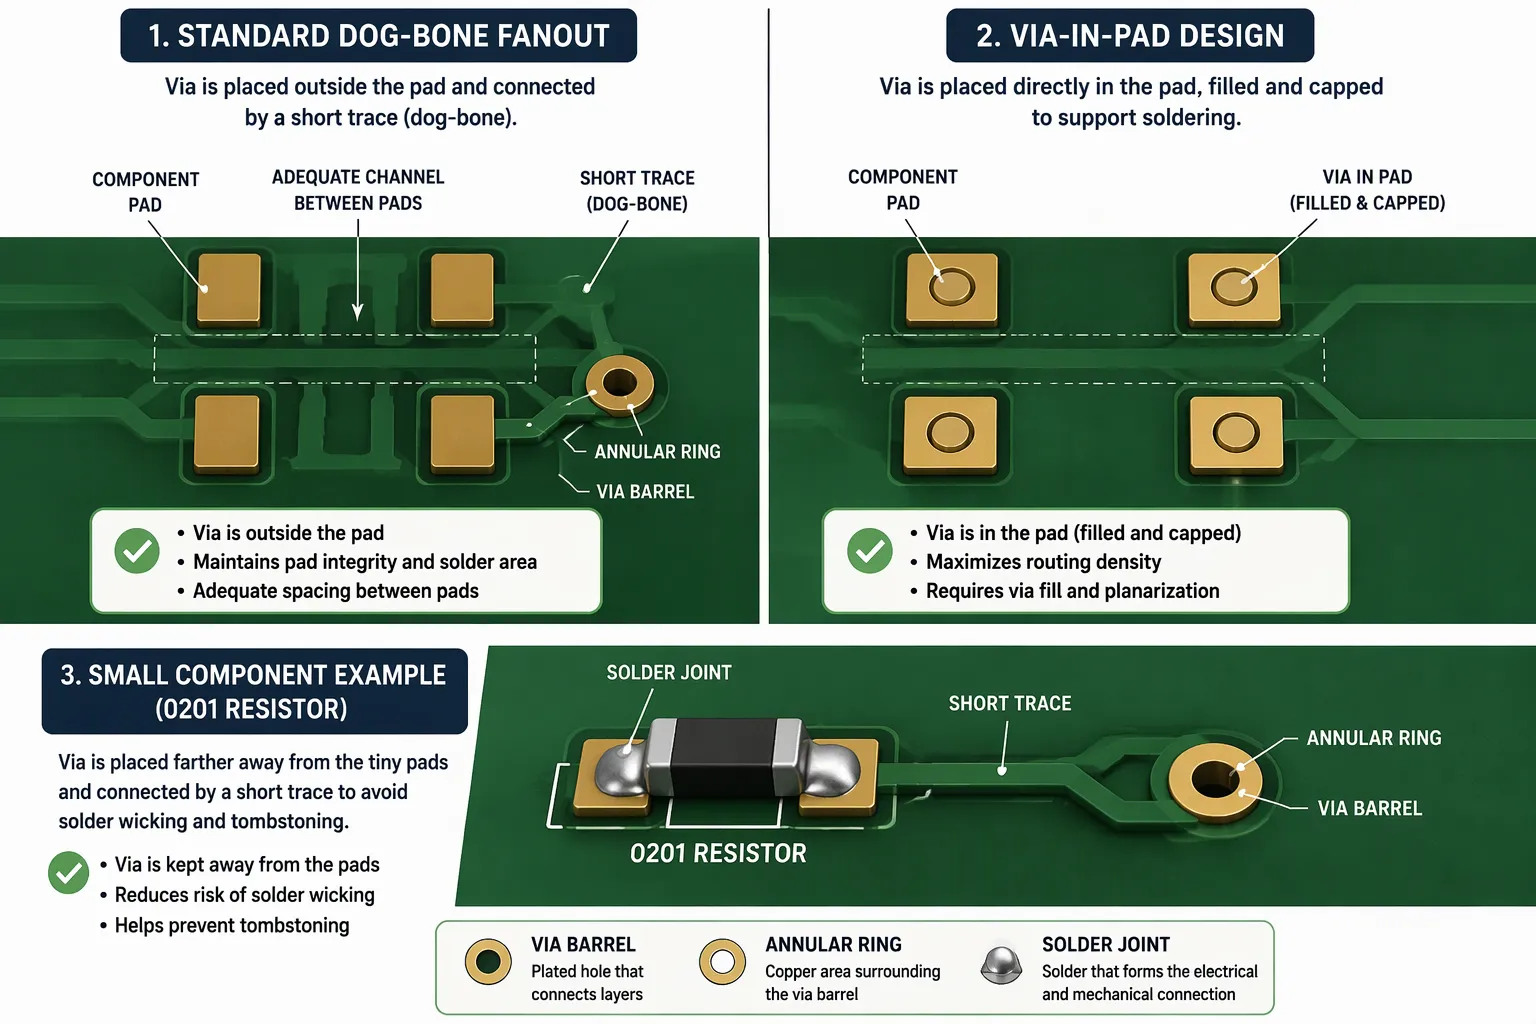
Les exemples précédents montrent où placer un via dans une pastille. La question inverse mérite la même attention. Chaque via déplacé dans une pastille ajoute des étapes de fabrication, et certaines configurations n'en tirent aucun avantage. Trois situations nécessitent une structure plus simple.
Espace de réunion adéquat
Le câblage standard en forme d'os de chien reste l'option la plus économique et la plus rapide lorsque l'espace le permet. Une piste courte part de la pastille, se termine par un via, et ce via rejoint la couche cible. Le fabricant perce, métallise et sertit ce via sans étape de remplissage ni planarisation. Vous réalisez ainsi des économies de coûts et de délais sur chaque perçage.
Vérifiez la géométrie de vos pastilles avant d'intégrer un via. Mesurez le canal entre deux pastilles adjacentes. Assurez-vous qu'une piste et un via tiennent dans ce canal, compte tenu de la largeur de ligne et de l'anneau annulaire choisis. Si c'est le cas, placez le via à l'extérieur de la pastille. L'utilisation d'un via dans une pastille n'est rentable que si le chemin de sortie disparaît.
Ce contrôle protège également l'assemblage. Un via situé à l'extérieur de la pastille ne peut pas entraîner de migration de soudure depuis la jonction. La jonction se forme sur une surface plane solide, sans noyau en dessous. On obtient ainsi un résultat de refusion prévisible, sans contrôle de remplissage ni souci de planéité du capuchon.
Composants de petite puce
Les composants à puce de petite taille sont particulièrement sensibles à la présence d'un via sur ou à proximité de leurs pastilles. Prenons l'exemple d'une résistance 0201 ou 0402. La pastille est minuscule et le composant repose sur deux petites surfaces d'appui. Un via près d'une pastille modifie le mouillage de la soudure de ce côté. La pâte à braser s'infiltre dans le corps de la résistance, la soudure est sous-alimentée et le composant s'incline lors du refusion. Un phénomène de « tombstone » se produit alors.
Le risque s'accroît car ces pièces sont très légères. Un léger déséquilibre de la force de mouillage soulève une extrémité. La pièce se retrouve alors sur la tranche et l'assemblage est refusé lors du contrôle. Toute reprise sur une pièce 0201 est longue et risquée.
Évitez de placer les vias dans les pastilles à proximité des plots de connexion des petits composants. Privilégiez un via plus éloigné, même si cela implique un léger dépassement d'espace. Réservez les vias dans les pastilles aux boîtiers qui en ont réellement besoin, comme les BGA à pas fin et les pastilles thermiques. Un composant discret justifie rarement un processus de fabrication supplémentaire.
Vias non soudés ou sous tente
De nombreux vias ne sont jamais en contact avec de la pâte à braser. Situés hors des pastilles, ils transportent des signaux entre les couches et reçoivent une couche de vernis épargne ou un simple bouchon. Ces trous nécessitent une étanchéité contre l'environnement, et non une surface soudable.
Un traitement VIPPO complet sur un tel trou représente un gaspillage d'argent. Le fabricant ajoute le remplissage, la planarisation et le plaquage de cuivre d'un via qu'aucune pâte ne touchera. Vous payez pour des étapes qui n'apportent aucun avantage à l'assemblage. Le délai de livraison s'allonge pour la même raison.
Adaptez le type de fermeture à la fonction. Une via étanchée convient à un trou de signal standard. Une via bouchée convient à un trou nécessitant une étanchéité partielle. Réservez le remplissage complet et la couche de capuchons aux pastilles imprégnées de pâte thermique. Cette approche sélective permet de maîtriser les coûts de remplissage des vias sur les circuits imprimés.
La même logique s'applique à tous les cas. Examinez chaque emplacement de via dans pastille et posez-vous la question suivante : ce trou se trouve-t-il sous une soudure ? Si ce n'est pas le cas, réduisez sa taille. Un examen rigoureux de vos conceptions de vias dans pastille permet souvent de supprimer la moitié des annotations spéciales avant la mise en production.
Ces trois cas présentent un point commun : la pastille est trop grande, le composant est trop petit ou le trou n’entre jamais en contact avec la pâte thermique. Chacun d’eux vous oriente vers une structure de via plus simple. Appliquez ce test lors de la conception du routage : votre via dans la pastille restera ainsi compact et économique.
Directives de conception des circuits imprimés Via dans Pad
Via la taille et l'anneau annulaire
Commencez par le diamètre du foret et la bague annulaire. Un petit foret laisse plus de cuivre autour du trou, ce qui assure une bonne étanchéité avec le bouchon en cuivre. Demandez à votre fabricant quel est le plus petit foret qu'il puisse utiliser pour un remplissage propre. Le matériau de remplissage doit atteindre le fond du canon, et un trou étroit complique cette opération.
Veillez à ce que l'anneau soit suffisamment large pour maintenir le capuchon. Un anneau trop fin offre une faible adhérence au plaquage en cuivre, et le capuchon risque de se décoller lors des cycles thermiques. Demandez au fabricant la largeur minimale de l'anneau pour un via bouché dans une pastille. N'appliquez cette règle qu'aux pastilles qui en ont besoin.
Masque de soudure et couverture du capuchon
Le vernis épargne ne doit pas recouvrir le capuchon en cuivre. Un rebord de vernis épargne trop important soulève le pochoir et compromet la soudure. Définissez une ouverture de vernis épargne légèrement plus grande que le capuchon et vérifiez cette dimension avec votre fabricant.
La qualité du joint dépend de la couverture du capuchon. Le capuchon en cuivre doit recouvrir toute la surface du corps du connecteur et se fondre harmonieusement avec la pastille. La conception pour les vias dans les pastilles implique de considérer le capuchon comme faisant partie intégrante du circuit de connexion, et non comme une simple formalité. Avant la mise en production, vérifiez la conformité de chaque via dans les pastilles avec cette règle.
Noms et sélectivité des fichiers Fab
La sélectivité est votre principal levier de réduction des coûts. Spécifiez des vias remplis et bouchés (IPC-4761 Type VII) uniquement sur les pastilles contenant de la pâte thermique. Un traitement complet de la carte engendre des coûts et des délais supplémentaires sans avantage.
Vos notes de fabrication doivent mentionner chaque via nécessitant un remplissage, une planarisation et un recouvrement en cuivre. Indiquez précisément les paires de couches concernées, ainsi que les instructions de perçage et d'empilement. Une note vague du type « remplissage des vias » risque d'entraîner la formation de plots déformés. Des indications claires garantissent la qualité du remplissage des vias et optimisent votre rendement.
Une bonne conception des vias dans les pastilles de circuit imprimé implique également d'adapter leur structure à la pastille. Effectuez une revue de conception des vias dans les pastilles pour valider chaque spécification. Une revue rigoureuse permet de détecter les erreurs rapidement. Appliquez le remplissage uniquement à l'endroit où la soudure rencontre le trou. Cette pratique permet de maîtriser les coûts de remplissage des vias. Indiquez l'épaisseur et le diamètre du capuchon en cuivre dans la même note. Cette étape clarifie clairement l'utilisation des vias dans les pastilles.
Défauts courants et inspection
Vides, creux et concavité
Les données industrielles d'IPC HDPUG et de SMTA montrent que les structures de vias dans les pastilles présentent de réels problèmes de fiabilité. Les défauts se concentrent autour du remplissage et du bouchon, et non autour du forage lui-même. La plupart des défaillances sur le terrain sont dues à un fût incomplet ou à une surface irrégulière.
Des poches d'air se forment lorsque la matière ne parvient pas au fond du cylindre. Cet air emprisonné se dilate lors de la refusion et s'infiltre à travers la soudure. La formation de billes de soudure suit le même processus. Un via rempli mais mal fermé, ou présentant des zones non remplies, offre à cet air un refuge. Les creux et les concavités créent un second problème. Une dépression dans la pastille retient le flux et prive la soudure de pâte. Ces deux défauts passent inaperçus lors d'un contrôle visuel superficiel, mais se manifestent ultérieurement par des connexions fragiles.
Mèche de soudure et tête dans l'oreiller
L'écoulement de la soudure commence à l'ouverture du cylindre. La pâte s'infiltre dans un orifice et laisse le joint en manque de matière. À l'inspection, le joint semble formé, mais il contient moins de soudure que prévu. Un capuchon plat en cuivre bloque ce passage et retient la pâte sur la surface.
Le défaut « tête dans l'oreiller » est plus difficile à corriger. La bille de soudure repose sur la pâte sans fusion complète, et la connexion semble intacte lors d'un contrôle standard. La connexion s'ouvre sous l'effet de cycles thermiques ou d'un choc mécanique. Ce défaut apparaît le plus souvent lorsqu'un via dans une pastille se trouve sous une bille BGA et que la surface du capuchon n'est pas plane. Un remplissage et une planarisation corrects du via permettent d'éliminer l'espace à l'origine de ce défaut.
Méthodes d'inspection
L'inspection aux rayons X révèle des vides à l'intérieur du cylindre et sous la jonction. On peut ainsi vérifier la qualité du remplissage sans découper la carte. Seule une coupe transversale apporte la réponse définitive. Une coupe à travers le via permet de visualiser le matériau de remplissage, l'épaisseur de la couche de cuivre et tout espace entre eux. Il est recommandé de réserver les coupes transversales à la qualification du premier article et à l'analyse des défaillances, car la découpe détruit l'échantillon.
Un contrôle visuel permet de vérifier la planéité et l'état de surface du capuchon. Recherchez les creux, la résine exposée et les débordements de masque sur le capuchon. Comparez ce contrôle avec les données d'inspection de votre fabricant. Demandez les résultats de remplissage lors de la revue de conception des vias dans les pastilles et confirmez les enregistrements de remplissage des vias du circuit imprimé avant d'approuver le lot. Un plan d'inspection rigoureux protège votre conception de vias dans les pastilles contre les défauts qui n'apparaissent qu'après l'assemblage.
Compromis de coûts dans la conception des vias intégrés aux pastilles
Qu'est-ce qui entraîne ce coût supplémentaire ?
Chaque via rempli et bouché nécessite des étapes de traitement supplémentaires par rapport à un via classique. Le fabricant perce, remplit le corps, polymérise le matériau, planarise la surface et plaque le bouchon en cuivre. Chaque étape requiert une préparation, un contrôle et un temps d'attente spécifiques. Cette succession d'étapes explique en grande partie la différence de prix.
La spécification sélective est votre principal levier de réduction des coûts. Le traitement VIPPO complet de la carte engendre des coûts et des délais supplémentaires pour chaque trou du panneau. Une spécification ciblée limite le surcoût aux pastilles contenant la pâte thermique. En revoyant vos conceptions de vias dans pastilles avec cette rigueur, le surcoût restera faible par rapport aux gains obtenus en termes de routage ou de dissipation thermique.
Concilier densité et budget
La densité et le budget sont contradictoires, et aucun ne l'emporte par défaut. Une carte dense sans espace de dérivation impose ce choix. Une carte avec de la place pour le routage vous laisse le choix, et la structure la moins coûteuse s'avère généralement la plus avantageuse.
Évaluez honnêtement le compromis. Une structure de via simplifiée est idéale lorsque la pastille dispose d'espace à côté, pour les composants de petite taille ou lorsque le trou n'est jamais en contact avec la soudure. Réservez le remplissage complet et l'empilement de condensateurs aux boîtiers à pas fin et aux pastilles thermiques. Cet équilibre permet de concevoir des vias dans les pastilles de circuits imprimés à un coût abordable sans compromettre la protection des joints.
Questions pour votre fabricant
Posez vos questions au plus tôt, avant que la conception ne soit finalisée. Les matériaux de remplissage, le plaquage et les capacités d'inspection varient d'un atelier à l'autre, et chaque réponse influence vos règles de conception. Une question posée tardivement oblige à repenser la conception, et une refonte coûte plus cher que tout autre traitement.
Posez ces questions lors de votre première revue de fabrication :
Quel matériau de remplissage me conseillez-vous pour mes diamètres de perçage, et comment vérifiez-vous un remplissage complet ?
Quelles sont les tolérances d'épaisseur et de planéité du plaquage en cuivre admissibles pour un via bouché dans une pastille ?
Quelles méthodes de contrôle utilisez-vous par remplissage, et pouvez-vous partager les enregistrements ?
Quel est l'impact sur les délais de livraison du plaquage cuivre sélectif par rapport au plaquage cuivre intégral ?
Des réponses claires vous permettent de finaliser la conception du via-in-pad en toute confiance. Elles vous fournissent également une base documentée pour le coût que vous acceptez.
Adaptez la structure des vias à la pastille, au pas, à la charge thermique et au budget. Évitez d'opter systématiquement pour la solution la plus complexe. Les vias remplis et bouchés sont indispensables pour les boîtiers BGA et CSP à pas fin, les pastilles thermiques exposées et le routage HDI dense. Omettez-les lorsqu'il existe un espace de dérivation, lorsque de petits composants sont situés à proximité et lorsqu'un via n'est jamais en contact avec la soudure. La réussite de votre conception de vias dans les pastilles repose sur la rigueur, et non sur des règles strictes. Confirmez le type IPC-4761 dans vos notes de fabrication, spécifiez VIPPO uniquement aux points de contact entre la pâte thermique et la pastille, et vérifiez la qualité du remplissage et du bouchage par inspection. Cette liste de contrôle garantit la pertinence de chaque décision concernant les vias dans les pastilles et assure la maîtrise des coûts de votre conception. Appliquez le même test à chaque élément de conception de via dans les pastilles : vos résultats seront ainsi validés lors de l'assemblage.
QFP
Chaque via sous un tampon doit-il être rempli et bouché ?
Non. Réservez la couche complète aux pastilles contenant de la pâte à braser. Un via situé hors d'une zone de connexion et nécessitant uniquement une étanchéité peut rester recouvert ou bouché. Le traitement de la couche complète augmente les coûts et les délais sans gain d'assemblage. Vérifiez chaque emplacement et assurez-vous que la pâte à braser affleure le trou.
Puis-je remplir un via sans le boucher ?
C'est possible, mais cela comporte des risques. Le remplissage seul laisse une petite cavité ou une surface de résine molle, et l'air emprisonné peut se dilater lors du refusion. Un capuchon en cuivre permet de retrouver une surface plane et soudable. Utilisez des structures remplies uniquement lorsque le trou doit être scellé mais ne jamais être en contact avec de la soudure.
Comment puis-je le spécifier correctement dans mes notes Fab ?
Indiquez la norme IPC-4761 Type VII, précisez les paires de couches exactes et indiquez l'épaisseur et le diamètre du capuchon en cuivre. Une mention vague de « remplissage des vias » risque d'entraîner la formation de plots déformés. Des spécifications claires garantissent la qualité du remplissage des vias et votre rendement. Confirmez les exigences avec votre fabricant avant la mise en production.
Quel diamètre de foret est le plus adapté pour un via bouché dans une pastille ?
Demandez à votre fabricant le plus petit foret qu'il puisse utiliser pour un remplissage propre. Un fût étroit rend le remplissage complet plus difficile, et un anneau annulaire fin offre peu de surface d'adhérence au capuchon. Choisissez le foret et l'anneau en fonction de leurs limites de fabrication (DFM) et n'appliquez cette règle que lorsque cela est nécessaire.
Les pads thermiques nécessitent-ils le même traitement que les pads BGA ?
Oui, pour la même raison. Une pastille thermique exposée nécessite une surface plane et soudable, et les vias ouverts laissent s'écouler la pâte thermique lors du refusion. Un remplissage solide conduit également mieux la chaleur qu'un canal ouvert. Consultez la fiche technique du circuit intégré pour connaître le nombre de vias, le diamètre de perçage et leur emplacement.
Comment puis-je vérifier la qualité du remplissage et du bouchage ?
Commencez par une radiographie pour vérifier la complétude du remplissage et l'absence de vides sans découper la carte. Réalisez une coupe transversale pour la qualification du premier article et l'analyse des défauts, car la découpe détruit l'échantillon. Complétez par un contrôle visuel pour détecter les irrégularités, la résine exposée et le débordement du masque sur le capuchon.
Où la conception de vias dans les pastilles coûte-t-elle le plus cher ?
Les étapes supplémentaires, telles que le remplissage, la polymérisation, la planarisation et le plaquage de cuivre, chacune nécessitant un temps de préparation et d'inspection, justifient le surcoût. La spécification sélective est votre principal levier. Un cahier des charges précis limite le coût aux pastilles contenant de la pâte thermique, et cette rigueur permet de maintenir un coût abordable pour les vias intégrés.
Quand dois-je complètement ignorer la structure interne du bloc-notes ?
Évitez cette méthode si la pastille peut accueillir une connexion standard en forme d'os, si un petit composant CMS est situé à proximité, ou si le trou n'est jamais soudé. Les petits composants comme les 0201 et 0402 basculent facilement si une pastille absorbe la pâte à braser. Une structure plus simple est alors préférable.