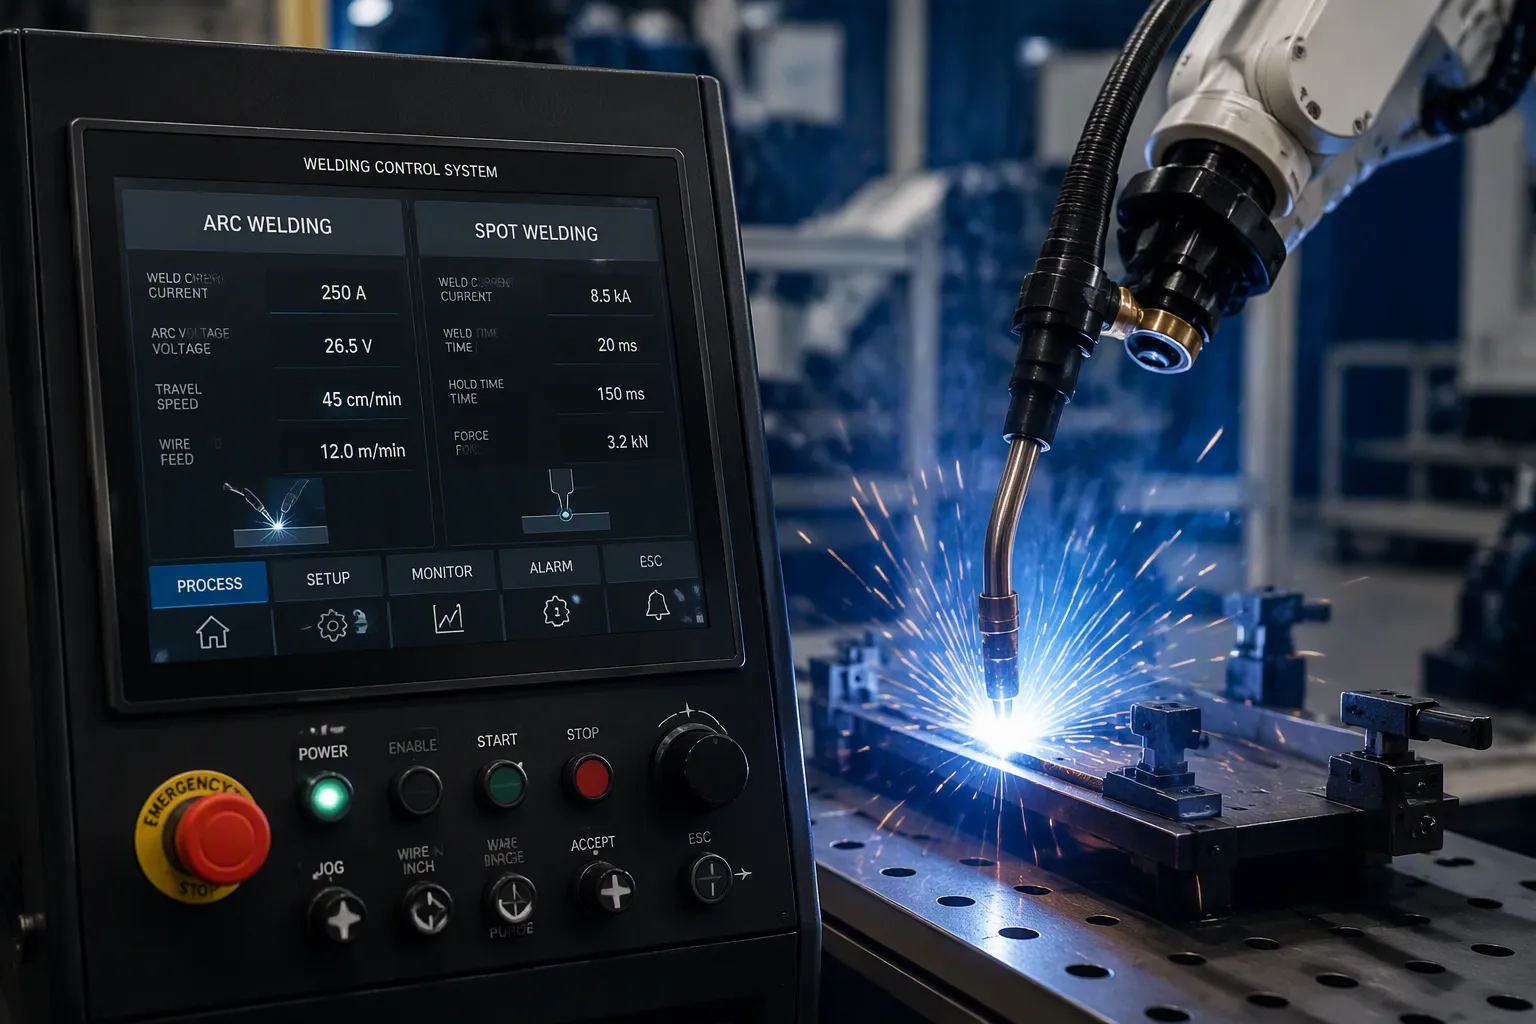
Un système de contrôle de soudage à l'arc et par points est l'ensemble des composants électroniques et logiciels qui gèrent les paramètres de soudage. Ceci garantit la constance, la sécurité et la reproductibilité de chaque soudure. Les deux procédés reposant sur des principes physiques différents, leurs systèmes de contrôle gèrent des variables distinctes. Un contrôleur de soudage à l'arc gère la stabilité de l'arc, le courant et la tension. Un contrôleur de soudage par points gère le courant, le temps et la pression des électrodes. Les ingénieurs en matériel et les équipes de développement produit électronique sont confrontés à des choix cruciaux au niveau de la carte. Le choix de l'étage de puissance, la commande de grille isolée, la mesure du courant et l'espacement des électrodes haute tension influencent la conception finale. Les compromis liés à la fabrication interviennent ensuite. Les concepteurs doivent prendre en compte les cycles thermiques, les courants de fuite et les distances d'isolement, ainsi que les limites de conception pour la fabrication (DFM) avant qu'un système de contrôle ne soit mis en production.
Points clés à retenir
Les systèmes de contrôle du soudage à l'arc gèrent la stabilité de l'arc, le courant et la tension pour assurer la régularité des soudures.
Les systèmes de contrôle du soudage par points régulent le courant, le temps et la pression des électrodes pour réaliser des soudures solides et répétables.
La rétroaction en boucle fermée améliore les soudures en corrigeant l'usure des électrodes et les changements de surface.
Les choix de conception au niveau de la carte , comme le contrôle de la chaleur et l'espacement haute tension, influent sur la fiabilité d'un système de soudage.
Comprendre le fonctionnement du soudage aide les ingénieurs à choisir le système de contrôle adapté à chaque tâche.
Principes de base du système de contrôle du soudage à l'arc
Le système de commande de soudage à l'arc comprend le boîtier et les cartes de circuits imprimés internes. Ces composants contrôlent le courant de soudage, la tension, le dévidage du fil, la distance de l'arc et la vitesse de déplacement. Les stations de soudage à l'arc à commande numérique assurent la synchronisation de ces fonctions. La gamme AWS-210-400-800, par exemple, utilise des alimentations programmables à microprocesseur. Ces unités offrent une commande servo en boucle fermée du courant de soudage, de la vitesse de déplacement, de la distance de l'arc et du dévidage du fil. Le courant, la tension, le déplacement et le dévidage du fil restent synchronisés au sein du système.
Composants et fonctions clés
La conception se divise en zones fonctionnelles. Le tableau ci-dessous récapitule la répartition des tâches.
Composant de contrôle | Fonctions attribuées |
|---|---|
Domaine du contrôleur | Gère les pièces et les fonctions étroitement liées au processus de soudage lui-même |
Domaine de supervision | Gère des fonctions plus générales (supervision de niveau supérieur) |
Contrôleur multivariable | Remplace la première estimation des paramètres de soudage indirect une fois le soudage commencé (t > 0). |
Entrée de l'opérateur | Définit uniquement les paramètres de soudage directs tels que la largeur de la soudure et la profondeur de pénétration. |
Le contrôleur de la machine à souder sépare donc le contrôle au niveau du processus de la supervision de niveau supérieur. L'opérateur définit les paramètres de soudage directs. Le contrôleur multivariable améliore l'estimation des paramètres indirects après l'amorçage de l'arc.
Fonctionnement étape par étape
Un cycle typique se déroule en plusieurs étapes. L'opérateur saisit les paramètres directs via l'interface. Le système de supervision transmet ces valeurs cibles au contrôleur de processus. L'étage de puissance amorce ensuite l'arc. Le contrôleur multivariable met à jour son estimation des paramètres indirects dès le début du soudage. Une boucle de rétroaction fermée maintient le courant, la tension, la course et le débit de fil aux valeurs cibles. Le système coupe l'arc à la fin de la passe.
Considérations sur la conception
Les choix au niveau de la carte déterminent les performances . Pour l'étage de puissance, il convient de comparer les options IGBT, MOSFET et SCR en fonction de la fréquence de commutation et des pertes par conduction. Une commande de grille isolée avec un temps mort suffisant évite les courts-circuits. Les circuits d'amortissement, les diodes TVS et les varistances limitent les transitoires de commutation et les surtensions. La mesure du courant repose sur un shunt, un capteur à effet Hall ou un transformateur de courant. Chaque méthode présente un compromis entre précision, isolation et coût. L'opto-isolation sépare l'étage de puissance de la logique de commande. Les distances de fuite et d'isolement doivent respecter les règles d'espacement haute tension. Les barres omnibus et les conducteurs de cuivre épais supportent le courant très élevé. La dissipation thermique et les cycles thermiques limitent la durée de vie des composants. Les contraintes de conception pour la fabrication (DFM) déterminent le nombre de couches, l'épaisseur du cuivre et le flux d'assemblage. Ces compromis déterminent quelle conception sera retenue pour la production.
Systèmes de soudage par points et de soudage par résistance
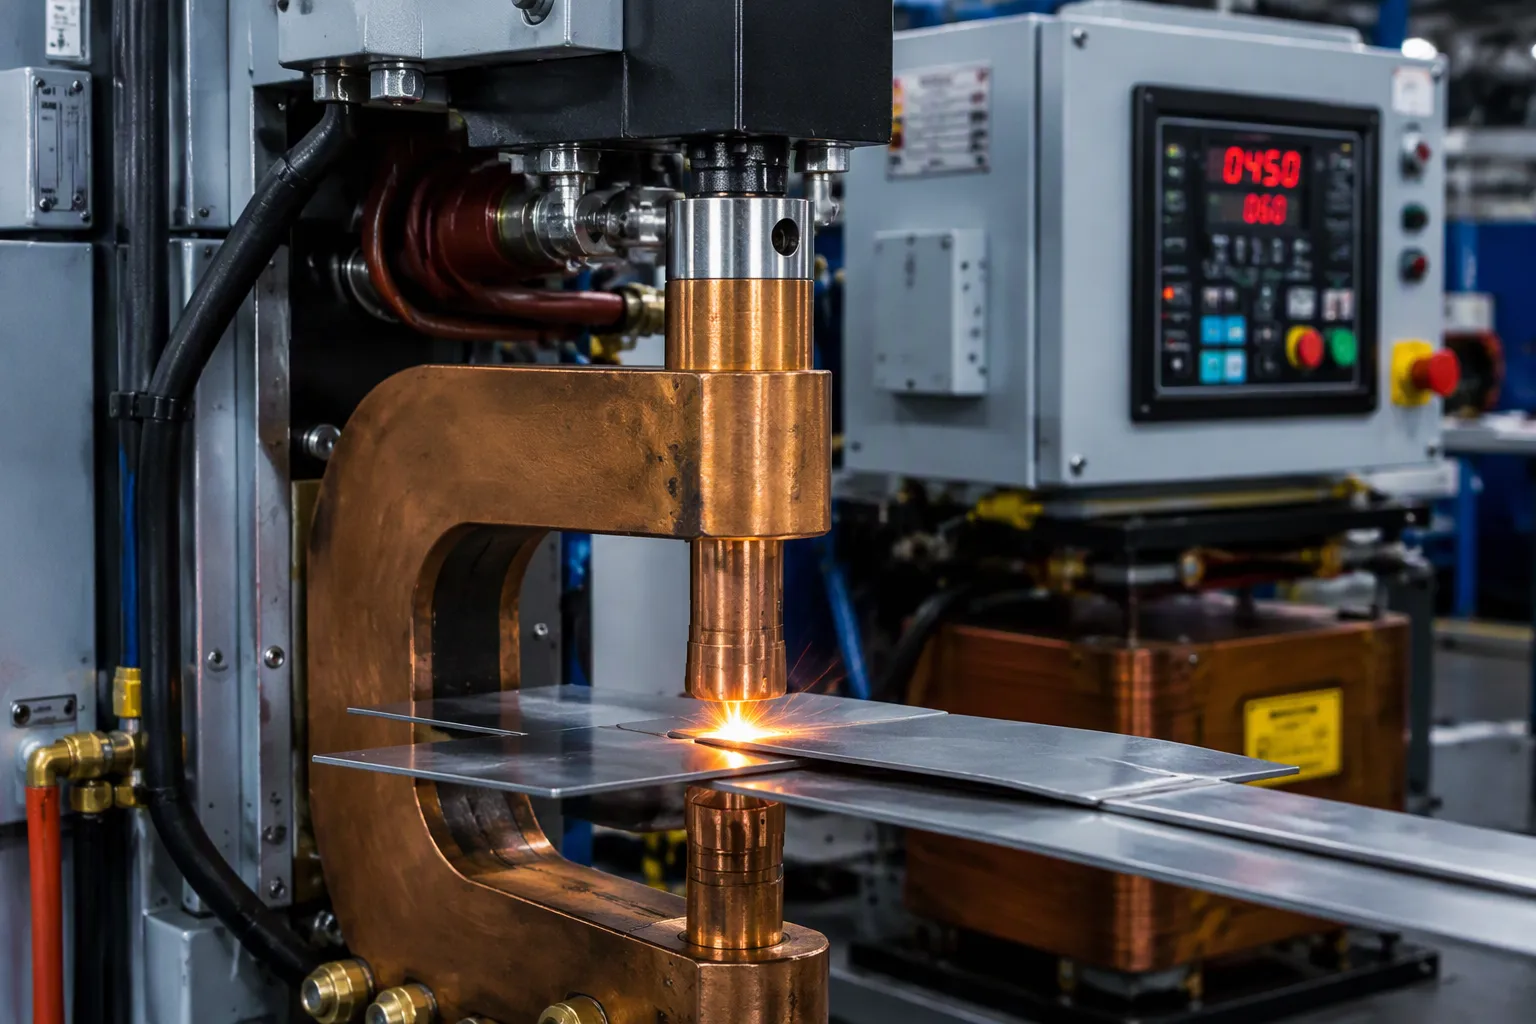
Un système de soudage par points assemble des tôles métalliques en un seul point. Il utilise la pression et fait passer un courant électrique à travers l'empilement. La chaleur générée par la résistance électrique fait fondre le métal de base à la surface de contact. Les ingénieurs appellent ce procédé soudage par points par résistance, l'un des nombreux types de soudage par résistance. Les lignes de production utilisent souvent des équipements MFDC-RSW (courant continu moyenne fréquence) ou PLCAutomatisation contrôlée. Dans les cellules en réseau, une carte de contrôle AW communique avec une carte de temporisation de soudage intégrée 785 via une liaison série. La carte de temporisation gère le cycle de soudage. La carte AW gère le séquencement et les échanges de signaux.
Composants du système de soudage par points
Les composants d'un système de soudage par points se répartissent en trois groupes : mécaniques, électriques et de contrôle. Le tableau ci-dessous présente chaque composant et sa fonction.
Composant | Fonction |
|---|---|
Porte-outils | Maintenez fermement les électrodes et supportez les tuyaux d'eau optionnels qui les refroidissent. |
Électrodes | Alliage de cuivre à faible résistance, façonné selon l'application ; fait partie du circuit secondaire du transformateur |
Source d'alimentation | Fournit l'énergie électrique au poste à souder |
unité de stockage d'énergie | La batterie de condensateurs fournit une puissance instantanée élevée ; elle n'est pas nécessaire lorsque la demande est faible. |
Basculer | Il déverse l'énergie stockée dans le transformateur de soudage. |
Transformateur de soudage | Diminue la tension et augmente le courant, réduisant ainsi le niveau que l'interrupteur doit gérer. |
Boîtier de commande | Gère l'interrupteur et peut surveiller la tension ou le courant des électrodes. |
Canon de type C | Rigidité et flexibilité d'outillage élevées avec mouvement colinéaire ; convient aux travaux à force élevée sur matériaux épais |
Pistolet de type X | Espace de travail plus grand, mais moins de rigidité ; convient aux panneaux plats et fins et nécessite des embouts en forme de dôme |
Comment souder par points : séquence de contrôle
Les opérateurs suivent une séquence fixe. Le boîtier de commande chronomètre chaque étape.
Temps de compression — les électrodes se referment et accumulent de la force avant que le courant ne circule, fixant les feuilles et stabilisant le contact.
Temps de soudage — le courant traverse la pile et le chauffage par résistance électrique fait croître le noyau.
Temps de maintien — le courant s'arrête mais la force continue ; la pépite se solidifie sous la pression.
Temps d'arrêt — les électrodes se rétractent et la pièce avance, définissant ainsi la cadence de cycle.
Le temps de soudage démarre automatiquement après le temps de serrage. Le temps de maintien suit le temps de chauffe, et le temps d'arrêt boucle le cycle. Ces paramètres de soudage par points (serrage, soudage, maintien, arrêt) définissent les caractéristiques d'un joint donné. La boucle de rétroaction fermée mesure le courant de soudage à l'aide d'une résistance shunt ou d'un capteur à effet Hall. Ce système est plus performant que les systèmes de temporisation en boucle ouverte, car il compense l'usure des électrodes et l'oxydation des languettes. Un transformateur de courant offre une autre option d'isolation. Le système de contrôle ajuste la cadence de soudage pour maintenir la valeur cible.
Directives de conception
La gestion des surtensions et des courants d'appel doit être prise en compte dès le début. Une varistance associée à une diode TVS protège l'entrée du circuit. Le dissipateur thermique doit couvrir à la fois les composants de puissance et les électrodes, car les cycles thermiques usent les pointes et les joints de soudure. Les réglages de pression pour le soudage par points influent sur le courant et le temps de soudage ; il est donc essentiel de les vérifier simultanément. Les contraintes de conception pour la fabrication (DFM) déterminent l'agencement des barres omnibus et la quantité de cuivre. Veillez à maintenir des distances d'isolement et de fuite importantes côté haute tension. Une bonne technique de soudage par résistance associe un temps de soudage court à une force suffisante. Chaque machine à souder par points valorise une conception soignée du circuit imprimé. Le processus de soudage par points reste reproductible lorsque les composants électroniques sont correctement positionnés.
Comparaison des systèmes de contrôle et des compromis de conception
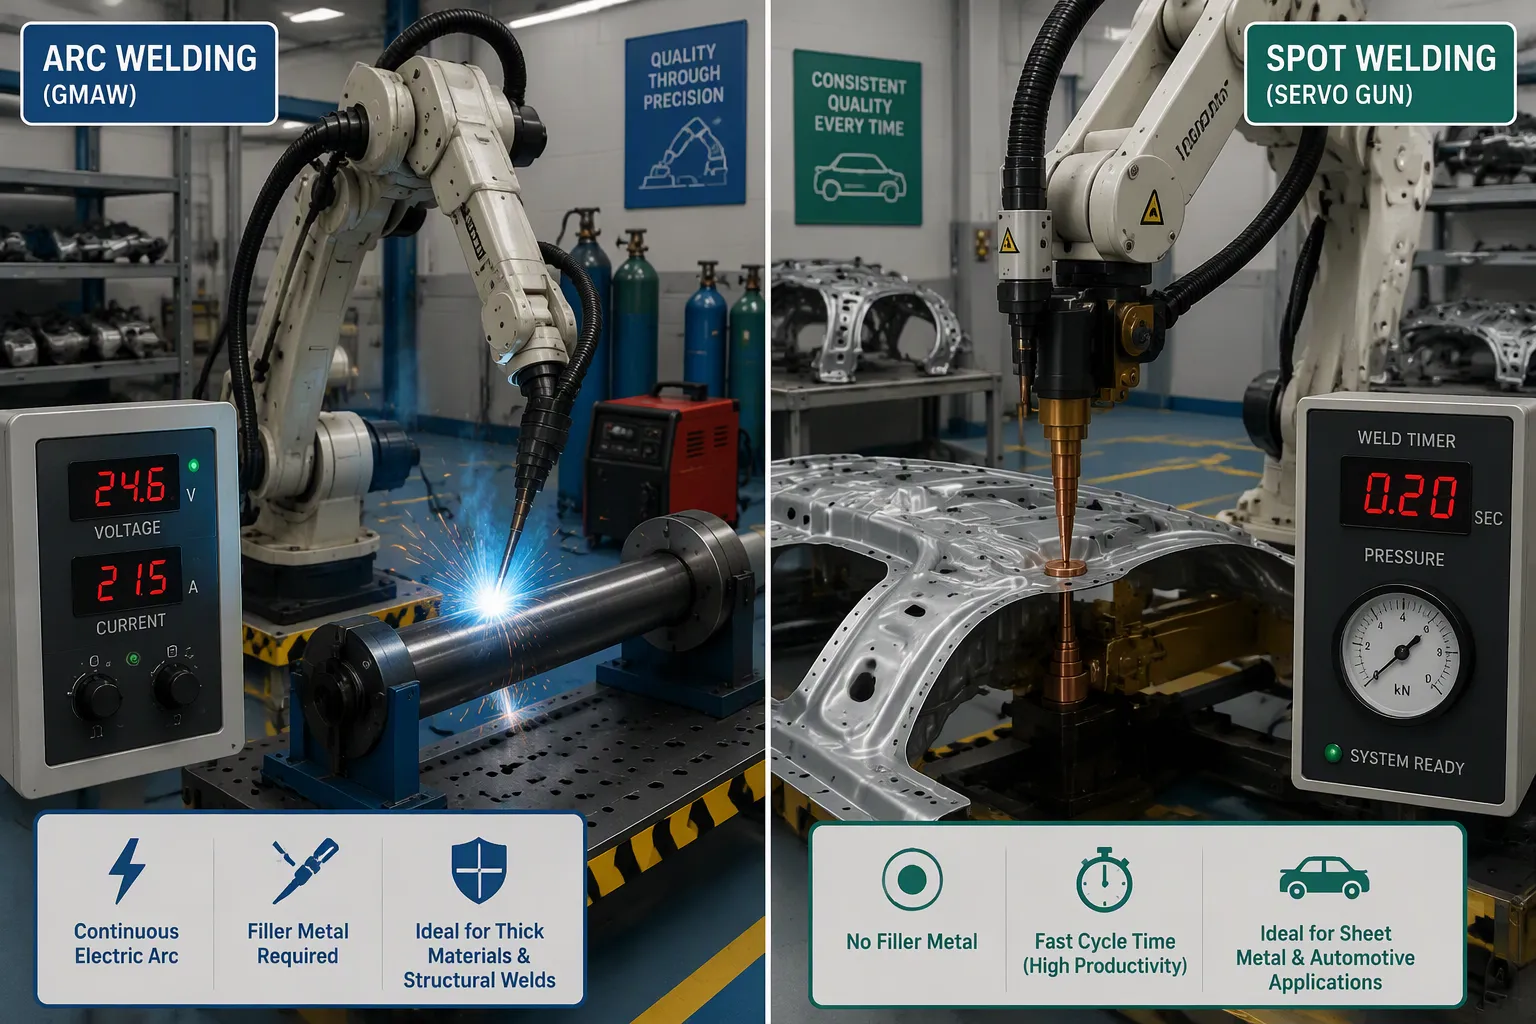
Arc vs. Spot : Principales différences
Un système de contrôle de soudage à l'arc gère la stabilité de l'arc, le courant et la tension. Un contrôleur de soudage par points gère le courant, le temps et la pression des électrodes. Le procédé de soudage à l'arc nécessite une colonne de plasma stable ; le contrôleur d'arc ajuste donc la tension et le courant plusieurs fois par seconde. Le soudage par points repose sur la chaleur générée par la résistance électrique à la surface de contact. Le contrôleur synchronise l'impulsion de courant électrique et maintient une pression de soudage par points constante.
Les paramètres de soudage par points (pression, soudage, maintien et arrêt) n'ont pas d'équivalent pour le soudage à l'arc. Les systèmes à arc gèrent quant à eux l'alimentation du fil, la vitesse de déplacement et la distance de l'arc. Une machine à souder par points émet une impulsion par point. Un système à arc fonctionne en continu le long d'un cordon de soudure. Ces différences influencent la conception des cartes électroniques. Les cartes à arc nécessitent des boucles de courant rapides. Les cartes à soudage par points requièrent des compteurs de temps de soudage précis, et le temps de soudage et le courant doivent être corrélés.
Compromis entre applications et fabrication
L'industrie automobile utilise ces deux procédés à grande échelle. Les chaînes de production automobile combinent également différents types de soudage par résistance. Le tableau ci-dessous répertorie les applications courantes du soudage par points et du soudage à l'arc sur un véhicule.
Processus de soudage | Application automobile typique | Eléments Clés |
|---|---|---|
TIG robotisé | Tubes à paroi mince, soudures finies visibles | Compatible avec des épaisseurs de paroi de 0.5 mm à 3 mm ; associé aux robots ABB IRB 1660ID et aux sources d'alimentation Miller Dynasty pour un contrôle précis de l'arc. |
Soudage par points par résistance | Assemblages de carrosseries et de tôles automobiles | Robots FANUC R-2000iC avec pistolets servo ; 1 200 à 1 800 points/heure ; taux de réussite au test d’arrachement de pépites supérieur à 99.7 % ; force des électrodes : 136 à 363 kg |
Soudage MIG/MAG (GMAW) | Composants en acier et en aluminium, y compris les supports de collecteur d'échappement | Procédé de référence pour l'acier de 1.2 mm à 12 mm ; soudage MIG pulsé pour réduire les projections ; CMT pour un aluminium sans projections ; véritable cellule de production de supports de collecteurs d'échappement de niveau 1 : 340 pièces/poste, cycle de 22 secondes, taux de rebut réduit de 4.2 % à 0.3 %. |
Une carrosserie automobile classique comporte plusieurs milliers de points de soudure. Ce volume est justifié par la rapidité et la facilité d'exécution du soudage par points par des bras robotisés sur une chaîne de montage.
Le soudage par points par résistance et le soudage à l'arc sont souvent utilisés dans les productions à haut rendement comme dans l'industrie automobile, où le soudage par points permet d'assembler des châssis en tôle mince.
Les avantages et les inconvénients du soudage par points découlent de sa rapidité. Ce procédé est rapide et compatible avec les robots, mais il ne permet d'assembler que des empilements de tôles minces. L'usure des électrodes entraîne également une variation du courant de soudage au fil du temps. Le soudage à l'arc permet de traiter des sections plus épaisses et des joints longs. Les compromis liés à la fabrication incluent le coût, les cycles thermiques, les courants de fuite et les distances d'isolement, ainsi que les contraintes de conception pour la fabrication (DFM). Les cartes soudées par résistance sont soumises à d'importants cycles thermiques . Le soudage par résistance et le soudage à l'arc nécessitent tous deux une conception soignée des barres omnibus et du cuivre.
Un système de contrôle de soudage comprend l'électronique et le logiciel qui gèrent un processus de soudage. Le système de contrôle du soudage à l'arc maintient la stabilité de l'arc, le courant et la tension aux valeurs cibles. Le système de contrôle du soudage par points, quant à lui, contrôle le courant de soudage, le temps de soudage et la pression des électrodes. Les deux systèmes garantissent des soudures homogènes, répétables et sûres. Le soudage par points repose sur une synchronisation précise, tandis que le soudage à l'arc nécessite des boucles de courant rapides. Le choix du système de contrôle adapté à un produit donné dépend des choix effectués au niveau de la carte et des compromis liés à la fabrication. Avant la mise en production, les ingénieurs doivent prendre en compte les cycles thermiques, les courants de fuite et les distances d'isolement, ainsi que les limites de conception pour la fabrication (DFM). Des paramètres de soudage précis et des chemins de courant fiables assurent la répétabilité de chaque soudure.
QFP
Que régule concrètement un système de contrôle de soudage ?
Un système de contrôle de soudage gère l'énergie qui atteint le joint. Un système d'arc maintient la stabilité de l'arc, le courant et la tension aux valeurs cibles. Une machine à souder par points, quant à elle, synchronise l'impulsion et maintient la force de l'électrode. Chaque contrôleur est adapté à la physique de son propre procédé.
Pourquoi le soudage par points nécessite-t-il une boucle de rétroaction de courant fermée ?
L'usure des électrodes et l'oxydation de surface modifient le chemin de résistance au fil du temps. Un système de contrôle en boucle ouverte ne détecte pas cette dérive. Un contrôleur en boucle fermée mesure le courant de soudage et corrige l'angle d'amorçage. Le processus de soudage par points reste ainsi reproductible sur des milliers de cycles.
Comment les ingénieurs choisissent-ils entre les systèmes à arc et à points pour un produit ?
La géométrie de l'assemblage est le premier facteur déterminant. Les empilements de tôles fines se prêtent bien au soudage par points, tandis que les longs joints sur des sections plus épaisses sont plus adaptés au soudage à l'arc. Le volume de production compte également. Une cellule robotisée traitant 1 200 à 1 800 points de soudure par heure privilégie le soudage par résistance, tandis que la fabrication en petites séries privilégie le soudage à l'arc.
Quels sont les problèmes au niveau de la carte mère qui causent le plus de pannes sur le terrain ?
Les cycles thermiques sont la principale source de problèmes. Les composants de puissance et les électrodes s'usent sous l'effet de pics de chaleur répétés. Un manque de lignes de fuite et d'isolation côté haute tension provoque également des pannes. Les concepteurs doivent limiter le courant d'appel du réseau. Une conception soignée du circuit électrique permet d'éviter les points chauds.