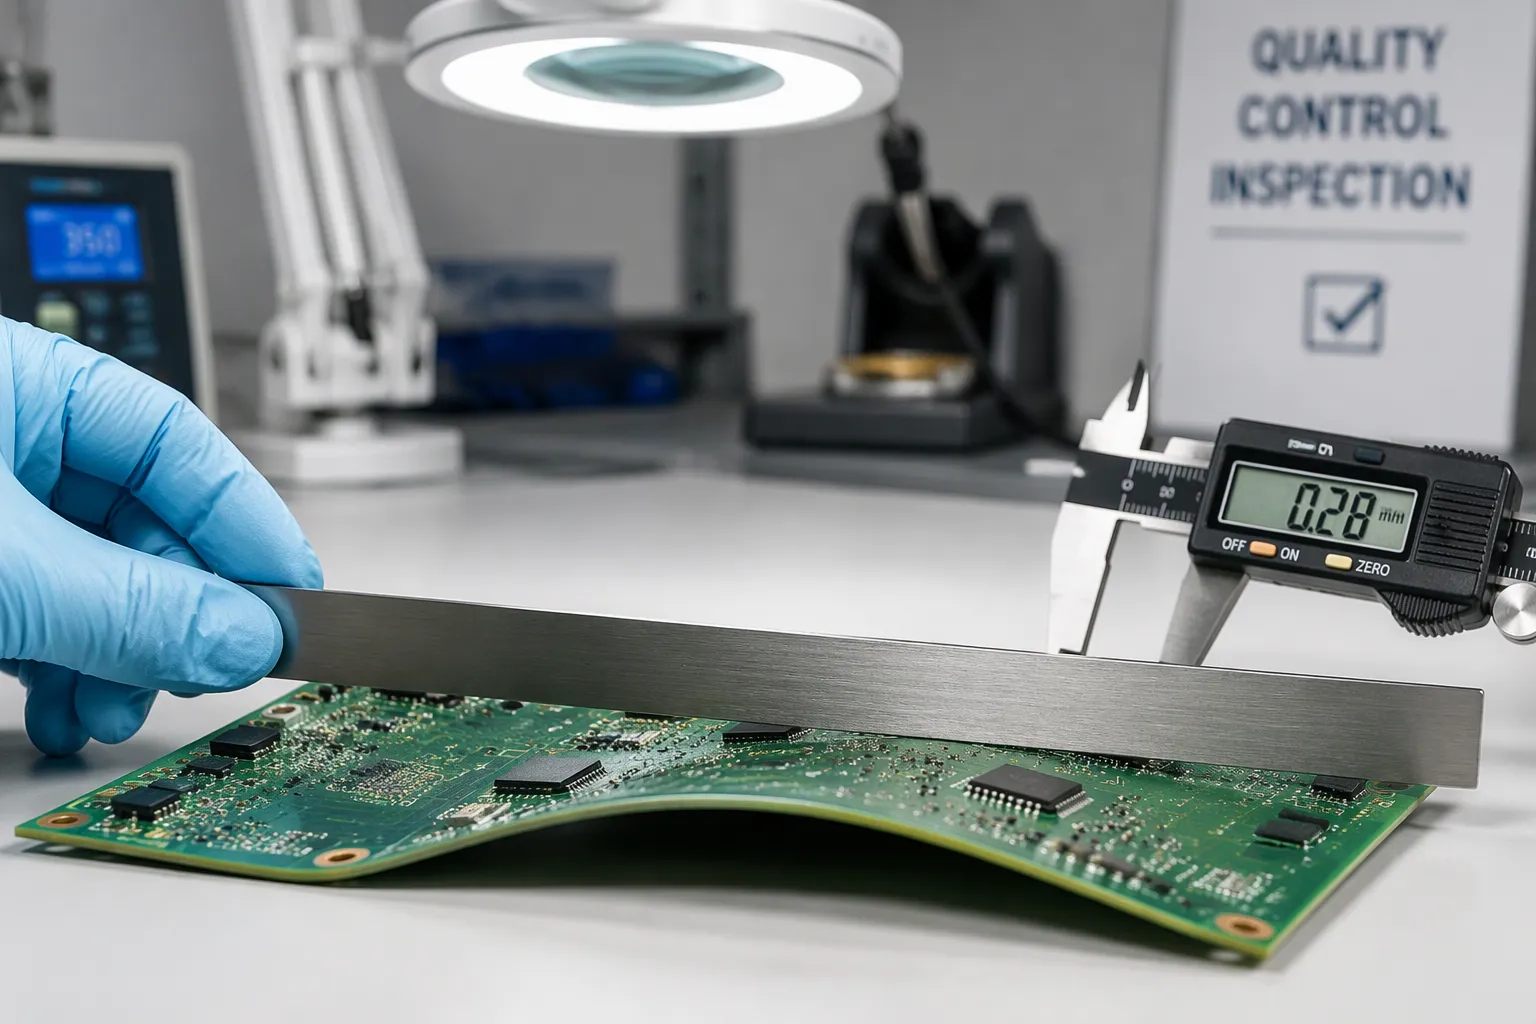
Les termes « courbure » et « torsion » désignent des défauts de planéité sur les circuits imprimés. La courbure est une déformation où les quatre coins restent dans le même plan tandis que le centre se courbe vers l'intérieur ou l'extérieur. La torsion est une déformation diagonale où un coin se soulève hors du plan des trois autres. Les normes IPC-6012 et IPC-A-600 définissent les valeurs de référence : 0.75 % maximum pour les cartes CMS, 1.5 % pour les cartes à trous traversants uniquement et 0.50 % pour les conceptions exigeant une planéité stricte.
La planéité influe sur chaque étape du cycle de vie d'un circuit imprimé. Un circuit déformé rend difficile son insertion dans le boîtier, désaligne les fixations et fragilise les joints de soudure. Les enjeux deviennent évidents lorsqu'on distingue les problèmes de leurs causes. Les causes intrinsèques résident dans la conception et la fabrication du circuit. Les causes extrinsèques surviennent lors du stockage, de la manipulation et de l'assemblage. Les solutions suivent la même logique.
Points clés à retenir
La courbure courbe le centre de la planche. La torsion soulève un coin. Ces deux déformations rendent la planche inégale.
L'IPC fixe des limites de planéité : 0.75 % pour les cartes CMS, 1.5 % pour les cartes à trous traversants et 0.50 % pour les conceptions strictes.
Les cartes déformées provoquent des défauts d'assemblage tels que le plissement et le pontage. Elles nuisent également à l'ajustement et à la fiabilité du produit.
Les causes intrinsèques proviennent de la conception et de la fabrication. Les causes extrinsèques proviennent du stockage, de la manutention et de l'assemblage.
Mesurez la courbure et la torsion en utilisant la méthode 2.4.22 de l'IPC-TM-650. Posez la planche sur trois points sur une surface plane.
Les solutions de conception comprennent des empilements symétriques par rapport à un miroir, du cuivre équilibré et des valeurs de CTE correspondantes.
Les solutions de traitement comprennent la lamination contrôlée, la cuisson et des profils de refusion optimisés.
Surveillez la planéité comme indicateur. Enregistrez les mesures et repérez les tendances afin de prévenir les défauts.
Que sont les phénomènes de courbure et de torsion des circuits imprimés ?
PCB Bow Versus Twist
Arc comme courbure centrale
La courbure d'un circuit imprimé (PCB) se caractérise par une déformation où les quatre coins restent dans un même plan tandis que le centre se courbe vers l'intérieur ou l'extérieur. Imaginez un circuit imprimé posé sur une table plane, ses quatre coins en contact avec la surface. Si le centre forme une sorte de dôme peu profond ou s'affaisse comme un bol, il s'agit d'une courbure. Cette déformation s'effectue selon un seul axe, donnant au circuit imprimé l'apparence d'une portion de cylindre plutôt que d'une plaque plane.
Torsion en diagonale
La torsion d'un circuit imprimé est une déformation diagonale où un coin se soulève par rapport au plan des trois autres. Posez le circuit imprimé sur une surface plane et appuyez sur trois coins. Un circuit imprimé tordu bascule et le quatrième coin se soulève de la table. La déformation s'étend d'un coin à l'autre en diagonale, ce qui la rend facile à repérer lors de la manipulation, mais plus difficile à corriger qu'un simple cintrage.
Limites d'acceptabilité de l'IPC
Limites des composants CMS par rapport aux composants traversants
Les normes IPC-6012 et IPC-A-600 définissent les valeurs de référence pour une planéité acceptable. La courbure et la torsion maximales admissibles sont généralement de 0.75 % pour les circuits imprimés à montage en surface et de 1.5 % pour les circuits imprimés à trous traversants. Ce pourcentage exprime l'écart maximal divisé par la longueur du circuit imprimé ; ainsi, à pourcentage égal, un circuit imprimé plus long tolère un écart absolu plus important.
Casquettes au design strict
Certaines conceptions limitent la tolérance à 0.50 %. Les circuits intégrés à pas fin et les assemblages BGA, les cartes minces et les produits à tolérances mécaniques serrées sont souvent concernés. Avant de valider la conception, vérifiez la classe et la limite applicables auprès de votre fabricant et assembleur et consignez la valeur convenue sur le plan de fabrication.
Pourquoi la planéité est importante
Impact de l'assemblage et de la fabrication
Une carte déformée perturbe la chaîne de montage. Le dépôt de pâte thermique varie sur une surface irrégulière, les machines de placement perdent leur hauteur de référence et les fours de refusion peinent à chauffer une carte qui n'est pas plane. Les alimentateurs automatisés, les bancs de test et le positionnement des connecteurs dépendent tous d'un plan de carte régulier.
Adaptation à l'utilisateur final et fiabilité
La planéité est également essentielle à l'assemblage du produit fini. Une carte bombée désaligne les fixations, fragilise les parois du boîtier et crée des espaces aux points de montage. Les contraintes résiduelles dues à la déformation peuvent se libérer lors des cycles thermiques en conditions réelles d'utilisation, et ces mouvements fragilisent les joints de soudure tout au long de la durée de vie du produit.
Défis et impacts
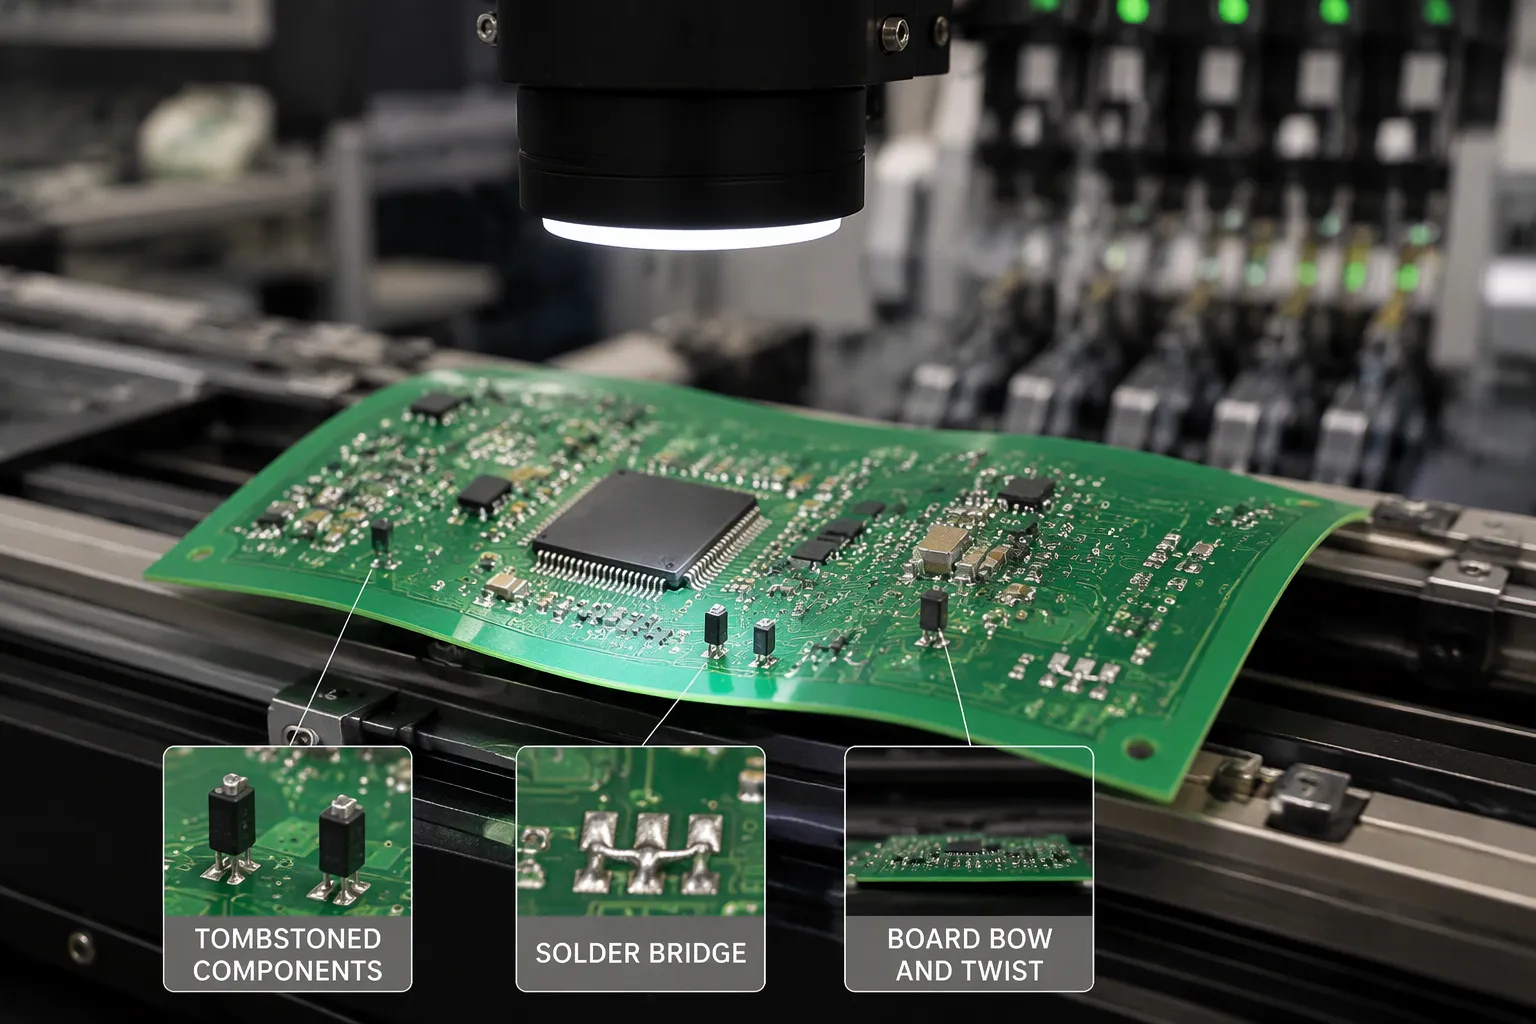
Le gauchissement reste rarement un simple problème esthétique. Il se propage tout au long de la chaîne d'assemblage des circuits imprimés et jusqu'à leur utilisation sur le terrain, chaque étape révélant un mode de défaillance différent. Ces impacts peuvent être regroupés en trois catégories : soudure, inspection et manipulation, et risques liés à la géométrie.
Défauts d'assemblage SMT
Mauvais alignement et pontage du positionnement
Une carte déformée modifie la distance entre le pochoir et la pastille. Les dépôts de pâte à braser se répartissent de manière irrégulière sur la carte, et la tête de placement perd son repère de hauteur. Les composants à pas fin et les BGA sont les premiers touchés. Une légère inclinaison peut déplacer une broche sur une pastille voisine, provoquant des ponts de soudure. Des joints ouverts apparaissent là où l'écart est devenu trop important pour que la pâte puisse le combler. Ces deux défauts passent facilement inaperçus sur une carte qui semblait acceptable lors du contrôle qualité à réception.
Composants de pierre tombale et de levage
Les petits composants à deux bornes se comportent comme des balançoires sur une surface irrégulière. Une extrémité de la soudure fondue exerce une traction plus forte que l'autre, et le composant se redresse – un peu comme une pierre tombale. Les composants plus grands se soulèvent plutôt par un bord. La soudure se forme d'un côté et reste ouverte de l'autre. Le refusion ne peut pas compenser une carte qui n'est pas parfaitement plane, et la reprise de ces soudures est chronophage et risque d'endommager les pastilles.
Les contraintes résiduelles accélèrent la défaillance. Les contraintes internes, figées lors de la fabrication, peuvent se libérer lors du refusion ou des cycles thermiques en conditions réelles d'utilisation. La jonction absorbe ces mouvements et des fissures de fatigue se développent au fil du temps. Une carte ayant passé avec succès les tests fonctionnels peut néanmoins présenter une défaillance en conditions réelles, plusieurs mois plus tard.
Problèmes d'inspection et de manutention
Erreurs AOI et blocages du chargeur
L'inspection optique automatisée repose sur un plan focal connu. Une carte déformée décale ce plan, et la caméra signale de fausses erreurs sur des joints parfaitement fonctionnels. Les opérateurs perdent alors du temps à examiner des défauts fantômes, tandis que les défauts réels se masquent dans le bruit. Les équipements de manutention sont également mis à rude épreuve. Les cartes déformées bloquent les alimentateurs automatisés, se coincent dans les dispositifs de test et se désalignent dans les emplacements des magasins. Chaque blocage engendre une perte de temps de production et risque d'endommager mécaniquement la carte.
Problèmes de positionnement des connecteurs
Les connecteurs nécessitent une surface de contact plane. Une carte torsadée incline le boîtier du connecteur, et la partie en contact s'emboîte de travers. La force de contact diminue d'un côté, et la connexion devient intermittente sous l'effet des vibrations. Les connecteurs à insertion forcée aggravent ce problème, car les broches doivent s'insérer parfaitement dans les trous métallisés. On risque alors de forcer l'insertion et de fissurer le corps du connecteur ou de soulever une pastille.
Géométries à haut risque
Planches minces et grands panneaux
Certaines conceptions, de par leur nature même, favorisent le gauchissement. Les panneaux minces manquent de rigidité et ne résistent pas à la flexion, tandis que les grands panneaux amplifient la moindre courbure sur une plus grande longueur. Le pourcentage limite reste inchangé, mais l'écart absolu augmente avec la longueur du panneau. Un panneau mince et de grande taille exige donc un contrôle de processus plus rigoureux qu'un panneau petit et épais.
Nombre élevé de couches et agencements à forte densité de vias
Un grand nombre de couches implique une accumulation de cuivre et de préimprégné, et chaque asymétrie accentue le déséquilibre. Les circuits imprimés à forte densité de vias concentrent le métal dans certaines zones et laissent le stratifié exposé dans d'autres. Ces zones se dilatent et se contractent à des vitesses différentes lors des cycles de chauffage et de refroidissement. Il en résulte une carte qui présente des défauts de planéité dès sa sortie de presse.
Considérez ces géométries comme des signaux d'alerte précoces. Signalez-les lors de la revue de conception et accordez-leur une attention particulière à chaque étape du processus.
Méthodes de mesure
Méthode 2.4.22 de la norme IPC-TM-650
Plan de configuration et de référence
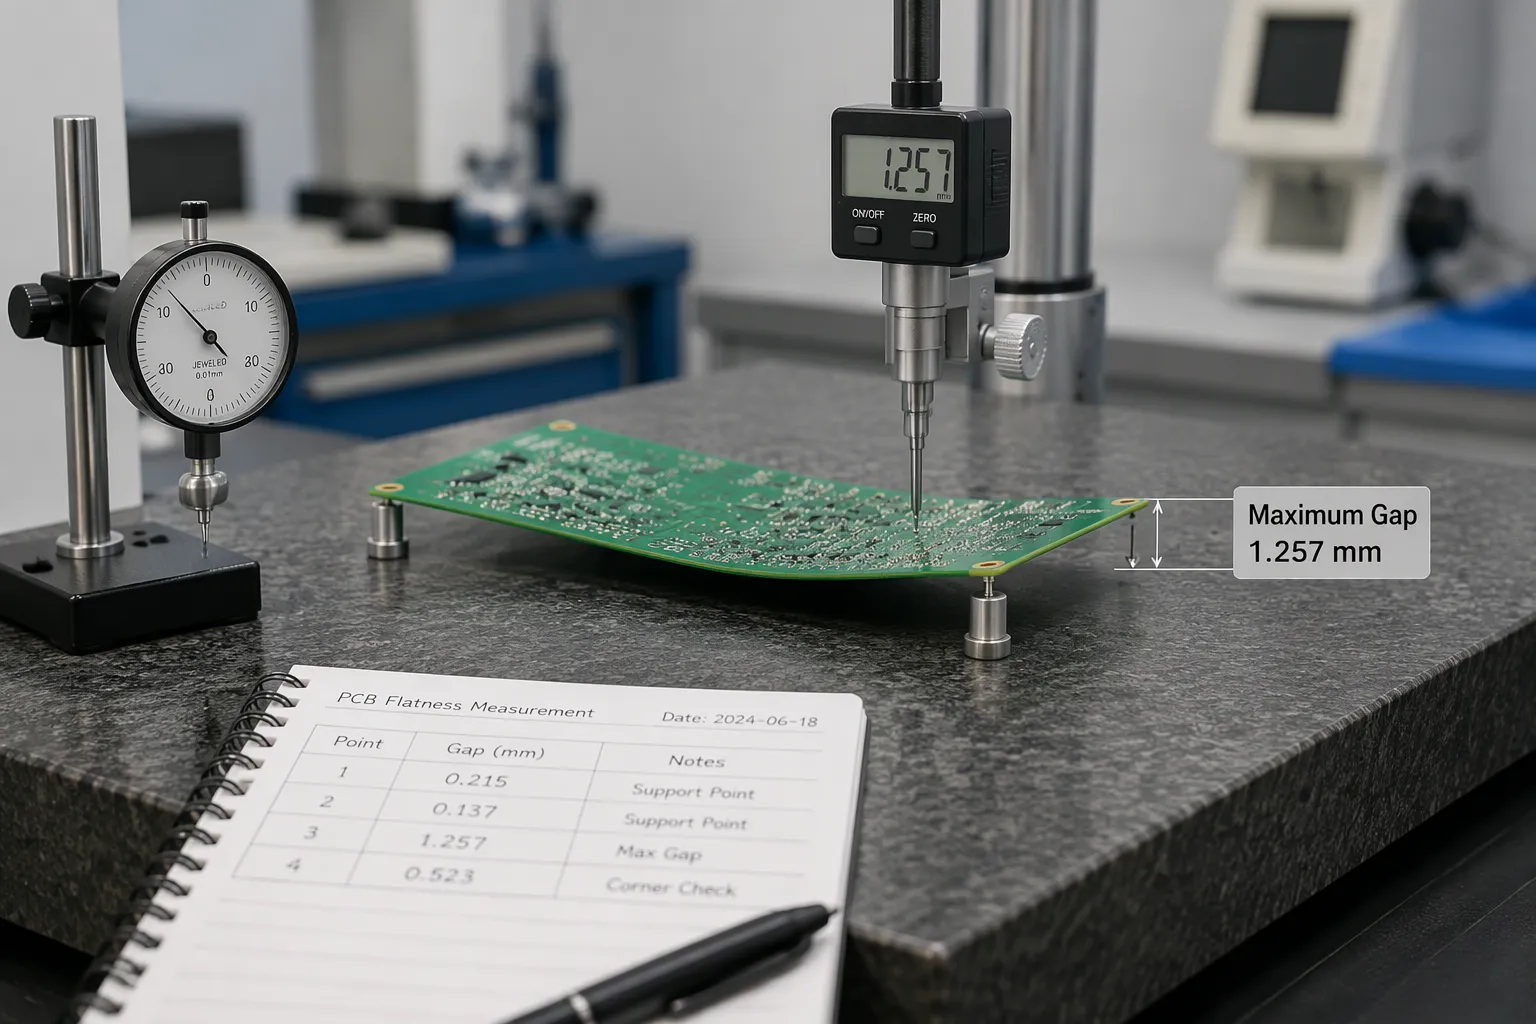
La méthode 2.4.22 de la norme IPC-TM-650 décrit la procédure industrielle pour quantifier le gauchissement. La planche est placée sur une surface de référence plane, généralement une table en granit ou une plaque plane certifiée. Elle repose sur trois points d'appui fixes et est maintenue en place par sa seule gravité. Aucun serre-joint, aucun poids, aucune pression n'est nécessaire. Le plan de référence est la surface plane elle-même, et chaque mesure correspond à l'écart entre la planche et ce plan.
On mesure ensuite l'écart vertical maximal aux points où la planche s'éloigne le plus de la référence. Pour le cintrage, ce point se situe généralement près du centre du panneau. Pour la torsion, il se situe au niveau du coin soulevé. La mesure est effectuée à l'aide d'un comparateur, d'un indicateur de hauteur ou d'une sonde étalonnée. Il est important de noter la position de chaque mesure ainsi que sa valeur, car une seule valeur numérique, sans indication de position, ne renseigne que très peu sur le type de déformation.
Calcul des pourcentages
La norme exprime le gauchissement en pourcentage plutôt qu'en valeur absolue. On divise l'écart maximal mesuré par la dimension correspondante de la planche et on multiplie par 100. Pour le cintrage, le diviseur est la longueur de la planche le long de l'axe de courbure. Pour la torsion, le diviseur est la longueur de la diagonale de la planche. Le résultat est le pourcentage à comparer aux limites des normes IPC-6012 et IPC-A-600.
Prenons un exemple. Une carte mesure 200 mm de long et présente une courbure de 1.2 mm en son centre. Le calcul est le suivant : 1.2 divisé par 200, multiplié par 100, ce qui donne 0.60 %. Cette valeur est conforme à la limite de 0.75 % pour les composants CMS, mais supérieure à la limite de conception stricte de 0.50 %. Effectuez le même calcul pour la courbure diagonale et indiquez les deux valeurs séparément.
Pièges de la mesure
Effets de la température et du support
Les conditions de mesure influencent le résultat. Une carte mesurée juste après une presse à chaud ou un four de refusion affichera une valeur différente de la même carte à température ambiante, car le stratifié n'a pas encore fini de se dilater et de se contracter. Laissez la carte se stabiliser à température ambiante avant de la mesurer. Les conditions de support sont tout aussi importantes. Une carte posée sur une surface irrégulière ou tenue à la main par un bord se déforme sous son propre poids et fausse la mesure.
Échantillonnage et documentation
Une seule mesure sur une seule carte ne permet pas de conclure quant à l'état d'un lot de production. Il est essentiel de réaliser des prélèvements sur l'ensemble du panneau, du lot et à chaque étape : après fabrication, après refusion et lors du contrôle à réception. Documentez la méthode, le plan de référence, les points de mesure et les conditions ambiantes pour chaque résultat. Cet enregistrement vous permettra de comparer les différentes étapes, de repérer les tendances avant qu'elles ne se transforment en défauts et de résoudre les litiges avec un fabricant ou un assembleur grâce à une base de données partagée et traçable.
Causes intrinsèques
Les causes intrinsèques prennent naissance au sein même du panneau. Elles se manifestent lors de la conception et de la fabrication, et persistent longtemps après sa sortie de presse.
Empilement et déséquilibre du cuivre
Couches asymétriques et nombres impairs
Une structure multicouche comportant davantage de cuivre ou de préimprégné d'un côté de l'axe central se dilate de manière inégale sous l'effet de la chaleur. Le côté le plus épais se dilate davantage, et la carte se courbe vers le côté le plus fin. Un nombre impair de couches accentue ce phénomène, car il n'existe alors aucun plan central permettant d'équilibrer la structure. Ce risque est identifiable sur le plan de fabrication avant même la découpe du matériau.
Plans fendus et poids de cuivre inégal
Les plans de coupe irréguliers et l'hétérogénéité de la masse de cuivre concentrent le métal dans certaines zones et laissent le stratifié exposé dans d'autres. Ces zones se dilatent à des vitesses différentes lors de la stratification et du refusion. La carte développe une déformation permanente qu'aucun profil de refusion ne peut corriger. Il est essentiel de vérifier l'équilibre de la distribution de l'alimentation et de la masse sur chaque couche, et pas seulement son bon fonctionnement électrique.
Inadéquation entre le matériau et le CTE
Incohérence des stratifiés mixtes et des préimprégnés
Chaque stratifié possède son propre coefficient de dilatation thermique. Le mélange de matériaux aux coefficients de dilatation thermique différents entraîne des mouvements inégaux des couches en fonction des variations de température. L'hétérogénéité du préimprégné d'un lot à l'autre aggrave ce problème, bien que de façon moins marquée. La liaison entre les couches absorbe ces mouvements différentiels, ce qui engendre des contraintes résiduelles dans le panneau.
FR-4 contre PTFE et Rogers
Les matériaux FR-4 et les matériaux haute fréquence tels que le PTFE et les stratifiés Rogers présentent des comportements très différents sous l'effet de la chaleur. Une structure hybride les associant nécessite une symétrie rigoureuse et une construction parfaitement adaptée. Chaque matériau est idéal pour son application spécifique, et la conception doit tenir compte de leur interaction. Confirmez les valeurs de coefficient de dilatation thermique (CTE) auprès de votre fournisseur de stratifiés et documentez-les dans le schéma de la structure.
Problèmes de stratification et de polymérisation
Cycles de pression et de chauffage
Une pression de pressage inadéquate entraîne une répartition irrégulière de la résine sur le panneau. Un durcissement incomplet bloque le stratifié dans un état partiellement polymérisé, et le panneau continue de se déformer après fabrication. Des cycles de chauffage et de refroidissement trop rapides figent les contraintes dans le panneau au lieu de leur permettre de se dissiper. Un cycle de pressage contrôlé, avec une rampe de pression mesurée et un durcissement complet, donne au stratifié le temps de se stabiliser.
Aveugles et enterrés par l'asymétrie
Les vias borgnes et enterrés ajoutent du métal dans certaines couches et pas dans d'autres. Une disposition asymétrique des vias exerce une traction sur l'empilement lors de la lamination. Ce déséquilibre persiste à chaque étape de fabrication ultérieure. Placez les vias borgnes et enterrés de manière symétrique lorsque la conception le permet et signalez toute asymétrie inévitable pour des contrôles de planéité supplémentaires.
Causes extrinsèques
Les facteurs externes surviennent après la fabrication. Le stockage, la manutention et l'assemblage ajoutent chacun leur lot de contraintes, et une planche sortie de presse parfaitement plane peut se déformer avant même d'être utilisée sur le terrain.
Stockage et manutention
Absorption d'humidité et cuisson
Le stratifié absorbe l'humidité de l'air. Lors du refusion, cette humidité se transforme en vapeur, et la dilatation de cette vapeur déforme le panneau. Un panneau stocké dans une pièce humide présente donc un risque latent de déformation lors de la cuisson. La cuisson permet d'éliminer l'humidité avant l'assemblage ; il est donc important de suivre scrupuleusement les instructions du fournisseur de stratifié et de ne pas se fier à une estimation de la durée de cuisson.
Contraintes d'emballage et de dépanelisation
Les méthodes d'emballage ont une importance souvent sous-estimée. Les cartes empilées sous des cartons lourds ou stockées sur la tranche peuvent se déformer de façon permanente. Le dépanelage engendre des chocs mécaniques. Casser un panneau à la main plie le matériau autour du point de rupture, et la contrainte se propage aux circuits voisins. Un dépanelage réalisé par fraisage ou rainurage, avec un support adéquat, permet de limiter cette contrainte.
Déformation induite par l'assemblage
Gradient thermique de refusion
Le procédé de refusion chauffe la carte de manière inégale. La surface supérieure est exposée à la chaleur du four en premier, tandis que la surface inférieure est chauffée plus lentement. Ce gradient de température entraîne une dilatation d'un côté avant de l'autre, et la carte se courbe pendant le cycle. Les composants asymétriques lourds exercent la même traction. Un connecteur volumineux sur un bord ajoute de la masse et de la résistance thermique, et la carte se courbe vers ce connecteur. Les découpes et les cavités importantes réduisent la rigidité d'une zone, et le matériau restant supporte la charge.
Fixation et insertion de connecteurs
Les dispositifs de fixation et les pinces maintiennent une carte déformée à plat par la force. Une fois relâchée, la carte reprend sa forme initiale et les soudures formées sous la pression de la pince conservent cette énergie emmagasinée. L'insertion des connecteurs ajoute une contrainte mécanique directe. En enfonçant un connecteur rigide dans un circuit imprimé fin, on incline ce dernier et les broches s'y insèrent de biais. Il est donc important de soutenir la carte par en dessous pendant l'insertion et de vérifier à nouveau sa planéité une fois le dispositif de fixation retiré.
Solutions de conception de circuits imprimés
Les choix de conception déterminent la planéité maximale pour l'ensemble de la structure. Un meilleur profil de refusion ne peut corriger un empilement déséquilibré. Dès la conception initiale de l'empilement, la symétrie, la distribution du cuivre et le choix des matériaux sont des facteurs essentiels de planéité.
Symétrie et équilibre du cuivre
Empilements à symétrie miroir
Construisez l'empilement en miroir par rapport à l'axe central. Le nombre de couches doit être identique, et l'épaisseur de chaque diélectrique et préimprégné d'un côté doit correspondre à celle de l'autre côté. Placez les vias et les découpes de manière symétrique lorsque le routage le permet. Une construction asymétrique se dilate de façon inégale lors de la stratification, et le panneau conserve cette déformation de façon permanente.
Vol de cuivre et remplissages éclos
Répartissez le cuivre uniformément entre les couches opposées, en visant un équilibre à ± 10 % près. Les zones à faible densité nécessitent un apport de cuivre. Ajoutez des zones de compensation, des remplissages hachurés ou du cuivre détachable afin que le stratifié exposé se dilate au même rythme que les zones denses. Vérifiez la distribution du cuivre sur chaque plan de masse et d'alimentation, et pas seulement la capacité de courant.
Choix des matériaux et de l'épaisseur
Correspondance des CTE et cohérence des fournisseurs
Veillez à ce que les coefficients de dilatation thermique soient compatibles lorsque la conception le permet. Les structures hybrides associant du FR-4 à des stratifiés PTFE ou Rogers nécessitent une symétrie accrue pour absorber les variations de dilatation thermique. Privilégiez un fournisseur unique de stratifiés pour toute la durée de vie du produit. La composition du préimprégné peut varier d'un lot à l'autre ; un approvisionnement régulier permet de limiter ces variations.
Compromis entre épaisseur et rigidité
Les cartes plus épaisses résistent mieux à la flexion, tandis que les cartes fines exigent un contrôle de processus plus rigoureux. Il convient de mettre en balance la rigidité, le poids, le coût et les contraintes mécaniques du boîtier. Un panneau fin et de grande taille amplifie toute courbure sur sa surface ; il requiert donc une tolérance interne plus stricte que la limite de 0.50 % déjà mentionnée pour les conceptions exigeantes. Consignez la limite convenue sur le plan de fabrication.
Solutions de processus
Contrôles de fabrication
Lamination et soulagement des tensions
Optimisez le cycle de lamination avant de rechercher les défauts en aval. Prévoyez une montée en pression progressive et un durcissement complet, puis laissez le panneau refroidir sous pression contrôlée. Un cycle trop rapide fige les contraintes dans le stratifié, qui se relâchent ensuite lors du refusion. Intégrez la relaxation des contraintes dès la conception, et non comme une simple formalité.
Réglages de gravure, de plaque et de cuisson
Ajustez la gravure et le placage pour que le cuivre se dépose uniformément sur le panneau. Une épaisseur de placage irrégulière peut entraîner des déformations du circuit imprimé lors du refroidissement. Prévoyez une étape de cuisson après la fabrication afin de réduire les contraintes résiduelles et d'éliminer l'humidité absorbée. Suivez scrupuleusement le programme de cuisson du fournisseur de stratifié et consignez cette étape sur le bon de livraison afin que chaque lot bénéficie du même traitement.
Contrôles d'assemblage et de stockage
Réglage du profil de refusion
Ajustez les phases de montée en température et de maintien en température afin de chauffer les deux faces du panneau aussi uniformément que le permet le four. Un profil de chauffe lent et équilibré réduit le gradient thermique qui provoque la déformation du panneau en cours de cycle. Vérifiez le profil à l'aide d'un profileur sur l'assemblage final et revérifiez-le à chaque modification de la conception du panneau ou de la composition des composants.
Gestion de l'humidité et stockage à plat
Séchez les cartes si l'inspection à réception ou l'historique de stockage indique une absorption d'humidité. Stockez les panneaux à plat, dans un environnement peu humide, et jamais sur la tranche sous des cartons lourds. Choisissez une méthode de dépanelisation par fraisage ou rainurage avec un support adéquat et évitez de casser les circuits imprimés à la main.
Inspection et mesures correctives
Contrôles de planéité et suivi des tendances
Vérifiez la planéité selon la méthode 2.4.22 de la norme IPC-TM-650 lors de la fabrication et après assemblage. Consignez chaque mesure en précisant son emplacement et les conditions ambiantes. Tracez l'évolution des résultats dans le temps. Une dérive vous alertera avant qu'un lot ne dépasse la limite de 0.75 % pour les composants CMS ou la limite de conception stricte de 0.50 %.
Recuire et relaminer
Une légère déformation peut parfois être corrigée par un cycle de cuisson thermique et de refroidissement sous contrainte. La contrainte maintient le circuit imprimé à plat pendant que le stratifié se détend, et le refroidissement lent fixe la nouvelle forme. Dans les cas importants ou persistants, un relaminage peut être nécessaire, selon l'état du circuit et les règles de conception. Vérifiez que la correction est conforme aux limites convenues avant l'expédition du lot.
La courbure déforme le centre ; la torsion soulève un coin par rapport à la diagonale. Les normes IPC-6012 et IPC-A-600 fournissent aux concepteurs et aux fabricants une norme commune : 0.75 % pour les cartes CMS, 1.5 % pour les cartes à trous traversants uniquement et 0.50 % pour les conceptions strictes.
Le gauchissement a rarement une seule origine. Des facteurs intrinsèques, comme le déséquilibre de l'empilement et les contraintes de polymérisation, s'ajoutent à des facteurs extrinsèques, tels que l'humidité et les gradients de refusion. Il est essentiel de les traiter simultanément au niveau de la conception, des matériaux et du procédé.
Intégrez les contrôles de planéité aux revues de conception et à l'inspection à réception. Mesurez selon la méthode 2.4.22 de la norme IPC-TM-650, consignez chaque mesure et suivez la courbure et la torsion comme indicateur de processus. Considérez la planéité des circuits imprimés comme une variable contrôlée et non comme un défaut constaté a posteriori.
QFP
Quelle est la différence entre un arc et une torsion ?
La courbure maintient les quatre coins dans un même plan tandis que le centre se courbe vers le haut ou vers le bas. La torsion soulève un coin par rapport au plan des trois autres, ce qui fait basculer la planche sur une table plane. On mesure la courbure dans le sens de la longueur de la planche et la torsion en diagonale.
Quelle limite IPC s'applique à ma carte ?
Adaptez la limite à la méthode d'assemblage. Les normes IPC-6012 et IPC-A-600 autorisent 0.75 % pour les cartes CMS et 1.5 % pour les cartes traversantes. Les circuits imprimés à pas fin, BGA et les circuits minces nécessitent souvent une limite stricte de 0.50 %. Confirmez cette valeur avec votre fabricant et indiquez-la sur le plan de fabrication.
Comment mesurer correctement la courbure et la torsion ?
Suivre la méthode 2.4.22 de la norme IPC-TM-650. Poser la planche sur trois points fixes au-dessus d'une surface de référence plane, sans utiliser de pinces. Mesurer l'écart maximal, le diviser par la longueur de la planche (pour la courbure) ou par la diagonale (pour la torsion), puis multiplier par 100. Laisser la planche atteindre la température ambiante au préalable.
Est-il possible de réparer une carte déformée après un refusionnage ?
Parfois. Un léger gauchissement se corrige souvent par une cuisson thermique sous contrainte et un refroidissement lent, permettant au stratifié de reprendre sa forme plane. Les cas importants ou persistants peuvent nécessiter un relaminage. Vérifiez le résultat par rapport à la limite convenue avant l'expédition du lot.
Comment puis-je prévenir les déformations dès la phase de conception ?
Concevez une structure à symétrie miroir avec un nombre de couches pair. Répartissez le cuivre de manière équilibrée entre les couches opposées, en visant une variation de ±10 %. Placez les vias et les découpes de manière symétrique. Optimisez les valeurs de coefficient de dilatation thermique (CTE) et utilisez un seul fournisseur de stratifié pour limiter les variations du préimprégné.
L'équilibre du cuivre a-t-il vraiment autant d'importance ?
Oui. Une irrégularité du cuivre entraîne une dilatation plus rapide d'une zone à l'autre lors de la stratification et du refusion, et cette dilatation reste fixée de façon permanente sur le panneau. Vérifiez la distribution de chaque plan d'alimentation et de masse, et pas seulement sa capacité de courant. Ajoutez des zones de remplissage (remplissage par intercalaire ou hachures) là où le stratifié est exposé.
Pourquoi ma carte mère se déforme-t-elle seulement après l'assemblage ?
Le procédé de refusion chauffe la surface supérieure avant la surface inférieure, ce qui provoque une déformation du panneau en cours de cycle. L'humidité absorbée lors du stockage se transforme en vapeur et déforme le stratifié. Les composants asymétriques lourds et les grandes découpes accentuent cette déformation. Il est donc recommandé de cuire les cartes et d'optimiser le profil de refusion.
Quand dois-je refuser un lot à cause de la déformation ?
Rejetez les lots dont les valeurs mesurées dépassent la limite convenue sur le plan de fabrication. Consignez chaque mesure avec son emplacement et les conditions ambiantes, puis tracez un graphique des résultats au fil du temps. Une tendance à la baisse vous alerte avant que le seuil ne soit dépassé ; considérez donc la planéité comme un paramètre à surveiller.