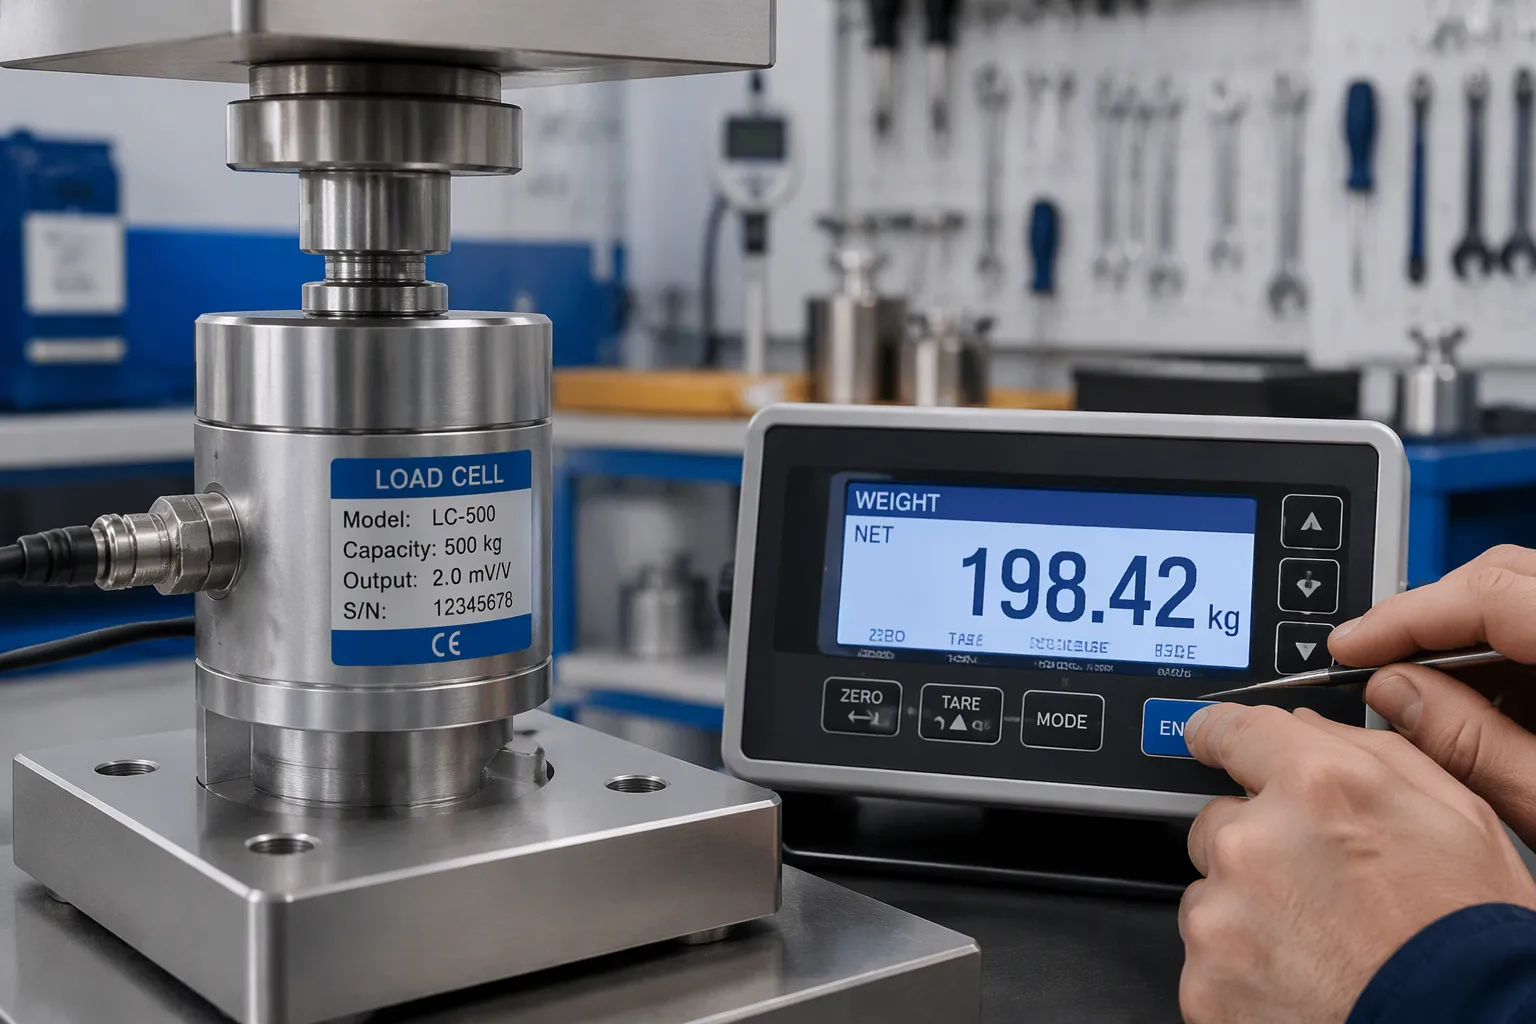
La détection de charge de haute précision utilise un capteur de force et une chaîne d'acquisition analogique pour mesurer le poids avec une marge d'erreur minimale. L'affichage assure le traitement, le filtrage et la présentation des mesures, les transformant en valeurs lisibles. Ensemble, ces éléments déterminent la précision et la fiabilité des systèmes de pesage modernes. Le marché des indicateurs de pesage fonctionnels représentait à lui seul 197.0 millions de dollars en 2025, avec un TCAC projeté de 5.89 % jusqu'en 2033. Les décisions prises au niveau de la carte électronique ont donc une importance capitale. Des erreurs peuvent apparaître dans la chaîne de signal au niveau du pont, de l'amplificateur, de la référence et du routage. Lors de la spécification, de l'intégration ou du dépannage d'un système de pesage, les ingénieurs doivent prendre en compte les tolérances des composants, la mise à la terre, le filtrage et les compromis liés à la fabrication. Cette discussion aborde, depuis la chaîne d'acquisition analogique jusqu'aux mesures de précision, à l'affichage et à la CEM, et enfin aux recommandations de conception pour la fabrication (DFM).
Points clés à retenir
Commencez par une entrée analogique propre pour capter des signaux de poids précis.
Utilisez le référencement ratiométrique pour annuler le bruit et la dérive du signal d'excitation.
Tirez des valeurs exploitables à partir du bruit que vous mesurez, et non à partir de la profondeur de bits du CAN.
Utilisez la compensation de température pour que les mesures restent stables dans différentes conditions.
Conception pour la CEM et la DFM afin de préserver la précision de la production à l'utilisation sur le terrain.
Partie avant de détection de charge haute précision
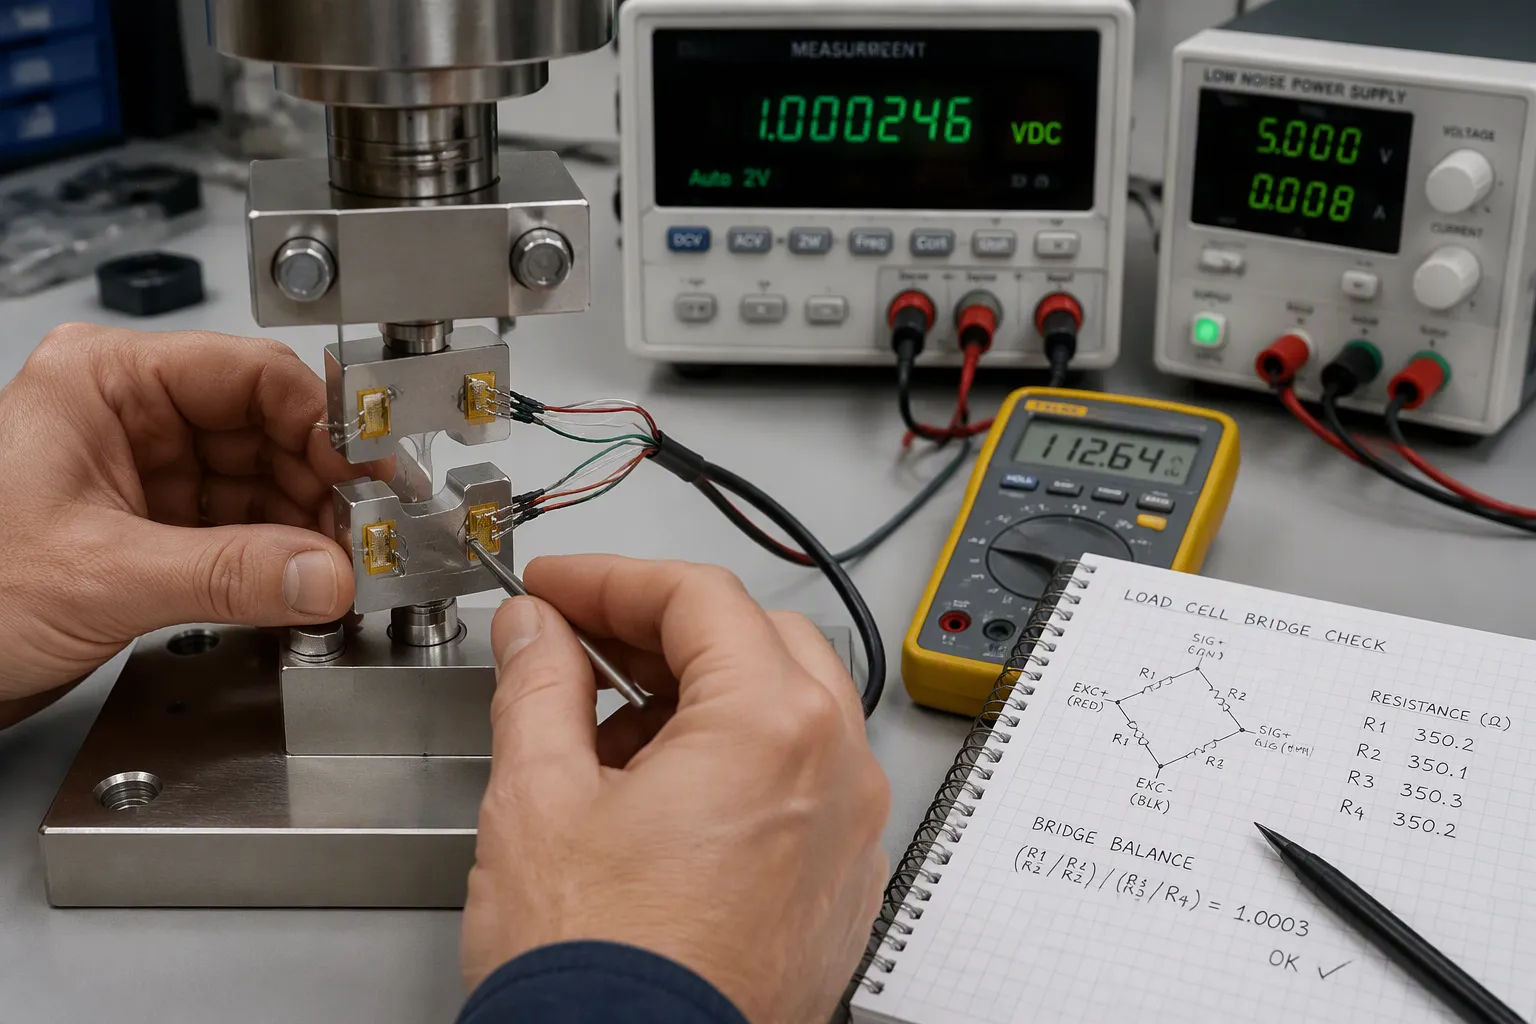
L'étage d'entrée détermine les limites de tout ce qui suit. Un pont propre, une source d'excitation stable et un convertisseur analogique-numérique de référence déterminent la quantité de signal réel qui parvient au micrologiciel. La détection de charge de haute précision commence ici, et aucun filtrage numérique ne peut récupérer les informations que la chaîne analogique n'a jamais enregistrées.
Pont de cellule de charge et excitation
Un capteur de force à jauge de contrainte utilise un pont de Wheatstone. Quatre bras de feuille résistive sont collés sur un support flexible. Une charge appliquée étire deux bras et comprime les deux autres. La variation de résistance est infime, souvent de l'ordre d'une fraction d'ohm, et le pont la convertit en une faible tension différentielle. Cette tension est directement proportionnelle à l'excitation : la tension de sortie est égale à la tension d'excitation multipliée par la variation de résistance relative, divisée par quatre, pour un quart de pont soumis à une faible contrainte. Avec une excitation de 2.5 V et un facteur de jauge de 2.0, une contrainte d'entrée de 1 000 µstrain ne produit qu'environ 1.25 mV. C'est pourquoi l'amplification et une référence à faible bruit sont si importantes.
Le choix de la tension d'excitation implique un compromis entre sensibilité et auto-échauffement. Une tension plus élevée augmente le signal de sortie et améliore le rapport signal/bruit, mais elle provoque également un échauffement des composants et une dérive du point zéro. La résistance nominale du pont détermine ce compromis.
Résistance nominale | Utilisation typique | Compromis clé |
|---|---|---|
120 Ω | Mesure à usage général | Signal de sortie plus important ; risque d’auto-échauffement plus élevé |
350 Ω | Tests de précision et de longue durée | Auto-échauffement réduit pour une tension d'excitation donnée |
1000 Ω | Applications de transducteurs de haute précision | Auto-échauffement minimal ; nécessite une amplification à faible bruit |
Pour l'acier, une densité de puissance de 2 à 5 W/po² est recommandée. Pour déterminer l'excitation optimale, appliquez une charge et augmentez la tension tout en observant le zéro. Dès que le zéro devient instable, réduisez l'excitation jusqu'à ce qu'il se stabilise. Effectuez ce test à la température de mesure la plus élevée prévue. Les jauges à résistance plus élevée réduisent la puissance par unité de surface et offrent une plus grande marge d'excitation.
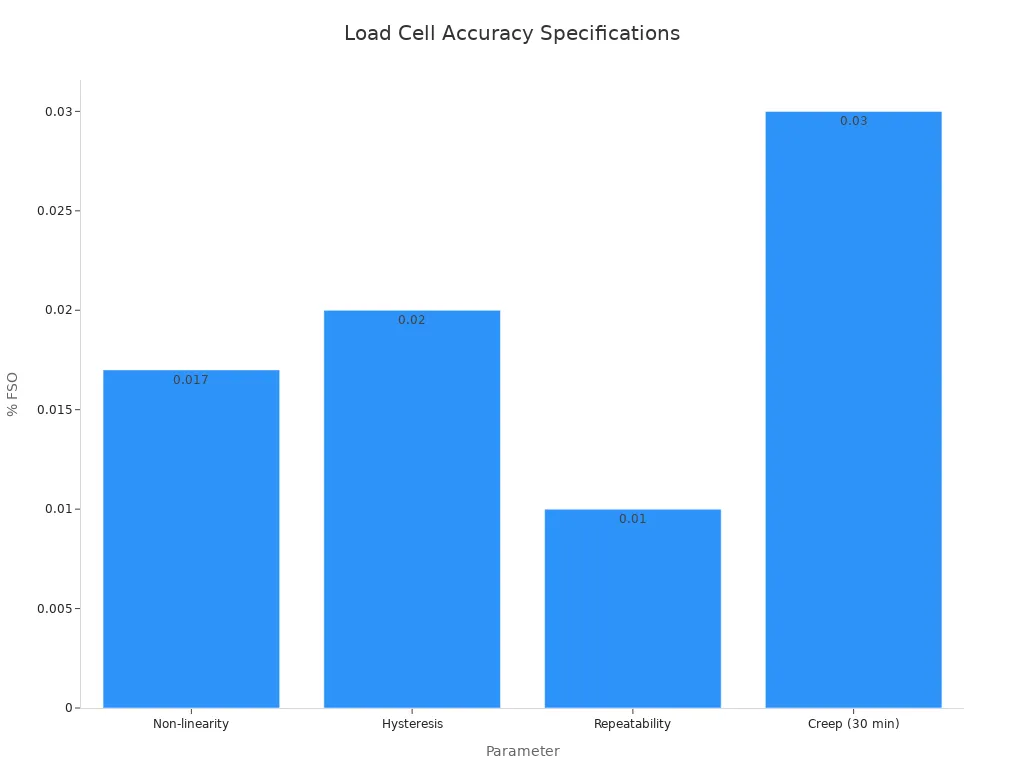
Pour une cellule de charge de 100 g, la non-linéarité, l'hystérésis et la répétabilité sont contrôlées à ≤±0.05 % RO, ce qui correspond à une plage d'erreur de ±0.05 g.
Conception d'ADC et d'amplificateurs ratiométriques
Une référence ratiométrique prélève le signal de référence du CAN à partir de l'alimentation d'excitation du pont. La mesure dépend alors du rapport entre la sortie du pont et l'excitation, et non de la valeur absolue de cette dernière. Le bruit et la dérive de la source d'excitation s'annulent. Ce choix de conception élimine toute une catégorie d'erreurs dues à la dérive thermique et simplifie l'alimentation.
Le choix du gain mérite une attention particulière. Un amplificateur d'instrumentation multiplie le signal du pont, de l'ordre du millivolt, jusqu'à la plage d'entrée du convertisseur. L'erreur et la dérive de gain s'additionnent directement à l'erreur totale, et un étage de gain externe fixe introduit du bruit que l'amplificateur à gain programmable interne du convertisseur élimine. Le bruit rapporté à l'entrée diminue à mesure que le gain augmente dans le convertisseur ; c'est pourquoi de nombreuses conceptions connectent directement le pont à l'amplificateur à gain programmable interne du CAN.
Les circuits intégrés de conversion dédiés, tels que ceux de la classe HX711, regroupent l'excitation, l'amplification et la conversion dans un seul boîtier. Ils conviennent aux conceptions économiques. Pour des performances accrues de la cellule de charge, les convertisseurs discrets ou de qualité supérieure avec référencement ratiométrique offrent une meilleure résolution sans bruit. Environ 20 000 cycles de pesée sans bruit sont nécessaires pour atteindre une résolution de 1 g sur une cellule de charge de 20 kg. Avec une sensibilité de 2 mV/V et une cellule de charge de 10 kg, une résolution supérieure à 1 g est possible avec les paramètres recommandés. Le choix de la cellule de charge et celui du convertisseur doivent donc être considérés conjointement.
Exactitude et précision des systèmes de pesage

Les ingénieurs confondent souvent exactitude et précision. Or, ce sont deux propriétés distinctes, et un système de pesage peut posséder l'une sans l'autre. L'exactitude décrit la proximité de la mesure par rapport à la masse réelle. La répétabilité décrit la reproductibilité des mesures. La résolution décrit la plus petite graduation que l'affichage peut afficher. Une balance peut être parfaitement répétitive et pourtant afficher une mesure erronée, et une balance peut afficher de nombreux chiffres et présenter une dérive. Les systèmes de pesage industriels modernes exigent ces trois propriétés, et la conception de la carte électronique détermine le niveau optimal de chacune.
Résolution vs. Nombre de coups sans bruit
La résolution brute d'un convertisseur n'est qu'une valeur numérique indiquée sur une fiche technique. Un CAN 24 bits offre un mot de sortie de 24 bits, et ce mot représente la résolution maximale. La résolution effective est inférieure, car le bruit occupe les bits de poids faible. Le nombre de mesures sans bruit décrit la partie stable et sans scintillement de la plage de mesure ; c'est cette valeur qui importe pour un système de pesage.
L'écart est important. Un convertisseur 24 bits avec un gain de 128 offre une résolution effective d'environ 19.1 bits avec un bruit efficace de 70 nV sur une plage d'entrée de ±39.1 mV et une tension de référence de 2.5 V. Avec un gain de 1, la résolution effective atteint environ 21.6 bits avec un bruit efficace de 1.53 µV sur ±2.5 V. La résolution effective est supérieure d'environ 2.7 bits à la résolution sans bruit, sauf si la taille du mot de données de sortie la limite. En termes de comptage, ces 19.1 bits correspondent à environ 489 178 comptages sans bruit. Les balances nécessitent généralement environ 50 000 comptages sans bruit ; la marge est donc suffisante, mais uniquement si la conception et le filtrage la protègent.
Propriétés | Ce qu'il mesure | Limite typique |
|---|---|---|
Exactitude | Proximité de la masse réelle | Défini par étalonnage et dérive |
Répétabilité | Diffusion des lectures répétées | Défini par le bruit et la mécanique |
Résolution | Plus petite étape affichée | Réglé par des comptages sans bruit |
Ne dimensionnez pas une balance de haute précision uniquement à partir du nombre de bits du CAN. Déduisez le nombre de bits utilisables à partir du bruit mesuré avec le gain et le réglage de filtre cibles.
Compensation de température et suivi du zéro
La température modifie à la fois le zéro et la plage de mesure. Les systèmes de jauges de contrainte métalliques classiques présentent une dérive de 0.01 % à 0.05 % de la pleine échelle par °C. Les modèles avancés avec compensation de température maintiennent cette dérive en dessous de 0.002 % de la pleine échelle par °C. Une cellule de charge non compensée, soumise à une élévation de température de 10 °C, peut voir sa mesure varier jusqu'à ±0.05 % de la pleine échelle. Cette variation constitue une erreur réelle d'affichage, et non un simple artefact d'arrondi.
Mode de rémunération | Solidité | Prix |
|---|---|---|
Réglage de l'excitation par thermistance | Ajuste automatiquement la tension du pont | Légère réduction du signal, réponse plus lente |
Compensation matérielle | Correction rapide en temps réel | Coût plus élevé |
Rémunération du logiciel | Flexible et rentable | Cela dépend des données d'étalonnage |
Rémunération passive | Simple, appliqué lors de la compilation | Environnements modérés uniquement |
Rémunération active | Gère les erreurs non linéaires | Nécessite des capteurs et un processeur |
Les routines de suivi du zéro et de tare sont intégrées au firmware et interagissent avec la chaîne analogique. Les routines d'auto-zéro ne doivent s'exécuter que lorsque le capteur de force est stable et déchargé. Un suivi trop poussé masque une dérive lente et une défaillance du pont. Définissez la fenêtre de suivi à partir du bruit de fond mesuré et enregistrez les événements de tare afin que les techniciens de terrain puissent les analyser.
Pratiques d'étalonnage et limites pratiques
L'étalonnage assure la cohérence entre l'entrée analogique et l'affichage. Utilisez un jeu de masses de référence traçable couvrant la plage de fonctionnement et enregistrez les coefficients de zéro et d'étendue à plusieurs températures lorsque l'application le permet. Stockez ces coefficients dans une mémoire non volatile avec une somme de contrôle. Une table d'étalonnage corrompue génère des mesures erronées, même si elles sont fiables, et aucun filtre ne peut les détecter.
Il faut tenir compte des limites pratiques. La précision et l'exactitude élevées dans un boîtier réel dépendent autant du montage mécanique, du cheminement des câbles et du temps de préchauffage que du convertisseur. Pour des performances de pesage fiables, il est essentiel de considérer le capteur de force, la carte et le micrologiciel comme une chaîne de mesure unique. Respectez les exigences de précision de l'application avec une marge, puis vérifiez cette marge sur l'unité finale.
Contrôle d'affichage pour les systèmes de pesage industriels modernes
Conception d'indicateurs de pesage numérique
Un indicateur de pesage numérique centralise le traitement, le filtrage et la génération des signaux de sortie. Il reçoit le signal de sortie du convertisseur, applique un filtre numérique et pilote l'affichage. L'intensité du filtrage induit un compromis direct : un filtrage plus fort assure un affichage plus stable, mais ralentit la fréquence de mise à jour. Un indicateur de pesage numérique pour réservoirs statiques peut supporter un filtrage important, tandis qu'un indicateur de contrôle pondéral nécessite une réponse plus rapide.
La résolution de l'affichage influence également ce que voit l'opérateur. L'indicateur arrondit à une résolution inférieure à celle du convertisseur analogique-numérique (CAN), ce qui masque les scintillements dus aux interférences électriques et aux petites vibrations. La fréquence d'échantillonnage limite la fréquence maximale des mises à jour utilisables. Le pesage dynamique fonctionne à 1 000 conversions par seconde ou plus, tandis que le pesage statique de cuves ou de silos fonctionne entre 10 et 50. Les ingénieurs doivent adapter la fréquence d'échantillonnage et le filtre à l'application avant de régler l'affichage.
Interface, fréquence de rafraîchissement et CEM
Le choix du pilote d'affichage dépend de la dalle, et non l'inverse. Les pilotes pour segments conviennent aux affichages numériques lumineux, tandis que les pilotes graphiques prennent en charge les menus et les touches programmables. La fréquence de rafraîchissement doit être suffisamment élevée pour éviter tout scintillement visible. Les interfaces clavier et tactiles nécessitent une gestion des rebonds au niveau du firmware, et le voyant doit éliminer les rebonds de contact avant d'enregistrer une frappe.
Les systèmes de pesage industriels exigent une conformité électromagnétique (CEM) rigoureuse au niveau de la carte . La mise à la terre de l'étage d'entrée analogique doit être séparée de celle de l'afficheur et des retours du pilote. Les câbles des capteurs de pesage doivent être blindés, l'alimentation d'excitation filtrée et une protection contre les surtensions doit être ajoutée à chaque connecteur externe. Les interfaces de communication, telles que les ports série et bus de terrain, transmettent des surtensions à l'intérieur du boîtier ; il est donc impératif de les protéger à leur point d'entrée. Un indicateur de pesage numérique ayant subi des tests de surtension protège l'ensemble des fonctions de pesage sous-jacentes.
Conseil : Éloignez les courants d’affichage et de commutation du rétroéclairage du plan de masse analogique. Les chemins de retour partagés injectent du bruit directement dans le signal du pont.
Les indicateurs de pesage numériques sont également essentiels aux systèmes de pesage industriels modernes. Ils gèrent les filtres, stockent l'étalonnage et signalent les défauts. Un indicateur de balance numérique bien conçu garantit la qualité des données de pesage, du pont jusqu'au panneau de commande.
Compromis entre la conception pour la fabrication (DFM) et la mise en œuvre
Lignes directrices de conception au niveau du conseil d'administration
Les choix effectués lors de la fabrication déterminent la validation d'un bon schéma en production. La tolérance des composants est le premier compromis. Une résistance à 0.1 % coûte plus cher qu'une résistance à 1 %, et le réseau de gain influe directement sur l'erreur de portée. Optimisez votre budget de tolérance là où le signal est le plus faible et acceptez des composants moins précis sur les rails numériques. La testabilité est également essentielle. Prévoyez des points de test sur l'excitation du pont, la référence et l'entrée du convertisseur analogique-numérique afin que la production puisse contrôler chaque étage sans avoir à sonder des pastilles de connexion à pas fin.
La conception du circuit est tout aussi importante. Une alimentation stable et propre permet de limiter le bruit de mesure ; utilisez donc des régulateurs linéaires pour la partie analogique et des régulateurs à découpage pour les sections numériques. Appliquez une mise à la terre en étoile, des chemins de retour courts et des condensateurs de découplage placés au plus près de chaque broche d'alimentation du circuit intégré. Veillez à séparer les blocs analogiques et numériques le long du chemin du signal et acheminez les signaux des couches adjacentes à angle droit afin de réduire la diaphonie. Évitez le chevauchement des plans d'alimentation analogiques et numériques.
Dans la conception des conditionneurs de signaux pour cellules de charge à signaux mixtes, une isolation adéquate entre les circuits analogiques et numériques est une condition essentielle pour des performances fiables.
Décision DFM
Troquer
Orientations
Tolérance de résistance
Erreur de coût par rapport à l'erreur d'étendue
Resserrer uniquement dans le réseau de gain
Type de régulateur
Efficacité par rapport au bruit
Linéaire pour l'analogique, à découpage pour le numérique
Nombre de couches
Coût par rapport à la maîtrise des interférences électromagnétiques
Les plans de masse et d'alimentation encadrent les couches de signal.
Couverture de test
Surface du circuit imprimé par rapport à la vitesse de débogage
Ajouter des points de test à chaque étage analogique
Diagnostic des problèmes de précision
Commencez toute investigation par isoler le matériel. Déconnectez le capteur de pesage et pilotez l'indicateur à l'aide d'un simulateur de signal. Un signal simulé correct indique un problème avec le capteur ou le câblage. Un signal déformé indique un problème avec la carte électronique. Cette étape permet de distinguer un défaut numérique de l'indicateur de pesage d'un défaut mécanique avant toute opération d'étalonnage.
Ensuite, examinez les causes courantes. La gigue du signal provient du bruit électrique, des vibrations mécaniques et des alimentations instables. Corrigez-la grâce à une alimentation à faible ondulation, une mise à la terre correcte, un blindage des câbles et un filtrage numérique. La dérive indique souvent une infiltration d'humidité ; vérifiez donc la résistance d'isolement entre les fils et le corps du capteur. Un bruit synchronisé avec le fonctionnement de la machine suggère des interférences électromagnétiques provenant de variateurs ou d'équipements de soudage. Éloignez les câbles des lignes électriques et vérifiez l'absence de boucles de masse. Pour des mesures constantes mais erronées, vérifiez la résistance du pont ; un capteur 350 Ω en bon état affiche une résistance de 350 Ω ± 3 Ω entre les fils de signal. Assurez-vous que le choix de la cellule de charge est adapté à la plage de mesure et que les exigences de précision correspondent aux poids d'étalonnage utilisés. Un étalonnage régulier avec des poids traçables garantit la précision des mesures, et un réétalonnage doit être effectué après toute réparation. Un diagnostic précis permet de rétablir la précision plus rapidement que le simple remplacement de pièces, et la plupart des pannes sont liées à une mise à la terre, à l'humidité ou à des enregistrements d'étalonnage incorrects.
La précision commence au niveau du pont de capteur de force et de l'étage d'entrée analogique. Le référencement ratiométrique, le choix du gain de l'amplificateur et le filtrage déterminent si cette précision est préservée ou compromise. La compensation de température, l'étalonnage, la conception CEM et une fabrication tenant compte des principes de conception pour la fabrication (DFM) la protègent.
Trois décisions sont primordiales. Premièrement, déterminer le nombre de mesures exploitables à partir du bruit mesuré, et non de la profondeur de bits du CAN. Deuxièmement, connecter la référence du convertisseur à l'excitation du pont. Troisièmement, considérer la mise à la terre et l'implantation comme faisant partie intégrante de la chaîne de mesure.
La technologie de pesage évolue vers des capteurs de force numériques haute résolution et des capteurs de force intelligents dotés de systèmes de diagnostic intégrés. Les indicateurs de pesage numériques en réseau prendront en charge une part croissante de ces opérations. Chaque étape contribue à améliorer la précision et l'exactitude au niveau du capteur.
QFP
Comment une équipe vérifie-t-elle la précision de la détection de charge avant l'étalonnage ?
Un simulateur de signal remplace le capteur de force et envoie un signal d'entrée de tension connue (en millivolts) à l'étage d'entrée. Une réponse correcte confirme le bon fonctionnement de la carte. Une réponse déformée indique un problème au niveau de la chaîne analogique. Les équipes doivent d'abord vérifier l'excitation, la référence et l'entrée du convertisseur à leurs points de test. La précision de la mesure de charge repose sur cette vérification étape par étape.
Pourquoi l'affichage indique-t-il moins de valeurs stables que ce que promet la fiche technique du convertisseur ?
La résolution indiquée dans la fiche technique n'est qu'une limite. Le bruit affecte les bits de poids faible ; par conséquent, la plage utilisable est déterminée par un comptage sans bruit. Un convertisseur 24 bits avec un gain de 128 offre une résolution effective d'environ 19.1 bits. Les équipes doivent effectuer les comptages à partir du bruit mesuré au gain et au réglage de filtre cibles, et non à partir du nombre de bits.
Qu’est-ce qui provoque une dérive qui persiste malgré l’étalonnage ?
L'humidité, les gradients thermiques et les boucles de masse modifient le point zéro. Une élévation de température de 10 °C peut entraîner un décalage de ±0.05 % de la pleine échelle d'une cellule de charge non compensée. Il est recommandé aux équipes de vérifier la résistance d'isolement, de porter l'appareil à sa température de fonctionnement et de confirmer la tare avant de modifier les coefficients d'étalonnage.
Quelles sont les caractéristiques des indicateurs les plus importantes pour une installation industrielle ?
La protection contre les surtensions au niveau de chaque connecteur externe est primordiale. Les interfaces de communication transmettent des transitoires à l'intérieur du boîtier ; il est donc essentiel de les protéger à leur point d'entrée. Un indicateur de pesage numérique doit également mémoriser l'étalonnage avec une somme de contrôle et signaler les défauts. L'indicateur de pesage numérique garantit ainsi la fiabilité des données de pesage entre le pont et le panneau.