La mesure de précision permet de recueillir des données exactes et fidèles sur les paramètres physiques des procédés. Ces paramètres incluent le débit, la pression, la température, les gaz et les dimensions. La transmission de ces données assure un acheminement fiable et rapide entre les systèmes. Ensemble, elles permettent la surveillance, le contrôle et l'optimisation en temps réel dans les environnements industriels modernes. Des mesures précises ne suffisent pas à elles seules pour améliorer un procédé. Les données doivent parvenir au système approprié au moment opportun. La mesure et la transmission permettent également le suivi des mouvements, les données d'accélération révélant le comportement des équipements. Chaque capacité présente des avantages et des limites spécifiques. Leur combinaison crée une valeur ajoutée que chacune ne peut apporter isolément. La maîtrise de ces deux aspects est essentielle pour les ingénieurs qui conçoivent, exploitent et entretiennent les systèmes industriels.
Points clés à retenir
La précision signifie que des mesures répétées concordent étroitement. L'exactitude signifie qu'une mesure est proche de la valeur réelle. Un outil peut être précis mais imprécis sans un étalonnage approprié.
La transmission des données achemine rapidement et de manière fiable les relevés des capteurs vers les contrôleurs. Les réseaux rapides et déterministes, tels que le TSNN (Time-Sensitive Networking), permettent une surveillance et un contrôle en temps réel.
L'association de mesures précises et d'une transmission fiable améliore la qualité, réduit les temps d'arrêt et facilite la maintenance prédictive. Des signaux clairs et une transmission rapide permettent aux équipes d'intervenir avant que les problèmes ne s'aggravent.
Les centrales inertielles (IMU) suivent les mouvements sans référence externe. Les capteurs MEMS offrent une faible consommation d'énergie, une taille réduite et une grande résistance aux chocs. Un étalonnage précis est indispensable pour obtenir des données fiables.
La modernisation se heurte à des défis tels que les interférences de signal, la latence, les équipements obsolètes et les risques de cybersécurité. L'intégration de capteurs et de passerelles IoT permet de faire le lien entre les anciens et les nouveaux systèmes.
Principes de base de la mesure de précision
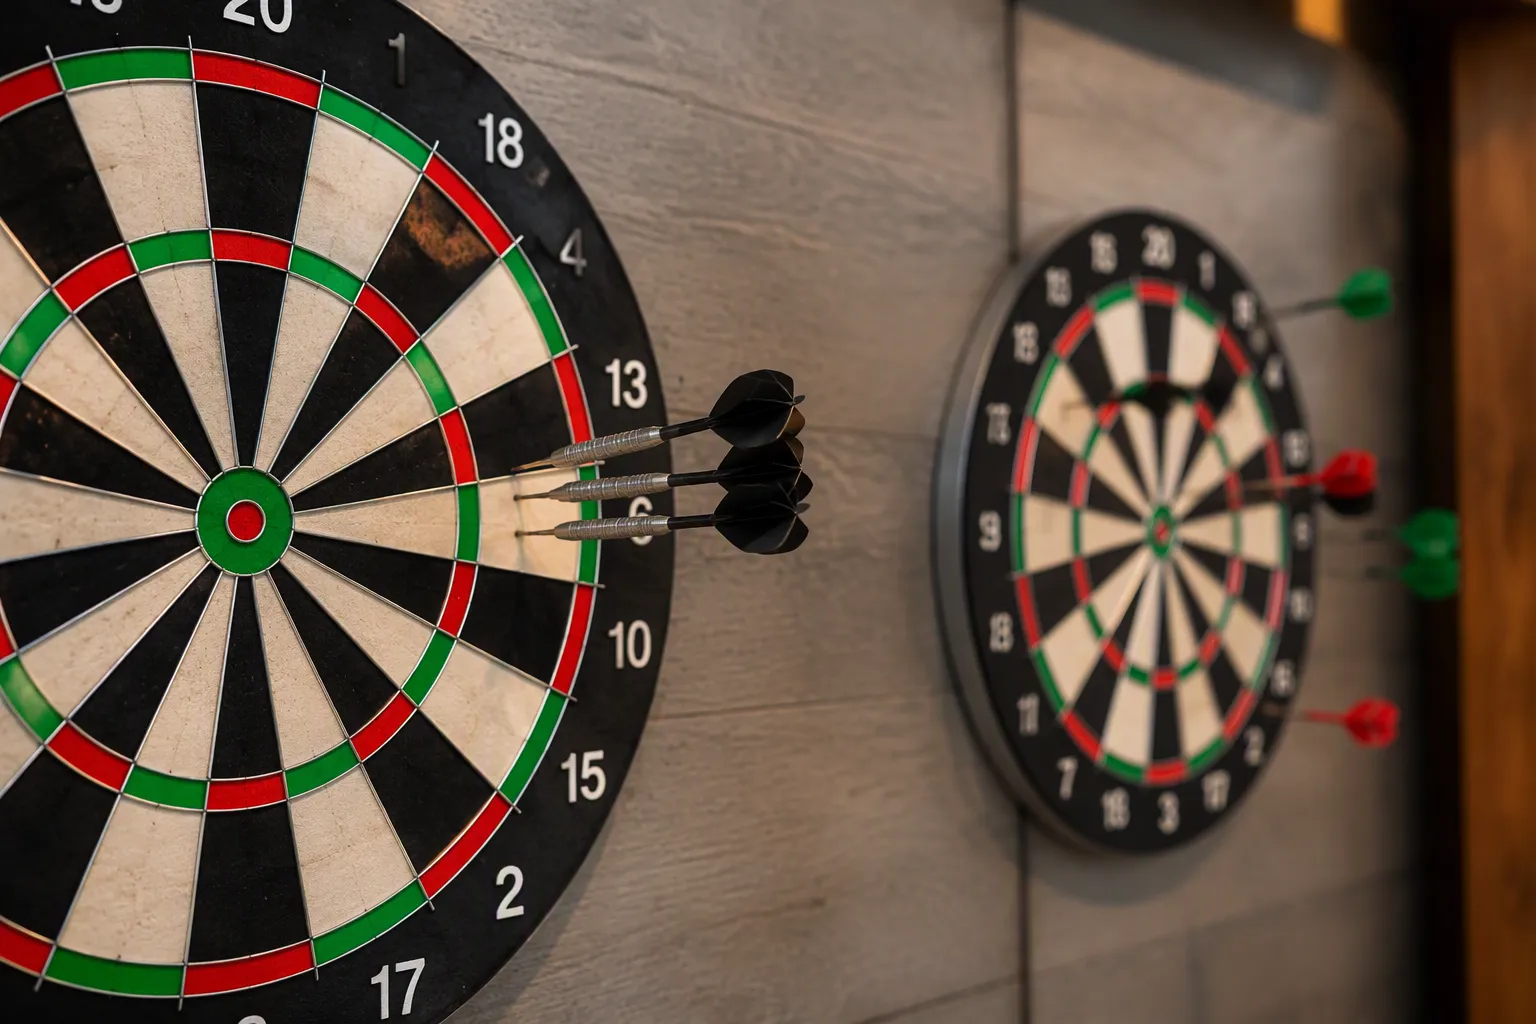
Précision versus exactitude
La mesure de précision détermine une grandeur physique telle que la longueur, le diamètre, la planéité, l'angle ou l'état de surface. Elle répond à une question précise concernant une pièce ou un processus. Le résultat est une valeur numérique que les ingénieurs peuvent comparer à une spécification.
On confond souvent précision et exactitude. Ces deux termes désignent des choses différentes. La norme ISO 5725-1 définit l'exactitude comme la proximité d'une mesure à la valeur vraie. Appliquée à un ensemble de mesures, l'exactitude combine une composante d'erreur aléatoire et une composante d'erreur systématique. La justesse correspond à la proximité de la moyenne des résultats à la valeur vraie et reflète l'erreur systématique. La précision, quant à elle, correspond à la concordance entre les résultats eux-mêmes et reflète l'erreur aléatoire.
Selon la norme ISO 5725-1, l’« exactitude » décrit la proximité d’une mesure à la valeur vraie. Appliquée à un ensemble de mesures, elle combine une composante d’erreur aléatoire et une composante d’erreur systématique. L’exactitude correspond à la proximité de la moyenne des résultats à la valeur vraie (l’erreur systématique), tandis que la précision correspond à la concordance entre les résultats eux-mêmes (l’erreur aléatoire).
Aspect
Exactitude
La précision
Sens
Dans quelle mesure un résultat mesuré est proche de la valeur réelle/acceptée
Dans quelle mesure les mesures répétées concordent-elles ?
Ce qu'il mesure
Exactitude du résultat
Cohérence/reproductibilité du processus
Rôle de la vraie valeur
Centrale — comparée à une valeur de référence ou à une valeur vraie
Sans importance — seul l'accord mutuel sur les résultats compte
Influence des erreurs
Affecté à la fois par des erreurs systématiques (biais) et aléatoires
Principalement affecté par l'erreur aléatoire (dispersion)
Quantification
Erreur en pourcentage par rapport à une valeur connue/de référence
Écart type, variance ou écart type relatif
Analogie avec une cible de fléchettes
Les fléchettes atterrissent près du centre de la cible.
Les fléchettes se regroupent étroitement, quel que soit l'endroit où elles atterrissent.
À retenir
Une haute précision ne garantit pas une grande exactitude en présence d'un biais systématique.
Une grande précision est possible sans regroupement serré.
Un instrument peut offrir une grande précision de mesure et pourtant produire des résultats erronés. Un biais systématique, comme celui d'un instrument mal calibré, décale toutes les mesures dans le même sens. Un étalonnage régulier par rapport à une référence connue permet de se prémunir contre ce type de défaillance.
Pourquoi cela stimule la performance industrielle
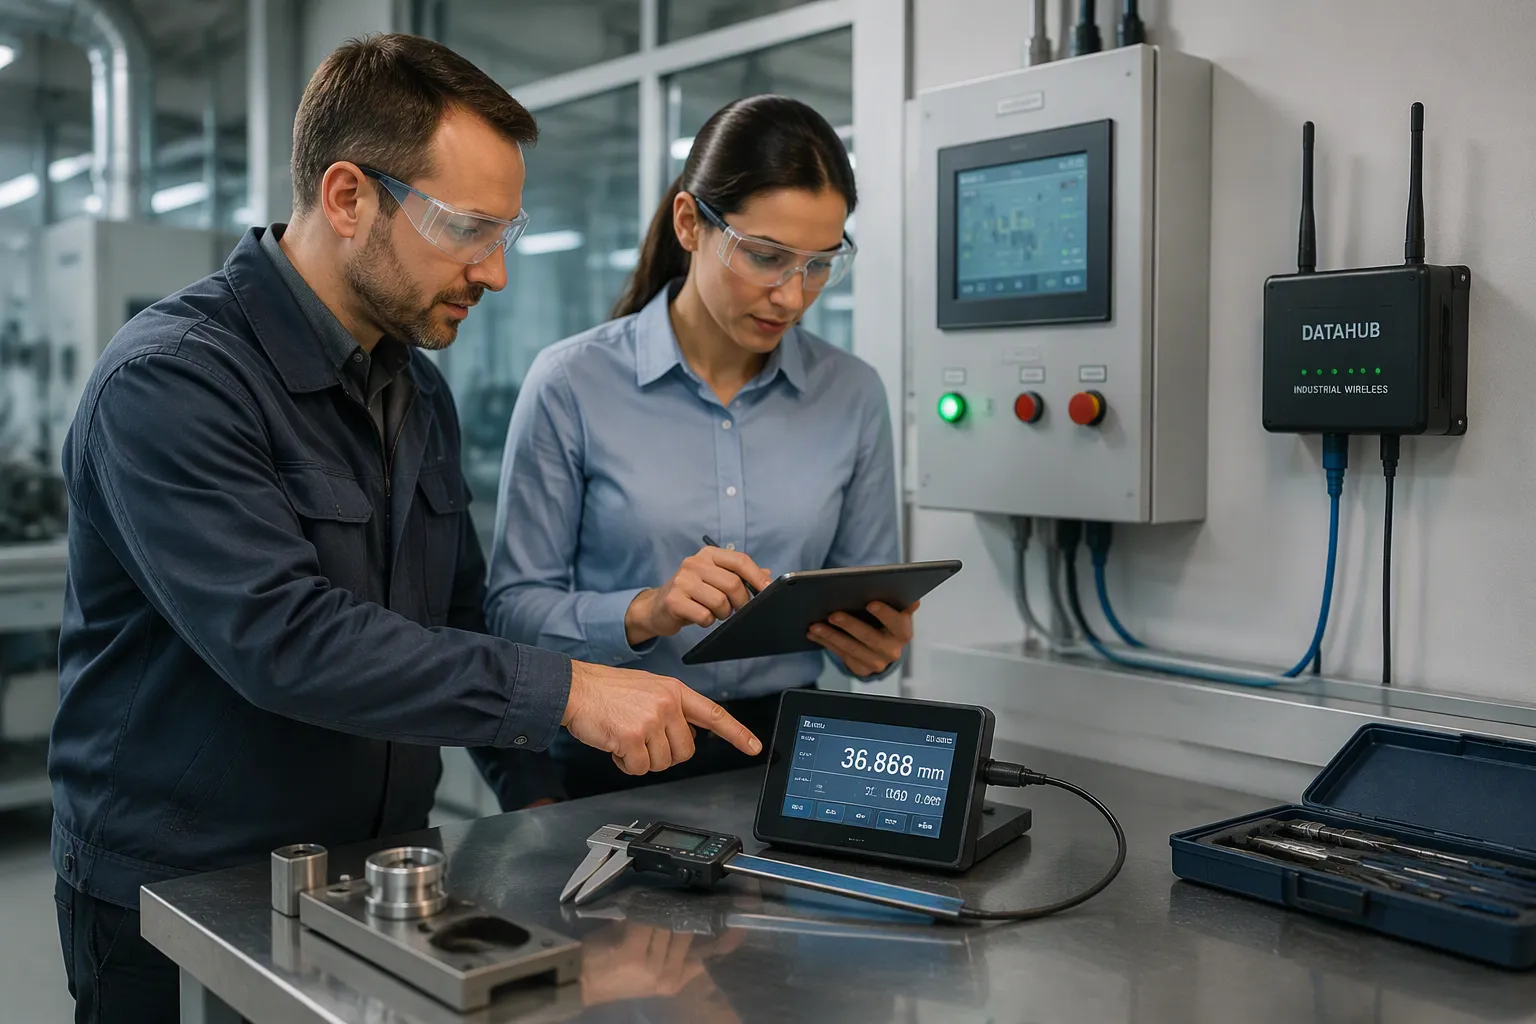
Les outils de métrologie courants permettent de mettre ces principes en pratique. Un pied à coulisse mesure la distance entre deux côtés opposés d'un objet grâce à un bras fixe et un bras mobile muni d'une échelle vernier. Un micromètre mesure l'épaisseur ou le diamètre à l'aide d'une vis graduée actionnée par un tambour. Un comparateur à cadran indique les petits déplacements et les déviations lors du contrôle. Les marbres, les cales étalons et les comparateurs de hauteur fournissent des plans de référence et des longueurs connues pour l'étalonnage. Chaque outil contribue à sa manière à la précision dimensionnelle.
La précision des mesures garantit la sécurité d'exploitation, la conformité réglementaire et la fiabilité à long terme. Des systèmes mal étalonnés entraînent la mise au rebut ou la retouche de pièces usinées selon des dimensions incorrectes, des pertes de livraisons lors des contrôles clients, des retours sous garantie coûteux et des arrêts de production pour réétalonnage d'urgence. Les usines les plus performantes perdent à peine 0.6 % de leur chiffre d'affaires en raison des mises au rebut et des retouches, tandis que les moins performantes peuvent perdre jusqu'à 2.2 %. Ces coûts sont principalement dus aux erreurs de mesure, qui entraînent des rejets et des acceptations erronés. La vérification proactive et l'étalonnage planifié permettent de détecter les erreurs avant les arrêts de production. Les enregistrements d'étalonnage attestent de la conformité des machines aux spécifications et facilitent la planification des interventions de maintenance.
Les données de mouvement et d'accélération complètent ce tableau. Les accéléromètres montés sur les broches et les bâtis enregistrent les profils de vibration et d'accélération, révélant ainsi l'usure ou le déséquilibre des roulements. Les ingénieurs qui suivent le mouvement au niveau de la machine détectent la dégradation précocement, avant qu'elle ne se traduise par un défaut dimensionnel sur les pièces finies.
Transmission de données dans les systèmes industriels
Des signaux des capteurs aux informations système
Les systèmes d'acquisition de données industrielles collectent et transmettent des données automatiquement. Le processus suit une séquence fixe. Un capteur convertit une grandeur physique, telle que la température, la déformation, les vibrations ou la pression, en un signal électrique. Des étages de conditionnement amplifient, filtrent, isolent et linéarisent ensuite ce signal. Un convertisseur analogique-numérique échantillonne le signal à une fréquence fixe et transforme chaque échantillon en une valeur numérique. Les données sont ensuite transférées vers un ordinateur ou un contrôleur via USB, PCIe/PXI, Ethernet ou une liaison sans fil . Enfin, un logiciel affiche, enregistre et analyse les résultats, et les systèmes en boucle fermée les utilisent pour piloter les sorties.
Les périphériques de périphérie sont installés à proximité des machines et traitent les données localement ou servent de tampons FIFO (premier entré, premier sorti). Cette conception évite la surcharge du réseau et la perte de données. Ces périphériques reçoivent les relevés des capteurs. PLCet les caméras via des protocoles tels que OPC UA, IO-Link et GenICamEnsuite, convertissez-les en formats standard tels que JSON ou CSV. L'utilisation d'horloges partagées, de protocoles IEEE 1588 PTP, IRIG-B ou de la synchronisation GPS assure l'alignement des canaux entre les différents sites. La gestion efficace des données en temps réel rationalise les processus et accroît la vitesse de production.
Exigences en matière de fiabilité et de vitesse
La surveillance fine génère un flux de données plus important au sein de l'usine, ce qui exige des réseaux une latence plus faible et une bande passante plus élevée . Les interconnexions constituent la dernière interface séparable exposée aux perturbations électriques et aux contraintes physiques. Par conséquent, l'intégrité du signal devient plus difficile à maintenir à mesure que les débits de données augmentent.
Technologie | Vitesse prise en charge | Fonctionnalité de fiabilité |
|---|---|---|
Prises RJ45 industrielles | Jusqu'à 10 Gb/s sur 100 m | Blindage à 360°, résistance aux chocs et aux vibrations |
câbles RJ45 | 100 Mb/s à 10 Gb/s | Conçu pour un usage industriel dans des environnements difficiles |
Ethernet à paire unique, 20 MHz | 10 Mb / s | Transmission par paire unique |
Ethernet à paire unique, 600 MHz | Jusqu'à 1 Gb/s sur une seule paire | Transmission par paire unique |
Connecteurs haute vitesse en temps réel | Transfert à haute fréquence | Impédance différentielle de 100 Ω / impédance asymétrique de 50 Ω, protection CEM |
La collecte sans fil transmet en toute sécurité les données de mesure et les signaux de contrôle là où le câblage est impossible. Les accéléromètres installés sur les équipements rotatifs alimentent ces liaisons avec des profils d'accélération, et les données en temps réel ainsi obtenues permettent de détecter l'usure avant qu'elle ne devienne une panne. Les équipes qui suivent les mouvements de cette manière repèrent rapidement les déséquilibres. La transmission fiable de données en temps réel facilite également les études de mouvement sur les axes robotiques, où les pics d'accélération signalent un risque de collision. La transmission fiable de données en temps réel garantit que chaque décision est prise en fonction des conditions actuelles.
Valeur combinée de la mesure et de la transmission
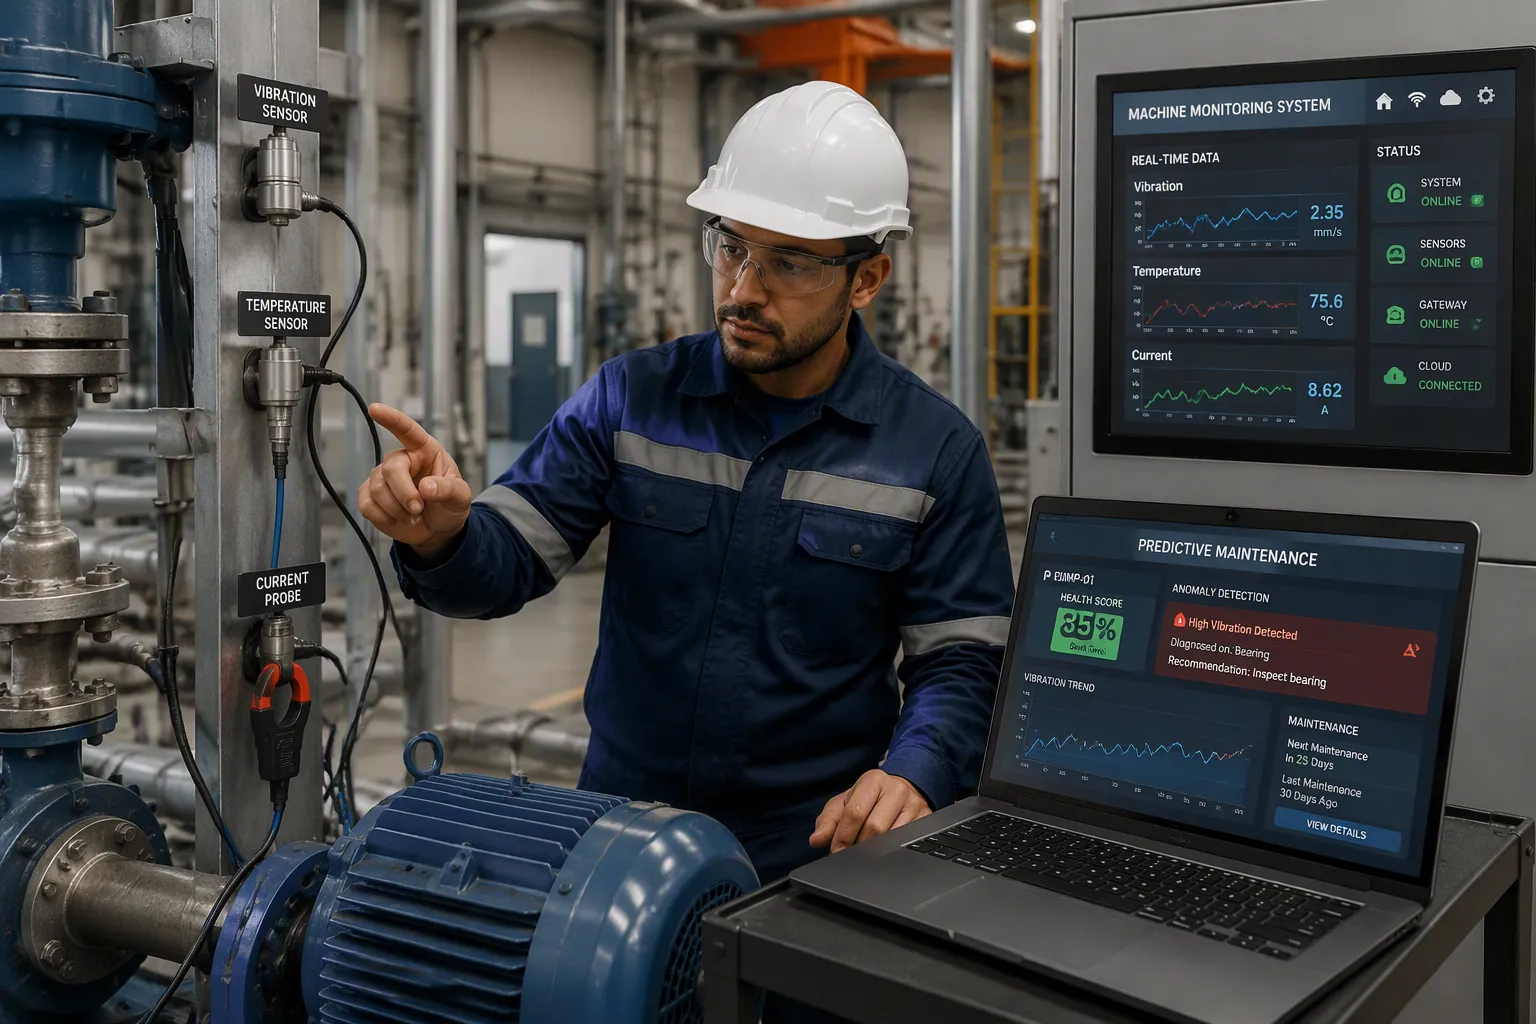
Maintenance prédictive de la qualité, de la disponibilité et des systèmes
Des mesures précises, associées à une transmission fiable, améliorent la qualité, la répétabilité et réduisent les temps d'arrêt. Une étude de surveillance à distance met clairement en évidence cette tendance. Le système combine un entretien rigoureux des capteurs à une transmission robuste. Cet entretien comprend des revêtements anti-salissures, des essuie-glaces automatiques, des boîtiers résistants à la corrosion et un réétalonnage tous les deux mois. La transmission repose sur la redondance GSM et le streaming via l'IoT.
Pratique de mesure | Pratique de transmission | Résultat de qualité | Résultat de disponibilité |
|---|---|---|---|
Protocoles d'étalonnage, revêtements antisalissures, essuie-glaces, réétalonnage bimestriel | Stratégies de transmission résilientes | Dérive du signal ≤ 3 % sur 4 ans ; perte de données du capteur < 5 % | Fonctionnement stable à 24–32 °C et à une humidité relative supérieure à 85 % pendant 4 ans |
Capteurs situés sous la zone de turbulence | redondance GSM | Continuité des données assurée | Disponibilité des communications supérieure à 95 % pendant la mousson ; continuité des données supérieure à 90 % |
Validation étalonnée selon les normes ISO, réétalonnage de routine | Diffusion de données IoT avec analyse prédictive par IA | Coefficients de corrélation supérieurs à 0.92 | Fiabilité > 90 % ; temps de réponse réduit d'environ 35 % |
La maintenance prédictive repose sur une combinaison de facteurs. Les capteurs de vibrations, acoustiques, de température, de flux magnétique, de régime moteur, d'humidité et de courant ciblent chacun des modes de défaillance spécifiques. Les dispositifs multiparamètres les combinent, ce qui renforce la fiabilité du diagnostic et réduit les faux positifs. L'analyse sous-jacente à ces outils nécessite des signaux propres. L'analyse de la signature du courant moteur exige une précision supérieure à 0.1 % avec une distorsion harmonique minimale. Les mesures de vibrations à haute fréquence requièrent un délai de groupe stable de 0 à 10 kHz. Les panneaux de commande doivent préserver l'intégrité du signal grâce à l'atténuation des interférences électromagnétiques, une mise à la terre appropriée et une stabilité thermique. Les données en temps réel sont ensuite intégrées au système de maintenance, qui génère automatiquement des ordres de travail . Les équipes examinent le MTBF, le MTTR et la précision des alertes, puis réentraînent les modèles pour réduire les fausses alarmes. Un opérateur de transport d'électricité a unifié les données de ses actifs, auparavant cloisonnées, dans un graphe de connaissances et a réduit les temps d'arrêt grâce à la maintenance prédictive. Un fournisseur d'énergie qui a refondu son modèle d'exploitation informatique a réduit les temps d'arrêt de 80 % et économisé 20 millions de dollars, bien que ce projet ait porté sur le modèle d'exploitation plutôt que sur le matériel de mesure.
Décisions en temps réel et contrôle en boucle fermée
La commande en boucle fermée révèle la valeur combinée dans sa forme la plus pure. La boucle mesure, compare et ajuste en continu par rétroaction négative . Les codeurs, les résolveurs et les capteurs de force mesurent la position, la vitesse et le couple. Un contrôleur compare chaque mesure à la consigne et envoie des signaux correctifs aux actionneurs hydrauliques, pneumatiques ou électriques. Ce cycle repose sur des liaisons rapides et déterministes. EtherCAT, PROFINET et Ethernet/IP assurent le transfert de données en temps réel entre les capteurs, les variateurs et les contrôleurs. La faible latence permet au contrôleur d'agir avant que l'écart ne s'amplifie. La synchronisation déterministe coordonne les mouvements multi-axes. Un partage transparent des données alimente les systèmes MES et SCADA pour la surveillance et le diagnostic.
La détection de mouvement ajoute une dimension supplémentaire. Les accéléromètres installés sur les équipements rotatifs enregistrent les profils d'accélération, révélant ainsi l'usure des roulements ou les déséquilibres. Les données en temps réel issues de ces dispositifs permettent une analyse quasi instantanée sur le terrain. Les dispositifs périphériques traitent les données en temps réel au plus près de la machine, préservant ainsi la bande passante. L'analyse en temps réel signale les pics d'accélération sur les axes robotisés avant qu'une collision ne survienne. Une seconde analyse en temps réel compare les tendances entre les équipes. Chaque décision repose alors sur les conditions actuelles, et non sur des données obsolètes. La précision des mesures garantit l'exactitude des informations, et leur transmission permet d'agir en temps voulu.
Technologies clés et meilleures pratiques
Unité de mesure inertielle et capteurs inertiels MEMS
Une centrale inertielle (IMU) suit les mouvements sans référence externe. Elle combine accéléromètres et gyroscopes pour mesurer l'accélération, la rotation et la vitesse. Un accéléromètre MEMS détecte l'accélération linéaire, tandis que des gyroscopes MEMS mesurent la vitesse angulaire. Ensemble, ils fournissent les données brutes du capteur IMU nécessaires à chaque tâche de navigation et de stabilisation. La technologie des capteurs IMU repose sur la micro-usinage du silicium, ce qui permet de réduire la taille, le poids, la consommation et le coût. Une centrale inertielle MEMS Motus pèse environ 26 g , occupe un volume d'environ 16 cm³ et consomme 1.4 W tout en conservant une haute précision.
Les capteurs inertiels MEMS présentent des avantages industriels indéniables :
Une faible consommation d'énergie convient aux appareils fonctionnant sur batterie.
L'initialisation gyroscopique rapide permet une utilisation plus rapide après le démarrage.
Une résistance élevée aux chocs assure un fonctionnement robuste.
Certains gyroscopes MEMS égalent désormais certains gyroscopes à fibre optique.
Un système de référence d'attitude et de cap repose sur les mêmes composants. Il fusionne les données des capteurs pour obtenir des données d'orientation et de cap destinées aux plateformes nécessitant une attitude stable. La détection de mouvement à ce niveau dépend de spécifications rigoureuses de l'unité de mesure inertielle (IMU). Parmi les paramètres clés figurent l'instabilité de biais, qui induit une dérive à long terme, et l'erreur de facteur d'échelle. Une dérive de l'instabilité de biais altère progressivement l'orientation. Une mesure rotationnelle de haute précision exige donc une sélection rigoureuse des composants. La technologie MEMS IMU intègre également un traitement local, permettant ainsi aux capteurs de mouvement d'exécuter des algorithmes d'apprentissage automatique avec une faible consommation d'énergie (en microampères).
Capteurs IMU, étalonnage IMU et intégrité des données
Les capteurs IMU ne fournissent des données fiables en temps réel qu'après une configuration correcte. L'étalonnage de l'IMU établit le point de référence dont dépend chaque mesure ultérieure. Si cette étape est négligée, le système perd ce point de référence. Le retrait, le remplacement ou le repositionnement d'un module de commande d'airbag ou d'une IMU déclenchent tous un nouvel étalonnage. Effacer les codes d'erreur sans réétalonnage est une erreur fréquente et coûteuse.
Les systèmes de mesure automatisés renforcent cette discipline. L'étalonnage automatisé des robots en atelier réduit le temps de mise en service et garantit la constance dès le départ. La surveillance continue de la trajectoire détecte rapidement le jeu et assure la répétabilité. Une démonstration sur site a permis de réduire une trajectoire de soudage circulaire de 90 à 5 points en une seule journée. De tels gains illustrent comment l'automatisation améliore simultanément l'efficacité, la répétabilité et la précision. Des données fiables en temps réel alimentent ensuite les boucles de contrôle, et la mesure inertielle devient une donnée d'entrée fiable plutôt qu'une source de dérive.
Défis et considérations
Interférences, latence et intégration des systèmes existants
Les réseaux industriels sont confrontés à plusieurs obstacles en matière de transmission. Les modules traditionnels utilisent le mode semi-duplex , qui alterne transmission et réception. Cette conception augmente la latence et réduit l'efficacité du système, notamment pour les applications nécessitant un retour d'information en temps réel. Dans les usines à forte densité de production, les ressources radiofréquences limitées sont partagées entre de nombreux appareils. La congestion du canal entraîne alors des pertes de données et des interférences entre les appareils. De plus, les modules traditionnels ne gèrent qu'un nombre restreint de requêtes simultanées, ce qui diminue l'efficacité de la transmission à mesure que les déploiements IoT se développent. Enfin, les signaux se dégradent facilement dans les environnements à fortes interférences, et les pertes de paquets peuvent compromettre les normes d'automatisation et de surveillance à distance.
Challenge | Description | Impact |
|---|---|---|
Retard de communication | Les modules semi-duplex alternent émission et réception | Latence plus élevée, retour d'information en temps réel plus faible |
Congestion du canal | De nombreux appareils partagent des bandes RF limitées. | Perte de données et interférences entre appareils |
Concurrence limitée | Les modules traitent peu de requêtes simultanées | baisse d'efficacité dans les usines intelligentes |
Perturbation du signal | Le bruit perturbe les transmissions | Perte de paquets et cibles de précision manquées |
Les équipements existants ajoutent une couche supplémentaire. Les machines plus anciennes sont souvent dépourvues de capteurs intégrés, utilisent des logiciels propriétaires et offrent une connectivité limitée. Les équipes peuvent moderniser ces équipements plutôt que de les remplacer . Elles y intègrent des capteurs IoT pour mesurer les vibrations, la température, l'énergie et le débit. Des passerelles compatibles Modbus, OPC UA et MQTT convertissent les données en formats modernes. Le traitement en périphérie réduit la latence et la consommation de bande passante avant le stockage et l'analyse dans le cloud. Des unités de télémétrie à distance assurent la compatibilité avec les fermetures de contact et le protocole Modbus, ainsi qu'avec les protocoles plus récents, et des baies d'extension permettent une modernisation progressive des sites.
Coût, sécurité et disponibilité de la main-d'œuvre
La justification des coûts exige une analyse du cycle de vie. Le prix unitaire des capteurs étant relativement stable , la complexité de l'intégration influe davantage sur le coût total que le prix des composants. Le conditionnement du signal, l'étalonnage, la surcharge du micrologiciel et les tests de stabilité à long terme contribuent également aux coûts. Les services proposés par les fournisseurs vont de l'absence de support à des solutions clés en main complètes.
Le choix des capteurs ne doit pas être guidé uniquement par le prix des composants, mais par le compromis entre les exigences d'intégration électrique, la complexité du traitement et la fiabilité des données à long terme.
La cybersécurité exige la même attention. Une authentification forte bloque les accès non autorisés. PLC L'accès est contrôlé par une liste blanche d'adresses IP, limitant ainsi les communications entre les appareils. Des liaisons chiffrées protègent les données échangées entre les robots, les contrôleurs et les équipements de surveillance. Conformité avec IEC 62443-4-2 Ce document couvre les dispositifs de contrôle, de leur conception à leur déploiement. La surveillance du réseau en temps réel permet de détecter rapidement les anomalies. La compétence du personnel est également essentielle. Les techniciens doivent être formés à l'étalonnage, à l'interopérabilité des protocoles et aux bonnes pratiques de sécurité. Les accéléromètres installés sur les arbres rotatifs fournissent des profils d'accélération à ces systèmes, et le personnel doit être capable de les interpréter correctement. Les études de mouvement sur les axes robotiques reposent sur des signaux d'accélération précis. Des équipes insuffisamment formées peuvent mal interpréter les pics d'accélération et passer à côté de défauts. L'instabilité du biais des capteurs inertiels aggrave le problème lorsque la dérive n'est pas contrôlée.
La mesure de précision et la transmission de données sont optimales lorsqu'elles sont utilisées conjointement. Leur valeur combinée dépasse celle de chacune prise individuellement. Ensemble, elles améliorent l'efficacité, renforcent la fiabilité et fournissent aux équipes des informations plus pertinentes pour la prise de décision.
L'informatique de périphérie rapprochera le traitement des données en temps réel de la machine. Les dispositifs de périphérie, dotés d'IA, effectueront des analyses en temps réel sur site. La détection sans fil permettra d'effectuer des mesures là où les câbles ne peuvent pas être installés. Les accéléromètres installés sur les équipements rotatifs transmettront des profils d'accélération, et les modèles de périphérie analyseront ces signaux pour détecter les premiers signes de défaillance. Chaque pic d'accélération deviendra un signal d'alarme, et chaque tendance de mouvement orientera la planification de la maintenance. Il est important d'évaluer la mesure et la transmission conjointement, et non séparément.
QFP
En pratique, quelle est la différence entre précision et exactitude ?
La précision décrit la concordance entre des mesures répétées. L'exactitude, quant à elle, décrit la proximité d'une mesure à la valeur réelle. Un instrument mal étalonné peut fournir des séries de valeurs erronées. La norme ISO 5725-1 distingue la justesse de l'erreur aléatoire. Un étalonnage régulier par rapport à une référence connue permet de contrôler ces deux paramètres.
Pourquoi la transmission des données est-elle aussi importante que le capteur lui-même ?
Une mesure parfaite est inutile tant qu'elle n'atteint pas le contrôleur à temps. Le réseau TSNN (Time-Sensitive Networking) transporte des données jusqu'à 1 Gbit/s avec une latence minimale garantie. Les périphériques de périphérie mettent en mémoire tampon et traitent les mesures au plus près de la machine. Cette conception préserve la bande passante et évite les pertes de données. La mesure fournit la vérité, et la transmission la restitue au moment où les décisions sont encore cruciales.
Quelle est la place des capteurs inertiels dans un plan de mesure industriel ?
Une centrale inertielle associe des accéléromètres à des gyroscopes pour suivre les mouvements sans référence externe. Les versions MEMS permettent de réduire la taille, le poids, la consommation et le coût. Elles enregistrent les profils d'accélération sur les broches et les axes robotiques. L'instabilité de polarisation induit une dérive à long terme ; le choix des composants et l'étalonnage doivent donc faire l'objet d'une attention particulière.
Que doivent vérifier les équipes avant de faire confiance aux données de mouvement ?
L'étalonnage est primordial. Toute centrale inertielle (IMU) remplacée, repositionnée ou retirée doit être réétalonnée avant toute prise en compte des mesures. Les équipes doivent également vérifier la synchronisation entre les canaux à l'aide d'horloges partagées ou d'un protocole IEEE 1588 PTP. L'étalonnage automatisé réduit le temps de mise en service et garantit la répétabilité. Les signaux ainsi obtenus alimentent les boucles de contrôle en tant qu'entrées fiables.
Quels sont les obstacles qui ralentissent le plus la modernisation ?
Les machines anciennes sont souvent dépourvues de capteurs et utilisent des logiciels propriétaires. Leur modernisation, grâce à l'intégration de capteurs IoT et de passerelles de protocole, permet de prendre en charge les protocoles Modbus, OPC UA et MQTT sans remplacement complet. La cybersécurité doit être une priorité absolue, et la norme IEC 62443-4-2 encadre les dispositifs de contrôle, de leur conception à leur déploiement. La formation du personnel aux bonnes pratiques d'étalonnage et de sécurité complète le dispositif.