La curvatura e la torsione dei PCB descrivono difetti di planarità. La curvatura del PCB è una deformazione in cui i quattro angoli rimangono sullo stesso piano mentre il centro si piega verso l'interno o verso l'esterno. La torsione del PCB è una deformazione diagonale in cui un angolo si solleva dal piano degli altri tre. Gli standard IPC-6012 e IPC-A-600 definiscono i valori di riferimento: 0.75% massimo per schede SMT, 1.5% per schede con soli componenti a foro passante e 0.50% per progetti con requisiti stringenti.
La planarità influisce su ogni fase del ciclo di vita di un PCB. Una scheda deformata ostacola l'inserimento nel contenitore, disallinea i dispositivi di fissaggio e sollecita le saldature. La situazione diventa chiara quando si distinguono le cause dai problemi. Le cause intrinseche risiedono nella progettazione e nella fabbricazione della scheda. Le cause estrinseche si manifestano durante lo stoccaggio, la manipolazione e l'assemblaggio. Anche le soluzioni seguono questa distinzione.
Punti chiave
La curvatura piega il centro della tavola. La torsione solleva un angolo. Entrambe rendono la tavola irregolare.
L'IPC definisce i limiti di planarità: 0.75% per le schede SMT, 1.5% per le schede a foro passante e 0.50% per i progetti più rigorosi.
Le tavole deformate causano difetti di assemblaggio come la deformazione a "tombstoning" e la formazione di ponti. Inoltre, compromettono la precisione e l'affidabilità del prodotto.
Le cause intrinseche derivano dalla progettazione e dalla fabbricazione. Le cause estrinseche derivano dallo stoccaggio, dalla manipolazione e dall'assemblaggio.
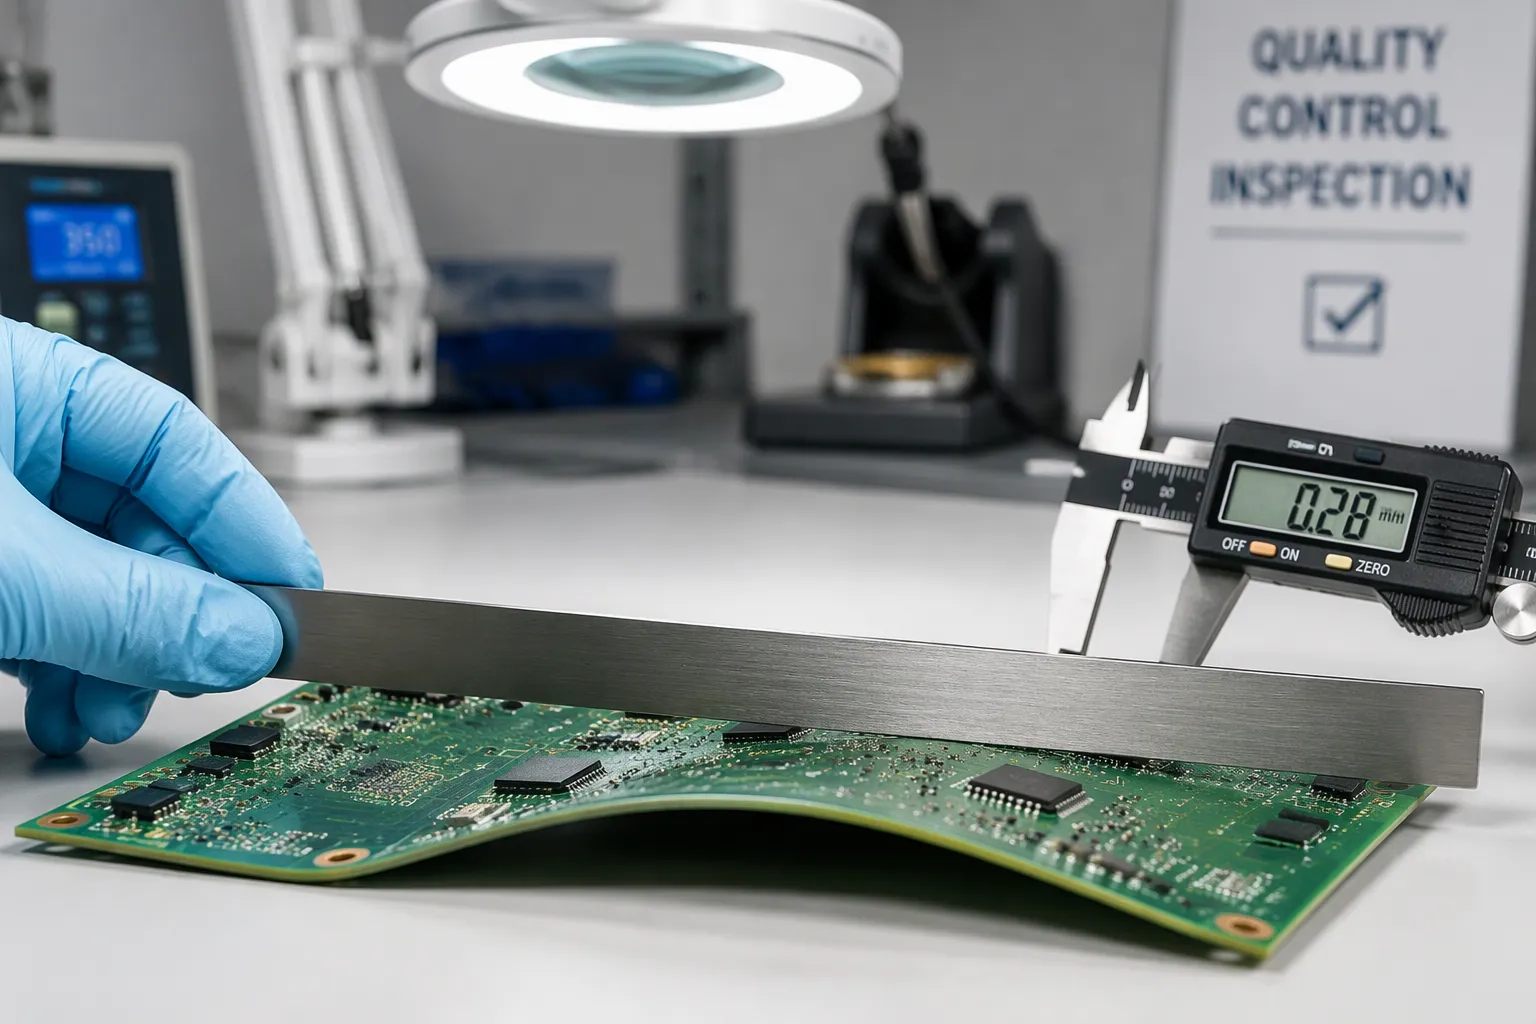
Misurare la curvatura e la torsione utilizzando il metodo 2.4.22 della norma IPC-TM-650. Appoggiare la tavola su tre punti su una superficie piana.
Le soluzioni progettuali includono sovrapposizioni simmetriche, rame bilanciato e valori di coefficiente di dilatazione termica (CTE) corrispondenti.
Le soluzioni di processo includono laminazione controllata, cottura e profili di rifusione ottimizzati.
Monitora la planarità come parametro di riferimento. Registra le misurazioni e osserva le tendenze per prevenire i difetti.
Che cosa sono PCB Bow e Twist?
Arco PCB contro torsione
Arco come curvatura centrale
La curvatura del PCB è una deformazione in cui i quattro angoli della scheda rimangono sullo stesso piano mentre la parte centrale si incurva verso l'interno o verso l'esterno. Immaginate una scheda appoggiata su un tavolo piatto con tutti e quattro gli angoli a contatto con la superficie. Se la parte centrale si incurva verso l'alto come una cupola poco profonda, o si incurva verso il basso come una ciotola, si ha una curvatura. La deformazione avviene lungo un asse, quindi la scheda appare come una sezione di un cilindro piuttosto che come una piastra piana.
Torsione come sollevamento diagonale
La torsione del PCB è una deformazione diagonale in cui un angolo si solleva dal piano degli altri tre. Appoggiate la scheda su una superficie piana e premete verso il basso tre angoli. Una scheda torsione oscilla e il quarto angolo si solleva dal tavolo. La deformazione si estende da un angolo all'altro lungo la diagonale, il che rende la torsione facile da individuare durante la manipolazione, ma più difficile da correggere rispetto a una semplice curvatura.
Limiti di accettabilità IPC
SMT contro limiti dei fori passanti
Gli standard IPC-6012 e IPC-A-600 forniscono un riferimento comune per la planarità accettabile. La curvatura e la torsione massime consentite sono in genere dello 0.75% per le schede a montaggio superficiale e dell'1.5% per le schede a foro passante. La percentuale esprime la deviazione massima divisa per la lunghezza della scheda, quindi una scheda più lunga tollera un gioco assoluto maggiore alla stessa percentuale.
Tappi dal design rigoroso
Alcuni progetti fissano il limite massimo allo 0.50%. Assemblaggi a passo fine e BGA, schede sottili e prodotti con tolleranze meccaniche ristrette rientrano spesso in questa categoria. Prima di rilasciare il progetto, confermate la classe e il limite applicabili con il vostro produttore e assemblatore e annotate il valore concordato sul disegno di fabbricazione.
Perché la planarità è importante
Impatto sull'assemblaggio e sulla produzione
Una scheda deformata interrompe la linea di assemblaggio. La deposizione della pasta saldante varia su una superficie irregolare, le macchine di posizionamento perdono l'altezza di riferimento e i forni a rifusione faticano a riscaldare una scheda che non è perfettamente piana. Alimentatori automatici, dispositivi di collaudo e posizionamento dei connettori dipendono tutti da una planarità prevedibile della scheda.
Idoneità all'uso finale e affidabilità
La planarità è fondamentale anche per la corretta installazione del prodotto finito. Una scheda incurvata disallinea i dispositivi di fissaggio, sollecita eccessivamente le pareti del contenitore e lascia spazi vuoti nei punti di montaggio. Le tensioni residue dovute alla deformazione possono rilasciarsi durante i cicli termici sul campo, e questo movimento compromette la tenuta delle saldature nel corso della vita utile del prodotto.
Sfide e impatti
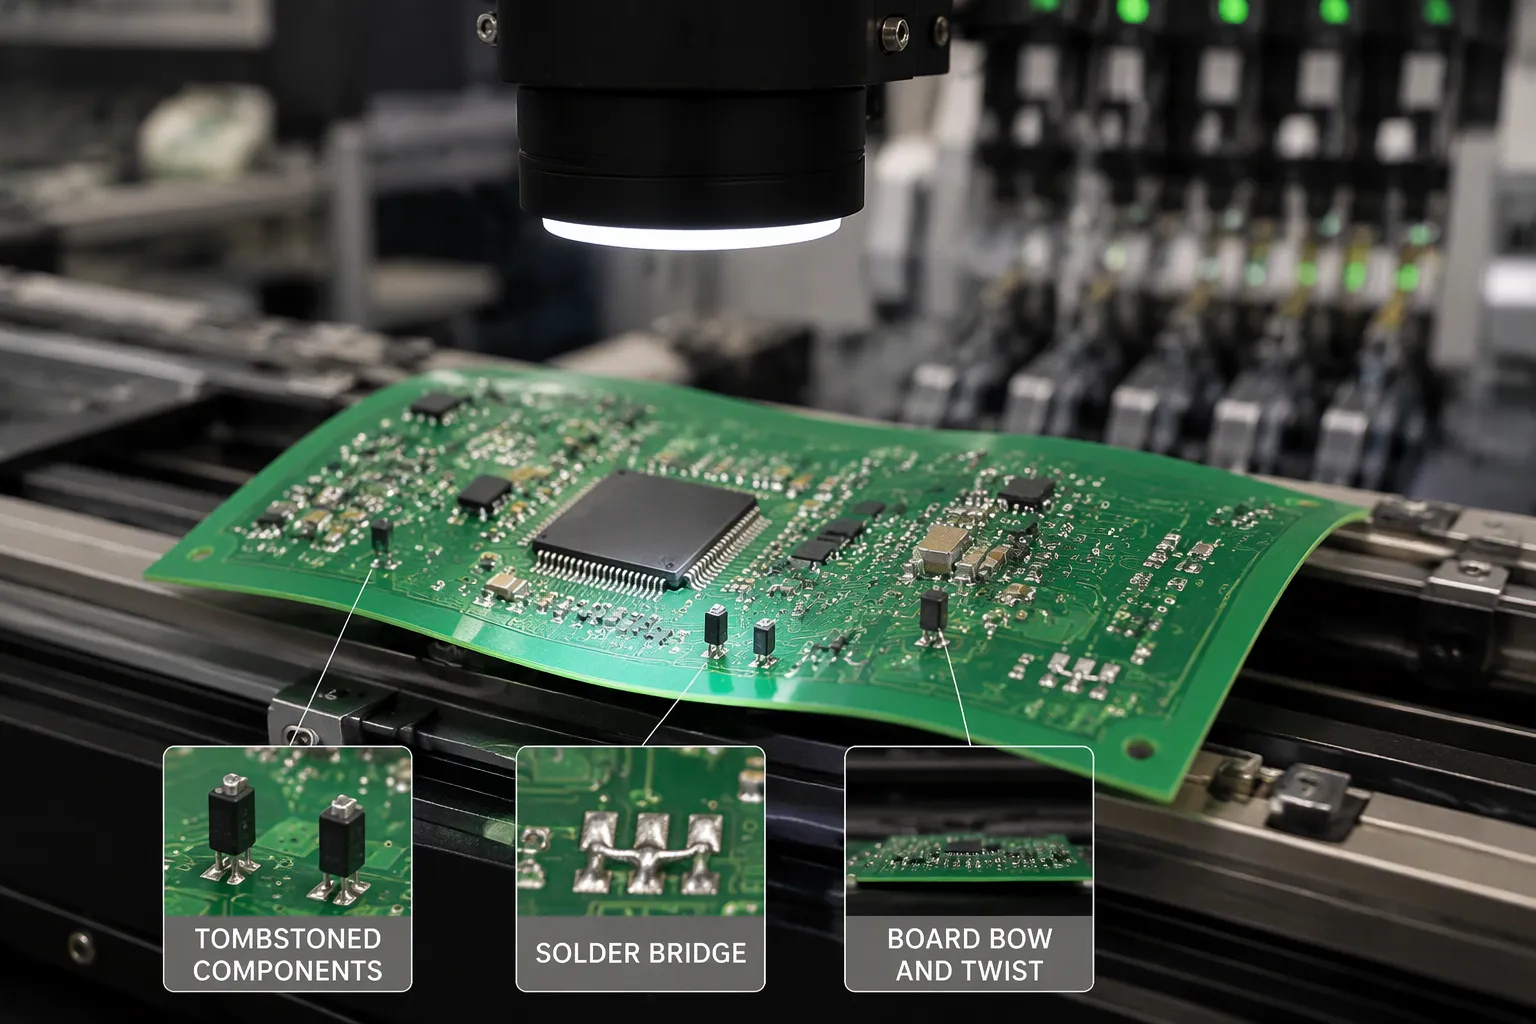
La deformazione raramente rimane un problema puramente estetico. Si propaga lungo tutta la linea di assemblaggio dei PCB e arriva sul campo, e ogni fase espone una diversa modalità di guasto. È possibile raggruppare questi impatti in tre aree: saldatura, ispezione e manipolazione, e rischio legato alla geometria.
Difetti di assemblaggio SMT
Disallineamento e collegamento del posizionamento
Una scheda deformata altera la distanza tra lo stencil e il pad. I depositi di pasta si distribuiscono in modo irregolare sul pannello e la testina di posizionamento perde il suo riferimento di altezza. I componenti a passo fine e i BGA sono i primi a risentirne. Una leggera inclinazione spinge un terminale su un pad adiacente, causando la formazione di ponti di saldatura. Compaiono giunzioni aperte laddove lo spazio tra i componenti è diventato troppo ampio per essere coperto dal volume di pasta. Entrambi i difetti sfuggono facilmente a una scheda che al controllo qualità iniziale appariva in condizioni accettabili.
Componenti a forma di lapide e sollevati
I piccoli componenti a due terminali si comportano come altalene su una superficie irregolare. Un'estremità della saldatura fusa esercita una forza maggiore rispetto all'altra e il componente si solleva, assumendo la classica forma a lapide. I componenti più grandi, invece, si sollevano da un bordo. La giunzione si forma da un lato e rimane aperta dall'altro. La saldatura a rifusione non può compensare una scheda non perfettamente piana e la rilavorazione di queste giunzioni richiede tempo e comporta il rischio di danneggiare i pad.
Le tensioni residue contribuiscono a un cedimento più lento. Le tensioni interne accumulate durante la fabbricazione possono rilasciarsi durante la rifusione o durante i cicli termici sul campo. La giunzione assorbe questo movimento e, nel corso della vita del prodotto, si sviluppano cricche da fatica. Una scheda che ha superato i test funzionali può comunque guastarsi sul campo mesi dopo.
Problemi di ispezione e gestione
Errori falsi e inceppamenti dell'alimentatore AOI
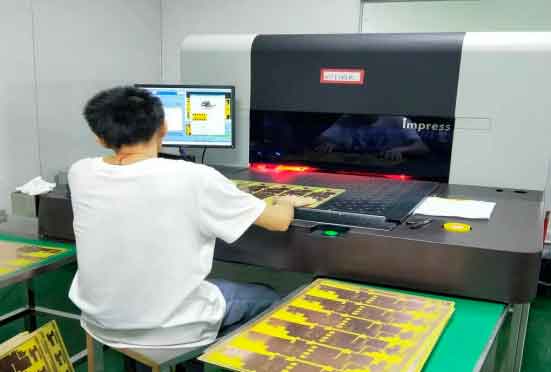
L'ispezione ottica automatizzata presuppone un piano focale noto. Una scheda incurvata sposta tale piano sulla superficie del pannello e la telecamera segnala falsi errori su giunzioni che sono perfettamente a posto. Gli operatori perdono quindi tempo a esaminare difetti fantasma, mentre i difetti reali si nascondono nel rumore. Anche le apparecchiature di movimentazione presentano problemi. I pannelli deformati inceppano gli alimentatori automatici, si bloccano nei dispositivi di collaudo e si disallineano negli slot di caricamento. Ogni inceppamento comporta una perdita di tempo sulla linea di produzione e il rischio di danni meccanici alla scheda.
Problemi di posizionamento del connettore
I connettori richiedono una superficie di accoppiamento piana. Una scheda deformata inclina l'alloggiamento del connettore e la metà di accoppiamento si posiziona ad angolo. La forza di contatto diminuisce da un lato e la connessione diventa intermittente in presenza di vibrazioni. I connettori a pressione peggiorano ulteriormente la situazione, poiché i pin devono entrare nei fori metallizzati in modo perpendicolare. Si rischia di forzare il componente in posizione e di rompere un cilindro o sollevare un pad durante l'operazione.
Geometrie ad alto rischio
Pannelli sottili e pannelli di grandi dimensioni
Alcuni design, per loro stessa natura, tendono a deformarsi. I pannelli sottili non possiedono la rigidità necessaria per resistere alla flessione, mentre i pannelli di grandi dimensioni amplificano qualsiasi piccola curvatura su una superficie più ampia. Il limite percentuale rimane invariato, ma la deviazione assoluta aumenta con la lunghezza del pannello. Pertanto, un pannello sottile e di grandi dimensioni richiede un controllo di processo più preciso rispetto a un pannello piccolo e spesso.
Elevato numero di strati e layout ad alta densità di vie
Un elevato numero di strati comporta una maggiore quantità di rame e preimpregnato, e ogni dettaglio asimmetrico contribuisce allo squilibrio. Le configurazioni ad alta densità di via concentrano il metallo in alcune regioni e lasciano il laminato esposto in altre. Queste regioni si espandono e si contraggono a velocità diverse durante il riscaldamento e il raffreddamento. Il risultato è un circuito stampato che presenta problemi di planarità fin dal momento in cui esce dalla pressa.
Considerate queste geometrie come segnali di allarme precoce. Segnalatele durante la revisione del progetto e prestate loro particolare attenzione in ogni fase del processo.
Metodi di misurazione
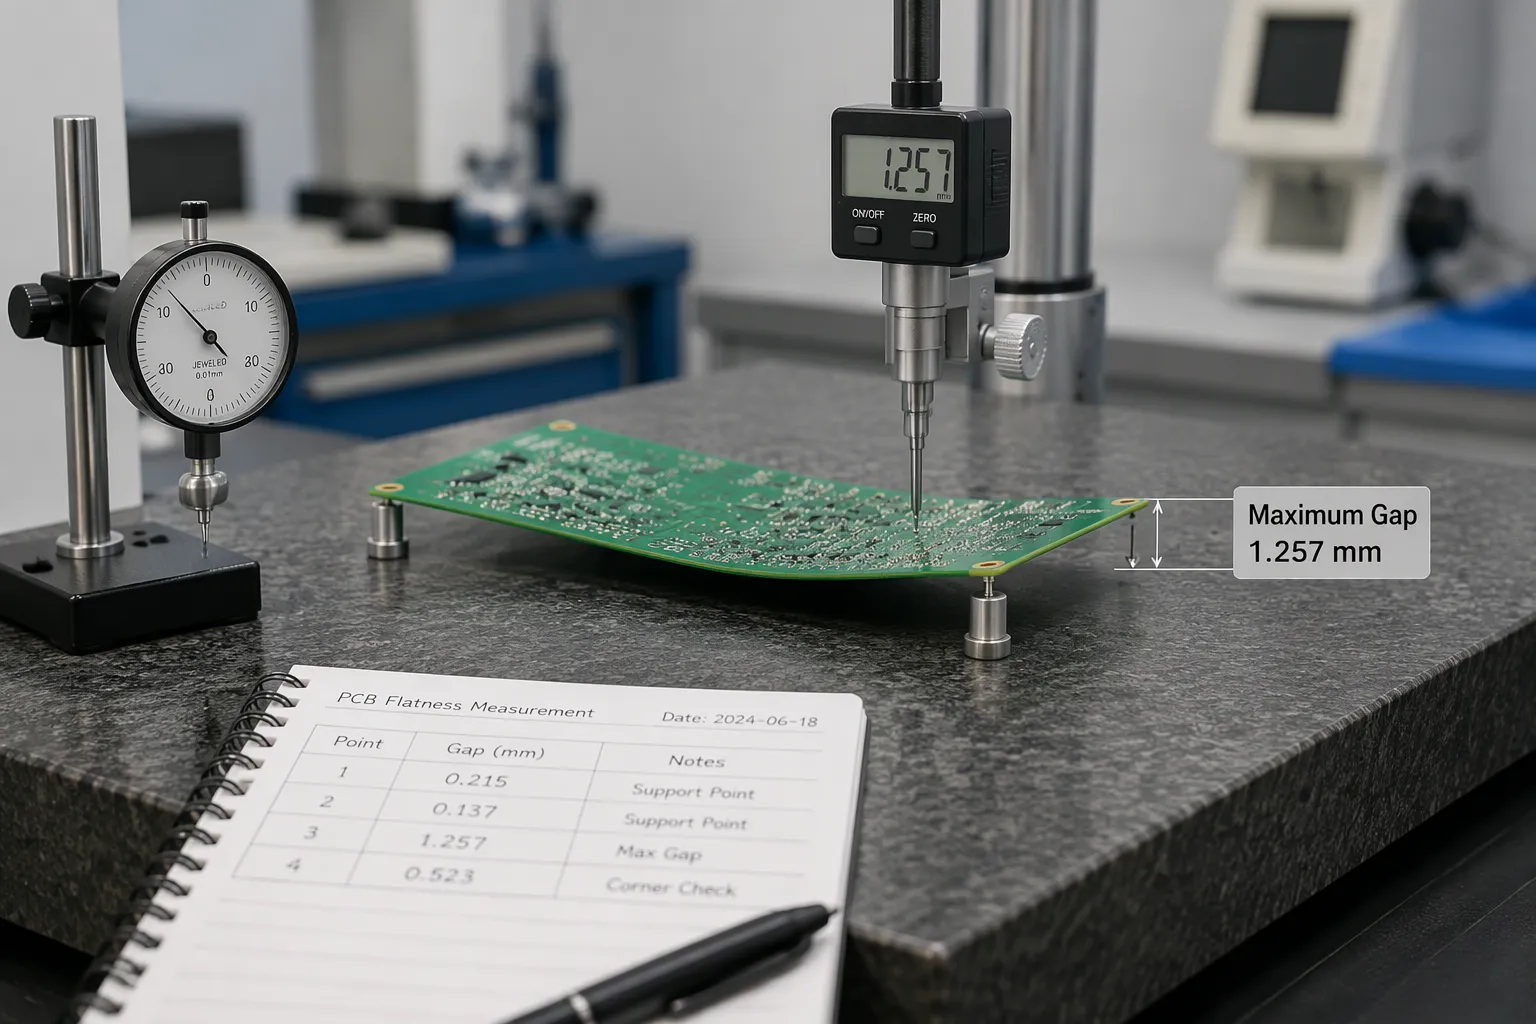
Metodo 2.4.22 della norma IPC-TM-650.
Configurazione e piano di riferimento
Il metodo 2.4.22 della norma IPC-TM-650 descrive la procedura standard del settore per la quantificazione della deformazione. Il circuito stampato viene posizionato su una superficie di riferimento piana, in genere un tavolo di granito o una piastra piana certificata. Il circuito poggia su tre punti di supporto fissi e viene mantenuto in posizione dalla sola forza di gravità. Nessun morsetto, nessun peso, nessuna pressione. Il piano di riferimento è la superficie piana stessa e ogni misurazione rileva lo spazio tra il circuito stampato e tale piano.
Si misura quindi la massima deviazione verticale nei punti in cui il pannello si discosta maggiormente dal riferimento. Per la curvatura, questo punto si trova solitamente vicino al centro del pannello. Per la torsione, si trova in corrispondenza dell'angolo sollevato. Un calibro di altezza, un comparatore a quadrante o una sonda calibrata rilevano la lettura. Annotare la posizione di ciascuna misurazione insieme al valore, perché un singolo numero senza la posizione fornisce poche informazioni sul modello di deformazione.
Calcolo delle percentuali
Lo standard esprime la deformazione in percentuale anziché in valore assoluto. Si divide la deviazione massima misurata per la dimensione del pannello di riferimento e si moltiplica per 100. Per la curvatura, il divisore è la lunghezza del pannello lungo l'asse di curvatura. Per la torsione, il divisore è la lunghezza diagonale del pannello. Il risultato è la percentuale da confrontare con i limiti previsti dagli standard IPC-6012 e IPC-A-600.
Analizziamo un esempio. Una scheda misura 200 mm di lunghezza e presenta una curvatura di 1.2 mm al centro. Il calcolo è 1.2 diviso 200, moltiplicato per 100, che dà 0.60%. Questo valore supera il limite SMT dello 0.75% ma non il limite di progettazione rigorosa dello 0.50%. Esegui lo stesso calcolo sulla diagonale per la torsione e riporta entrambi i valori separatamente.
Insidie della misurazione
Effetti della temperatura e del supporto
Le condizioni di misurazione influenzano il risultato. Una tavola misurata appena uscita da una pressa calda o da un forno a rifusione darà una lettura diversa rispetto alla stessa tavola a temperatura ambiente, perché il laminato non ha ancora completato il suo processo di deformazione. Lasciate che la tavola si stabilizzi a temperatura ambiente prima di misurarla. Anche le condizioni di appoggio sono altrettanto importanti. Una tavola appoggiata su un piano irregolare o tenuta a mano da un bordo si deforma sotto il proprio peso e fornisce una lettura errata.
Campionamento e documentazione
Una singola misurazione su un singolo pannello non fornisce alcuna prova sull'intero lotto di produzione. È fondamentale effettuare campionamenti su tutto il pannello, sull'intero lotto e in ogni fase: dopo la fabbricazione, dopo la saldatura a rifusione e al controllo qualità in entrata. Ogni risultato deve essere documentato insieme al metodo, al piano di riferimento, ai punti di misurazione e alle condizioni ambientali. Questa documentazione consente di confrontare le diverse fasi, individuare le tendenze prima che si trasformino in difetti e risolvere eventuali controversie con il produttore o l'assemblatore utilizzando una base di dati condivisa e tracciabile.
Cause intrinseche
Le cause intrinseche hanno origine all'interno del pannello stesso. Si manifestano durante la progettazione e la fabbricazione e permangono nel pannello anche molto tempo dopo che questo ha lasciato la pressa.
Accumulo e squilibrio del rame
Strati asimmetrici e conteggi dispari
Una sovrapposizione di strati con una maggiore quantità di rame o preimpregnato su un lato della linea centrale si espande in modo non uniforme quando riscaldata. Il lato più spesso si sposta di più e il circuito stampato si incurva verso il lato più sottile. Un numero dispari di strati peggiora ulteriormente la situazione, poiché non esiste un vero e proprio piano centrale che funga da punto di riferimento per l'equilibrio. È possibile individuare il rischio sul disegno di fabbricazione prima ancora di tagliare il materiale.
Piani divisi e peso del rame non uniforme
I piani di separazione e la distribuzione non uniforme del rame concentrano il metallo in alcune regioni, lasciando il laminato esposto in altre. Queste regioni si espandono a velocità diverse durante la laminazione e la rifusione. Il circuito stampato sviluppa una deformazione permanente che nessun profilo di rifusione può eliminare. È necessario esaminare ogni strato di alimentazione e di massa per verificarne l'equilibrio di distribuzione, non solo la funzionalità elettrica.
Disallineamento del materiale e del coefficiente di dilatazione termica
Incoerenza tra laminati misti e preimpregnati
Ogni laminato ha un proprio coefficiente di dilatazione termica. La miscelazione di materiali con valori di CTE differenti costringe gli strati a muoversi in modo diverso al variare della temperatura. La non uniformità del preimpregnato da lotto a lotto aggiunge lo stesso problema, seppur in misura minore. Il legame tra gli strati assorbe questo movimento differenziale e si accumula una tensione residua nel pannello.
FR-4 contro PTFE e Rogers
I laminati FR-4 e quelli ad alta frequenza, come PTFE e Rogers, si comportano in modo molto diverso sotto calore. Una struttura ibrida che li combini richiede un'attenta simmetria e una costruzione coordinata. Ogni materiale è adatto alla propria applicazione e il progetto deve tenere conto di come si muovono insieme. Confermate i valori del coefficiente di dilatazione termica (CTE) con il vostro fornitore di laminati e documentateli nella struttura.
Problemi di laminazione e polimerizzazione
Pressione di pressatura e cicli di riscaldamento
Una pressione di pressatura inadeguata provoca una distribuzione non uniforme della resina sul pannello. Una polimerizzazione incompleta blocca il laminato in uno stato parzialmente reagito e il pannello continua a muoversi dopo la fabbricazione. Cicli di riscaldamento e raffreddamento affrettati congelano le tensioni nel pannello invece di consentirne il rilassamento. Un ciclo di pressatura controllato con una rampa misurata e una polimerizzazione completa dà al laminato il tempo di assestarsi.
Cieco e sepolto tramite asimmetria
I fori passanti ciechi e interrati aggiungono metallo ad alcuni strati ma non ad altri. Una disposizione non simmetrica dei fori passanti tende a spostare lo strato di materiale in una direzione durante la laminazione. Questo squilibrio si ripercuote su tutte le fasi successive del processo. Posizionate i fori passanti ciechi e interrati simmetricamente laddove il progetto lo consenta e segnalate qualsiasi asimmetria inevitabile per ulteriori verifiche di planarità.
Cause estrinseche
Le cause estrinseche si manifestano dopo la fabbricazione. L'immagazzinamento, la movimentazione e l'assemblaggio aggiungono ciascuno il proprio stress, e una tavola che è uscita dalla pressa perfettamente piatta può comunque deformarsi prima di raggiungere il campo.
Stoccaggio e gestione
Assorbimento dell'umidità e cottura al forno
Il laminato assorbe l'umidità dall'aria. Quest'umidità si trasforma in vapore durante il processo di rifusione e il vapore in espansione deforma il pannello. Un pannello conservato in un ambiente umido comporta quindi un rischio nascosto durante la cottura in forno. La cottura in forno elimina l'umidità prima dell'assemblaggio, ed è consigliabile seguire il programma di cottura indicato dal fornitore del laminato anziché procedere per tentativi.
Stress da imballaggio e depannellatura
Le modalità di imballaggio sono più importanti di quanto la maggior parte dei team immagini. Le schede impilate sotto scatole pesanti o conservate di taglio possono subire deformazioni permanenti. La separazione dei pannelli aggiunge uno shock meccanico. Spezzare un pannello a mano piega il materiale attorno al punto di rottura e lo stress si propaga ai circuiti vicini. Una fase di separazione dei pannelli con fresatura o incisione e un supporto adeguato mantengono lo stress localizzato.
Deformazione indotta dall'assemblaggio
Gradienti termici di rifusione
Il processo di rifusione riscalda il circuito stampato in modo non uniforme. La superficie superiore viene riscaldata per prima dall'intero profilo termico del forno, mentre quella inferiore rimane indietro. Questa differenza di temperatura fa sì che un lato si espanda prima dell'altro, causando la deformazione del pannello durante il ciclo di riscaldamento. Componenti pesanti e asimmetrici si comportano allo stesso modo. Un connettore di grandi dimensioni su un bordo aggiunge massa e ritardo termico, e il circuito stampato tende a incurvarsi verso di esso. Ampi ritagli e vuoti riducono la rigidità di una zona, e il materiale rimanente si fa carico del peso.
Fissaggio e inserimento dei connettori
I dispositivi di fissaggio e i morsetti mantengono in posizione piana una scheda deformata mediante la forza. Una volta rilasciati, la scheda torna nella posizione iniziale e le saldature formatesi sotto la pressione del morsetto ora trasferiscono l'energia immagazzinata. L'inserimento del connettore aggiunge un carico meccanico diretto. Premendo un connettore rigido su un PCB sottile, il pannello si inclina e i pin entrano con un'angolazione. Sostenere la scheda dal basso durante l'inserimento e verificare nuovamente la planarità dopo aver rimosso il dispositivo di fissaggio.
Soluzioni per la progettazione di circuiti stampati
Le decisioni di progettazione definiscono il limite massimo di planarità per tutto ciò che segue. Non è possibile correggere una stratificazione non bilanciata con un profilo di rifusione migliore. Considerate la simmetria, la distribuzione del rame e la scelta del materiale come fattori determinanti per la planarità fin dalla prima bozza della stratificazione.
Simmetria ed equilibrio del rame
Stackup a simmetria speculare
Costruisci la struttura a specchio attorno all'asse centrale. Il numero di strati deve essere pari e lo spessore di ogni dielettrico e preimpregnato su un lato deve corrispondere a quello sull'altro. Posiziona i fori passanti e le aperture simmetricamente dove il routing lo consente. Una struttura asimmetrica si espande in modo non uniforme durante la laminazione e il pannello mantiene questa configurazione in modo permanente.
Furto di rame e riempimenti tratteggiati
Distribuire il rame in modo uniforme tra gli strati opposti, cercando di raggiungere un equilibrio entro un margine di più o meno 10% tra di essi. Le aree a bassa densità necessitano di supporto. Aggiungere rame di riporto, riempimenti tratteggiati o rame di separazione corrispondente in modo che il laminato esposto si espanda alla stessa velocità delle regioni dense. Esaminare ogni piano di alimentazione e di massa per verificarne la distribuzione, non solo la capacità di corrente.
Scelta del materiale e dello spessore
Corrispondenza CTE e coerenza dei fornitori
L'utilizzo di materiali con coefficienti di dilatazione termica compatibili è fondamentale laddove il progetto lo consenta. Le strutture ibride che combinano FR-4 con laminati in PTFE o Rogers necessitano di una maggiore simmetria per assorbire le variazioni di movimento. È consigliabile affidarsi a un unico fornitore di laminati per tutta la durata del prodotto. La qualità dei preimpregnati varia da lotto a lotto, e una fonte affidabile contribuisce a ridurre al minimo tali variazioni.
Compromessi tra spessore e rigidità
I pannelli più spessi resistono alla flessione, mentre quelli sottili richiedono un controllo di processo più rigoroso. È necessario valutare la rigidità in relazione al peso, al costo e alle esigenze meccaniche dell'involucro. Un pannello sottile e di grandi dimensioni amplifica qualsiasi curvatura lungo la sua superficie, pertanto richiede un obiettivo interno più stringente rispetto al limite dello 0.50% già indicato per i progetti più rigorosi. Il limite concordato deve essere riportato sul disegno di fabbricazione.
Soluzioni di processo
Controlli di fabbricazione
Laminazione e riduzione delle tensioni
Ottimizza il ciclo di laminazione prima di intervenire sui difetti a valle. Imposta una rampa di pressatura controllata e una polimerizzazione completa, quindi lascia raffreddare il pannello sotto pressione controllata. Un ciclo affrettato congela le tensioni nel laminato, che si rilasceranno in seguito durante la rifusione. Integra il distensione delle tensioni nella pianificazione come fase deliberata, non come un ripensamento.
Regolazioni di incisione, placcatura e cottura
Regolare l'incisione e la placcatura in modo che il rame si depositi uniformemente sul pannello. Uno spessore di placcatura non uniforme deforma la scheda durante il raffreddamento. Aggiungere una fase di cottura dopo la fabbricazione per rilassare le tensioni residue ed eliminare l'umidità assorbita. Seguire il programma di cottura del fornitore del laminato e annotare la fase sul foglio di accompagnamento in modo che ogni lotto riceva lo stesso trattamento.
Comandi di assemblaggio e stoccaggio
Ottimizzazione del profilo di rifusione
Regolate le fasi di riscaldamento e mantenimento per riscaldare entrambe le superfici del circuito stampato nel modo più uniforme possibile, compatibilmente con le capacità del forno. Un profilo lento e bilanciato riduce il gradiente termico che potrebbe causare la deformazione del pannello a metà ciclo. Verificate il profilo con un profilometro direttamente sul pannello assemblato e ricontrollatelo ogni volta che cambia il design del pannello o la composizione dei componenti.
Gestione dell'umidità e stoccaggio in piano
Cuocete i circuiti stampati in forno quando l'ispezione in entrata o la cronologia di stoccaggio suggeriscono un accumulo di umidità. Conservate i pannelli in posizione orizzontale, in un ambiente a bassa umidità e mai di taglio sotto scatole pesanti. Scegliete un metodo di separazione dei pannelli tramite fresatura o incisione con un supporto adeguato ed evitate di spezzarli manualmente in prossimità di circuiti ad alta densità.
Ispezione e azioni correttive
Verifiche di planarità e monitoraggio delle tendenze
Verificare la planarità secondo il metodo 2.4.22 della norma IPC-TM-650 durante la fabbricazione e nuovamente dopo l'assemblaggio. Registrare ogni misurazione, indicando la posizione e le condizioni ambientali. Rappresentare graficamente i risultati nel tempo. Un andamento variabile segnala un possibile superamento del limite SMT dello 0.75% o del limite di progettazione rigorosa dello 0.50%.
Ricuocere in forno e ri-laminare
Una lieve deformazione a volte si risolve con un ciclo di cottura termica e raffreddamento con morsetto. Il morsetto mantiene il PCB piatto mentre il laminato si rilassa e il raffreddamento lento fissa la nuova forma. Nei casi più gravi o persistenti potrebbe essere necessaria una nuova laminazione, a seconda delle condizioni della scheda e delle regole di progettazione. Verificare che la soluzione sia conforme ai limiti concordati prima della spedizione del lotto.
La curvatura piega il centro fuori dal piano; la torsione solleva un angolo dalla diagonale. Gli standard IPC-6012 e IPC-A-600 forniscono a progettisti e produttori un parametro di riferimento condiviso: 0.75% per schede SMT, 1.5% per schede con soli componenti a foro passante e 0.50% per progetti rigorosi.
La deformazione raramente ha una singola causa. Fattori intrinseci come lo squilibrio tra gli strati e le tensioni di polimerizzazione si sommano a fattori estrinseci come l'umidità e i gradienti di rifusione. È necessario affrontarli congiuntamente a livello di progettazione, materiale e processo.
Integrare i controlli di planarità nelle revisioni di progettazione e nell'ispezione in entrata. Eseguire le misurazioni secondo il metodo 2.4.22 della norma IPC-TM-650, registrare ogni lettura e monitorare la curvatura e la torsione come parametro di processo continuo. Considerare la planarità del PCB come una variabile controllata, non come un difetto riscontrato a posteriori.
FAQ
Qual è la differenza tra arco e torsione?
La curvatura mantiene tutti e quattro gli angoli sullo stesso piano, mentre il centro si flette verso l'alto o verso il basso. La torsione solleva un angolo dal piano degli altri tre, in modo che la tavola oscilli su un tavolo piano. La curvatura si misura lungo la lunghezza della tavola e la torsione lungo la diagonale.
Quale limite IPC si applica alla mia scheda?
Adattare il limite al metodo di assemblaggio. Gli standard IPC-6012 e IPC-A-600 consentono una tolleranza dello 0.75% per le schede SMT e dell'1.5% per le schede a foro passante. Le schede a passo fine, BGA e a basso spessore spesso richiedono il limite rigoroso dello 0.50%. Confermare il valore con il produttore e riportarlo sul disegno di fabbricazione.
Come si misurano correttamente la curvatura e la torsione?
Seguire il metodo 2.4.22 della norma IPC-TM-650. Appoggiare la scheda su tre punti fissi sopra una superficie di riferimento piana, senza utilizzare morsetti. Misurare la deviazione massima, dividerla per la lunghezza della scheda in caso di curvatura o per la diagonale in caso di torsione e moltiplicare per 100. Lasciare che la scheda raggiunga prima la temperatura ambiente.
Posso raddrizzare una scheda deformata dopo la rifusione?
A volte. Una leggera deformazione spesso si risolve con un ciclo di cottura termica a bassa temperatura e raffreddamento lento, che permette al laminato di rilassarsi e assumere una forma piatta. Nei casi più gravi o persistenti potrebbe essere necessaria una nuova laminazione. Verificare il risultato rispetto al limite concordato prima della spedizione del lotto.
Come posso prevenire la deformazione già in fase di progettazione?
Realizza una struttura a strati simmetrica rispetto allo specchio con un numero pari di strati. Bilancia il rame tra gli strati opposti, puntando a una tolleranza del ±10%. Posiziona i fori passanti e le aperture in modo simmetrico. Fai corrispondere i valori del coefficiente di dilatazione termica (CTE) ove possibile e affidati a un unico fornitore di laminati per ridurre al minimo le variazioni dei preimpregnati.
L'equilibrio del rame è davvero così importante?
Sì. La distribuzione non uniforme del rame fa sì che una zona si espanda più velocemente di un'altra durante la laminazione e la rifusione, e il pannello mantiene questa configurazione in modo permanente. Controllare ogni piano di alimentazione e di massa per la distribuzione, non solo per la capacità di corrente. Aggiungere riempimenti a tratteggio o a griglia dove il laminato è esposto.
Perché la mia scheda si deforma solo dopo l'assemblaggio?
Il processo di rifusione riscalda prima la superficie superiore e poi quella inferiore, e questo gradiente di temperatura deforma il pannello a metà ciclo. L'umidità assorbita durante lo stoccaggio si trasforma in vapore e spinge il laminato fuori forma. Componenti pesanti e asimmetrici e ampi ritagli contribuiscono a questa deformazione. Cuocete i pannelli e ottimizzate un profilo di rifusione bilanciato.
Quando dovrei rifiutare un lotto a causa di una deformazione?
Rifiutare il pezzo se i valori misurati superano il limite concordato nel disegno di fabbricazione. Registrare ogni lettura con la relativa posizione e le condizioni ambientali, e rappresentare graficamente i risultati nel tempo. Un trend variabile segnala prima che un lotto superi il limite, quindi è importante considerare la planarità come un parametro da monitorare.