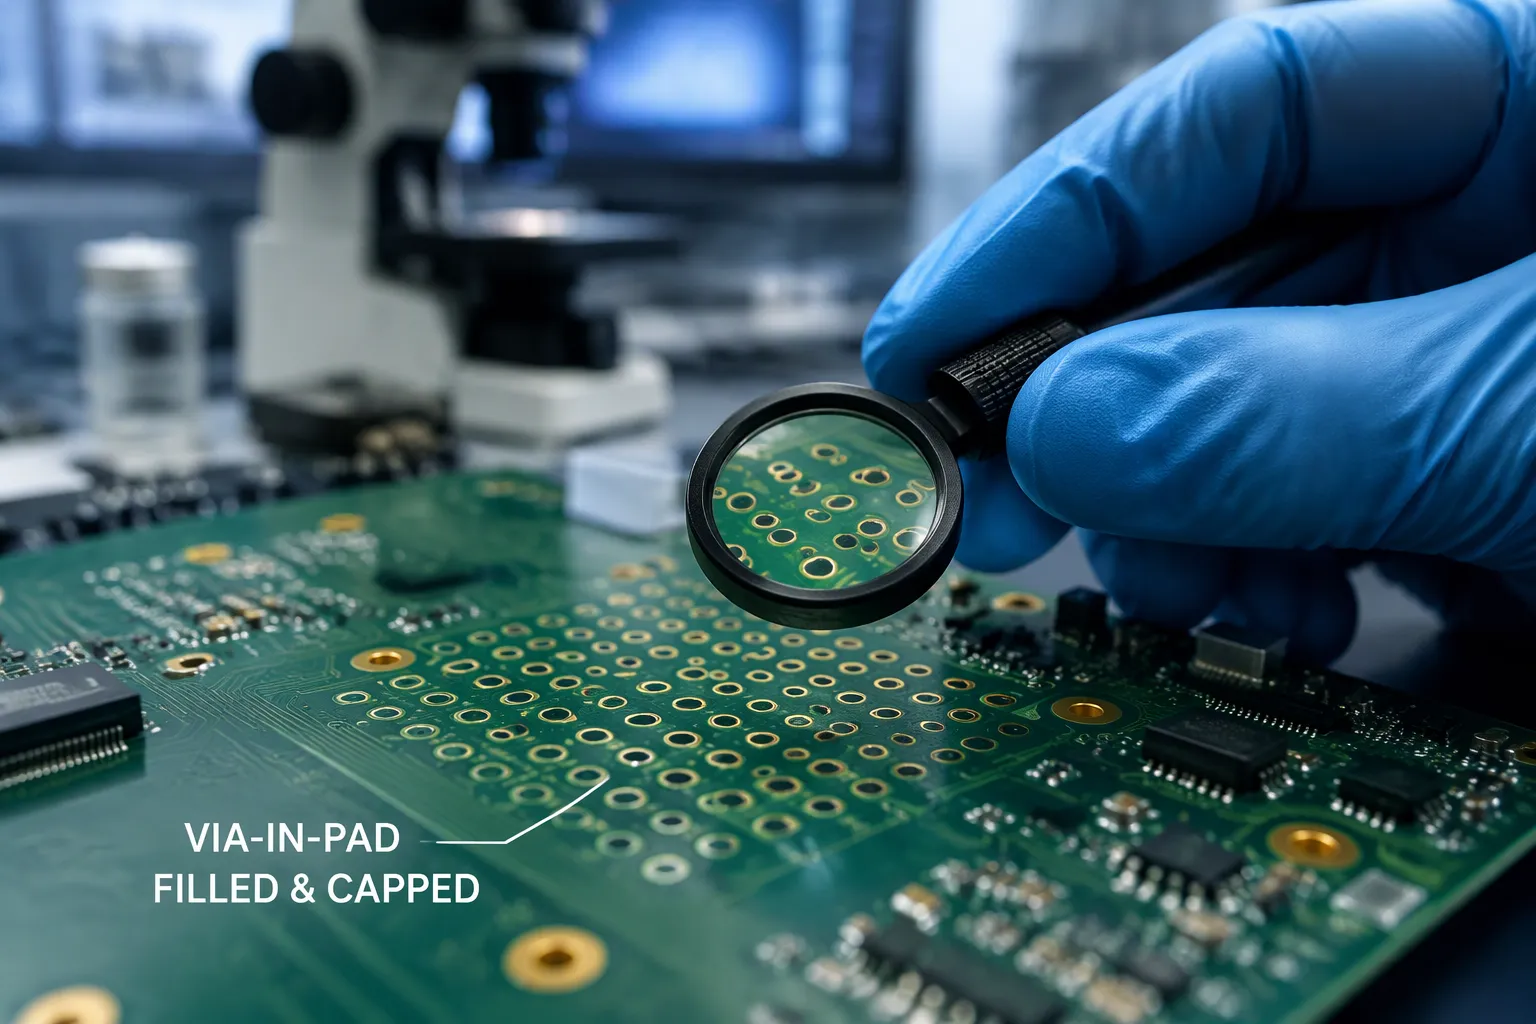
A via in pad places a plated hole inside or directly on a component land pattern, routing signals or heat away from fine-pitch parts. In a filled and capped via, the barrel holds resin or conductive material, and plated copper seals the top. You get a flat, solderable pad surface.
That flatness matters. Open barrels wick solder, trap air, and cause voids or head-in-pillow defects during reflow. Good pcb via-in-pad design prevents these failures. This post gives you a direct framework for via-in-pad design decisions: when filled and capped vias are the right call, when simpler structures suffice, and which cost factors drive the choice. Use it to settle your via in-pad design questions before layout starts.
Punti chiave
Utilizzare fori passanti riempiti e sigillati sotto i pad BGA, CSP e termici a passo fine per ottenere giunzioni di saldatura affidabili.
Skip via-in-pad when the pad has room for standard routing or when small chip parts sit nearby.
Specificare la norma IPC-4761 Tipo VII nelle note di fabbricazione per garantire un corretto riempimento e una corretta chiusura.
Mantenere il foro passante completamente riempito e il cappuccio di rame piatto per evitare vuoti di saldatura.
Evitate i fori passanti aperti o a forma di tenda nei pad di saldatura perché intrappolano l'aria e causano difetti.
Informatevi tempestivamente presso il vostro produttore sui materiali di riempimento, lo spessore del rivestimento e i metodi di ispezione.
Per contenere i costi, applicare i fori passanti riempiti e sigillati solo dove la pasta saldante incontra il foro.
Verificare la qualità dei fori passanti nei pad tramite raggi X e sezioni trasversali per individuare eventuali difetti nascosti.
Cosa significa Via-in-Pad per l'assemblaggio
Definizione e scopo
Un via in pad è un foro metallizzato posizionato all'interno o direttamente sul pad di un componente. Questa struttura viene utilizzata quando il routing fanout convenzionale non può raggiungere il pad. Il breakout dogbone standard richiede spazio accanto al pad per una breve traccia e un via. I componenti a passo fine eliminano questo spazio. Il via in copper landing pad risolve il problema del routing spostando il punto di connessione sotto il componente stesso.
Lo scopo è semplice. Il via trasporta un segnale o calore lontano dal componente senza occupare spazio di routing intorno ad esso. Questa singola modifica libera spazio su circuiti stampati ad alta densità e accorcia il percorso elettrico. L'assemblaggio dipende quindi da una sola condizione: la superficie del pad deve rimanere piana e saldabile.
The Assembly Problem It Solves
An open via barrel creates three assembly problems. First, solder wicks into the hole during reflow. The paste flows away from the joint and leaves the connection starved. Second, air trapped in the barrel expands and pushes through the molten solder. The result is a void inside the joint. Third, escaping air can eject solder and form solder balls on the board surface.
These defects are hard to see and harder to rework. A void weakens the joint. A head-in-pillow defect can pass initial inspection and fail in the field. Proper via filling and capping close the barrel before assembly starts. The cap gives the paste a solid surface to wet against, so the joint forms where you designed it.
Where It Appears on Modern Boards
Troverete spesso i via nei pad sotto i package BGA e CSP a passo fine. Le file interne di questi componenti non lasciano spazio per la disposizione a "osso di cane" dei pin. Gli slot LGA presentano la stessa limitazione. Un'altra posizione comune è rappresentata dai pad termici esposti. Un pad termico necessita di una superficie piana e saldabile, e i via aperti al di sotto di esso causerebbero il dilavamento della pasta saldante.
The pattern is consistent. Via-in-pad design appears wherever pad density outruns routing space. That covers high-density boards, high-speed paths that need a short vertical drop to a plane, and thermal interfaces. The package list matters less than the constraint. If the pad has no room for standard breakout, the via moves into the pad.
Vie coperte, tappate, riempite e sigillate
Nelle note di fabbricazione compaiono quattro strutture di via, che si differenziano per la porzione di cilindro che chiudono. È necessario abbinare la struttura al pad, non all'abitudine. Le tre sottosezioni seguenti distinguono le chiusure semplici da quelle saldabili.
Vie coperte e tappate
Tenting covers the via opening with solder mask. The barrel stays open underneath. Plugging pushes material partway into the hole, usually from one side, and the closure stops short of a full fill. Both options cost less than a full treatment, and both suit vias that sit outside solder pads.
Tented and plugged vias fit best on ordinary signal vias, test points, and any hole that never meets paste. They fail when you place them in a pad. A via tented on both sides without filling traps air pockets, and that air expands during reflow. The same risk applies to a via filled but not properly capped. Material sits below the pad surface, air remains, and defects follow.
Riempito contro tappato
Il riempimento con via spinge il materiale attraverso il foro fino a renderlo solido. La copertura con capping aggiunge rame placcato sopra il foro riempito e ne planarizza la superficie. Il solo riempimento lascia una fossetta o una superficie di resina morbida. Un capping di rame ripristina una superficie piana e saldabile.
The distinction drives your specification. Resin-filled and copper-capped vias give you a surface that solder paste wets evenly. A capped via in pad also survives planarization without concavity, which matters under fine-pitch parts. Use filled-only structures where the via needs sealing but not soldering. Reserve the full capped and filled stack for pads that carry paste.
IPC-4761 Type VII and VIPPO
Lo standard IPC-4761 definisce i tipi di protezione dei via, e il Tipo VII descrive un via riempito e ricoperto con un cappuccio metallizzato. Nel settore, questo tipo di via viene anche chiamato via-in-pad plated over, o VIPPO. Nelle note di fabbricazione si trovano le diciture pofv o vippo come abbreviazioni per lo stesso requisito.
Specificare il tipo per nome nella documentazione. Una nota che dice "riempire i fori passanti" lascia spazio all'interpretazione e il riempimento dei fori passanti del PCB senza un requisito di cappuccio può restituire un pad con fossette. Indicare IPC-4761 Tipo VII, nominare le coppie di strati e confermare lo spessore del cappuccio di rame con il fabbricante. Tale chiarezza protegge entrambi progettazione via-in-pad intent and your assembly yield.
Come funziona il processo di riempimento e tappatura
Fill Materials: Resin Versus Conductive
Il materiale di riempimento determina il comportamento della canna dopo l'indurimento. Una resina non conduttiva riempie il foro e lo sigilla contro l'aria e gli agenti chimici. Una pasta conduttiva crea continuità elettrica all'interno della canna. Entrambi i metodi si basano sul riempimento e richiedono un riempimento completo per funzionare.
Quando si valuta la conduttività rispetto alla complessità del processo, è importante confrontare la pasta di rame con il riempimento in rame galvanizzato. La pasta riempie più velocemente ed è adatta a fori di piccole dimensioni. Il rame galvanizzato crea un tappo metallico solido e si adatta perfettamente alla dilatazione termica del cilindro. Un'altra opzione per i percorsi termici e le connessioni di massa è il riempimento del foro con una resina epossidica conduttiva. È consigliabile discutere la scelta con il proprio fornitore fin dalle prime fasi, poiché il materiale determina la ricetta per la successiva placcatura in rame del cappuccio.
Un riempimento completo riduce il rischio di vuoti e migliora la consistenza della placcatura. Il materiale deve raggiungere il fondo del cilindro senza lasciare spazi vuoti. I riempimenti parziali lasciano bolle d'aria che si espandono durante la rifusione e fuoriescono dal tappo.
Copertura e planarizzazione
Dopo il riempimento dei fori passanti, il circuito stampato passa alla fase di planarizzazione. Il produttore leviga o fresa il materiale in eccesso fino a renderlo a filo con la superficie del pad. Una superficie piana consente di chiudere il foro passante senza creare avvallamenti o depressioni.
Copper capping follows. The process builds plated copper over the filled barrel, and this plating over with copper restores a continuous land. A resin-filled and copper-capped via gives you a surface that solder paste wets evenly. Control the copper cap thickness and the cap diameter, since both affect joint formation under fine-pitch parts.
Process Controls That Affect Yield
Yield depends on discipline at every step. Drill quality, fill pressure, cure profile, and copper cap plating all interact. A weak fill shows up later as a void under X-ray. Poor planarization shows up as concavity that traps flux.
Non tutti i fori necessitano di un riempimento completo. I fori passanti di 0.3 mm o inferiori vengono spesso riempiti e chiusi con maschera di saldatura quando non è richiesto un cappuccio saldabile completo. Questa scelta consente di risparmiare sui costi relativi ai fori che non vengono mai a contatto con la pasta saldante. Applicare il riempimento completo dei fori passanti nel pad solo dove un foro passante nel pad trasporta la saldatura. Una buona guida al riempimento dei fori passanti nel PCB, fornita dal produttore, elencherà i materiali di riempimento, le tolleranze del cappuccio e i limiti di ispezione. Seguirla durante la progettazione dei fori passanti nel pad e confermare le note sul riempimento dei fori passanti nel file di produzione prima del rilascio.
Quando utilizzare Via in Pad
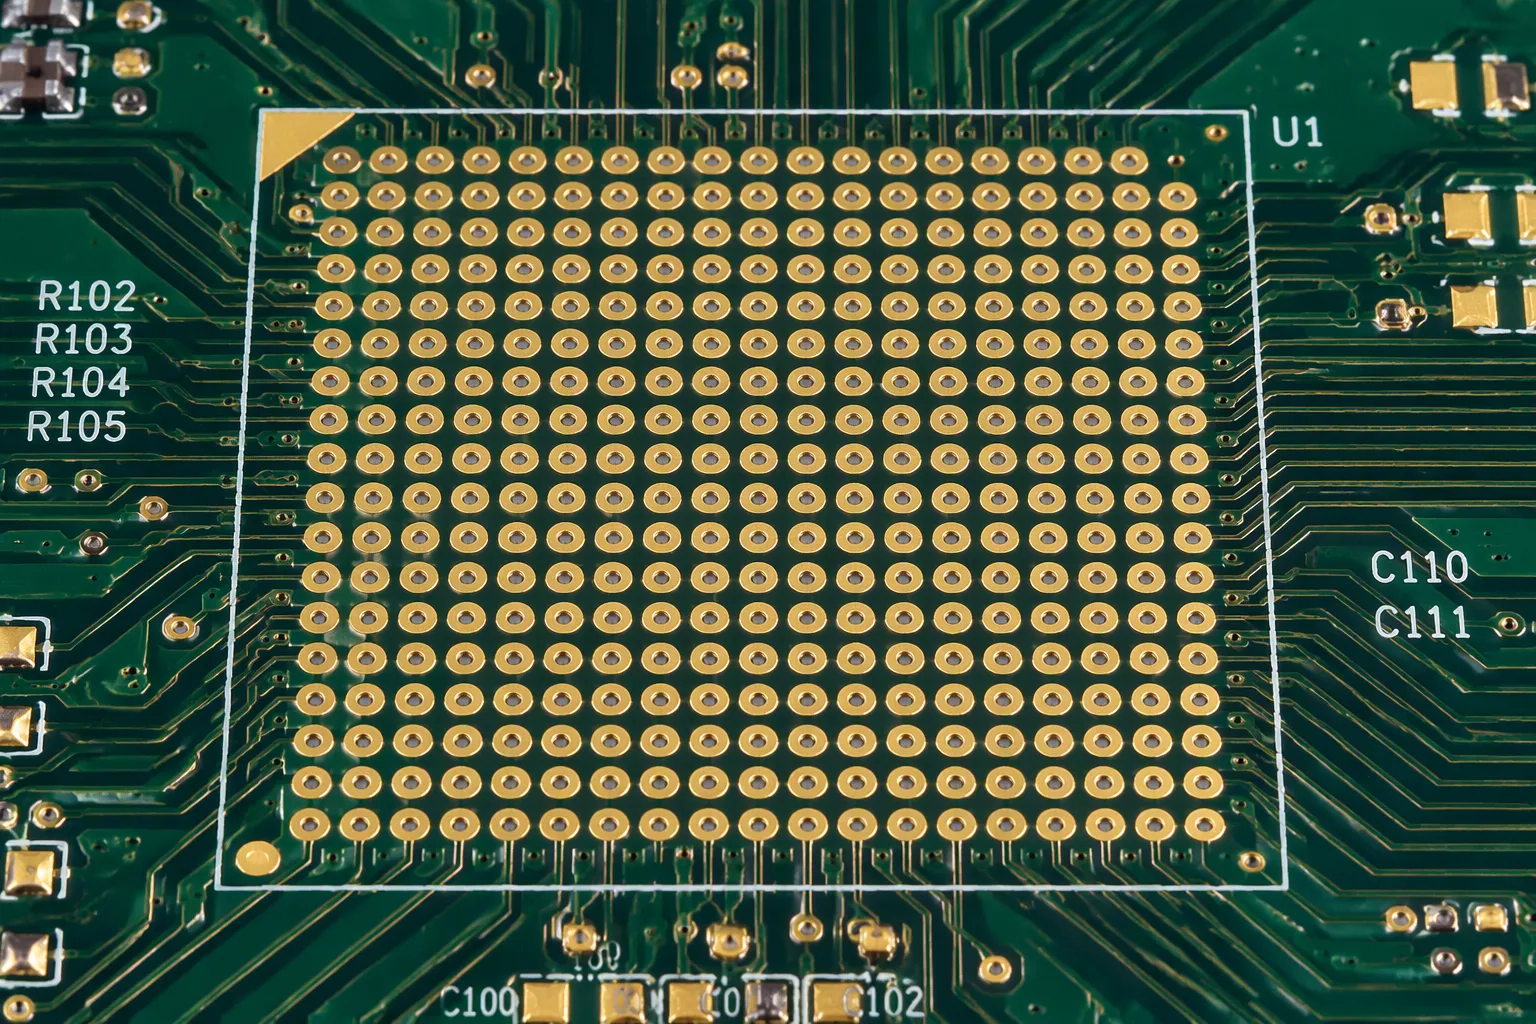
Tre condizioni giustificano lo spostamento di una via nel pad. Ognuna di esse elimina lo spazio o la superficie necessari per il routing standard. Valuta il tuo layout in base a questi casi prima di confermare la struttura.
Fine-Pitch BGA, CSP, and LGA
Un passo dei pin stretto crea l'involucro più pulito. Un BGA a passo fine lascia uno stretto canale tra i pad delle sfere. Le file interne si trovano dietro le file esterne e un breakout a forma di osso di cane richiede una traccia e un via accanto a ciascun pad. Questa geometria non è compatibile. Il via deve passare sotto il pad e, una volta posizionato lì, il pad necessita di una superficie piana e sigillata per l'assemblaggio.
I siti CSP e LGA seguono la stessa logica. Il passo dei pin o la disposizione dei pad eliminano il percorso di fuga. Ci si trova di fronte a una scelta: ridurre la larghezza della linea, aggiungere strati o posizionare il via nel pad. Quest'ultima opzione spesso costa meno delle prime due. È qui che si concentrano le applicazioni BGA e via-in-pad, ed è qui che il rischio di assemblaggio è più elevato. Un vuoto sotto una sfera a passo fine è difficile da ispezionare e costoso da rilavorare.
Innanzitutto, controlla il layout dei pad nella scheda tecnica. Molte guide per i package presuppongono già un via nel pad per le file interne. Segui queste indicazioni e conferma i requisiti di riempimento e di copertura con il tuo produttore prima del rilascio.
High-Density and High-Speed Designs
Nel secondo caso, la densità è il fattore determinante. Posizionare i via sotto i pad consente di risparmiare spazio di routing. Questo risparmio permette di ridurre il numero di strati o le dimensioni del circuito stampato. Entrambe le modifiche riducono i costi dell'intero prodotto, non solo del processo di realizzazione dei via. Un circuito stampato denso, senza spazio per i breakout, impone comunque questa scelta. Anche un circuito stampato con un certo spazio a disposizione trae vantaggio dal fatto che il via sotto il pad libera un canale per un'altra rete.
I percorsi ad alta velocità aggiungono un ulteriore motivo. Un via in un pad fornisce un collegamento verticale diretto a un piano di massa o di alimentazione interno. Questo breve percorso riduce l'induttanza del loop e migliora l'integrità del segnale. La stessa logica si applica a un condensatore di bypass posizionato vicino al pin. Una connessione verticale al piano è preferibile a una traccia laterale con uno stub.
These via-in-pad designs reward you twice. You gain routing space and you gain electrical performance. Weigh that gain against the added fabrication steps. Selective use keeps the benefit without spreading the cost across the whole board.
Solder-Critical Thermal Pads
Un pad termico esposto necessita di una superficie piana e saldabile. I fori passanti aperti sotto il pad disperdono la pasta saldante durante la rifusione. La giunzione non riceve sufficiente calore e il percorso termico ne risente. Un foro passante riempito e sigillato impedisce alla pasta saldante di penetrare al suo interno e la trattiene nel punto in cui si forma la giunzione.
Thermal vias also carry heat. A solid fill conducts better than an open barrel, and a copper cap spreads heat across the pad. This case demands care with the IC datasheet. Many guides specify via count, drill size, and placement under the thermal pad. Follow those numbers, and match them to your fabricator’s via filling capability.
Il caso termico differisce dai casi di instradamento. Qui il via serve per dissipare il calore, non per la fuoriuscita del segnale. È comunque necessario lo stesso cappuccio piatto. Un via con fossette o aperto sotto un pad termico crea vuoti e indebolisce l'interfaccia termica. Trattare il pad termico come una superficie critica per la saldatura e specificare il riempimento completo e lo stack di cap.
These three cases share one thread. The pad leaves no room for a standard via, or the pad must stay flat for a reliable joint. When either condition holds, via in pads earn their cost. When neither holds, a simpler structure usually serves you better.
Quando evitare la progettazione Via-in-Pad
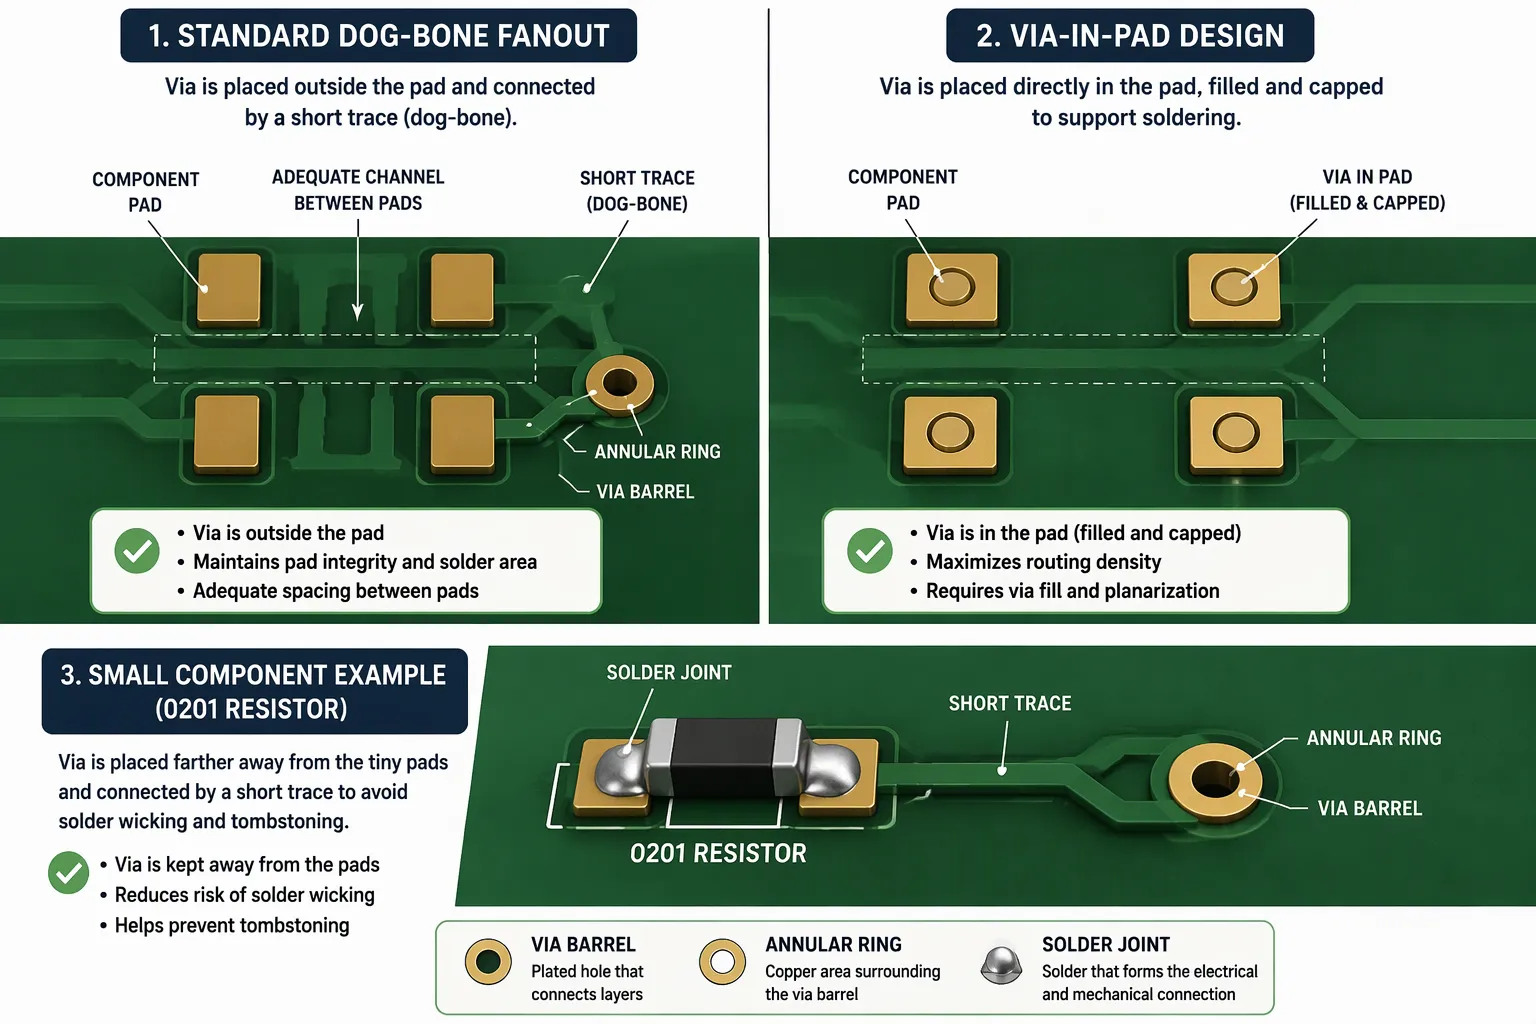
I casi precedenti mostrano dove una via dovrebbe trovarsi all'interno del pad. La questione inversa merita la stessa attenzione. Ogni via spostata all'interno di un pad aggiunge fasi di fabbricazione e alcuni layout non traggono alcun vantaggio da questo spostamento. Tre situazioni richiedono una struttura più semplice.
Adequate Breakout Space
La configurazione standard a ventaglio a forma di osso di cane rimane l'opzione più economica e veloce quando il pad ha spazio a lato. Una breve traccia parte dal pad, termina in un via e il via scende fino allo strato di destinazione. Il produttore fora, placca e ripiega il via senza fase di riempimento e senza planarizzazione. Si risparmiano costi e tempi di consegna per ogni foro.
Check your pad geometry before you commit to a via in pad. Measure the channel between adjacent pads. Confirm that a trace plus a via fits inside that channel at your chosen line width and annular ring. If the answer is yes, keep the via outside the pad. A via-in-pad design only earns its cost when the breakout path disappears.
This check also protects assembly. A via outside the pad cannot wick solder from the joint. The joint forms on a solid land with no barrel underneath. You get a predictable reflow result with no fill inspection and no cap flatness concern.
Small Chip Components
Small chip parts punish a via placed on or beside their pads. Consider an 0201 or 0402 resistor. The pad is tiny, and the part sits on two small lands. A via near one pad changes how solder wets on that side. Paste wicks into the barrel, the joint starves, and the part tilts during reflow. Tombstoning follows.
The risk grows because these parts have little mass. A small imbalance in wetting force lifts one end. The part stands on edge, and the assembly fails inspection. Rework on an 0201 part is slow and risky.
Evitate di realizzare via all'interno dei pad in prossimità delle piccole aree di contatto dei componenti del chip. Instradate la connessione verso una via posizionata più esternamente, anche se ciò comporta un piccolo spreco di spazio di routing. Riservate la struttura all'interno dei pad ai componenti che ne hanno effettivamente bisogno, come i BGA a passo fine e i pad termici. Un componente discreto raramente giustifica questo processo aggiuntivo.
Vias non saldate o a tenda
Molti fori passanti non vengono mai a contatto con la pasta saldante. Si trovano all'esterno dei pad, trasportano segnali tra gli strati e vengono coperti da una maschera di saldatura o da un semplice tappo. Questi fori necessitano di essere sigillati contro l'ambiente esterno, non di una superficie saldabile.
Un trattamento VIPPO completo su un foro del genere è uno spreco di denaro. Il produttore aggiunge riempimento dei fori, planarizzazione e placcatura in rame a un foro che nessuna pasta saldante potrà raggiungere. Si pagano passaggi che non offrono alcun vantaggio in fase di assemblaggio. I tempi di consegna si allungano per lo stesso motivo.
Match the closure to the function. A tented via suits an ordinary signal hole. A plugged via suits a hole that needs partial sealing. Save the full fill and cap stack for pads that carry paste. This selective approach keeps pcb via filling costs where they belong.
The same logic applies across the board. Review every via-in-pad location and ask one question: does this hole sit under a solder joint? If not, downgrade it. A disciplined review of your via-in-pad designs often removes half the special callouts before release.
These three cases share a common signal. The pad has room, the part is too small, or the hole never meets paste. Any one of them points you toward a simpler via structure. Apply the test during layout, and your progettazione via-in-pad rimane snello ed economicamente vantaggioso.
Via in Pad PCB Design Guidelines
Via Size and Annular Ring
Start with the drill size and the annular ring. A small drill leaves more copper around the hole, and that copper supports a reliable copper cap. Ask your fabricator for the smallest drill they can fill cleanly. Fill material must reach the barrel bottom, and a narrow hole makes that job harder.
Keep the annular ring wide enough to hold the cap. A thin ring gives copper cap plating little to bond to, and the cap can separate during thermal cycling. Request the fabricator’s minimum ring for a capped via in pad. Apply that rule only to the pads that need it.
Solder Mask and Cap Coverage
La maschera di saldatura non deve sovrapporsi al cappuccio di rame. Un bordo della maschera sopra il cappuccio solleva lo stencil e compromette la tenuta della saldatura. Definire l'apertura della maschera leggermente più grande del cappuccio e confermare l'espansione con il produttore.
Cap coverage drives joint quality. The copper cap should span the full barrel and blend into the pad. Designing for via-in-pad means you treat the cap as part of the land pattern, not as an afterthought. Check every via in pads location against this rule before release.
Fab File Callouts and Selectivity
La selettività è la principale leva di costo. Specificare via riempite e sigillate (IPC-4761 Tipo VII) solo sui pad che trasportano la pasta. Il trattamento dell'intera scheda aumenta i costi e i tempi di consegna senza alcun vantaggio.
Le note di fabbricazione devono indicare ogni via che necessita di riempimento, planarizzazione e copertura in rame. Elenca le coppie di strati esatte, oltre alle note di foratura e stackup. Una nota vaga come "riempimento delle vie" potrebbe portare a un pad irregolare. Indicazioni chiare tutelano sia la qualità del riempimento delle vie nel pad sia la resa produttiva.
Una buona progettazione dei via-in-pad su PCB implica anche l'adattamento della struttura al pad. Eseguite una revisione del progetto dei via-in-pad su PCB per confermare ogni indicazione. Una revisione rigorosa del progetto dei via-in-pad individua gli errori tempestivamente. Applicate il riempimento dei via solo dove la saldatura incontra il foro. Questa abitudine nella progettazione dei via-in-pad mantiene sotto controllo i costi di riempimento dei via su PCB. Documentate lo spessore e il diametro del cappuccio di rame nella stessa nota. Questo passaggio rende inequivocabile l'intento dei vostri via-in-pad.
Difetti comuni e ispezione
Voids, Dimpling, and Concavity
Industry data from IPC HDPUG and SMTA shows that via-in-pad structures carry real reliability challenges. The defects cluster around the fill and the cap, not around the drill itself. You can trace most field failures back to an incomplete barrel or an uneven surface.
Le bolle d'aria si formano quando il materiale non raggiunge il fondo del cilindro. L'aria intrappolata si espande durante la rifusione e fuoriesce attraverso la giunzione. La formazione di palline di saldatura segue lo stesso percorso. Un foro riempito ma non sigillato correttamente, o sigillato su entrambi i lati senza riempimento, offre all'aria un luogo in cui annidarsi. Avvallamenti e concavità creano un secondo problema. Una cavità nel pad trattiene il flussante e impedisce alla giunzione di raggiungere la pasta saldante. Entrambi i difetti sfuggono a un controllo visivo superficiale, ma si manifestano successivamente come connessioni deboli.
Solder Wicking and Head-in-Pillow
Solder wicking starts at the barrel opening. Paste flows into an open hole and leaves the joint short of material. The joint looks formed on inspection, yet it carries less solder than the design intends. A flat copper cap blocks that path and keeps the paste on the land.
Il difetto "head-in-pillow" è il più difficile da individuare. La sfera di saldatura si trova sopra la pasta saldante senza una completa coalescenza e la giunzione appare connessa a un'ispezione standard. La connessione si apre in seguito a cicli termici o shock meccanici. Questo difetto si presenta più spesso quando un via in un pad si trova sotto una sfera BGA e la superficie del cappuccio non è piana. Un corretto riempimento del via e la planarizzazione eliminano lo spazio che lo causa.
Metodi di ispezione
L'ispezione a raggi X rivela vuoti all'interno del foro e sotto la giunzione. È possibile verificare la completezza del riempimento senza tagliare il circuito stampato. La sezione trasversale fornisce la risposta definitiva. Un taglio attraverso il foro mostra il materiale di riempimento, lo spessore del cappuccio di rame e qualsiasi spazio tra di essi. Le sezioni trasversali vanno riservate alla qualificazione del primo campione e all'analisi dei guasti, poiché il taglio distrugge il campione.
Visual checks catch cap flatness and surface condition. Look for dimples, exposed resin, and mask encroachment on the cap. Pair that check with your fabricator’s inspection data. Ask for fill completeness results during revisione del design via-in-pade conferma il PCB tramite la compilazione dei registri prima di approvare il lotto. Un piano di ispezione rigoroso protegge il tuo progetto via in-pad da difetti che si manifestano solo dopo l'assemblaggio.
Compromessi di costo nella progettazione di vie in-pad
Quali fattori determinano l'aumento dei costi?
Every filled and capped via adds process steps that an ordinary tented via skips. The fabricator drills, fills the barrel, cures the material, planarizes the surface, and plates the copper cap. Each step needs its own setup, its own inspection, and its own queue time. That stack of steps explains most of the price difference.
Selective specification is your main cost lever. Full-board VIPPO treatment adds cost and lead time across every hole on the panel. A targeted callout limits the premium to the pads that carry paste. Review your via-in-pad designs with that discipline, and the premium stays small relative to the routing or thermal benefit you gain.
Trovare un equilibrio tra densità e budget
Density and budget pull in opposite directions, and neither wins by default. A dense board with no breakout room forces the decision. A board with spare routing area gives you a choice, and the cheaper structure usually serves you well there.
Valutate onestamente i compromessi. Una struttura di via più semplice è più adatta quando il pad ha spazio accanto, quando il componente è un piccolo chip o quando il foro non entra mai in contatto con la saldatura. Riservate il riempimento completo e lo stack di cap ai package a passo fine e ai pad termici. Questo equilibrio mantiene la progettazione di via-in-pad per PCB economicamente vantaggiosa senza sacrificare le giunzioni che necessitano di protezione.
Questions for Your Fabricator
Informatevi tempestivamente, prima che il progetto venga definito. Il materiale di riempimento, la placcatura di copertura e le capacità di ispezione variano da un'officina all'altra, e ogni risposta influenzerà le vostre regole di progettazione. Una domanda posta all'ultimo momento costringe a una riprogettazione, e una riprogettazione costa più di qualsiasi trattamento.
Bring these questions to your first fabrication review:
Which fill material do you recommend for my drill sizes, and how do you verify a complete fill?
What copper cap plating thickness and flatness tolerance can you hold on a capped via in pad?
Quali metodi di verifica utilizzate tramite la compilazione dei moduli e potete condividere i relativi registri?
Qual è l'impatto sui tempi di consegna della copertura in rame selettiva rispetto a quella completa del circuito stampato?
Clear answers let you finalize the via-in-pad design with confidence. They also give you a documented basis for the cost you accept.
Adatta la struttura dei via al pad, al passo, al carico termico e al budget. Non optare per la soluzione più complessa per impostazione predefinita. I via riempiti e sigillati sono adatti per package BGA e CSP a passo fine, pad termici esposti e routing HDI denso. Evitali quando c'è spazio disponibile per i breakout, quando piccoli componenti del chip si trovano nelle vicinanze e quando un via non incontra mai la saldatura. Il successo della progettazione dei via-in-pad sul PCB si basa sulla disciplina, non su regole generiche. Conferma il tipo IPC-4761 nelle note di fabbricazione, specifica VIPPO solo dove la pasta incontra il pad e verifica la qualità del riempimento e della sigillatura tramite ispezione. Questa checklist rende ogni decisione relativa ai via-in-pad difendibile e mantiene il progetto dei via-in-pad economicamente vantaggioso. Applica lo stesso test a ogni chiamata di progetto dei via-in-pad e i risultati dei tuoi via-in-pad saranno validi in fase di assemblaggio.
FAQ
Ogni via sotto un pad necessita di essere riempita e sigillata?
No. Riservate l'intera pila di piazzole ai pad che trasportano la pasta saldante. Un via che si trova all'esterno di un pad e necessita solo di sigillatura può rimanere coperto o tappato. Il trattamento completo aumenta i costi e i tempi di consegna senza alcun vantaggio in fase di assemblaggio. Esaminate ogni posizione e chiedetevi se la pasta raggiunge il foro.
Can I fill a via without capping it?
You can, but expect risk. Filling alone leaves a dimple or a soft resin surface, and trapped air can still expand during reflow. A copper cap restores a flat, solderable land. Use filled-only structures where the hole needs sealing but never meets solder.
Come posso specificarlo correttamente nelle mie note di fabbricazione?
Name IPC-4761 Type VII, list the exact layer pairs, and state the copper cap thickness and diameter. A vague “fill vias” note invites a dimpled pad. Clear callouts protect both via filling quality and your yield. Confirm the requirement with your fabricator before release.
Quale dimensione di punta da trapano è più adatta per un via con cappuccio in un pad?
Ask your fabricator for the smallest drill they can fill cleanly. A narrow barrel makes a complete fill harder, and a thin annular ring gives the cap little to bond to. Match the drill and ring to their DFM limits, and apply that rule only where needed.
I pad termici necessitano dello stesso trattamento dei pad BGA?
Yes, for the same reason. An exposed thermal pad needs a flat, solderable surface, and open vias drain paste away during reflow. A solid fill also conducts heat better than an open barrel. Follow the IC datasheet for via count, drill size, and placement.
Come posso verificare la qualità del riempimento e del tappo?
Iniziate con una radiografia per verificare la completezza del riempimento e la presenza di vuoti senza tagliare la scheda. Eseguite una sezione trasversale per la qualificazione del primo campione e l'analisi dei guasti, poiché il taglio distrugge il campione. Aggiungete un controllo visivo per individuare eventuali avvallamenti, resina esposta e sovrapposizione della maschera sul cappuccio.
Dove si riscontrano i costi maggiori nella progettazione di via-in-pad?
Le fasi aggiuntive incidono sul costo: riempimento, polimerizzazione, planarizzazione e placcatura in rame, ognuna con tempi di preparazione e ispezione. La scelta delle specifiche è la leva principale. Una specifica mirata limita i costi ai pad che trasportano la pasta, e questa disciplina mantiene accessibile la progettazione di via-in-pad.
Quando dovrei evitare completamente la struttura interna al pad?
Evitate questa soluzione quando il pad ha spazio per una disposizione a ventaglio standard, quando un piccolo componente a chip si trova nelle vicinanze o quando il foro non entra mai in contatto con la saldatura. I componenti di piccole dimensioni come gli 0201 e gli 0402 si inclinano facilmente quando un pad assorbe la pasta saldante. In questi casi, una struttura più semplice è più adatta.