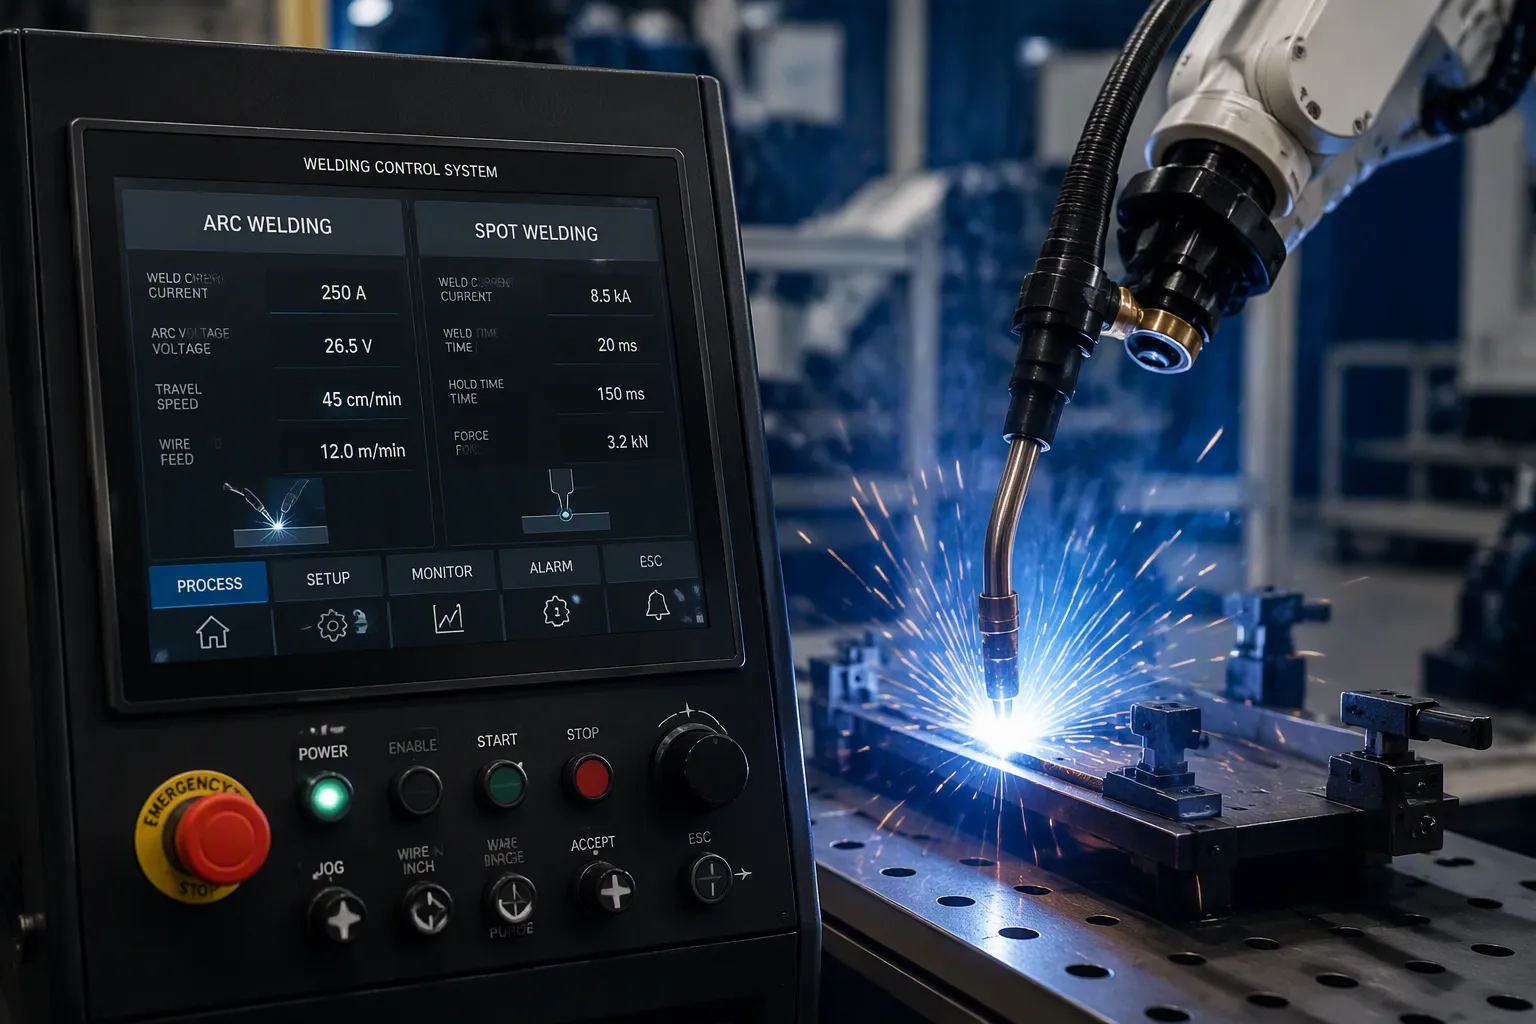
Un sistema di controllo per la saldatura ad arco e a punti è l'insieme di componenti elettronici e software che controlla le impostazioni di saldatura. Questo garantisce che ogni saldatura sia uniforme, sicura e ripetibile. I due processi si basano su principi fisici differenti, pertanto i rispettivi sistemi di controllo gestiscono variabili diverse. Un controller per la saldatura ad arco gestisce la stabilità dell'arco, la corrente e la tensione. Un controller per la saldatura a punti gestisce la corrente, il tempo e la pressione dell'elettrodo. Gli ingegneri hardware e i team di prodotto elettronico si trovano di fronte a scelte concrete a livello di scheda. La selezione dello stadio di potenza, il pilotaggio del gate isolato, la misurazione della corrente e la spaziatura ad alta tensione sono tutti elementi che influenzano il progetto finale. I compromessi in fase di produzione arrivano subito dopo. I progettisti devono valutare i cicli termici, le distanze di isolamento e i limiti di progettazione per la producibilità (DFM) prima che un sistema di controllo entri in produzione.
Punti chiave
I sistemi di controllo per la saldatura ad arco gestiscono la stabilità dell'arco, la corrente e la tensione per garantire saldature uniformi.
I sistemi di controllo per la saldatura a punti regolano la corrente, il tempo e la pressione dell'elettrodo per realizzare saldature resistenti e ripetibili.
Il sistema di feedback a circuito chiuso migliora la qualità delle saldature compensando l'usura dell'elettrodo e le variazioni superficiali.
Le scelte progettuali a livello di scheda , come il controllo del calore e la spaziatura ad alta tensione, influiscono sull'affidabilità di un sistema di saldatura.
Conoscere il funzionamento della saldatura aiuta gli ingegneri a scegliere il sistema di controllo più adatto per ogni lavoro.
Principi di base del sistema di controllo della saldatura ad arco.
Il sistema di controllo della saldatura ad arco è costituito dall'involucro e dalle schede elettroniche al suo interno. Questi componenti controllano la corrente di saldatura, la tensione, l'avanzamento del filo, la distanza dell'arco e la velocità di avanzamento. Le stazioni di saldatura ad arco controllate da computer mantengono sincronizzate queste funzioni. La famiglia AWS-210-400-800, ad esempio, utilizza alimentatori programmabili basati su microprocessore. Queste unità forniscono un controllo servoassistito a circuito chiuso della corrente di saldatura, della velocità di avanzamento, della distanza dell'arco e dell'avanzamento del filo. Corrente, tensione, avanzamento e velocità di avanzamento del filo rimangono sincronizzati all'interno del sistema.
Componenti e funzioni chiave
Il progetto è suddiviso in aree funzionali. La tabella seguente riassume la divisione del lavoro.
Componente di controllo | Funzioni assegnate |
|---|---|
Dominio del controller | Gestisce parti e funzioni strettamente legate al processo di saldatura stesso |
Dominio di supervisione | Gestisce funzioni più generali (supervisione di livello superiore) |
Controllore multivariabile | Sostituisce la prima stima dei parametri di saldatura indiretta una volta avviata la saldatura (t > 0) |
Ingresso dell'operatore | Imposta solo i parametri di saldatura diretti, come la larghezza della saldatura e la profondità di penetrazione. |
Il controllore della saldatrice separa quindi il controllo a livello di processo dalla supervisione di livello superiore. L'operatore imposta i parametri di saldatura diretti. Il controllore multivariabile migliora la stima dei parametri indiretti dopo l'innesco dell'arco.
Operazione passo dopo passo
Un ciclo tipico si articola in diverse fasi. L'operatore immette i parametri diretti nell'interfaccia. Il sistema di supervisione trasmette questi valori al controllore di processo. La fase di alimentazione innesca quindi l'arco. Il controllore multivariabile aggiorna la stima dei parametri indiretti una volta iniziata la saldatura. Un sistema di retroazione a circuito chiuso mantiene corrente, tensione, avanzamento e velocità di alimentazione del filo entro i valori target. Il sistema arresta l'arco al termine della passata.
Considerazioni sulla progettazione
Le scelte a livello di scheda influenzano le prestazioni . Per lo stadio di potenza, è necessario valutare le opzioni IGBT, MOSFET e SCR in relazione alla frequenza di commutazione e alle perdite di conduzione. Un pilotaggio del gate isolato con un tempo morto sufficiente previene il cortocircuito. Snubber, diodi TVS e varistori limitano i transitori di commutazione e le sovratensioni di linea. La misurazione della corrente si basa su uno shunt, un sensore di Hall o un trasformatore di corrente. Ogni metodo offre un compromesso tra precisione, isolamento e costo. L'optoisolamento separa lo stadio di potenza dalla logica di controllo. La distanza di isolamento superficiale e quella tra i conduttori devono rispettare le normative di spaziatura per le alte tensioni. Rame spesso e barre collettrici trasportano il percorso di corrente molto elevata. Il dissipatore di calore e i cicli termici limitano la durata dei dispositivi. I vincoli DFM (Design for Manufacturing) influenzano il numero di strati, il peso del rame e il flusso di assemblaggio. Questi compromessi determinano quale progetto raggiungerà la produzione.
Sistemi di saldatura a punti e saldatura a punti a resistenza
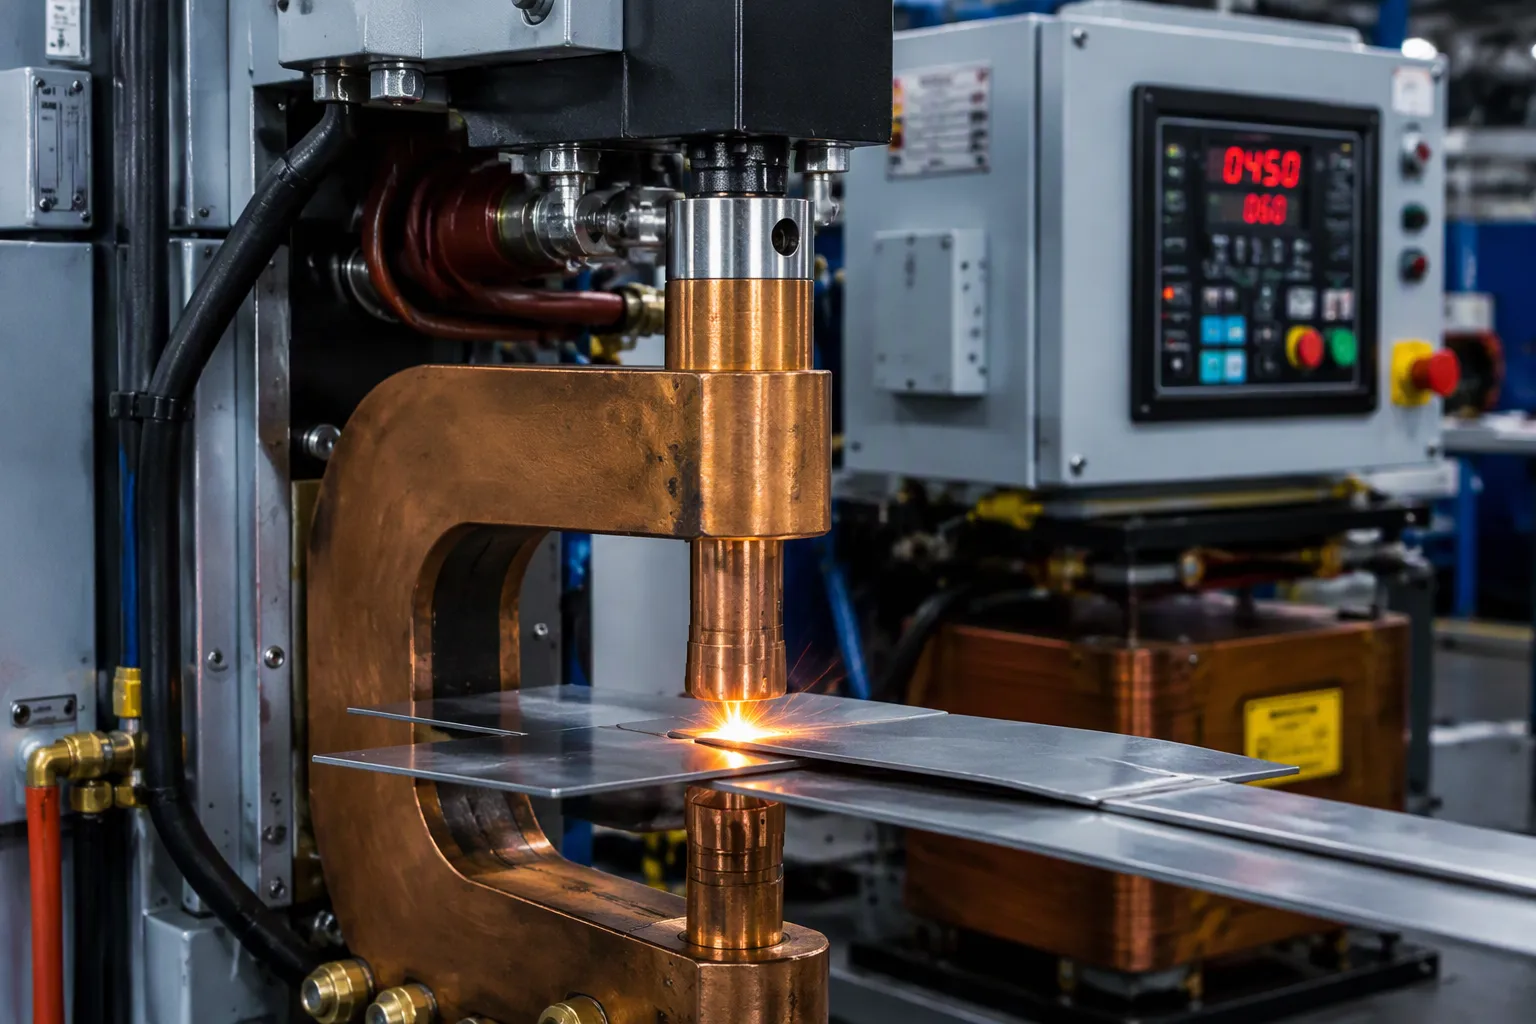
Un sistema di saldatura a punti unisce lamiere metalliche in un punto. Utilizza la pressione e invia corrente elettrica attraverso la pila. Il calore generato dalla resistenza elettrica fonde il metallo di base sulla superficie di contatto. Gli ingegneri chiamano questo processo saldatura a punti a resistenza, uno dei diversi tipi di saldatura a resistenza. Le linee di produzione spesso utilizzano apparecchiature MFDC-RSW (corrente continua a media frequenza) o PLC-Automazione controllata. Nelle celle in rete, una scheda di controllo AW comunica con una scheda timer di controllo saldatura integrata 785 tramite un collegamento seriale. La scheda timer gestisce la programmazione delle saldature. La scheda AW gestisce la sequenza e la comunicazione tra le schede.
Componenti del sistema di saldatura a punti
Le parti di un sistema di saldatura a punti si suddividono in componenti meccaniche, elettriche e di controllo. La tabella seguente mostra ciascun componente e la sua funzione.
Componente | Funzione |
|---|---|
Portautensili | Tenere saldamente gli elettrodi e sostenere i tubi flessibili per l'acqua opzionali che li raffreddano. |
Elettrodi | Lega di rame a bassa resistenza, sagomata in base all'applicazione; fa parte del circuito secondario del trasformatore. |
Alimentazione elettrica | Fornisce energia elettrica al saldatore |
Unità di accumulo di energia | Il banco di condensatori fornisce un'elevata potenza istantanea; non è necessario quando la domanda è bassa. |
Interruttore | Scarica l'energia immagazzinata nel trasformatore di saldatura |
Trasformatore per saldatura | Abbassa la tensione e aumenta la corrente, riducendo il livello che l'interruttore deve gestire |
Scatola di controllo | Gestisce l'interruttore e può monitorare la tensione o la corrente dell'elettrodo. |
pistola di tipo C | Elevata rigidità e flessibilità di lavorazione con movimento collineare; adatto per lavorazioni ad alta forza su materiali spessi |
pistola tipo X | Spazio di lavoro più ampio ma minore rigidità; adatto a pannelli piatti sottili e necessita di punte a forma di cupola. |
Come eseguire la saldatura a punti: sequenza di controllo
Gli operatori seguono una sequenza fissa. La centralina di controllo cronometra ogni fase.
Tempo di compressione: gli elettrodi si chiudono e accumulano forza prima che la corrente fluisca, fissando le lamine e stabilizzando il contatto.
Tempo di saldatura: la corrente passa attraverso la pila e il riscaldamento per resistenza elettrica fa crescere il nucleo di saldatura.
Tempo di mantenimento: la corrente si interrompe ma la forza continua; la pepita si solidifica sotto pressione.
Tempo di pausa: gli elettrodi si ritraggono e il pezzo in lavorazione avanza, impostando la frequenza del ciclo.
Il tempo di saldatura inizia automaticamente dopo il tempo di compressione. Il tempo di mantenimento segue il tempo di riscaldamento e il tempo di spegnimento chiude il ciclo. Questi parametri di saldatura a punti (compressione, saldatura, mantenimento, spegnimento) definiscono i parametri di saldatura per un determinato giunto. Il feedback a circuito chiuso misura la corrente di saldatura con una resistenza di shunt o un sensore di Hall. Questo sistema è superiore ai sistemi a circuito aperto basati solo sulla temporizzazione perché compensa l'usura dell'elettrodo e l'ossidazione della linguetta. Un trasformatore di corrente offre un'ulteriore opzione di isolamento. Il sistema di controllo regola l'erogazione del calore per mantenere la temperatura del bersaglio.
Linee guida di progettazione
La gestione delle sovratensioni e dei picchi di corrente richiede attenzione fin da subito. Un varistore e un morsetto TVS proteggono la parte anteriore. Il dissipatore di calore deve coprire sia i dispositivi di potenza che gli elettrodi, poiché i cicli termici usurano sia le punte che le saldature. Le impostazioni della pressione di saldatura a punti interagiscono con la corrente e il tempo di saldatura, quindi è necessario controllare tutti e tre contemporaneamente. I vincoli DFM (Design for Manufacturing) influenzano la disposizione delle barre collettrici e il peso del rame. Mantenere un'adeguata distanza di isolamento e isolamento sul lato ad alta tensione. Una solida tecnica di saldatura a resistenza combina un tempo di saldatura breve con una forza sufficiente. Ogni saldatrice a punti premia un'attenta progettazione del circuito stampato. Il processo di saldatura a punti rimane ripetibile quando l'elettronica mantiene i valori target.
Confronto tra sistemi di controllo e compromessi di progettazione
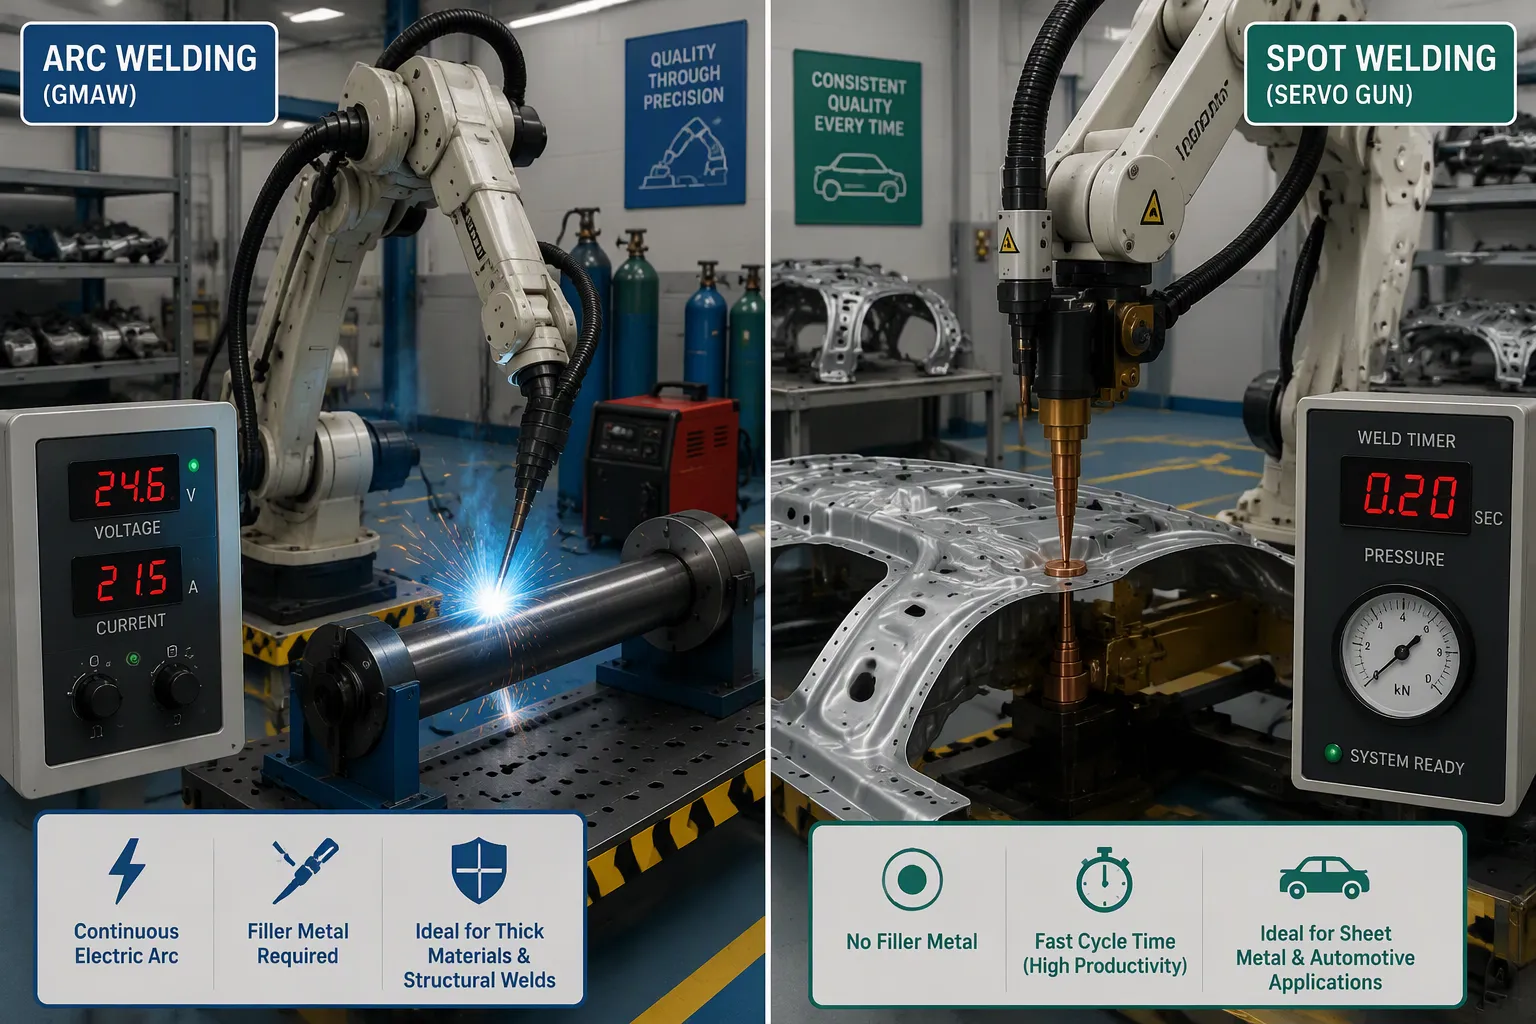
Arco vs. Spot: Differenze chiave
Un sistema di controllo per la saldatura ad arco gestisce la stabilità dell'arco, la corrente e la tensione. Un controllore per la saldatura a punti gestisce la corrente, il tempo e la pressione dell'elettrodo. Il processo ad arco richiede una colonna di plasma stabile, quindi il controllore dell'arco regola tensione e corrente più volte al secondo. Il processo di saldatura a punti si basa sul calore generato dalla resistenza elettrica sulla superficie di contatto. In questo caso, il controllore temporizza l'impulso di corrente elettrica e mantiene costante la pressione di saldatura a punti.
I parametri di saldatura a punti (pressione, saldatura, mantenimento e spegnimento) non hanno un equivalente nella saldatura ad arco. I sistemi ad arco gestiscono invece l'avanzamento del filo, la velocità di avanzamento e la distanza dell'arco. Una saldatrice a punti emette un impulso per punto. Un sistema ad arco funziona senza interruzioni lungo la saldatura. Queste differenze influenzano la progettazione dei circuiti stampati. I circuiti stampati per saldatura ad arco richiedono cicli di corrente rapidi. I circuiti stampati per saldatura a punti necessitano di contatori di tempo di saldatura precisi, e il tempo di saldatura e la corrente devono essere sincronizzati.
Compromessi tra applicazioni e produzione
La produzione automobilistica utilizza entrambi i processi ad alto volume. Le linee di produzione automobilistica combinano anche diversi tipi di saldatura a resistenza. La tabella seguente elenca gli usi più comuni della saldatura a punti e della saldatura ad arco su un veicolo.
Processo di saldatura | Applicazione tipica nel settore automobilistico | Dettagli chiave |
|---|---|---|
TIG robotizzato | Tubi a parete sottile, saldature finite a vista. | Gestisce spessori di parete da 0.5 mm a 3 mm; abbinabile ai robot ABB IRB 1660ID e alle centrali di alimentazione Miller Dynasty per un controllo preciso dell'arco. |
Saldatura a punti a resistenza | Assemblaggi di scocche e lamiere per autoveicoli | Robot FANUC R-2000iC con servocomandi; 1,200–1,800 punti/ora; tassi di superamento del test di trazione del nucleo superiori al 99.7%; forza dell'elettrodo 300–800 libbre |
MIG/MAG (GMAW) | Componenti in acciaio e alluminio, comprese le staffe del collettore di scarico. | Processo collaudato per acciaio da 1.2 mm a 12 mm; la saldatura MIG pulsata riduce gli schizzi; la tecnologia CMT garantisce l'assenza di schizzi nell'alluminio; cella di produzione per staffe di collettori di scarico Tier 1: 340 pezzi/turno, ciclo di 22 secondi, scarti ridotti dal 4.2% allo 0.3%. |
La carrozzeria di un'auto tipica presenta diverse migliaia di punti di saldatura. Questo volume è giustificato dal fatto che la saldatura a punti è molto rapida e facile da eseguire per i bracci robotici su una linea di assemblaggio.
La saldatura a punti per resistenza e la saldatura ad arco sono spesso utilizzate in produzioni ad alto volume come quelle del settore automobilistico, dove la saldatura a punti unisce telai di lamiera sottile.
I vantaggi e gli svantaggi della saldatura a punti derivano dalla sua velocità. È veloce e adatta all'utilizzo con robot, ma unisce solo pile di lamiere sottili. L'usura dell'elettrodo, inoltre, modifica la corrente di saldatura nel tempo. La saldatura ad arco è adatta a sezioni più spesse e giunzioni lunghe. I compromessi in fase di produzione includono costi, cicli termici, dispersione superficiale e vincoli di progettazione per la producibilità (DFM). Le schede saldate a resistenza sono soggette a forti cicli termici . Sia la saldatura a resistenza che la saldatura ad arco richiedono un'attenta progettazione delle barre collettrici e del rame.
Un sistema di controllo della saldatura è costituito dall'elettronica e dal software che gestiscono il processo di saldatura. Il sistema di controllo della saldatura ad arco mantiene la stabilità dell'arco, la corrente e la tensione ai valori target. Il sistema di controllo della saldatura a punti, invece, controlla la corrente di saldatura, il tempo di saldatura e la pressione dell'elettrodo. Entrambi i sistemi garantiscono saldature uniformi, ripetibili e sicure. Il processo di saldatura a punti si basa su una temporizzazione precisa, mentre la saldatura ad arco si basa su cicli di corrente rapidi. Le scelte a livello di scheda e i compromessi di produzione determinano quale sistema di controllo sia più adatto a un determinato prodotto. Gli ingegneri devono valutare i cicli termici, le distanze di isolamento e i limiti DFM (Design for Manufacturing) prima del rilascio. Parametri di saldatura accurati e percorsi della corrente elettrica corretti garantiscono la ripetibilità di ogni saldatura.
FAQ
Che cosa regola esattamente un sistema di controllo della saldatura?
Un sistema di controllo della saldatura controlla l'energia che raggiunge il giunto. Un sistema ad arco mantiene la stabilità dell'arco, la corrente e la tensione ai valori target. Una saldatrice a punti, invece, temporizza l'impulso e mantiene costante la forza dell'elettrodo. Ogni sistema di controllo si adatta alle leggi fisiche del proprio processo.
Perché la saldatura a punti necessita di un feedback di corrente a circuito chiuso?
L'usura dell'elettrodo e l'ossidazione superficiale modificano il percorso di resistenza nel tempo. Un sistema di temporizzazione a circuito aperto non è in grado di rilevare tale variazione. Un controllore a circuito chiuso misura la corrente di saldatura e corregge l'angolo di emissione. Il processo di saldatura a punti rimane quindi ripetibile per migliaia di cicli.
Come scelgono gli ingegneri tra sistemi ad arco e sistemi a punti per un prodotto?
La geometria della giunzione è il primo fattore determinante. Le pile di lamiere sottili si prestano bene alla saldatura a punti, mentre le giunzioni lunghe su sezioni più spesse sono ideali per la saldatura ad arco. Anche il volume di produzione è importante. Una cella robotizzata che esegue 1,200-1,800 punti all'ora privilegia la saldatura a resistenza, mentre la produzione di piccoli volumi è più indicata per la saldatura ad arco.
Quali problemi a livello di scheda causano il maggior numero di guasti sul campo?
Il ciclo termico è in cima alla lista delle problematiche. I dispositivi di potenza e le punte degli elettrodi si usurano a causa dei ripetuti impulsi di calore. Anche le distanze di isolamento e di dispersione inadeguate sul lato ad alta tensione causano guasti. I progettisti dovrebbero inoltre limitare tempestivamente la corrente di spunto della rete elettrica. Un'attenta progettazione del percorso della corrente elettrica previene la formazione di punti caldi.