1. Découpe de matériaux FPC
À l'exception de certains matériaux, la plupart de ceux utilisés pour les circuits imprimés flexibles (FPC ) se présentent sous forme de rouleaux. Comme tous les procédés ne requièrent pas de techniques basées sur le travail au rouleau, certains, tels que le perçage de trous métallisés dans les circuits imprimés flexibles double face, doivent être réalisés avec des matériaux en feuilles. La première étape pour la fabrication de circuits imprimés flexibles double face consiste à découper le matériau en feuilles.
Les stratifiés plaqués cuivre flexibles présentent une très faible tolérance aux contraintes mécaniques et peuvent être facilement endommagés. Tout dommage lors de la découpe peut affecter considérablement le rendement des processus ultérieurs. Par conséquent, même si la découpe peut paraître simple, une attention particulière doit être portée à la qualité du matériau. Pour les petites quantités, des machines de découpe manuelles ou des découpeuses rotatives peuvent être utilisées. Pour les productions en grande série, des machines de découpe automatiques sont préférables.
Qu'il s'agisse de stratifiés ou de films de protection cuivrés simple ou double face, la précision de découpe atteint ±0.33 mm. Le processus de découpe est extrêmement fiable et les matériaux découpés sont empilés automatiquement et proprement, sans aucune manipulation manuelle en sortie. Ce processus minimise les dommages aux matériaux, qui restent quasiment exempts de plis et de rayures. De plus, des équipements de pointe peuvent découper automatiquement des circuits imprimés flexibles (FPC) gravés en rouleau grâce à des capteurs optiques détectant les motifs d'alignement gravés, atteignant ainsi une précision de découpe de 0.3 mm. Cependant, les bords découpés ne doivent pas être utilisés pour l'alignement lors des étapes de traitement ultérieures.
2. Perçage de trous FPC
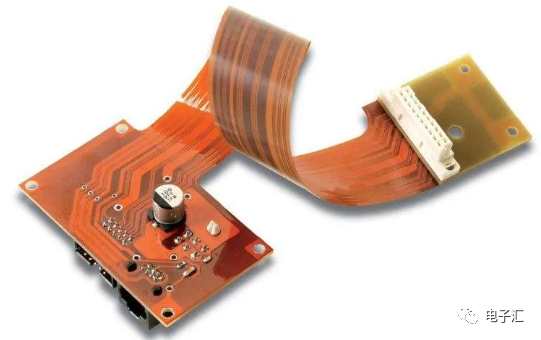
À l'instar des circuits imprimés rigides, les trous traversants des circuits imprimés flexibles peuvent être percés par usinage CNC. Cependant, cette technique n'est pas adaptée aux circuits double face à rouleaux comportant des trous traversants métallisés. Face à la densification croissante des circuits et à la miniaturisation des trous traversants, les limitations de l'usinage CNC ont conduit à l'adoption d'autres techniques de perçage, telles que la gravure plasma, le perçage laser, le micro-poinçonnage et la gravure chimique. Ces techniques plus récentes sont mieux adaptées aux exigences des procédés à rouleaux.
Perçage CNC
La plupart des trous traversants des circuits imprimés flexibles double face sont encore percés à l'aide de machines CNC . Ces machines sont essentiellement les mêmes que celles utilisées pour les circuits imprimés rigides, bien que certaines conditions diffèrent. La finesse des circuits imprimés flexibles permet d'empiler plusieurs feuilles pour le perçage. Dans des conditions optimales, il est possible de percer simultanément 10 à 15 feuilles. Des stratifiés phénoliques à base de papier ou des stratifiés époxy renforcés de fibres de verre peuvent servir de support et de revêtement, ou encore des plaques d'aluminium d'une épaisseur de 0.2 à 0.4 mm. Les forets utilisés pour les circuits imprimés flexibles sont disponibles dans le commerce, et ceux destinés aux circuits imprimés rigides peuvent également être utilisés pour les circuits imprimés flexibles.
Les conditions de perçage, de fraisage du film de protection et de mise en forme du circuit imprimé de renfort sont généralement similaires. Cependant, la souplesse de l'adhésif utilisé dans les matériaux des circuits imprimés flexibles peut entraîner son adhérence au foret, ce qui nécessite une vérification fréquente de l'état de ce dernier et une augmentation appropriée de sa vitesse de rotation. Une attention particulière doit être portée lors du perçage de circuits imprimés flexibles multicouches ou de circuits imprimés rigides-flexibles.
perforation
Le micro-poinçonnage n'est pas une technique nouvelle et est utilisé pour la production de masse. Les procédés de fabrication par laminage impliquant une production continue, il existe de nombreux cas où des trous traversants sont perforés en laminage. Cependant, le poinçonnage de masse est limité à des diamètres de trou de 0.6 à 0.8 mm et, comparé au perçage CNC, il est plus long et nécessite une intervention manuelle. Le processus initial implique souvent de grandes dimensions, ce qui rend les matrices de poinçonnage plus grandes et plus coûteuses. Bien que la production de masse puisse réduire les coûts, l'amortissement des équipements est important. Pour la production en petites séries, le perçage CNC offre plus de flexibilité et de rentabilité.
Ces dernières années, des progrès significatifs ont été réalisés en matière de précision des matrices de poinçonnage et de perçage CNC. Le poinçonnage est désormais plus accessible pour les circuits imprimés flexibles. Les dernières technologies de matrices permettent de percer des trous de 75 µm seulement dans des stratifiés cuivrés sans adhésif, avec une épaisseur de substrat de 25 µm. Dans des conditions appropriées, des trous de 50 µm seulement peuvent également être perforés. Les poinçonneuses ont également été automatisées et des matrices plus petites sont désormais disponibles, faisant du poinçonnage une option viable pour les circuits imprimés flexibles. Cependant, ni le perçage ni le poinçonnage CNC ne conviennent au traitement des trous borgnes.
Forage laser

La technologie laser permet de percer les plus petits trous traversants. Plusieurs types de machines de perçage laser sont utilisés pour les circuits imprimés flexibles, notamment les lasers à excimère, les lasers CO₂, les lasers YAG (grenat d'yttrium-aluminium) et les lasers à argon.
Les lasers CO₂ ne peuvent percer que les couches isolantes, tandis que les lasers YAG peuvent percer à la fois la couche isolante et la feuille de cuivre. Percer la couche isolante est nettement plus rapide que percer la feuille de cuivre ; l'utilisation d'un seul laser pour tous les processus de perçage est donc inefficace. Généralement, la feuille de cuivre est d'abord gravée pour former le motif de perçage, puis la couche isolante est retirée pour former le trou traversant. Cette méthode permet de percer des trous de très petit diamètre. Cependant, la précision de positionnement entre les trous supérieur et inférieur peut limiter le diamètre du trou. Pour les vias borgnes, le problème d'alignement vertical ne se pose pas, car seule la feuille de cuivre d'un côté est gravée.
Les lasers excimères sont capables de percer les trous les plus fins. Ils utilisent une lumière ultraviolette qui décompose directement la structure moléculaire de la résine du substrat, générant ainsi un minimum de chaleur et limitant les dommages autour du trou. Il en résulte des parois de trou lisses et verticales. En réduisant encore la taille du faisceau laser, il est possible de percer des trous de 10 à 20 µm de diamètre. Cependant, plus le rapport hauteur/largeur augmente, plus le cuivrage humide devient difficile.
L'un des principaux problèmes du perçage au laser excimère réside dans la décomposition de la résine qui produit des résidus de noir de carbone sur les parois des trous, lesquels doivent être nettoyés avant le placage. De plus, l'uniformité du laser peut entraîner la formation de résidus semblables à du bambou lors du traitement des trous borgnes. Le principal défi du perçage au laser excimère réside dans sa faible vitesse et son coût élevé, qui limitent son utilisation aux applications exigeant une précision et une fiabilité élevées pour les trous de très petite taille.
Les foreuses laser CO₂, en revanche, sont beaucoup plus rapides et moins coûteuses, mais la qualité des trous est inférieure, avec des diamètres généralement compris entre 70 et 100 µm. Cependant, leur vitesse de traitement est nettement supérieure à celle des lasers excimères, ce qui rend le perçage laser CO₂ plus rentable, notamment pour les réseaux de trous à haute densité.
Lors de l'utilisation de lasers CO₂ pour percer des vias borgnes, il est crucial que le laser n'atteigne que la surface du cuivre. L'élimination de matière organique de la surface est inutile, mais un post-traitement par gravure chimique ou plasma peut être nécessaire pour nettoyer la surface du cuivre.
3. Métallisation des trous
Le procédé de métallisation des trous pour les circuits imprimés flexibles est similaire à celui utilisé pour les circuits imprimés rigides . Les progrès récents ont permis de remplacer le placage chimique par un placage direct utilisant des couches conductrices à base de carbone. Cette technique a également été introduite dans la fabrication des circuits imprimés flexibles.
Les circuits imprimés flexibles étant souples, des fixations spéciales sont nécessaires pour les fixer pendant la métallisation. Ces fixations maintiennent le circuit imprimé en place et assurent sa stabilité dans le bain de placage. Dans le cas contraire, une épaisseur de cuivre irrégulière peut entraîner des problèmes tels que des courts-circuits et des pontages lors de la gravure. Pour obtenir un placage de cuivre uniforme, le circuit imprimé flexible doit être tendu fermement dans la fixation et une attention particulière doit être portée au positionnement des électrodes.
4. Nettoyage de surface en feuille de cuivre
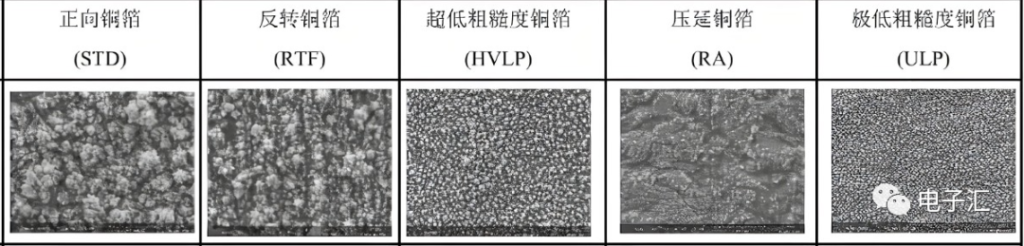
Pour améliorer l'adhérence du masque de résine, la surface de la feuille de cuivre doit être nettoyée avant l'application de la résine. Même si ce procédé paraît simple, une attention particulière doit être portée aux circuits imprimés flexibles.
Généralement, le nettoyage fait appel à des méthodes chimiques et mécaniques. Pour les motifs de précision, les deux méthodes sont souvent combinées. Le brossage mécanique peut être délicat : une brosse trop dure peut endommager la feuille de cuivre, tandis qu'une brosse trop souple peut s'avérer insuffisante. On utilise généralement des brosses en nylon, dont la longueur et la dureté doivent être soigneusement choisies. Deux rouleaux-brosses sont placés au-dessus de la bande transporteuse et tournent dans le sens inverse de celui-ci. Cependant, une pression excessive exercée par les rouleaux-brosses peut allonger le substrat et entraîner des variations dimensionnelles.
Si la surface du cuivre n'est pas correctement nettoyée, l'adhérence du masque de résine sera médiocre, réduisant ainsi le rendement de la gravure. Grâce à l'amélioration de la qualité des feuilles de cuivre laminées ces dernières années, le nettoyage de surface peut être omis pour les circuits simple face. Cependant, pour les motifs de précision inférieurs à 100 µm , le nettoyage de surface demeure indispensable.