La medición de precisión captura datos exactos y de alta fidelidad sobre los parámetros físicos del proceso. Estos parámetros incluyen caudal, presión, temperatura, gas y dimensiones. La transmisión de datos permite transferirlos entre sistemas de forma fiable y rápida. En conjunto, posibilitan la monitorización, el control y la optimización en tiempo real en entornos industriales modernos. Las lecturas precisas por sí solas no mejoran un proceso; los datos deben llegar al sistema correcto en el momento preciso. La medición y la transmisión también permiten el seguimiento del movimiento, donde los datos de aceleración revelan el comportamiento del equipo. Cada capacidad tiene sus propias ventajas y limitaciones. Su combinación genera un valor que ninguna proporciona por sí sola. Comprender ambas es fundamental para los ingenieros que especifican, operan y mantienen sistemas industriales.
Puntos Clave
Precisión significa que las mediciones repetidas coinciden bastante. Exactitud significa que una medición se aproxima al valor real. Una herramienta puede ser precisa pero imprecisa sin la calibración adecuada.
La transmisión de datos envía las lecturas de los sensores a los controladores de forma rápida y fiable. Las redes rápidas y deterministas, como las redes sensibles al tiempo, permiten la monitorización y el control en tiempo real.
La combinación de mediciones precisas con una transmisión fiable mejora la calidad, reduce el tiempo de inactividad y facilita el mantenimiento predictivo. Las señales nítidas y la entrega rápida permiten a los equipos actuar antes de que los problemas se agraven.
Las unidades de medición inercial (IMU) registran el movimiento sin referencias externas. Los sensores MEMS ofrecen bajo consumo de energía, tamaño reducido y alta resistencia a los golpes. Una calibración adecuada es esencial para obtener datos fiables.
La modernización se enfrenta a desafíos como la interferencia de la señal, la latencia, los equipos obsoletos y los riesgos de ciberseguridad. La modernización con sensores y pasarelas IoT ayuda a conectar los sistemas antiguos con los nuevos.
Conceptos básicos de medición de precisión
Precisión versus exactitud
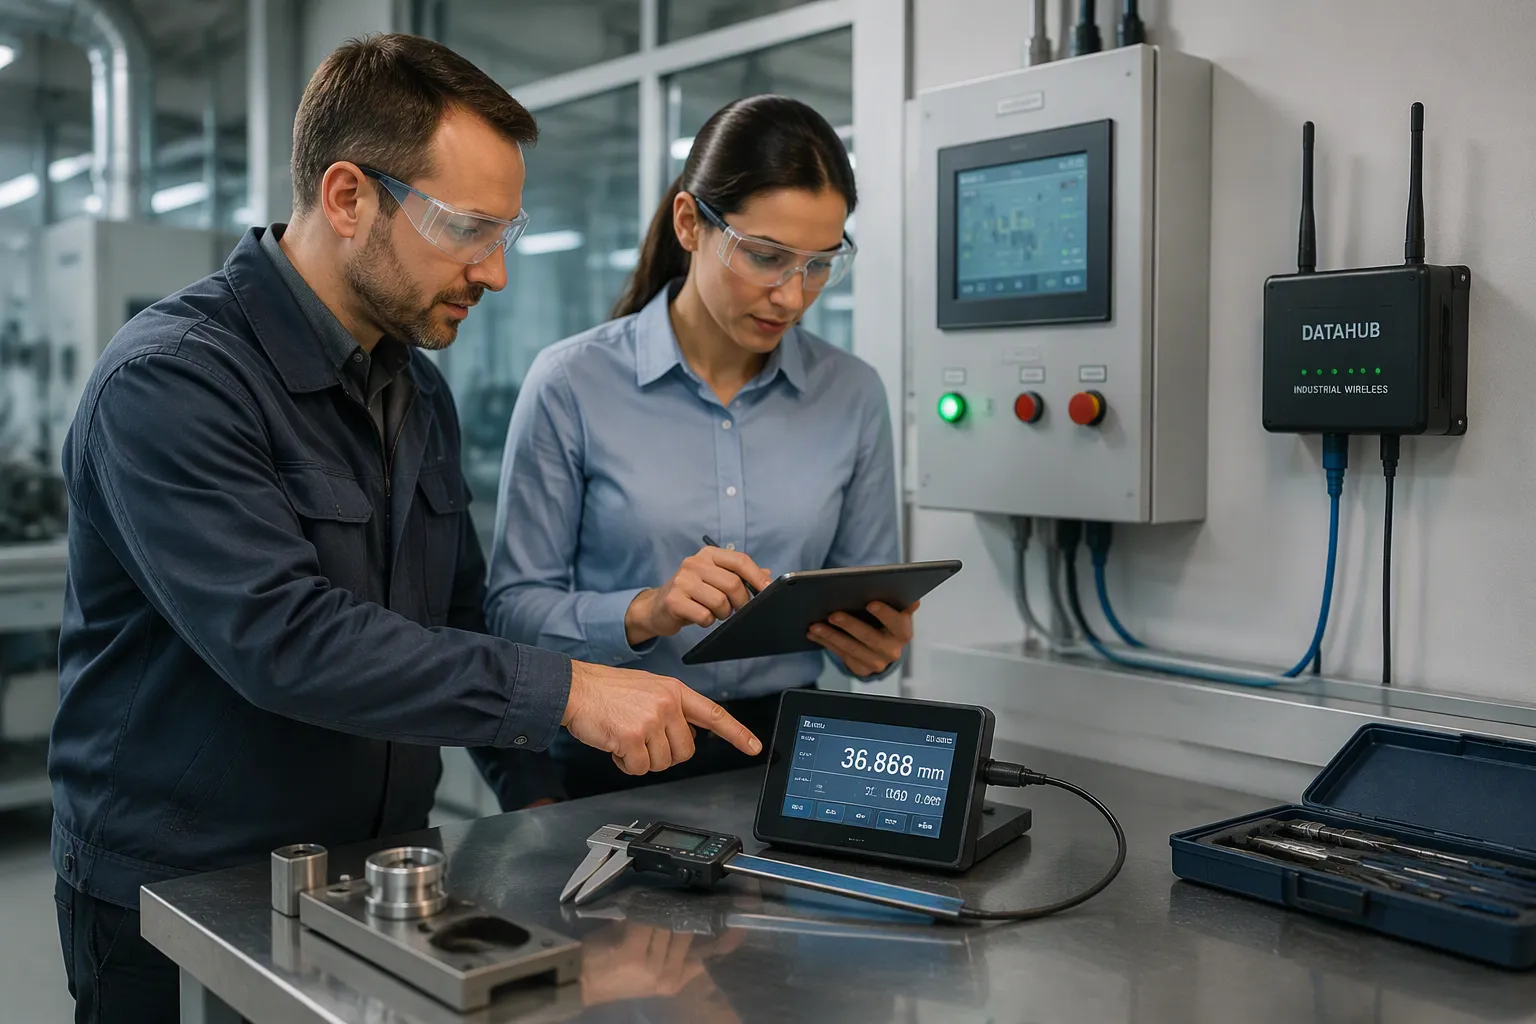
La medición de precisión determina una magnitud física como la longitud, el diámetro, la planitud, el ángulo o el acabado superficial. Responde a una pregunta específica sobre una pieza o proceso. El resultado es un valor numérico que los ingenieros pueden comparar con una especificación.
A menudo se confunde precisión con exactitud. Ambos términos describen cosas diferentes. La norma ISO 5725-1 define la exactitud como la proximidad de una medición al valor verdadero. Aplicada a un conjunto de mediciones, la exactitud combina un componente de error aleatorio y un componente de error sistemático. La veracidad es la proximidad de la media de los resultados al valor verdadero, lo que refleja el error sistemático. La precisión es la concordancia entre los resultados mismos, lo que refleja el error aleatorio.
Según la norma ISO 5725-1, la «exactitud» describe la proximidad de una medición al valor verdadero; aplicada a un conjunto de mediciones, combina un componente de error aleatorio y un componente de error sistemático. Dentro de este concepto, la veracidad se refiere a la proximidad de la media de los resultados al valor verdadero (el error sistemático), mientras que la precisión se refiere a la concordancia entre los resultados mismos (el error aleatorio).
Aspecto
Exactitud
Precisión
Significado
Qué tan cerca está un resultado medido del valor verdadero/aceptado.
Qué tan bien coinciden entre sí las mediciones repetidas.
que mide
Corrección del resultado
Consistencia/repetibilidad del proceso
El papel del verdadero valor
Central: comparado con un valor de referencia o verdadero.
Irrelevante: solo importa el acuerdo mutuo sobre los resultados.
Influencia del error
Afectado tanto por errores sistemáticos (sesgo) como aleatorios.
Afectado principalmente por el error aleatorio (dispersión).
Cuantificación
Porcentaje de error relativo a un valor conocido/de referencia.
Desviación estándar, varianza o desviación estándar relativa
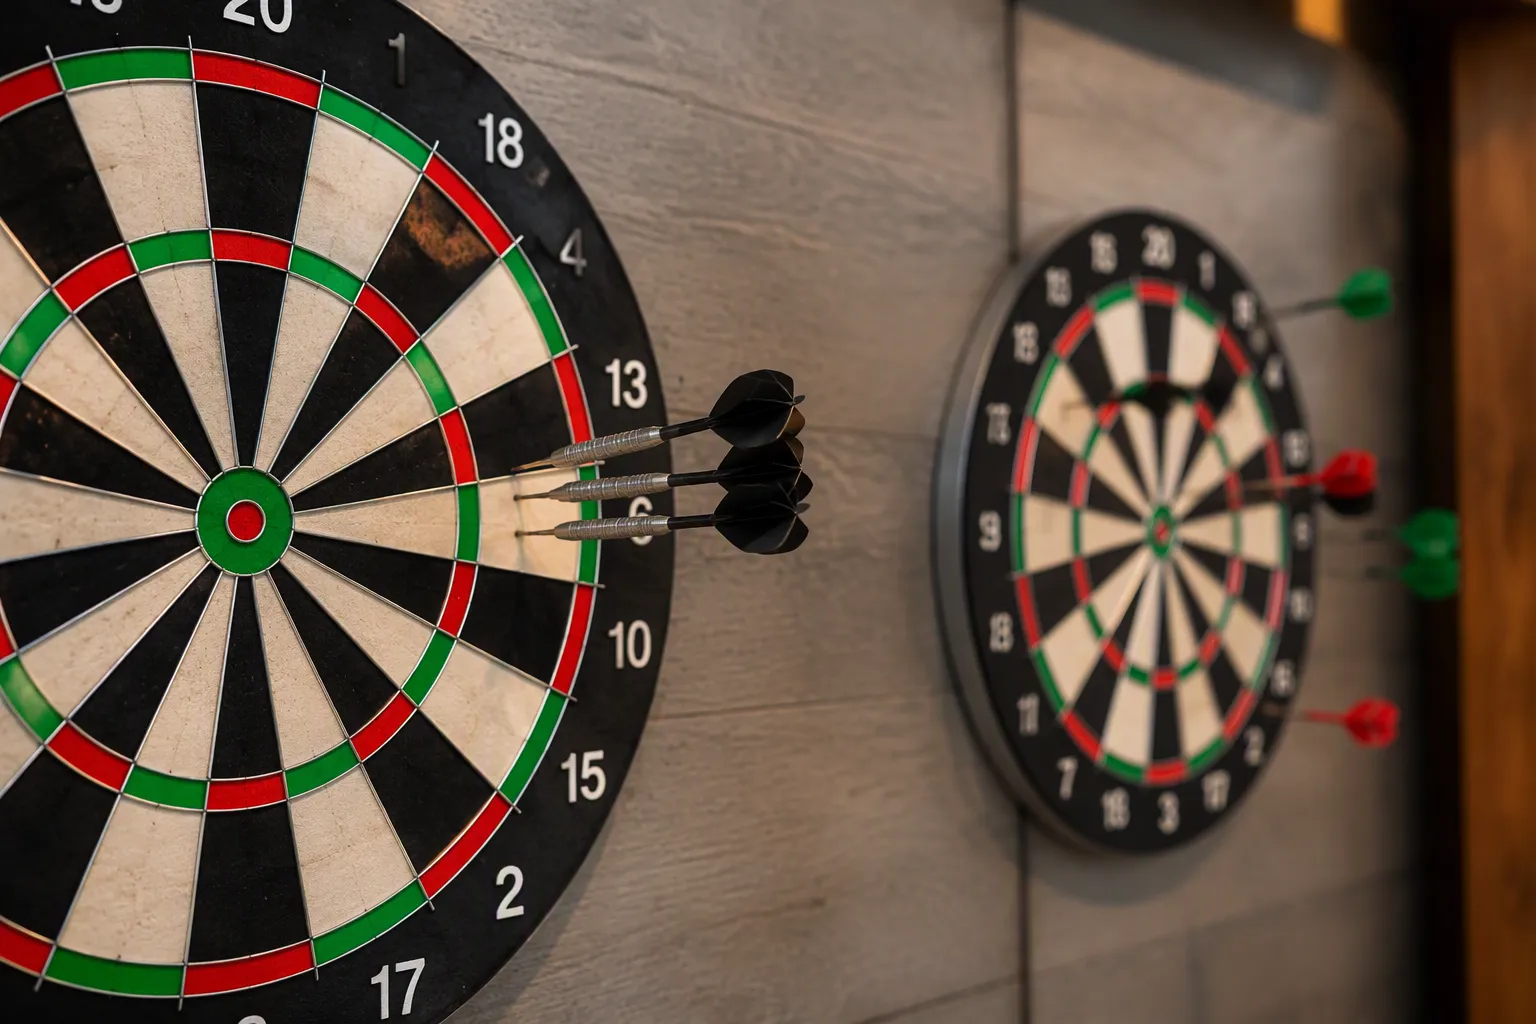
Analogía de la diana
Los dardos caen cerca de la diana.
Los dardos se agrupan muy juntos, dondequiera que caigan.
Para llevar clave
La alta precisión no garantiza una alta exactitud si existe un sesgo sistemático.
Es posible obtener una alta precisión sin agrupamiento estrecho.
Una herramienta puede ofrecer una alta precisión de medición y aun así producir resultados erróneos. Un sesgo sistemático, como el de un instrumento mal calibrado, desvía todas las lecturas en la misma dirección. La calibración periódica con una referencia conocida previene este fallo.
Por qué impulsa el rendimiento industrial
Las herramientas de metrología comunes ponen en práctica estos principios. Un calibrador Vernier mide la distancia entre dos lados opuestos de un objeto mediante un brazo fijo y otro móvil con una escala Vernier. Un micrómetro mide el espesor o el diámetro con un tornillo calibrado que se gira mediante un tambor. Un comparador de cuadrante muestra pequeños desplazamientos y deflexiones durante la inspección. Las placas de superficie, los bloques patrón y los medidores de altura proporcionan planos de referencia y longitudes conocidas para la calibración. Cada herramienta contribuye a la precisión dimensional a su manera.
La medición precisa también garantiza un funcionamiento seguro, el cumplimiento normativo y la fiabilidad a largo plazo. Los sistemas descalibrados provocan el descarte o la reelaboración de piezas mecanizadas con dimensiones incorrectas, la pérdida de envíos durante las inspecciones de los clientes, costosas devoluciones en garantía y la interrupción de la producción para una recalibración de emergencia. Las plantas con mejor rendimiento pierden tan solo un 0.6 % de sus ingresos por descarte y reelaboración, mientras que las de peor rendimiento pierden hasta un 2.2 %. Los errores de medición generan este coste debido a rechazos y aceptaciones erróneas. La verificación proactiva y la calibración programada detectan los errores antes de que se produzcan paradas. Los registros de calibración demuestran que las máquinas cumplen las especificaciones y permiten planificar las ventanas de mantenimiento.
Los datos de movimiento y aceleración complementan esta información. Los acelerómetros instalados en husillos y bastidores capturan perfiles de vibración y aceleración que revelan el desgaste o el desequilibrio de los rodamientos. Los ingenieros que monitorizan el movimiento a nivel de máquina detectan la degradación precozmente, antes de que se manifieste como un error dimensional en las piezas terminadas.
Transmisión de datos en sistemas industriales
De las señales de los sensores a la información del sistema
Los sistemas de adquisición de datos industriales recopilan y transmiten datos sin intervención humana. El proceso sigue una secuencia fija. Un sensor convierte una magnitud física, como temperatura, deformación, vibración o presión, en una señal eléctrica. Posteriormente, las etapas de acondicionamiento amplifican, filtran, aíslan y linealizan dicha señal. Un convertidor analógico-digital muestrea la señal a una frecuencia fija y transforma cada muestra en un valor numérico. Los datos se envían a un ordenador o controlador mediante USB, PCIe/PXI, Ethernet o conexión inalámbrica . Finalmente, el software muestra, registra y analiza los resultados, y los sistemas de control de bucle cerrado los utilizan para controlar las salidas.
Los dispositivos Edge se ubican cerca de las máquinas y procesan los datos localmente o actúan como búferes de primero en entrar, primero en salir. Este diseño evita la sobrecarga de la red y la pérdida de datos. Estos dispositivos ingieren lecturas de sensores, PLCy cámaras a través de protocolos como OPC UA, IO-Link y GenICamLuego, conviértalos a formatos estándar como JSON o CSV. Los relojes compartidos, IEEE 1588 PTP, IRIG-B o la sincronización GPS mantienen los canales alineados en todas las ubicaciones. El manejo eficaz de los datos en tiempo real optimiza los procesos y aumenta la velocidad de producción.
Requisitos de fiabilidad y velocidad
La monitorización detallada genera un mayor volumen de datos en la fábrica, por lo que las redes requieren menor latencia y mayor ancho de banda . Las interconexiones constituyen la última interfaz separable expuesta al ruido eléctrico y al estrés físico. Por consiguiente, resulta más difícil mantener la integridad de la señal a medida que aumenta la velocidad de transmisión de datos.
Tecnología | Velocidad admitida | Característica de confiabilidad |
|---|---|---|
Conectores industriales RJ45 | Hasta 10 Gb/s a lo largo de 100 m | Protección de 360°, resistencia a golpes y vibraciones. |
Ensamblajes de cables RJ45 | De 100 Mb/s a 10 Gb/s | De grado industrial para entornos exigentes. |
Ethernet de par único, 20 MHz | 10 Mb/s | Transmisión de par único |
Ethernet de par único, 600 MHz | Hasta 1 Gb/s a través de un solo par | Transmisión de par único |
Conectores de alta velocidad en tiempo real | Transferencia de alta frecuencia | Impedancia diferencial de 100 Ω / impedancia de un solo extremo de 50 Ω, protección EMC. |
La recopilación inalámbrica de datos transmite de forma segura información de medición y señales de control en lugares donde el cableado resulta inviable. Los acelerómetros instalados en equipos rotativos envían perfiles de aceleración a estos enlaces, y los datos resultantes en tiempo real revelan el desgaste antes de que se convierta en una falla. Los equipos que monitorizan el movimiento de esta manera detectan desequilibrios con antelación. La transmisión fiable de datos en tiempo real también facilita los estudios de movimiento en ejes robóticos, donde los picos de aceleración indican riesgo de colisión. La entrega fiable de datos en tiempo real garantiza que cada decisión se base en las condiciones actuales.
Valor combinado de la medición y la transmisión
Calidad, tiempo de actividad y mantenimiento predictivo
La medición precisa y la transmisión fiable mejoran la calidad, la repetibilidad y reducen el tiempo de inactividad. Un estudio de monitorización remota muestra claramente este patrón. El sistema combinó un mantenimiento riguroso de los sensores con una transmisión robusta. El mantenimiento incluyó recubrimientos antiincrustantes, limpiaparabrisas automáticos, carcasas resistentes a la corrosión y recalibración cada dos meses. La transmisión se basó en la redundancia GSM y la transmisión de datos mediante IoT.
Práctica de medición | Práctica de transmisión | Resultado de calidad | Resultado del tiempo de actividad |
|---|---|---|---|
Protocolos de calibración, recubrimientos antiincrustantes, limpiaparabrisas, recalibración bimensual. | Estrategias de transmisión resilientes | Desviación de la señal ≤ 3% en 4 años; pérdida de datos del sensor < 5% | Funcionamiento estable a 24–32 °C y >85 % de humedad durante 4 años. |
Sensores situados debajo de la zona de turbulencia | Redundancia GSM | Se mantiene la continuidad de los datos. | >95 % de tiempo de actividad de las comunicaciones durante los monzones; >90 % de continuidad de los datos. |
Validación calibrada según la norma ISO, recalibración rutinaria. | Transmisión de IoT con análisis predictivo mediante IA | Coeficientes de correlación superiores a 0.92 | Fiabilidad >90%; tiempo de respuesta reducido en aproximadamente un 35%. |
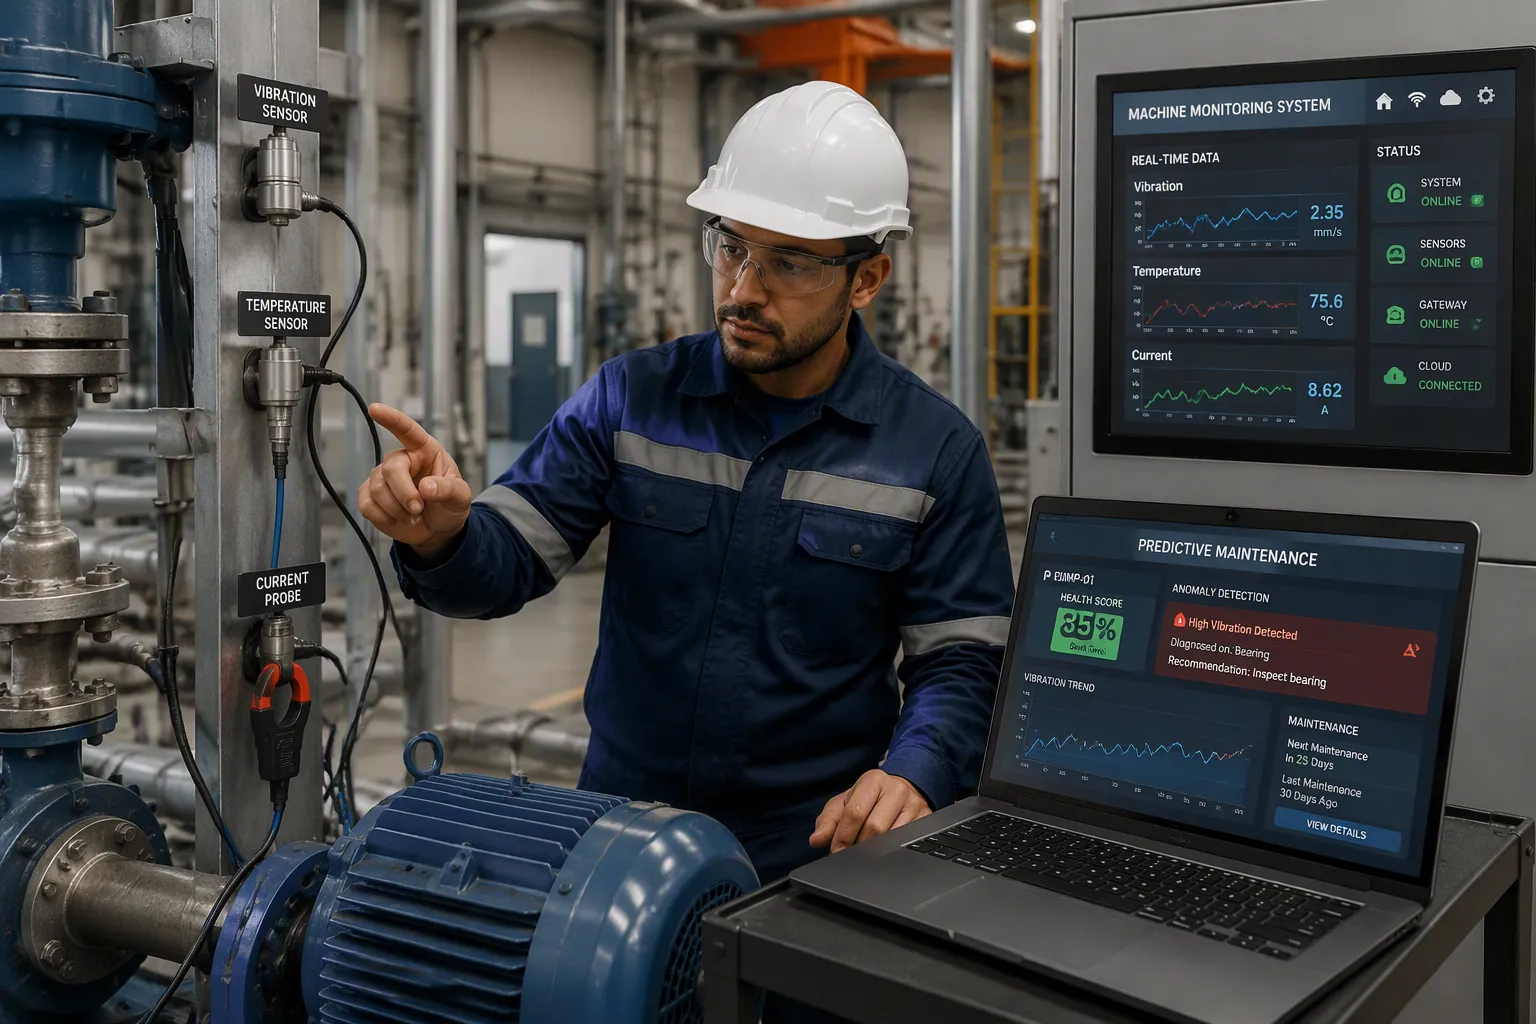
El mantenimiento predictivo depende de la misma combinación. Los sensores de vibración, acústicos, de temperatura, de flujo magnético, de RPM, de humedad y de corriente apuntan a modos de falla específicos. Los dispositivos multiparamétricos los combinan, lo que aumenta la confianza en el diagnóstico y reduce los falsos positivos. El análisis de estas herramientas necesita señales limpias. El análisis de la firma de corriente del motor exige una precisión de corriente mejor que el 0.1 % con una distorsión armónica mínima. El trabajo con vibraciones de alta frecuencia necesita un retardo de grupo estable de CC a 10 kHz. Los paneles de control deben preservar la integridad de la señal mediante la mitigación de EMI, una conexión a tierra adecuada y estabilidad térmica. Los datos en tiempo real fluyen al sistema de mantenimiento, que crea órdenes de trabajo automáticamente . Los equipos revisan el MTBF, el MTTR y la precisión de las alertas, y luego reentrenan los modelos para reducir las falsas alarmas. Un operador de transmisión unificó los datos de activos aislados en un grafo de conocimiento y redujo el tiempo de inactividad mediante el mantenimiento predictivo. Una empresa de servicios públicos que reconstruyó su modelo operativo de TI redujo el tiempo de inactividad en un 80 % y ahorró 20 millones de dólares, aunque ese proyecto se centró en el modelo operativo en lugar del hardware de medición.
Decisiones en tiempo real y control de bucle cerrado
El control de lazo cerrado muestra el valor combinado en su forma más pura. El lazo mide, compara y ajusta continuamente mediante retroalimentación negativa . Los codificadores, resolutores y celdas de carga informan sobre la posición, la velocidad y el par. Un controlador compara cada lectura con el punto de ajuste y envía señales correctivas a los actuadores hidráulicos, neumáticos o eléctricos. Este ciclo depende de enlaces rápidos y deterministas. EtherCAT, PROFINET y Ethernet/IP transmiten datos en tiempo real entre sensores, variadores y controladores. La baja latencia permite que el controlador actúe antes de que se produzca una desviación. La sincronización determinista coordina el movimiento multieje. El intercambio continuo de datos alimenta las capas MES y SCADA para la monitorización y el diagnóstico.
La detección de movimiento añade una capa adicional. Los acelerómetros en los equipos rotativos capturan perfiles de aceleración que revelan desgaste o desequilibrio en los rodamientos. Los datos en tiempo real de estos dispositivos permiten una revisión de datos casi en tiempo real en la planta. Los dispositivos periféricos procesan los datos en tiempo real cerca de la máquina, lo que optimiza el ancho de banda. El análisis en tiempo real detecta picos de aceleración en los ejes robóticos antes de que se produzca una colisión. Una segunda ronda de análisis en tiempo real compara las tendencias entre turnos. De esta forma, cada decisión se basa en las condiciones actuales, no en registros obsoletos. La medición precisa proporciona la información veraz y la transmisión la entrega a tiempo para actuar.
Tecnologías clave y mejores prácticas
Unidad de medición inercial y sensores inerciales MEMS
Una unidad de medición inercial (IMU) registra el movimiento sin referencia externa. Combina acelerómetros y giroscopios para informar sobre la aceleración, la rotación y la velocidad. Un acelerómetro MEMS detecta la aceleración lineal, y los giroscopios MEMS miden la velocidad angular. Juntos, proporcionan la información básica del sensor IMU para cada tarea de navegación y estabilización. La tecnología de los sensores IMU se basa en el micromecanizado de silicio, lo que reduce el tamaño, el peso, el consumo de energía y el coste. Una IMU MEMS de Motus pesa aproximadamente 26 g , ocupa unos 16 cm³ y consume 1.4 W, manteniendo una alta precisión.
Los sensores inerciales MEMS ofrecen claras ventajas industriales:
Su bajo consumo energético lo hace idóneo para dispositivos que funcionan con baterías.
La rápida inicialización giroscópica permite un uso más temprano después del arranque.
Su alta resistencia a los golpes garantiza un funcionamiento robusto.
Algunos giroscopios MEMS ahora son compatibles con ciertos giroscopios de fibra óptica.
Un sistema de referencia de actitud y rumbo se basa en los mismos componentes. Fusiona datos de sensores para generar datos de orientación/rumbo en plataformas que requieren una actitud estable. La detección de movimiento a este nivel depende de especificaciones precisas de la unidad de medición inercial (IMU). Los parámetros clave incluyen la inestabilidad del sesgo, que determina la deriva a largo plazo, y el error del factor de escala. Una inestabilidad del sesgo variable corrompe silenciosamente la orientación con el tiempo. Por lo tanto, la medición rotacional de alta precisión exige una cuidadosa selección de componentes. La tecnología MEMS IMU también incorpora procesamiento local, lo que permite a los sensores de movimiento ejecutar algoritmos de aprendizaje automático con un bajo consumo de microamperios.
Sensores IMU, calibración de IMU e integridad de datos
Los sensores IMU solo proporcionan datos fiables en tiempo real tras una configuración adecuada. La calibración del IMU establece el punto de referencia del que dependen todas las lecturas posteriores. Si se omite, el sistema pierde dicha referencia. La extracción, sustitución o reubicación del módulo de control del airbag o del IMU activan la recalibración. Borrar los códigos de error sin recalibrar es un error común y costoso.
Los sistemas de medición automatizados refuerzan esta disciplina. La calibración automatizada de robots en planta reduce el tiempo de puesta en marcha y garantiza la consistencia desde el principio. El monitoreo continuo de la trayectoria detecta la holgura precozmente y mantiene la repetibilidad. Una demostración in situ redujo una trayectoria de soldadura circular de 90 puntos de arco a 5 puntos en un solo día. Estas mejoras demuestran cómo la automatización optimiza la eficiencia, la repetibilidad y la precisión simultáneamente. Los datos fiables en tiempo real se integran en los bucles de control, y la medición inercial se convierte en una entrada fiable en lugar de una fuente de desviación.
Desafíos y consideraciones
Interferencia, latencia e integración de sistemas heredados
Las redes industriales se enfrentan a diversos obstáculos en la transmisión. Los módulos tradicionales utilizan el modo semidúplex , que alterna la transmisión y la recepción a lo largo del tiempo. Este diseño aumenta la latencia y reduce la eficiencia del sistema, especialmente en escenarios de retroalimentación en tiempo real. Las fábricas densamente pobladas comparten recursos de radiofrecuencia limitados entre numerosos dispositivos. La congestión del canal provoca pérdida de datos e interferencias entre dispositivos. Los módulos tradicionales también gestionan pocas solicitudes simultáneas de dispositivos, lo que reduce la eficiencia de la transmisión a medida que aumentan las implementaciones de IoT. Las señales se degradan fácilmente en entornos con alta interferencia, y la pérdida de paquetes puede comprometer los estándares de automatización y monitorización remota.
Desafío | Mareas Ideales para Lecciones | Generar impacto |
|---|---|---|
retraso en la comunicación | Los módulos semidúplex alternan el envío y la recepción. | Mayor latencia, retroalimentación en tiempo real más débil. |
Congestión del canal | Muchos dispositivos comparten bandas de radiofrecuencia limitadas. | Pérdida de datos e interferencia entre dispositivos |
concurrencia limitada | Los módulos manejan pocas solicitudes simultáneas. | Menor eficiencia en las fábricas inteligentes |
Interrupción de la señal | El ruido interrumpe las transmisiones. | Pérdida de paquetes y objetivos de precisión no alcanzados |
Los equipos heredados añaden otra capa de complejidad. Las máquinas antiguas suelen carecer de sensores integrados, ejecutan software propietario y ofrecen conectividad limitada. Los equipos pueden modernizar los equipos en lugar de reemplazarlos . Para ello, conectan sensores IoT que capturan vibraciones, temperatura, energía y flujo. Las pasarelas compatibles con Modbus, OPC UA y MQTT convierten los datos a formatos modernos. El procesamiento en el borde reduce la latencia y el uso del ancho de banda antes del almacenamiento en la nube y el análisis de datos. Las unidades de telemetría remota conectan los contactos y Modbus con protocolos más recientes, y las unidades de expansión adicionales permiten que las instalaciones se modernicen gradualmente.
Costo, seguridad y preparación de la fuerza laboral
La justificación de costos requiere una perspectiva del ciclo de vida. Los precios unitarios de los sensores se sitúan en un rango estrecho , por lo que la complejidad de la integración influye más en el gasto total que el precio de los componentes. El acondicionamiento de la señal, la calibración, la sobrecarga del firmware y las pruebas de estabilidad a largo plazo incrementan los costos. Los servicios de los proveedores varían desde la ausencia de soporte hasta paquetes completos llave en mano.
La selección de sensores no debe guiarse únicamente por el precio de los componentes, sino por el equilibrio entre los requisitos de integración eléctrica, la complejidad del procesamiento y la fiabilidad de los datos a largo plazo.
La ciberseguridad exige la misma atención. La autenticación robusta bloquea el acceso no autorizado. PLC acceso. El control de listas blancas de IP controla qué dispositivos se comunican. Los enlaces cifrados protegen los datos entre robots, controladores y equipos de monitoreo. Cumplimiento con IEC-62443 4 2- Cubre los dispositivos de control desde el diseño hasta la implementación. La monitorización de la red en tiempo real detecta anomalías a tiempo. La preparación del personal también es importante. Los técnicos necesitan formación en calibración, interconexión de protocolos y seguridad. Los acelerómetros en ejes giratorios envían perfiles de aceleración a estos sistemas, y el personal debe interpretarlos correctamente. Los estudios de movimiento en ejes robóticos dependen de señales de aceleración precisas. Los equipos con poca formación interpretan erróneamente los picos de aceleración y pasan por alto fallos. La inestabilidad del sesgo en los sensores inerciales agrava el problema cuando nadie comprueba la deriva.
La medición de precisión y la transmisión de datos funcionan mejor en conjunto. Su valor combinado supera el de cada una por separado. Juntas, aumentan la eficiencia, refuerzan la fiabilidad y proporcionan a los equipos mejor información para la toma de decisiones.
La computación perimetral acercará el procesamiento de datos en tiempo real a la máquina. Los dispositivos perimetrales con IA gestionarán el análisis en tiempo real in situ. La detección inalámbrica transmitirá mediciones donde no llegan los cables. Los acelerómetros en los equipos rotativos transmitirán perfiles de aceleración, y los modelos perimetrales leerán esas señales para detectar fallos precoces. Cada pico de aceleración se convierte en una advertencia, y cada tendencia de movimiento sirve de base para la planificación del mantenimiento. Es importante evaluar la medición y la transmisión de forma conjunta, no aislada.
Preguntas Frecuentes
¿En qué se diferencia la precisión de la exactitud en la práctica?
La precisión describe la concordancia entre lecturas repetidas. La exactitud describe la proximidad de una lectura al valor real. Un instrumento mal calibrado puede arrojar grupos muy pequeños de valores erróneos. La norma ISO 5725-1 distingue entre ambos mediante la veracidad y el error aleatorio. La calibración periódica con una referencia conocida mantiene ambos parámetros bajo control.
¿Por qué la transmisión de datos es tan importante como el propio sensor?
Una lectura perfecta no tiene valor hasta que llega al controlador a tiempo. La red sensible al tiempo transmite datos a una velocidad de hasta 1 Gbps con baja latencia garantizada. Los dispositivos de borde almacenan en búfer y procesan las lecturas cerca de la máquina. Este diseño protege el ancho de banda y evita la pérdida de datos. La medición proporciona la información veraz, y la transmisión la entrega cuando aún es crucial tomar decisiones.
¿Qué lugar ocupan los sensores inerciales en un plan de medición industrial?
Una unidad de medición inercial combina acelerómetros con giroscopios para registrar el movimiento sin necesidad de una referencia externa. Las versiones MEMS mantienen un tamaño, peso, consumo de energía y costo reducidos. Capturan perfiles de aceleración en husillos y ejes robóticos. La inestabilidad del sesgo provoca una deriva a largo plazo, por lo que la selección de componentes y la calibración requieren especial atención.
¿Qué deben comprobar los equipos antes de confiar en los datos de movimiento?
La calibración es fundamental. Una IMU reemplazada, reposicionada o retirada requiere recalibración antes de que se pueda utilizar cualquier lectura. Los equipos también deben verificar la sincronización entre canales mediante relojes compartidos o el protocolo IEEE 1588 PTP. La calibración automatizada reduce el tiempo de puesta en marcha y garantiza la repetibilidad. Las señales limpias alimentan los bucles de control como entradas fiables.
¿Qué obstáculos ralentizan más la modernización?
Las máquinas antiguas suelen carecer de sensores y utilizan software propietario. Las modernizaciones con sensores IoT y pasarelas de protocolo permiten la compatibilidad con Modbus, OPC UA y MQTT sin necesidad de una sustitución completa. La ciberseguridad requiere la misma atención, y la norma IEC 62443-4-2 abarca los dispositivos de control desde el diseño hasta la implementación. La capacitación del personal en calibración y prácticas de seguridad completa el plan.