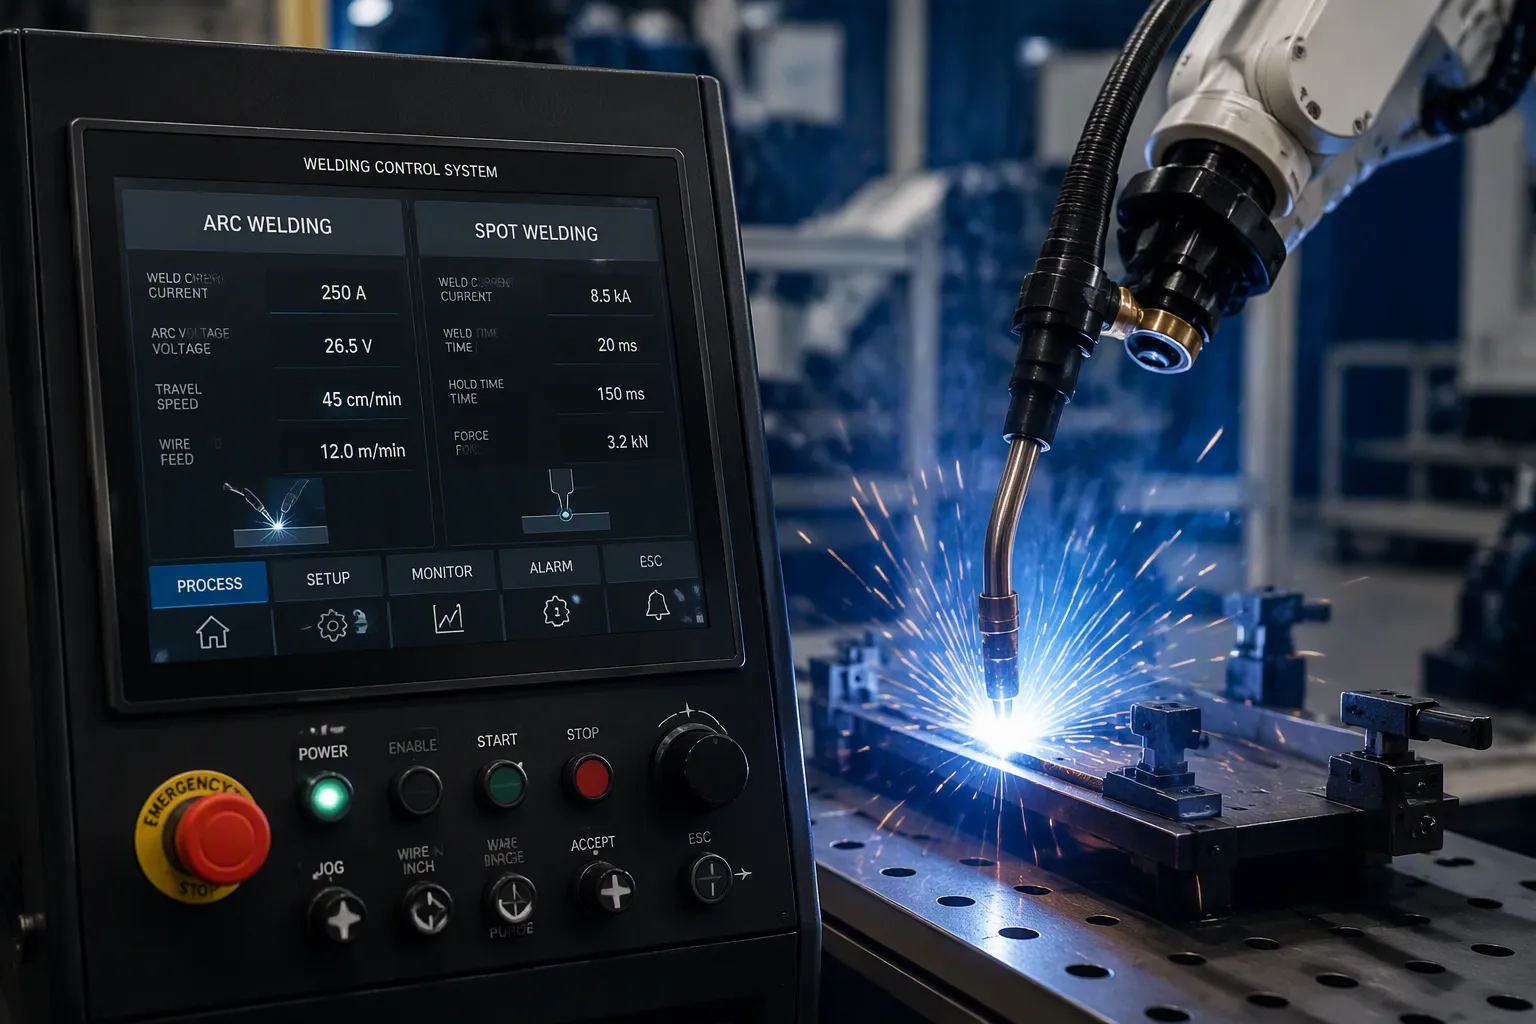
Un sistema de control para soldadura por arco y soldadura por puntos es el conjunto de componentes electrónicos y software que controla los parámetros de soldadura. Esto garantiza que cada soldadura sea consistente, segura y repetible. Dado que ambos procesos se basan en principios físicos diferentes, sus sistemas de control gestionan variables distintas. Un controlador de soldadura por arco gestiona la estabilidad del arco, la corriente y la tensión. Un controlador de soldadura por puntos gestiona la corriente, el tiempo y la presión del electrodo. Los ingenieros de hardware y los equipos de producto electrónico se enfrentan aquí a decisiones cruciales a nivel de placa. La selección de la etapa de potencia, el control de puerta aislado, la medición de corriente y el espaciado de alta tensión influyen en el diseño final. A continuación, se presentan las consideraciones de fabricación. Los diseñadores deben evaluar el ciclo térmico, la fuga y la holgura, así como los límites de DFM (Diseño para la Fabricación) antes de que un sistema de control llegue a producción.
Puntos Clave
Los sistemas de control de soldadura por arco gestionan la estabilidad del arco, la corriente y el voltaje para mantener la uniformidad de las soldaduras.
Los sistemas de control de soldadura por puntos controlan la corriente, el tiempo y la presión del electrodo para lograr soldaduras fuertes y repetibles.
El sistema de retroalimentación de circuito cerrado mejora las soldaduras al compensar el desgaste del electrodo y los cambios en la superficie.
Las decisiones de diseño a nivel de placa , como el control del calor y la distancia entre los cables de alto voltaje, afectan la fiabilidad de un sistema de soldadura.
Saber cómo funciona la soldadura ayuda a los ingenieros a elegir el sistema de control adecuado para cada trabajo.
Conceptos básicos del sistema de control de soldadura por arco
El sistema de control de soldadura por arco consta de la carcasa y las placas de circuito impreso en su interior. Estos componentes controlan la corriente de soldadura, el voltaje, la alimentación del alambre, la distancia del arco y la velocidad de avance. Las estaciones de soldadura por arco controladas por computadora mantienen estas funciones sincronizadas. La familia AWS-210-400-800, por ejemplo, utiliza fuentes de alimentación programables basadas en microprocesadores. Estas unidades proporcionan un control servo de bucle cerrado de la corriente de soldadura, la velocidad de avance, la distancia del arco y la alimentación del alambre. La corriente, el voltaje, la velocidad de avance y la alimentación del alambre se mantienen sincronizados dentro del sistema.
Componentes y funciones clave
El diseño se divide en áreas funcionales. La siguiente tabla resume la división del trabajo.
componente de control | Funciones asignadas |
|---|---|
Dominio del controlador | Maneja piezas y funciones estrechamente vinculadas al propio proceso de soldadura. |
Dominio del supervisor | Gestiona funciones más generales (supervisión de nivel superior). |
Controlador multivariable | Sustituye la primera estimación de los parámetros de soldadura indirecta una vez que ha comenzado la soldadura (t > 0). |
Entrada del operador | Establece únicamente parámetros de soldadura directos, como el ancho de la soldadura y la profundidad de penetración. |
Por lo tanto, el controlador de la máquina de soldar separa el control a nivel de proceso de la supervisión de nivel superior. El operador establece los parámetros directos de soldadura. El controlador multivariable mejora la estimación de los parámetros indirectos una vez que comienza el arco.
Operación paso a paso
Un ciclo típico consta de varias etapas. El operador introduce los parámetros directos en la interfaz. El dominio de supervisión transmite estos parámetros al controlador de proceso. A continuación, la etapa de potencia enciende el arco. El controlador multivariable actualiza su estimación de los parámetros indirectos una vez que comienza la soldadura. La retroalimentación de bucle cerrado mantiene la corriente, el voltaje, el avance y la alimentación del alambre dentro de los parámetros objetivo. El sistema apaga el arco al finalizar la pasada.
Consideraciones de diseño
Las decisiones a nivel de placa determinan el rendimiento . Para la etapa de potencia, se deben sopesar las opciones de IGBT, MOSFET y SCR frente a la frecuencia de conmutación y la pérdida por conducción. El control de puerta aislado con suficiente tiempo muerto evita el cortocircuito. Los amortiguadores, los diodos TVS y los varistores limitan los transitorios de conmutación y las sobretensiones de línea. La medición de corriente se basa en una derivación, un sensor Hall o un transformador de corriente. Cada método sacrifica precisión frente a aislamiento y coste. El aislamiento óptico separa la etapa de potencia de la lógica de control. La distancia de fuga y la separación deben cumplir las normas de espaciado de alta tensión. El cobre grueso y las barras colectoras transportan la ruta de corriente muy alta. La disipación de calor y los ciclos térmicos limitan la vida útil del dispositivo. Las restricciones de DFM determinan el número de capas, el peso del cobre y el flujo de ensamblaje. Estas compensaciones deciden qué diseño llega a producción.
Sistemas de soldadura por puntos y soldadura por puntos por resistencia
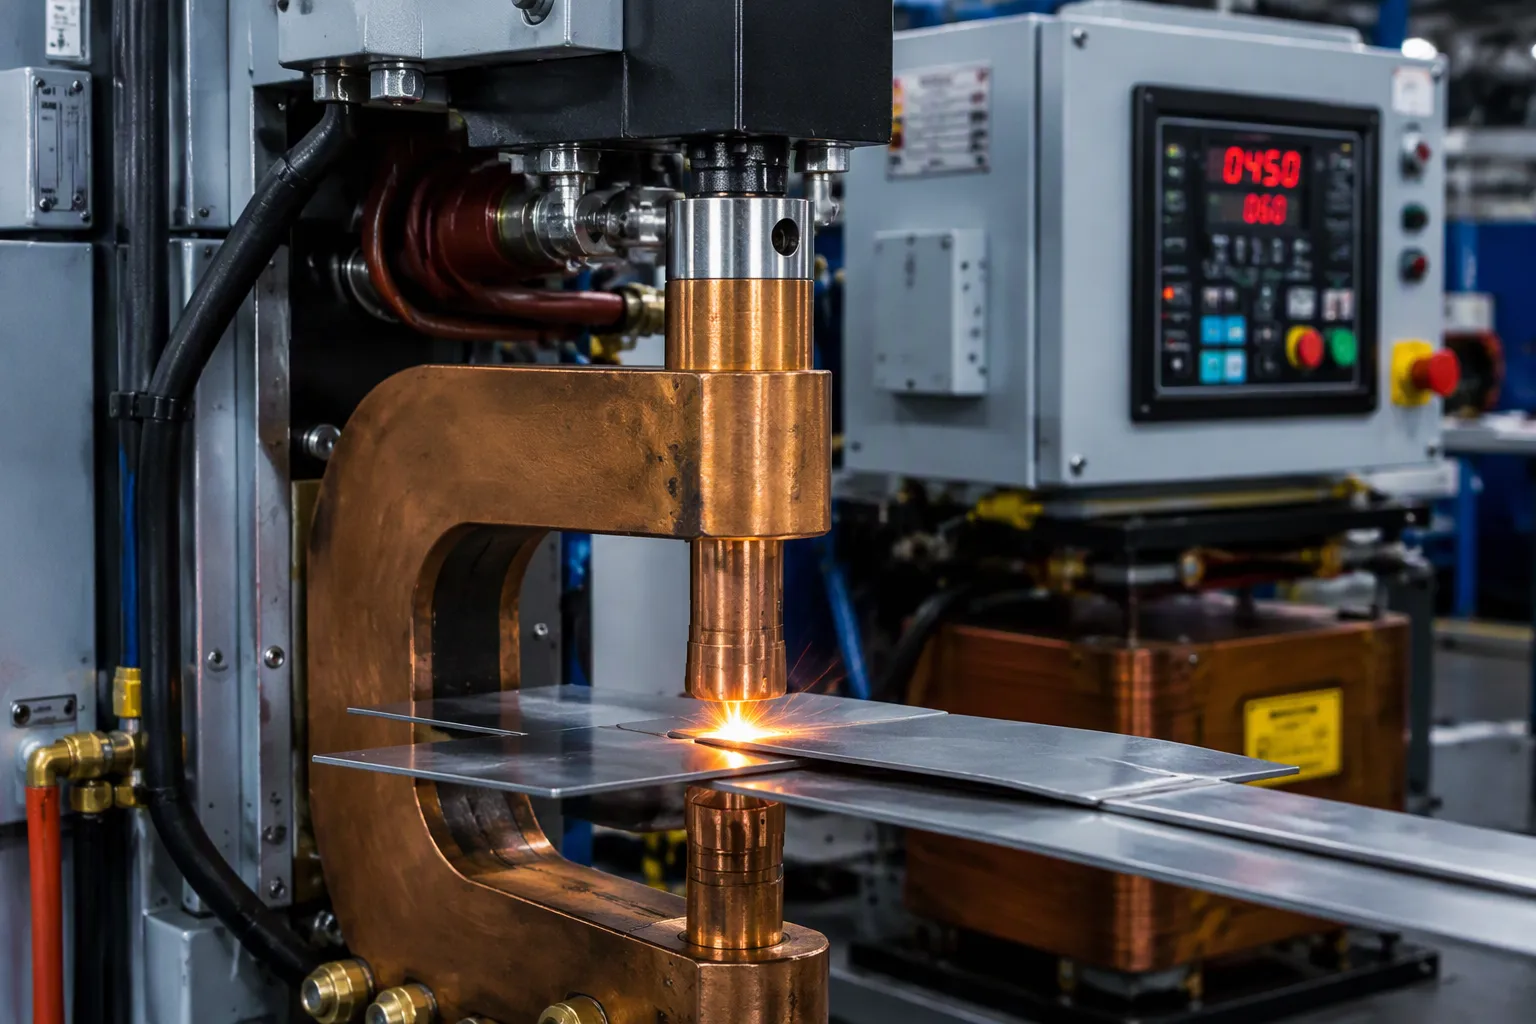
Un sistema de soldadura por puntos une láminas de metal en un punto. Utiliza presión y envía corriente eléctrica a través del conjunto. El calor de la resistencia eléctrica funde el metal base en la superficie de contacto. Los ingenieros llaman a esto soldadura por puntos por resistencia, uno de los varios tipos de soldadura por resistencia. Las líneas de producción a menudo utilizan equipos MFDC-RSW (corriente continua de media frecuencia) o PLCAutomatización controlada. En celdas conectadas en red, una placa controladora AW se comunica con una placa temporizadora de control de soldadura integrada 785 a través de un enlace serie. La placa temporizadora gestiona el programa de disparo. La placa AW se encarga de la secuenciación y el protocolo de comunicación.
Componentes del sistema de soldadura por puntos
Las partes de un sistema de soldadura por puntos se dividen en grupos mecánicos, eléctricos y de control. La siguiente tabla muestra cada componente y su función.
Componente | Función |
|---|---|
Porta-herramientas | Sujete firmemente los electrodos y sostenga las mangueras de agua opcionales que los enfrían. |
Los electrodos | Aleación de cobre de baja resistencia, moldeada según la aplicación; forma parte del circuito secundario del transformador. |
Fuente de alimentación | Proporciona energía eléctrica a la soldadora. |
unidad de almacenamiento de energía | El banco de condensadores proporciona alta potencia instantánea; no es necesario cuando la demanda es baja. |
Interruptor | Descarga la energía almacenada en el transformador de soldadura. |
Transformador de soldadura | Reduce el voltaje y aumenta la corriente, disminuyendo el nivel que debe manejar el interruptor. |
Caja de control | Gestiona el interruptor y puede monitorizar el voltaje o la corriente del electrodo. |
Pistola tipo C | Alta rigidez y flexibilidad de herramientas con movimiento colineal; adecuado para trabajos de alta fuerza en materiales gruesos. |
Pistola tipo X | Mayor superficie de trabajo pero menor rigidez; es adecuada para paneles planos delgados y requiere puntas en forma de cúpula. |
Cómo realizar soldadura por puntos: Secuencia de control
Los operarios siguen una secuencia fija. La caja de control cronometra cada etapa.
Momento de compresión: los electrodos se cierran y acumulan fuerza antes de que fluya la corriente, fijando las láminas y estabilizando el contacto.
Tiempo de soldadura: la corriente pasa a través del conjunto y el calentamiento por resistencia eléctrica hace crecer el núcleo.
Tiempo de espera: la corriente se detiene, pero la fuerza continúa; el pepita se solidifica bajo presión.
Tiempo de inactividad: los electrodos se retraen y la pieza de trabajo avanza, lo que determina la velocidad del ciclo.
El tiempo de soldadura comienza automáticamente después del tiempo de compresión. El tiempo de mantenimiento se aplica después del tiempo de calentamiento, y el tiempo de apagado cierra el ciclo. Estos parámetros de soldadura por puntos (compresión, soldadura, mantenimiento, apagado) establecen los parámetros de soldadura por puntos para una junta determinada. La retroalimentación de bucle cerrado mide la corriente de soldadura con una resistencia de derivación o un sensor Hall. Esto supera a las configuraciones de bucle abierto basadas únicamente en la temporización, ya que compensa el desgaste del electrodo y la oxidación de la lengüeta. Un transformador de corriente ofrece otra opción aislada. El sistema de control ajusta el disparo para mantener el objetivo.
Guía de diseño
La gestión de la corriente de arranque y las sobretensiones de la red eléctrica requiere atención inmediata. Un varistor y una abrazadera TVS protegen la etapa de entrada. El disipador de calor debe cubrir tanto los dispositivos de potencia como los electrodos, ya que el ciclo térmico desgasta tanto las puntas como las uniones de soldadura. Los ajustes de presión de soldadura por puntos interactúan con la corriente y el tiempo de soldadura, por lo que deben verificarse los tres parámetros conjuntamente. Las restricciones de DFM determinan la disposición de las barras colectoras y el peso del cobre. Mantenga una distancia de fuga y un espacio libre generosos en el lado de alta tensión. Una técnica de soldadura por resistencia adecuada combina un tiempo de soldadura corto con la fuerza suficiente. Toda máquina de soldadura por puntos se beneficia de un diseño de placa cuidadoso. El proceso de soldadura por puntos se mantiene repetible cuando los componentes electrónicos cumplen con sus objetivos.
Comparación de sistemas de control y ventajas y desventajas de su diseño.
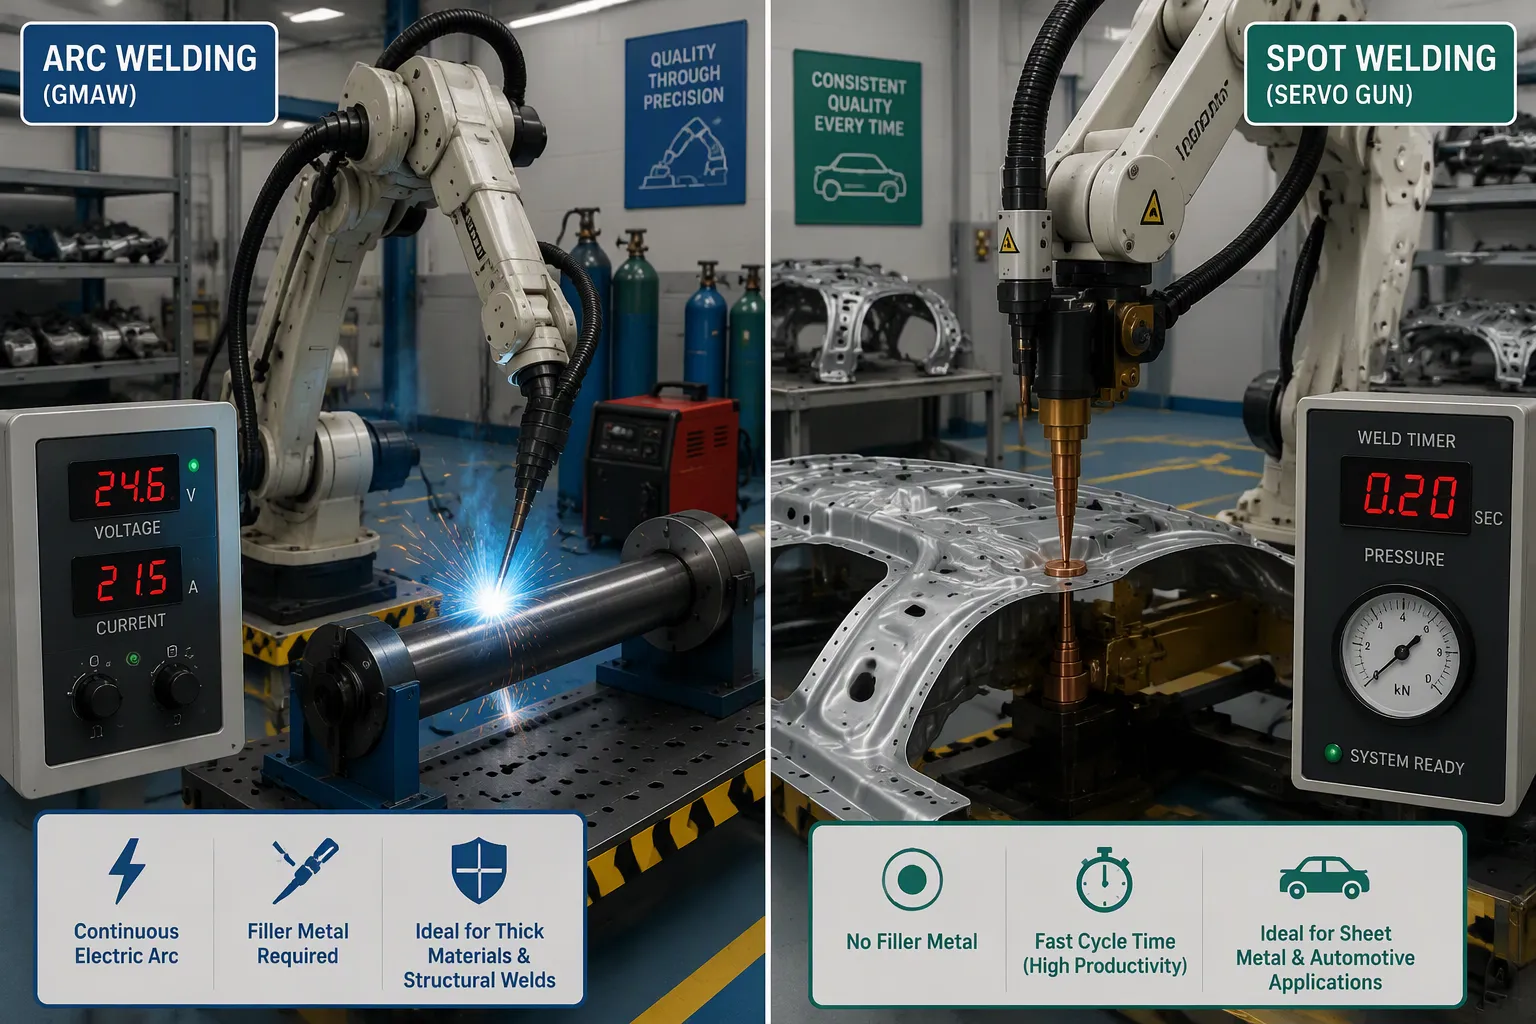
Arco vs. Punto: Diferencias clave
Un sistema de control de soldadura por arco gestiona la estabilidad del arco, la corriente y el voltaje. Un controlador de soldadura por puntos gestiona la corriente, el tiempo y la presión del electrodo. El proceso de arco requiere una columna de plasma estable, por lo que el controlador ajusta el voltaje y la corriente varias veces por segundo. El proceso de soldadura por puntos depende del calor generado por la resistencia eléctrica en la superficie de contacto. En este caso, el controlador sincroniza el pulso de corriente eléctrica y mantiene constante la presión de soldadura por puntos.
Los parámetros de soldadura por puntos (compresión, soldadura, mantenimiento y apagado) no tienen equivalente en el arco eléctrico. Los sistemas de arco, en cambio, controlan la alimentación del alambre, la velocidad de avance y la distancia del arco. Una máquina de soldadura por puntos emite un pulso por punto. Un sistema de arco funciona sin interrupciones a lo largo de la costura. Estas diferencias determinan el diseño de los tableros de soldadura. Los tableros de arco requieren bucles de corriente rápidos. Los tableros de soldadura por puntos requieren contadores de tiempo de soldadura precisos, y el tiempo y la corriente de soldadura deben estar sincronizados.
Aplicaciones y compensaciones en la fabricación
La fabricación de automóviles utiliza ambos procesos a gran escala. Las líneas de producción de automóviles también combinan diferentes tipos de soldadura por resistencia. La siguiente tabla muestra los usos comunes de la soldadura por puntos y la soldadura por arco en un vehículo.
Proceso de soldadura | Aplicación típica en el sector automotriz | Detalles Clave |
|---|---|---|
Soldadura TIG robótica | Tubos de pared delgada, soldaduras terminadas visibles. | Admite espesores de pared de 0.5 mm a 3 mm; se combina con robots ABB IRB 1660ID y fuentes de alimentación Miller Dynasty para un control de arco de precisión. |
Soldadura por puntos por resistencia | Carrocerías en blanco y conjuntos de chapa metálica para automóviles | Robots FANUC R-2000iC con servomotores; 1,200–1,800 puntos/hora; tasas de aprobación de la prueba de extracción de pepitas superiores al 99.7 %; fuerza del electrodo de 300–800 libras. |
MIG/MAG (GMAW) | Componentes de acero y aluminio, incluidos los soportes del colector de escape. | Proceso robusto para acero de 1.2 mm a 12 mm; la soldadura MIG pulsada reduce las salpicaduras; CMT para aluminio sin salpicaduras; celda de soporte de colector de escape de nivel 1: 340 piezas/turno, ciclo de 22 segundos, índice de rechazo reducido del 4.2 % al 0.3 %. |
Una carrocería típica contiene varios miles de puntos de soldadura. Este volumen es viable porque la soldadura por puntos es muy rápida y sencilla para los brazos robóticos en una línea de montaje.
La soldadura por puntos por resistencia y la soldadura por arco se utilizan con frecuencia en trabajos de alta producción, como en la industria automotriz, donde la soldadura por puntos une marcos delgados de chapa metálica.
Las ventajas y desventajas de la soldadura por puntos se derivan de su velocidad. Es rápida y apta para robots, pero solo une pilas de láminas delgadas. El desgaste del electrodo también modifica la corriente de soldadura con el tiempo. La soldadura por arco permite trabajar con secciones más gruesas y uniones largas. Entre las limitaciones de fabricación se incluyen el costo, los ciclos térmicos, la fuga y el espacio libre, así como las restricciones de DFM (Diseño para la Fabricación). Las placas de soldadura por resistencia están expuestas a ciclos térmicos intensos . Tanto la soldadura por resistencia como la soldadura por arco requieren un diseño cuidadoso de las barras colectoras y el cobre.
Un sistema de control de soldadura comprende la electrónica y el software que gestionan el proceso de soldadura. El sistema de control de soldadura por arco mantiene la estabilidad del arco, la corriente y el voltaje dentro de los parámetros establecidos. El sistema de soldadura por puntos, en cambio, controla la corriente de soldadura, el tiempo de soldadura y la presión del electrodo. Ambos diseños proporcionan soldaduras consistentes, repetibles y seguras. El proceso de soldadura por puntos depende de una sincronización precisa, mientras que la soldadura por arco depende de ciclos de corriente rápidos. Las decisiones a nivel de placa y las compensaciones de fabricación determinan qué sistema de control se adapta mejor a un producto determinado. Los ingenieros deben considerar los ciclos térmicos, la fuga y la holgura, así como los límites de DFM antes del lanzamiento. Unos parámetros de soldadura precisos y trayectorias de corriente eléctrica adecuadas garantizan la repetibilidad de cada soldadura.
Preguntas Frecuentes
¿Qué regula realmente un sistema de control de soldadura?
Un sistema de control de soldadura regula la energía que llega a la junta. Un sistema de arco mantiene la estabilidad del arco, la corriente y el voltaje dentro de los parámetros establecidos. Una máquina de soldadura por puntos, en cambio, sincroniza el pulso y mantiene la fuerza del electrodo. Cada controlador se adapta a la física de su propio proceso.
¿Por qué la soldadura por puntos necesita un sistema de retroalimentación de corriente de circuito cerrado?
El desgaste del electrodo y la oxidación de la superficie modifican la trayectoria de resistencia con el tiempo. Los sistemas de control de lazo abierto no detectan esta variación. Un controlador de lazo cerrado mide la corriente de soldadura y corrige el ángulo de disparo. De esta forma, el proceso de soldadura por puntos se mantiene repetible durante miles de ciclos.
¿Cómo eligen los ingenieros entre los sistemas de arco y de punto para un producto?
La geometría de la unión es el factor determinante. Las pilas de láminas delgadas funcionan bien con soldadura por puntos, mientras que las uniones largas en secciones más gruesas se adaptan mejor a la soldadura por arco. El volumen de producción también es importante. Una celda robótica que procesa entre 1,200 y 1,800 puntos por hora favorece la soldadura por resistencia, mientras que la fabricación de bajo volumen favorece los equipos de soldadura por arco.
¿Qué problemas a nivel de la junta directiva provocan la mayoría de los fallos en el campo?
El ciclo térmico es uno de los principales problemas. Tanto los dispositivos de potencia como las puntas de los electrodos se desgastan bajo pulsos de calor repetidos. Unas fugas y distancias de aislamiento insuficientes en el lado de alta tensión también provocan averías. Los diseñadores deben limitar la corriente de irrupción de la red eléctrica con antelación. Un diseño cuidadoso del recorrido de la corriente eléctrica evita los puntos calientes.