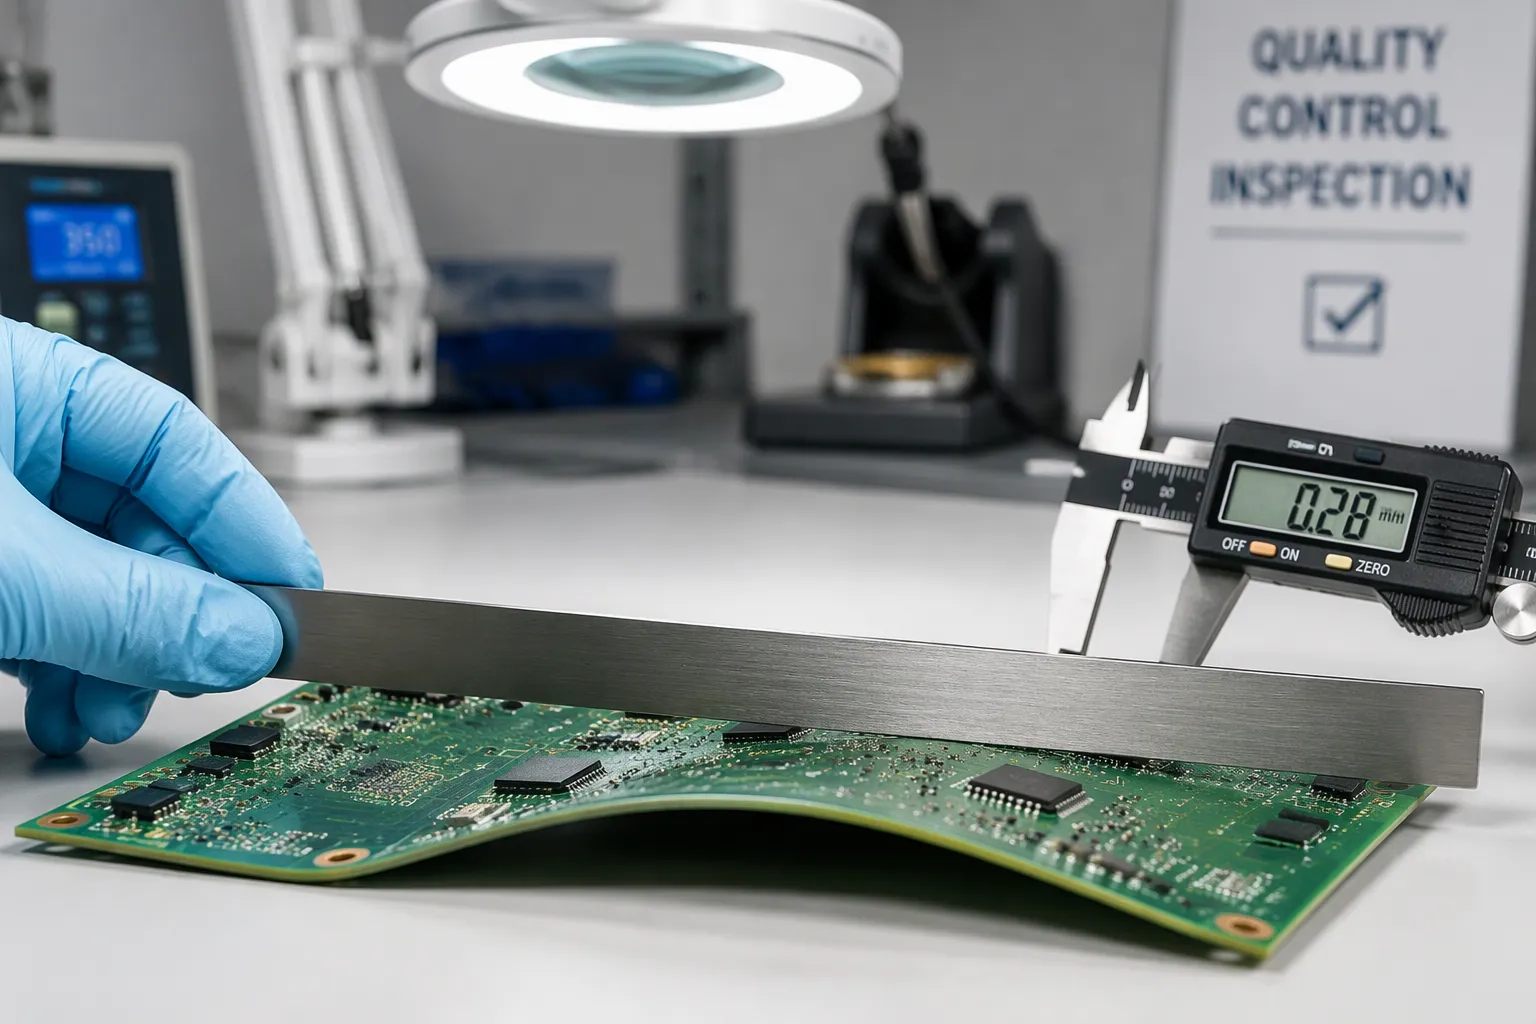
La curvatura y la torsión de las placas de circuito impreso (PCB) describen fallos de planitud. La curvatura de una PCB se produce cuando las cuatro esquinas permanecen en un mismo plano, mientras que el centro se dobla hacia adentro o hacia afuera. La torsión de una PCB es una deformación diagonal en la que una esquina se separa del plano de las otras tres. Las normas IPC-6012 e IPC-A-600 establecen la referencia: un máximo del 0.75 % para placas SMT, un 1.5 % para placas con orificios pasantes únicamente y un 0.50 % para diseños estrictos.
La planitud afecta a todas las etapas de la vida útil de una placa de circuito impreso (PCB). Una placa deformada dificulta el ajuste de la carcasa, provoca la desalineación de los sujetadores y ejerce presión sobre las uniones de soldadura. La gravedad de los problemas se hace evidente al distinguir entre sus causas y los desafíos. Las causas intrínsecas residen en el diseño y la fabricación de la placa. Las causas extrínsecas se producen durante el almacenamiento, la manipulación y el ensamblaje. Las soluciones siguen la misma distinción.
Puntos Clave
La curvatura dobla el centro de la tabla. La torsión levanta una esquina. Ambas hacen que la tabla quede irregular.
La IPC establece límites de planitud: 0.75 % para placas SMT, 1.5 % para placas de orificio pasante y 0.50 % para diseños estrictos.
Las placas deformadas provocan defectos de montaje como el efecto de lápida y el abombamiento. Además, perjudican el ajuste y la fiabilidad del producto.
Las causas intrínsecas provienen del diseño y la fabricación. Las causas extrínsecas provienen del almacenamiento, la manipulación y el ensamblaje.
Mida la curvatura y la torsión utilizando el método 2.4.22 de la norma IPC-TM-650. Apoye la tabla en tres puntos sobre una superficie plana.
Las soluciones de diseño incluyen apilamientos simétricos, cobre equilibrado y valores de CTE coincidentes.
Las soluciones de proceso incluyen laminación controlada, horneado y perfiles de reflujo optimizados.
Utilizar la planitud como métrica. Registrar las mediciones y observar las tendencias para prevenir defectos.
¿Qué son el arco y la torsión de las placas de circuito impreso?
PCB Bow Versus Twist
Arco como curvatura central
La curvatura de una placa de circuito impreso (PCB, por sus siglas en inglés) se produce cuando las cuatro esquinas de la placa permanecen en un mismo plano, mientras que el centro se dobla hacia adentro o hacia afuera. Imagina una placa apoyada sobre una mesa plana con las cuatro esquinas tocando la superficie. Si el centro se arquea hacia arriba como una cúpula poco profunda o se hunde como un cuenco, se trata de una curvatura. Esta deformación se produce a lo largo de un eje, por lo que la placa parece más bien una sección de un cilindro que una placa plana.
Giro como elevación diagonal
La torsión de la placa de circuito impreso (PCB Twist) es una deformación diagonal en la que una esquina se levanta del plano de las otras tres. Coloque la placa sobre una superficie plana y presione tres esquinas. Una placa torcida se balancea y la cuarta esquina se levanta de la mesa. La deformación se extiende de esquina a esquina en diagonal, lo que facilita su detección durante la manipulación, pero dificulta su corrección en comparación con una simple curvatura.
Límites de aceptabilidad del IPC
Límites de SMT frente a los de los orificios pasantes
Las normas IPC-6012 e IPC-A-600 proporcionan la referencia común para la planitud aceptable. La curvatura y torsión máximas permitidas suelen ser del 0.75 % para placas de montaje superficial y del 1.5 % para placas con orificios pasantes. El porcentaje expresa la desviación máxima dividida por la longitud de la placa, por lo que una placa más larga tolera una mayor desviación absoluta con el mismo porcentaje.
Gorras de diseño estricto
Algunos diseños establecen el límite en 0.50 %. Los ensamblajes de paso fino y BGA, las placas delgadas y los productos con tolerancias mecánicas estrictas suelen pertenecer a este grupo. Confirme la clase y el límite aplicables con su fabricante y ensamblador antes de aprobar el diseño y registre el valor acordado en el plano de fabricación.
Por qué es importante la planitud
Impacto del ensamblaje y la fabricación
Una placa deformada interrumpe la línea de montaje. La deposición de la pasta varía sobre una superficie irregular, las máquinas de colocación pierden su altura de referencia y los hornos de reflujo tienen dificultades para calentar una placa que no está plana. Los alimentadores automáticos, los dispositivos de prueba y la colocación de los conectores dependen de un plano de placa predecible.
Adecuación al uso final y fiabilidad
La planitud también determina si el producto final encaja correctamente. Una placa curvada provoca la desalineación de los sujetadores, deforma las paredes de la carcasa y deja huecos en los puntos de montaje. La tensión residual derivada de la deformación puede liberarse durante los ciclos térmicos en funcionamiento, y este movimiento perjudica las uniones soldadas a lo largo de la vida útil del producto.
Desafíos e impactos
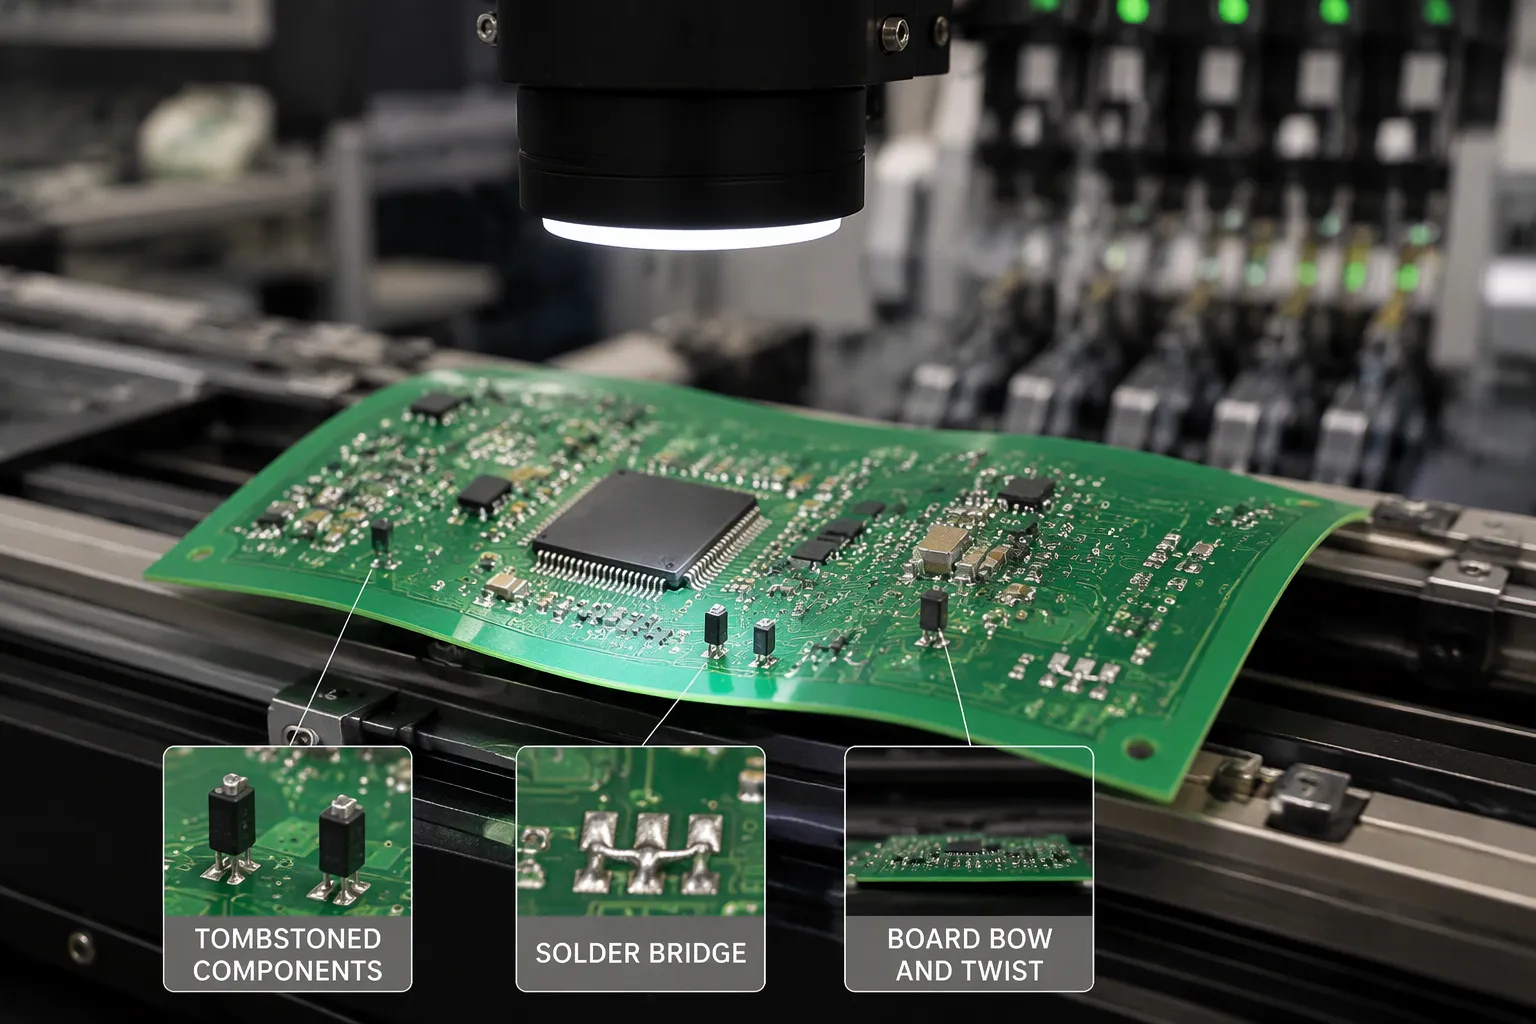
La deformación rara vez se queda en un problema estético. Se propaga a lo largo de la línea de ensamblaje de PCB y llega al campo, y cada etapa revela un modo de falla diferente. Estos impactos se pueden agrupar en tres áreas: soldadura, inspección y manipulación, y riesgo geométrico.
Defectos de ensamblaje SMT
Desalineación de la colocación y puenteo
Una placa deformada altera la distancia entre la plantilla y la almohadilla. Los depósitos de pasta crecen de forma irregular en el panel y el cabezal de colocación pierde su referencia de altura. Los encapsulados de paso fino y los BGA son los primeros afectados. Una ligera inclinación empuja un terminal hacia una almohadilla adyacente, lo que provoca la formación de puentes de soldadura. Aparecen juntas abiertas donde el espacio se ha ensanchado demasiado para que la pasta lo cubra. Ambos defectos pasan desapercibidos en una placa que parecía aceptable en la inspección inicial.
Componentes elevados y de lápida
Las piezas pequeñas de dos terminales se comportan como balancines sobre una superficie irregular. Un extremo de la soldadura fundida ejerce más fuerza que el otro, y el componente se levanta, formando la clásica lápida. En cambio, las piezas más grandes se levantan por un borde. La unión se forma en un lado y queda abierta en el otro. La soldadura por reflujo no puede compensar una placa que no esté completamente plana, y rehacer estas uniones requiere tiempo y conlleva el riesgo de dañar las almohadillas.
Las tensiones residuales provocan un fallo más lento. Las tensiones internas generadas durante la fabricación pueden liberarse durante el proceso de reflujo o durante los ciclos térmicos en condiciones reales de funcionamiento. La unión absorbe ese movimiento y, con el tiempo, se desarrollan grietas por fatiga. Una placa que superó las pruebas funcionales aún puede fallar en condiciones reales meses después.
Problemas de inspección y manipulación
Errores falsos de AOI y atascos en el alimentador
La inspección óptica automatizada parte de la base de un plano focal conocido. Una placa curvada desplaza dicho plano a lo largo del panel, y la cámara registra errores falsos en uniones que están en perfecto estado. Los operarios pierden tiempo revisando defectos inexistentes, y los defectos reales quedan ocultos entre el ruido. El manejo del equipo también se ve afectado. Los paneles deformados atascan los alimentadores automáticos, se atascan en los dispositivos de prueba y se desalinean en las ranuras del cargador. Cada atasco supone una pérdida de tiempo de producción y un riesgo de daños mecánicos en la placa.
Problemas de montaje del conector
Los conectores requieren una superficie de contacto plana. Una placa torcida inclina la carcasa del conector, y la mitad de contacto se asienta en ángulo. La fuerza de contacto disminuye en un lado, y la conexión se vuelve intermitente con la vibración. Los conectores de ajuste a presión empeoran la situación, ya que los pines deben entrar en orificios metalizados de forma perpendicular. Al forzar la pieza para colocarla, se puede agrietar el cuerpo del conector o levantar una almohadilla.
Geometrías de alto riesgo
Tableros delgados y paneles grandes
Algunos diseños, por su propia naturaleza, propician la deformación. Los paneles delgados carecen de la rigidez necesaria para resistir la flexión, y los paneles grandes amplifican cualquier pequeña curvatura a lo largo de una mayor extensión. El límite porcentual se mantiene, pero la desviación absoluta aumenta con la longitud del panel. Por lo tanto, un panel delgado y grande requiere un control de proceso más estricto que uno pequeño y grueso.
Alto número de capas y diseños con alta densidad de vías.
Un mayor número de capas implica más cobre y más preimpregnado, y cada detalle asimétrico contribuye al desequilibrio. Los diseños con alta densidad de vías concentran el metal en algunas regiones y dejan el laminado expuesto en otras. Estas regiones se expanden y contraen a ritmos diferentes durante el calentamiento y el enfriamiento. El resultado es una placa que se resiste a la planitud desde el momento en que sale de la prensa.
Considere estas geometrías como señales de alerta temprana. Señale estas anomalías durante la revisión del diseño y présteles especial atención en cada etapa del proceso.
Metodos de medicion
Método IPC-TM-650 2.4.22
Plano de configuración y referencia
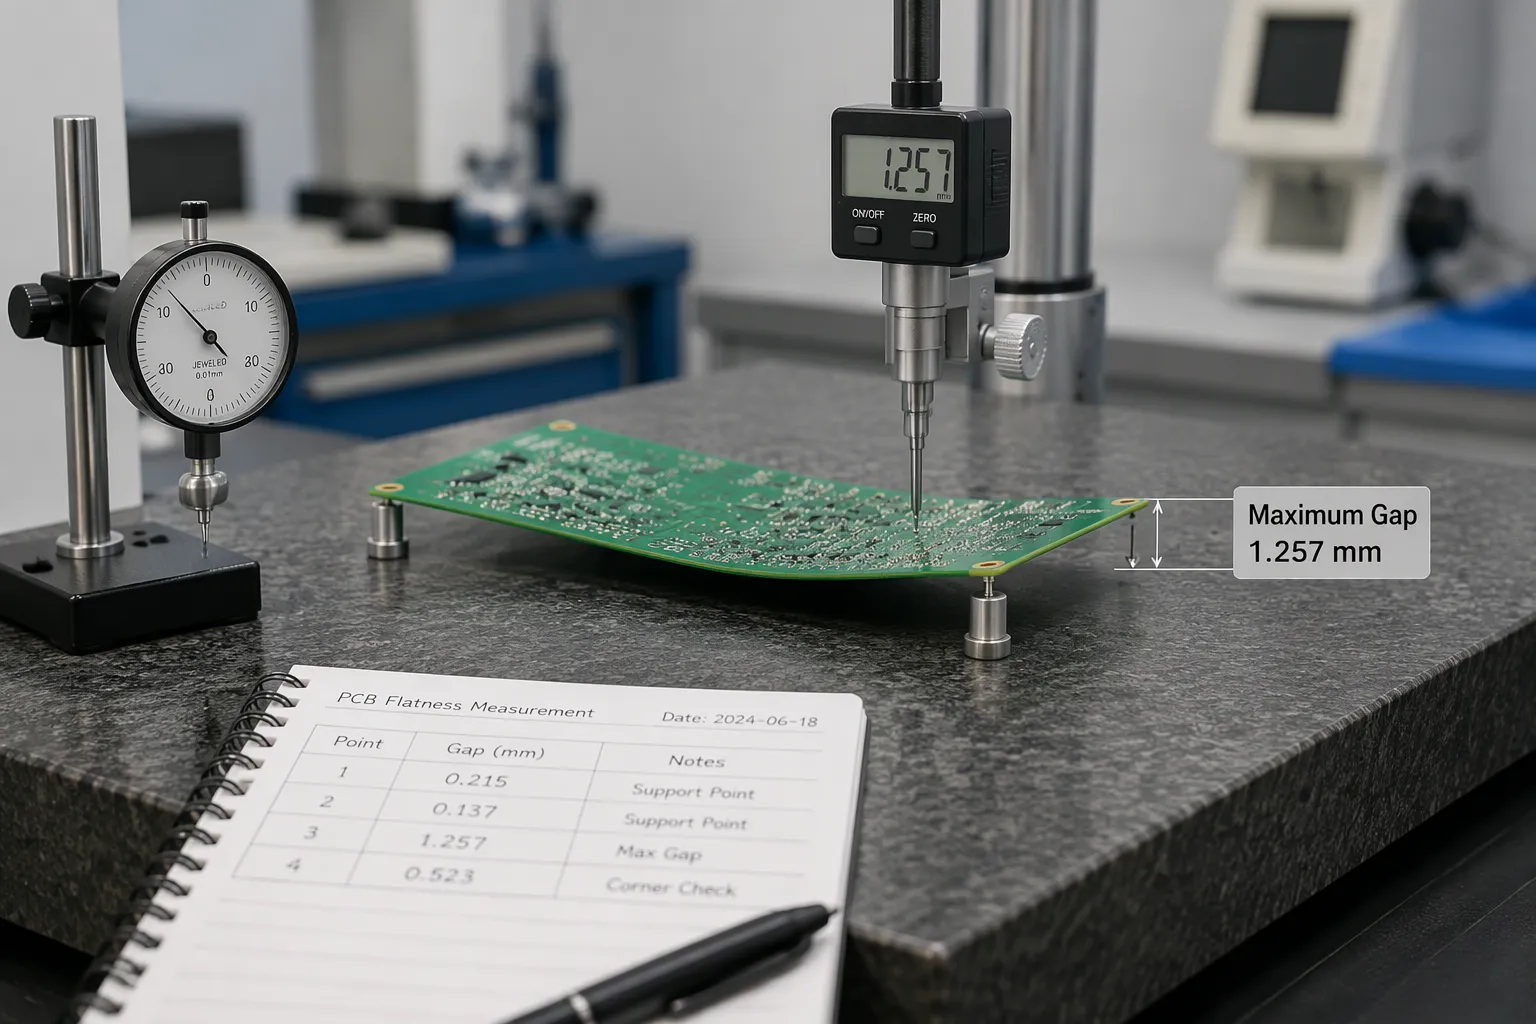
El método 2.4.22 de la norma IPC-TM-650 describe el procedimiento estándar de la industria para cuantificar la deformación. Se coloca la placa sobre una superficie de referencia plana, generalmente una mesa de granito o una placa plana certificada. La placa descansa sobre tres puntos de apoyo fijos y la gravedad la mantiene en su lugar. No se utilizan abrazaderas, pesas ni presión. El plano de referencia es la propia superficie plana, y cada medición registra la distancia entre la placa y dicho plano.
A continuación, se mide la desviación vertical máxima en los puntos donde la tabla se aleja más de la referencia. En el caso de la curvatura, este punto suele estar cerca del centro del panel. En el caso de la torsión, se sitúa en la esquina levantada. La lectura se registra con un medidor de altura, un comparador de cuadrante o una sonda calibrada. Es importante anotar la ubicación de cada medición junto con su valor, ya que un solo número sin una posición proporciona poca información sobre el patrón de deformación.
Cálculo de porcentajes
La norma expresa la deformación como un porcentaje, no como una distancia absoluta. Se divide la desviación máxima medida entre la dimensión correspondiente de la placa y se multiplica por 100. Para la curvatura, el divisor es la longitud de la placa a lo largo del eje de curvatura. Para la torsión, el divisor es la longitud de la diagonal de la placa. El resultado es el porcentaje que se compara con los límites de las normas IPC-6012 e IPC-A-600.
Analicemos un ejemplo. Una placa mide 200 mm de largo y se curva 1.2 mm en el centro. El cálculo es 1.2 dividido entre 200, multiplicado por 100, lo que da como resultado 0.60 %. Esta cifra supera el límite del 0.75 % para montaje superficial (SMT), pero no alcanza el límite del 0.50 % para diseño estricto. Realice el mismo cálculo en diagonal para la torsión e informe ambos valores por separado.
Errores comunes en la medición
Efectos de la temperatura y del soporte
Las condiciones de medición alteran el resultado. Una tabla medida justo después de salir de una prensa caliente o de un horno de reflujo arroja una lectura diferente a la misma tabla a temperatura ambiente, ya que el laminado aún no ha terminado de expandirse. Deje que la tabla se estabilice a temperatura ambiente antes de medirla. Las condiciones de apoyo también son cruciales. Una tabla apoyada sobre una superficie irregular o sostenida con la mano por un borde se deforma bajo su propio peso y proporciona una lectura errónea.
Muestreo y documentación
Una sola medición en una placa no demuestra nada sobre un lote de producción. Tome muestras en todo el panel, en todo el lote y en cada etapa: después de la fabricación, después del reflujo y en la inspección de entrada. Documente el método, el plano de referencia, los puntos de medición y las condiciones ambientales junto con cada resultado. Este registro le permite comparar etapas, detectar tendencias antes de que se conviertan en defectos y resolver disputas con el fabricante o ensamblador utilizando una base común y trazable.
Causas intrínsecas
Las causas intrínsecas se originan en el interior de la propia placa. Toman forma durante el diseño y la fabricación, y permanecen en el panel mucho después de que salga de la imprenta.
Acumulación y desequilibrio de cobre
Capas asimétricas y recuentos impares
Una pila de capas con mayor cantidad de cobre o preimpregnado en un lado de la línea central se expande de forma desigual al calentarse. El lado más grueso se desplaza más y la placa se curva hacia el lado más delgado. Un número impar de capas agrava este problema, ya que no existe un plano central que mantenga el equilibrio. Este riesgo se puede detectar en el plano de fabricación antes de cortar cualquier material.
Planos divididos y peso desigual del cobre
Las divisiones de los planos y el peso desigual del cobre concentran el metal en algunas regiones y dejan el laminado expuesto en otras. Estas regiones se expanden a ritmos diferentes durante la laminación y el reflujo. La placa desarrolla una deformación permanente que ningún perfil de reflujo puede eliminar. Revise cada capa de alimentación y tierra para comprobar el equilibrio de la distribución, no solo su funcionamiento eléctrico.
Desajuste entre el material y el coeficiente de dilatación térmica (CTE)
Inconsistencia en laminados mixtos y preimpregnados
Cada laminado tiene su propio coeficiente de dilatación térmica (CTE). La mezcla de materiales con diferentes valores de CTE provoca que las capas se muevan en distinta medida al variar la temperatura. La inconsistencia del preimpregnado entre lotes agrava el problema, aunque en menor medida. La unión entre las capas absorbe ese movimiento diferencial, lo que genera tensiones residuales en el panel.
FR-4 frente a PTFE y Rogers
El FR-4 y los materiales de alta frecuencia, como el PTFE y los laminados Rogers, se comportan de forma muy diferente bajo el calor. Una estructura híbrida que los combine requiere una simetría precisa y una construcción equilibrada. Cada material se adapta bien a su aplicación específica, y el diseño debe tener en cuenta cómo interactúan entre sí. Confirme los valores de CTE con su proveedor de laminados y documéntelos en la estructura.
Problemas de laminación y curado
Ciclos de presión y calentamiento de la prensa
Una presión de prensa inadecuada provoca una distribución desigual de la resina en el panel. Un curado incompleto deja el laminado en un estado parcialmente reaccionado, y el tablero continúa deformándose después de la fabricación. Los ciclos de calentamiento y enfriamiento apresurados congelan la tensión en el panel en lugar de permitir que se relaje. Un ciclo de prensado controlado con una rampa medida y un curado completo le da al laminado tiempo para asentarse.
Ciego y enterrado por asimetría
Las vías ciegas y enterradas añaden metal en algunas capas, pero no en otras. Un diseño de vías asimétrico desplaza la pila en una dirección durante la laminación. Este desequilibrio persiste en cada paso posterior del proceso. Coloque las vías ciegas y enterradas de forma simétrica donde el diseño lo permita y marque cualquier asimetría inevitable para realizar comprobaciones de planitud adicionales.
Causas extrínsecas
Las causas extrínsecas se presentan después de la fabricación. El almacenamiento, la manipulación y el ensamblaje añaden sus propias tensiones, y una placa que salió de la prensa plana aún puede deformarse antes de llegar al campo.
Almacenamiento y manipulación
Absorción de humedad y horneado
El laminado absorbe la humedad del aire. Esta humedad se convierte en vapor durante el proceso de reflujo, y el vapor en expansión deforma el panel. Por lo tanto, un panel almacenado en una habitación húmeda conlleva un riesgo oculto durante el horneado. El horneado elimina la humedad antes del ensamblaje, y se recomienda seguir el programa de horneado del proveedor del laminado en lugar de calcular la duración a ojo.
Estrés de empaquetado y despanelización
Los métodos de embalaje son más importantes de lo que la mayoría de los equipos creen. Las placas apiladas bajo cajas pesadas o almacenadas de canto pueden deformarse permanentemente. El despanelado añade un impacto mecánico. Al romper un panel a mano, el material se dobla alrededor del punto de ruptura y la tensión se propaga a los circuitos cercanos. Un proceso de despanelado con fresado o marcado y el soporte adecuado mantiene esa tensión localizada.
Deformación inducida por el ensamblaje
Gradientes térmicos de reflujo
El proceso de reflujo calienta la placa de forma desigual. La superficie superior recibe primero el calor completo del horno, mientras que la inferior se calienta más lentamente. Este gradiente provoca que un lado se expanda antes que el otro, y el panel se deforme durante el ciclo. Los componentes asimétricos y pesados ejercen la misma fuerza. Un conector grande en un borde añade masa y retardo térmico, y la placa se curva hacia él. Los grandes recortes y huecos reducen la rigidez de una región, y el material restante soporta la carga.
Fijación e inserción de conectores
Las abrazaderas y fijaciones mantienen plana una placa deformada mediante presión. Al soltarla, la placa recupera su forma original, y las soldaduras formadas bajo la presión de la abrazadera ahora conservan esa energía almacenada. La inserción del conector añade una carga mecánica directa. Al presionar un conector rígido en una PCB delgada, el panel se inclina y los pines entran en ángulo. Sujete la placa por debajo durante la inserción y vuelva a comprobar la planitud después de retirar la abrazadera.
Soluciones de diseño de PCB
Las decisiones de diseño determinan el límite de planitud para todo lo que ocurra después. No se puede corregir una configuración de capas desequilibrada con un mejor perfil de reflujo. Considere la simetría, la distribución del cobre y la elección del material como controles de planitud desde el primer borrador de la configuración de capas.
Simetría y equilibrio de cobre
Apilamientos simétricos especulares
Construya la estructura como un espejo alrededor de la línea central. El número de capas debe ser uniforme, y el grosor de cada dieléctrico y preimpregnado en un lado debe coincidir con el de su contraparte en el otro. Coloque las vías y los recortes simétricamente donde el enrutamiento lo permita. Una construcción asimétrica se expande de forma desigual durante la laminación, y el panel conserva esa configuración de forma permanente.
Robo de cobre y rellenos rayados
Distribuye el cobre uniformemente entre las capas opuestas y busca un equilibrio con una tolerancia de más o menos el 10 % entre ellas. Las zonas de baja densidad requieren refuerzo. Añade cobre en capas intermedias, rellenos con trama o cobre de separación equivalente para que el laminado expuesto se expanda al mismo ritmo que las regiones densas. Revisa cada plano de alimentación y de tierra para comprobar la distribución, no solo la capacidad de corriente.
Opciones de material y grosor
Coincidencia de CTE y consistencia de proveedores
Ajuste los coeficientes de dilatación térmica siempre que el diseño lo permita. Las estructuras híbridas que combinan FR-4 con laminados de PTFE o Rogers requieren una simetría adicional para absorber la dilatación diferencial. Utilice un único proveedor de laminados durante toda la vida útil del producto. El preimpregnado varía de un lote a otro, y un proveedor constante minimiza dicha variación.
Compromisos entre grosor y rigidez
Los paneles más gruesos resisten mejor la flexión, mientras que los paneles delgados requieren un control de proceso más estricto. Considere la rigidez frente al peso, el costo y las necesidades mecánicas de la carcasa. Un panel delgado y grande amplifica cualquier curvatura a lo largo de su superficie, por lo que requiere un límite interno más estricto que el 0.50 % ya establecido para diseños estrictos. Registre el límite acordado en el plano de fabricación.
Soluciones de proceso
Controles de fabricación
Laminación y alivio de la tensión
Optimice el ciclo de laminación antes de corregir defectos en etapas posteriores. Proporcione a la prensa una rampa controlada y un curado completo, y deje que el panel se enfríe bajo presión controlada. Un ciclo apresurado genera tensiones en el laminado, las cuales se liberan posteriormente durante el reflujo. Incorpore la liberación de tensiones en el cronograma como un paso deliberado, no como una ocurrencia tardía.
Ajustes de grabado, placa y horneado
Ajuste el grabado y el recubrimiento para que el cobre se distribuya uniformemente en todo el panel. Un espesor de recubrimiento irregular provoca que la placa se deforme al enfriarse. Añada un paso de horneado después de la fabricación para aliviar las tensiones residuales y eliminar la humedad absorbida. Siga el programa de horneado del proveedor del laminado y registre el paso en la hoja de ruta para que todos los lotes reciban el mismo tratamiento.
Controles de montaje y almacenamiento
Ajuste del perfil de reflujo
Ajuste las fases de calentamiento y mantenimiento para calentar ambas superficies de la placa de la manera más uniforme posible, dentro de las capacidades del horno. Un perfil lento y equilibrado reduce el gradiente térmico que provoca la deformación del panel a mitad del ciclo. Verifique el perfil con un perfilómetro en el conjunto real y repítalo siempre que cambie el diseño del panel o la combinación de componentes.
Gestión de la humedad y almacenamiento plano
Hornee las placas cuando la inspección de entrada o el historial de almacenamiento indiquen que han absorbido humedad. Almacene los paneles en posición horizontal, en condiciones de baja humedad y nunca de canto bajo cajas pesadas. Elija un método de despanelización fresado o marcado con el soporte adecuado y evite romper los paneles manualmente cerca de circuitos densos.
Inspección y medidas correctivas
Comprobaciones de planitud y seguimiento de tendencias
Verifique la planitud según el método 2.4.22 de la norma IPC-TM-650 durante la fabricación y nuevamente después del ensamblaje. Registre cada lectura con su ubicación y condiciones ambientales. Represente gráficamente los resultados a lo largo del tiempo. Una tendencia fluctuante le avisará antes de que un lote supere el límite de SMT del 0.75 % o el límite máximo de diseño estricto del 0.50 %.
Rehorneado y relaminación
Las deformaciones leves a veces se solucionan con un ciclo de horneado y enfriamiento térmico con sujeción. La sujeción mantiene la placa de circuito impreso plana mientras el laminado se relaja, y el enfriamiento lento fija la nueva forma. Los casos graves o persistentes pueden requerir una nueva laminación, según el estado de la placa y las reglas de diseño. Confirme la corrección con respecto al límite acordado antes del envío del lote.
La curvatura desvía el centro del plano; la torsión levanta una esquina de la diagonal. Las normas IPC-6012 e IPC-A-600 ofrecen a diseñadores y fabricantes un criterio común: 0.75 % para placas SMT, 1.5 % para placas con orificios pasantes únicamente y 0.50 % para diseños estrictos.
La deformación rara vez tiene una sola causa. Factores intrínsecos como el desequilibrio de la capa de material y las tensiones de curado se suman a factores extrínsecos como la humedad y los gradientes de reflujo. Es necesario abordarlos de forma conjunta a nivel de diseño, material y proceso.
Incorpore las comprobaciones de planitud en las revisiones de diseño y en la inspección de entrada. Realice las mediciones según el método 2.4.22 de la norma IPC-TM-650, registre cada lectura y controle la curvatura y la torsión como una métrica de proceso continua. Considere la planitud de la PCB como una variable controlada, no como un defecto posterior.
Preguntas Frecuentes
¿Cuál es la diferencia entre arco y torsión?
La curvatura mantiene las cuatro esquinas en un mismo plano, mientras que el centro se dobla hacia arriba o hacia abajo. La torsión levanta una esquina fuera del plano de las otras tres, de modo que la tabla se balancea sobre una mesa plana. La curvatura se mide a lo largo de la tabla y la torsión a lo largo de la diagonal.
¿Qué límite de IPC se aplica a mi placa?
Adapte el límite al método de ensamblaje. Las normas IPC-6012 e IPC-A-600 permiten un 0.75 % para placas SMT y un 1.5 % para placas de orificio pasante. Los diseños de paso fino, BGA y delgados suelen requerir un límite estricto del 0.50 %. Confirme el valor con su fabricante y regístrelo en el plano de fabricación.
¿Cómo puedo medir correctamente la curvatura y la torsión?
Siga el método 2.4.22 de la norma IPC-TM-650. Apoye la placa sobre tres puntos fijos sobre una superficie de referencia plana sin abrazaderas. Mida la desviación máxima, divídala por la longitud de la placa para la curvatura o por la diagonal para la torsión, y multiplíquela por 100. Deje que la placa alcance la temperatura ambiente.
¿Puedo reparar una placa deformada después del proceso de reflujo?
A veces. Las deformaciones leves suelen corregirse con un horneado térmico controlado y un ciclo de enfriamiento lento, lo que permite que el laminado recupere su forma plana. Los casos graves o persistentes pueden requerir una nueva laminación. Verifique el resultado con respecto al límite acordado antes del envío.
¿Cómo puedo evitar la deformación en la fase de diseño?
Construya una estructura simétrica con un número par de capas. Equilibre el cobre entre las capas opuestas, procurando una tolerancia de más o menos el 10 %. Coloque las vías y los recortes simétricamente. Iguale los valores de CTE siempre que sea posible y utilice un único proveedor de laminados para minimizar la variación del preimpregnado.
¿Realmente importa tanto el equilibrio del cobre?
Sí. El cobre desigual provoca que una región se expanda más rápido que otra durante la laminación y el reflujo, y el panel mantiene esa configuración de forma permanente. Revise cada plano de alimentación y tierra para comprobar la distribución, no solo la capacidad de corriente. Añada rellenos de dispersión o tramados donde el laminado quede expuesto.
¿Por qué mi placa se deforma solo después del montaje?
El proceso de reflujo calienta primero la superficie superior que la inferior, y ese gradiente provoca que el panel se curve a mitad del ciclo. La humedad absorbida durante el almacenamiento se convierte en vapor y deforma el laminado. Los componentes asimétricos pesados y los recortes grandes aumentan la tensión. Hornee las placas y ajuste un perfil de reflujo equilibrado.
¿Cuándo debo rechazar un lote por deformación?
Rechace el lote si los valores medidos superan el límite acordado en el plano de fabricación. Registre cada lectura con su ubicación y condiciones ambientales, y grafique los resultados a lo largo del tiempo. Una tendencia fluctuante le avisará antes de que un lote supere el límite, por lo que considere la planitud como una métrica de seguimiento.