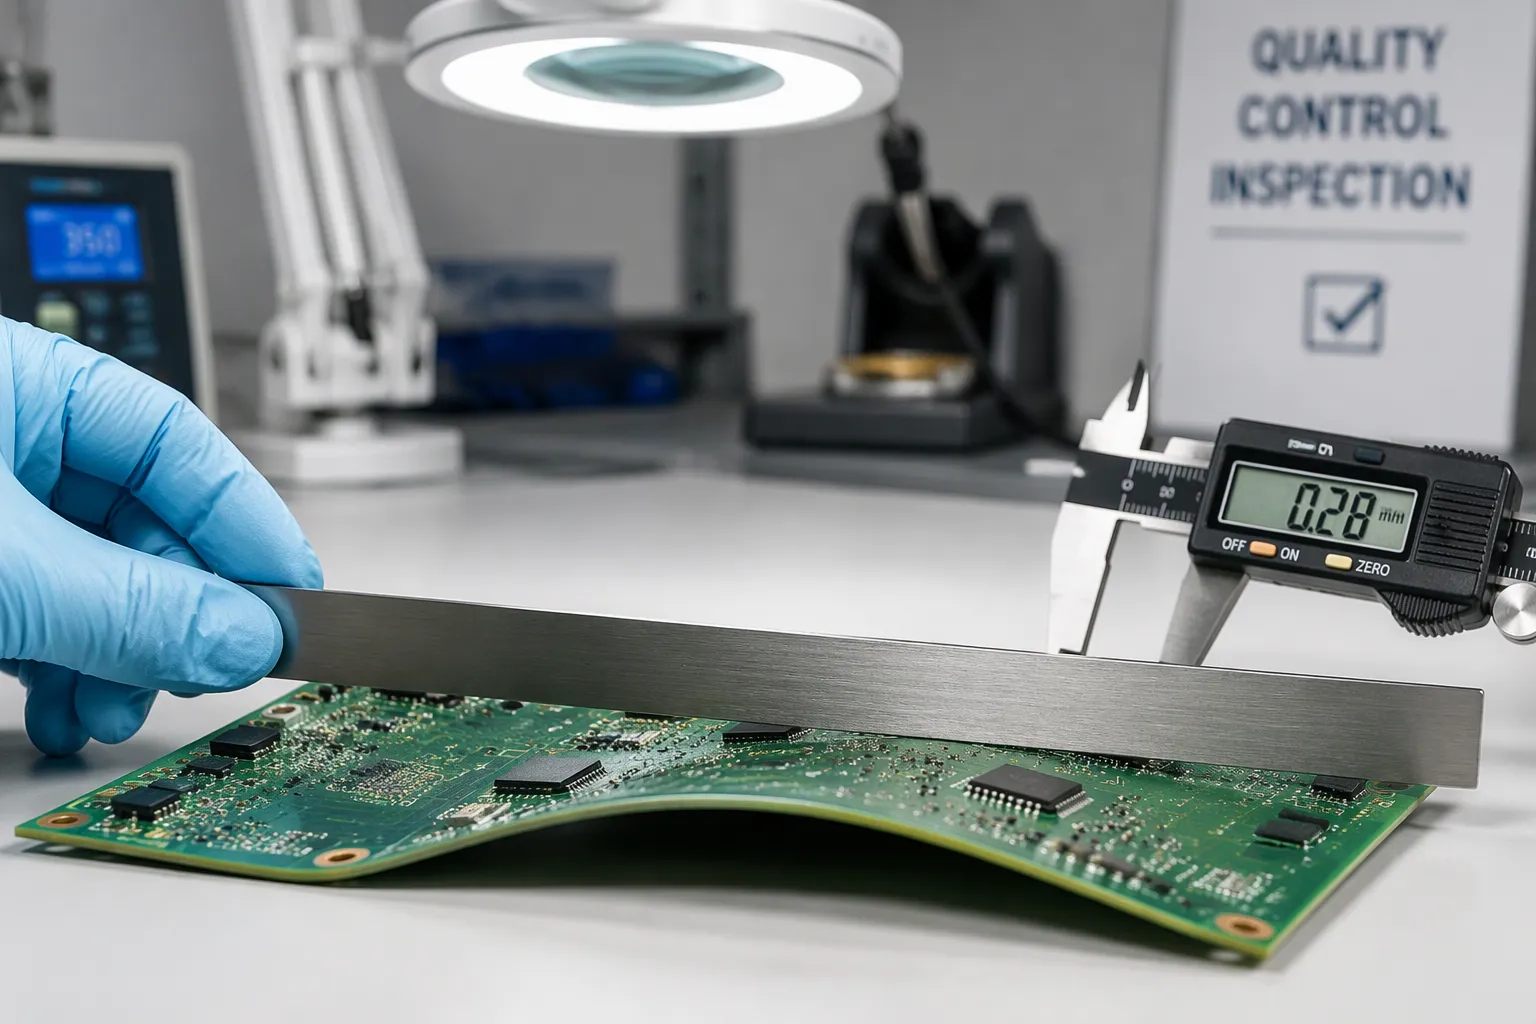
Die Begriffe „Bogen“ und „Verdrehung“ beschreiben Planheitsfehler an Leiterplatten. Beim Bogen bleiben die vier Ecken in einer Ebene, während sich die Mitte nach innen oder außen biegt. Bei der Verdrehung hebt sich eine Ecke diagonal aus der Ebene der anderen drei. Die Normen IPC-6012 und IPC-A-600 legen die Referenzwerte fest: maximal 0.75 % für SMD-Leiterplatten, 1.5 % für bedrahtete Leiterplatten und 0.50 % für strenge Anforderungen.
Die Planheit beeinflusst jede Phase im Lebenszyklus einer Leiterplatte. Eine verzogene Leiterplatte erschwert den Einbau in Gehäuse, führt zu Fehlausrichtungen von Befestigungselementen und belastet Lötstellen. Die Tragweite wird deutlich, wenn man die Herausforderungen von den Ursachen trennt. Interne Ursachen liegen im Design und der Fertigung der Leiterplatte. Externe Ursachen entstehen durch Lagerung, Handhabung und Montage. Lösungen lassen sich analog dazu aufteilen.
Wichtige Erkenntnisse
Durch die Biegung wird die Mitte des Brettes verbogen. Durch die Verdrehung wird eine Ecke angehoben. Beides führt zu einem unebenen Brett.
IPC legt Grenzwerte für die Ebenheit fest: 0.75 % für SMT-Leiterplatten, 1.5 % für Durchsteckplatinen und 0.50 % für strenge Designs.
Verzogene Platinen verursachen Montagefehler wie Tombstoning und Brückenbildung. Sie beeinträchtigen außerdem die Passgenauigkeit und Zuverlässigkeit des Produkts.
Interne Ursachen ergeben sich aus Konstruktion und Fertigung. Externe Ursachen ergeben sich aus Lagerung, Handhabung und Montage.
Die Durchbiegung und Verdrehung werden mit der IPC-TM-650 Methode 2.4.22 gemessen. Das Brett wird dazu auf drei Punkten auf einer ebenen Fläche abgestützt.
Zu den Designlösungen gehören spiegelsymmetrische Schichtaufbauten, ausgewogene Kupferbelegung und übereinstimmende Wärmeausdehnungskoeffizienten (CTE).
Zu den Prozesslösungen gehören kontrollierte Laminierung, Backen und optimierte Reflow-Profile.
Die Ebenheit sollte als Messgröße erfasst werden. Messwerte sollten protokolliert und auf Trends geachtet werden, um Fehler zu vermeiden.
Was versteht man unter PCB-Bogen und -Verdrehung?
PCB-Biegung versus Drehung
Bogen als Mittelkrümmung
Eine Leiterplattenverformung (PCB-Bow) ist eine Krümmung, bei der die vier Ecken der Platine in einer Ebene liegen, während sich die Mitte nach innen oder außen biegt. Stellen Sie sich eine Platine vor, die auf einem flachen Tisch liegt und deren vier Ecken die Oberfläche berühren. Wölbt sich die Mitte wie eine flache Kuppel nach oben oder hängt sie wie eine Schüssel nach unten, spricht man von einer Verformung. Die Verformung verläuft entlang einer Achse, sodass die Platine eher wie ein Zylinderabschnitt als wie eine flache Platte aussieht.
Drehung als diagonale Aufhebung
Eine Leiterplattenverwindung (PCB-Twist) ist eine diagonale Verformung, bei der sich eine Ecke aus der Ebene der anderen drei abhebt. Legt man die Leiterplatte auf eine ebene Fläche und drückt drei Ecken nach unten, wackelt die vierte Ecke, und die Verformung verläuft diagonal von Ecke zu Ecke. Dadurch ist eine Verwindung zwar beim Hantieren leicht zu erkennen, aber schwieriger zu korrigieren als eine einfache Biegung.
IPC-Akzeptanzgrenzen
Grenzen zwischen SMT und Durchsteckmontage
Die Normen IPC-6012 und IPC-A-600 definieren die zulässige Planheit von Leiterplatten. Die maximal zulässige Wölbung und Verdrehung beträgt typischerweise 0.75 % für SMD-Leiterplatten und 1.5 % für THT-Leiterplatten. Der Prozentwert gibt die maximale Abweichung geteilt durch die Leiterplattenlänge an. Daher ist bei längeren Leiterplatten bei gleichem Prozentsatz ein größerer absoluter Spalt zulässig.
Kappen mit strengem Design
Bei manchen Designs ist die Toleranzgrenze auf 0.50 % begrenzt. Feinraster- und BGA-Baugruppen, dünne Leiterplatten und Produkte mit engen mechanischen Toleranzen fallen häufig in diese Kategorie. Klären Sie die zutreffende Klasse und die Toleranzgrenze mit Ihrem Fertigungs- und Montagepartner, bevor Sie das Design freigeben, und dokumentieren Sie den vereinbarten Wert in der Fertigungszeichnung.
Warum Flachheit wichtig ist
Auswirkungen auf Montage und Fertigung
Eine verzogene Leiterplatte stört die Fertigungslinie. Die Pastenablagerung variiert auf einer unebenen Oberfläche, Bestückungsautomaten verlieren ihre Referenzhöhe, und Reflow-Öfen haben Schwierigkeiten, eine nicht plan aufliegende Leiterplatte zu erhitzen. Automatisierte Zuführungen, Testvorrichtungen und die Positionierung von Steckverbindern sind allesamt auf eine präzise Leiterplattenebene angewiesen.
Eignung und Zuverlässigkeit für den Endgebrauch
Die Planheit entscheidet auch darüber, ob das fertige Produkt passgenau zusammenpasst. Eine gewölbte Platine führt zu Fehlausrichtungen der Befestigungselemente, belastet die Gehäusewände und verursacht Spalten an den Montagepunkten. Restspannungen durch Verformung können sich bei Temperaturwechselbeanspruchung im Betrieb abbauen, und diese Bewegung beeinträchtigt die Lötstellen über die gesamte Lebensdauer des Produkts.
Herausforderungen und Auswirkungen
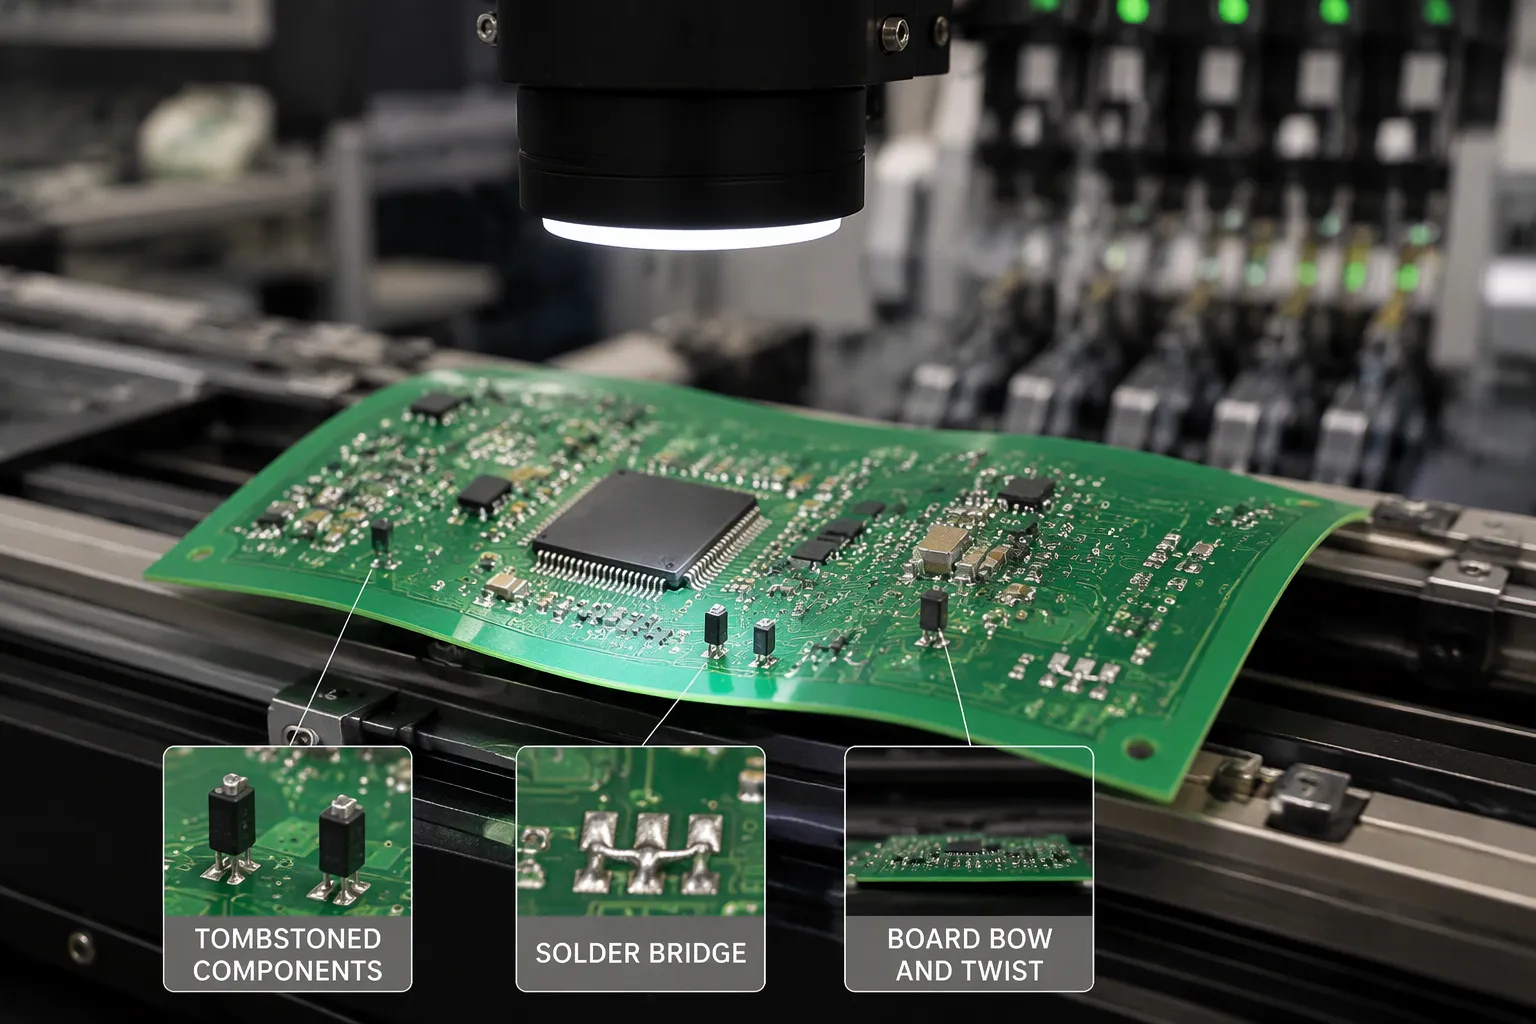
Verformungen bleiben selten ein rein kosmetisches Problem. Sie treten in der Leiterplattenfertigung und im Feld auf, und jede Phase birgt ein anderes Fehlerrisiko. Diese Auswirkungen lassen sich in drei Bereiche einteilen: Löten, Inspektion und Handhabung sowie geometriebedingte Risiken.
SMT-Bestückungsfehler
Platzierungsfehler und Überbrückung
Eine verzogene Leiterplatte verändert den Abstand zwischen Schablone und Lötpad. Die Lötpaste verteilt sich ungleichmäßig über die gesamte Fläche, und der Bestückungskopf verliert seine Höhenreferenz. Besonders betroffen sind Gehäuse mit feiner Rasterteilung und BGAs. Eine leichte Neigung drückt einen Anschluss auf ein benachbartes Lötpad, was zu Lötbrücken führt. Offene Lötstellen entstehen dort, wo der Spalt zu groß für die Lötpaste geworden ist. Beide Fehlerarten können leicht auf einer Leiterplatte auftreten, die bei der Wareneingangskontrolle einwandfrei aussah.
Tombstoning und angehobene Bauteile
Kleine Bauteile mit zwei Anschlüssen verhalten sich auf unebenem Untergrund wie Wippen. Ein Ende des flüssigen Lots zieht stärker als das andere, und das Bauteil richtet sich auf – der klassische „Grabstein“. Größere Bauteile heben sich hingegen an einer Kante an. Die Lötstelle bildet sich auf einer Seite und bleibt auf der anderen offen. Reflow-Löten kann eine unebene Leiterplatte nicht ausgleichen, und das Nachbearbeiten dieser Lötstellen kostet Zeit und birgt das Risiko von Beschädigungen der Lötpads.
Restspannungen führen zu einem langsameren Ausfall. Während der Fertigung entstandene innere Spannungen können sich beim Reflow-Löten oder bei thermischen Belastungen im Feld lösen. Die Lötstelle absorbiert diese Bewegung, und im Laufe der Produktlebensdauer entstehen Ermüdungsrisse. Eine Platine, die den Funktionstest bestanden hat, kann daher Monate später im Feld ausfallen.
Inspektions- und Handhabungsprobleme
AOI-Fehlfehler und Zuführungsstörungen
Die automatisierte optische Inspektion setzt eine bekannte Fokusebene voraus. Eine verzogene Leiterplatte verschiebt diese Ebene über die gesamte Fläche, und die Kamera meldet fälschlicherweise Fehler an Stellen, die intakt sind. Die Bediener verbringen dann Zeit mit der Überprüfung dieser vermeintlichen Fehler, während die tatsächlichen Defekte im Rauschen untergehen. Auch die Handhabungsgeräte sind betroffen. Verzogene Leiterplatten blockieren automatische Zuführungen, verklemmen sich in Prüfvorrichtungen und verkanten in Magazinschlitzen. Jede Blockierung kostet Produktionszeit und birgt das Risiko mechanischer Beschädigungen der Leiterplatte.
Probleme mit dem Steckverbindersitz
Steckverbinder benötigen eine ebene Kontaktfläche. Eine verdrehte Leiterplatte neigt das Steckverbindergehäuse, wodurch die Gegenhälfte schräg sitzt. Die Kontaktkraft sinkt einseitig, und die Verbindung wird unter Vibrationen unterbrochen. Presspasssteckverbinder verschärfen dieses Problem, da die Pins rechtwinklig in die durchkontaktierten Löcher eingesetzt werden müssen. Beim Einpressen kann es leicht passieren, dass das Bauteil beschädigt oder ein Kontaktpad angehoben wird.
Hochrisikogeometrien
Dünne Platten und große Paneele
Manche Konstruktionen neigen aufgrund ihrer Beschaffenheit zu Verformungen. Dünne Platten sind nicht steif genug, um einer Biegung entgegenzuwirken, und große Platten verstärken selbst geringfügige Krümmungen über eine größere Spannweite. Der prozentuale Grenzwert bleibt gleich, die absolute Abweichung nimmt jedoch mit der Plattenlänge zu. Eine dünne, große Platte erfordert daher eine präzisere Prozesskontrolle als eine kleine, dicke.
Hohe Lagenanzahl und durchkontaktierungsdichte Layouts
Hohe Lagenzahlen bedeuten mehr Kupfer und mehr Prepreg, und jede asymmetrische Stelle verstärkt die Unebenheit. Durchkontaktierungsdichte Layouts konzentrieren das Metall in einigen Bereichen und lassen das Laminat in anderen frei. Diese Bereiche dehnen sich beim Erhitzen und Abkühlen unterschiedlich stark aus und ziehen sich unterschiedlich stark zusammen. Das Ergebnis ist eine Leiterplatte, die von Anfang an gegen Planheit ankämpft.
Behandeln Sie diese Geometrien als Frühwarnzeichen. Kennzeichnen Sie sie bei der Designprüfung und schenken Sie ihnen in jedem Prozessschritt besondere Aufmerksamkeit.
Messmethoden
IPC-TM-650 Methode 2.4.22
Einrichtung und Referenzebene
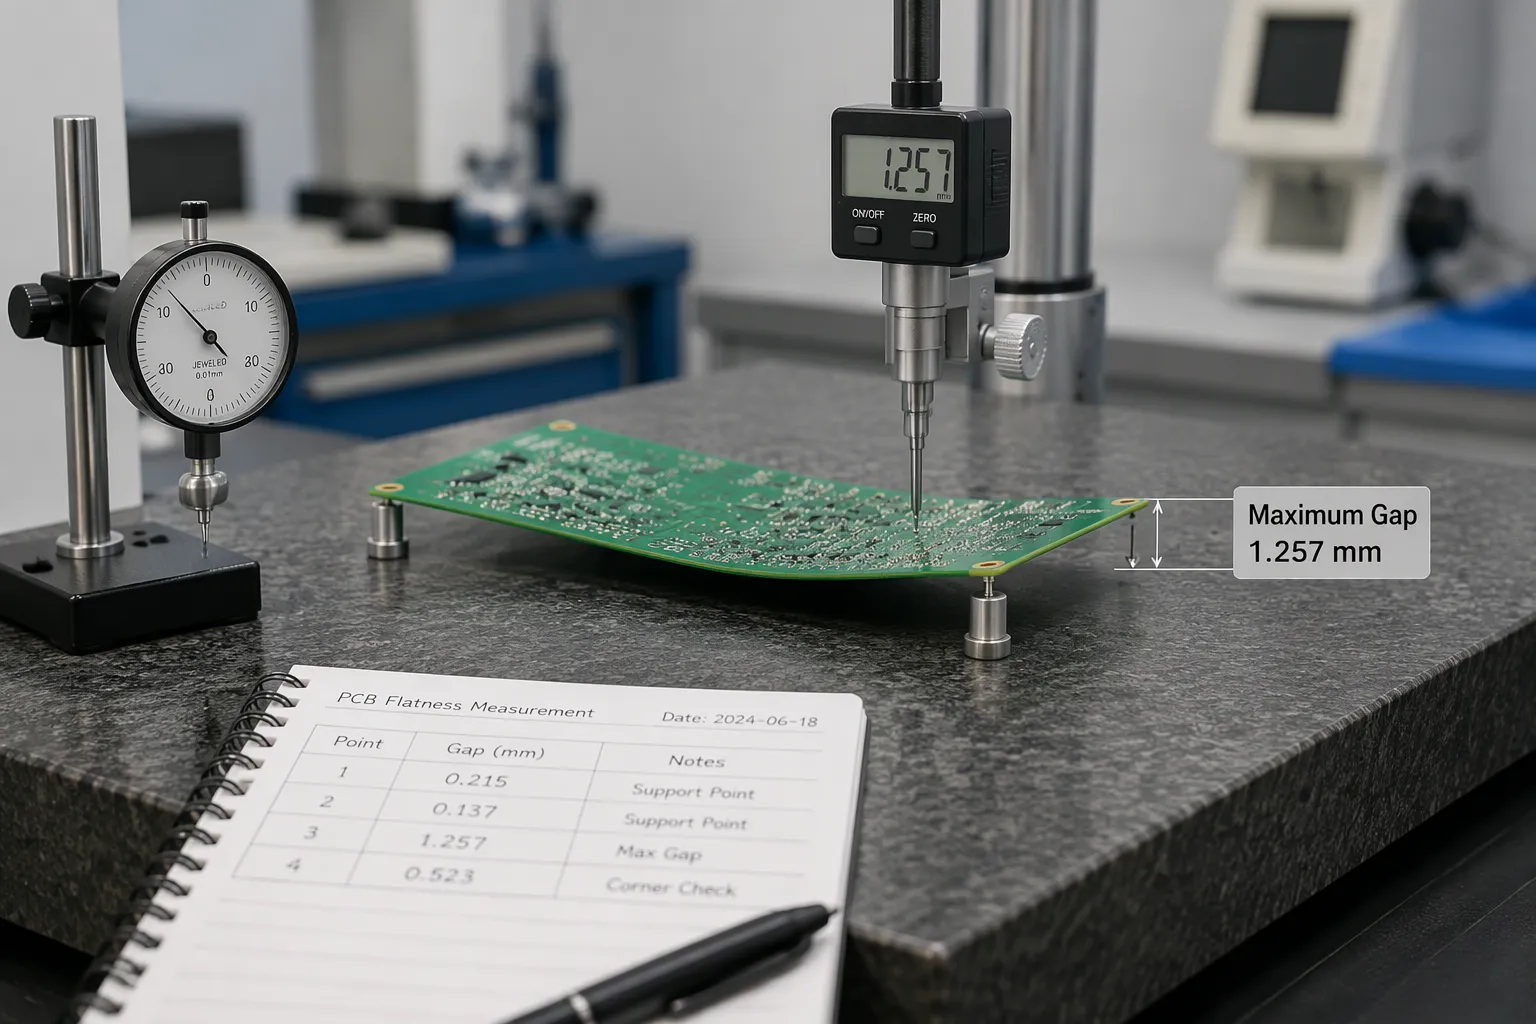
Die IPC-TM-650-Methode 2.4.22 beschreibt das branchenübliche Verfahren zur Quantifizierung von Verformungen. Die Leiterplatte wird auf eine ebene Referenzfläche gelegt, typischerweise einen Granittisch oder eine zertifizierte ebene Platte. Sie ruht auf drei festen Auflagepunkten und wird allein durch ihr Eigengewicht gehalten. Es werden keine Klemmen, Gewichte oder Druckmittel verwendet. Die Referenzfläche ist die ebene Fläche selbst, und jede Messung erfasst den Abstand zwischen der Leiterplatte und dieser Fläche.
Anschließend wird die maximale vertikale Abweichung an den Punkten gemessen, an denen das Brett am weitesten von der Referenzposition abweicht. Bei einer Durchbiegung liegt dieser Punkt üblicherweise in der Nähe der Plattenmitte. Bei einer Verdrehung befindet er sich an der angehobenen Ecke. Die Messwerte werden mit einem Höhenmessgerät, einer Messuhr oder einem kalibrierten Tastkopf erfasst. Notieren Sie neben dem Messwert auch den Ort jeder Messung, da ein einzelner Wert ohne Positionsangabe wenig über das Verformungsmuster aussagt.
Prozentsätze berechnen
Die Norm gibt die Verformung als Prozentsatz und nicht als absoluten Wert an. Man teilt die maximal gemessene Abweichung durch die entsprechende Leiterplattenabmessung und multipliziert das Ergebnis mit 100. Bei Durchbiegung ist der Divisor die Leiterplattenlänge entlang der Krümmungsachse. Bei Verdrehung ist der Divisor die Diagonale der Leiterplatte. Das Ergebnis ist der Prozentsatz, den man mit den Grenzwerten der Normen IPC-6012 und IPC-A-600 vergleicht.
Betrachten wir ein Beispiel. Eine Platine ist 200 mm lang und wölbt sich in der Mitte um 1.2 mm. Die Berechnung lautet: 1.2 geteilt durch 200, multipliziert mit 100, was 0.60 % ergibt. Dieser Wert liegt unter dem Grenzwert von 0.75 % für SMD-Bauteile, überschreitet aber die strenge Auslegungsgrenze von 0.50 %. Führen Sie dieselbe Berechnung für die Diagonale durch, um die Verwindung zu ermitteln, und geben Sie beide Werte separat an.
Messfallen
Temperatur- und Stützeffekte
Die Messbedingungen beeinflussen das Ergebnis. Eine Platine, die direkt nach dem Pressen oder Reflow-Ofen gemessen wird, liefert ein anderes Ergebnis als dieselbe Platine bei Raumtemperatur, da sich das Laminat noch nicht vollständig ausgebreitet hat. Lassen Sie die Platine vor der Messung bei Umgebungsbedingungen stabilisieren. Auch die Auflagebedingungen sind entscheidend. Eine Platine, die auf einer unebenen Unterlage liegt oder an einer Kante von Hand gehalten wird, verformt sich unter ihrem Eigengewicht und liefert einen falschen Messwert.
Probenahme und Dokumentation
Eine einzelne Messung an einer Leiterplatte sagt nichts über eine Produktionscharge aus. Nehmen Sie Stichproben über die gesamte Leiterplatte, die gesamte Charge und in jeder Produktionsphase – nach der Fertigung, nach dem Reflow-Löten und bei der Wareneingangskontrolle. Dokumentieren Sie die Messmethode, die Referenzebene, die Messpunkte und die Umgebungsbedingungen zusammen mit jedem Ergebnis. Diese Dokumentation ermöglicht es Ihnen, Produktionsphasen zu vergleichen, Trends zu erkennen, bevor sie zu Fehlern führen, und Streitigkeiten mit dem Hersteller oder Bestücker auf einer gemeinsamen, nachvollziehbaren Grundlage beizulegen.
Intrinsische Ursachen
Intrinsische Ursachen entstehen im Inneren der Platine selbst. Sie bilden sich während der Konstruktion und Fertigung aus und bleiben der Platine lange erhalten, nachdem sie die Presse verlassen hat.
Stapelung und Kupferungleichgewicht
Asymmetrische Schichten und ungerade Zählungen
Ein Lagenaufbau mit mehr Kupfer oder Prepreg auf einer Seite der Mittellinie dehnt sich beim Erhitzen ungleichmäßig aus. Die dickere Seite dehnt sich stärker aus, und die Leiterplatte wölbt sich zur dünneren Seite hin. Ungerade Lagenanzahlen verstärken diesen Effekt, da keine exakte Mittelebene als Ausgleichspunkt existiert. Dieses Risiko lässt sich bereits in der Fertigungszeichnung erkennen, bevor Material zugeschnitten wird.
Gespaltene Ebenen und ungleichmäßiges Kupfergewicht
Geteilte Ebenen und ungleichmäßige Kupfergewichte konzentrieren das Metall in einigen Bereichen und lassen das Laminat in anderen frei. Diese Bereiche dehnen sich beim Laminieren und Reflow-Löten unterschiedlich stark aus. Die Leiterplatte entwickelt eine dauerhafte Verformung, die durch kein Reflow-Profil beseitigt werden kann. Überprüfen Sie jede Stromversorgungs- und Masseebene auf eine gleichmäßige Verteilung, nicht nur auf ihre elektrische Funktion.
Material- und Wärmeausdehnungs-Fehlpaarung
Uneinheitlichkeit von gemischten Laminaten und Prepregs
Jedes Laminat besitzt einen eigenen Wärmeausdehnungskoeffizienten. Durch das Mischen von Materialien mit unterschiedlichen Wärmeausdehnungskoeffizienten dehnen sich die Schichten bei Temperaturänderungen unterschiedlich stark aus. Chargenbedingte Schwankungen im Prepreg-Material führen in geringerem Maße zu demselben Problem. Die Verbindung zwischen den Schichten gleicht diese unterschiedliche Ausdehnung aus, wodurch sich im Paneel Eigenspannungen aufbauen.
FR-4 im Vergleich zu PTFE und Rogers
FR-4 und Hochfrequenzmaterialien wie PTFE und Rogers-Laminate verhalten sich unter Hitzeeinwirkung sehr unterschiedlich. Ein Hybrid-Lagenaufbau, der diese Materialien kombiniert, erfordert sorgfältige Symmetrie und einen aufeinander abgestimmten Aufbau. Jedes Material eignet sich gut für seinen jeweiligen Anwendungsbereich, und die Konstruktion muss berücksichtigen, wie sich die Materialien gemeinsam verhalten. Bestätigen Sie die Wärmeausdehnungskoeffizienten (CTE) mit Ihrem Laminatlieferanten und dokumentieren Sie diese im Lagenaufbau.
Laminierungs- und Aushärtungsprobleme
Pressdruck und Heizzyklen
Unzureichender Pressdruck führt zu einer ungleichmäßigen Harzverteilung auf der Platte. Unvollständige Aushärtung fixiert das Laminat in einem teilweise reagierten Zustand, und die Platte verzieht sich nach der Fertigung weiter. Zu schnelle Heiz- und Kühlzyklen führen zu eingefrorenen Spannungen in der Platte, anstatt sie abbauen zu lassen. Ein kontrollierter Presszyklus mit dosierter Druckrampe und vollständiger Aushärtung gibt dem Laminat Zeit, sich zu setzen.
Blind und begraben durch Asymmetrie
Blind- und vergrabene Durchkontaktierungen erhöhen die Metallisierung in einigen Lagen, in anderen jedoch nicht. Eine asymmetrische Anordnung der Durchkontaktierungen führt beim Laminieren zu einer einseitigen Verformung des Lagenaufbaus. Diese Ungleichverteilung bleibt in allen nachfolgenden Prozessschritten erhalten. Platzieren Sie Blind- und vergrabene Durchkontaktierungen symmetrisch, sofern die Konstruktion dies zulässt, und kennzeichnen Sie jede unvermeidbare Asymmetrie für zusätzliche Ebenheitsprüfungen.
Äußere Ursachen
Äußere Einflüsse treten nach der Fertigung auf. Lagerung, Handhabung und Montage erzeugen jeweils eigene Belastungen, und eine Platine, die die Presse plan verlassen hat, kann sich dennoch verziehen, bevor sie zum Einsatz kommt.
Lagerung und Handhabung
Feuchtigkeitsaufnahme und Backen
Laminat absorbiert Feuchtigkeit aus der Luft. Diese Feuchtigkeit verdampft beim Reflow-Löten, und der sich ausdehnende Dampf kann die Platte verformen. Eine in einem feuchten Raum gelagerte Platte birgt daher beim Backen ein verstecktes Risiko. Durch das Backen vor der Montage wird die Feuchtigkeit entfernt. Halten Sie sich dabei unbedingt an den Backplan des Laminatherstellers, anstatt die Dauer selbst zu schätzen.
Belastungen beim Verpacken und Entplatten
Die Verpackungsmethoden sind wichtiger als die meisten Teams annehmen. Platinen, die unter schweren Kartons gestapelt oder hochkant gelagert werden, können sich dauerhaft verformen. Das Auseinandernehmen der Platinen führt zu mechanischen Belastungen. Das Abbrechen einer Platine von Hand verbiegt das Material um die Bruchstelle herum, und die Spannung breitet sich auf benachbarte Schaltungen aus. Ein gefräster oder gerillter Auseinandernehmungsschritt mit geeigneter Unterstützung hält diese Spannung lokal begrenzt.
Montagebedingter Verzug
Reflow-Thermische Gradienten
Beim Reflow-Löten wird die Leiterplatte ungleichmäßig erhitzt. Die Oberseite erreicht die volle Temperatur zuerst, die Unterseite verzögert. Dieser Temperaturgradient führt dazu, dass sich eine Seite schneller ausdehnt als die andere und die Leiterplatte sich während des Zyklus verformt. Schwere, asymmetrische Bauteile ziehen in dieselbe Richtung. Ein großer Stecker an einer Kante erhöht die Masse und die thermische Verzögerung, wodurch sich die Leiterplatte zu dieser Seite hin wölbt. Große Aussparungen und Hohlräume verringern die Steifigkeit in einem Bereich, und das verbleibende Material trägt die Last.
Befestigung und Einsetzen von Steckverbindern
Vorrichtungen und Klemmen halten eine verzogene Leiterplatte durch Druck flach. Nach dem Loslassen schnellt die Leiterplatte zurück, und die unter Klemmdruck entstandenen Lötstellen speichern nun die gespeicherte Energie. Das Einstecken von Steckverbindern erzeugt eine zusätzliche mechanische Belastung. Das Einpressen eines starren Steckverbinders in eine dünne Leiterplatte kippt diese, und die Pins werden schräg eingeführt. Stützen Sie die Leiterplatte während des Einsteckens von unten ab und überprüfen Sie die Planheit erneut, nachdem die Vorrichtung entfernt wurde.
PCB-Designlösungen
Die Designentscheidungen legen die maximale Planheit für alle nachfolgenden Schritte fest. Ein unausgewogener Schichtaufbau lässt sich nicht durch ein optimiertes Reflow-Profil korrigieren. Symmetrie, Kupferverteilung und Materialwahl sollten daher von Anfang an als Kriterien für die Planheit des Schichtaufbaus berücksichtigt werden.
Symmetrie und Kupferbalance
Spiegelsymmetrische Stapel
Bauen Sie den Schichtaufbau spiegelbildlich um die Mittellinie herum auf. Die Lagenanzahl muss gleichmäßig sein, und die Dicke jedes Dielektrikums und Prepregs auf beiden Seiten muss der Dicke auf der anderen Seite entsprechen. Platzieren Sie Durchkontaktierungen und Aussparungen symmetrisch, sofern die Leiterbahnführung dies zulässt. Ein asymmetrischer Aufbau dehnt sich beim Laminieren ungleichmäßig aus, und die Platte behält diese Verformung dauerhaft bei.
Kupferdiebstahl und schraffierte Füllungen
Verteilen Sie das Kupfer gleichmäßig auf gegenüberliegenden Lagen und achten Sie auf eine Abweichung von maximal ± 10 %. Bereiche mit geringer Dichte benötigen zusätzliche Unterstützung. Fügen Sie Kupferabtrennungen, schraffierte Füllungen oder passendes Trennkupfer hinzu, damit sich das freiliegende Laminat im gleichen Maße ausdehnt wie die dichten Bereiche. Überprüfen Sie jede Strom- und Massefläche hinsichtlich der Verteilung, nicht nur hinsichtlich der Strombelastbarkeit.
Material- und Dickenauswahl
CTE-Matching und Lieferantenkonsistenz
Die Wärmeausdehnungskoeffizienten sollten, wo immer möglich, aufeinander abgestimmt werden. Hybridkonstruktionen, die FR-4 mit PTFE- oder Rogers-Laminaten kombinieren, benötigen zusätzliche Symmetrie, um die unterschiedliche Ausdehnung auszugleichen. Es empfiehlt sich, während der gesamten Produktlebensdauer auf einen einzigen Laminatlieferanten zu setzen. Prepreg-Qualität variiert von Charge zu Charge; eine konstante Bezugsquelle minimiert diese Abweichungen.
Abwägung zwischen Dicke und Steifigkeit
Dickere Platten sind biegefester, dünne Platten erfordern eine präzisere Prozesskontrolle. Wägen Sie Steifigkeit, Gewicht, Kosten und die mechanischen Anforderungen des Gehäuses sorgfältig ab. Eine dünne, große Platte verstärkt jede Krümmung über ihre gesamte Spannweite und erfordert daher strengere interne Vorgaben als die bereits für präzise Konstruktionen festgelegte Obergrenze von 0.50 %. Dokumentieren Sie die vereinbarte Grenze in der Fertigungszeichnung.
Prozesslösungen
Fertigungssteuerung
Laminierung und Stressabbau
Optimieren Sie den Laminierprozess, bevor Sie Fehler im weiteren Verlauf beheben. Geben Sie der Presse eine dosierte Aufheizphase und eine vollständige Aushärtung, und lassen Sie das Panel unter kontrolliertem Druck abkühlen. Ein zu schneller Prozess führt zu Spannungen im Laminat, die sich später beim Reflow-Löten abbauen. Planen Sie die Spannungsentlastung bewusst in den Prozessablauf ein, nicht erst im Nachhinein.
Ätz-, Platten- und Backeinstellungen
Optimieren Sie Ätz- und Galvanisierungsprozess, um eine gleichmäßige Kupferabscheidung auf der Leiterplatte zu gewährleisten. Ungleichmäßige Schichtdicken führen beim Abkühlen zu Verformungen. Fügen Sie nach der Fertigung einen Ausheizprozess hinzu, um Restspannungen abzubauen und aufgenommene Feuchtigkeit zu entfernen. Halten Sie sich an den Ausheizplan des Laminatherstellers und dokumentieren Sie den Prozessschritt auf dem Fertigungsbegleitpapier, damit jede Charge die gleiche Behandlung erhält.
Montage- und Lagersteuerung
Reflow-Profiloptimierung
Optimieren Sie die Aufheiz- und Haltephasen, um beide Platinenoberflächen so gleichmäßig wie möglich zu erwärmen. Ein langsames, gleichmäßiges Temperaturprofil verringert den Temperaturgradienten, der die Platine während des Heizvorgangs verziehen kann. Überprüfen Sie das Profil mit einem Temperaturprofilometer an der tatsächlichen Baugruppe und wiederholen Sie die Kontrolle, sobald sich das Platinendesign oder die Komponentenzusammensetzung ändert.
Feuchtigkeitsmanagement und flache Lagerung
Die Platinen sollten getrocknet werden, wenn die Wareneingangsprüfung oder die Lagergeschichte auf Feuchtigkeitsaufnahme hindeutet. Die Platinen sind flach, trocken und niemals hochkant unter schweren Kartons zu lagern. Wählen Sie zum Trennen der Platinen ein gefrästes oder gerilltes Verfahren mit geeigneter Unterlage und vermeiden Sie es, die Platinen mit der Hand von dicht bestückten Schaltungen abzubrechen.
Inspektion und Korrekturmaßnahmen
Ebenheitsprüfungen und Trendüberwachung
Überprüfen Sie die Planheit gemäß IPC-TM-650 Methode 2.4.22 bei der Fertigung und erneut nach der Montage. Protokollieren Sie jeden Messwert mit Messort und Umgebungsbedingungen. Stellen Sie die Ergebnisse im Zeitverlauf grafisch dar. Ein Drift-Trend warnt Sie, bevor eine Charge den SMT-Grenzwert von 0.75 % oder die strenge Auslegungsgrenze von 0.50 % überschreitet.
Erneut backen und neu laminieren
Leichte Verformungen lassen sich mitunter durch einen thermischen Ausheiz- und Abkühlzyklus mit Klemme beheben. Die Klemme hält die Leiterplatte flach, während sich das Laminat entspannt, und die langsame Abkühlung fixiert die neue Form. Schwere oder anhaltende Verformungen können je nach Zustand der Leiterplatte und Ihren Designvorgaben eine erneute Laminierung erforderlich machen. Überprüfen Sie die Korrektur vor dem Versand der Charge anhand der vereinbarten Toleranzen.
Eine Verbiegung biegt die Mitte aus der Ebene; eine Verdrehung hebt eine Ecke von der Diagonalen ab. IPC-6012 und IPC-A-600 bieten Designern und Herstellern einen gemeinsamen Maßstab: 0.75 % für SMT-Leiterplatten, 1.5 % für bedrahtete Leiterplatten und 0.50 % für strenge Designs.
Verzug hat selten nur eine einzige Ursache. Interne Faktoren wie Schichtungleichgewicht und Aushärtungsspannungen verstärken extrinsische Faktoren wie Feuchtigkeit und Reflow-Gradienten. Diese Faktoren müssen auf Konstruktions-, Material- und Prozessebene gemeinsam angegangen werden.
Integrieren Sie Planheitsprüfungen in Design-Reviews und die Wareneingangskontrolle. Messen Sie gemäß IPC-TM-650 Methode 2.4.22, protokollieren Sie jeden Messwert und erfassen Sie Verformungen und Verdrehungen als laufende Prozesskennzahl. Behandeln Sie die Planheit von Leiterplatten als kontrollierbare Variable und nicht als nachträglich festgestellten Fehler.
FAQ
Was ist der Unterschied zwischen Biegung und Drehung?
Die Wölbung (Bow) sorgt dafür, dass alle vier Ecken in einer Ebene liegen, während sich die Mitte nach oben oder unten biegt. Die Verdrehung (Twist) hebt eine Ecke aus der Ebene der anderen drei heraus, sodass das Brett auf einem flachen Tisch wackelt. Die Wölbung wird entlang der Brettlänge und die Verdrehung diagonal gemessen.
Welche IPC-Grenze gilt für meine Platine?
Passen Sie die Toleranzgrenze an das Bestückungsverfahren an. IPC-6012 und IPC-A-600 erlauben 0.75 % für SMT-Leiterplatten und 1.5 % für bedrahtete Leiterplatten. Bei Leiterplatten mit feinem Rastermaß, BGA-Leiterplatten und dünnen Leiterplatten ist häufig die strikte Toleranzgrenze von 0.50 % erforderlich. Klären Sie den Wert mit Ihrem Leiterplattenhersteller und tragen Sie ihn in die Fertigungszeichnung ein.
Wie messe ich Biegung und Verdrehung richtig?
Befolgen Sie die Methode 2.4.22 gemäß IPC-TM-650. Legen Sie die Platine ohne Klemmen auf drei feste Punkte einer ebenen Referenzfläche. Messen Sie die maximale Abweichung, teilen Sie diese durch die Platinenlänge (bei Durchbiegung) bzw. die Diagonale (bei Verdrehung) und multiplizieren Sie das Ergebnis mit 100. Lassen Sie die Platine zuvor Raumtemperatur annehmen.
Kann ich eine verzogene Platine nach dem Reflow reparieren?
Manchmal. Leichte Verformungen lassen sich oft durch ein thermisches Ausheizen unter Fixierung und einen langsamen Abkühlzyklus beheben, wodurch sich das Laminat in eine ebene Form entspannt. Schwere oder anhaltende Verformungen können eine erneute Laminierung erforderlich machen. Überprüfen Sie das Ergebnis vor dem Versand der Charge anhand der vereinbarten Toleranz.
Wie kann ich Verformungen bereits in der Konstruktionsphase verhindern?
Erstellen Sie einen spiegelsymmetrischen Lagenaufbau mit gleichmäßiger Lagenanzahl. Achten Sie auf eine gleichmäßige Kupferverteilung auf gegenüberliegenden Lagen mit einer Abweichung von maximal ±10 %. Platzieren Sie Durchkontaktierungen und Aussparungen symmetrisch. Gleichen Sie nach Möglichkeit die Wärmeausdehnungskoeffizienten (CTE) an und verwenden Sie ausschließlich Laminat von einem Hersteller, um die Prepreg-Variationen gering zu halten.
Spielt die Kupferbilanz wirklich eine so große Rolle?
Ja. Ungleichmäßige Kupferbeschichtung führt dazu, dass sich manche Bereiche beim Laminieren und Reflow-Löten schneller ausdehnen als andere, und diese Ausdehnung bleibt dauerhaft erhalten. Überprüfen Sie alle Strom- und Masseflächen auf die Verteilung, nicht nur auf die Strombelastbarkeit. Fügen Sie an Stellen, an denen das Laminat freiliegt, Ausgleichs- oder Schraffurflächen hinzu.
Warum verzieht sich meine Platine erst nach der Montage?
Beim Reflow-Löten wird die Oberseite vor der Unterseite erhitzt, wodurch sich die Platte während des Zyklus verzieht. Die während der Lagerung aufgenommene Feuchtigkeit verdampft und drückt das Laminat in die Verformung. Schwere, asymmetrische Bauteile und große Ausschnitte verstärken diesen Effekt. Daher sollten die Platten vorgeheizt und ein ausgewogenes Reflow-Profil eingestellt werden.
Wann sollte ich eine Charge wegen Verformung ablehnen?
Die Charge ist abzulehnen, wenn die Messwerte den in der Fertigungszeichnung vereinbarten Grenzwert überschreiten. Jeder Messwert ist mit Angabe des Messorts und der Umgebungsbedingungen zu protokollieren und die Ergebnisse im Zeitverlauf darzustellen. Ein sich abzeichnender Trend warnt, bevor eine Charge den Grenzwert überschreitet; daher sollte die Ebenheit als zu überwachende Kennzahl betrachtet werden.