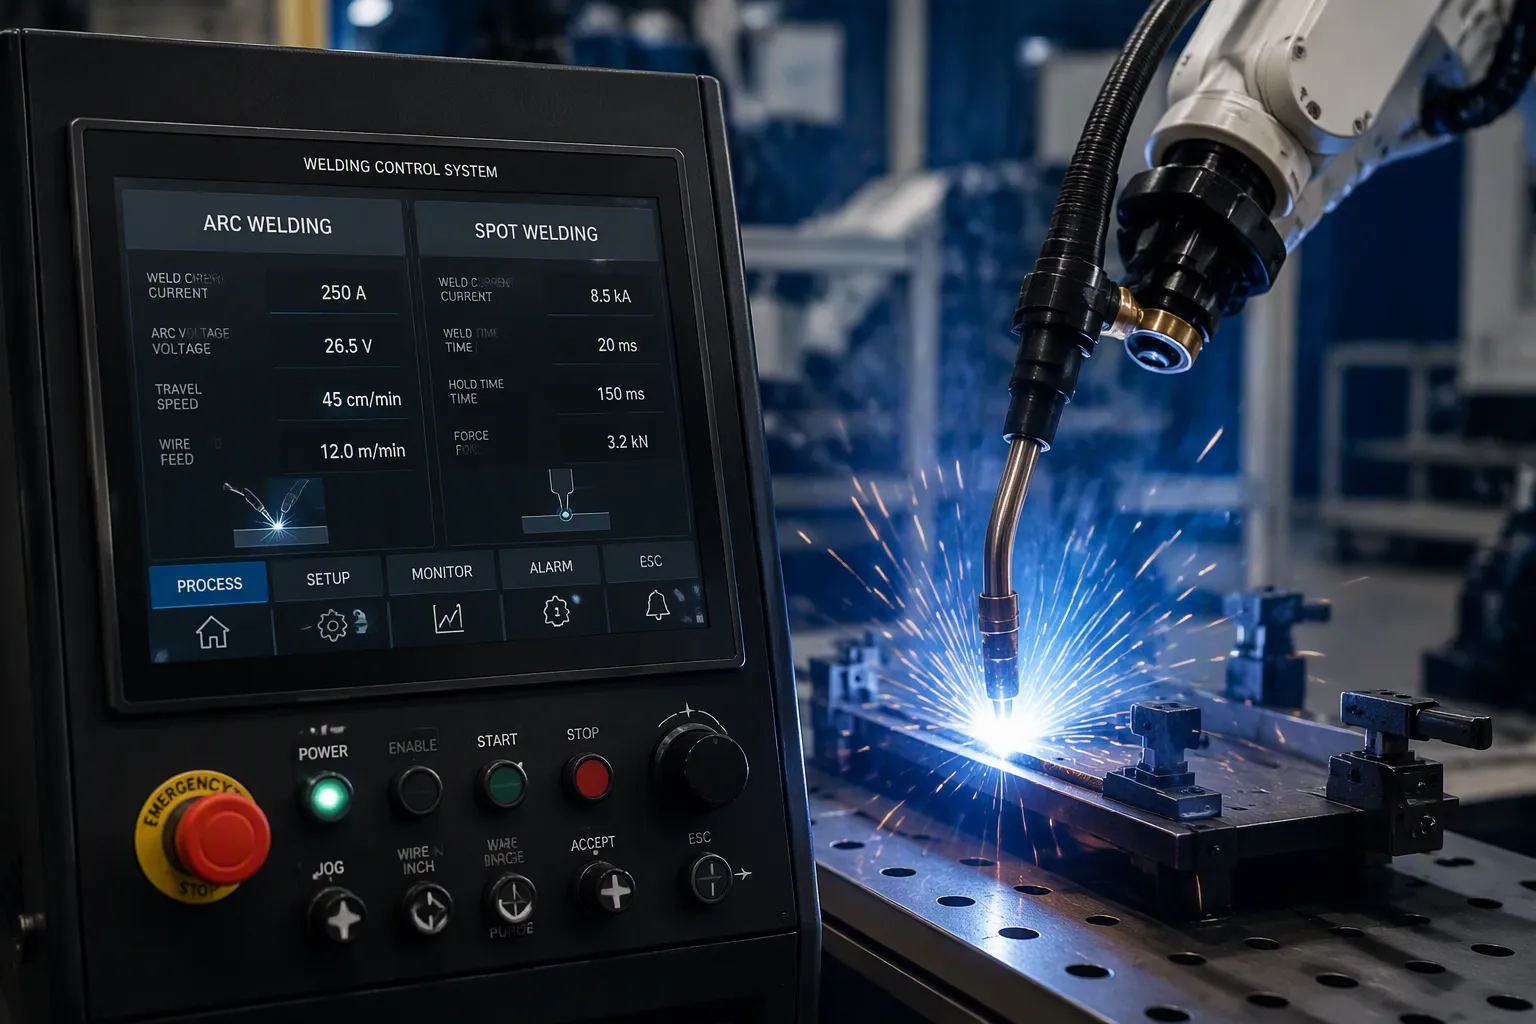
Ein Steuerungssystem für Lichtbogen- und Punktschweißen besteht aus Elektronik und Software und regelt die Schweißparameter. Dadurch wird eine gleichmäßige, sichere und reproduzierbare Schweißung gewährleistet. Da die beiden Verfahren auf unterschiedlichen physikalischen Prinzipien beruhen, steuern ihre Steuerungssysteme unterschiedliche Variablen. Ein Lichtbogenschweißregler regelt Lichtbogenstabilität, Stromstärke und Spannung. Ein Punktschweißregler regelt Stromstärke, Zeit und Elektrodendruck. Hardware-Ingenieure und Elektronik-Produktteams stehen hier vor wichtigen Entscheidungen auf Platinenebene. Die Auswahl der Leistungsstufe, die isolierte Gate-Ansteuerung, die Strommessung und der Hochspannungsabstand prägen das finale Design. Unmittelbar danach folgen Kompromisse in der Fertigung. Entwickler müssen Temperaturwechselbeanspruchung, Kriech- und Luftstrecken sowie die DFM-Grenzwerte abwägen, bevor ein Steuerungssystem in Produktion geht.
Wichtige Erkenntnisse
Lichtbogenschweißsteuerungssysteme regeln Lichtbogenstabilität, Stromstärke und Spannung, um gleichmäßige Schweißergebnisse zu gewährleisten.
Punktschweißsteuerungssysteme regeln Stromstärke, Zeit und Elektrodendruck, um starke und wiederholbare Schweißnähte zu erzeugen.
Durch die Regelung mit geschlossenem Regelkreis werden die Schweißnähte verbessert, indem der Elektrodenverschleiß und Veränderungen an der Oberfläche ausgeglichen werden.
Designentscheidungen auf Platinenebene , wie z. B. Wärmeregulierung und Hochspannungsabstände, beeinflussen die Zuverlässigkeit eines Schweißsystems.
Das Wissen um die Funktionsweise des Schweißens hilft Ingenieuren, für jeden Auftrag das richtige Steuerungssystem auszuwählen.
Grundlagen des Lichtbogenschweißsteuerungssystems
Das Lichtbogenschweißsteuerungssystem besteht aus dem Gehäuse und den darin befindlichen Leiterplatten. Diese Komponenten steuern Schweißstrom, Spannung, Drahtvorschub, Lichtbogenabstand und Schweißgeschwindigkeit. Computergesteuerte Lichtbogenschweißstationen synchronisieren diese Funktionen. Die AWS-210-400-800-Familie beispielsweise verwendet mikroprozessorgesteuerte, programmierbare Netzteile. Diese Geräte ermöglichen eine geschlossene Servoregelung von Schweißstrom, Schweißgeschwindigkeit, Lichtbogenabstand und Drahtvorschub. Strom, Spannung, Schweißweg und Drahtvorschub bleiben innerhalb des Systems synchronisiert.
Schlüsselkomponenten und Funktionen
Das Design ist in Funktionsbereiche unterteilt. Die folgende Tabelle fasst die Arbeitsteilung zusammen.
Steuerkomponente | Zugewiesene Funktionen |
|---|---|
Controller-Domäne | Handhabt Teile und Funktionen, die eng mit dem Schweißprozess selbst verbunden sind. |
Supervisor-Domäne | Übernimmt allgemeinere Funktionen (übergeordnete Aufsicht) |
Mehrgrößenregler | Ersetzt die erste Schätzung der indirekten Schweißparameter, sobald der Schweißvorgang begonnen hat (t > 0). |
Bedienereingaben | Legt nur direkte Schweißparameter wie Schweißnahtbreite und Einbrandtiefe fest. |
Die Steuerung der Schweißmaschine trennt daher die Prozesssteuerung von der übergeordneten Überwachung. Der Bediener legt die direkten Schweißparameter fest. Der Mehrgrößenregler verbessert die Schätzung der indirekten Parameter nach dem Zünden des Lichtbogens.
Schritt-für-Schritt-Bedienung
Ein typischer Schweißzyklus durchläuft mehrere Phasen. Der Bediener gibt die direkten Parameter an der Schnittstelle ein. Die übergeordnete Domäne leitet diese Sollwerte an den Prozessregler weiter. Anschließend wird der Lichtbogen gezündet. Sobald das Schweißen beginnt, aktualisiert der Mehrgrößenregler seine Schätzung der indirekten Parameter. Durch eine geschlossene Regelung werden Stromstärke, Spannung, Schweißweg und Drahtvorschub im Sollbereich gehalten. Am Ende des Schweißvorgangs schaltet das System den Lichtbogen ab.
Design-Überlegungen
Die Leistung wird maßgeblich durch die Entscheidungen auf Platinenebene bestimmt . Für die Leistungsstufe sollten IGBT-, MOSFET- und SCR-Optionen hinsichtlich Schaltfrequenz und Leitungsverlusten abgewogen werden. Eine isolierte Gate-Ansteuerung mit ausreichender Totzeit verhindert Kurzschlüsse. Snubber, TVS-Dioden und Varistoren begrenzen Schaltvorgänge und Netzüberspannungen. Die Strommessung erfolgt mittels Shunt, Hall-Sensor oder Stromwandler. Jede Methode bietet einen Kompromiss zwischen Genauigkeit, Isolation und Kosten. Die optische Trennung trennt die Leistungsstufe von der Steuerlogik. Kriechstrecken und Luftstrecken müssen den Hochspannungsnormen entsprechen. Dicke Kupferleitungen und Stromschienen führen den sehr hohen Strompfad. Kühlkörper und Temperaturwechsel begrenzen die Lebensdauer der Bauteile. DFM-Anforderungen beeinflussen die Lagenanzahl, das Kupfergewicht und den Montageablauf. Diese Kompromisse entscheiden darüber, welches Design in die Produktion geht.
Punktschweiß- und Widerstandspunktschweißsysteme
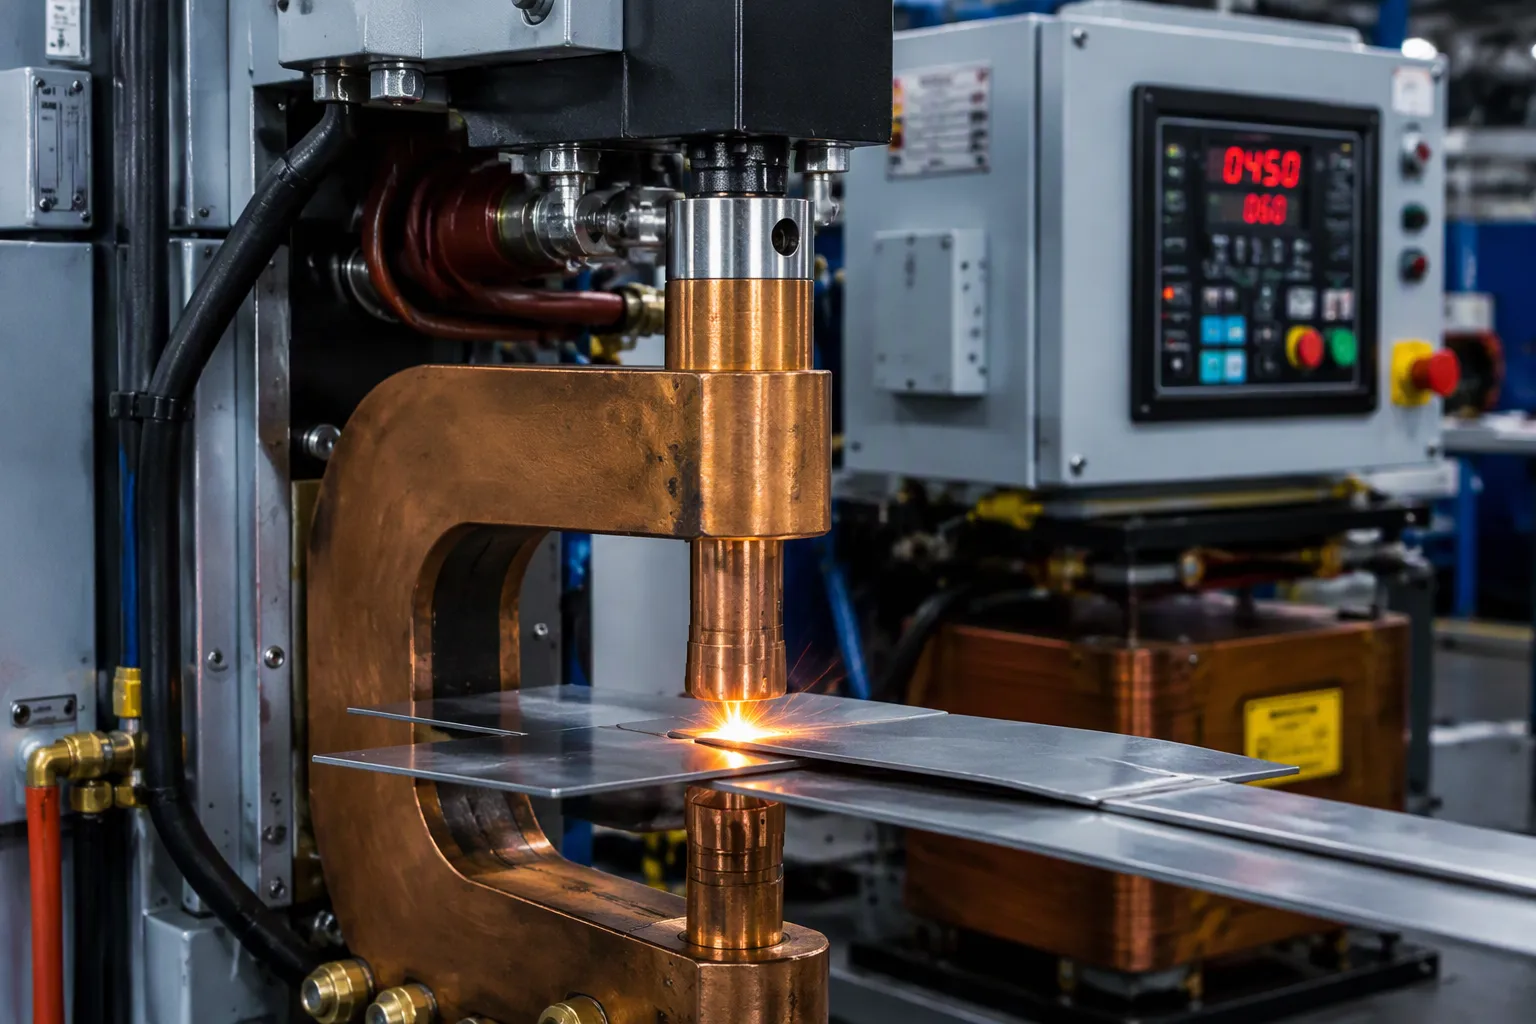
Ein Punktschweißverfahren verbindet Metallbleche an einem Punkt. Es nutzt Druck und leitet elektrischen Strom durch den Schweißdraht. Die durch den elektrischen Widerstand entstehende Hitze schmilzt das Grundmaterial an der Fügefläche. Ingenieure bezeichnen dies als Widerstandspunktschweißen, eine von mehreren Arten des Widerstandsschweißens. Produktionslinien verwenden häufig MFDC-RSW-Anlagen (Mittelfrequenz-Gleichstrom-Schweißen) oder PLCDie Automatisierung wird durch eine AW-Steuerung gesteuert. In vernetzten Zellen kommuniziert eine AW-Steuerplatine über eine serielle Schnittstelle mit einer integrierten Schweißsteuerungs-Timerplatine vom Typ 785. Die Timerplatine ist für den Zündplan verantwortlich. Die AW-Steuerplatine übernimmt die Sequenzierung und den Datenaustausch.
Komponenten eines Punktschweißsystems
Die Komponenten einer Punktschweißanlage lassen sich in mechanische, elektrische und Steuerungsgruppen einteilen. Die folgende Tabelle zeigt die einzelnen Komponenten und ihre Funktion.
Komponente | Funktion |
|---|---|
Werkzeughalter | Halten Sie die Elektroden fest und befestigen Sie optionale Wasserschläuche zur Kühlung. |
Elektroden | Kupferlegierung mit niedrigem Widerstand, anwendungsspezifisch geformt; bilden einen Teil des Sekundärkreises des Transformators. |
Energieversorgung | Versorgt das Schweißgerät mit elektrischer Energie. |
Energiespeichereinheit | Die Kondensatorbank liefert hohe Momentanleistung; sie wird bei geringem Strombedarf nicht benötigt. |
Schalter | Leitet gespeicherte Energie in den Schweißtransformator ab. |
Schweißtransformator | Durch die Reduzierung der Spannung und Erhöhung des Stroms wird der vom Schalter zu bewältigende Wert verringert. |
Kontrollkasten | Steuert den Schalter und kann die Elektrodenspannung oder den Elektrodenstrom überwachen. |
C-Typ-Kanone | Hohe Steifigkeit und Werkzeugflexibilität bei kollinearer Bewegung; geeignet für Arbeiten mit hohen Kräften an dickem Material |
X-Typ-Kanone | Größere Arbeitsfläche, aber geringere Stabilität; geeignet für dünne, flache Paneele und benötigt kuppelförmige Spitzen. |
Wie man punktschweißt: Kontrollsequenz
Die Bediener folgen einer festgelegten Abfolge. Die Steuereinheit stoppt die Zeit für jeden einzelnen Schritt.
Presszeit – die Elektroden schließen sich und bauen eine Kraft auf, bevor Strom fließt, wodurch die Folien fixiert und der Kontakt stabilisiert wird.
Schweißzeit – Strom fließt durch den Stapel, und die elektrische Widerstandserwärmung lässt das Schweißgut wachsen.
Haltezeit – der Stromfluss stoppt, aber die Kraft wirkt weiter; das Nugget verfestigt sich unter Druck.
Stillstandszeit – die Elektroden fahren zurück und das Werkstück fährt vor, wodurch die Zyklusrate festgelegt wird.
Die Schweißzeit beginnt automatisch nach der Anpresszeit. Die Haltezeit folgt auf die Aufheizzeit, und die Abschaltzeit schließt den Regelkreis. Diese Schweißparameter des Punktschweißens – Anpressen, Schweißen, Halten, Abschalten – legen die Parameter für eine bestimmte Schweißverbindung fest. Die Rückkopplung im geschlossenen Regelkreis misst den Schweißstrom mit einem Shunt-Widerstand oder einem Hall-Sensor. Dies ist Systemen mit reiner Zeitmessung im offenen Regelkreis überlegen, da es Elektrodenverschleiß und Elektrodenoxidation kompensiert. Ein Stromwandler bietet eine weitere isolierte Option. Das Steuerungssystem passt die Zündfrequenz an, um den Sollwert zu halten.
Designrichtlinien
Die Behandlung von Einschaltströmen und Überspannungen erfordert frühzeitige Aufmerksamkeit. Ein Varistor mit TVS-Klemme schützt die Eingangsseite. Kühlkörper müssen sowohl die Leistungshalbleiter als auch die Elektroden abdecken, da thermische Belastungen Spitzen und Lötstellen gleichermaßen verschleißen. Die Druckeinstellungen beim Punktschweißen beeinflussen Stromstärke und Schweißzeit; daher sollten alle drei Parameter gemeinsam überprüft werden. DFM-Vorgaben bestimmen das Layout der Stromschienen und das Kupfergewicht. Auf der Hochspannungsseite sollten Kriechstrecken und Luftstrecken großzügig dimensioniert sein. Ein gutes Widerstandsschweißverfahren kombiniert kurze Schweißzeit mit ausreichendem Druck. Jede Punktschweißmaschine belohnt sorgfältiges Leiterplattendesign. Der Punktschweißprozess bleibt reproduzierbar, wenn die Elektronik die vorgegebenen Werte einhält.
Vergleich von Steuerungssystemen und Design-Kompromissen
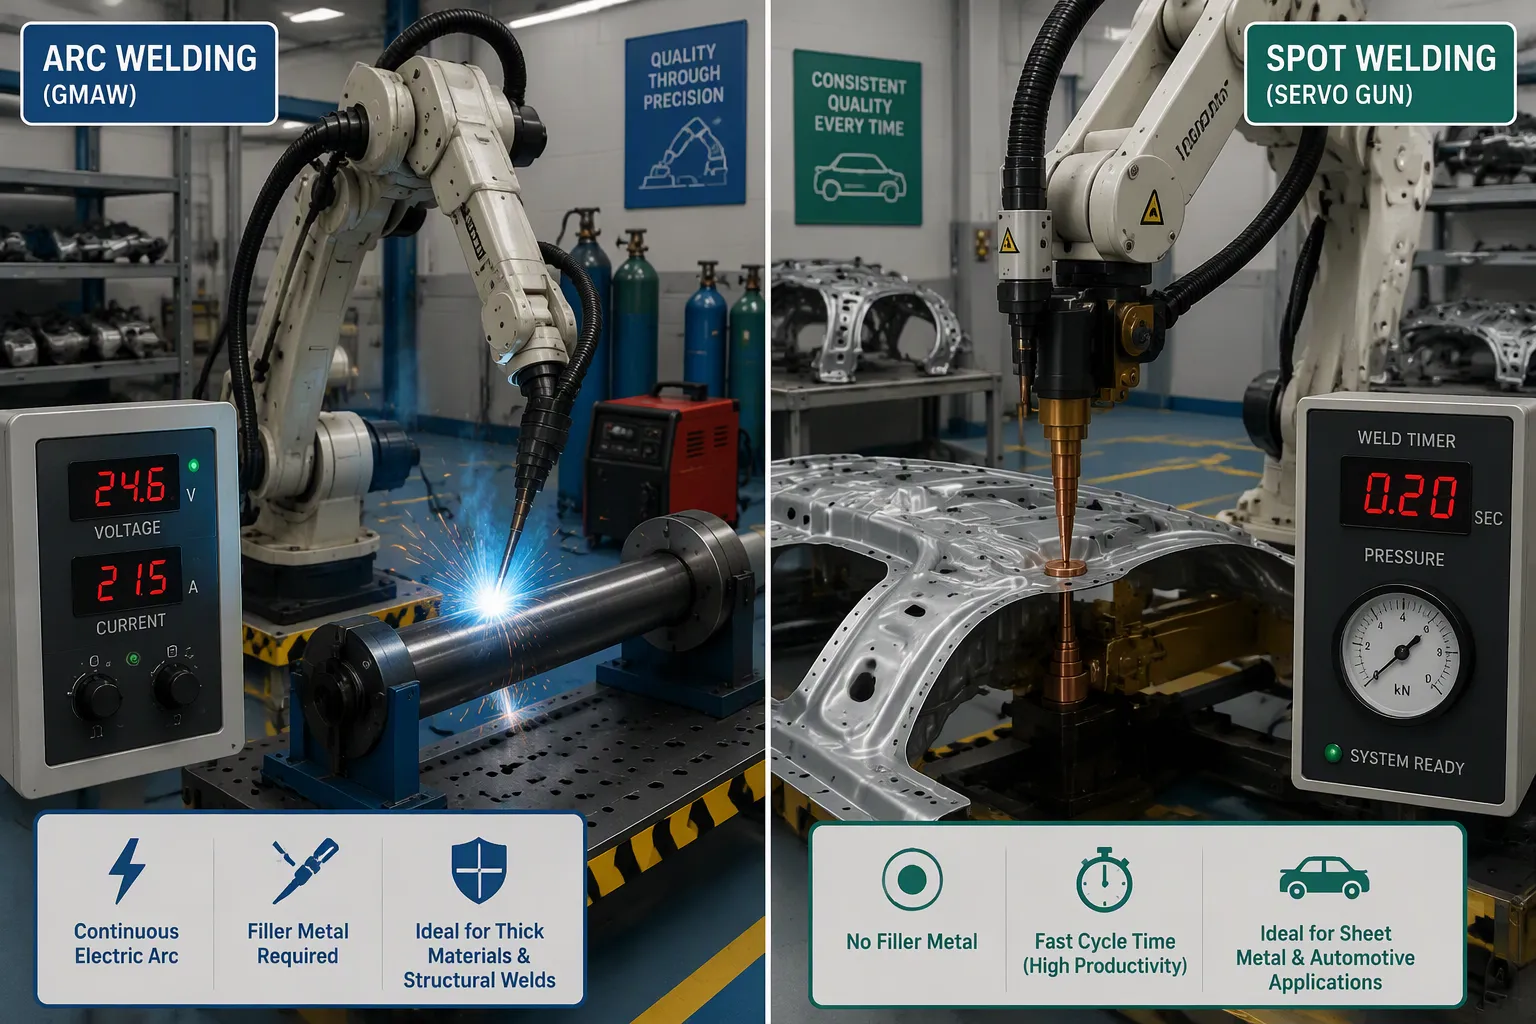
Bogen- vs. Punktstrahl: Die wichtigsten Unterschiede
Ein Lichtbogenschweiß-Steuerungssystem regelt Lichtbogenstabilität, Stromstärke und Spannung. Ein Punktschweiß-Controller steuert Stromstärke, Zeit und Elektrodendruck. Da der Lichtbogenprozess eine stabile Plasmasäule erfordert, passt der Lichtbogen-Controller Spannung und Stromstärke mehrmals pro Sekunde an. Der Punktschweißprozess basiert auf der Wärmeentwicklung durch den elektrischen Widerstand an der Fügefläche. Hier steuert der Controller den Stromimpuls und hält den Punktschweißdruck konstant.
Die Schweißparameter beim Punktschweißen – Anpressen, Schweißen, Halten und Abschalten – haben kein Äquivalent zum Lichtbogenschweißen. Lichtbogensysteme regeln stattdessen Drahtvorschub, Schweißgeschwindigkeit und Lichtbogenabstand. Eine Punktschweißmaschine erzeugt pro Punkt einen Impuls. Ein Lichtbogensystem arbeitet ohne Unterbrechung entlang der Schweißnaht. Diese Unterschiede beeinflussen die Leiterplattenkonstruktion. Lichtbogenplatinen benötigen schnelle Stromkreise. Punktplatinen benötigen präzise Schweißzeitzähler, und Schweißzeit und Stromstärke müssen synchron erfasst werden.
Anwendungsbereiche und Fertigungsabwägungen
In der Automobilindustrie werden beide Verfahren in großem Umfang eingesetzt. Auch verschiedene Widerstandsschweißverfahren kommen in den Fertigungslinien der Automobilindustrie zum Einsatz. Die folgende Tabelle listet gängige Anwendungsbereiche des Punkt- und Lichtbogenschweißens an Fahrzeugen auf.
Schweißprozess | Typische Automobilanwendung | Produktdetails |
|---|---|---|
Robotergestütztes WIG-Schweißen | Dünnwandige Rohre, sichtbare Schweißnähte | Geeignet für Wandstärken von 0.5 mm bis 3 mm; kombiniert mit ABB IRB 1660ID Robotern und Miller Dynasty Stromquellen für präzise Lichtbogensteuerung |
Widerstandspunktschweißen | Rohkarosserien und Blechbaugruppen für Kraftfahrzeuge | FANUC R-2000iC-Roboter mit Servopistolen; 1,200–1,800 Spots/Stunde; Erfolgsquote beim Nugget-Pull-Test über 99.7 %; Elektrodenkraft 300–800 lbs |
MIG/MAG (GMAW) | Bauteile aus Stahl und Aluminium, inkl. Abgaskrümmerhalterungen | Bewährtes Verfahren für Stahl mit 1.2 mm bis 12 mm Stärke; gepulstes MIG reduziert Spritzer; CMT für spritzerfreies Aluminium; Fertigungszelle für Abgaskrümmerhalterungen nach Tier-1-Norm: 340 Teile/Schicht, 22-Sekunden-Zyklus, Ausschussquote von 4.2 % auf 0.3 % gesenkt |
Eine typische Autokarosserie weist mehrere tausend Schweißpunkte auf. Diese hohe Anzahl ist sinnvoll, da das Punktschweißen für Roboterarme in einer Montagelinie sehr schnell und einfach durchzuführen ist.
Widerstandspunktschweißen und Lichtbogenschweißen werden häufig in der Massenproduktion eingesetzt, beispielsweise in der Automobilindustrie, wo beim Punktschweißen dünne Blechrahmen miteinander verbunden werden.
Die Vor- und Nachteile des Punktschweißens ergeben sich aus der Schweißgeschwindigkeit. Es ist schnell und roboterfreundlich, eignet sich aber nur zum Verbinden dünner Blechstapel. Elektrodenverschleiß führt zudem mit der Zeit zu einer Veränderung des Schweißstroms. Lichtbogenschweißen ermöglicht dickere Querschnitte und lange Schweißnähte. Zu den Abwägungspunkten in der Fertigung zählen Kosten, Temperaturwechselbeanspruchung, Kriech- und Luftspalte sowie DFM-Anforderungen. Widerstandsschweißplatinen sind starken Temperaturwechselbeanspruchungen ausgesetzt . Sowohl Widerstandsschweißen als auch Lichtbogenschweißen erfordern eine sorgfältige Auslegung der Stromschienen und Kupferleitungen.
Ein Schweißsteuerungssystem besteht aus Elektronik und Software, die einen Schweißprozess steuern. Das Lichtbogenschweißsteuerungssystem hält Lichtbogenstabilität, Stromstärke und Spannung im Sollbereich. Das Punktschweißsystem hingegen regelt Schweißstromstärke, Schweißzeit und Elektrodendruck. Beide Systeme gewährleisten gleichmäßige, reproduzierbare und sichere Schweißnähte. Der Punktschweißprozess erfordert präzise Zeitvorgaben, während das Lichtbogenschweißen schnelle Stromkreisläufe voraussetzt. Die Wahl des Steuerungssystems für ein bestimmtes Produkt hängt von der Leiterplattenkonfiguration und den Fertigungsbedingungen ab. Ingenieure sollten vor der Freigabe die thermische Belastung, Kriech- und Luftstrecken sowie die DFM-Grenzwerte berücksichtigen. Sorgfältig eingestellte Schweißparameter und optimale Strompfade gewährleisten reproduzierbare Schweißergebnisse.
FAQ
Was genau regelt ein Schweißsteuerungssystem?
Ein Schweißsteuerungssystem regelt die Energie, die die Schweißnaht erreicht. Ein Lichtbogensystem hält Lichtbogenstabilität, Stromstärke und Spannung im Sollbereich. Eine Punktschweißmaschine hingegen steuert den Schweißimpuls und die Elektrodenkraft. Jedes Steuerungssystem ist auf die physikalischen Gegebenheiten des jeweiligen Prozesses abgestimmt.
Warum benötigt das Punktschweißen eine geschlossene Stromrückkopplung?
Elektrodenverschleiß und Oberflächenoxidation verändern den Widerstandspfad mit der Zeit. Eine Regelung im offenen Regelkreis kann diese Abweichung nicht erfassen. Ein Regler im geschlossenen Regelkreis misst den Schweißstrom und korrigiert den Zündwinkel. Dadurch bleibt der Punktschweißprozess über Tausende von Zyklen hinweg reproduzierbar.
Wie entscheiden Ingenieure zwischen Lichtbogen- und Punktbeleuchtung für ein Produkt?
Die Geometrie der Verbindung ist der entscheidende Faktor. Dünne Blechstapel eignen sich gut für das Punktschweißen, lange Nähte an dickeren Blechen hingegen für das Lichtbogenschweißen. Auch das Produktionsvolumen spielt eine Rolle. Eine Roboterzelle mit einer Leistung von 1,200–1,800 Schweißpunkten pro Stunde begünstigt das Widerstandsschweißen, während bei Kleinserien das Lichtbogenschweißen die bessere Wahl ist.
Welche Probleme auf Vorstandsebene verursachen die meisten Ausfälle in der Praxis?
Thermische Belastung steht an erster Stelle. Leistungshalbleiter und Elektrodenspitzen verschleißen durch wiederholte Wärmeimpulse. Unzureichende Kriechstrecken und Luftstrecken auf der Hochspannungsseite führen ebenfalls zu Durchschlägen. Konstrukteure sollten zudem den Einschaltstrom frühzeitig begrenzen. Eine sorgfältige Anordnung des Strompfads verhindert Hotspots.