Loddetemperaturkontrol i printkortsamling betyder, at du holder øje med varmen i hvert trin. Dette hjælper med at lave stærke loddeforbindelser. Det beskytter også sarte elektroniske dele. Hvis du bruger for meget varme, kan du beskadige delene. Hvis du bruger for lidt varme, kan forbindelserne blive svage. Hvert trin i lodningen kræver omhyggelig temperaturkontrol:
Termisk profilfase | Temperaturområde / -hastighed | Varighed / Noter |
|---|---|---|
Forvarmningszone | 1-3°C pr. sekund | Varm langsomt op for at forhindre termisk chok |
Blødgøringszone | Temperaturen forbliver den samme | 60-120 sekunder for at fluxen virker |
Reflow-zone | 235-250°C peak | Loddepasta smelter for stærke samlinger |
Kølezone | 3-10°C pr. sekund | Køl langsomt ned for at stoppe problemer |
Hvis du følger disse trin, vil loddetemperaturkontrol i printkortsamlingen holde dine printkort sikre og i god stand.
Nøgleforsøg
Kontrollér omhyggeligt loddetemperaturen for at skabe stærke forbindelser. Dette hjælper også med at beskytte små dele på printkort.
Brug den rigtige temperatur til hvert loddetrin. Vælg det korrekte område for loddetypen. Dette hjælper med at forhindre svage samlinger eller skader.
Overvåg loddeprocessen med specialværktøj. Brug ting som termiske profileringsmaskiner og temperaturkontrollerede jern. Disse værktøjer hjælper med at holde varmen stabil.
Brug ikke for meget eller for lidt varme. Dette hjælper med at forhindre problemer som ødelagte dele. Det forhindrer også dårlig loddestrømning og at dele flytter sig ud af plads.
Skift loddeindstillingerne for loddetypen og printpladetykkelsen. Tænk også på rumforholdene. Dette hjælper med at lave printplader, der fungerer godt og holder længe.
Loddetemperaturkontrol i printkortmontering
Definition
Loddetemperaturkontrol i printkortsamling betyder, at du holder øje med varmen i hvert trin. Du bruger specialværktøj til at holde temperaturen i det rette område. Dette hjælper med at smelte loddet lige nok til stærke forbindelser. Du skal tænke på smeltepunktet for loddelegeringen. Du skal også vide, hvor tyk printkortet er. Nogle dele er følsomme over for varme og kræver ekstra pleje.
Her er en tabel, der viser de vigtigste ting vedrørende lodningstemperaturkontrol ved printkortmontering:
Loddeaspekt | Beskrivelse |
|---|---|
Definition | Du styrer varmen for at smelte loddet og lave gode forbindelser på printplader. |
Nøglefaktorer | Smeltepunkt for loddelegering, printkorttykkelse, delfølsomhed, loddemetode. |
Vigtighed | Stopper problemer som svage samlinger, brodannelser eller ødelagte dele. Sørger for, at brædderne fremstilles på samme måde hver gang. |
Almindelige metoder og temperaturområder | – Reflow: Forvarm 150-180°C, iblødsætning 180-200°C, Reflow-top 230-250°C, kontrolleret køleeffekt. |
Værktøjer til temperaturkontrol | Brug temperaturstyrede strygejern, reflow-ovne, bølgeloddemaskiner og termisk profilering. |
Virkninger af forkert kontrol | For lidt varme giver svage samlinger. For meget varme kan ødelægge dele eller forårsage problemer som brodannelse og tombstoning. |
Procesoptimering | Følg loddets smeltepunkter. Brug termisk profilering. Tænk på printkortdesign for at hjælpe med varme. |
Du bruger specielle strygejern, ovne og maskiner til at holde varmen stabil. Du kontrollerer også temperaturen med termiske profileringsværktøjer. Omhyggelig kontrol af loddetemperaturen hjælper med at forhindre kolde samlinger eller ødelagte dele.
Vigtighed
Du har brug for kontrol af loddetemperaturen ved printkortmontering for at sikre, at dine printkort fungerer godt og holder længe. Hvis du ikke kontrollerer varmen, kan du få svage samlinger eller ødelægge delene. Den rigtige temperatur lader loddet flyde og dækker puderne og ledningerne. Dette giver dig stærke og gode forbindelser.
Undersøgelser viser, at temperaturkontrol er meget vigtig for loddefugens styrke og hvor længe delene holder. Hvis temperaturen ændrer sig med bare 10 °C, kan man få op til 4 % forskydningsspænding i flip-chip loddefuger. Så stor belastning kan få samlingerne til at knække efter blot et par hundrede cyklusser. Høj varme får også kemiske ændringer i loddet hurtigere. Disse ændringer, som f.eks. intermetallisk vækst og omkrystallisation, gør samlingerne svagere. Hvis man bruger for lidt varme, flyder loddet ikke godt. Dette giver dårlig befugtning og svage samlinger.
Du kan kontrollere, hvor godt loddet dækker overfladen, med befugtningsbalancetesten. Denne test kontrollerer den kraft og tid, det tager for loddet at dække en prøve ved bestemte temperaturer, normalt mellem 245 °C og 255 °C. God befugtning betyder, at du har den rigtige temperatur og stærke samlinger.
Brancheregler, som IPC J-STD-002 og MIL-STD-883, siger, at du skal have mindst 95% loddedækning på ledninger og pads. Du kan kun nå disse regler, hvis du holder loddetemperaturen inden for det rigtige område. Hvis du går for højt, kan du få oxidation og miste materiale. Hvis du går for lavt, får du dårlig lodning og svage samlinger.
Forskning i Sn-Zn-loddelegeringer viser, at højere loddetemperaturer kan give bedre loddeforbindelser ved at reducere defekter som flydende stykker og dårlig fyldning. Men hvis man går over 250 °C, begynder man at se mere oxidation og tab af materiale. Det betyder, at man skal afbalancere temperaturen for at få de bedste resultater.
Du skal også tænke over, hvordan varmen bevæger sig hen over printkortet. Undersøgelser viser, at det at vippe printkortet en smule under lodning i dampfase hjælper med at fordele varmen bedre. Dette mindsker problemer som tombstoning og bevægelige dele. God temperaturkontrol og den rigtige printkortvinkel hjælper dig med at få bedre loddesamlinger.
Tip: Brug altid de rigtige temperaturområder for din lodning og printpladetype. Brug termisk profilering for at sikre, at din proces forbliver sikker.
Hvis du kontrollerer loddetemperaturen godt, forhindrer du defekter, beskytter dine dele og sørger for, at din lodning overholder branchereglerne. Dette holder dine produkter sikre og pålidelige for dine kunder.
Loddetemperaturområder
Generelle områder
Det er vigtigt at kende den rigtige loddetemperatur for hvert trin. De fleste lodder bruger varme fra 180°C til 260°C. Dette interval smelter loddet og skaber stærke samlinger. Det holder også printpladen og delene sikre. Eksperter tester loddesamlinger ved at opvarme og køle dem fra -40°C til +125°C. Dette viser, om lodningen kan holde i virkeligheden.
En reflowovn har forskellige zoner med konstant varme. Hver zone holder temperaturen jævn. Dette hjælper loddet med at smelte og køle af på den rigtige måde. Ovnen flytter varme ved hjælp af konvektion og ledning. Hver zone holder en stabil temperatur. Dette forhindrer problemer som kolde samlinger eller for meget varme.
Loddeproces | Typisk temperaturområde |
|---|---|
Reflow lodning | 230°C – 250°C (top) |
240 ° C - 260 ° C | |
Håndlodning (blybaseret) | 330°C – 370°C (jernspids) |
Håndlodning (blyfri) | 350°C – 400°C (jernspids) |
Tip: Brug altid den rigtige temperaturprofil til din proces. Dette hjælper dig med at opnå de bedste resultater.
Manuel og maskinlodning
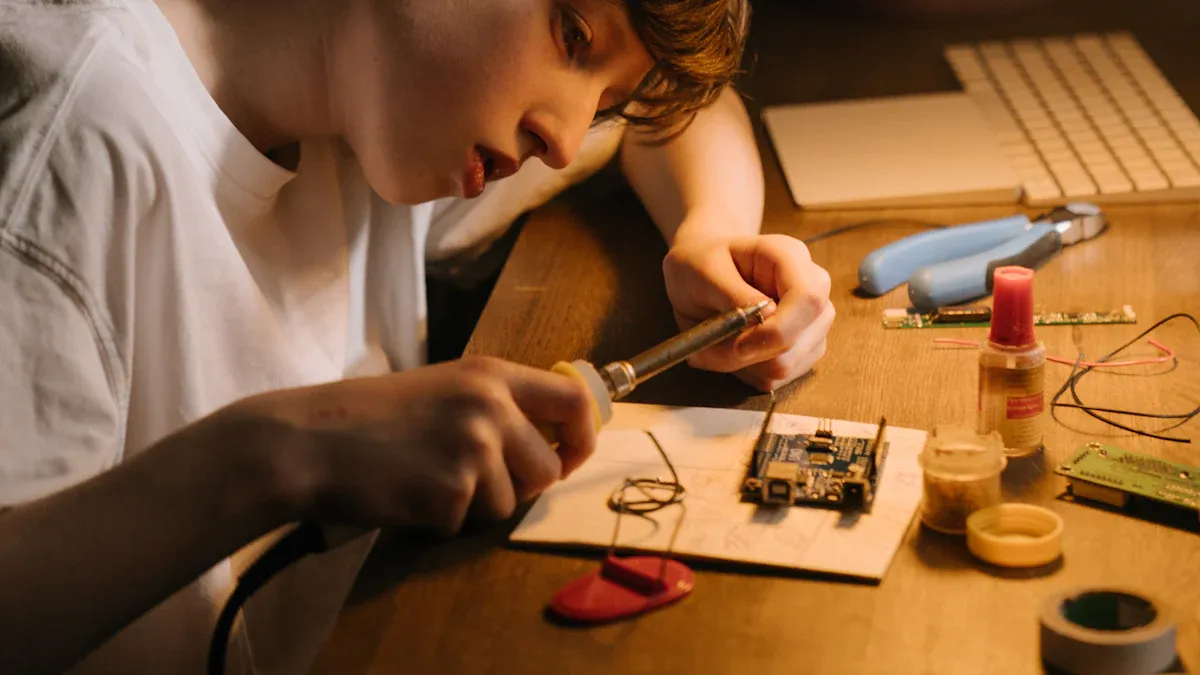
Du kan lodde i hånden eller med maskiner. Manuel lodning bruger en loddekolbe. Du indstiller loddekolben, så den passer til din loddetype. For blybaseret lodning skal du indstille den mellem 330°C og 370°C. For blyfri lodning skal du bruge 350°C til 400°C. Maskinlodning bruger ovne eller loddebølger. Disse maskiner styrer varmen i hver zone. Dette giver dig en stabil temperatur og bedre lodning.
Materiale justeringer
Du skal ændre loddetemperaturen for dit loddetin og din printplade. Forskellige loddetyper smelter ved forskellige temperaturer. Blyfrit loddetin kræver mere varme end blybaseret loddetin. Nogle printplader er tykkere eller har flere lag. Disse kræver mere varme for at nå den rette temperatur. Forskning viser, at du bør ændre temperaturen for hvert printplade og loddetin. Hvis du ikke ændrer den, kan du få svage samlinger eller defekter. Brug af den rigtige temperatur til dine materialer skaber stærke og pålidelige forbindelser.
Konsekvenser af dårlig loddetemperaturkontrol
Problemer med høj temperatur
Hvis du bruger for meget varme, kan dit printkort og dele blive beskadiget. Høj loddetemperatur kan presse dele ud over, hvad de kan håndtere. Dette kan brænde, smelte eller revne chips og ledninger. Blyfri lodning kræver mere varme, så det tilføjer mere stress. Hvis du overstiger glasovergangstemperaturen eller smeltepunktet, kan du beskadige printkortet og gøre det svagt. Høj varme får også kemiske ændringer til at ske hurtigere. Sprøde lag kan vokse inde i samlingerne. Disse ændringer forværrer loddesamlinger og kan forårsage tidlig svigt.
Bemærk: For meget varme kan forårsage ledende anodiske filamenter, spænding i ledningsbindingen og bundbrud. Disse problemer forværrer lodningen og kan få dit printkort til at svigte hurtigere.
Problemer med lav temperatur
Hvis du bruger for lidt varme, smelter loddet muligvis ikke ordentligt. Det betyder, at loddet ikke flyder eller klæber godt. Du kan opleve tørlodning, hvor loddet ikke dækker lodpunkterne. For lidt varme kan også betyde, at mindre loddet når samlingerne. Dette gør dem svage. Ujævn eller lav varme kan forårsage defekter som tombstoning, hvor dele løfter sig, eller forkert justering, hvor dele bevæger sig under lodning. Disse problemer gør loddesamlinger dårlige og kan forhindre dit printkort i at fungere.
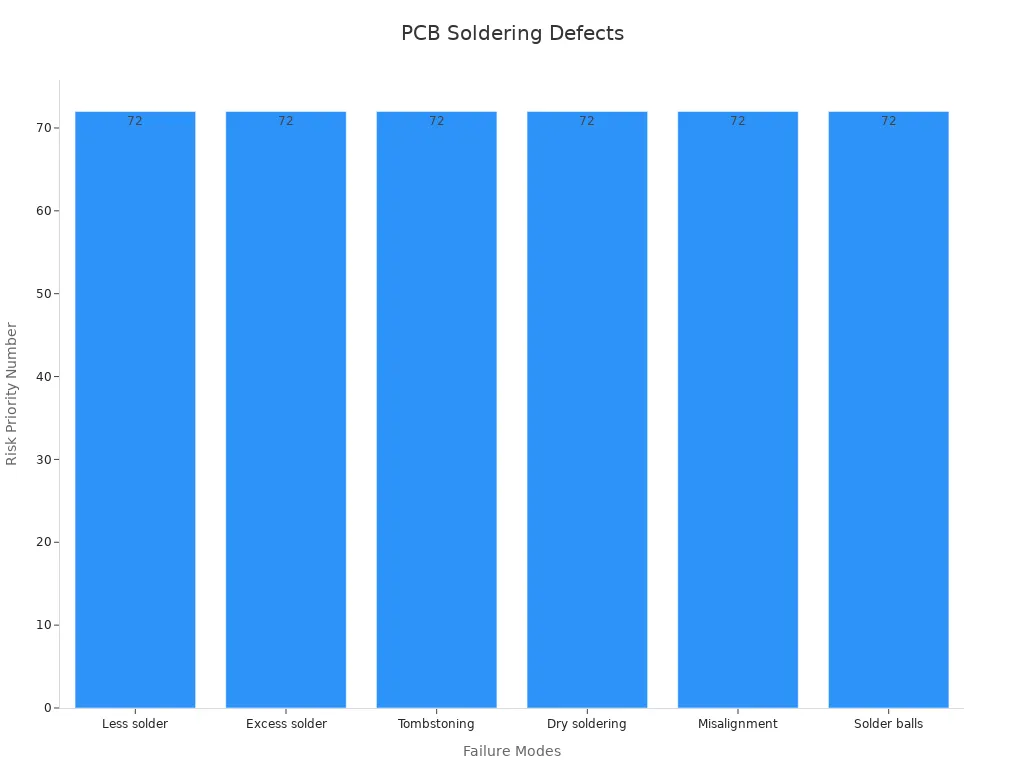
Her er en tabel, der viser almindelige problemer forårsaget af dårlig temperaturkontrol af loddetemperaturen:
Fejl tilstand | Beskrivelse | Risikoprioritetsnummer (RPN) | Effekt |
|---|---|---|---|
Mindre lodning | Ikke nok lodning ved samlingerne | 72 | Funktionel fejl |
Overskydende loddetin | For meget loddetin forårsager broer og kortslutninger | 72 | Funktionel fejl |
Gravstøbning | Ujævn varme løfter dele af printpladen | 72 | Funktionel fejl |
Tørlodning | Dårlig befugtning fra forkert temperatur | 72 | Funktionel fejl |
Skævhed | Dele bevæger sig under lodning | 72 | Funktionel fejl |
Lodde kugler | Små loddekugler forårsager kortslutninger | 72 | Funktionel fejl |
Du kan se, at hvert problem kan få dit board til at fungere forkert.
Pålidelighedspåvirkning
Dårlig temperaturkontrol af lodning forårsager ikke kun hurtige problemer. Det gør også, at dit printkort ikke holder så længe. Hvis du ikke kontrollerer varmen, får du små revner, åbne kredsløb og lag, der falder fra hinanden. Disse ting gør loddeforbindelser svage og dit printkort mindre pålideligt. Undersøgelser viser, at omkring 70 % af fejl i elektroniske enheder skyldes problemer med emballagen, hvor loddeforbindelsesfejl er hovedårsagen. Store temperaturændringer og hurtig opvarmning eller afkøling får sprøde lag til at vokse i samlingerne. Dette fører til revner.
Test som termisk cykling og levetidstest viser, at dårlig temperaturkontrol forårsager træthed i loddeforbindelsen, delaminering og tidligt komponentsvigt. For eksempel kan et fald fra -40 °C til +125 °C forårsage små revner og forkorte dit printkorts levetid. Fugt og hurtige temperaturændringer kan også flytte metal og forårsage afskalning. Dette gør printkortet endnu svagere.
Loddebroer og tombstoning sker ofte, når man ikke kontrollerer varmen.
For lidt lodning og vridning kan påvirke op til 12% af alle boards.
Alle disse problemer forværrer loddeforbindelser og gør dine produkter mindre pålidelige.
Tip: God kontrol af loddetemperaturen hjælper dig med at forhindre disse problemer og holder dine printplader i længere tid.
Metoder til lodning af temperaturkontrol
Værktøj og udstyr
Du har brug for det rigtige værktøj for at lodde sikkert. Brug temperaturstyrede loddekolber til håndlodning. Disse loddekolber giver dig mulighed for at vælge den rigtige varme til dit job. Maskiner som reflowovne og bølgeloddesystemer bruger sensorer. Disse sensorer hjælper med at holde varmen stabil. Kontroller altid dine værktøjer med regelmæssig kalibrering. Kalibrering sikrer, at spidsen bliver så varm, som du har indstillet den. Hvis du skifter spids eller varmelegeme, skal du teste værktøjet igen. Nogle loddekolber har mikroprocessorer. Disse holder varmen stabil, selvom du skifter spids.
Samlingstype | Optimalt temperaturområde (°C) | Bemærkninger om temperaturkontrol og brug af udstyr |
|---|---|---|
Samling gennem hul | 310 - 380 | Brug en temperaturkontrolleret loddekolbe for at opnå en stabil varme. |
250 - 270 | Lavere temperatur beskytter følsomme dele; præcis kontrol er nøglen. | |
Trådlodning | 350 - 400 | Højere varmebehov; temperaturkontrol forhindrer skader. |
Tip: Brug altid det rigtige værktøj til din lodning. Dette hjælper dig med at forhindre skader og lave stærke samlinger.
Process Monitoring
Du skal holde øje med loddeprocessen for at holde varmen korrekt. Brug termoelementer til at kontrollere varmen forskellige steder. Dette hjælper dig med at se, om varmen er jævn. Opsæt kontroldiagrammer for at spore temperaturen. Disse diagrammer viser, om varmen forbliver sikker. Hvis du opdager et problem, kan du hurtigt løse det. Brug dashboards i realtid til at se, mens du lodder. Automatiserede sensorer hjælper dig med at indsamle data og se ændringer. Du kan også bruge tests som Wetting Balance Analysis. Denne test kontrollerer, om loddet flyder godt ved den indstillede varme.
Vælg en vigtig ting at holde øje med, som f.eks. loddevarme.
Indsaml data med sensorer, mens du lodder.
Sæt sikre grænser baseret på gamle resultater.
Hold øje med ændringer eller problemer.
Løs eventuelle problemer for at holde tingene sikre.
Miljømæssige faktorer
Rummet kan ændre, hvordan lodning fungerer. Rumvarme, luftfugtighed og luftstrøm har alle betydning. Hvis rummet er koldt, afkøles printpladen for hurtigt. Hvis det er varmt, skal du muligvis sænke den indstillede varme. God luftstrøm hjælper med at holde varmen jævn. Tjek altid rummet, før du begynder at lodde. Skift dine indstillinger, hvis rummet ændrer sig meget. Dette hjælper dig med at holde lodningen stabil og samlingerne stærke.
Bemærk: Vær opmærksom på ændringer i rummet. Selv små ændringer kan påvirke, hvordan loddet smelter og flyder.
Du er med til at sikre, at dine printkortsamlinger forbliver stærke og holder længe. Undersøgelser viser, at efterhånden som elektronikken bliver mindre og udfører mere, udsættes loddeforbindelserne for mere belastning og varme. Nøje overvågning af temperaturen hjælper med at forhindre revner, tomme pletter og andre problemer. Hvis du følger regler som IPC-7530A og bruger gode temperaturværktøjer, beskytter du dine dele og får bedre resultater. Brug altid de rigtige temperaturområder for at holde dine printkort sikre og i stand til at fungere godt i lang tid.
Ofte stillede spørgsmål
Hvad sker der, hvis man bruger den forkerte loddetemperatur?
Hvis du bruger den forkerte temperatur, kan du få svage samlinger eller beskadige dele. For meget varme kan brænde komponenter. For lidt varme kan forårsage dårlige forbindelser. Kontroller altid dine indstillinger, før du starter.
Hvordan finder du den rigtige loddetemperatur til dit projekt?
Du bør kontrollere loddetypen og pladematerialet . Se producentens vejledning. Brug et termisk profildiagram. Dette hjælper dig med at vælge den bedste temperatur for stærke og sikre samlinger.
Kan man bruge den samme temperatur til alle loddeopgaver?
Nej, det kan du ikke. Forskellige loddemetaller og printkort kræver forskellige temperaturer. Blyfrit loddemetal kræver mere varme end blybaseret loddemetal. Tykke printkort kan kræve højere temperaturer. Juster altid dine indstillinger for hvert job.
Hvorfor spiller stuetemperatur en rolle under lodning?
Rumtemperaturen ændrer, hvor hurtigt dit printkort opvarmes og afkøles. Hvis rummet er for koldt eller for varmt, skal du muligvis ændre dine loddeindstillinger. God luftgennemstrømning hjælper også med at holde temperaturen jævn.