
Udenlandske producenter af 8-lags printkort har industrialiseret kvalitetens udseende. IPC-certificeringer, ISO-plaketter, polerede kapacitetsdekke – disse signaler virker betryggende og skjuler rutinemæssigt, hvad der rent faktisk sker i fabrikslokalet. Denne guide giver dig indkøbsrammen til at evaluere udenlandske fabrikker baseret på procesdokumentation, ikke salgsmaterialer.
Hvad er et 8-lags printkort?
Et 8-lags printkort er et flerlags printkort med otte ledende kobberlag adskilt af dielektriske materialer - skiftevis prepreg- og kernelaminater - lamineret under varme og tryk til en enkelt stiv struktur.
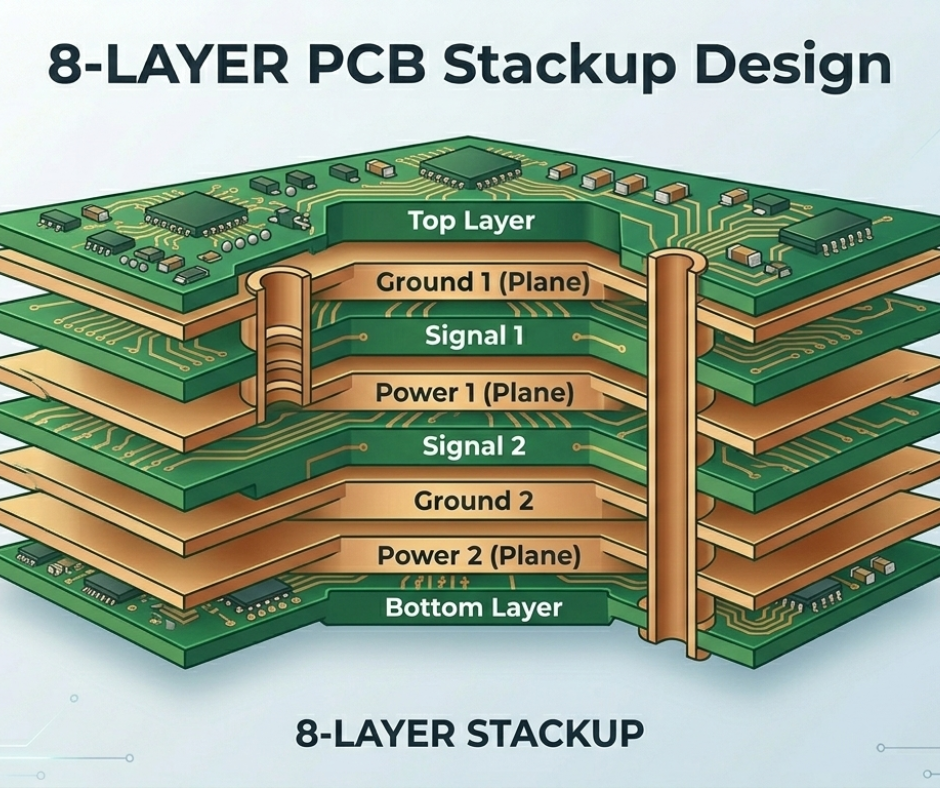
Standardlagopstillingen tildeler hvert lag en funktion:
- L1 og L8 er ydre signallag, der dirigeres som mikrostripspor
- L2 og L7 er jordplaner
- L3 og L6 bærer højhastighedssignaler som stripliner, fuldt lukket mellem referenceplaner for kontrolleret impedans
- L4 og L5 er dedikerede effektplaner, tæt koblet for at reducere støj fra strømskinnen og understøtte stabil spændingslevering over hele kortet.
8-lags vs. 4-lags og 6-lags printkort
Springet fra 6-lags til 8-lags er arkitektonisk, ikke inkrementelt. Et 6-lags printkort giver dig et jordplan og et effektplan – tilstrækkeligt til designs med moderat hastighed.
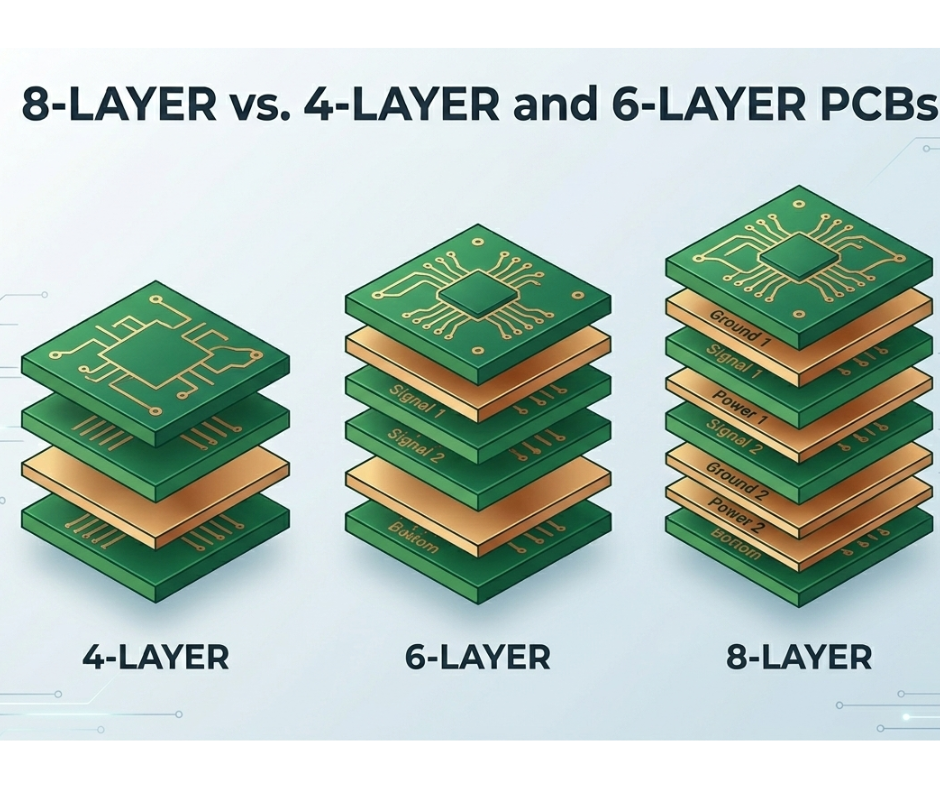
En 8-lags stakup tilføjer et andet dedikeret jordplan og et andet indre signallag. Det ekstra jordplan er det, der muliggør den tætte EMI-undertrykkelse, 15-20 dB reduktion i elektromagnetisk stråling og impedanskontrolnøjagtigheden inden for plus eller minus 5%, som højhastigheds digitale systemer:
- DDR4/5
- PCIe Gen 3+
- GigE
- 28 Gbps+ signaler
Dette er krav for at bestå EMC-certificering.
Den praktiske tærskel: Hvis dit design kører højfrekvente kredsløb over 1 GHz, bærer højhastighedsdifferentialpar som USB, HDMI eller PCIe, eller fungerer i et miljø med høj EMI, har du brug for 8 lag. Under det er 6 lag sandsynligvis tilstrækkeligt og koster mindre.
8-lags PCB-stablingsdesign
Standard 8-lags stackup-konfiguration
En standard 8-lags stakup bruger 28 g kobber pr. lag på tværs af alle otte lag – konfigurationen 1/1/1/1/1/1/1/1/1 oz. De ydre lag har en kobbertykkelse på basis plus kobberets tykkelse. De indre lag starter typisk ved 0.5 oz før plettering. Dette er vigtigt, fordi ujævn kobberfordeling på tværs af lagene forårsager vridning under laminering.
Gode fabrikker balancerer kobberfyldning på tværs af alle lag, og tilføjer nogle gange ikke-funktionelle kobberpåfyldninger i sparsomme områder. Spørg specifikt, hvordan fabrikken håndterer kobberbalancering på asymmetriske designs - et specifikt svar er et grønt flag; vaghed er det ikke.
Standardpladetykkelsen til 8-lags byggeri er 1.6 mm til generel elektronik, 2.0 mm til industrielle applikationer og 2.4 mm til strømkrævende designs. Bekræft tykkelsen med din fabrik, før du færdiggør Gerbers-kort.
Valg af prepreg og kernemateriale
1. Hvorfor FR-4 med høj Tg er baseline
Standard FR-4 blødgøres under den blyfri reflow-peak. Specifikation af Tg170 forhindrer revner i via-cylinderen og de latente, intermitterende åbninger, der kendetegner 8-lags pladetræthed.
2. Højfrekvente dielektriske materialer

For designs, der overstiger 1 GHz, fejler generiske laminater. Applikationer, der kræver stabile dielektriske konstanter og tangenter med lavt tab, skal kræve specialmaterialer som Rogers 4350B , Arlon eller Taconic for at sikre signalintegritet på tværs af temperatursvingninger.
3. Præpreg-substitutionen
Fabrikker kan stille og roligt udskifte specificerede prepreg-kvaliteter for at reducere omkostningerne. En forskydning på 15-30 mikron i dielektrisk højde kan ændre den kontrollerede impedans med op til 15 %, hvilket forårsager fejl på systemniveau, selvom flying probe-testene er bestået.
4. Produktspecifik stackup-verifikation
Gå ud over generiske tykkelsesspecifikationer. Din indkøbstjekliste skal kræve navngivne produktkoder på stackup-tegningen.
5. Håndhævelse af materialeoverholdelse via certificering
Påbyd, at enhver materialeudskiftning kræver skriftlig godkendelse før laminering. Validering af konstruktionen kræver, at de fysiske materialeopdagelsescertifikater matches med den godkendte tekniske fil for at forhindre "stille" optimeringer på fabriksgulvet.
Impedanskontrol i stackup'en
Kontrolleret impedans adskiller et fungerende 8-lags printkort fra et defekt printkort. For eksempel består førstnævnte inspektion, mens sidstnævnte fejler i felten. For højhastighedsdesign er det bedre at sigte mod 50 ohm for single-ended signaler, 90 ohm for USB differentialpar, 100 ohm for PCIe, Ethernet og HDMI.
Denne produktionstolerance er normalt plus eller minus 10 procent; kritiske nettoværdier er plus eller minus 5 procent, og disse nettoværdier kræver en alternativ processtrategi fra fabrikken.
8-lags printkortfremstillingsprocessen, trin for trin
Forståelse af hvert trin giver dig mulighed for at stille bedre spørgsmål under revisioner, opdage problemer ved første artikelinspektion og skrive indkøbsordrer, der lukker de huller, som fabrikkerne udnytter.
Trin 1: Forberedelse af designfil og DFM-gennemgang
Produktionen starter med dine Gerber-filer: kobberlag, boredata, loddemaske, silketryk og pladeomrids. En legitim fabrik udfører en Design for Manufacturability-gennemgang, før den frigives til produktion:
- Kontrol af minimumsspor og afstandsregler
- Dimensioner af ringformede ringer
- Afstand mellem hul og kobber
- Og billedformater i forhold til deres faktiske proceskapaciteter.
En fabrik, der aldrig har afvist et design med en DFM-kommentar, optimerer hastigheden på din bekostning.
Trin 2: Materialeforberedelse og billeddannelse af det indre lag
Fabrikken skærer kobberbelagt laminat til panelstørrelse, påfører fotoresist, eksponerer det gennem en fotomaske under UV-lys og ætser derefter uønsket kobber væk for at danne det indre lags kredsløbsmønstre. Præcision på dette trin bestemmer registreringskvaliteten på tværs af hele stakken. Forskydning her forværres gennem hvert efterfølgende lag - den korrigerer ikke sig selv.
Trin 3: Automatiseret optisk inspektion af indre lag
AOI sammenligner hvert ætsede indre lag med dine Gerber-data og markerer shorts, åbne åbninger og kobberanomalier. Dette trin kører før laminering af én grund: Når du laminerer lagene, bliver defekter i det indre lag permanente og usynlige. Fabrikker, der springer over eller sampler det indre lags AOI, gambler med dit udbytte. Spørg specifikt, om AOI kører 100 % dækning på de indre lag for din stackup-type.
Trin 4: Lagopbygning og laminering
Laminering er hvor 8-lags fremstilling opnår sin kompleksitetspræmie. De indre lag gennemgår oxid- eller alternativ oxidbehandling for at forbedre vedhæftningen til prepreg. Derefter samles den fulde stackup:
- kobberfolie, prepreg
- kerne, prepreg
- kerne
Hvert lag registreres præcist ved hjælp af optisk stansejustering eller røntgenmål – og presses derefter i en hydraulisk lamineringspresse under kontrollerede varme- og trykprofiler.
Trin 5: Boring — Mekanisk og laser
Efter laminering lokaliserer fabrikken røntgenregistreringsmål og begynder at bore. Gennemgående vias penetrerer alle otte lag. Blindvias forbinder et ydre lag med specifikke indre lag. Nedgravede vias forbinder kun de indre lag og er usynlige fra begge overflader. Laserboring skaber mikrovias til HDI-designs med ultratæt BGA-routing.
Via-billedformat – pladetykkelse divideret med huldiameter – forudsiger direkte pletteringsvanskeligheden. Ud over 10:1 bliver kobberplettering i cylinderen upålidelig, og risikoen for hulrum stiger kraftigt. Avancerede fabrikker reklamerer med et billedformat på op til 16:1, men påstande om kapacitet kræver kupontværsnitsdata for at verificere. Nedgravede og blinde vias med højt billedformat på forhastede job er, hvor marginale fabrikker fejler mest konsekvent.
Trin 6: Belagt gennemgående hul og kobberbelægning
Kemisk kobberaflejring aflejres i hullets vægge, efterfulgt af elektroplettering for at opbygge kobberet til den færdige tykkelse. IPC-minimum for belagt kobber til gennemgående hul er 25 mikron i gennemsnit, 20 mikron minimum.

Fabs underplader tøndevægge for at fremskynde pletteringsbadcyklusser — pladerne består den indledende elektriske test og fejler under termisk cykling i felten. Tværsnit din første artikel for at verificere pletteringstykkelsen direkte. Dette ene trin opdager den mest almindelige skjulte defekt i oversøisk 8-lagsproduktion.
Trin 7: Ydre lag billeddannelse og ætsning
Billeddannelsen af det ydre lag afspejler processen med det indre lag på den fuldt laminerede plade: påføring af tørfilmsfotoresist, UV-eksponering, fremkaldelse og selektiv ætsning. Det, der kommer ud af ætselinjen, bestemmer din sporgeometri og dermed dine endelige impedansværdier.
Ætskompensation – at udvide sporene en smule for at tage højde for sideætsning under ætsning – er standardpraksis på kompetente fabrikker. Hvis en fabrik ikke kan forklare, hvordan de anvender ætskompensation for dine sporbredder, vil dine kontrollerede impedansresultater afvige.
Trin 8: Loddemaskeapplikation
Fabrikken påfører en LPI-loddemaske, eksponerer og fremkalder den på åbne pads og vias, hvorefter belægningen UV-hærdes. IPC-SM-840-overholdelse styrer loddemaskens ydeevne. Farvemuligheder - grøn, sort, blå, rød - påvirker ikke den elektriske ydeevne, men sort loddemaske gør visuel inspektion vanskeligere under montering. Specificer baseret på dine monteringskrav.
Trin 9: Overfladefinish
ENIG er standardoverfladefinishen til de fleste 8-lags applikationer. Den leverer flade, loddebare, oxidationsbestandige puder, der er velegnede til BGA'er med fin pitch og højpålidelige samlinger. HASL fungerer til omkostningsfølsomme designs uden komponenter med fin pitch. Immersion Silver, Immersion Tin og OSP er velegnede til specifikke applikationer. ENEPIG tilføjer et palladiumlag mellem nikkel og guld til applikationer, der kræver trådbinding ud over lodning.
Trin 10 og 11: Silketryk og pladeprofilering
Silketryk tilføjer komponentreferencebetegnelser og plademarkeringer via inkjet- eller serigrafi. CNC-fræsning eller V-rilling adskiller individuelle pladerne fra panelet. V-rilling på 8-lags flerlagsplader introducerer spænding ved skærelinjen.
I termisk cykliske eller vibrerende miljøer skaber denne belastning mikrorevner - fugtindtrængningsveje, der driver vækst af ledende anodiske filamenter mellem lagene. Spørg din fabrik eksplicit, hvilken afpaneleringsmetode de bruger til dine printkortdimensioner, og hvad deres anti-CAF-proceskontroller inkluderer.
Standardindkøbstjeklisterne for feltfejl fejler fuldstændigt
Her er fejlen, der ændrede, hvordan denne forfatter reviderer 8-lags programmer.
1. Hvorfor IPC Klasse 3 ikke er en feltgaranti
Standardtjeklister er baseret på certificeringer som IPC klasse 3 eller ISO 9001. Men som din case viser, kan en printplade opfylde alle statiske "as-built"-specifikationer, samtidig med at den indeholder skjulte defekter. Indkøb forveksler ofte en egenerklæring om kvalitet med en processpecifik validering af miljøer med høj belastning.
2. Risici ved depanelisering
Tjeklister verificerer CAF-resistent laminat, men ignorerer den mekaniske separationsmetode. Selvom V-scoring er omkostningseffektivt, kan de spændingsforøgende elementer, den introducerer, ophæve avancerede materialeegenskaber. Revisioner skal skifte fra Hvilke materialer blev brugt? til Hvordan blev den færdige samling fysisk håndteret?
3. Termisk cykling vs. statisk testning
Flyvende probe og AOI fanger kun defekter i "spædbørnsdødelighed". De kan ikke forudsige, hvordan mikrorevner fra depanelisering vil sprede sig under temperaturudsving på 60 °C. En indkøbstjekliste, der overser data fra screening af miljøstress, er i bund og grund at flyve i blinde med hensyn til levetid i felten.
4. Afbrydelsen på niveau 2
Fejlen stammede fra brugen af standard indkøbssignaler til en robotapplikation med høj pålidelighed. Denne overskrift omhandler behovet for applikationsspecifik revision – hvor tjeklisten ændres baseret på vibrations- og fugtprofilerne i slutbrugsmiljøet.
5. Skjulte omkostninger ved enhedsprisen
Din sag fremhæver, at et 3-dobbelt tab på garantireparationer overskygger enhver initial besparelse fra en billigere fabrik eller forenklet afmontering af paneler. Overskrifter her bør fokusere på modellering af samlede ejeromkostninger (TCO), hvor indkøb flyttes fra "pris pr. bræt" til "omkostninger pr. implementeret år".
Via-typer i 8-lags printkortproduktion
Gennem-hul Vias
Gennemgående vias gennembryder alle otte lag og forbinder ethvert lag med ethvert andet. De kræver én boring og én pletteringsoperation, hvilket gør dem til den mest omkostningseffektive forbindelse. Brug dem som standard, medmindre routingtætheden tvinger andet til at ske.
Blinde og begravede Vias
Blindvias forbinder et ydre lag med et eller flere indre lag uden fuld penetration. Nedgravede vias forbinder kun de indre lag og forbliver usynlige fra begge overflader. Begge typer kræver yderligere lamineringscyklusser, hvilket mangedobler proceskompleksiteten og omkostningerne.

Mere kritisk: Mange udenlandske fabrikker, der hævder at have blind og nedgravet via-kapacitet, sender disse ordrer til linjer med lavere volumen uden de samme proceskontroller som deres standard flerlagslinjer. Udbyttet falder på komplekse blinde nedgravede designs på fabrikker i mellemklassen – bed om udbyttedata om din specifikke via-konfiguration, før du forpligter dig til volumen.
Mikroviaer og Via-in-Pad
Mikrovias — laserborede huller under 150 mikron — muliggør HDI-design og fin-pitch BGA-routing. Via-in-pad placerer via'en direkte under en komponentpad for at spare plads under routing, men kræver påfyldning og afdækning af via'en for at forhindre loddeopsugning under samling.
Spørg hvilket laserboreudstyr fabrikken bruger, og hvad deres mikrovia-registreringstolerance er. Dette adskiller avancerede fabrikker fra volumenværksteder hurtigere end nogen certificeringsrevision.
Materialer anvendt i fremstilling af 8-lags printkort
Underlagsmaterialer
FR-4 med høj Tg er basislinjen for 8-lags printkort, der skal monteres i blyfrit materiale eller i barske miljøer. For signalfrekvenser over 1 GHz skal Rogers 4350B, ARLON 85N eller TACONIC TLX anvendes for lavere dielektrisk tab og stabil Dk over hele temperaturen.
Keramiske og metalkernebaserede substrater håndterer applikationer med høj effekt i termisk styring. Hver gang du ser en fabrik, der citerer standard FR-4 for et 8-lags printkort, der skal bruges i en termisk krævende applikation, så giv slip.
Kobberfoliekvaliteter
Standard elektrolytisk kobber dækker størstedelen af 8-lags designs. Designs, der kører over 10 GHz, drager fordel af omvendt behandlet folie eller kobber med meget lav profil, hvilket reducerer overfladeruhed og begrænser signaltab ved høje frekvenser. Denne specifikation er kun vigtig ved høje frekvenser - men hvis den er vigtig for dit design, skal du bekræfte, at fabrikken lagerfører den, da mange ikke rutinemæssigt fører RTF.
Prepreg-muligheder
Shengyi S1000HB er den mest anvendte højpålidelige prepreg i kinesiske fabrikker. Isola 370HR er standard i nordamerikanske og europæiske forsyningskæder. Prepregen skal matche kernematerialets termiske udvidelseskoefficient.
Uoverensstemmelse mellem CTE mellem prepreg og kerne skaber risiko for delaminering under termisk stress. Derfor er det ikke acceptabelt at acceptere generiske, ækvivalente materialesubstitutioner uden teknisk gennemgang på noget 8-lagsprogram.
Det ene spørgsmål, indkøbschefer aldrig stiller
Efter i årevis at have set indkøbsteams evaluere udenlandske printkortproducenter, dukker ét spørgsmål næsten aldrig op under tilbudsgivning eller revision:
"Kan du vise mig dine seneste tre måneders registreringsdatalogfiler for det indre lag fra din optiske stempel eller røntgen, inklusive kassationsrater opdelt efter stackup-type?"
1. Statistisk proceskontrol
Denne overskrift omhandler den psykologiske og operationelle kløft mellem fabrikker. En indkøbstjekliste skal skelne mellem et anlæg, der overvåger realtidsdata, og et, der er baseret på best-case-prognoser. Den fremhæver vigtigheden af at bede om rå SPC-diagrammer i stedet for kuraterede opsummerende rapporter.
2. Registreringstolerancen
En påstået tolerance på 75 mm er meningsløs uden kontekst. Dette afsnit undersøger, hvordan gennemsnitlige registreringstal skjuler de outliers, der forårsager intermitterende kortslutninger i 8-lags bygninger med høj tæthed. Det fremtvinger en teknisk revision af fabrikkens automatiserede optiske justeringsmuligheder.
3. Gennemsigtighed i udbyttet
Standardrapporter skjuler ofte 8-lags kasseringsrater i de generelle udbyttedata. Denne overskrift afslører praksissen med at skjule fejl i "omarbejdnings"-kategorier, hvilket tilslører den sande stabilitet af en produktionslinje og forhindrer nøjagtig risikovurdering for komplekse opstablinger.
4. Tier-1 virkelighed vs. mellemniveau marketing
Der er et dokumenteret "udbytteforskel" mellem Tier-1-fabrikker til bilindustrien og regionale leverandører i mellemklassen. Ved at sammenligne udbyttet på 90-95 % fra high-end-fabrikker med det reelle udbytte på 75-85 % fra budgetmuligheder, giver dette afsnit en ramme for evaluering af den effektive enhedspris.
5. Billedformater og impedanskontrol
Teknisk kompleksitet skaleres ikke-lineært. Denne overskrift fokuserer på, hvordan specifikke designkrav skaleres. Den forklarer, hvorfor en standard indkøbstjekliste fejler, når den behandler alle 8-lags designs som varer.
Den person, der rent faktisk kontrollerer, hvad der sker med din ordre
1. Sælgere vs. værkstedsledere
Forhandlinger afsluttes typisk med salgspersonalet, men den tekniske udførelse ligger hos produktionschefen. Denne overskrift fremhæver, hvorfor pris- og leveringstidsdiskussioner er afkoblet fra den faktiske gulvprioritet, linjebelastning og udstyrskalibrering.
2. Hvem bestemmer din køprioritet?
I miljøer med høj kapacitet bestemmer værkstedsdirektøren, hvilke ordrer der får den primære lamineringspresse, og hvilke der venter til mandag. Etablering af en direkte teknisk forbindelse her sikrer, at dine 8-lags byggeri ikke bliver sat på sidelinjen, når produktionskapaciteten strammer.
3. Møde med produktionslederen
Standardaudits fokuserer på kvalitetschefen, men produktionsteamet kontrollerer de variabler, der skaber kvalitet. Dette afsnit anbefaler direkte kontakt med fabriksgulvet for at bygge bro mellem teoretiske processer på papiret og operatørtildeling i realtid.
4. Risikoreduktion i realtid
Ved hjælp af din casestudie af lamineringshullet i Guangdong illustrerer denne overskrift, hvordan direkte relationer omgår den 24-timers forsinkelse, der kun er forbundet med kommunikation med sælgere. Den demonstrerer, hvordan øjeblikkelig teknisk feedback – såsom at modtage billeder af defekter ved midnat – kan spare en produktlanceringsfrist.
5. Praktisk vs. teoretisk tilsyn i 8-lagsprogrammer
Dette konkluderer, at forskellen i output er konkret: en direkte linje til den person, der kontrollerer trykkemaskinen, betyder omarbejdning natten over i stedet for to ugers forsinkelser. Det flytter indkøb fra at "styre en kontrakt" til at styre produktionsvirkeligheden.
Hvad dette betyder for din næste evaluering
Kompleksiteten i fremstillingen af 8-lags printkort er reel. Mellemstore udenlandske fabrikker optimerer for gennemløb, ikke din pålidelighed. Evaluer procesbeviser - registreringslogge for det indre lag, tværsnitspletteringsdata, navngivne prepreg-specifikationer, reelle udbyttetal. Opbyg relationer internt i fabrikken, ikke kun med salgsteamet. De indkøbsbeslutninger, der springer dette arbejde over, vises som fejl i felten, ikke linjeposter i et tilbud.