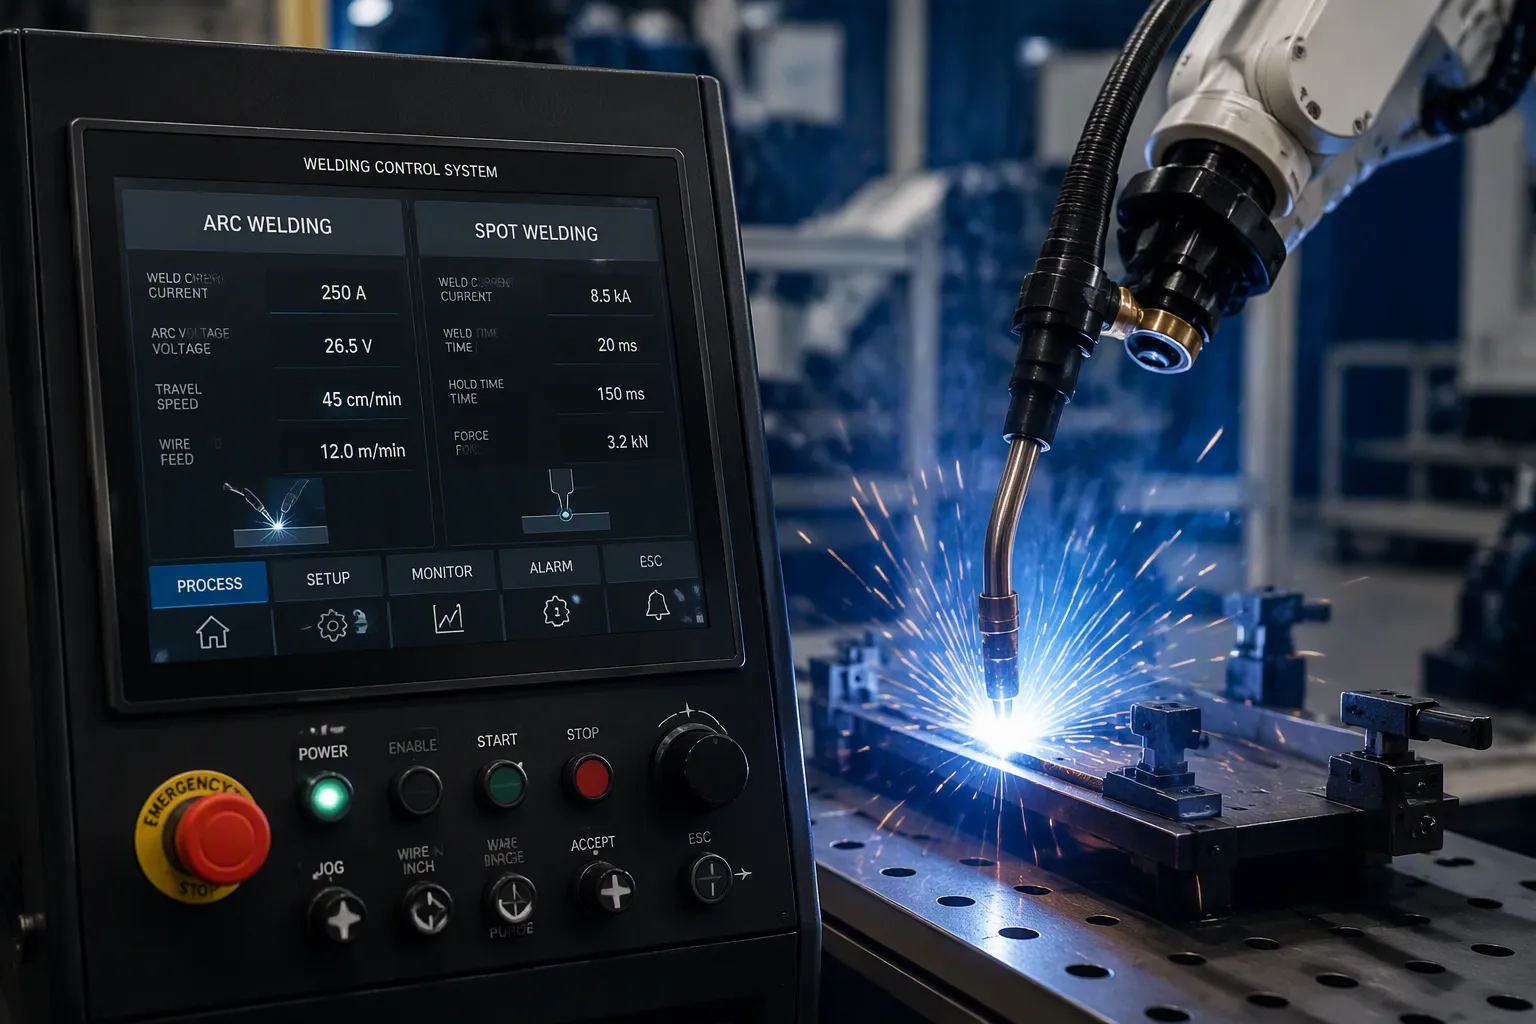
Et styresystem til lysbuesvejsning og punktsvejsning er det sæt af elektronik og software, der styrer svejseindstillinger. Dette holder hver svejsning ensartet, sikker og gentagelig. De to processer arbejder på forskellig fysik, så deres styresystemer håndterer forskellige variabler. En lysbuesvejsecontroller håndterer lysbuestabilitet, strøm og spænding. En punktsvejsecontroller håndterer strøm, tid og elektrodetryk. Hardwareingeniører og elektronikproduktteams står over for reelle valg på printplan her. Valg af effekttrin, isoleret gate-drev, strømmåling og højspændingsafstand former alle det endelige design. Produktionsmæssige afvejninger kommer lige efter. Designere skal afveje termisk cykling, krybeafstand og frigang samt DFM-grænser, før et styresystem når produktion.
Nøgleforsøg
Styresystemer til lysbuesvejsning håndterer lysbuestabilisering, strøm og spænding for at holde svejsningerne ensartede.
Punktsvejsningsstyringssystemer styrer strøm, tid og elektrodetryk for at lave stærke, repeterbare svejsninger.
Closed-loop-feedback forbedrer svejsninger ved at justere for elektrodeslid og ændringer på overfladen.
Designvalg på printpladeniveau , såsom varmestyring og højspændingsafstand, påvirker, hvor pålideligt et svejsesystem er.
At vide, hvordan svejsning fungerer, hjælper ingeniører med at vælge det rigtige styresystem til hvert job.
Grundlæggende om styresystemer til lysbuesvejsning
Styresystemet til lysbuesvejsning er kabinettet og printkortene indeni. Disse dele styrer svejsestrøm, spænding, trådfremføring, lysbueafstand og trådfremføringshastighed. Computerstyrede lysbuesvejsestationer holder disse funktioner synkroniserede. AWS-210-400-800-familien bruger for eksempel mikroprocessorbaserede programmerbare strømforsyninger. Disse enheder giver lukket servostyring af svejsestrøm, trådfremføringshastighed, lysbueafstand og trådfremføring. Strøm, spænding, vandring og trådfremføring forbliver synkroniserede i systemet.
Nøglekomponenter og funktioner
Designet er opdelt i funktionelle områder. Tabellen nedenfor opsummerer arbejdsfordelingen.
Kontrolkomponent | Tildelte funktioner |
|---|---|
Controller-domæne | Håndterer dele og funktioner, der er tæt knyttet til selve svejseprocessen |
Supervisor-domæne | Håndterer mere generelle funktioner (tilsyn på højere niveau) |
Multivariabel regulator | Erstatter det første estimat af indirekte svejseparametre, når svejsningen er startet (t > 0) |
Operatør input | Indstiller kun direkte svejseparametre såsom svejsebredde og indtrængningsdybde |
Svejsemaskinens styreenhed adskiller derfor processtyring fra overordnet tilsyn. Operatøren indstiller direkte svejseparametre. Den multivariable styreenhed forbedrer estimatet af indirekte parametre, efter at lysbuen er startet.
Trin-for-trin betjening
En typisk cyklus gennemgår flere faser. Operatøren indtaster direkte parametre ved grænsefladen. Supervisordomænet sender disse mål til processtyringen. Effekttrinnet tænder derefter for lysbuen. Den multivariable styring opdaterer sit estimat af indirekte parametre, når svejsningen begynder. Closed-loop-feedback holder strøm, spænding, vandring og trådfremføring på målet. Systemet lukker lysbuen ned ved slutningen af svejsningen.
Design Overvejelser
Valg på printkortniveau styrer ydeevnen . For effekttrinnet bør du afveje IGBT-, MOSFET- og SCR-muligheder mod switchfrekvens og ledningstab. Isoleret gate-drev med tilstrækkelig dødtid forhindrer shoot-through. Snubbere, TVS-dioder og varistorer begrænser switching-transienter og netstød. Strømmåling er afhængig af en shunt, en Hall-sensor eller en strømtransformer. Hver metode veksler nøjagtighed mod isolation og omkostninger. Opto-isolation adskiller effekttrinnet fra styrelogikken. Krybning og spillerum skal overholde reglerne for højspændingsafstand. Tungt kobber og samleskinner bærer den meget høje strømvej. Køleafledning og termisk cykling begrænser enhedens levetid. DFM begrænser antal lag, kobbervægt og samlingsflow. Disse afvejninger bestemmer, hvilket design der når produktion.
Punktsvejsning og modstandspunktsvejsningssystemer
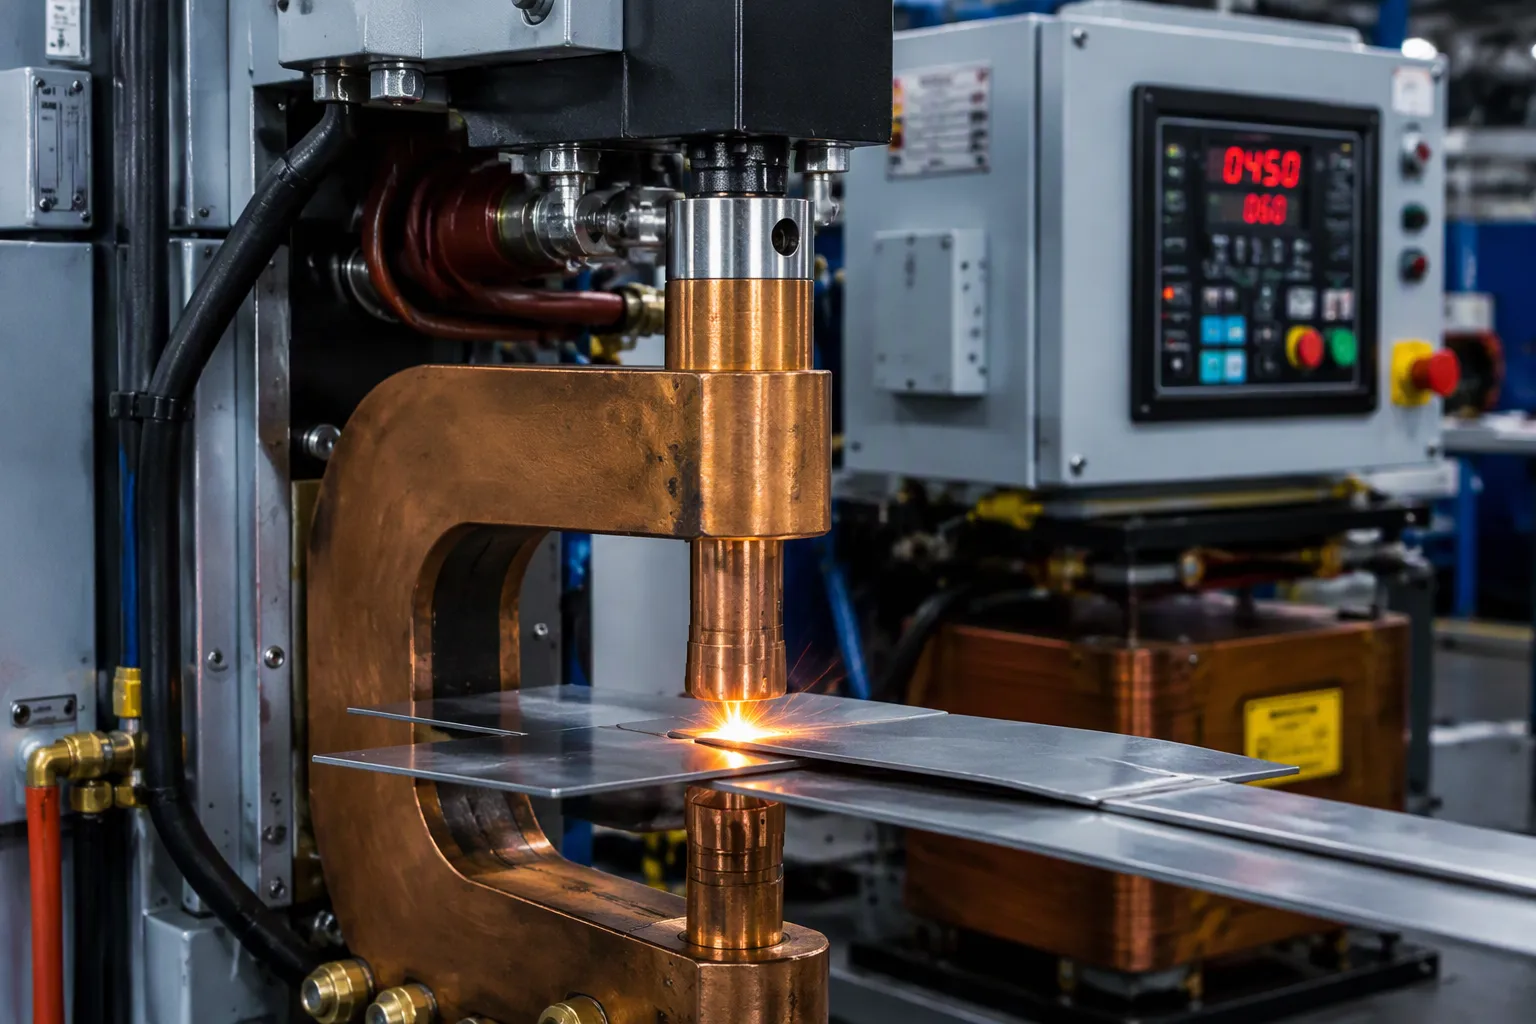
Et punktsvejsesystem forbinder metalplader på ét punkt. Det bruger tryk og sender elektrisk strøm gennem stakken. Varme fra elektrisk modstand smelter basismetallet ved den stødende overflade. Ingeniører kalder dette modstandspunktsvejsning, en af flere typer modstandssvejsning. Produktionslinjer bruger ofte MFDC-RSW (mellemfrekvent jævnstrøm) udstyr eller PLC-styret automatisering. I netværksforbundne celler kommunikerer et AW-styrekort med et integreret 785-svejsestyringstimerkort via et serielt link. Timerkortet ejer tændingsplanen. AW-kortet håndterer sekvensering og handshakes.
Komponenter i punktsvejsesystemet
Delene i et punktsvejsesystem falder i mekaniske, elektriske og kontrolgrupper. Tabellen nedenfor viser hver komponent og dens funktion.
Component | Funktion |
|---|---|
Værktøjsholdere | Hold elektroderne fast, og støt de valgfrie vandslanger, der køler dem. |
Elektroder | Lavmodstands kobberlegering, formet efter anvendelse; udgør en del af transformerens sekundære kredsløb |
Strømforsyning | Leverer elektrisk strøm til svejseren |
Energilagringsenhed | Kondensatorbank leverer høj øjeblikkelig effekt; ikke nødvendig, når efterspørgslen er lav |
Kontakt | Dumper lagret energi ind i svejsetransformatoren |
Svejsetransformator | Trinviser spænding ned og strøm op, hvilket reducerer det niveau, som kontakten skal håndtere |
Kontrol boks | Styrer kontakten og kan overvåge elektrodespænding eller -strøm |
C-type pistol | Høj stivhed og værktøjsfleksibilitet med kollineær bevægelse; egnet til arbejde med høj kraft på tykt materiale |
X-type pistol | Større arbejdsområde, men mindre stivhed; passer til tynde fladskærme og kræver kuppelformede spidser |
Sådan punktsvejses: Kontrolsekvens
Operatørerne følger en fastlagt rækkefølge. Kontrolboksen tager tid på hvert trin.
Klemtid — elektroderne lukker og opbygger kraft, før strømmen flyder, hvilket sætter pladerne på plads og stabiliserer kontakten.
Svejsetid — strømmen passerer gennem stakken, og elektrisk modstandsopvarmning får klumpen til at vokse.
Holdetid — strømmen stopper, men kraften fortsætter; klumpen størkner under tryk.
Sluk-tid — elektroderne trækkes tilbage, og emnet fremføres, hvilket indstiller cyklushastigheden.
Svejsetiden starter af sig selv efter klemmetiden. Holdetiden kommer efter varmetiden, og slukketiden lukker løkken. Disse svejseparametre for punktsvejsning - klemme, svejse, holde, slukke - indstiller punktsvejseparametrene for en given samling. Lukket løkke-feedback måler svejsestrømmen med en shuntmodstand eller en Hall-sensor. Dette overgår open-loop-opsætninger med kun timing, fordi det kompenserer for elektrodeslid og oxidation af flig. En strømtransformer tilbyder en anden isoleret mulighed. Styresystemet justerer affyringen for at holde målet.
Retningslinjer for design
Håndtering af indkoblings- og overspændinger i elnettet kræver tidlig opmærksomhed. En varistor plus TVS-klemme beskytter forenden. Køleafledning skal dække både strømforsyninger og elektroder, da termisk cykling slider på både spidser og loddeforbindelser. Punktsvejsningstrykindstillinger interagerer med strøm og svejsetid, så tjek alle tre sammen. DFM-begrænsninger former samleskinnelayout og kobbervægt. Sørg for rigelig krybeafstand og spillerum på højspændingssiden. En solid modstandssvejsningsteknik kombinerer kort svejsetid med tilstrækkelig kraft. Enhver punktsvejsemaskine belønner omhyggeligt printkortdesign. Punktsvejseprocessen forbliver gentagelig, når elektronikken holder sine mål.
Sammenligning af styresystemer og designafvejninger
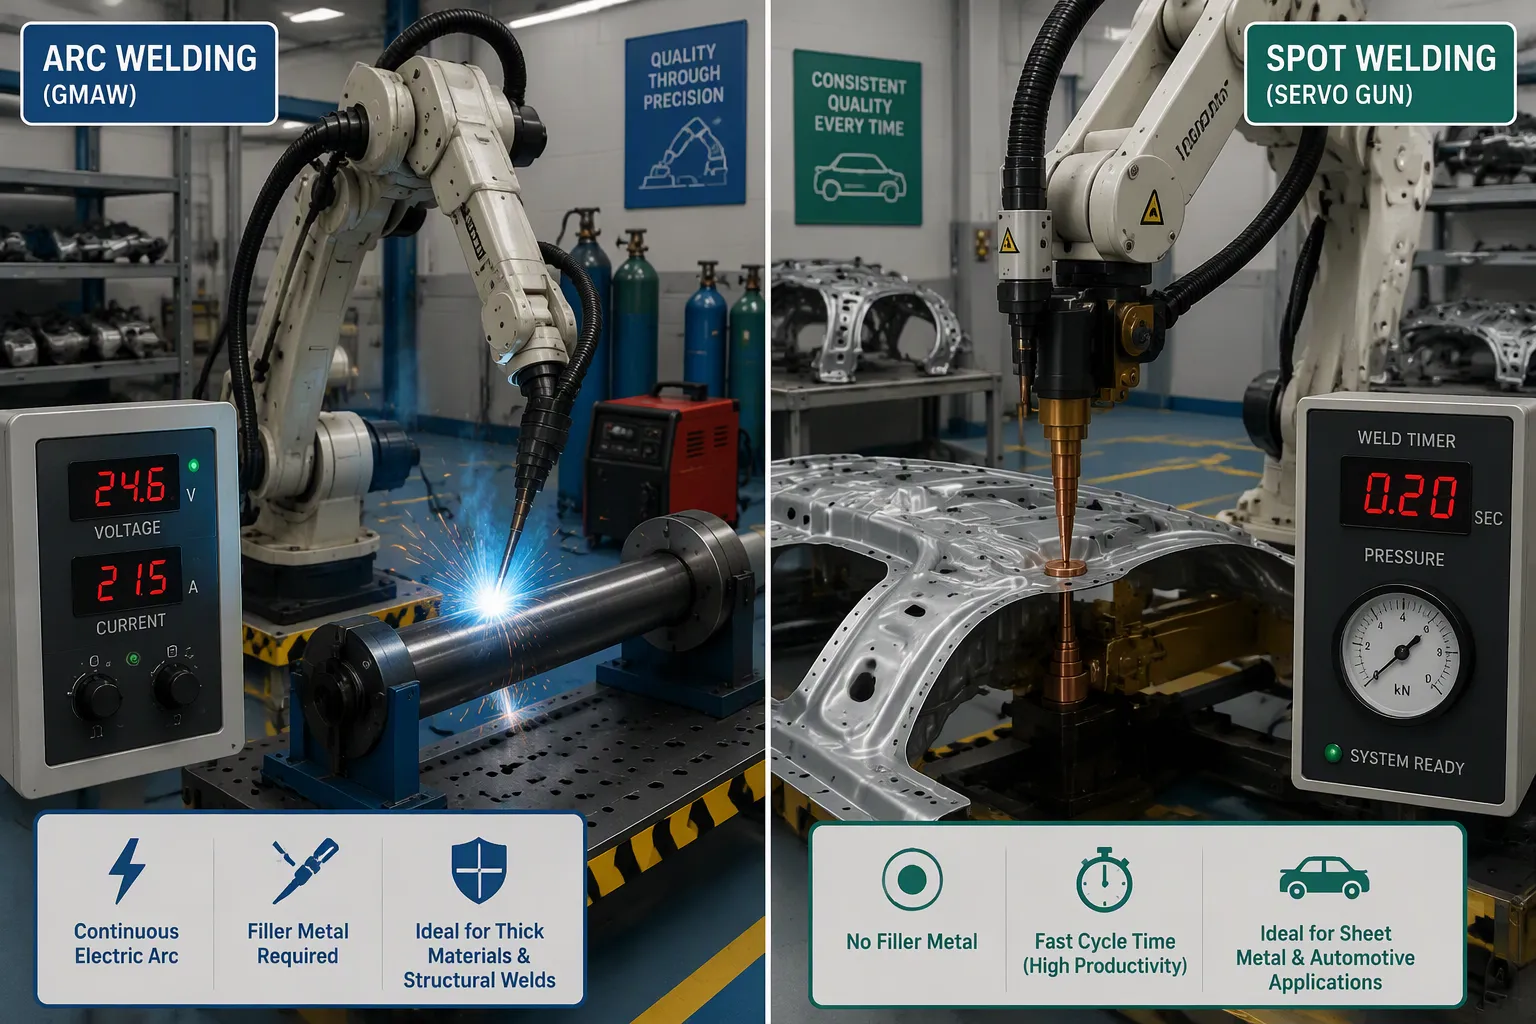
Bue vs. Spot: Vigtige forskelle
Et lysbuesvejsesystem styrer lysbuens stabilitet, strøm og spænding. En punktsvejseregulator styrer strøm, tid og elektrodetryk. Lysbueprocessen kræver en stabil plasmasøjle, så lysbueregulatoren fastsætter spænding og strøm mange gange i sekundet. Punktsvejseprocessen afhænger af varme fra elektrisk modstand på den berøringsflade. Her tidsstyrer regulatoren den elektriske strømpuls og holder punktsvejsetrykket stabilt.
Svejseparametrene for punktsvejsning - klemme, svejse, holde og slukke - har ingen lysbueækvivalent. Lysbuesystemer håndterer i stedet trådfremføring, bevægelseshastighed og lysbueafstand. En punktsvejsemaskine affyrer én puls pr. punkt. Et lysbuesystem kører uden at stoppe langs en søm. Disse forskelle former pladedesignet. Lysbueplader har brug for hurtige strømsløjfer. Punktsvejseplader har brug for præcise svejsetidsmålere, og svejsetid og -strøm skal følges sammen.
Applikationer og produktionsafvejninger
Bilproduktion bruger begge processer i høj volumen. Bilproduktionslinjer blander også typer modstandssvejsning. Tabellen nedenfor viser almindelige anvendelser af punktsvejsning og lysbuesvejsning på et køretøj.
Svejseproces | Typisk bilapplikation | Vigtige Detaljer |
|---|---|---|
Robotisk TIG | Tyndvæggede rør, synlige færdige svejsninger | Håndterer 0.5 mm-3 mm vægtykkelse; kombineret med ABB IRB 1660ID-robotter og Miller Dynasty-strømkilder for præcis lysbuestyring |
Modstandssvejsning | Bilkarosseri i hvidt og metalplademonteringer | FANUC R-2000iC-robotter med servopistoler; 1,200-1,800 pletter/time; beståelsesrater for nugget-træktest på over 99.7%; elektrodekraft 300-800 lbs |
MIG/MAG (GMAW) | Komponenter i stål og aluminium, inkl. beslag til udstødningsmanifold | Arbejdshestproces til 1.2 mm–12 mm stål; pulseret MIG reducerer sprøjt; CMT til sprøjtfri aluminium; ægte Tier 1 udstødningsmanifoldbeslagcelle: 340 dele/skift, 22-sekunders cyklus, kassering ned fra 4.2 % til 0.3 % |
Et typisk bilkarrosseri kan rumme flere tusinde punktsvejsninger. Denne mængde fungerer, fordi punktsvejsning er meget hurtig og nem for robotarme at udføre på et samlebånd.
Modstandspunktsvejsning og lysbuesvejsning bruges ofte i højproduktionsjob som bilindustrien, hvor punktsvejsning forbinder tynde metalplader.
Fordele og ulemper ved punktsvejsning kommer fra denne hastighed. Det er hurtigt og robotvenligt, men det forbinder kun tynde pladestabler. Elektrodeslid ændrer også svejsestrømmen over tid. Lysbuesvejsning håndterer tykkere sektioner og lange sømme. Produktionsmæssige afvejninger omfatter omkostninger, termisk cykling, krybespor og spillerum samt DFM-begrænsninger. Modstandssvejseplader står over for kraftig termisk cykling . Både modstandssvejsning og lysbuesvejsning kræver omhyggelig design af samleskinne og kobber.
Et svejsestyringssystem er den elektronik og software, der styrer en svejseproces. Lysbuesvejsestyringssystemet holder lysbuens stabilitet, strøm og spænding på målet. Punktsvejsesystemet styrer i stedet svejsestrøm, svejsetid og elektrodetryk. Begge designs giver ensartede, repeterbare og sikre svejsninger. Punktsvejseprocessen afhænger af præcis timing, mens lysbuearbejde afhænger af hurtige strømsløjfer. Valg på printkortniveau og produktionsafvejninger afgør, hvilket styresystem der passer til et givet produkt. Ingeniører bør afveje termisk cykling, krybebevægelser og frigang samt DFM-grænser før frigivelse. Omhyggelige svejseparametre og sunde elektriske strømbaner sikrer, at hver svejsning kan repeteres.
Ofte stillede spørgsmål
Hvad regulerer et svejsestyringssystem egentlig?
Et svejsestyringssystem styrer den energi, der når samlingen. Et lysbuesystem holder lysbuens stabilitet, strøm og spænding på målet. En punktsvejsemaskine timer i stedet pulsen og holder elektrodekraften. Hver controller tilpasser sig fysikken i sin egen proces.
Hvorfor kræver punktsvejsning lukket strømfeedback?
Elektrodeslid og overfladeoxidation ændrer modstandsbanen over tid. Åben sløjfe-timing kan ikke registrere denne afdrift. En lukket sløjfe-controller måler svejsestrømmen og korrigerer tændvinklen. Punktsvejseprocessen forbliver derefter gentagelig over tusindvis af cyklusser.
Hvordan vælger ingeniører mellem lysbue- og punktsystemer til et produkt?
Samlingens geometri bestemmer først. Tynde pladestabler fungerer godt med punktsvejsning, og lange samlinger på tykkere sektioner fungerer godt med lysbue. Produktionsvolumen er også vigtig. En robotcelle, der kører 1,200-1,800 punkter i timen, favoriserer modstandssvejsning, mens fremstilling i lav volumen favoriserer lysbueudstyr.
Hvilke problemer på bestyrelsesniveau forårsager flest fejl i felten?
Termisk cykling er øverst på listen. Både strømforsyninger og elektrodespidser slides under gentagne varmeimpulser. Dårlig krybning og spillerum på højspændingssiden forårsager også nedbrud. Designere bør også afbryde netstrømme tidligt. Omhyggelig udformning af den elektriske strømvej forhindrer hotspots.