Du fuldfører integrationen af set-top-bokssystemer ved at sammenføje primære printkort (PCBA'er), følsomme kabelnet, beskyttelseskabinetter, indledende firmware-flashing og automatiseret funktionstest. Elektronikproducenter kender værdien af en effektiv box-build-monteringsproces under store fabriksproduktionskørsler. At lære denne box-build-monteringsproces hjælper dig med at fjerne termiske flaskehalse, forkorte de samlede leveringstider og reducere større produktionsrisici. Efterhånden som hardwaretætheden vokser, skal du balancere komplekse komponentlayouts med hurtige, gentagelige kvalitetssikringsprocedurer. Korrekt styring af hver fysisk monteringsdetalje beskytter din endelige produktkvalitet, sænker de samlede driftsomkostninger og garanterer ultimativ tilfredshed for alle dine målgrupper.
Nøgleforsøg
Vælg aluminiumskabinetmaterialer med samme vægtykkelse for at øge varmeafgivelsen og forhindre formfejl i plastik.
Kontroller printkort og ledningsnet tidligt med automatiserede værktøjer for at forhindre, at dårlige dele når samlebåndet.
Hold strømledninger væk fra datalinjer, og bind grupperne sammen for at forhindre interferens og beskytte sarte loddepunkter.
Brug automatiske funktions- og varmetests på hver enhed for at finde defekte dele, før du sender det færdige produkt afsted.
Læg færdige kasser i specielle statisk-sikre poser med blødt skum for at beskytte dem mod skader under forsendelse.
Planlægning af set-top-boksmontering
Valg af kabinet og DFM-principper
Brug tidlige Design for Manufacturing-regler, når du vælger dit kabinet. Vælg kabinetmaterialer med omhu, så den indre varme strømmer jævnt ud af hovedenheden. Aluminium fjerner varme cirka 3.5 gange hurtigere end rustfrit stål. En mørk stålkasse absorberer lysenergi meget hurtigt, når den står i sollys. Den indespærrede varme øger temperaturen i den indre kasse med 15-20 °C, før de indre dele overhovedet tændes. Skinnende ydre overflader reflekterer solstråler og beskytter skrøbeligt indre hardware.
Lav plastikkabinetsvægge, selv når du støber dine kasseformer. Hold en normal vægtykkelse mellem 2.0-3.5 mm, når du arbejder med ABS-plastmaterialer. Ensartet vægtykkelse forhindrer grimme pletter i vasken, indre luftspalter og bøjede former. Tilføj sidetræksvinkler på 1° til skjulte vægge og 1.5-2° til ydre visuelle overflader. Brug 3° vinkler til ru vægge. Gode trækvinkler sikrer, at dele springer ud, øger byggeresultatet, beskytter kvaliteten og får fabriksværktøj til at holde længere.
Klargøring af hardware og ledningsnet
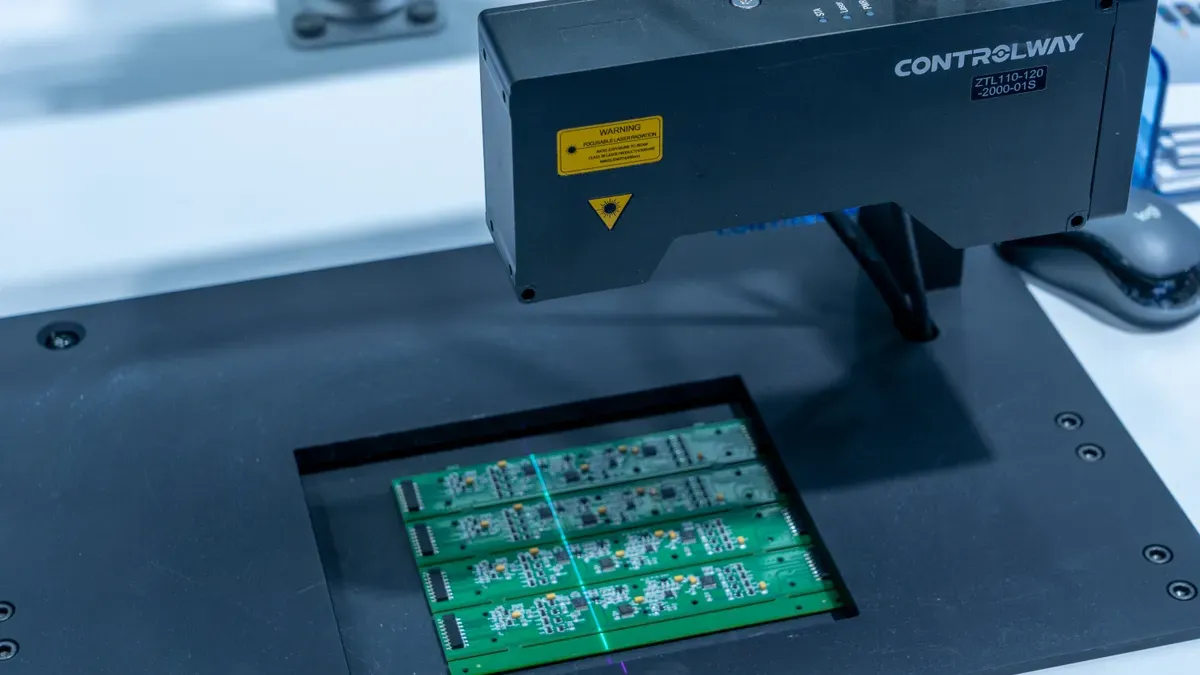
Organiser dit fabrikslager omhyggeligt, før du påbegynder den komplette montering af kassen. Kontroller hvert printkort grundigt, før du påbegynder den fysiske installation. Automatiseret optisk inspektion finder 98-99% af overfladefejl på printkortdele. Menneskelige øjne fanger kun omkring 80% af de samme fejl. Ved at finde printkortfejl sikrer du hurtigt dine høje produktkvalitetsstandarder. Du undgår at sætte dårlige printkort i din færdige metalkasseramme.
Kontroller kabelnet og metalbeslag, før du påbegynder den endelige montering af kassen. Undersøg afisolerede ledninger nøje under forstørrelsesglas for at finde beskadigede metaltråde. Brug krympekraftkontroller for at forhindre løse ledningsender under fremstillingen af kabelnet. Stiklåse og trækkontrol af stifter stopper løse ledninger inde i plastiktrådblokke. Kør 100 % elektriske flowtests for at reparere forkerte ledningsbaner. Disse tidlige forberedelsestrin fremskynder produktionslinjerne ved at reducere forsinket reparationsarbejde.
Samleprocessen for set-top-boksen
PCBA og strømforsyningsintegration
Du starter produktionen ved at fastgøre bundkortet i det nederste chassis. Montørerne justerer monteringshullerne over metalafstandsstykkerne for at undgå belastning af kortet. Du strammer små skruer med momentværktøj for at fastgøre kortet. Dette trin forhindrer revner i kortet, beskytter svage loddeforbindelser og sikrer langvarig stabilitet under drift.
Dernæst installerer du den interne strømforsyningsenhed i chassisbåsen. Gode strømforsyninger har brug for vigtige funktioner til at beskytte svage dele i kabinettet:
Varmebeskyttelse, der forhindrer uventede interne temperaturstigninger
Høje energibesparelser under lange driftstimer
Fleksibel strømforsyning til forskellige globale elnet
Tilslutning af strømforsyninger til bundkort kræver god støjkontrol under samling. Brug stjernejording ved at føre alle jordledninger til ét sted. Denne opsætning forhindrer dårlige jordløjfer. Placer små 100nF kondensatorer i nærheden af strømforsyningsben for at rense hurtig spændingsstøj på kritiske områder på kortet. Hold højspændingsjord adskilt fra lavspændingsjord for at forhindre spændingsforskydninger. Hold sporlængderne under 5 mm for at reducere spormodstanden. Stærke jordplaner sænker kredsløbsmodstanden, hvilket holder signalerne rene og forbedrer den samlede enhedspålidelighed.
Kabelføring og kabinetintegration
Du tilslutter ledningsbundter efter at have fastgjort hovedprintkortene inde i rammen. Kassebyggeprocessen kræver streng ledningsføring i små tilfælde. Pæn ledningsplacering hjælper direkte med varmeafkøling , stopper støj og gør reparationer nemmere. God føring gør det nemt for arbejdere at kontrollere dele uden at forstyrre nærliggende ledninger, hvilket fremskynder fabriksreparationer.
Du gør produkter mere pålidelige ved at bruge smarte regler for kabellayout:
Hold strømledninger langt fra hurtige dataledninger for at reducere støj.
Fastgør kabelbundterne med plastikclips for at forhindre, at ledningen gnider mod skarpe metalkanter.
Hold luftvejene frie, så kølepladerne kan køle systemet ordentligt ned.
Du går videre med samlingen ved at klargøre den ydre kasse til endelig lukning. Kontroller omhyggeligt hver ledningsbane, før du forsegler den ydre enhed. Klemte ledninger mellem plastikkabinettets vægge forårsager knækkede kobbertråde og kortslutninger. Sørg for ekstra slæk i ledningene nær stikkene, så rystelser ikke ødelægger svage loddeforbindelser.
Du fastgør topkassen til bundrammen med skruer eller snapsamlinger. Korrekt forsegling forhindrer udefrakommende støv og vand, samtidig med at de indvendige dele holdes fast. Hvert trin er omhyggeligt og beskytter de indvendige dele mod tidlig svigt under brug. Du får høj byggekvalitet, samtidig med at du skaber en gnidningsløs produktionsproces på tværs af hele fabriksgulvet.
Testprotokoller for vellykket kassemontering
Firmware-flashing og funktionstest
Du installerer startsoftware på hver build for at forberede interne hardwaredele til daglig brug. Produktionsmedarbejdere kører en simpel softwareopsætningsproces under samlingstrinnene i box build:
Hent den korrekte systemfirmwarefil (
.image) fra hovedsiden og kopier den til et FAT32 USB-drev.Sæt USB-drevet i set-top-boksens port, tænd for strømmen, og tryk på menutasten for at se muligheder.
Rul gennem skærmbilledet med gendannelsesmenuen, åbn afsnittet om softwareopdatering, og start rutinen for at flashe systemfiler.
Lad opsætningen køre i 5 til 10 minutter , og sørg for, at ingen trækker stikket ud i løbet af denne aktive tid.
Advarsel: Opdatering af software kan tænde portalblokke igen, så test én enhed, før du opdaterer alle fabriksproduktionskørsler.
Ved at gøre denne softwareopsætning til standard på tværs af fabrikslinjer forhindres brugerfejl i opsætningen, reduceres softwarefejl og fremskyndes enhedsforberedelsen. Automatiseret testning kontrollerer fysiske stikporte og kørende software uden at forsinke det daglige fabriksarbejde. Nye testsystemer sammenligner live-enhedssignaler med ældre testresultater . Denne konstante datagennemgang finder hurtigt almindelige defekte dele og hjælper fabriksarbejdere med at finde skjulte linkproblemer. Smart testsoftware udfører live-tjek af videoskærmstørrelse, lydafkodning, signaltiming og aktive netværkslinks. Automatiserede testsystemer kører også loop-tjek af netværksporte, kortpladser og trådløse chips for at sikre jævn streaming. Du kontrollerer for stabile netværkslinks, klar videoafspilning og korrekte strømresponser, før enhederne flyttes til den sidste byggestation.
Indbrændingstest og signalverifikation
Du tester hurtige signalveje for at holde produktkvaliteten høj på tværs af alle byggegrupper. Specielle signalværktøjer kontrollerer skærmoutputdiagrammer for at bekræfte effektniveauer og officielle matchstandarder:
Send en
PRBS9Test signalmønsteret gennem tilsluttede kabler ved indstillede hastigheder.Kontroller afstanden til siden af øjnene og afstanden til det høje øje i forhold til de fastsatte grænser for at score signalets klarhed.
Juster automatiske signalfald fra 0 til -15 dB for HDMI-porte eller -3.5 dB for USB-links.
Kør ekstra elektriske kontroller, herunder ledningsbanetest, ledningsmodstand og markørtjek.
Standard matchværktøjer tester frekvens- og tidsforskydninger for at finde små signalfald langs printkortlinjer. Dernæst flytter du hver lukket boks til varme testovne for at køre varmestresstest. Varmestresstest tvinger svage dele til at gå i stykker inde i fabrikken i stedet for derhjemme. Testmedarbejdere sporer signalrystelser, signalfald, linjestøj og krydsstøj under lange ovntestkørsler. Senere udfører fabriksarbejderne en obligatorisk kvalitetskontrol for at se fysisk portjustering, tydelige etiketter og fuld ydre boksstyrke. Ved at køre en komplet slutkontrol sikres det, at hver færdigbygget boksenhed kan klare hård daglig brug derhjemme. Hårde kontroller reducerer returraterne, beskytter kundernes tillid og øger antallet af enheder på tværs af alle fabrikkens arbejdsskift.
Løsning af samlingsudfordringer og emballering
Termisk og kompatibilitetsstyring
Små rum i kabinettet giver almindelige problemer under fremstilling af det færdige produkt. Tætte kasser fanger varme nær arbejdende dele, og små byggefejl forårsager dårlig justering af delene. Du løser disse varmeproblemer ved at placere tykke kølepuder lige mellem de varme chips og den ydre metalkasse. Ved at justere delene omhyggeligt under den endelige samling forhindres rammebelastning, fjernes dårlige huller i pladerne og beskyttes svage indre led.
Du skal kontrollere delstørrelserne strengt for at beskytte de indre dele i set-top-boksen. Svage loddepunkter revner, når printkort bøjer inde i små kabinetsprækker under byggeprocessen. Du forhindrer rammebelastning under printkortkonstruktion ved at følge klare IPC-A-610 Klasse 2-regler på tværs af alle fabrikslinjer. Matchende kabinetstørrelser hjælper med at aflede varme jævnt, fjerner indre hotspots, letter det samlede byggearbejde og holder enhederne i lang tid.
Slutpakning og distributionsforberedelse
Hver færdiglavet enhed gennemgår en sidste kontrol, før den kommer ind i pakkeområdet. Fabriksarbejdere kontrollerer portjusteringer, rengør ydersiden af kassen og placerer klare beskyttelsesfilm på skærmene. Denne strenge kontrol beskytter enhedens overflader mod tilfældige ridser under forsendelse, samtidig med at den samlede produktkvalitet holdes høj på tværs af alle byggegrupper.
Medarbejderne placerer hver færdiglavet enhed i en specialfremstillet kasse sammen med ekstraudstyr til det primære system. Du placerer fjernbetjeninger, strømforsyninger og hurtige videokabler i den primære kasse.
Pak hovedenheden ind i en antistatisk ærme for at blokere statisk elektricitet.
Sæt formede skum-endekapper inde i kassen for at modstå hårde stød.
Placer brugervejledninger, små batterier og opsætningskabler i de markerede indvendige riller.
Forsegl den trykte detailkasse med stærk sikkerhedstape.
Til sidst lægger fabriksholdene adskillige detailkasser i tykke papkasser til endelig levering. Medarbejderne klæber læsbare kodeetiketter med serienumre og leveringsadresser på hovedkasserne. Denne enkle pakkeproces beskytter svag elektronik under global forsendelse, forhindrer fysiske transportskader og fremskynder lagerarbejdet for store fabrikspartnere.
Du strømliner din set-top-boks monteringsproces for at forbedre den samlede kvalitet og reducere driftsomkostningerne. Kombinationen af tidlige designregler, smart termisk køling og grundig testning beskytter din hardware direkte under den daglige fabriksmontering. Disse integrerede trin optimerer hver fremstillingsproces, samtidig med at de sikrer ensartet og pålidelig produktydelse i marken.
Du opnår maksimal markedsværdi ved at integrere disse gennemprøvede metoder i dine aktive produktionskørsler. Erfarne kontraktpartnere hjælper dig med at mestre fysiske kassemonteringsopgaver, forbedre produktionsudbyttet og sikre ultimativ kundetilfredshed. Partnerskab med dygtige elektronikspecialister forbedrer dine samlede kassemonteringsresultater på tværs af hvert eneste fabriksskift.
Ofte stillede spørgsmål
Hvordan optimerer man valg af kabinet til integration med set-top-bokse?
Vælg kabinetmaterialer med høj varmestrøm for at trække varme væk fra arbejdende dele. Hold plastikvægtykkelsen ensartet, mellem 2.0 og 3.5 mm. Ret sidehældninger, stop kassens støbningsfejl og udglat din byggeproces.
Hvorfor bør man følge IPC-A-610 Klasse 2-standarderne under produktionen?
Følg IPC-A-610 Klasse 2-standarderne for at forhindre fysisk rammetryk på indvendige printkort. Overholdelse af disse regler forhindrer revner i loddesamlinger i tætte kabinetter. Dette trin øger den samlede produktkvalitet på tværs af store fabrikskørsler.
Hvilken rolle spiller automatiseret testning i produktionen af set-top-bokse?
Automatiseret test kontrollerer lyd- og videosignaler, stikforbindelser og softwareopsætninger uden at bremse arbejdslinjerne. Du opdager hurtigt tidlige fejl i delene. Denne stabile proces reducerer antallet af returneringer fra kunder og beskytter din fabriksproduktion.
Hvordan forhindrer man kabelskader i et kompakt kabinet?
Før strømledninger væk fra datastier, og lås kabelbundterne med plastikclips. Kontroller ledningsstierne, før du lukker den ydre boksramme. Hvis du efterlader lidt ekstra slæk i nærheden af stikkene, forhindres belastningen på svage loddeforbindelser under byggearbejdet.