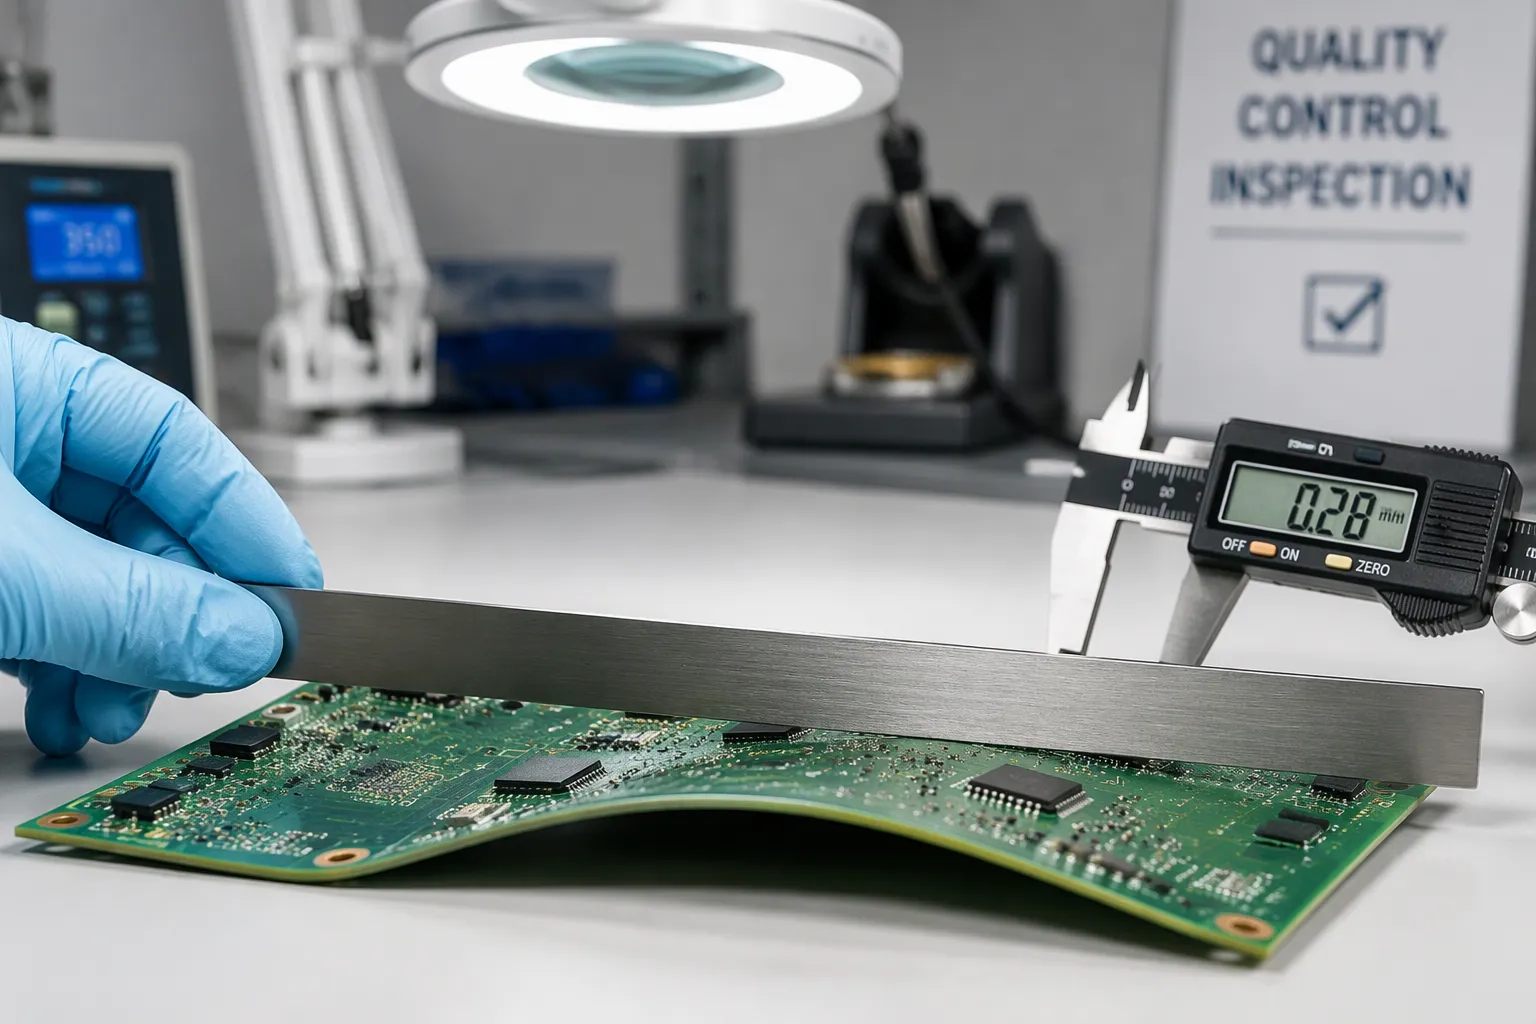
Вигин та скручування друкованої плати описують дефекти площинності. Вигин друкованої плати – це викривлення, при якому чотири кути залишаються в одній площині, а центр згинається всередину або назовні. Скручування друкованої плати – це діагональна деформація, при якій один кут виходить за межі площини трьох інших. IPC-6012 та IPC-A-600 встановлюють стандарти: максимум 0.75% для плат SMT, 1.5% для плат лише з наскрізними отворами та 0.50% для строгих конструкцій.
Плоскість впливає на кожен етап життєвого циклу друкованої плати. Деформована плата порушує кріплення, зміщує кріплення та створює навантаження на паяні з'єднання. Проблеми стають зрозумілими, коли ви відокремлюєте проблеми від причин. Внутрішні причини криються в конструкції та виготовленні плати. Зовнішні причини виникають під час зберігання, обробки та складання. Рішення дотримуються того ж розподілу.
Ключові винесення
Лук згинає центр дошки. Поворот піднімає один кут. Обидва роблять дошку нерівною.
IPC встановлює межі площинності: 0.75% для плат SMT, 1.5% для плат з наскрізним монтажем та 0.50% для строгих конструкцій.
Деформовані дошки спричиняють дефекти складання, такі як надгробки та перемички. Вони також погіршують щільність кріплення та надійність виробу.
Внутрішні причини виникають через проектування та виготовлення. Зовнішні причини виникають через зберігання, обробку та складання.
Виміряйте вигин та скручування, використовуючи метод IPC-TM-650 2.4.22. Розташуйте дошку на трьох точках на рівній поверхні.
Проектні рішення включають дзеркально-симетричне стекування, збалансовану мідь та відповідні значення КТР.
Технологічні рішення включають контрольоване ламінування, випікання та налаштовані профілі паяння.
Відстежуйте площинність як метрику. Записуйте вимірювання та спостерігайте за тенденціями, щоб запобігти дефектам.
Що таке вигин та скручування друкованої плати?
Смичок для друкованої плати проти твісту
Дуга як центральна кривизна
Вигин друкованої плати (PCB) – це вигин, при якому чотири кути плати залишаються в одній площині, а центр згинається всередину або назовні. Уявіть собі плату, що лежить на плоскому столі, всі чотири кути якої торкаються поверхні. Якщо середина вигинається вгору, як неглибокий купол, або провисає, як чаша, у вас вигин. Деформація проходить вздовж однієї осі, тому плата виглядає як секція циліндра, а не як плоска пластина.
Скручування як діагональний підйом
Скручування друкованої плати – це діагональна деформація, при якій один кут піднімається над площиною трьох інших. Покладіть плату на рівну поверхню та натисніть на три кути. Скручена плата хитається, а четвертий кут піднімається над столом. Деформація проходить від кута до кута по діагоналі, що робить скручування легко помітним під час обробки, але важче виправити, ніж простий вигин.
Межі прийнятності IPC
SMT проти обмежень наскрізного отвору
Стандарти IPC-6012 та IPC-A-600 надають спільні рекомендації щодо прийнятної площинності. Максимально допустимий вигин та скручування зазвичай становить 0.75% для плат поверхневого монтажу та 1.5% для плат лише з наскрізними отворами. Відсоток виражає максимальне відхилення, поділене на довжину плати, тому довша плата допускає більший абсолютний зазор при тому ж відсотковому значенні.
Суворий дизайн обмежень
Деякі конструкції обмежують ліміт на рівні 0.50%. До цієї групи часто потрапляють збірки з дрібним кроком та BGA, тонкі плати та вироби з жорсткими механічними допусками. Уточніть відповідний клас та обмеження у виробника та складальника, перш ніж випускати конструкцію, та запишіть узгоджене значення на виробничому кресленні.
Чому важлива площинність
Вплив складання та виробництва
Деформована плата порушує роботу конвеєра. Нанесення пасти нерівномірне на нерівній поверхні, машини для укладання втрачають свою контрольну висоту, а печі оплавлення мають труднощі з нагріванням плати, яка не лежить рівно. Автоматизовані живильники, випробувальні пристосування та посадка роз'ємів залежать від передбачуваної площини плати.
Придатність для кінцевого використання та надійність
Плоскість також визначає, чи готовий виріб підійде один до одного. Вигнута плата призводить до зміщення кріплень, напруження стінок корпусу та залишає зазори в точках кріплення. Залишкові напруження від деформації можуть вивільнятися під час термоциклування в польових умовах, і цей рух перешкоджає паяним з'єднанням протягом терміну служби виробу.
Виклики та наслідки
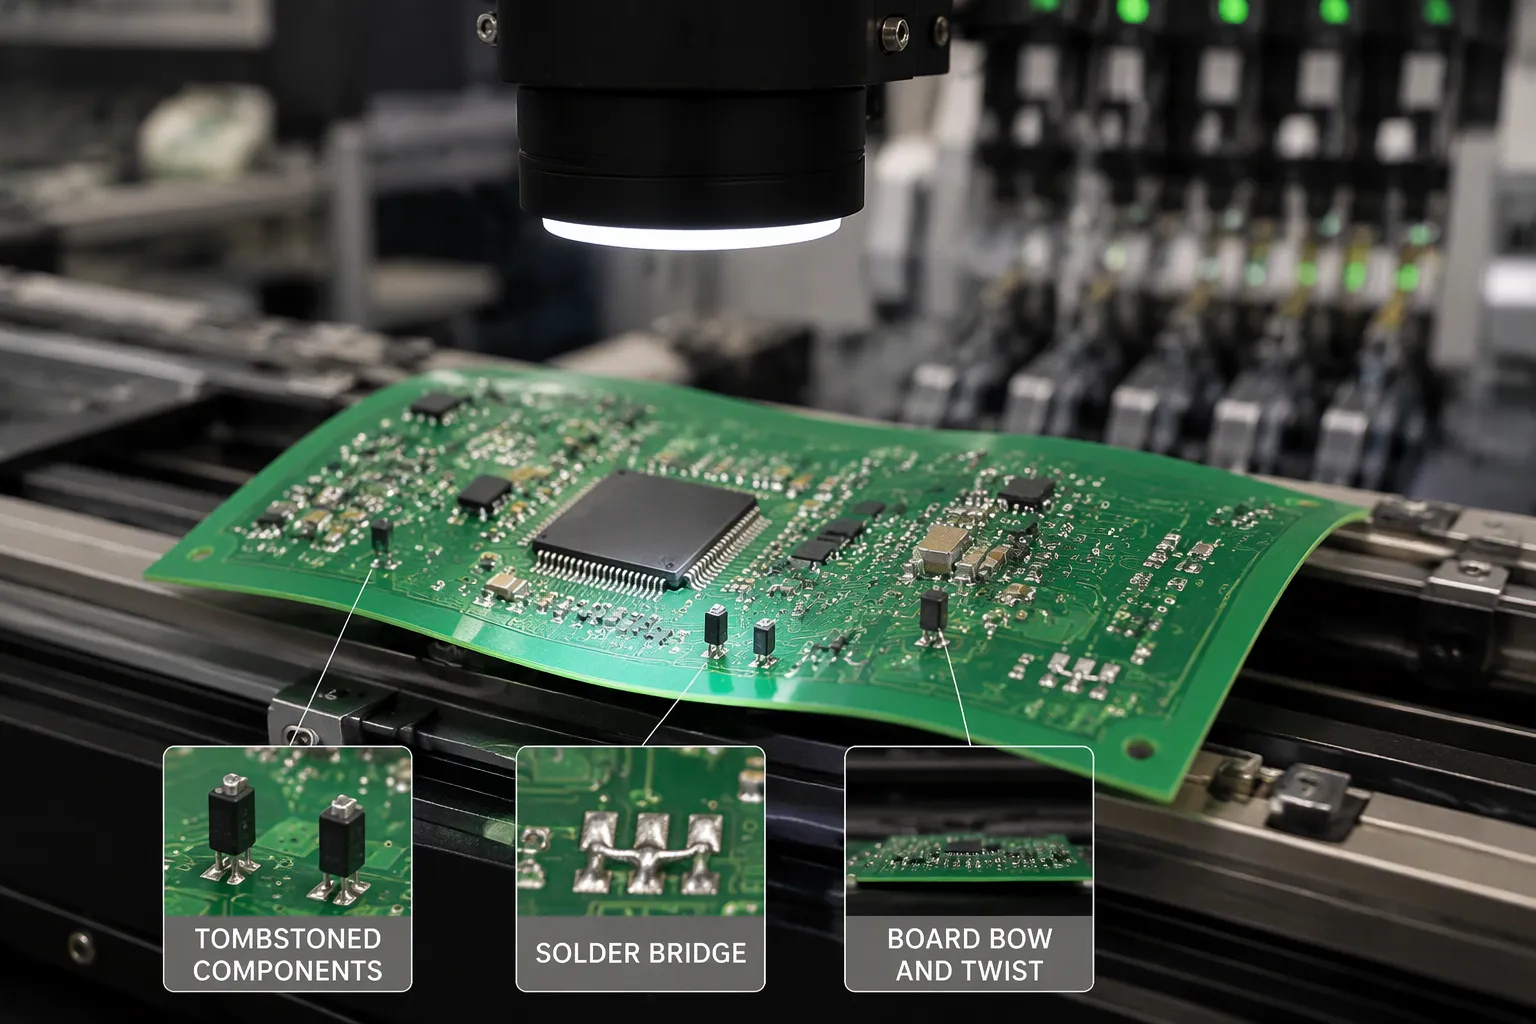
Деформація рідко залишається косметичною проблемою. Вона проходить через конвеєр складання друкованих плат і потрапляє в польові умови, і кожен етап демонструє різний режим відмови. Ці впливи можна згрупувати у три області: паяння, перевірка та обробка, а також ризик, зумовлений геометрією.
Дефекти поверхневого монтажу
Невідповідність розміщення та перекриття
Деформована плата змінює відстань між трафаретом і контактною площадкою. Відкладення пасти розкладаються нерівномірно по панелі, а головка розміщення втрачає свою висоту. Першими страждають корпуси з дрібним кроком та BGA. Невеликий нахил виштовхує вивід на сусідню контактну площадку, що призводить до утворення паяльних містків. Відкриті з'єднання з'являються там, де зазор став занадто широким для того, щоб його охопив об'єм пасти. Обидва дефекти легко усуваються на платі, яка виглядала прийнятно під час вхідного контролю.
Надгробки та підняті компоненти
Невеликі двоконтактні деталі поводяться як гойдалки на нерівній поверхні. Один кінець розплавленого припою тягне сильніше за інший, і компонент встає — класичний надгробок. Більші деталі піднімаються за один край. З'єднання утворюється з одного боку та залишається відкритим з іншого. Паяння не може компенсувати плату, яка не лежить рівно, а повторна обробка цих з'єднань вимагає часу та ризикує пошкодженням контактних площадок.
Залишкові напруження уповільнюють руйнування. Внутрішні напруження, що накопичуються під час виготовлення, можуть вивільнятися під час оплавлення або циклічного нагрівання в польових умовах. З'єднання поглинає цей рух, і протягом терміну служби виробу розвиваються тріщини від втоми. Плата, яка пройшла функціональні випробування, все ще може вийти з ладу в польових умовах через кілька місяців.
Проблеми з інспекцією та обробкою
Хибні помилки AOI та застрягання в подавальному пристрої
Автоматизована оптична перевірка передбачає відому фокальну площину. Вигнута плата зміщує цю площину по панелі, і камера повідомляє про хибні помилки на ідеально справних з'єднаннях. Потім оператори витрачають час на перевірку фантомних дефектів, а справжні дефекти ховаються в шумі. Поводження з обладнанням також створює труднощі. Деформовані панелі заклинюють автоматичні подаючі пристрої, застрягають у випробувальних пристроях та зміщуються в пазах магазинів. Кожне заклинювання коштує часу лінії та ризикує механічним пошкодженням плати.
Проблеми з розміщенням роз'ємів
Для роз'ємів потрібна плоска поверхня для з'єднання. Перекручена плата нахиляє корпус роз'єму, і сполучна половина сідає під кутом. Контактне зусилля зменшується з одного боку, і з'єднання стає переривчастим під впливом вібрації. Пресовані роз'єми погіршують ситуацію, оскільки контакти повинні входити в гальванічні отвори прямо. Ви можете з силою встановити деталь на місце та тріснути корпус або підняти контактну площадку в процесі.
Геометрії високого ризику
Тонкі дошки та великі панелі
Деякі конструкції за своєю фізичною природою сприяють деформації. Тонким дошкам бракує жорсткості, щоб протистояти згинанню, а великі панелі посилюють будь-яку невелику кривизну на більшому прольоті. Відсоткове обмеження залишається незмінним, але абсолютне відхилення зростає з довжиною дошки. Тому тонка велика панель потребує жорсткішого контролю процесу, ніж маленька товста.
Велика кількість шарів та щільні схеми переходів
Велика кількість шарів укладає більше міді та препрегу, і кожна асиметрична деталь додає дисбалансу. Щільні схеми з'єднання концентрують метал в одних областях і залишають ламінат відкритим в інших. Ці області розширюються та стискаються з різною швидкістю під час нагрівання та охолодження. В результаті виходить плита, яка бореться з площинністю з моменту виходу з друкарського преса.
Ставтеся до цих геометрій як до ранніх попереджень. Позначайте їх під час перевірки проекту та приділяйте їм особливу увагу на кожному етапі процесу.
Методи вимірювання
Метод IPC-TM-650 2.4.22
Налаштування та опорна площина
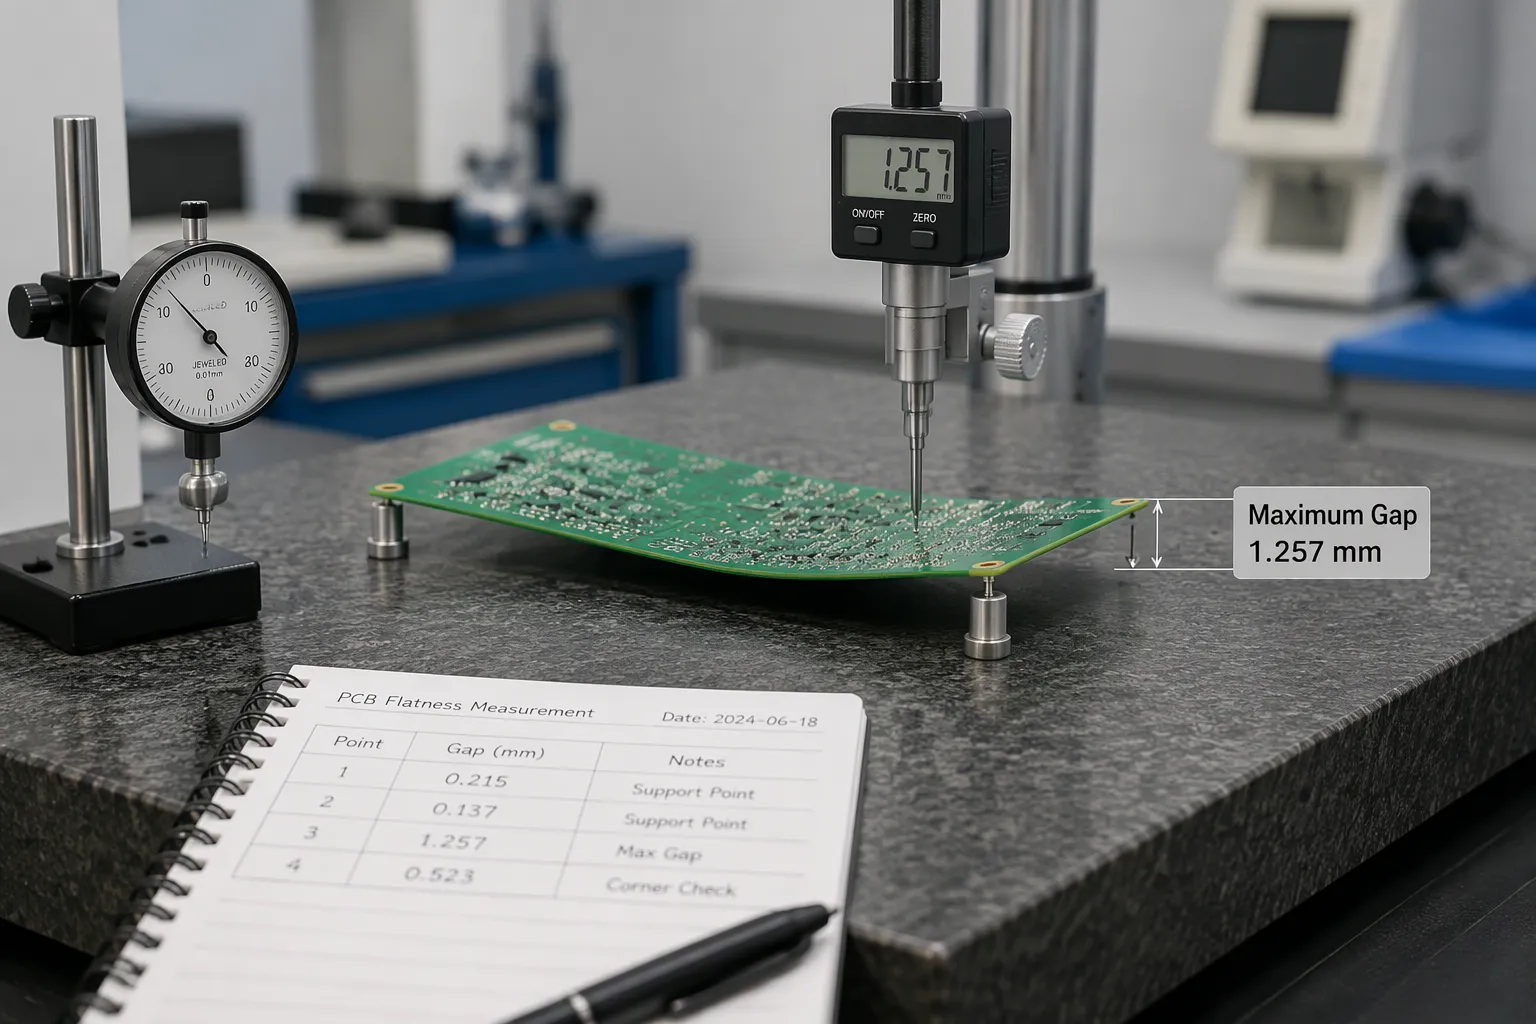
Метод 2.4.22 IPC-TM-650 описує галузеву процедуру кількісної оцінки деформації. Ви розміщуєте дошку на плоскій опорній поверхні, зазвичай це гранітний стіл або сертифікована плоска плита. Дошка спирається на три фіксовані точки опори, і лише сила тяжіння утримує її на місці. Ніяких затискачів, ні ваг, ні тиску. Опорною площиною є сама плоска поверхня, і кожне вимірювання показує зазор між дошкою та цією площиною.
Потім вимірюйте максимальне вертикальне відхилення в точках, де дошка найбільше відхиляється від опорної точки. Для вигину ця точка зазвичай розташована поблизу центру панелі. Для скручування вона розташована на піднятому куті. Вимірювач висоти, індикатор годинникового типу або калібрований зонд фіксують показання. Запишіть місцезнаходження кожного вимірювання поруч зі значенням, оскільки одне число без положення мало що говорить про картину деформації.
Обчислення відсотків
Стандарт виражає деформацію у відсотках, а не в абсолютних відстанях. Максимальне виміряне відхилення потрібно поділити на відповідний розмір дошки та помножити на 100. Для вигину дільником є довжина дошки вздовж осі кривизни. Для скручування дільником є діагональна довжина дошки. Результатом є відсоток, який потрібно порівняти з обмеженнями IPC-6012 та IPC-A-600.
Розгляньте один приклад. Плата має довжину 200 мм і вигинається на 1.2 мм у центрі. Розрахунок такий: 1.2 поділити на 200, помножити на 100, що дає 0.60%. Цей показник перевищує ліміт SMT 0.75%, але не відповідає ліміту суворого дизайну 0.50%. Виконайте ті ж обчислення для діагоналі для скручування та повідомте обидва значення окремо.
Пастки вимірювання
Вплив температури та підтримки
Умови вимірювання змінюють результат. Показники дошки, виміряні одразу після теплого пресування або з печі оплавлення, відрізняються від показників такої ж дошки за кімнатної температури, оскільки ламінат ще не завершив рух. Дайте дошці стабілізуватися за навколишніх умов, перш ніж вимірювати її. Умови опори мають не менш значення. Дошка, що лежить на нерівній поверхні або тримається рукою за один край, деформується під власною вагою та дає хибні показники.
Відбір проб та документація
Одне вимірювання на одній платі нічого не доводить про виробничу партію. Зразки відбираються по всій панелі, по всій партії та на кожному етапі — після виготовлення, після оплавлення та під час вхідного контролю. Документуйте метод, опорну площину, точки вимірювання та умови навколишнього середовища разом із кожним результатом. Цей запис дозволяє порівнювати етапи, виявляти тенденції до того, як вони стануть дефектами, та вирішувати суперечки з виробником або складальником, використовуючи спільну, простежувану основу.
Внутрішні причини
Внутрішні причини виникають усередині самої плати. Вони формуються під час проектування та виготовлення і залишаються з панеллю довго після того, як вона покидає друкарський верстат.
Накопичення та дисбаланс міді
Асиметричні шари та непарні числа
Стопка з більшою кількістю міді або препрегу з одного боку від центральної лінії розширюється нерівномірно при нагріванні. Товстіша сторона рухається далі, і плата вигинається до тоншої сторони. Непарна кількість шарів погіршує ситуацію, оскільки немає справжньої центральної площини для закріплення балансу. Ви можете помітити ризик на виробничому кресленні, перш ніж будь-який матеріал буде розрізаний.
Розділені площини та нерівномірна вага міді
Розділені площини та нерівномірна вага міді концентрують метал в деяких областях та залишають ламінат оголеним в інших. Ці області розширюються з різною швидкістю під час ламінування та оплавлення. Плата формує постійну деформацію, яку жоден профіль оплавлення не може видалити. Перевірте кожен шар живлення та заземлення на предмет балансу розподілу, а не лише на предмет електричної функції.
Невідповідність матеріалу та КТР
Невідповідність змішаних ламінатів та препрегів
Кожен ламінат має свій власний коефіцієнт теплового розширення. Змішування матеріалів з різними значеннями КТР змушує шари рухатися на різну величину при зміні температури. Нерівномірний препрег від партії до партії додає ту саму проблему в менших дозах. Зв'язок між шарами поглинає цей різний рух, і в панелі накопичується залишкова напруга.
FR-4 проти PTFE та Rogers
FR-4 та високочастотні матеріали, такі як PTFE та ламінати Rogers, поводяться дуже по-різному під дією тепла. Гібридне поєднання, яке їх поєднує, вимагає ретельної симетрії та узгодженої конструкції. Кожен матеріал добре підходить для свого власного застосування, і конструкція повинна враховувати, як вони рухаються разом. Уточніть значення CTE у постачальника ламінату та задокументуйте їх у стеку.
Проблеми ламінування та затвердіння
Цикли тиску та нагрівання преса
Неправильний тиск пресування призводить до нерівномірного розподілу смоли по панелі. Неповне затвердіння блокує ламінат у частково прореагованому стані, і плита продовжує рухатися після виготовлення. Швидкі цикли нагрівання та охолодження заморожують напругу в панелі замість того, щоб дозволити їй розслабитися. Контрольований цикл пресування з виміряним нахилом та повним затвердінням дає ламінату час для осідання.
Сліпий та похований через асиметрію
Глухі та закопані переходні отвори додають метал в одні шари, а в інші – ні. Несиметричне розташування переходних отворів зміщує стопку в одному напрямку під час ламінування. Цей дисбаланс зберігається на кожному наступному етапі процесу. Розміщуйте глухі та закопані переходні отвори симетрично там, де це дозволяє конструкція, і позначте будь-яку неминучу асиметрію для додаткової перевірки площинності.
Зовнішні причини
Зовнішні причини виникають після виготовлення. Зберігання, обробка та складання створюють власне напруження, і дошка, яка вийшла з преса в горизонтальному положенні, все ще може деформуватися, перш ніж потрапити на поле.
Зберігання та обробка
Поглинання вологи та випікання
Ламінат поглинає вологу з повітря. Ця волога перетворюється на пару під час оплавлення, і розширювана пара порушує форму панелі. Тому плита, що зберігається у вологому приміщенні, несе прихований ризик потрапляння в піч. Випікання видаляє вологу перед складанням, тому вам слід дотримуватися графіка випікання постачальника ламінату, а не вгадувати тривалість.
Стрес упаковки та депанелізації
Методи пакування мають більше значення, ніж очікує більшість команд. Плати, складені під важкими картонними коробками або зберігаються на ребрі, можуть остаточно деформуватися. Депанелізація додає механічних ударів. Зламання панелі вручну згинає матеріал навколо відірваного місця, і напруга поширюється на сусідні схеми. Крок депанелізації з фрезеруванням або надрізами з належною підтримкою утримує цю напругу локально.
Деформація, викликана складанням
Термічні градієнти оплавлення
Паяння нагріває плату нерівномірно. Верхня поверхня спочатку бачить повний профіль печі, а нижня відстає. Цей градієнт змушує одну сторону розширюватися раніше за іншу, і панель вигинається під час циклу. Важкі асиметричні компоненти тягнуть в той самий бік. Великий роз'єм на одному краю додає маси та теплового відставання, і плата згинається до нього. Великі вирізи та порожнини усувають жорсткість з однієї області, а решта матеріалу приймає навантаження.
Кріплення та вставка роз'ємів
Кріплення та затискачі утримують деформовану плату рівною за допомогою сили. Плата пружинить назад, як тільки ви її відпускаєте, і паяні з'єднання, що утворюються під тиском затискача, тепер несуть цю накопичену енергію. Вставка роз'єму додає пряме механічне навантаження. Втискання жорсткого роз'єму в тонку друковану плату нахиляє панель, і контакти входять під кутом. Підтримуйте плату знизу під час вставки та ще раз перевірте площинність після зняття кріплення.
Рішення для проектування друкованих плат
Проектні рішення встановлюють стелю площинності для всього, що далі по черзі. Незбалансоване стекування неможливо виправити за допомогою кращого профілю оплавлення. Розглядайте симетрію, розподіл міді та вибір матеріалу як елементи керування площинністю з першого чернового варіанту стека.
Симетрія та баланс міді
Дзеркально-симетричні стеки
Зробіть стек дзеркально відображеним навколо центральної лінії. Кількість шарів має бути рівномірною, а товщина кожного діелектрика та препрега з одного боку повинна збігатися з товщиною відповідного елемента з іншого. Розмістіть перехідні отвори та вирізи симетрично там, де дозволяє трасування. Асиметрична конструкція нерівномірно розширюється під час ламінування, і панель постійно зберігає це положення.
Крадіжка міді та вилуплені заливки
Рівномірно розподіліть мідь по протилежних шарах і дотримуйтесь балансу в межах плюс-мінус 10% між ними. Ділянкам з низькою щільністю потрібна допомога. Додайте мідні елементи, штриховані заливки або відповідну мідь, що відколюється, щоб відкритий ламінат розширювався з тією ж швидкістю, що й щільні ділянки. Перевірте кожну площину живлення та заземлення на предмет розподілу, а не лише на предмет струмової ємності.
Вибір матеріалу та товщини
Зіставлення CTE та узгодженість постачальників
Узгодьте коефіцієнти теплового розширення, де це дозволяє конструкція. Гібридні конструкції, що поєднують FR-4 з ламінатом PTFE або Rogers, потребують додаткової симетрії для поглинання різниць руху. Залишайтеся з одним постачальником ламінату протягом усього терміну служби продукту. Препрег варіюється від партії до партії, а стабільне джерело забезпечує невелику різницю.
Компроміси між товщиною та жорсткістю
Товстіші дошки стійкіші до згинання, а тонкі вимагають жорсткішого контролю процесу. Зважте жорсткість з урахуванням ваги, вартості та механічних вимог корпусу. Тонка велика панель посилює будь-яку кривизну по всій своїй протяжності, тому вона заслуговує на суворіший внутрішній цільовий показник, ніж обмеження 0.50%, яке вже зазначено для суворих конструкцій. Запишіть узгоджене обмеження на виробничому кресленні.
Технологічні рішення
Контроль виготовлення
Ламінування та зняття стресу
Оптимізуйте цикл ламінування, перш ніж усувати дефекти далі. Забезпечте пресу виміряний нахил та повне затвердіння, а потім дайте панелі охолонути під контрольованим тиском. Прискорений цикл заморожує напруження в ламінаті, і це напруження пізніше знімається під час пакування. Включіть зняття напруження в графік як навмисний крок, а не як додаткову думку.
Налаштування травлення, плашки та випікання
Налаштуйте травлення та покриття, щоб мідь рівномірно лягла на панель. Нерівномірна товщина покриття розтягує плату під час її охолодження. Додайте етап випікання після виготовлення, щоб зняти залишкові напруження та видалити поглинуту вологу. Дотримуйтесь графіка випікання постачальника ламінату та запишіть цей етап на дорожньому стрижні, щоб кожна партія отримала однакову обробку.
Контроль складання та зберігання
Налаштування профілю переплавлення
Налаштуйте етапи нарощування та витримки, щоб нагрівати обидві поверхні плати якомога рівномірніше, наскільки дозволяє піч. Повільний, збалансований профіль звужує тепловий градієнт, який вигинає панель посередині циклу. Перевірте профіль за допомогою профілометра на фактичному складанні та перевіряйте його повторно щоразу, коли змінюється конструкція панелі або поєднання компонентів.
Управління вологістю та зберігання у плоскій поверхні
Випікайте плати, якщо вхідний огляд або історія зберігання показують накопичення вологи. Зберігайте панелі у пласкому вигляді, в умовах низької вологості, і ніколи не на краю під важкими картонними коробками. Виберіть метод депанелізації з фрезеруванням або надрізами з належною опорою та тримайте різьбу подалі від щільних схем.
Інспекція та коригувальні дії
Перевірка площинності та моніторинг тенденцій
Перевірте площинність згідно з методом IPC-TM-650 2.4.22 під час виготовлення та знову після складання. Запишіть кожне вимірювання з урахуванням місця вимірювання та умов навколишнього середовища. Нанесіть результати на графік з плином часу. Тенденція дрейфу попереджає вас, перш ніж партія перевищить ліміт поверхневого монтажу 0.75% або ліміт суворого проектування 0.50%.
Повторне випікання та повторне ламінування
Незначне деформування іноді виникає внаслідок циклу термічного випікання та охолодження з затискачем. Затискач утримує друковану плату рівною, поки ламінат розслабляється, а повільне охолодження закріплює нову форму. Серйозні або стійкі випадки можуть вимагати повторного ламінування, залежно від стану плати та ваших правил проектування. Перевірте відповідність виправлення узгодженому ліміту перед відправкою партії.
Вигин згинає центр з площини; скручування піднімає один кут з діагоналі. IPC-6012 та IPC-A-600 надають дизайнерам та виробникам один спільний критерій: 0.75% для плат поверхневого монтажу, 1.5% для плат лише з наскрізними отворами та 0.50% для строгих конструкцій.
Деформація рідко має одне джерело. Внутрішні фактори, такі як дисбаланс накладання та напруга затвердіння, поєднуються із зовнішніми, такими як вологість та градієнти паяння. Розглядайте їх разом на рівнях проектування, матеріалу та процесу.
Вбудовуйте перевірки площинності в огляди проекту та вхідний контроль. Вимірюйте згідно з методом IPC-TM-650 2.4.22, реєструйте кожне вимірювання та відстежуйте вигин та скручування як поточний показник процесу. Розглядайте площинність друкованої плати як контрольовану змінну, а не як дефект, що виникає після цього.
FAQ
Яка різниця між бантами та твістами?
Дужка утримує всі чотири кути в одній площині, тоді як центр згинається вгору або вниз. Твіст піднімає один кут над площиною трьох інших, тому дошка гойдається на плоскому столі. Ви вимірюєте дутку вздовж довжини дошки та скручуєте вздовж діагоналі.
Яке обмеження IPC застосовується до моєї дошки?
Зіставте обмеження з методом складання. IPC-6012 та IPC-A-600 дозволяють 0.75% для плат SMT та 1.5% для плат лише з наскрізними отворами. Для конструкцій з дрібним кроком, BGA та тонких конструкцій часто потрібне суворе обмеження 0.50%. Уточніть значення у виробника та запишіть його на виробничому кресленні.
Як правильно виміряти вигин та скручування?
Дотримуйтесь методу IPC-TM-650 2.4.22. Розмістіть плату на трьох фіксованих точках на плоскій опорній поверхні без затискачів. Виміряйте максимальне відхилення, поділіть його на довжину плати для вигину або на діагональ для скручування та помножте на 100. Спочатку дайте платі нагрітися до кімнатної температури.
Чи можна виправити деформовану дошку після оплавлення?
Іноді. Незначне деформування часто виникає після термічного випікання з затискачами та повільного циклу охолодження, що дозволяє ламінату розслабитися у плоску форму. У серйозних або стійких випадках може знадобитися повторне ламінування. Перевірте результат на відповідність узгодженому ліміту перед відправкою партії.
Як запобігти деформації на етапі проектування?
Створіть дзеркально-симетричне стекування з рівномірною кількістю шарів. Розташуйте мідь по протилежних шарах, орієнтуючись на відхилення в межах плюс-мінус 10%. Розмістіть перехідні отвори та вирізи симетрично. По можливості узгодьте значення КТР та обирайте одного постачальника ламінату, щоб мінімізувати варіації препрегу.
Чи справді баланс міді має таке велике значення?
Так. Нерівномірна мідь призводить до того, що одна область розширюється швидше, ніж інша, під час ламінування та оплавлення, і панель постійно зберігає це значення. Перевірте кожну площину живлення та заземлення на предмет розподілу, а не лише струмової ємності. Додайте зафарбовані або штриховані ділянки там, де ламінат оголений.
Чому моя плата деформується лише після складання?
Паяння нагріває верхню поверхню перед нижньою, і цей градієнт вигинає панель посередині циклу. Волога, що поглинається під час зберігання, перетворюється на пару та порушує форму ламінату. Важкі асиметричні компоненти та великі вирізи додають пружності. Випікайте дошки та налаштуйте збалансований профіль паяння.
Коли слід відхилити лот для деформації?
Відбраковуйте, коли виміряні значення перевищують ліміт, узгоджений на виробничому кресленні. Записуйте кожне вимірювання з його місцезнаходженням та умовами навколишнього середовища, а також відображайте результати з плином часу. Тенденція дрейфу попереджає вас, перш ніж партія порушить ліміт, тому розглядайте площинність як відстежуваний показник.