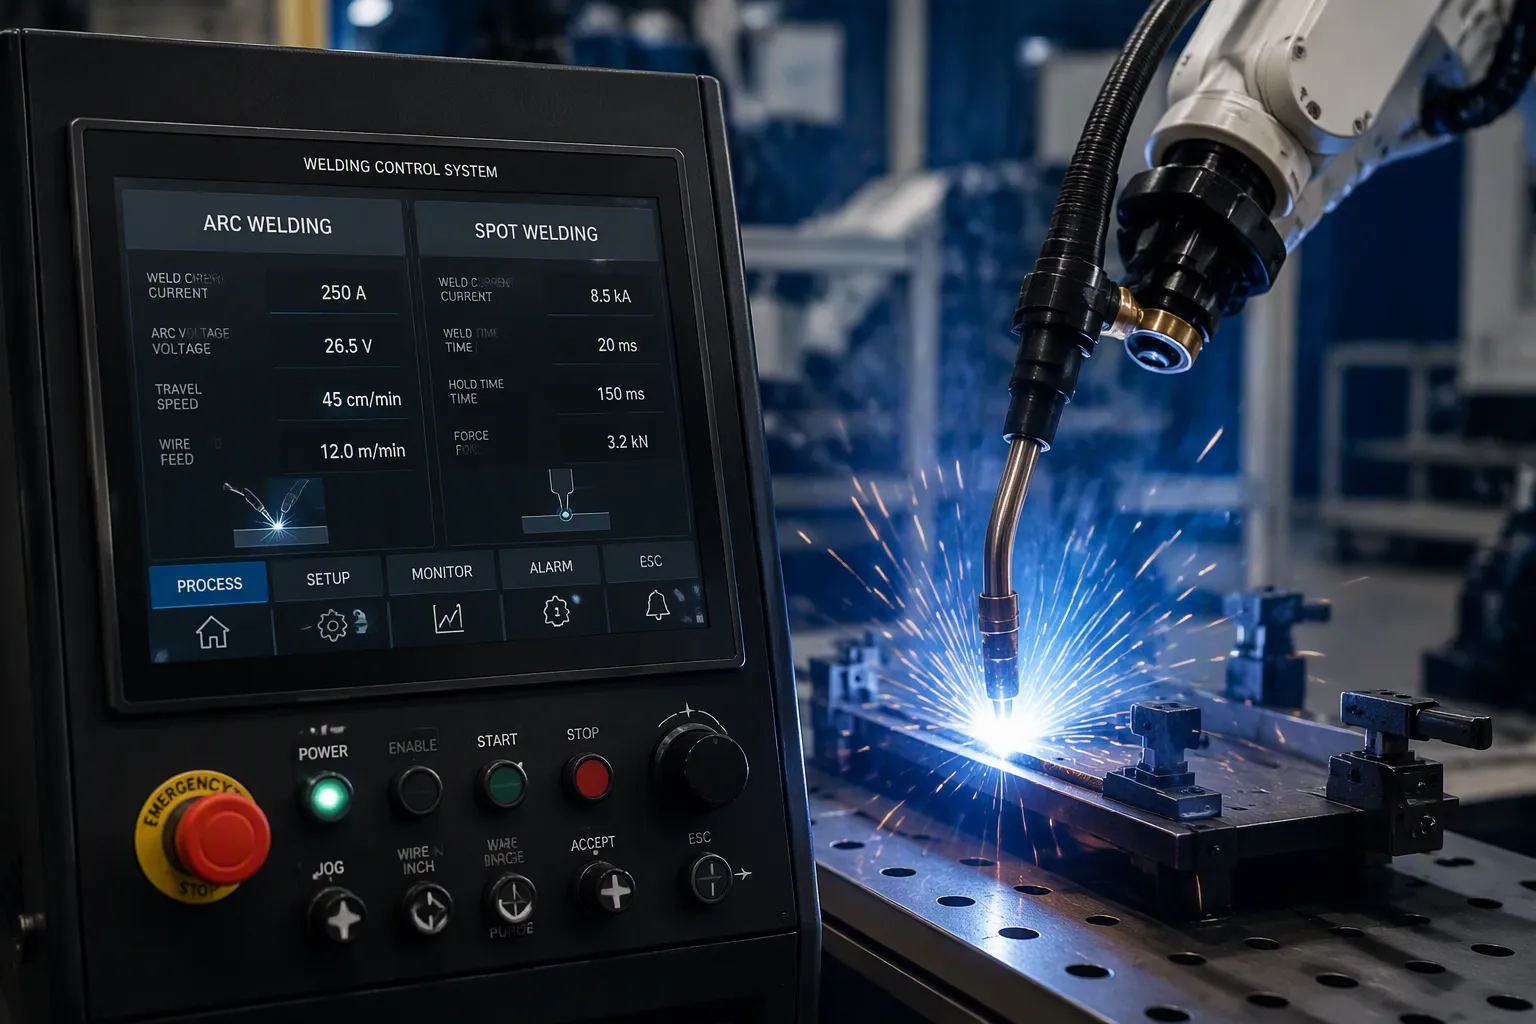
Система керування дуговим та точковим зварюванням – це набір електроніки та програмного забезпечення, який контролює параметри зварювання. Це забезпечує послідовність, безпеку та повторюваність кожного зварного шва. Ці два процеси працюють на різних фізичних принципах, тому їхні системи керування керують різними змінними. Контролер дугового зварювання керує стабільністю дуги, струмом та напругою. Контролер точкового зварювання керує струмом, часом та тиском на електроді. Інженери-апаратисти та команди розробників електронних продуктів стикаються з реальним вибором на рівні плати. Вибір каскаду потужності, ізольований привід затвора, вимірювання струму та відстань між високовольтними елементами формують остаточний дизайн. Відразу після цього йдуть компроміси у виробництві. Розробники повинні зважити термоциклування, шляхи витоку та зазори, а також обмеження DFM, перш ніж система керування потрапить у виробництво.
Ключові винесення
Системи керування дуговим зварюванням контролюють стабільність дуги, струм і напругу, щоб підтримувати стабільність зварних швів.
Системи керування точковим зварюванням контролюють струм, час та тиск електрода для створення міцних та повторюваних зварних швів.
Замкнутий зворотний зв'язок покращує зварні шви, враховуючи знос електрода та зміни на поверхні.
Вибір конструкції на рівні плати , такий як контроль тепла та відстань між високовольтними виводами, впливає на надійність зварювальної системи.
Знання принципів зварювання допомагає інженерам вибрати правильну систему керування для кожного завдання.
Основи системи керування дуговим зварюванням
Система керування дуговим зварюванням – це корпус та плати всередині нього. Ці компоненти контролюють зварювальний струм, напругу, подачу дроту, відстань дуги та швидкість переміщення. Комп'ютерно керовані станції дугового зварювання синхронізують ці функції. Наприклад, сімейство AWS-210-400-800 використовує програмовані джерела живлення на базі мікропроцесорів. Ці пристрої забезпечують замкнутий цикл сервокерування зварювальним струмом, швидкістю переміщення, відстанню дуги та подачею дроту. Струм, напруга, хід та подача дроту залишаються синхронізованими в системі.
Ключові компоненти та функції
Дизайн поділено на функціональні зони. У таблиці нижче підсумовано розподіл праці.
Компонент керування | Призначені функції |
|---|---|
Домен контролера | Обробляє деталі та функції, тісно пов'язані з самим процесом зварювання |
Домен супервайзера | Виконує більш загальні функції (нагляд вищого рівня) |
Багатовимірний контролер | Замінює першу оцінку параметрів непрямого зварювання після початку зварювання (t > 0) |
Введення оператором | Встановлює лише прямі параметри зварювання, такі як ширина шва та глибина проплавлення |
Таким чином, контролер зварювального апарату відокремлює керування на рівні процесу від нагляду вищого рівня. Оператор встановлює прямі параметри зварювання. Багатовимірний контролер покращує оцінку непрямих параметрів після запуску дуги.
Покрокова операція
Типовий цикл проходить кілька етапів. Оператор вводить прямі параметри на інтерфейсі. Домен супервайзера передає ці цільові дані контролеру рівня процесу. Потім каскад живлення вмикає дугу. Багатовимірний контролер оновлює свою оцінку непрямих параметрів після початку зварювання. Замкнутий зворотний зв'язок підтримує струм, напругу, хід та подачу дроту на потрібному рівні. Система вимикає дугу в кінці проходу.
Проектні вимоги
Вибір на рівні плати впливає на продуктивність . Для силового каскаду слід зважити варіанти IGBT, MOSFET та SCR з урахуванням частоти перемикання та втрат провідності. Ізольований привід затвора з достатнім часом затримки запобігає прострілам. Демпфери, TVS-діоди та варистори обмежують перехідні процеси перемикання та викиди напруги в мережі. Вимірювання струму залежить від шунта, датчика Холла або трансформатора струму. Кожен метод порівнює точність з ізоляцією та вартістю. Оптоізоляція відокремлює силовий каскад від логіки керування. Шлях витоку та зазор повинні відповідати правилам розміщення при високій напругі. Важка мідь та шини несуть шлях дуже високого струму. Радіатор та термоциклування обмежують термін служби пристрою. Обмеження DFM формують кількість шарів, вагу міді та потік складання. Ці компроміси визначають, яка конструкція потрапляє у виробництво.
Системи точкового зварювання та контактного точкового зварювання
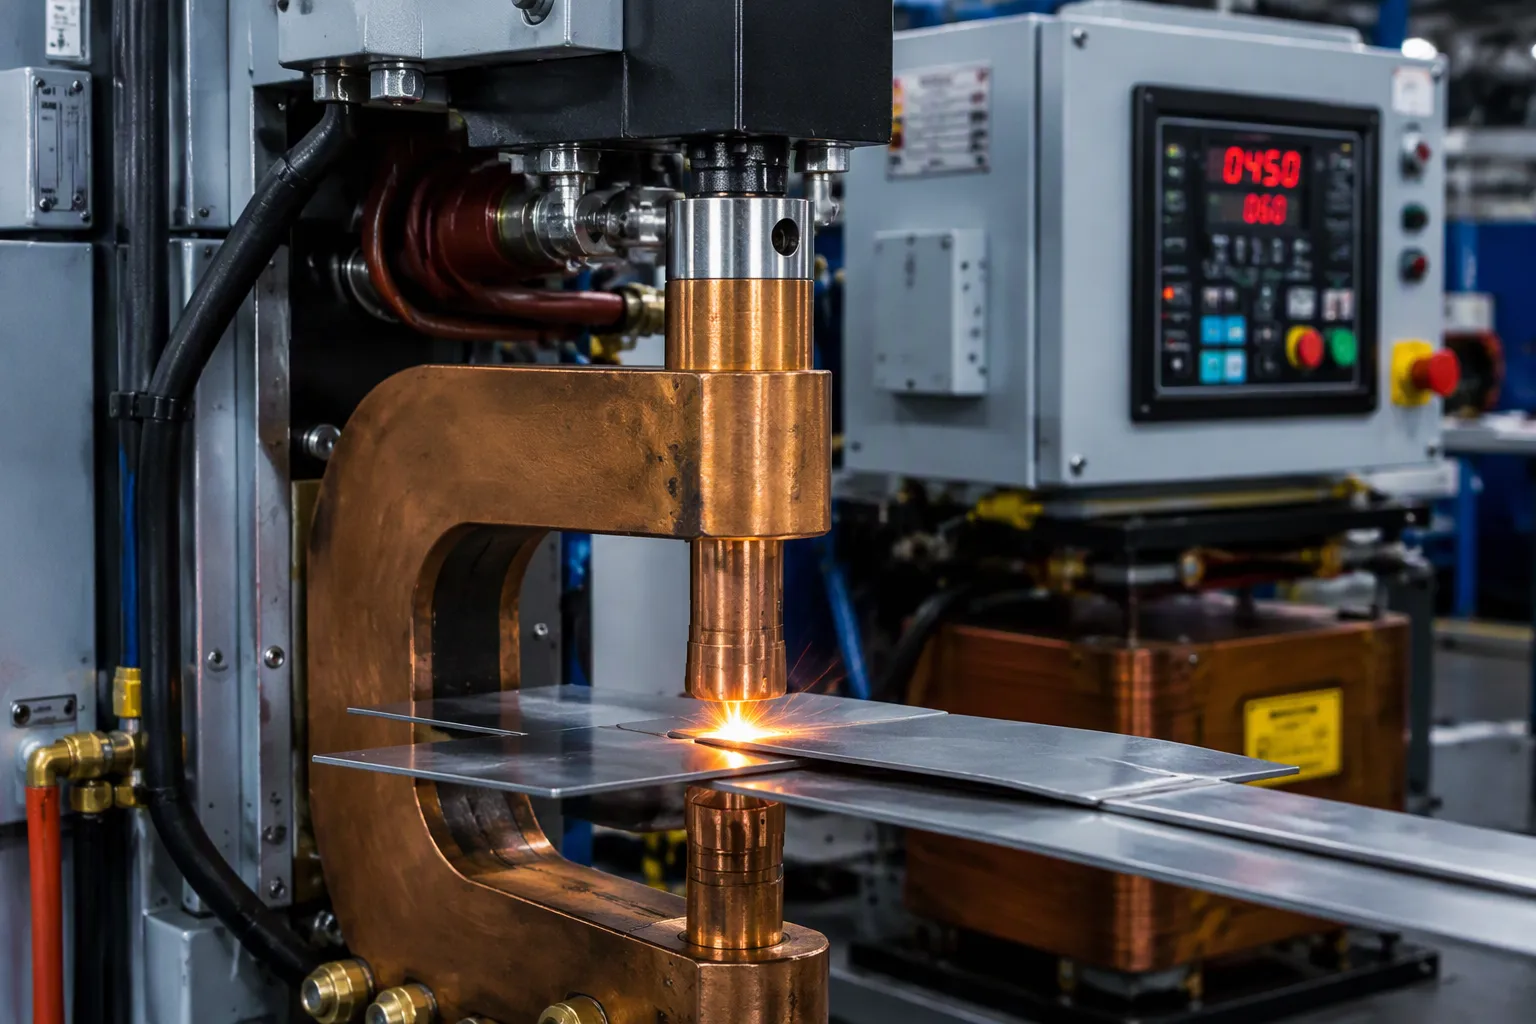
Система точкового зварювання з'єднує металеві листи в одній точці. Вона використовує тиск і посилає електричний струм через стопку. Тепло від електричного опору плавить основний метал на контактній поверхні. Інженери називають це контактним точковим зварюванням, одним з кількох видів контактного зварювання. Виробничі лінії часто використовують обладнання MFDC-RSW (постійний струм середньої частоти) або... PLC-керована автоматизація. У мережевих комірках плата контролера AW взаємодіє з інтегрованою платою таймера керування зварюванням 785 через послідовний канал. Плата таймера відповідає за графік випалу. Плата AW обробляє послідовність та квитування.
Компоненти системи точкового зварювання
Частини системи точкового зварювання поділяються на механічні, електричні та контрольні групи. У таблиці нижче показано кожен компонент та його функцію.
Компонент | функція |
|---|---|
Власники інструментів | Міцно тримайте електроди та підтримуйте додаткові водяні шланги для їх охолодження. |
електроди | Мідний сплав низького опору, сформований відповідно до застосування; є частиною вторинного кола трансформатора |
Джерело живлення | Забезпечує зварювальний апарат електричним живленням |
Блок накопичення енергії | Конденсаторна батарея забезпечує високу миттєву потужність; не потрібна, коли попит низький |
Перемикач | Скидає накопичену енергію у зварювальний трансформатор |
Welding transformer | Зменшує напругу та збільшує струм, зменшуючи рівень, який має обробляти перемикач |
Коробка управління | Керує перемикачем і може контролювати напругу або струм електрода |
Пістолет типу C | Висока жорсткість та гнучкість інструменту з колінеарним рухом; підходить для роботи з високими зусиллями на товстих матеріалах |
Пістолет типу X | Більший робочий простір, але менша жорсткість; підходить для тонких плоских панелей і потребує куполоподібних наконечників |
Як виконувати точкове зварювання: послідовність керування
Оператори дотримуються фіксованої послідовності. Пульт керування вимірює час кожного етапу.
Час стискання — електроди змикаються та створюють силу зчеплення перед початком струму, що забезпечує щільне прилягання листів та стабілізацію контакту.
Час зварювання — струм проходить через стек, а нагрівання електричним резистивом призводить до зростання самородка.
Час витримки — струм припиняється, але сила продовжує діяти; самородок твердне під тиском.
Час вимкнення — електроди втягуються, а заготовка просувається, встановлюючи частоту циклу.
Час зварювання починається самостійно після часу стискання. Час витримки настає після часу нагрівання, а час вимкнення замикає цикл. Ці параметри зварювання точкового зварювання — стискання, зварювання, витримка, вимкнення — встановлюють параметри точкового зварювання для заданого з'єднання. Зворотний зв'язок із замкнутим контуром вимірює зварювальний струм за допомогою шунтуючого резистора або датчика Холла. Це перевершує установки лише з розімкнутим контуром, оскільки компенсує знос електрода та окислення виводів. Трансформатор струму пропонує ще один ізольований варіант. Система керування регулює запалювання для утримання цілі.
Рекомендації щодо проектування
Обробка пускових імпульсів та перенапруг потребує ранньої уваги. Варистор із затискачем TVS захищає передню частину. Радіатор повинен покривати як силові пристрої, так і електроди, оскільки термоциклування зношує наконечники та паяні з'єднання. Налаштування тиску точкового зварювання взаємодіють зі струмом та часом зварювання, тому перевіряйте всі три параметри разом. Обмеження DFM формують розташування шин та вагу міді. Забезпечте великі шляхи витоку та зазори на стороні високої напруги. Технологія звукоомного зварювання поєднує короткий час зварювання з достатньою силою. Кожен апарат для точкового зварювання винагороджує ретельне проектування плати. Процес точкового зварювання залишається повторюваним, коли електроніка утримує свої цілі.
Порівняння систем керування та компромісів у проектуванні
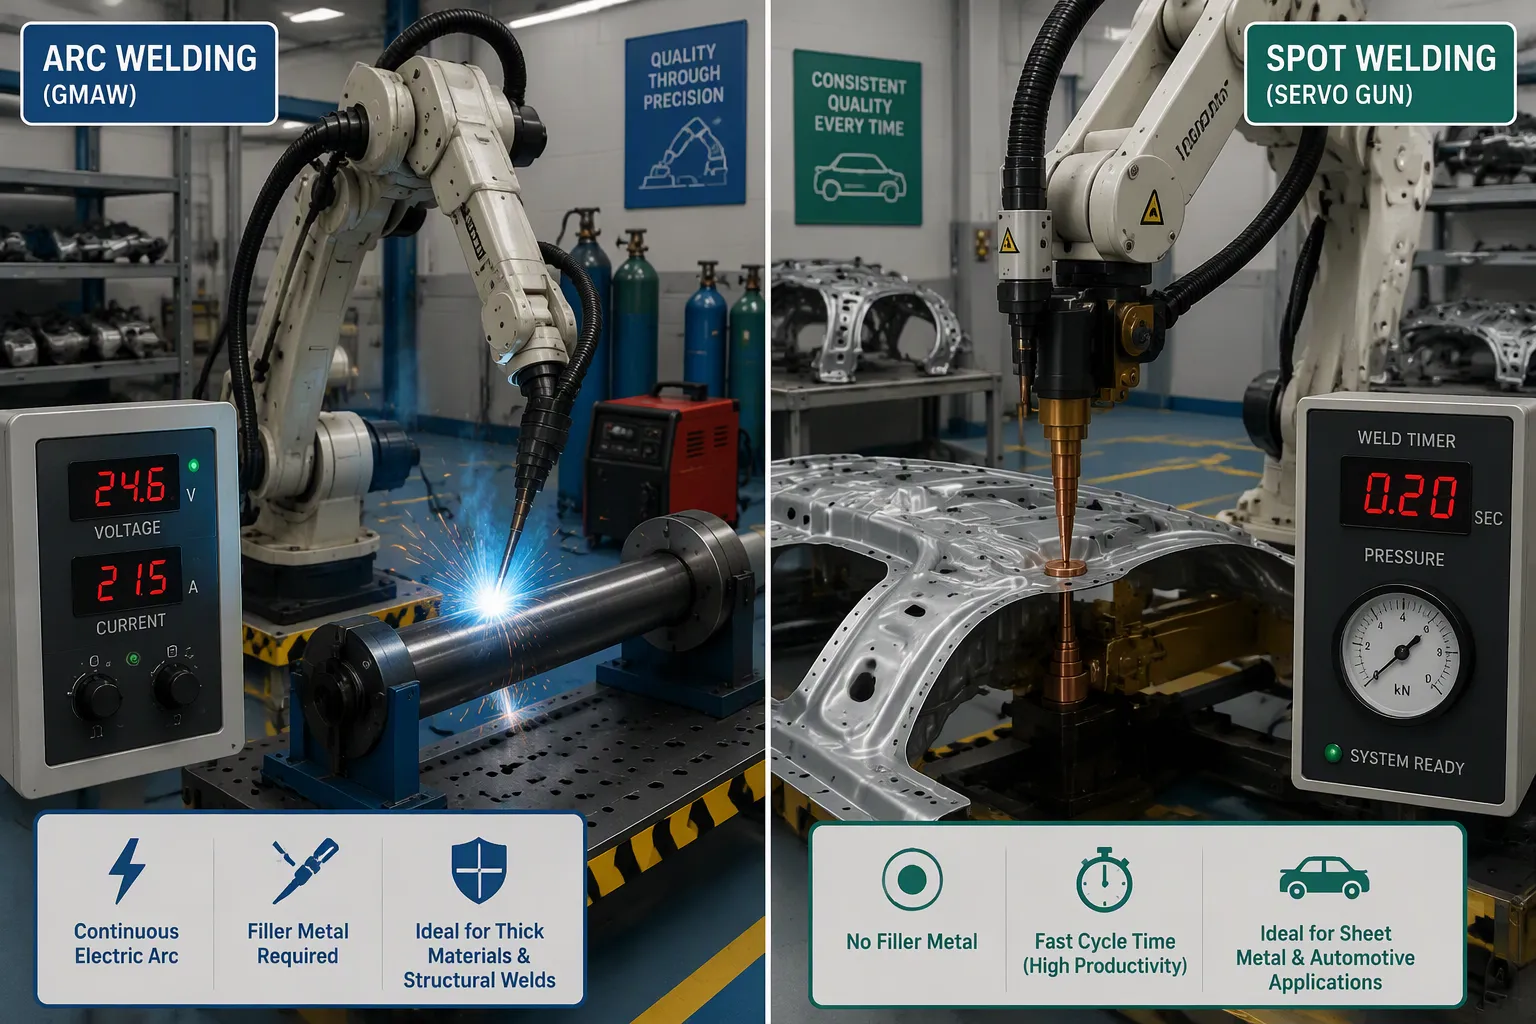
Дуга проти точкової: ключові відмінності
Система керування дуговим зварюванням керує стабільністю дуги, струмом та напругою. Контролер точкового зварювання керує струмом, часом та тиском електрода. Процес дуги потребує постійного плазмового стовпа, тому контролер дуги фіксує напругу та струм багато разів на секунду. Процес точкового зварювання залежить від тепла від електричного опору на поверхні, що контактує зварювальним елементом. Тут контролер вимірює час імпульсу електричного струму та підтримує стабільний тиск точкового зварювання.
Параметри зварювання точкового зварювання — стискання, зварювання, утримання та вимкнення — не мають дугового еквівалента. Дугові системи натомість контролюють подачу дроту, швидкість переміщення та відстань дуги. Точковий зварювальний апарат генерує один імпульс на точку. Дугова система працює без зупинки вздовж шва. Ці відмінності впливають на конструкцію плати. Дуговим платам потрібні швидкі струмові петлі. Точковим платам потрібні точні лічильники часу зварювання, а час зварювання та струм повинні узгоджуватися.
Застосування та компроміси у виробництві
Автомобільне виробництво використовує обидва процеси у великих обсягах. Автомобільні виробничі лінії також поєднують види контактного зварювання. У таблиці нижче наведено поширені способи використання точкового та дугового зварювання на транспортних засобах.
Процес зварювання | Типове застосування в автомобільній галузі | Ключові деталі |
|---|---|---|
Роботизоване TIG-зварювання | Тонкостінні труби, видимі оброблені зварні шви | Справляється з товщиною стінки 0.5–3 мм; у поєднанні з роботами ABB IRB 1660ID та джерелами живлення Miller Dynasty для точного керування дугою |
Точкове контактне зварювання | Кузовні роботи з білого металу та збірки з листового металу для автомобілів | Роботи FANUC R-2000iC із сервогарматами; 1,200–1,800 точок/годину; показник успішного проходження випробувань на витягування самородків понад 99.7%; зусилля на електроді 300–800 фунтів |
MIG/MAG (GMAW) | Сталеві та алюмінієві компоненти, включаючи кронштейни випускного колектора | Надійний процес для сталі товщиною 1.2–12 мм; імпульсний MIG-зварювання зменшує розбризкування; CMT для алюмінію без розбризкування; справжня комірка кронштейна випускного колектора Tier 1: 340 деталей/зміна, 22-секундний цикл, зниження браку з 4.2% до 0.3%. |
Типовий кузов автомобіля містить кілька тисяч точкових зварних швів. Такий обсяг є доцільним, оскільки точкове зварювання дуже швидке та просте для роботизованих рук на складальній лінії.
Точкове зварювання контактом та дугове зварювання часто використовуються у високопродуктивних роботах, таких як автомобільна промисловість, де точкове зварювання з'єднує тонкі каркаси з листового металу.
Переваги та недоліки точкового зварювання полягають у цій швидкості. Воно швидке та зручне для роботизації, але з'єднує лише тонкі стопки листів. Знос електродів також з часом змінює зварювальний струм. Дугове зварювання справляється з товстішими ділянками та довгими швами. Виробничі компроміси включають вартість, термоциклування, шляхи витоку та зазори, а також обмеження DFM. Плати контактного зварювання стикаються з інтенсивними термоциклуваннями . Як контактне зварювання, так і дугове зварювання потребують ретельного проектування шин та міді.
Система керування зварюванням – це електроніка та програмне забезпечення, які керують процесом зварювання. Система керування дуговим зварюванням підтримує стабільність дуги, струм і напругу на потрібному рівні. Натомість система точкового зварювання контролює зварювальний струм, час зварювання та тиск електрода. Обидві конструкції забезпечують стабільні, повторювані та безпечні зварні шви. Процес точкового зварювання залежить від стислих термінів, тоді як робота з дугою залежить від швидких струмових петель. Вибір на рівні плати та виробничі компроміси визначають, яка система керування підходить для певного продукту. Інженери повинні зважити термоциклування, шляхи витоку та зазори, а також межі DFM перед випуском продукту. Ретельно підібрані параметри зварювання та надійні траєкторії електричного струму забезпечують повторюваність кожного зварного шва.
FAQ
Що насправді регулює система керування зварюванням?
Система керування зварюванням контролює енергію, яка досягає з'єднання. Дугова система підтримує стабільність дуги, струм і напругу на потрібному рівні. Натомість точковий зварювальний апарат вимірює час імпульсу та підтримує зусилля на електроді. Кожен контролер відповідає фізиці власного процесу.
Чому для точкового зварювання потрібен зворотний зв'язок за струмом замкнутого циклу?
Знос електродів та окислення поверхні з часом змінюють траєкторію опору. Розімкнутий цикл синхронізації не може помітити цей дрейф. Контролер із замкнутим циклом вимірює зварювальний струм та коригує кут запалювання. Процес точкового зварювання таким чином залишається повторюваним протягом тисяч циклів.
Як інженери обирають між дуговими та точковими системами для продукту?
Геометрія з'єднання вирішує перш за все. Тонкі листові стопки добре працюють з точковим зварюванням, а довгі шви на товстіших секціях добре працюють з дуговим. Обсяг виробництва також має значення. Роботизована комірка, що працює на 1,200–1,800 точок на годину, сприяє контактному зварюванню, тоді як для малосерійного виробництва найкраще використовувати дугове обладнання.
Які проблеми на рівні ради директорів спричиняють найбільше збоїв на місцях?
Термоциклування є першою проблемою. Силові пристрої та наконечники електродів зношуються під впливом повторюваних теплових імпульсів. Поганий шлях витоку та зазор на стороні високої напруги також спричиняють пробої. Розробники також повинні завчасно обмежувати пускові струми мережі. Ретельне планування шляху електричного струму запобігає утворенню точок перегріву.