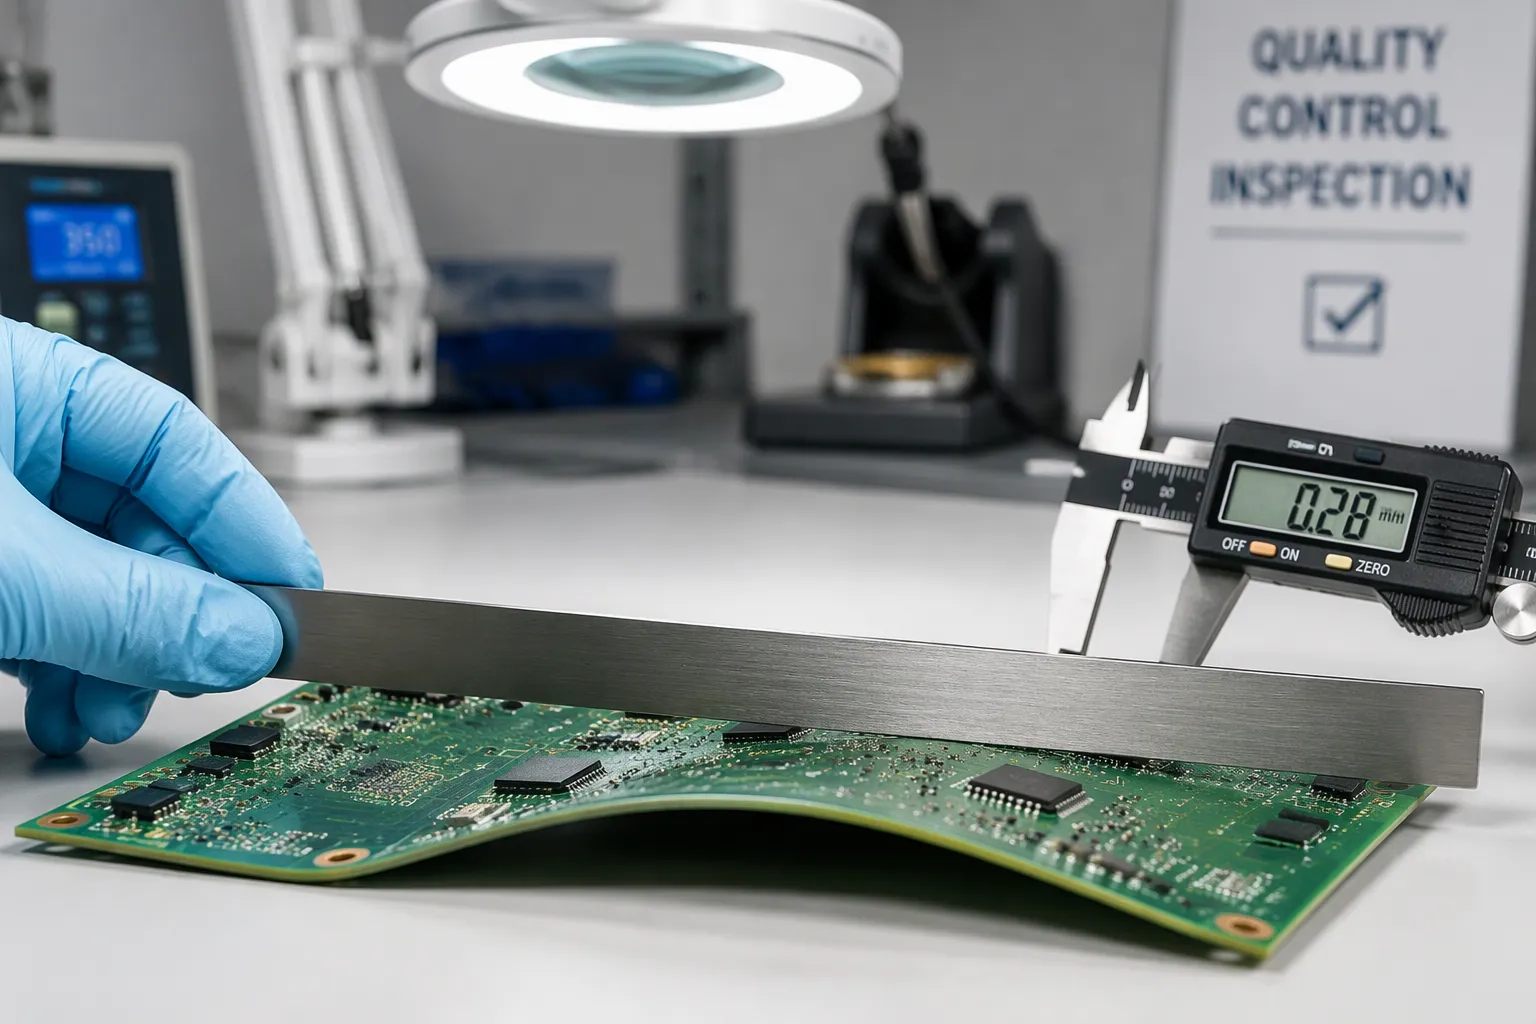
A curvatura e a torção da placa de circuito impresso (PCB) descrevem falhas de planicidade. A curvatura da PCB ocorre quando os quatro cantos permanecem no mesmo plano, enquanto o centro se curva para dentro ou para fora. A torção da PCB é uma deformação diagonal onde um canto se eleva, saindo do plano dos outros três. As normas IPC-6012 e IPC-A-600 estabelecem os valores de referência: 0.75% no máximo para placas SMT, 1.5% para placas com componentes PTH (through-hole) e 0.50% para projetos com especificações rigorosas.
A planicidade afeta todas as etapas da vida útil de uma placa de circuito impresso (PCB). Uma placa empenada dificulta o encaixe na caixa, desalinha os fixadores e tensiona as juntas de solda. Os riscos ficam claros quando separamos os desafios das causas. As causas intrínsecas residem no projeto e na fabricação da placa. As causas extrínsecas surgem durante o armazenamento, o manuseio e a montagem. As soluções seguem a mesma linha de raciocínio.
Principais lições
A curvatura dobra o centro da prancha. A torção levanta um dos cantos. Ambas tornam a prancha irregular.
A IPC define limites de planicidade: 0.75% para placas SMT, 1.5% para placas com componentes through-hole e 0.50% para projetos com especificações rigorosas.
Placas empenadas causam defeitos de montagem, como o efeito lápide e a formação de pontes. Elas também prejudicam o encaixe e a confiabilidade do produto.
As causas intrínsecas decorrem do projeto e da fabricação. As causas extrínsecas decorrem do armazenamento, manuseio e montagem.
Meça a curvatura e a torção usando o método 2.4.22 da norma IPC-TM-650. Apoie a tábua em três pontos sobre uma superfície plana.
As soluções de design incluem empilhamentos simétricos em relação ao espelho, cobre balanceado e valores de CTE correspondentes.
As soluções de processo incluem laminação controlada, cozimento e perfis de refluxo ajustados.
Monitore a planicidade como uma métrica. Registre as medições e observe as tendências para evitar defeitos.
O que são curvatura e torção em placas de circuito impresso?
Arco PCB versus Torção
Arco como Curvatura Central
A curvatura da placa de circuito impresso (PCB) ocorre quando os quatro cantos da placa permanecem no mesmo plano, enquanto o centro se curva para dentro ou para fora. Imagine uma placa apoiada sobre uma mesa plana com os quatro cantos em contato com a superfície. Se o centro se arquear para cima como uma cúpula rasa ou ceder para baixo como uma tigela, você tem uma placa curvada. A deformação ocorre ao longo de um eixo, fazendo com que a placa pareça uma seção de um cilindro em vez de uma placa plana.
Torção como elevação diagonal
A torção da placa de circuito impresso (PCB Twist) é uma deformação diagonal na qual um canto se eleva, saindo do plano dos outros três. Coloque a placa sobre uma superfície plana e pressione três cantos. Uma placa torcida balança e o quarto canto se levanta da mesa. A deformação ocorre de canto a canto na diagonal, o que torna a torção fácil de identificar durante o manuseio, mas mais difícil de corrigir do que uma simples curvatura.
Limites de aceitabilidade do IPC
Limitações de SMT versus Through-Hole
As normas IPC-6012 e IPC-A-600 fornecem a referência comum para planicidade aceitável. A curvatura e torção máximas permitidas são tipicamente de 0.75% para placas de montagem em superfície e 1.5% para placas com componentes de furo passante. A porcentagem expressa o desvio máximo dividido pelo comprimento da placa; portanto, uma placa mais longa tolera uma folga absoluta maior com a mesma porcentagem.
Bonés de design rigoroso
Alguns projetos limitam a tolerância a 0.50%. Montagens de passo fino e BGA, placas finas e produtos com tolerâncias mecânicas rigorosas geralmente se enquadram nesse grupo. Confirme a classe e o limite aplicáveis com seu fabricante e montador antes de liberar o projeto e registre o valor acordado no desenho de fabricação.
Por que a planura é importante
Impacto da Montagem e Fabricação
Uma placa empenada interrompe a linha de montagem. A deposição da pasta de solda varia em uma superfície irregular, as máquinas de colocação perdem sua altura de referência e os fornos de refluxo têm dificuldade para aquecer uma placa que não está plana. Alimentadores automatizados, dispositivos de teste e a colocação de conectores dependem de um plano previsível na placa.
Adequação e confiabilidade para o uso final
A planicidade também determina se o produto final se encaixa corretamente. Uma placa empenada desalinha os fixadores, tensiona as paredes da caixa e deixa folgas nos pontos de montagem. A tensão residual resultante do empenamento pode ser liberada durante os ciclos térmicos em campo, e esse movimento prejudica as juntas de solda ao longo da vida útil do produto.
Desafios e Impactos
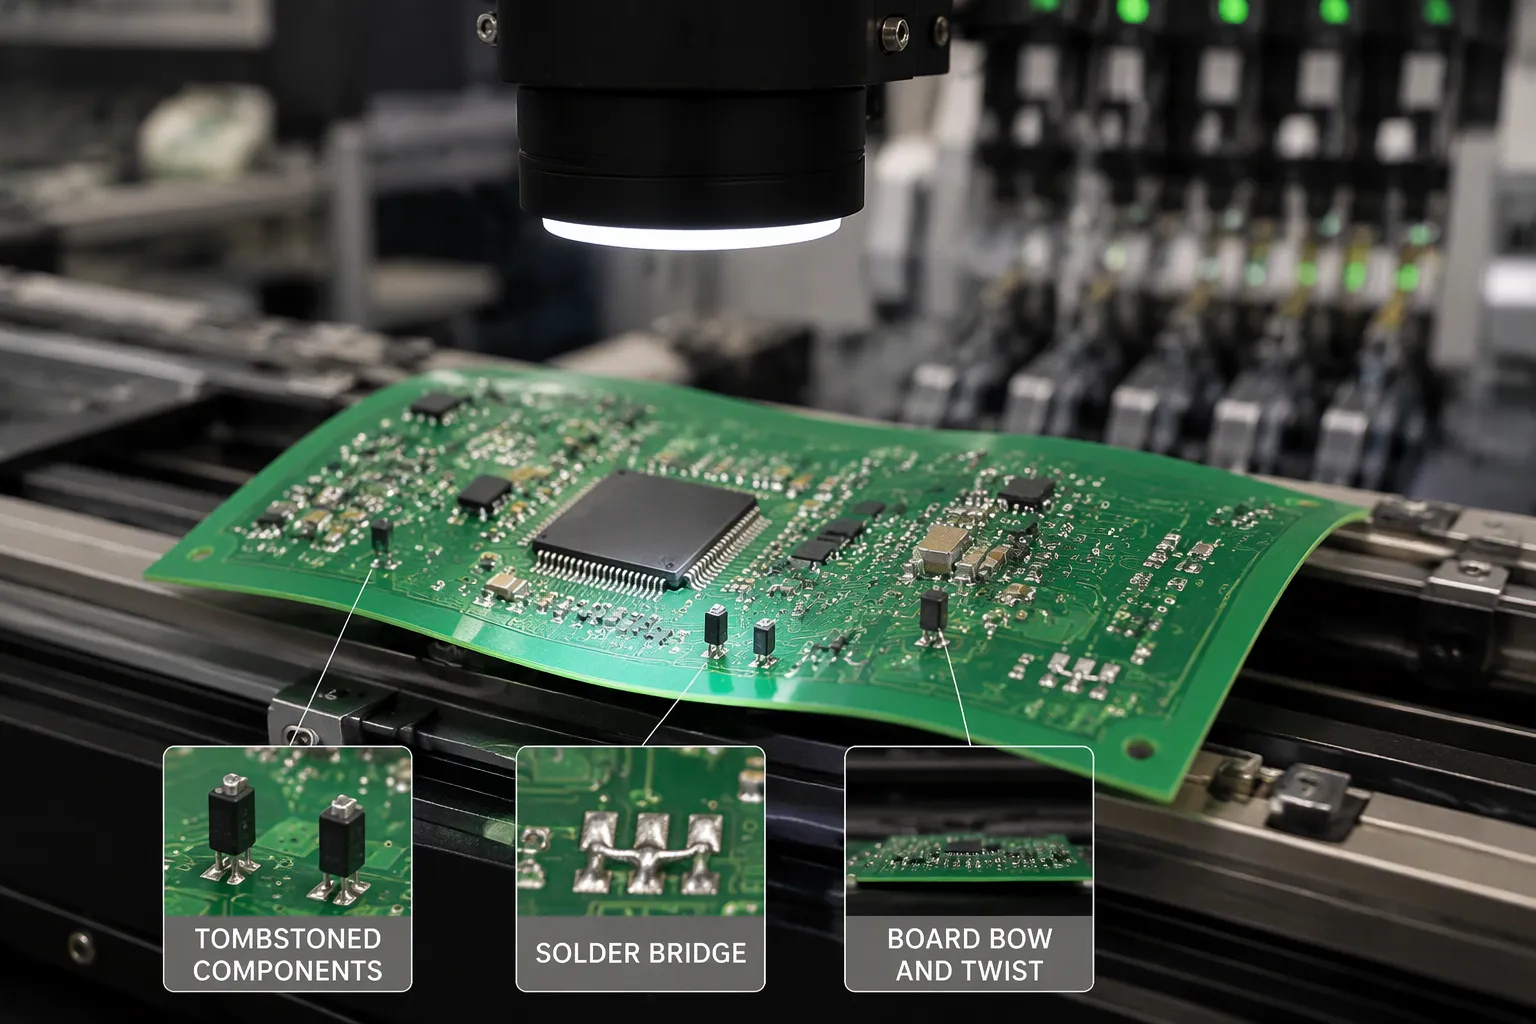
A deformação raramente permanece apenas um problema estético. Ela se propaga pela linha de montagem da placa de circuito impresso e chega ao campo, e cada etapa expõe um modo de falha diferente. Podemos agrupar esses impactos em três áreas: soldagem, inspeção e manuseio, e risco relacionado à geometria.
Defeitos de montagem SMT
Desalinhamento de posicionamento e ponteamento
Uma placa empenada altera a distância entre o estêncil e a ilha de solda. A pasta de solda se deposita de forma irregular na placa e a cabeça de aplicação perde sua referência de altura. Componentes de passo fino e BGAs são os primeiros a sofrer com esses defeitos. Uma leve inclinação empurra um terminal para a ilha de solda vizinha, causando pontes de solda. Juntas abertas aparecem onde o espaço se tornou muito grande para a quantidade de pasta de solda necessária. Ambos os defeitos passam despercebidos facilmente em uma placa que parecia aceitável na inspeção de recebimento.
Tombstoneamento e componentes levantados
Componentes pequenos com dois terminais se comportam como gangorras em uma superfície irregular. Uma extremidade da solda fundida exerce mais força do que a outra, e o componente fica em pé — o clássico formato de lápide. Componentes maiores se levantam em uma das bordas. A junta se forma de um lado e permanece aberta do outro. A refusão não consegue compensar uma placa que não se encaixa perfeitamente, e retrabalhar essas juntas custa tempo e apresenta o risco de danificar as trilhas de solda.
A tensão residual contribui para uma falha mais lenta. A tensão interna retida durante a fabricação pode ser liberada durante o refluxo ou durante ciclos térmicos em campo. A junta absorve esse movimento e trincas de fadiga se desenvolvem ao longo da vida útil do produto. Uma placa que passou no teste funcional ainda pode falhar em campo meses depois.
Questões de Inspeção e Manuseio
Erros falsos de AOI e entupimentos de alimentador
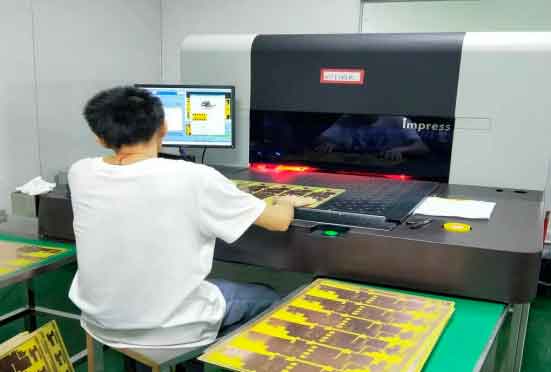
A inspeção óptica automatizada pressupõe um plano focal conhecido. Uma placa empenada desloca esse plano ao longo do painel, e a câmera reporta erros falsos em juntas que estão perfeitamente boas. Os operadores então perdem tempo revisando defeitos fantasmas, e defeitos reais se escondem no ruído. Os equipamentos de manuseio também sofrem. Painéis empenados travam alimentadores automatizados, ficam presos em dispositivos de teste e se desalinham em compartimentos de alimentação. Cada travamento custa tempo de linha e aumenta o risco de danos mecânicos à placa.
Problemas de encaixe do conector
Os conectores exigem uma superfície de acoplamento plana. Uma placa torcida inclina a carcaça do conector, e a metade de acoplamento se encaixa em um ângulo. A força de contato diminui em um dos lados e a conexão torna-se intermitente sob vibração. Conectores de encaixe por pressão pioram essa situação, pois os pinos devem entrar nos orifícios metalizados em ângulo reto. Você pode forçar a peça no lugar e rachar o corpo do conector ou levantar uma das trilhas de contato durante o processo.
Geometrias de Alto Risco
Placas finas e painéis grandes
Alguns projetos, devido à sua natureza física, são propensos a deformações. Placas finas não possuem a rigidez necessária para resistir à flexão, e painéis grandes amplificam qualquer pequena curvatura ao longo de uma extensão maior. O limite percentual permanece o mesmo, mas o desvio absoluto aumenta com o comprimento da placa. Portanto, um painel fino e grande exige um controle de processo mais rigoroso do que um painel pequeno e espesso.
Alto número de camadas e layouts com alta densidade de vias
Um alto número de camadas resulta em mais cobre e mais pré-impregnado, e cada detalhe assimétrico contribui para o desequilíbrio. Layouts com alta densidade de vias concentram metal em algumas regiões e deixam o laminado exposto em outras. Essas regiões se expandem e contraem em taxas diferentes durante o aquecimento e o resfriamento. O resultado é uma placa que apresenta problemas de planicidade desde o momento em que sai da prensa.
Considere essas geometrias como alertas precoces. Sinalize-as durante a revisão do projeto e dedique-lhes atenção redobrada em cada etapa do processo.
Métodos de Medição
Método 2.4.22 da IPC-TM-650
Configuração e Plano de Referência
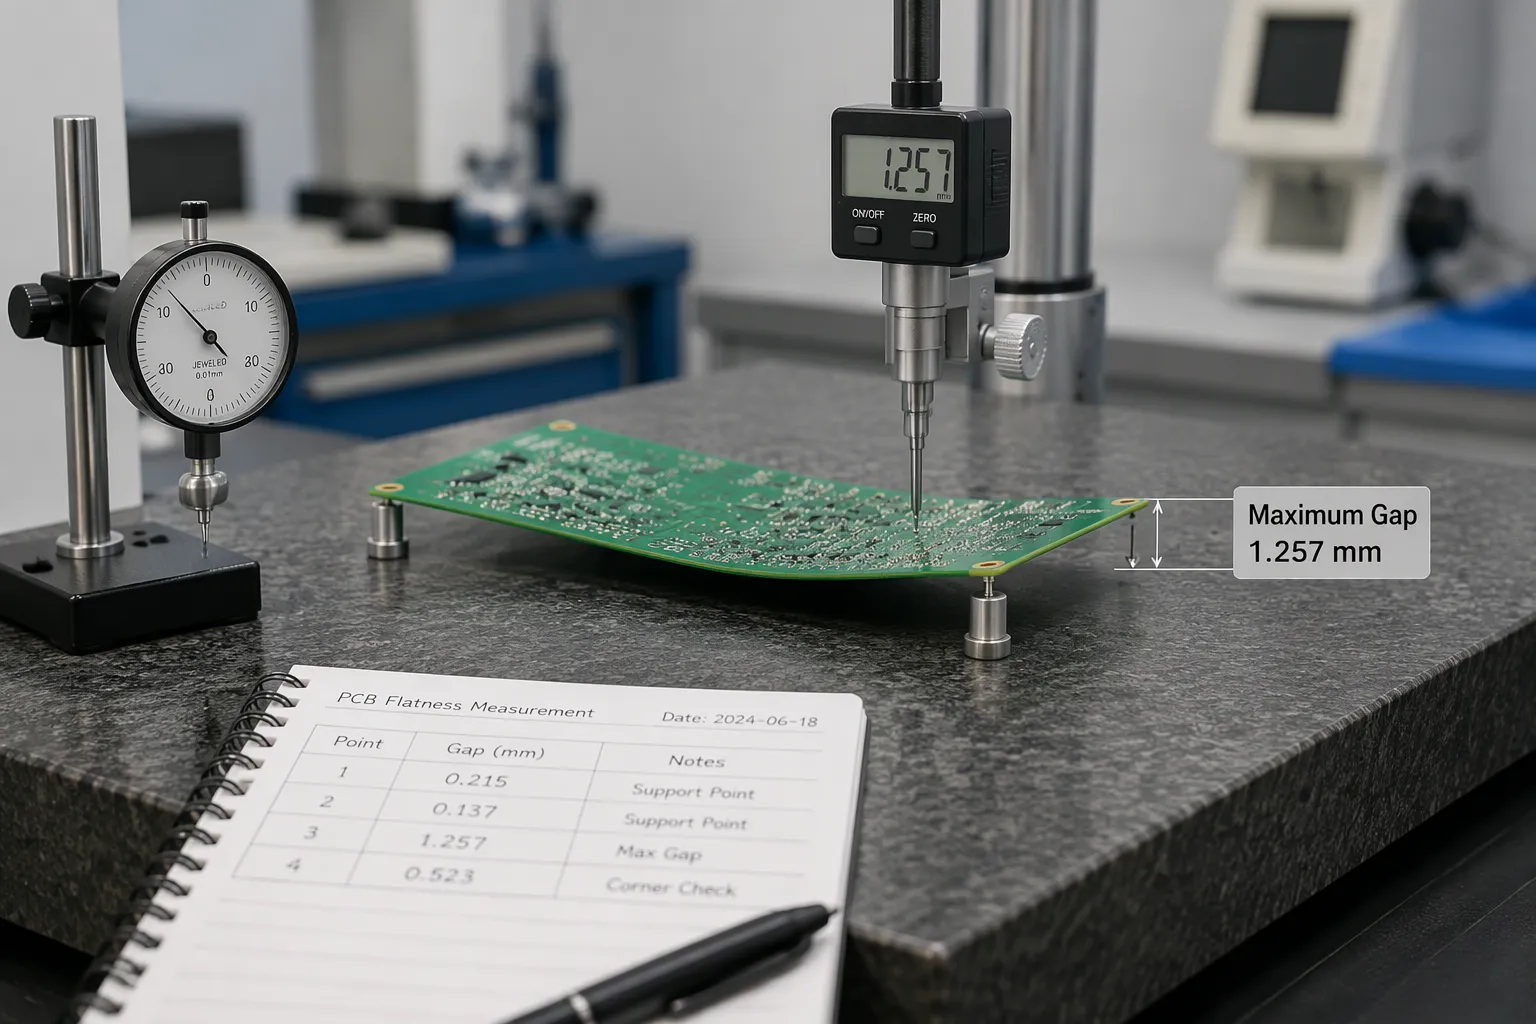
O método 2.4.22 da norma IPC-TM-650 descreve o procedimento padrão da indústria para quantificar o empenamento. A placa é colocada sobre uma superfície plana de referência, geralmente uma mesa de granito ou uma placa plana certificada. A placa repousa sobre três pontos de apoio fixos, e a gravidade a mantém no lugar. Sem grampos, sem pesos, sem pressão. O plano de referência é a própria superfície plana, e cada medição corresponde à distância entre a placa e esse plano.
Em seguida, meça o desvio vertical máximo nos pontos onde a tábua se afasta mais da referência. Para curvatura, esse ponto geralmente fica próximo ao centro do painel. Para torção, fica no canto levantado. Um medidor de altura, um relógio comparador ou uma sonda calibrada captura a leitura. Registre a localização de cada medição junto com o valor, pois um único número sem uma posição fornece pouca informação sobre o padrão de deformação.
Calculando porcentagens
A norma expressa a deformação em porcentagem, e não em valor absoluto. Divide-se o desvio máximo medido pela dimensão relevante da prancha e multiplica-se por 100. Para a curvatura em arco, o divisor é o comprimento da prancha ao longo do eixo de curvatura. Para a torção, o divisor é o comprimento da diagonal da prancha. O resultado é a porcentagem que você compara com os limites das normas IPC-6012 e IPC-A-600.
Analise um exemplo. Uma placa mede 200 mm de comprimento e apresenta uma curvatura de 1.2 mm no centro. O cálculo é: 1.2 dividido por 200, multiplicado por 100, o que resulta em 0.60%. Esse valor atende ao limite de 0.75% para SMT, mas não atende ao limite de 0.50% para projetos rigorosos. Repita o cálculo para a diagonal, para calcular a torção, e apresente os dois valores separadamente.
Armadilhas de medição
Efeitos da temperatura e do suporte
As condições de medição alteram o resultado. Uma placa medida logo após sair de uma prensa quente ou de um forno de refluxo apresenta uma leitura diferente da mesma placa à temperatura ambiente, porque o laminado ainda não completou sua deformação. Deixe a placa estabilizar em condições ambientais antes de medi-la. As condições de apoio são igualmente importantes. Uma placa apoiada em uma bancada irregular ou segurada manualmente por uma das bordas se deforma sob o próprio peso, resultando em uma leitura incorreta.
Amostragem e Documentação
Uma única medição em uma placa não comprova nada sobre um lote de produção. Realize amostragens em toda a placa, em todo o lote e em cada etapa — após a fabricação, após a refusão e na inspeção de recebimento. Documente o método, o plano de referência, os pontos de medição e as condições ambientais juntamente com cada resultado. Esse registro permite comparar etapas, identificar tendências antes que se tornem defeitos e resolver disputas com um fabricante ou montador usando uma base compartilhada e rastreável.
Causas Intrínsecas
As causas intrínsecas têm origem no próprio painel. Elas se formam durante o projeto e a fabricação, e permanecem com o painel muito tempo depois de ele sair da prensa.
Acúmulo e desequilíbrio de cobre
Camadas Assimétricas e Contagens Ímpares
Uma estrutura com mais cobre ou pré-impregnado de um lado da linha central expande-se de forma desigual quando aquecida. O lado mais espesso desloca-se mais e a placa curva-se em direção ao lado mais fino. Números ímpares de camadas agravam o problema, pois não existe um plano central verdadeiro para estabilizar o equilíbrio. É possível identificar esse risco no desenho de fabricação antes mesmo de qualquer material ser cortado.
Planos divididos e peso desigual do cobre
Planos divididos e distribuição desigual de cobre concentram metal em algumas regiões e deixam o laminado exposto em outras. Essas regiões se expandem em taxas diferentes durante a laminação e o refluxo. A placa desenvolve uma conformação permanente que nenhum perfil de refluxo consegue remover. Analise cada camada de alimentação e terra quanto ao equilíbrio da distribuição, e não apenas quanto à funcionalidade elétrica.
Incompatibilidade de material e CTE
Inconsistência entre laminados mistos e pré-impregnados
Cada laminado possui seu próprio coeficiente de expansão térmica. A mistura de materiais com diferentes valores de CTE força as camadas a se moverem em quantidades diferentes conforme a temperatura varia. A inconsistência do pré-impregnado entre lotes agrava o problema, porém em menor escala. A ligação entre as camadas absorve essa movimentação diferencial, e tensões residuais se acumulam no painel.
FR-4 versus PTFE e Rogers
O FR-4 e materiais de alta frequência, como PTFE e laminados Rogers, comportam-se de maneira muito diferente sob calor. Uma estrutura híbrida que os combine exige simetria cuidadosa e uma construção uniforme. Cada material é adequado para sua aplicação específica, e o projeto deve levar em conta como eles se comportam em conjunto. Confirme os valores do coeficiente de expansão térmica (CTE) com seu fornecedor de laminados e documente-os na estrutura.
Problemas de laminação e cura
Pressão de prensagem e ciclos de aquecimento
A pressão inadequada da prensa resulta em uma distribuição irregular da resina no painel. A cura incompleta mantém o laminado em um estado parcialmente reagido, fazendo com que a placa continue se movimentando após a fabricação. Ciclos apressados de aquecimento e resfriamento congelam a tensão no painel, em vez de permitir que ela relaxe. Um ciclo de prensagem controlado, com uma rampa de aquecimento e resfriamento precisa e uma cura completa, dá ao laminado tempo suficiente para se estabilizar.
Cego e enterrado por meio da assimetria
Vias cegas e enterradas adicionam metal em algumas camadas e não em outras. Um layout de vias não simétrico puxa a estrutura em uma direção durante a laminação. Esse desequilíbrio persiste em todas as etapas subsequentes do processo. Posicione vias cegas e enterradas simetricamente onde o projeto permitir e sinalize qualquer assimetria inevitável para verificações adicionais de planicidade.
Causas Extrínsecas
Causas extrínsecas surgem após a fabricação. Armazenamento, manuseio e montagem adicionam seu próprio estresse, e uma placa que saiu da prensa plana ainda pode empenar antes de chegar ao campo de produção.
Armazenamento e manuseio
Absorção de umidade e cozimento
O laminado absorve a umidade do ar. Essa umidade se transforma em vapor durante o processo de refluxo, e a expansão desse vapor deforma o painel. Portanto, uma placa armazenada em um ambiente úmido representa um risco oculto para o forno. A secagem em estufa remove a umidade antes da montagem, e você deve seguir o cronograma de secagem do fornecedor do laminado, em vez de tentar estimar a duração.
Tensão de empacotamento e despanelização
Os métodos de embalagem são mais importantes do que a maioria das equipes imagina. Placas empilhadas sob caixas pesadas ou armazenadas na vertical podem sofrer deformações permanentes. A separação dos painéis adiciona choque mecânico. Quebrar um painel manualmente dobra o material ao redor do ponto de ruptura, e a tensão se espalha para os circuitos próximos. Uma etapa de separação com fresagem ou corte, com suporte adequado, mantém essa tensão localizada.
Empenamento induzido pela montagem
Gradientes térmicos de refluxo
O processo de refluxo aquece a placa de forma irregular. A superfície superior é aquecida por todo o perfil do forno primeiro, enquanto a inferior fica para trás. Esse gradiente faz com que um lado se expanda antes do outro, e o painel se deforme durante o ciclo. Componentes pesados e assimétricos puxam na mesma direção. Um conector grande em uma das bordas adiciona massa e inércia térmica, fazendo com que a placa se curve em direção a ele. Recortes e vazios grandes removem a rigidez de uma região, e o material restante absorve a carga.
Fixação e Inserção de Conectores
Dispositivos e grampos mantêm uma placa empenada plana por meio de força. A placa retorna à sua forma original assim que você os solta, e as juntas de solda formadas sob a pressão dos grampos agora carregam essa energia armazenada. A inserção de conectores adiciona uma carga mecânica direta. Pressionar um conector rígido em uma placa de circuito impresso fina inclina o painel, e os pinos entram em um ângulo. Apoie a placa por baixo durante a inserção e verifique a planicidade novamente após a remoção do dispositivo.
Soluções de projeto de PCB
As decisões de projeto definem o limite de planicidade para todas as etapas subsequentes. Não é possível corrigir uma estrutura de camadas desequilibrada com um perfil de refluxo melhor. Considere a simetria, a distribuição de cobre e a escolha do material como fatores que controlam a planicidade desde a primeira etapa do projeto da estrutura de camadas.
Simetria e equilíbrio de cobre
Empilhamentos simétricos em espelho
Construa a estrutura em espelho em relação à linha central. O número de camadas deve ser par, e a espessura de cada dielétrico e pré-impregnado em um lado deve corresponder à sua contraparte no outro. Posicione vias e recortes simetricamente onde o roteamento permitir. Uma construção assimétrica se expande de forma desigual durante a laminação, e o painel mantém essa configuração permanentemente.
Roubo de cobre e enchimentos hachurados
Distribua o cobre uniformemente entre as camadas opostas, buscando um equilíbrio com uma variação de no máximo 10% para mais ou para menos entre elas. Áreas de baixa densidade precisam de reforço. Adicione preenchimento com material de reforço, preenchimento com linhas tracejadas ou cobre destacável correspondente para que o laminado exposto se expanda na mesma proporção que as regiões densas. Analise cada plano de alimentação e terra em termos de distribuição, e não apenas em relação à capacidade de corrente.
Opções de material e espessura
Correspondência de CTE e consistência do fornecedor
Combine os coeficientes de expansão térmica sempre que o projeto permitir. Estruturas híbridas que combinam FR-4 com laminados de PTFE ou Rogers exigem simetria adicional para absorver a movimentação diferencial. Mantenha um único fornecedor de laminados durante todo o ciclo de vida do produto. O pré-impregnado varia de lote para lote, e um fornecedor consistente minimiza essa variação.
Relações de compromisso entre espessura e rigidez
Placas mais espessas resistem à flexão, enquanto placas finas exigem um controle de processo mais rigoroso. Pondere a rigidez em relação ao peso, custo e às necessidades mecânicas da estrutura. Um painel fino e grande amplifica qualquer curvatura ao longo de sua extensão, portanto, merece uma meta interna mais rigorosa do que o limite de 0.50% já mencionado para projetos mais rígidos. Registre o limite acordado no desenho de fabricação.
Soluções de Processo
Controles de fabricação
Laminação e alívio do estresse
Otimize o ciclo de laminação antes de se preocupar com defeitos nas etapas seguintes. Proporcione à prensa uma rampa de aquecimento controlada e uma cura completa, e deixe o painel esfriar sob pressão controlada. Um ciclo apressado congela a tensão no laminado, e essa tensão será liberada posteriormente durante a refusão. Inclua o alívio de tensão no cronograma como uma etapa deliberada, não como uma reflexão tardia.
Ajustes de gravação, revestimento e cozimento
Ajuste a corrosão e a galvanização para que o cobre se deposite uniformemente em todo o painel. A espessura irregular da galvanização pode causar deformações na placa durante o resfriamento. Adicione uma etapa de cura após a fabricação para aliviar a tensão residual e eliminar a umidade absorvida. Siga o cronograma de cura do fornecedor do laminado e registre a etapa na ficha de controle para que todos os lotes recebam o mesmo tratamento.
Controles de montagem e armazenamento
Ajuste do perfil de refluxo
Ajuste as etapas de aquecimento e estabilização para aquecer ambas as superfícies da placa da maneira mais uniforme possível, dentro das limitações do forno. Um perfil de aquecimento lento e equilibrado reduz o gradiente térmico que causa a curvatura do painel durante o ciclo. Verifique o perfil com um perfilômetro na montagem final e repita a verificação sempre que o projeto do painel ou a combinação de componentes for alterado.
Controle de umidade e armazenamento plano
Asse as placas quando a inspeção de recebimento ou o histórico de armazenamento indicarem absorção de umidade. Armazene os painéis na horizontal, em condições de baixa umidade e nunca na vertical sob caixas pesadas. Escolha um método de separação dos painéis por fresagem ou corte com suporte adequado e evite a separação manual em circuitos densos.
Inspeção e Ação Corretiva
Verificações de planicidade e monitoramento de tendências
Verifique a planicidade de acordo com o método 2.4.22 da norma IPC-TM-650 durante a fabricação e novamente após a montagem. Registre cada leitura com o local da medição e as condições ambientais. Trace um gráfico dos resultados ao longo do tempo. Uma tendência de deriva alerta você antes que um lote ultrapasse o limite de 0.75% para SMT ou o limite máximo de 0.50% estabelecido pelo projeto.
Reassar e Relaminar
Empenamentos leves podem ser resolvidos com um ciclo de aquecimento e resfriamento com a placa fixada. A fixação mantém a placa plana enquanto o laminado relaxa, e o resfriamento lento fixa a nova forma. Casos graves ou persistentes podem exigir uma nova laminação, dependendo do estado da placa e das regras do projeto. Confirme a correção dentro do limite acordado antes do envio do lote.
A curvatura deforma o centro, desalinhando-o do plano; a torção levanta um canto, afastando-o da diagonal. As normas IPC-6012 e IPC-A-600 fornecem aos projetistas e fabricantes um padrão comum: 0.75% para placas SMT, 1.5% para placas com componentes de furo passante e 0.50% para projetos com tolerâncias rígidas.
A deformação raramente tem uma única causa. Fatores intrínsecos, como desequilíbrio na espessura das camadas e tensão de cura, se acumulam sobre fatores extrínsecos, como umidade e gradientes de refluxo. É preciso combatê-los em conjunto, nas etapas de projeto, material e processo.
Incorpore verificações de planicidade nas revisões de projeto e na inspeção de recebimento. Meça conforme o método 2.4.22 da norma IPC-TM-650, registre todas as leituras e monitore a curvatura e a torção como uma métrica contínua do processo. Trate a planicidade da placa de circuito impresso como uma variável controlada, e não como um defeito a ser detectado posteriormente.
Perguntas frequentes
Qual a diferença entre arco e torção?
A curvatura mantém os quatro cantos no mesmo plano, enquanto o centro se inclina para cima ou para baixo. A torção levanta um canto para fora do plano dos outros três, fazendo com que a tábua balance sobre uma superfície plana. A curvatura é medida ao longo do comprimento da tábua e a torção ao longo da diagonal.
Qual limite de IPC se aplica à minha placa?
Ajuste o limite ao método de montagem. As normas IPC-6012 e IPC-A-600 permitem 0.75% para placas SMT e 1.5% para placas com componentes PTH (through-hole). Projetos com passo fino, BGA e componentes de espessura reduzida geralmente exigem o limite máximo de 0.50%. Confirme o valor com o fabricante e registre-o no desenho de fabricação.
Como faço para medir corretamente a curvatura e a torção do arco?
Siga o método 2.4.22 da norma IPC-TM-650. Apoie a placa em três pontos fixos sobre uma superfície plana de referência, sem usar grampos. Meça o desvio máximo, divida-o pelo comprimento da placa para determinar a curvatura ou pela diagonal para determinar a torção e multiplique por 100. Deixe a placa atingir a temperatura ambiente primeiro.
Posso consertar uma placa empenada após o processo de refluxo?
Às vezes. Empenamentos leves geralmente respondem a um ciclo de cura térmica com fixação controlada e resfriamento lento, o que permite que o laminado retorne à sua forma plana. Casos graves ou persistentes podem exigir uma nova laminação. Verifique o resultado em relação ao limite acordado antes do envio do lote.
Como posso evitar deformações na fase de projeto?
Crie uma estrutura simétrica em espelho com um número par de camadas. Distribua o cobre entre as camadas opostas, buscando uma variação de no máximo 10% para mais ou para menos. Posicione vias e recortes simetricamente. Combine os valores de CTE sempre que possível e utilize um único fornecedor de laminados para minimizar a variação do pré-impregnado.
Será que o equilíbrio do cobre realmente importa tanto assim?
Sim. A irregularidade na distribuição do cobre faz com que uma região se expanda mais rapidamente do que outra durante a laminação e o refluxo, e o painel mantém essa configuração permanentemente. Analise cada plano de alimentação e terra quanto à distribuição, e não apenas quanto à capacidade de corrente. Adicione preenchimentos com linhas tracejadas ou hachuradas onde o laminado estiver exposto.
Por que minha placa empena somente após a montagem?
O processo de refluxo aquece a superfície superior antes da inferior, e esse gradiente causa deformação no painel durante o ciclo. A umidade absorvida durante o armazenamento se transforma em vapor e deforma o laminado. Componentes pesados e assimétricos, além de grandes recortes, contribuem para essa deformação. Recomenda-se aquecer as placas e ajustar um perfil de refluxo equilibrado.
Quando devo rejeitar um lote devido a empenamento?
Rejeite o lote quando os valores medidos excederem o limite acordado no desenho de fabricação. Registre cada leitura com sua localização e condições ambientais e plote os resultados ao longo do tempo. Uma tendência de deriva alerta você antes que um lote ultrapasse o limite, portanto, considere a planicidade como uma métrica monitorada.