
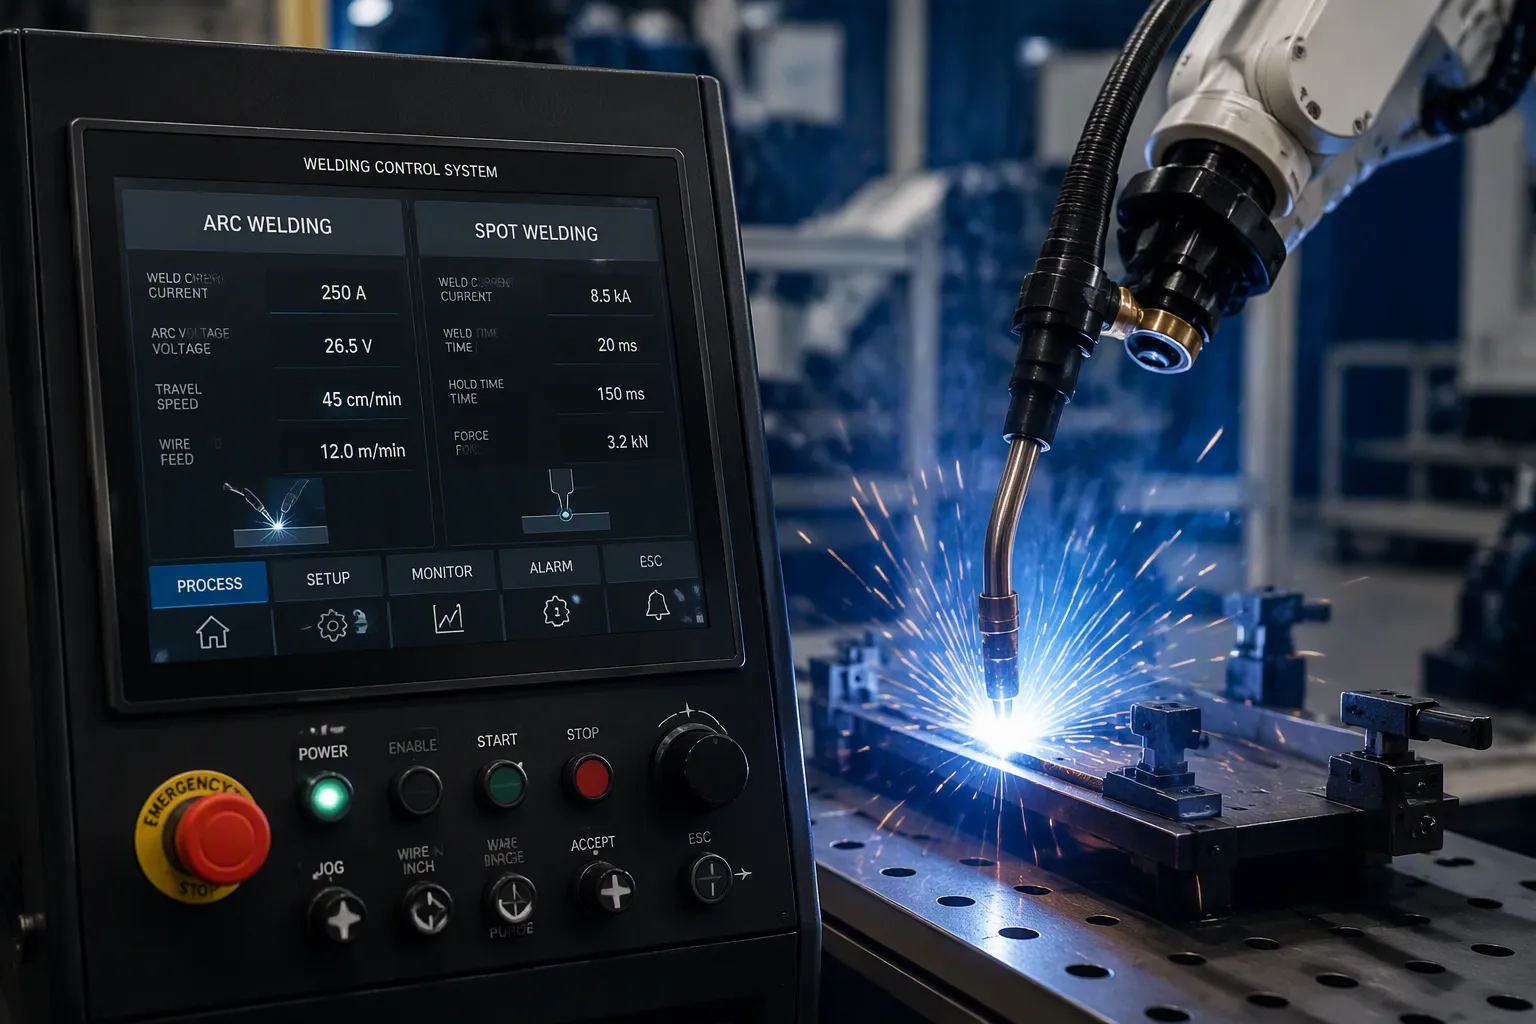
Um sistema de controle para soldagem a arco e soldagem por pontos é o conjunto de componentes eletrônicos e software que controla as configurações de soldagem. Isso garante que cada solda seja consistente, segura e repetível. Os dois processos funcionam com base em princípios físicos diferentes, portanto, seus sistemas de controle gerenciam variáveis distintas. Um controlador de soldagem a arco gerencia a estabilidade do arco, a corrente e a tensão. Um controlador de soldagem por pontos gerencia a corrente, o tempo e a pressão do eletrodo. Engenheiros de hardware e equipes de desenvolvimento eletrônico enfrentam decisões importantes em nível de placa. A seleção do estágio de potência, o acionamento isolado do gate, a medição de corrente e o espaçamento de alta tensão influenciam o projeto final. As compensações de fabricação vêm logo em seguida. Os projetistas devem ponderar os ciclos térmicos, a distância de fuga e o espaçamento, além dos limites de DFM (Design for Manufacturing - Design para Manufatura) antes que um sistema de controle chegue à produção.
Principais lições
Os sistemas de controle de soldagem a arco gerenciam a estabilidade do arco, a corrente e a tensão para manter as soldas consistentes.
Os sistemas de controle de soldagem por pontos controlam a corrente, o tempo e a pressão do eletrodo para produzir soldas fortes e repetíveis.
O feedback em circuito fechado melhora as soldagens ao compensar o desgaste do eletrodo e as alterações na superfície.
As decisões de projeto em nível de placa , como o controle de calor e o espaçamento de alta tensão, afetam a confiabilidade de um sistema de soldagem.
Entender como funciona a soldagem ajuda os engenheiros a escolher o sistema de controle adequado para cada trabalho.
Noções básicas de sistema de controle de soldagem a arco
O sistema de controle de soldagem a arco é composto pela caixa e pelas placas de circuito internas. Esses componentes controlam a corrente de soldagem, a tensão, a alimentação do arame, a distância do arco e a velocidade de deslocamento. Estações de soldagem a arco controladas por computador mantêm essas funções sincronizadas. A família AWS-210-400-800, por exemplo, utiliza fontes de alimentação programáveis baseadas em microprocessador. Essas unidades proporcionam controle servo em malha fechada da corrente de soldagem, da velocidade de deslocamento, da distância do arco e da alimentação do arame. Corrente, tensão, deslocamento e alimentação do arame permanecem sincronizados dentro do sistema.
Principais componentes e funções
O projeto divide-se em áreas funcionais. A tabela abaixo resume a divisão do trabalho.
Componente de controle | Funções atribuídas |
|---|---|
Domínio do controlador | Lida com peças e funções intimamente ligadas ao próprio processo de soldagem. |
Domínio do supervisor | Executa funções mais gerais (supervisão de nível superior) |
Controlador multivariável | Substitui a primeira estimativa dos parâmetros indiretos de soldagem assim que a soldagem for iniciada (t > 0) |
Entrada do operador | Define apenas parâmetros de soldagem direta, como largura da solda e profundidade de penetração. |
O controlador da máquina de solda, portanto, separa o controle em nível de processo da supervisão em nível superior. O operador define os parâmetros diretos de soldagem. O controlador multivariável aprimora a estimativa dos parâmetros indiretos após o início do arco.
Operação passo a passo
Um ciclo típico passa por várias etapas. O operador insere os parâmetros diretos na interface. O domínio supervisor passa esses valores-alvo para o controlador de processo. O estágio de potência então energiza o arco. O controlador multivariável atualiza sua estimativa dos parâmetros indiretos assim que a soldagem começa. O feedback em malha fechada mantém a corrente, a tensão, o deslocamento e a alimentação do arame dentro dos valores-alvo. O sistema desliga o arco ao final da passada.
Considerações sobre design
As escolhas feitas no nível da placa determinam o desempenho . Para o estágio de potência, você deve ponderar as opções de IGBT, MOSFET e SCR em relação à frequência de chaveamento e à perda por condução. O acionamento isolado do gate com tempo morto suficiente evita a condução simultânea de curto-circuito. Circuitos de proteção (snubbers), diodos TVS e varistores limitam os transientes de chaveamento e os surtos de tensão na linha. A medição de corrente depende de um shunt, um sensor Hall ou um transformador de corrente. Cada método oferece um equilíbrio entre precisão, isolamento e custo. O isolamento óptico separa o estágio de potência da lógica de controle. As distâncias de fuga e isolamento devem atender às normas de espaçamento para alta tensão. Cabos de cobre espessos e barramentos suportam o caminho de alta corrente. A dissipação de calor e os ciclos térmicos limitam a vida útil dos dispositivos. As restrições de DFM (Design for Manufacturing) definem a quantidade de camadas, a espessura do cobre e o fluxo de montagem. Essas compensações determinam qual projeto chegará à produção.
Sistemas de soldagem por pontos e soldagem por resistência
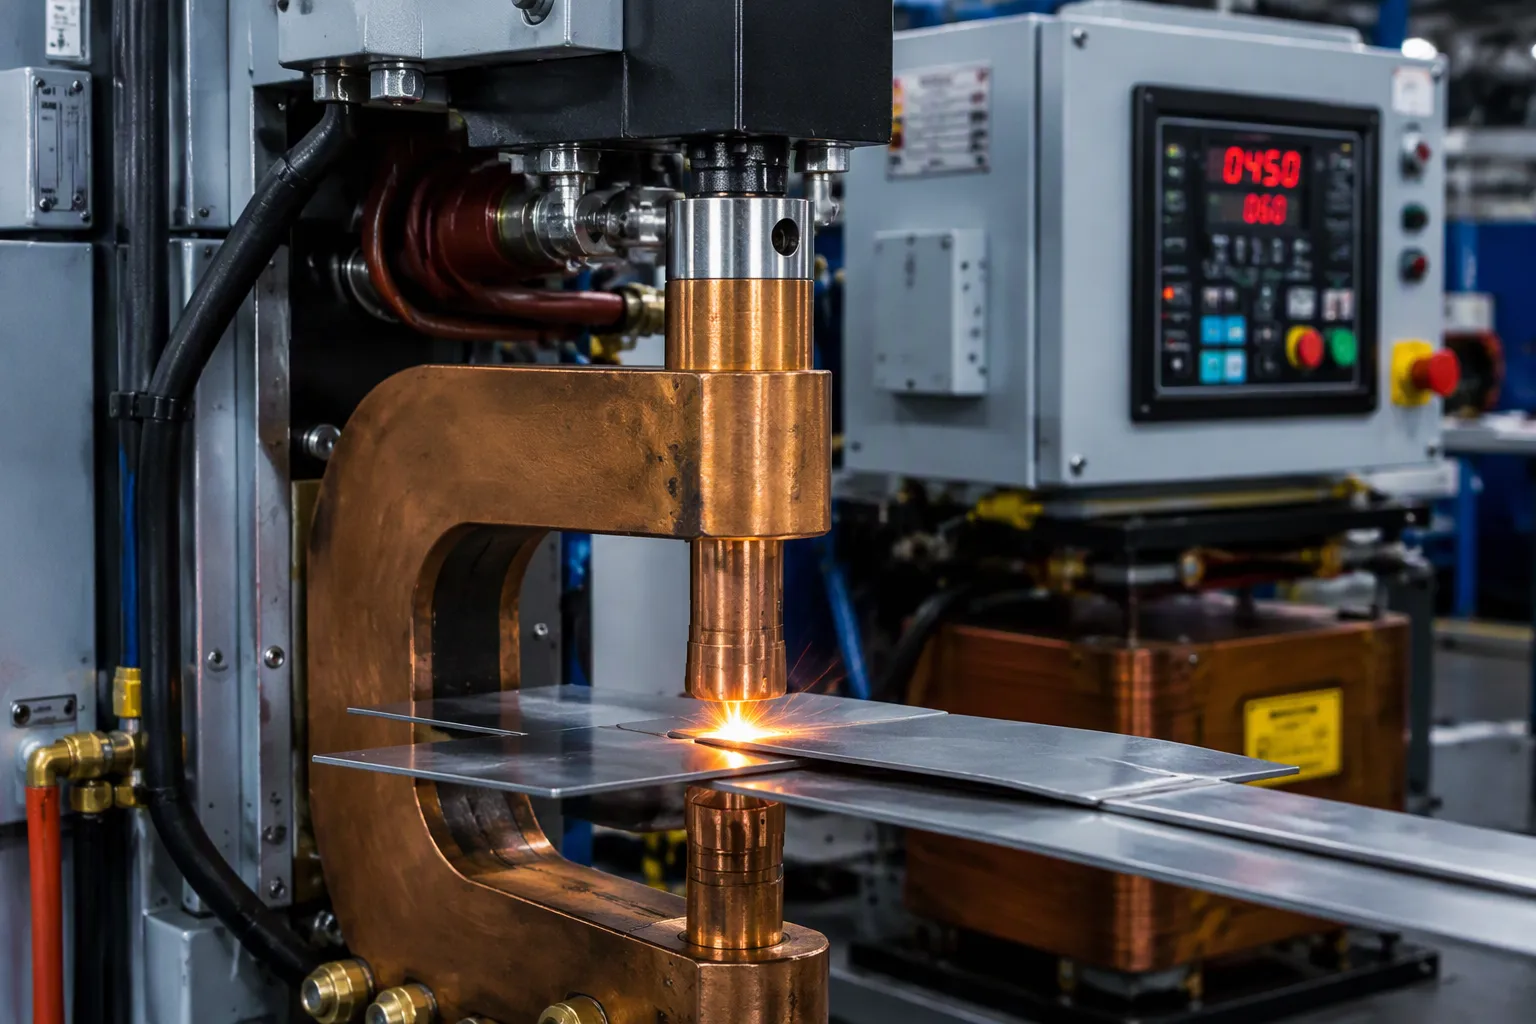
Um sistema de soldagem por pontos une chapas de metal em um único ponto. Ele utiliza pressão e envia corrente elétrica através da pilha. O calor da resistência elétrica derrete o metal base na superfície de contato. Os engenheiros chamam isso de soldagem por resistência a ponto, um dos vários tipos de soldagem por resistência. As linhas de produção geralmente utilizam equipamentos MFDC-RSW (corrente contínua de média frequência) ou PLCAutomação controlada por circuitos integrados. Em células em rede, uma placa controladora de soldagem automática (AW) comunica-se com uma placa temporizadora de controle de soldagem integrada 785 através de uma conexão serial. A placa temporizadora é responsável pela programação de disparos. A placa AW gerencia o sequenciamento e os protocolos de comunicação.
Componentes do sistema de soldagem por pontos
Os componentes de um sistema de soldagem por pontos se dividem em grupos mecânicos, elétricos e de controle. A tabela abaixo mostra cada componente e sua função.
Componente | função |
|---|---|
Porta-ferramentas | Segure firmemente os eletrodos e apoie as mangueiras de água opcionais que os resfriam. |
Eletrodos | Liga de cobre de baixa resistência, moldada conforme a aplicação; faz parte do circuito secundário do transformador. |
Fonte de energia | Fornece energia elétrica para a máquina de solda. |
Unidade de armazenamento de energia | O banco de capacitores fornece alta potência instantânea; não é necessário quando a demanda é baixa. |
Interruptor | Descarrega a energia armazenada no transformador de soldagem. |
Transformador de soldagem | Reduz a tensão e aumenta a corrente, diminuindo o nível que o interruptor precisa suportar. |
Caixa de controle | Gerencia o interruptor e pode monitorar a tensão ou corrente do eletrodo. |
Arma tipo C | Alta rigidez e flexibilidade de ferramental com movimento colinear; ideal para trabalhos de alta força em materiais espessos. |
Arma tipo X | Espaço de trabalho maior, porém com menos rigidez; adequado para painéis planos e finos e requer pontas em formato de cúpula. |
Como soldar por pontos: sequência de controle
Os operadores seguem uma sequência fixa. A caixa de controle cronometra cada etapa.
Tempo de compressão — os eletrodos se fecham e acumulam força antes da passagem da corrente, assentando as lâminas e estabilizando o contato.
Tempo de soldagem — a corrente passa pela pilha e o aquecimento por resistência elétrica faz o núcleo crescer.
Tempo de espera — a corrente elétrica cessa, mas a força continua; o grânulo se solidifica sob pressão.
Tempo de desligamento — os eletrodos se retraem e a peça avança, definindo a taxa de ciclo.
O tempo de soldagem inicia-se automaticamente após o tempo de compressão. O tempo de manutenção da temperatura vem após o tempo de aquecimento, e o tempo de desligamento fecha o ciclo. Esses parâmetros de soldagem por pontos — compressão, soldagem, manutenção da temperatura e desligamento — definem os parâmetros de soldagem por pontos para uma determinada junta. O feedback em malha fechada mede a corrente de soldagem com um resistor shunt ou um sensor Hall. Isso supera as configurações de temporização em malha aberta, pois compensa o desgaste do eletrodo e a oxidação da aba. Um transformador de corrente oferece outra opção isolada. O sistema de controle ajusta o disparo para manter o alvo.
Diretrizes de Design
A capacidade de lidar com picos e surtos de tensão na rede elétrica exige atenção imediata. Um varistor com um dispositivo de proteção contra sobretensão (TVS) protege a parte frontal do circuito. A dissipação de calor deve abranger tanto os dispositivos de potência quanto os eletrodos, visto que a ciclagem térmica desgasta as pontas e as juntas de solda. As configurações de pressão da soldagem por pontos interagem com a corrente e o tempo de soldagem, portanto, verifique os três fatores em conjunto. As restrições de projeto para fabricação (DFM) definem o layout da barra de distribuição e a espessura do cobre. Mantenha as distâncias de fuga e isolamento generosas no lado de alta tensão. Uma boa técnica de soldagem por resistência combina um tempo de soldagem curto com força suficiente. Toda máquina de solda por pontos valoriza um projeto de placa cuidadoso. O processo de soldagem por pontos permanece repetível quando os componentes eletrônicos mantêm seus alvos.
Comparação de sistemas de controle e compensações de projeto
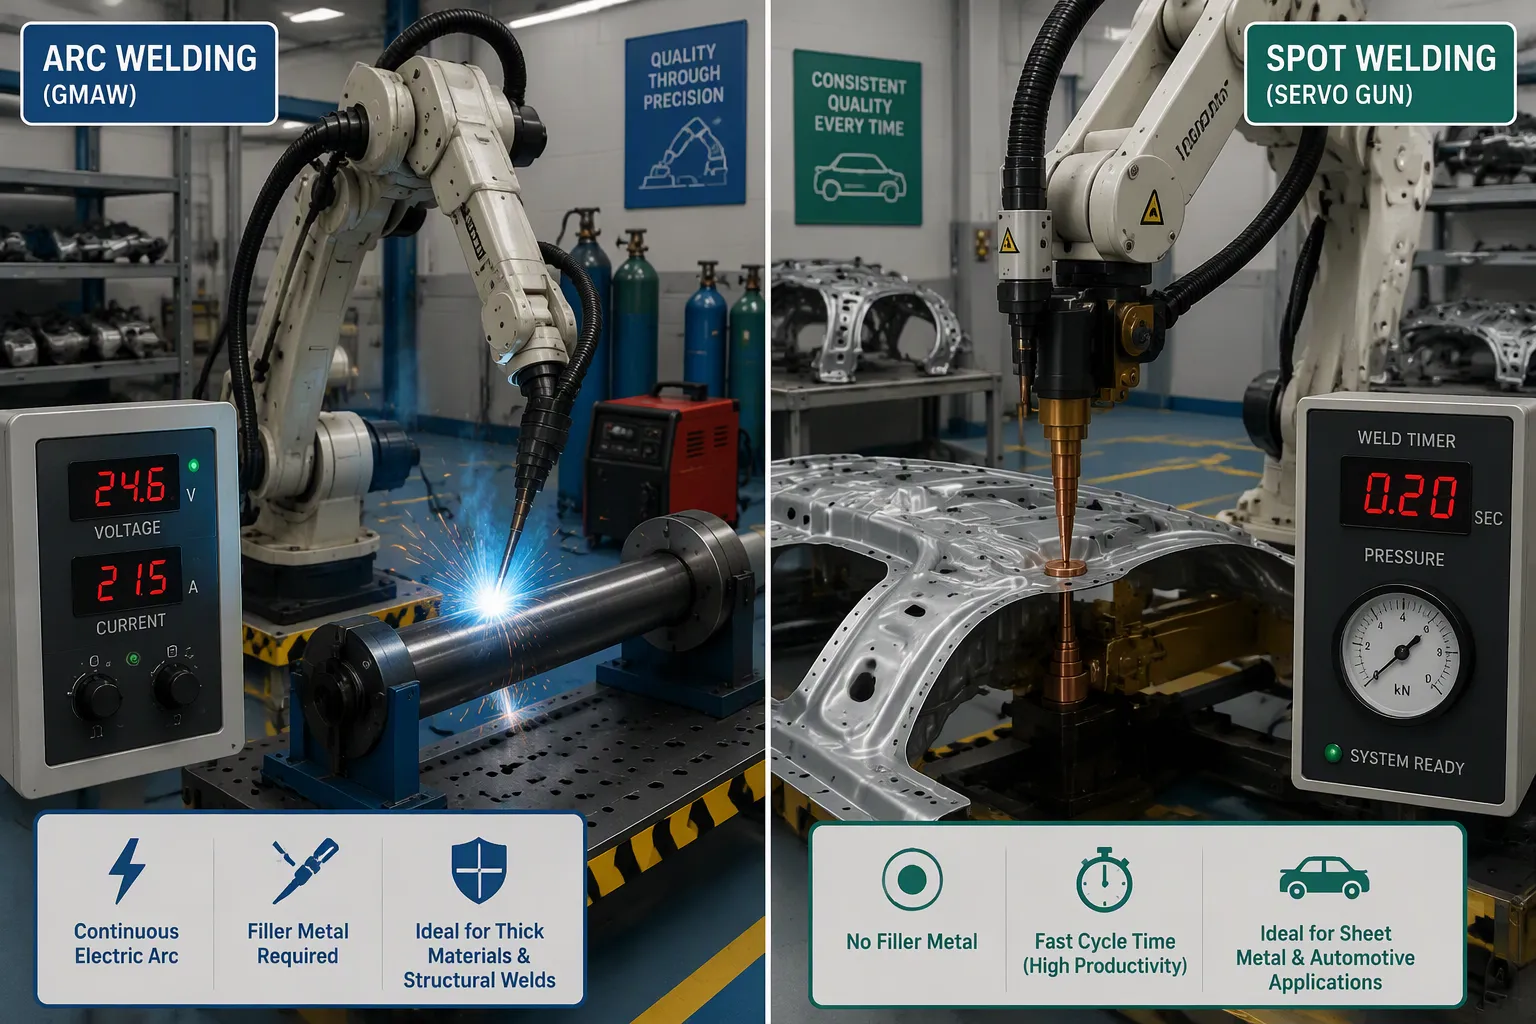
Arco vs. Ponto: Principais Diferenças
Um sistema de controle de soldagem a arco gerencia a estabilidade do arco, a corrente e a tensão. Um controlador de soldagem por pontos gerencia a corrente, o tempo e a pressão do eletrodo. O processo de soldagem a arco requer uma coluna de plasma estável, portanto, o controlador de arco ajusta a tensão e a corrente várias vezes por segundo. O processo de soldagem por pontos depende do calor gerado pela resistência elétrica na superfície de contato. Nesse caso, o controlador controla o tempo do pulso de corrente elétrica e mantém a pressão de soldagem por pontos constante.
Os parâmetros de soldagem por pontos — compressão, soldagem, retenção e desligamento — não têm equivalente na soldagem a arco. Os sistemas de soldagem a arco, por sua vez, controlam a alimentação do arame, a velocidade de deslocamento e a distância do arco. Uma máquina de soldagem por pontos dispara um pulso por ponto. Um sistema de soldagem a arco opera sem interrupções ao longo de uma junta. Essas diferenças moldam o projeto das placas. Placas para soldagem a arco exigem circuitos de corrente rápidos. Placas para soldagem por pontos exigem contadores de tempo de soldagem precisos, e o tempo e a corrente de soldagem devem ser monitorados simultaneamente.
Aplicações e compensações de fabricação
A indústria automobilística utiliza ambos os processos em larga escala. As linhas de produção automotiva também combinam diferentes tipos de soldagem por resistência. A tabela abaixo lista os usos comuns da soldagem por pontos e da soldagem a arco em um veículo.
Processo de soldagem | Aplicação automotiva típica | Detalhes-chave |
|---|---|---|
TIG robótico | Tubos de parede fina, soldas acabadas visíveis. | Processa espessuras de parede de 0.5 mm a 3 mm; compatível com robôs ABB IRB 1660ID e fontes de energia Miller Dynasty para controle preciso do arco. |
Soldagem por pontos de resistência | Carrocerias automotivas e conjuntos de chapas metálicas | Robôs FANUC R-2000iC com pistolas servo; 1,200–1,800 pontos/hora; taxas de aprovação no teste de tração de pepitas acima de 99.7%; força do eletrodo de 300–800 libras. |
MIG/MAG (GMAW) | Componentes em aço e alumínio, incluindo suportes do coletor de escape. | Processo robusto para aço de 1.2 mm a 12 mm; MIG pulsado reduz respingos; CMT para alumínio sem respingos; célula de produção real de suportes de coletores de escape Tier 1: 340 peças/turno, ciclo de 22 segundos, rejeição reduzida de 4.2% para 0.3%. |
A carroceria de um carro típico contém vários milhares de pontos de solda. Esse volume é viável porque a soldagem por pontos é um processo muito rápido e fácil para braços robóticos em uma linha de montagem.
A soldagem por resistência a ponto e a soldagem a arco são frequentemente usadas em trabalhos de alta produção, como na indústria automotiva, onde a soldagem a ponto une estruturas de chapas metálicas finas.
As vantagens e desvantagens da soldagem por pontos decorrem da sua velocidade. É rápida e adequada para robôs, mas une apenas chapas finas empilhadas. O desgaste do eletrodo também altera a corrente de soldagem ao longo do tempo. A soldagem a arco lida com seções mais espessas e cordões longos. As compensações de fabricação incluem custo, ciclos térmicos, distância de fuga e espaçamento, além de restrições de DFM (Design for Manufacturing). As placas soldadas por resistência enfrentam ciclos térmicos intensos . Tanto a soldagem por resistência quanto a soldagem a arco exigem um projeto cuidadoso das barras de cobre e condutores.
Um sistema de controle de soldagem é o conjunto de componentes eletrônicos e software que gerenciam o processo de soldagem. O sistema de controle para soldagem a arco mantém a estabilidade do arco, a corrente e a tensão dentro dos parâmetros desejados. Já o sistema para soldagem por pontos controla a corrente de soldagem, o tempo de soldagem e a pressão do eletrodo. Ambos os sistemas proporcionam soldas consistentes, repetíveis e seguras. O processo de soldagem por pontos depende de uma sincronização precisa, enquanto a soldagem a arco depende de ciclos de corrente rápidos. As escolhas feitas na placa de circuito impresso e as compensações necessárias na fabricação determinam qual sistema de controle é mais adequado para um determinado produto. Os engenheiros devem considerar os ciclos térmicos, a distância de fuga e o espaço livre, bem como os limites de projeto e fabricação (DFM) antes do lançamento. Parâmetros de soldagem cuidadosamente definidos e caminhos de corrente elétrica adequados garantem a repetibilidade de cada solda.
Perguntas frequentes
O que exatamente regula um sistema de controle de soldagem?
Um sistema de controle de soldagem controla a energia que chega à junta. Um sistema de arco mantém a estabilidade do arco, a corrente e a tensão dentro dos parâmetros desejados. Uma máquina de solda por pontos, por sua vez, controla o pulso e mantém a força do eletrodo. Cada controlador se adapta à física do seu próprio processo.
Por que a soldagem por pontos precisa de realimentação de corrente em circuito fechado?
O desgaste do eletrodo e a oxidação da superfície alteram o caminho da resistência ao longo do tempo. O controle de tempo em malha aberta não consegue detectar essa variação. Um controlador em malha fechada mede a corrente de soldagem e corrige o ângulo de disparo. Dessa forma, o processo de soldagem por pontos permanece repetível por milhares de ciclos.
Como os engenheiros escolhem entre sistemas de arco e de ponto para um produto?
A geometria da junta é o fator decisivo. Pilhas de chapas finas funcionam bem com soldagem por pontos, enquanto cordões longos em seções mais espessas funcionam melhor com soldagem a arco. O volume de produção também é importante. Uma célula robotizada que realiza de 1,200 a 1,800 pontos por hora favorece a soldagem por resistência, enquanto a fabricação em baixo volume favorece o equipamento de soldagem a arco.
Quais problemas em nível de placa causam a maioria das falhas em campo?
A ciclagem térmica está no topo da lista. Dispositivos de potência e pontas de eletrodos se desgastam sob pulsos de calor repetidos. Distâncias de fuga e isolamento insuficientes no lado de alta tensão também causam falhas. Os projetistas também devem limitar a corrente de pico da rede elétrica o mais cedo possível. Um layout cuidadoso do caminho da corrente elétrica evita pontos quentes.


