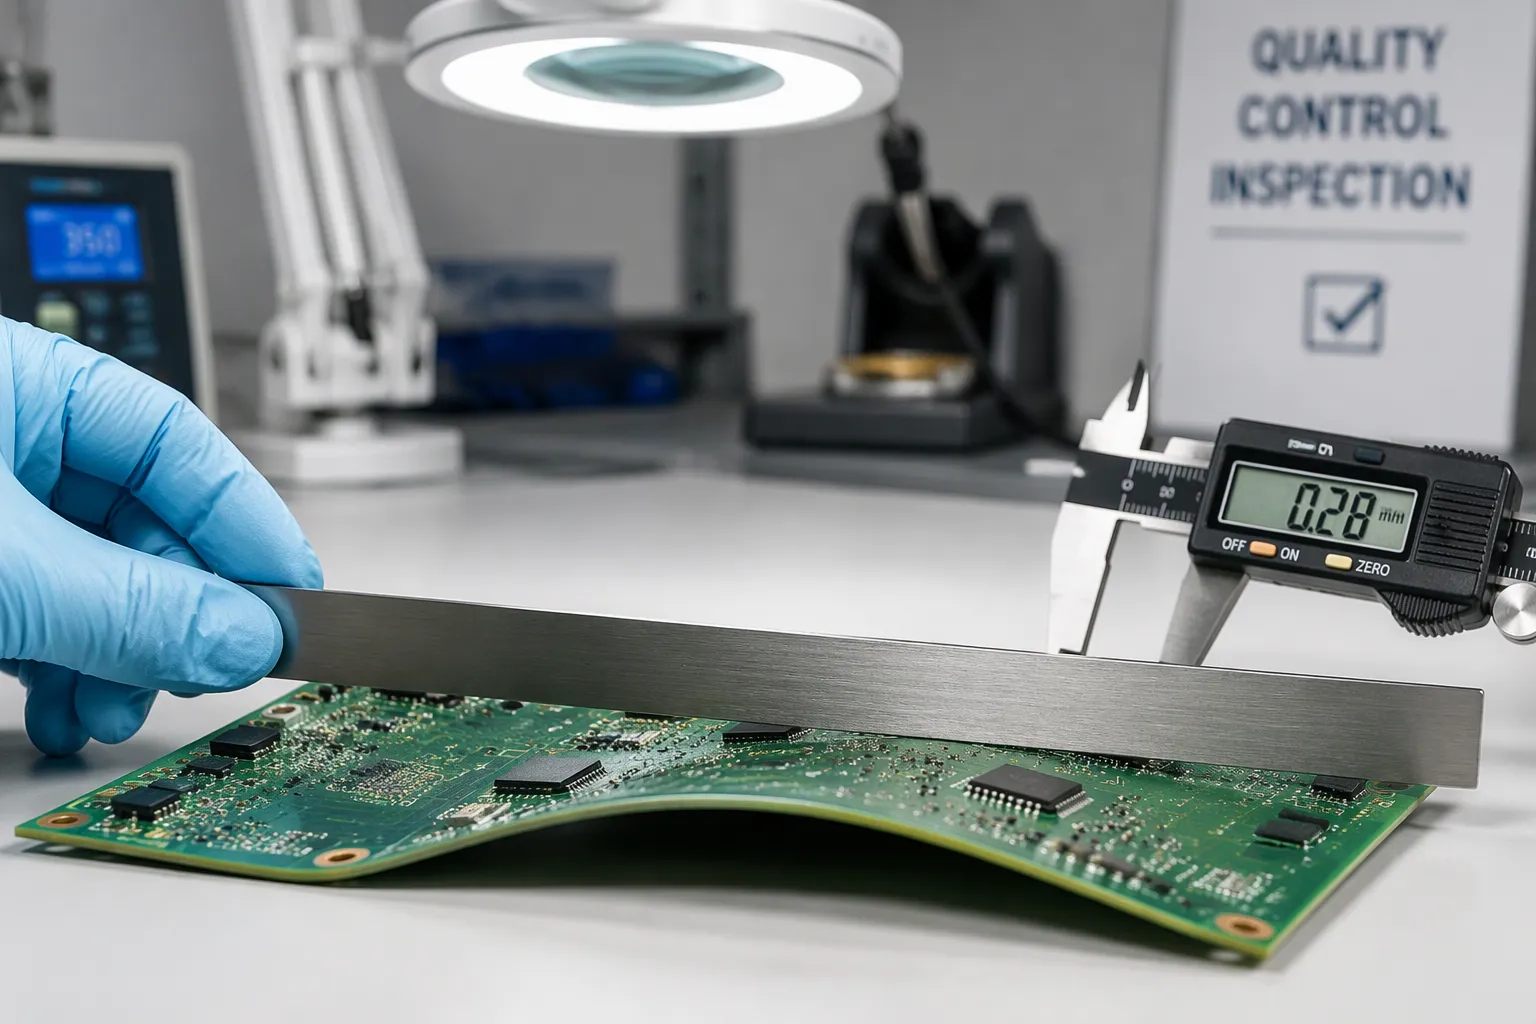
PCBの反りとねじれは、平面度不良を表します。PCBの反りは、4つの角が同一平面上に留まり、中央部が内側または外側に曲がる湾曲です。PCBのねじれは、1つの角が他の3つの角の平面から持ち上がる斜め方向の変形です。IPC-6012およびIPC-A-600では、SMT基板の最大許容値が0.75%、スルーホールのみの基板の最大許容値が1.5%、厳密な設計の場合は0.50%と定められています。
基板の平坦性は、プリント基板のライフサイクルのあらゆる段階に影響を与えます。基板が反っていると、筐体への取り付けが困難になり、留め具の位置ずれやはんだ接合部のストレスにつながります。問題点と原因を区別することで、その深刻さが明らかになります。本質的な原因は基板の設計と製造工程にあり、外的な原因は保管、取り扱い、組み立て工程で発生します。解決策も同様に、原因と原因を区別して考えることができます。
主要なポイント(要点)
反りは板の中央を曲げ、ねじれは片方の角を持ち上げます。どちらも板を不均一にします。
IPCは平面度に関する制限値を定めており、SMT基板の場合は0.75%、スルーホール基板の場合は1.5%、厳密な設計の場合は0.50%となっている。
板材の反りは、墓石状変形やブリッジングなどの組み立て不良の原因となります。また、製品の適合性や信頼性にも悪影響を及ぼします。
内在的原因は設計と製造に起因する。外在的原因は保管、取り扱い、組み立てに起因する。
IPC-TM-650 方法 2.4.22 を使用して、反りとねじれを測定します。板を平らな面に 3 点で支えます。
設計上の解決策としては、鏡面対称の積層構造、バランスの取れた銅の使用、および熱膨張係数(CTE)の一致などが挙げられる。
プロセスソリューションには、制御されたラミネーション、ベーキング、および調整されたリフロープロファイルが含まれます。
平面度を指標として追跡する。測定値を記録し、傾向を監視することで、欠陥の発生を防ぐ。
PCBの反りやねじれとは何ですか?
PCBの弓形とねじれ
弓形を中心曲率とする
PCBの反りとは、基板の四隅は同一平面上に留まりながら、中央部が内側または外側に曲がる状態のことです。基板を平らなテーブルの上に置き、四隅すべてが表面に接している様子を想像してみてください。中央部が浅いドームのように盛り上がったり、ボウルのように垂れ下がったりしている場合、それが反りです。この変形は一軸に沿って起こるため、基板は平らな板ではなく、円筒の一部のように見えます。
斜め持ち上げとしてひねる
PCBのねじれは、斜め方向の変形であり、1つの角が他の3つの角の平面から浮き上がる現象です。基板を平らな面に置き、3つの角を押し下げます。ねじれた基板はぐらつき、4つ目の角がテーブルから浮き上がります。反りは対角線に沿って角から角へと走るため、取り扱い中にねじれを見つけやすい反りですが、単純な反りよりも修正が困難です。
IPC許容限界
SMTとスルーホールの限界
IPC-6012とIPC-A-600は、許容される平面度に関する共通の基準を示しています。表面実装基板の場合、許容される最大反りおよびねじれは一般的に0.75%、スルーホールのみの基板の場合は1.5%です。このパーセンテージは、最大偏差を基板の長さで割った値を表すため、同じパーセンテージであれば、基板が長いほど許容される絶対的なギャップは大きくなります。
厳格なデザインのキャップ
設計によっては、許容誤差を0.50%に制限している場合があります。ファインピッチおよびBGAアセンブリ、薄型基板、機械的公差が厳しい製品は、多くの場合このグループに該当します。設計をリリースする前に、製造業者および組立業者と該当するクラスと許容誤差を確認し、合意した値を製造図面に記録してください。
平坦性が重要な理由
組立および製造への影響
基板の反りは組立ラインに支障をきたします。表面が不均一だとペーストの塗布量がばらつき、実装機は基準高さを失い、リフロー炉は平らでない基板を加熱するのに苦労します。自動供給装置、テスト治具、コネクタの取り付けなどはすべて、基板の平面が予測可能であることを前提としています。
最終用途への適合性と信頼性
平面度は、完成品の組み立て精度にも大きく影響します。反りのある基板は、留め具の位置ずれ、筐体壁への負担、取り付け箇所の隙間などを引き起こします。反りによる残留応力は、使用中の熱サイクルによって解放されることがあり、その動きは製品寿命を通して半田接合部の劣化を招きます。
課題と影響
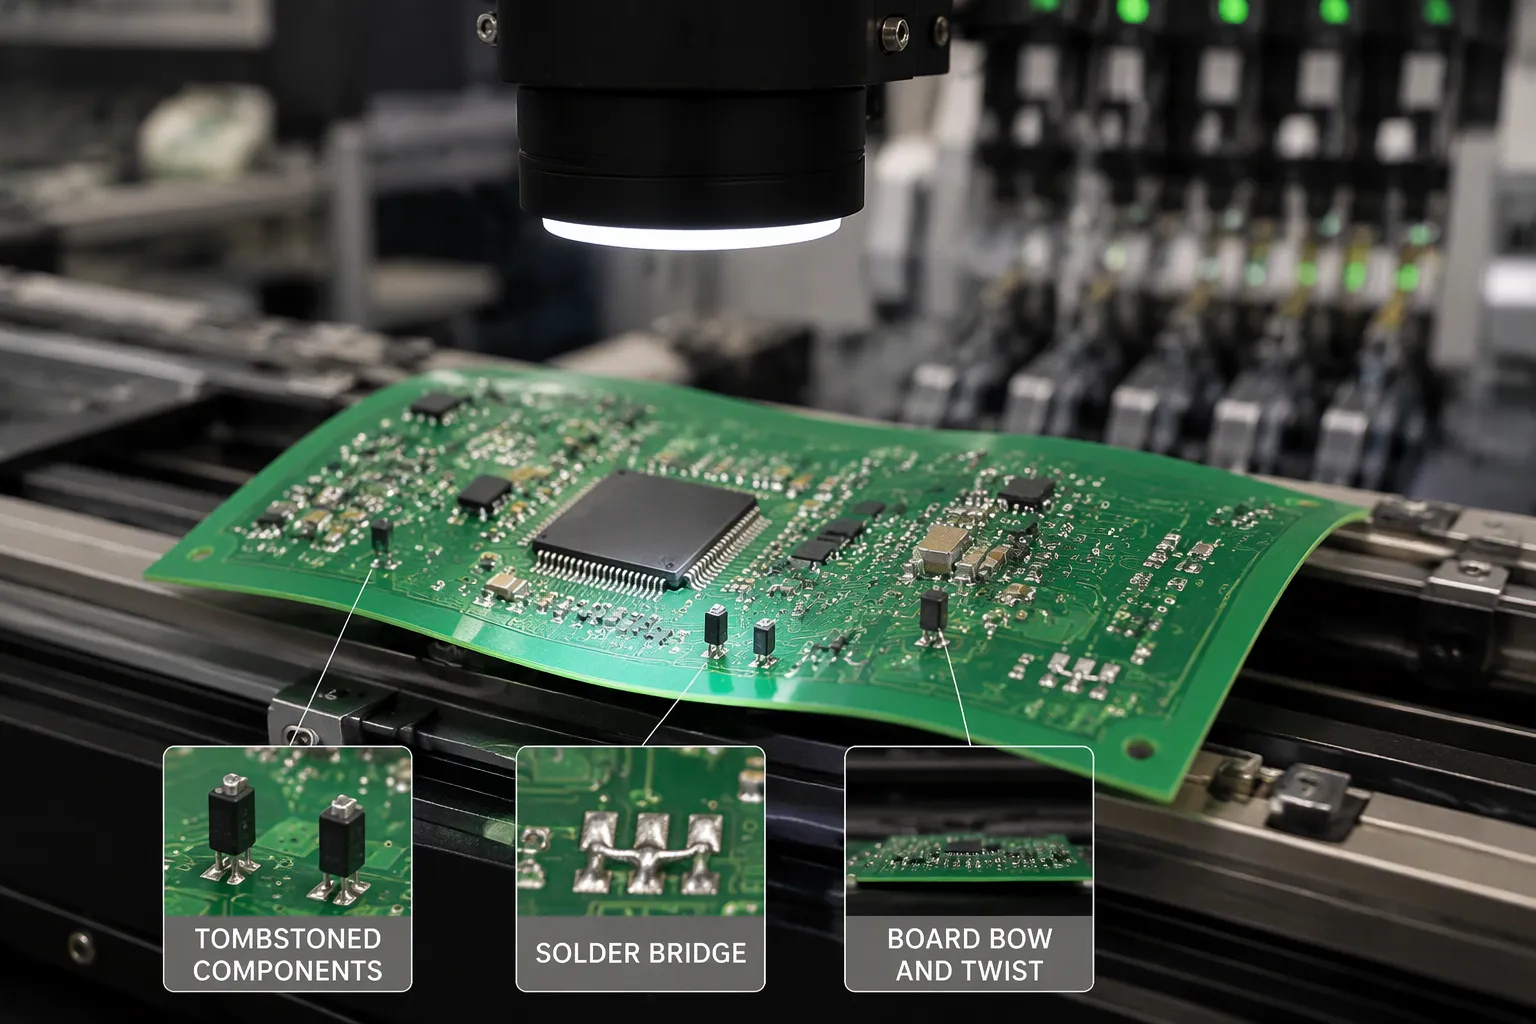
反りは、見た目の問題にとどまることは稀です。プリント基板の組み立てラインを経て現場にまで影響を及ぼし、各段階で異なる故障モードが発生します。これらの影響は、はんだ付け、検査と取り扱い、そして形状に起因するリスクという3つの領域に分類できます。
SMT実装の欠陥
配置のずれとブリッジング
基板の反りによって、ステンシルとパッド間の距離が変化します。ペーストの塗布がパネル全体に不均一になり、実装ヘッドの高さ基準が失われます。ファインピッチパッケージやBGAは最初に影響を受けます。わずかな傾きでもリードが隣接するパッドに押し出され、はんだブリッジが発生します。ペーストの量が足りなくなるほど隙間が広くなった箇所には、オープンジョイントが生じます。これらの欠陥は、受入検査で問題がないように見えた基板でも、容易に見過ごされてしまいます。
墓石状の損傷と持ち上げられた部品
小型の2端子部品は、表面が不均一な場合、シーソーのように揺れ動きます。溶融したはんだの一方の端がもう一方の端よりも強く引っ張られるため、部品が立ち上がり、いわゆる「墓石型」の状態になります。一方、大型部品は片方の端が持ち上がります。片側は接合部が形成されますが、もう片側は開いたままになります。リフローでは、平らに置けない基板を補正することはできず、このような接合部の再加工には時間とパッド損傷のリスクが伴います。
残留応力は、より緩やかな故障を引き起こします。製造時に閉じ込められた内部応力は、リフロー時や現場での熱サイクル中に解放されることがあります。接合部はその動きを吸収し、製品寿命を通じて疲労亀裂が発生します。機能テストに合格した基板でも、数か月後に現場で故障する可能性があります。
検査および取り扱いに関する問題
AOIの誤検出とフィーダー詰まり
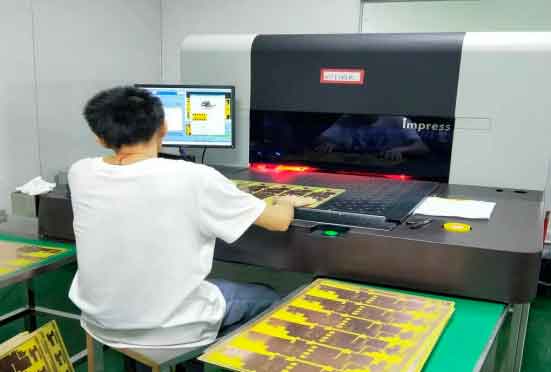
自動光学検査は、焦点面が既知であることを前提としています。基板が反っていると、その焦点面がパネル全体にずれ、カメラは実際には問題のない接合部にも誤ったエラーを報告します。その結果、作業員は架空の欠陥を確認するのに時間を費やし、実際の欠陥はノイズの中に隠れてしまいます。搬送装置にも影響が出ます。反ったパネルは自動フィーダーを詰まらせたり、テスト治具に引っかかったり、マガジンスロットで位置ずれを起こしたりします。詰まりが発生するたびにライン時間が無駄になり、基板に機械的な損傷を与えるリスクもあります。
コネクタの着座不良
コネクタは、平坦な嵌合面を必要とします。基板がねじれていると、コネクタハウジングが傾き、嵌合側の半分が斜めに嵌合します。片側の接触力が低下し、振動によって接続が断続的になります。圧入式コネクタは、ピンをメッキされた穴にまっすぐ挿入する必要があるため、この問題をさらに悪化させます。無理に押し込むと、バレルが割れたり、パッドが浮き上がったりする可能性があります。
高リスク形状
薄板と大型パネル
形状によっては、その物理的な性質上、反りが発生しやすいものがあります。薄い板は曲げに耐える剛性が不足しており、大きなパネルはわずかな反りでも長いスパンにわたって増幅させてしまいます。許容誤差率は変わりませんが、絶対的な偏差は板の長さに比例して大きくなります。そのため、薄くて大きなパネルは、小さくて厚いパネルよりも厳密な工程管理が必要となります。
高層数とビア密度の高いレイアウト
積層数が多いほど銅箔とプリプレグの層数が増え、非対称な形状も不均衡を増大させる要因となります。ビア密度の高いレイアウトでは、金属が特定の領域に集中し、他の領域ではラミネートが露出したままになります。これらの領域は加熱・冷却時に膨張・収縮率が異なるため、プレス機から出た瞬間から平面度が損なわれやすい基板となってしまいます。
これらの形状は早期警告として扱いましょう。設計レビューの際にフラグを立て、すべての工程で特に注意を払ってください。
測定方法
IPC-TM-650 方法 2.4.22
セットアップと基準面
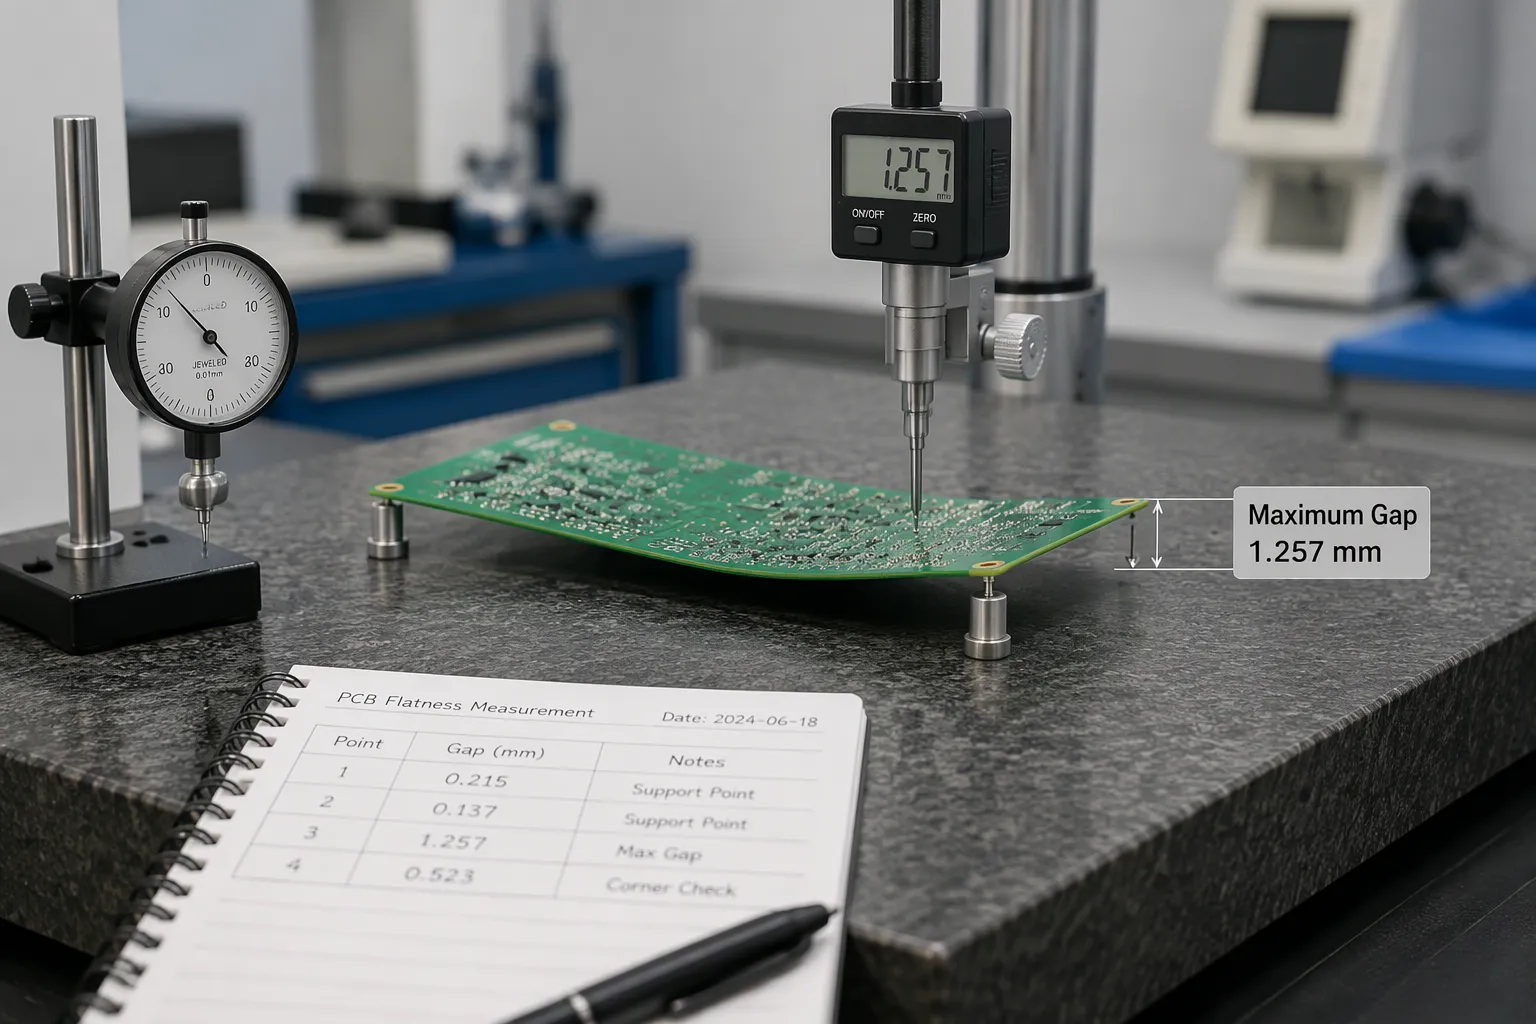
IPC-TM-650 方法 2.4.22 では、反りを定量化するための業界標準の手順が示されています。ボードを平らな基準面(通常は花崗岩のテーブルまたは認定された平板)の上に置きます。ボードは3つの固定支持点に支えられ、重力のみで所定の位置に保持されます。クランプ、重り、圧力は一切使用しません。基準面は平らな面そのものであり、すべての測定値はボードと基準面との間の隙間を読み取ります。
次に、板が基準点から最も大きくずれている箇所で、最大垂直偏差を測定します。反りの場合、その箇所は通常、パネルの中央付近に位置します。ねじれの場合は、浮き上がった角に位置します。ハイトゲージ、ダイヤルゲージ、または校正済みのプローブを使用して測定値を取得します。測定値だけでなく、その位置も記録してください。位置が不明な数値だけでは、変形パターンについてほとんど情報が得られないからです。
パーセンテージの計算
この規格では、反りを絶対距離ではなくパーセンテージで表します。測定された最大偏差を該当する板の寸法で割り、100を掛けます。反りの場合は、割る値は曲率軸に沿った板の長さです。ねじれの場合は、割る値は板の対角線の長さです。得られたパーセンテージをIPC-6012およびIPC-A-600の制限値と比較します。
一つの例を解いてみましょう。基板の長さが200mmで、中央部が1.2mm反っているとします。計算式は、1.2を200で割り、100を掛けて0.60%とします。この値はSMTの制限値0.75%は満たしていますが、厳密な設計基準値0.50%には達していません。対角線上のねじれについても同様の計算を行い、それぞれの値を個別に報告してください。
測定における落とし穴
温度とサポートの影響
測定条件によって結果が変わります。温かいプレス機やリフロー炉から取り出したばかりの板材を測定した結果と、室温で測定した同じ板材を測定した結果が異なります。これは、ラミネート材の動きがまだ完了していないためです。測定する前に、板材が周囲の環境で安定するまで待ってください。支持条件も同様に重要です。板材を不均一な作業台に置いたり、片方の端を手で持ったりすると、自重で歪み、誤った測定値が得られます。
サンプリングと文書化
基板1枚に対する1回の測定では、生産ロット全体について何も証明できません。パネル全体、ロット全体、そして製造後、リフロー後、受入検査といった各段階でサンプリングを実施してください。測定方法、基準面、測定点、および周囲環境条件を、すべての測定結果とともに記録してください。この記録があれば、各段階を比較したり、欠陥となる前に傾向を把握したり、共通の追跡可能な基準に基づいて製造業者や組立業者との紛争を解決したりすることができます。
内在的原因
本質的な原因は、基板自体の中に存在する。それらは設計および製造の過程で形成され、プレス機から出荷された後も長期間にわたって基板に残り続ける。
スタックアップと銅の不均衡
非対称レイヤーと奇数カウント
中心線の片側に銅やプリプレグが多く積層された基板は、加熱時に不均一に膨張します。厚い側がより大きく膨張し、基板は薄い側に向かって反ります。層数が奇数の場合、バランスを保つための真の中心面が存在しないため、この問題はさらに悪化します。材料を切断する前に、製造図面でこのリスクを把握することができます。
分割された平面と不均一な銅の重量
分割されたプレーンと不均一な銅箔重量は、一部の領域に金属を集中させ、他の領域ではラミネートが露出した状態になります。これらの領域は、ラミネートおよびリフロー中に異なる速度で膨張します。その結果、基板にはリフロープロファイルでは除去できない永久的な歪みが生じます。電源層とグランド層は、電気的機能だけでなく、配線バランスについてもすべて確認してください。
材料と熱膨張係数の不一致
混合積層材とプリプレグの不均一性
積層材はそれぞれ固有の熱膨張係数を持っています。熱膨張係数の異なる材料を混合すると、温度変化に伴って各層が異なる量だけ伸縮します。ロットごとにプリプレグの品質にばらつきがあると、同様の問題が少量ながら発生します。層間の接着部がその伸縮差を吸収するため、パネル内部に残留応力が蓄積されます。
FR-4とPTFEおよびロジャースの比較
FR-4とPTFEやロジャースラミネートなどの高周波材料は、熱に対する挙動が大きく異なります。これらを組み合わせたハイブリッド積層構造では、慎重な対称性と整合性のある構造が求められます。各材料はそれぞれの用途に適していますが、設計においてはそれらが共にどのように動くかを考慮する必要があります。ラミネート材料のサプライヤーに熱膨張係数(CTE)を確認し、積層構造図にその値を記載してください。
ラミネート加工と硬化に関する問題
プレス圧力と加熱サイクル
プレス圧力が不適切だと、樹脂がパネル全体に均一に分布しません。硬化が不十分だと、ラミネートが部分的に反応した状態のままになり、製造後もボードが動き続けます。加熱と冷却のサイクルを急ぐと、パネルに応力が蓄積され、緩和されません。適切な昇温速度と完全な硬化を伴う制御されたプレスサイクルにより、ラミネートが安定する時間が確保されます。
非対称性によって盲目になり埋もれる
ブラインドビアと埋め込みビアは、一部の層には金属を供給しますが、他の層には供給しません。非対称なビアレイアウトは、積層時にスタックアップを一方向に引っ張ります。この不均衡は、その後のすべての工程で残ります。設計上可能な場合は、ブラインドビアと埋め込みビアを対称に配置し、避けられない非対称性については、追加の平面度チェックを行うようフラグを立ててください。
外因性原因
外部要因は製造後に発生する。保管、取り扱い、組み立てのそれぞれが独自の負荷を加え、プレス機から平らな状態で出荷された板材でも、現場に届く前に反ってしまうことがある。
保管と取り扱い
吸湿性とベーキング
ラミネート材は空気中の水分を吸収します。その水分はリフロー時に蒸気となり、膨張した蒸気によってパネルが変形します。そのため、湿度の高い部屋に保管されたボードは、オーブンで焼成する際に潜在的なリスクを抱えることになります。焼成によって組み立て前に水分が除去されるため、焼成時間は自己判断ではなく、ラミネート材メーカーの指定するスケジュールに従ってください。
梱包およびパネル分離時の応力
梱包方法は、多くのチームが想像する以上に重要です。重い段ボール箱の下に積み重ねられたり、立てて保管されたりした基板は、永久的な変形を起こす可能性があります。パネルの分離は機械的な衝撃を加えます。手でパネルを折ると、分離部分の周囲の材料が曲がり、応力が近くの回路に伝わります。適切なサポートを備えた溝加工や切り込み加工によるパネル分離工程では、応力を局所的に抑えることができます。
組み立てによる反り
リフロー時の温度勾配
リフロー工程では、基板が均一に加熱されません。上面は最初にオーブン内の温度分布全体にさらされ、下面は遅れて加熱されます。この温度勾配により、片側が先に膨張し、リフロー工程中に基板が反ります。重量のある非対称部品も同様の影響を与えます。片側の端にある大きなコネクタは質量と熱遅延を増加させ、基板はそのコネクタに向かって反ります。大きな切り欠きや空隙があると、ある領域の剛性が低下し、残りの材料が負荷を受け止めます。
固定具の取り付けとコネクタの挿入
治具やクランプは、反った基板を力で平らに保持します。基板は解放すると元の状態に戻り、クランプの圧力で形成されたはんだ接合部にそのエネルギーが蓄積されます。コネクタの挿入は、直接的な機械的負荷を加えます。薄いプリント基板に硬いコネクタを押し込むと、基板が傾き、ピンが斜めに挿入されます。挿入中は基板の下側を支え、治具を外した後、再度平面度を確認してください。
PCB設計ソリューション
設計上の決定事項は、下流工程全体の平坦度の上限を決定します。リフロープロファイルを改善しても、アンバランスな積層構造を修正することはできません。積層構造の最初の設計段階から、対称性、銅の分布、材料の選択を平坦度制御要素として扱う必要があります。
対称性と銅のバランス
鏡面対称スタックアップ
積層構造は中心線を基準に鏡像となるように構築します。層数は均等にし、片側の誘電体層とプリプレグ層の厚さは、反対側の対応する層の厚さと一致させる必要があります。配線が可能な箇所には、ビアと切り欠きを左右対称に配置します。非対称な構造では、積層時に膨張が不均一になり、その状態がパネルに永久的に固定されてしまいます。
銅泥棒とハッチングフィル
対向する層全体に銅を均等に配置し、両層間の密度がプラスマイナス10%以内になるように調整します。密度が低い領域には補強が必要です。銅の供給、ハッチング、または対応するブレークアウェイ銅を追加して、露出したラミネートが密度の高い領域と同じ速度で膨張するようにします。すべての電源プレーンと接地プレーンについて、電流容量だけでなく、配線状況も確認してください。
素材と厚さの選択
CTEマッチングとベンダーの一貫性
設計上可能な場合は、熱膨張係数を一致させてください。FR-4とPTFEまたはロジャース積層材を組み合わせたハイブリッド構造では、熱膨張差を吸収するために、より高い対称性が必要となります。製品ライフサイクル全体を通して、積層材の供給元は1社に絞ってください。プリプレグはロットごとにばらつきがあるため、供給元を統一することでばらつきを最小限に抑えることができます。
厚みと剛性のトレードオフ
厚みのある板は曲げに強く、薄い板はより厳密な工程管理を必要とします。剛性と重量、コスト、筐体の機械的要件を比較検討してください。薄くて大きなパネルは、その幅全体にわたってあらゆる曲率を増幅させるため、既に厳密な設計で示されている0.50%の上限よりも厳しい内部目標を設定する必要があります。合意した制限値を製作図面に記録してください。
プロセスソリューション
製造管理
ラミネート加工と応力緩和
後工程で欠陥を追及する前に、ラミネート工程を最適化しましょう。プレス機に適切な昇温速度と完全な硬化時間を与え、パネルを制御された圧力下で冷却します。急ぎ足で工程を進めると、ラミネート材に応力が蓄積され、その応力はリフロー工程で解放されます。応力緩和は、後付けではなく、計画的な手順として工程スケジュールに組み込みましょう。
エッチング、メッキ、および焼成の調整
エッチングとめっきの条件を調整し、銅がパネル全体に均一に付着するようにします。めっき厚が不均一だと、冷却時に基板が引っ張られてしまいます。製造後にベーキング工程を追加して、残留応力を緩和し、吸収した水分を除去します。ラミネート材サプライヤーのベーキングスケジュールに従い、すべてのロットが同じ処理を受けられるよう、その工程をトラベラーに記録してください。
組み立ておよび保管管理
リフロープロファイルの調整
昇温段階と保持段階を調整して、オーブンの性能が許す限り、基板の両面を均一に加熱します。ゆっくりとしたバランスの取れた加熱プロファイルにより、加熱サイクルの途中でパネルが反る原因となる熱勾配が小さくなります。実際の組み立て品でプロファイラーを使用してプロファイルを確認し、パネルの設計や部品構成が変更されるたびに再確認してください。
湿気管理と平置き収納
入荷時の検査結果や保管履歴から吸湿が疑われる場合は、基板を焼成してください。パネルは平らに、低湿度の環境で保管し、重い段ボール箱の下に立てて保管しないでください。適切なサポートを備えた、溝加工または筋入れによるパネル分離方法を選択し、密集した回路部分から手を離して切断してください。
検査および是正措置
平坦性チェックとトレンド監視
製造時および組み立て後に、IPC-TM-650 メソッド 2.4.22 に従って平面度を確認してください。各測定値を測定場所と周囲環境とともに記録してください。結果を時系列でグラフ化してください。傾向の変動は、ロットが 0.75% SMT 制限または 0.50% 厳密設計上限を超える前に警告を発します。
再焼成と再ラミネート加工
軽度の反りは、クランプで固定した状態で熱加熱と冷却を繰り返すことで改善する場合があります。クランプで基板を平らに保持しながらラミネート材が弛緩し、ゆっくりと冷却することで新しい形状が定着します。重度または慢性的な反りの場合は、基板の状態や設計ルールによっては再ラミネートが必要になる場合があります。出荷前に、合意された許容範囲に対して修正が適切に行われていることを確認してください。
反りは中心が平面からずれる現象であり、ねじれは一方の角が対角線からずれる現象です。IPC-6012とIPC-A-600は、設計者と製造業者に共通の基準を提供します。SMT基板の場合は0.75%、スルーホールのみの基板の場合は1.5%、厳密な設計の場合は0.50%です。
反りの原因は一つとは限りません。積層バランスの不均衡や硬化応力といった内在的な要因が、水分やリフロー勾配といった外在的な要因と重なり合って発生します。設計、材料、プロセスの各レベルで、これらの要因を総合的に考慮して対策を講じる必要があります。
設計レビューと受入検査に平面度チェックを組み込む。IPC-TM-650 方法 2.4.22 に従って測定し、すべての測定値を記録し、反りやねじれを継続的なプロセス指標として追跡する。PCB の平面度を事後的な欠陥ではなく、管理可能な変数として扱う。
FAQ
弓形とねじり形の違いは何ですか?
弓形は、中央部が上下に曲がる一方で、四隅すべてが同一平面上にある状態を保ちます。ねじれは、四隅のうち1つが他の3つの角と同じ平面から持ち上がる状態であり、そのため板は平らなテーブルの上でぐらつきます。弓形は板の長さに沿って、ねじれは対角線に沿って測定します。
私の基板にはどのIPC制限が適用されますか?
実装方法に合わせて許容値を設定してください。IPC-6012およびIPC-A-600では、SMT基板の場合は0.75%、スルーホールのみの基板の場合は1.5%が許容値となっています。ファインピッチ、BGA、薄型設計では、0.50%の厳密な上限値が必要となる場合が多くあります。製造業者に値を確認し、製造図面に記録してください。
弓の反りやねじれを正しく測定するにはどうすればよいですか?
IPC-TM-650 方法 2.4.22 に従ってください。平らな基準面上の 3 つの固定点に板を置き、クランプは使用しません。最大偏差を測定し、反りの場合は板の長さで割り、ねじれの場合は対角線の長さで割り、100 を掛けます。まず、板を室温に戻してください。
リフロー処理後に反ってしまった基板を修復できますか?
場合によっては。軽度の反りは、クランプで固定して熱加熱し、ゆっくり冷却することで、ラミネート材が平らな形状に戻るため、多くの場合改善されます。重度または持続的な反りの場合は、再ラミネートが必要になることがあります。出荷前に、合意された許容値と比較して結果を確認してください。
設計段階で反りを防ぐにはどうすればよいですか?
層数が均等な、鏡面対称の積層構造を構築する。対向する層間で銅の量を均等にし、±10%以内を目標とする。ビアとカットアウトは対称的に配置する。可能な限りCTE値を一致させ、プリプレグのばらつきを小さくするために、ラミネート材の供給元は1社に絞る。
銅のバランスって、そんなに重要なものなの?
はい。銅の厚みが均一でないと、積層およびリフロー時にある領域が他の領域よりも速く膨張し、パネルはその状態を永久的に維持します。電流容量だけでなく、配電についてもすべての電源プレーンとグランドプレーンを確認してください。ラミネートが露出している箇所には、スイーピングフィルまたはハッチングフィルを追加してください。
なぜ基板は組み立て後にだけ反ってしまうのでしょうか?
リフロー工程では、下面よりも上面が先に加熱されるため、加熱温度の勾配によってパネルが途中で反ります。保管中に吸収された水分が蒸気となり、ラミネート材を押し出して変形させます。重く非対称な部品や大きな切り欠きも、この反りを増幅させます。基板をベーキングし、バランスの取れたリフロープロファイルに調整してください。
反りを理由にロットを拒否すべきなのはどのような場合ですか?
測定値が製造図面で合意された制限値を超えた場合は、不良品として処理してください。各測定値を場所と周囲環境とともに記録し、結果を時系列でグラフ化してください。測定値が上限値を超える前に、傾向の変動が警告となるため、平坦度を追跡指標として扱ってください。