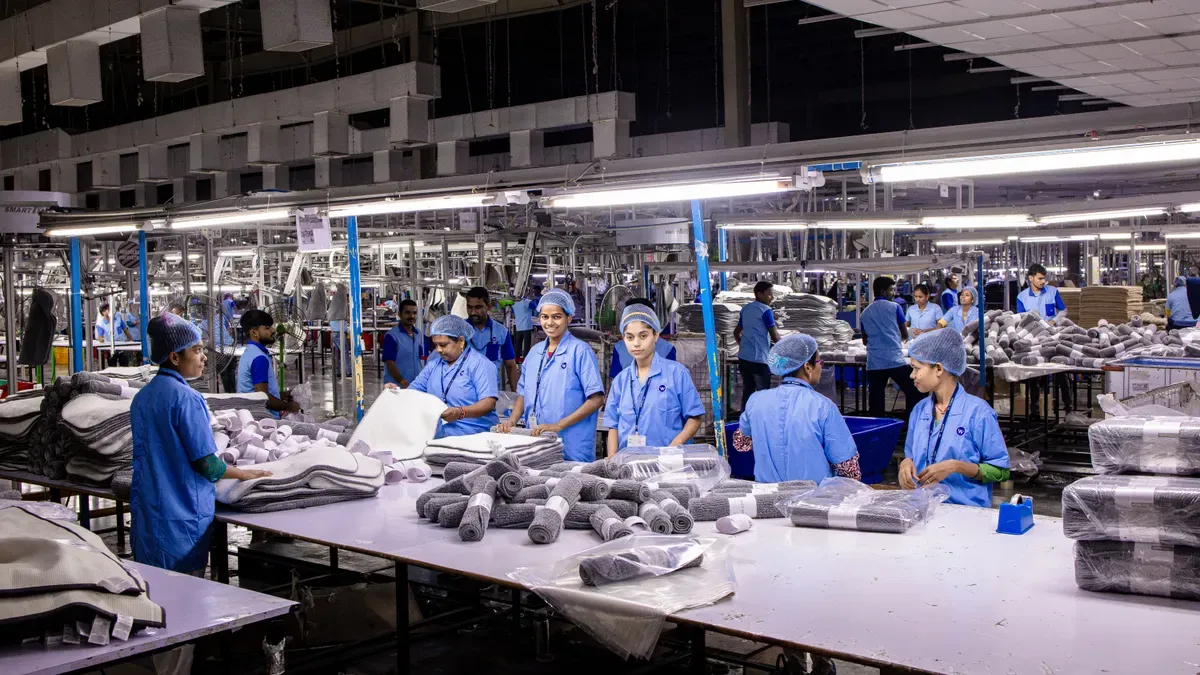
La integración del sistema de decodificador se completa mediante la unión exitosa de las placas de circuito impreso principales, los delicados arneses de cables, las carcasas protectoras, la actualización inicial del firmware y las pruebas funcionales automatizadas. Los fabricantes de electrónica conocen el valor de un proceso de ensamblaje eficaz durante las series de producción en serie. Aprender este proceso de ensamblaje ayuda a eliminar los cuellos de botella térmicos, acortar los plazos de entrega y reducir los principales riesgos de fabricación. A medida que aumenta la densidad del hardware, es necesario equilibrar la complejidad de la disposición de los componentes con procedimientos de control de calidad rápidos y repetibles. Gestionar correctamente cada detalle del ensamblaje físico protege la calidad del producto final, reduce los costos operativos totales y garantiza la máxima satisfacción de todos los clientes.
Puntos Clave
Elija materiales de carcasa de aluminio con el mismo espesor de pared para mejorar la transferencia de calor y evitar errores de conformado del plástico.
Inspeccione las placas de circuitos y los mazos de cables con antelación utilizando herramientas automatizadas para evitar que las piezas defectuosas lleguen a la línea de montaje.
Mantenga los cables de alimentación alejados de las líneas de datos y ate los grupos de cables entre sí para evitar interferencias y proteger los puntos de soldadura delicados.
Utilice pruebas automáticas de funcionamiento y de temperatura en cada dispositivo para detectar piezas defectuosas antes de enviar el producto final.
Coloque las cajas terminadas en bolsas especiales antiestáticas con espuma suave para protegerlas de daños durante el envío.
Planificación para el montaje de la caja del decodificador
Selección de envolventes y principios de DFM
Utilice las reglas de diseño para la fabricación desde las primeras etapas al elegir la carcasa. Seleccione cuidadosamente los materiales para que el calor interno se disipe de manera eficiente. El aluminio disipa el calor aproximadamente 3.5 veces más rápido que el acero inoxidable. Una carcasa de acero oscuro absorbe la energía lumínica con mucha rapidez al exponerse a la luz solar. Este calor atrapado eleva la temperatura interna de la carcasa entre 15 y 20 °C incluso antes de que se enciendan los componentes internos. Los acabados exteriores brillantes reflejan los rayos del sol y protegen los componentes internos frágiles.
Asegúrese de que las paredes de la carcasa de plástico sean uniformes al moldear las formas de la caja. Mantenga un grosor de pared uniforme entre 2.0 y 3.5 mm cuando trabaje con plástico ABS. Un grosor de pared uniforme evita hundimientos antiestéticos, huecos de aire internos y formas deformadas. Añada ángulos de desmoldeo laterales de 1° para las paredes ocultas y de 1.5 a 2° para las superficies visibles externas. Utilice ángulos de 3° para paredes rugosas. Unos buenos ángulos de desmoldeo garantizan que las piezas salgan sin problemas, aumentan el éxito del proceso de fabricación, protegen la calidad y prolongan la vida útil de las herramientas de fábrica.
Preparación de hardware y mazos de cables
Organice cuidadosamente su inventario de fábrica antes de comenzar el ensamblaje completo de la caja. Revise minuciosamente cada placa de circuito impreso antes de iniciar la instalación física. La inspección óptica automatizada detecta entre el 98 % y el 99 % de los defectos superficiales en las placas. El ojo humano solo detecta alrededor del 80 % de esos mismos errores. Detectar rápidamente los defectos en las placas garantiza la alta calidad de su producto. De esta manera, evita colocar placas de circuito impreso defectuosas dentro de la estructura metálica terminada de su caja.
Revise los arneses de cables y los herrajes metálicos antes de comenzar el ensamblaje final de la caja. Examine detenidamente los cables pelados con lupas para detectar hilos metálicos dañados. Utilice comprobadores de fuerza de engaste para evitar que los extremos de los cables se aflojen durante la fabricación de los arneses. Los bloqueos de conectores y las comprobaciones de tracción de pines evitan que los cables se suelten dentro de los bloques de cables de plástico. Realice pruebas de flujo eléctrico al 100 % para corregir rutas de cableado incorrectas. Estos pasos de preparación iniciales agilizan las líneas de producción al reducir el trabajo de reparación posterior.
Proceso de ensamblaje del decodificador
Integración de PCBA y fuente de alimentación
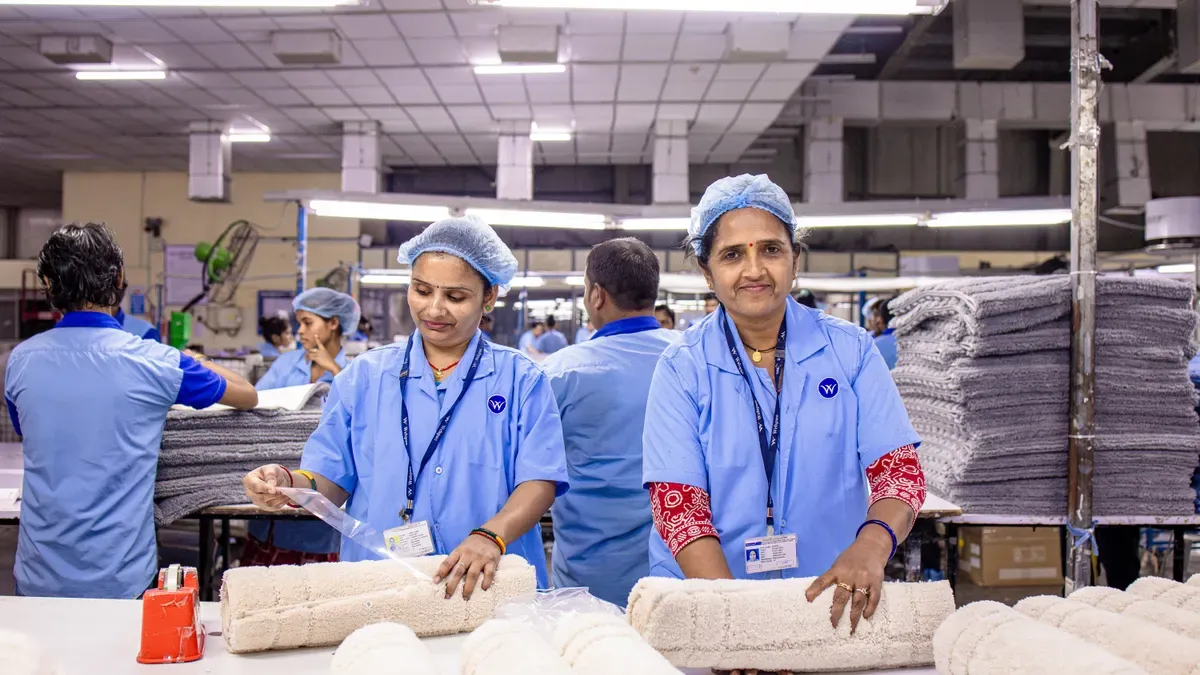
El proceso de producción comienza fijando la placa base al chasis inferior. Los operarios de montaje alinean los orificios de montaje con los separadores metálicos para evitar tensiones en la placa. Se aprietan los tornillos pequeños con herramientas de par de apriete preestablecido para asegurar la placa. Este paso previene grietas en la placa, protege las soldaduras débiles y garantiza la estabilidad a largo plazo durante el funcionamiento.
A continuación, se instala la fuente de alimentación interna dentro de su compartimento en el chasis. Las buenas fuentes de alimentación necesitan características clave para proteger las partes débiles de la carcasa:
Salida de energía limpia que mantiene bajo el ruido eléctrico.
Protección térmica que evita picos inesperados de temperatura interna.
Alto ahorro energético durante largas horas de funcionamiento del sistema.
Soporte de energía flexible para diferentes redes eléctricas globales.
La conexión de las unidades de alimentación a las placas base requiere un buen control del ruido durante el montaje. Utilice una conexión a tierra en estrella , dirigiendo todos los cables de tierra a un mismo punto. Esta configuración evita los bucles de tierra perjudiciales. Coloque pequeños condensadores de 100 nF cerca de los pines de alimentación para eliminar el ruido de voltaje rápido en las áreas críticas de la placa. Mantenga las tierras de alto voltaje separadas de las de bajo voltaje para evitar cambios de voltaje. Mantenga la longitud de las pistas por debajo de 5 mm para reducir la resistencia de las mismas. Los planos de tierra robustos reducen la resistencia del circuito, manteniendo las señales limpias y mejorando la fiabilidad general del dispositivo.
Enrutamiento de cables e integración de carcasas
Se conectan los mazos de cables después de fijar las placas de circuito principal dentro del marco. El proceso de ensamblaje de la caja requiere un enrutamiento de cables preciso en cajas pequeñas. Una correcta disposición de los cables contribuye directamente a la disipación del calor , reduce el ruido y facilita las reparaciones. Un buen enrutamiento permite a los operarios revisar los componentes fácilmente sin interferir con los cables cercanos, lo que agiliza las reparaciones en fábrica.
Puedes hacer que tus productos sean más fiables utilizando reglas inteligentes para el diseño del cableado:
Mantenga los cables de alimentación alejados de las líneas de datos de alta velocidad para reducir el ruido.
Sujete los haces de cables con clips de plástico para evitar que los cables rocen con los bordes metálicos afilados.
Mantén despejadas las vías de aire para que los disipadores de calor puedan enfriar el sistema correctamente.
El proceso de ensamblaje avanza al preparar la caja exterior para el cierre final. Revise cuidadosamente cada recorrido de los cables antes de sellar la unidad exterior. Los cables pellizcados entre las paredes de la carcasa de plástico pueden provocar la rotura de los hilos de cobre y cortocircuitos. Deje un poco de holgura en los cables cerca de los conectores para evitar que las soldaduras débiles se rompan al agitar la caja.
La tapa se fija al marco inferior mediante tornillos o uniones a presión. Un sellado adecuado impide la entrada de polvo y agua, a la vez que mantiene las piezas internas firmemente sujetas. Cada paso cuidadoso protege las piezas internas de fallos prematuros durante su uso. Se obtiene una alta calidad de fabricación, a la vez que se crea un flujo de trabajo de producción fluido en toda la planta.
Protocolos de prueba para el ensamblaje exitoso de la caja
Actualización de firmware y pruebas funcionales
Se instala un software básico en cada unidad para preparar los componentes internos del hardware para su uso diario. Los operarios de producción ejecutan un sencillo proceso de configuración del software durante los pasos de ensamblaje de la caja:
Obtenga el archivo de firmware del sistema correcto (
.image) desde el sitio principal y cópielo en una unidad USB FAT32.Inserta la unidad USB en el puerto del decodificador, enciéndelo y pulsa la tecla de menú para ver las opciones.
Desplácese por la pantalla del menú de recuperación, abra la sección de actualización de software e inicie el procedimiento de flasheo de archivos del sistema.
Deje que la configuración se ejecute durante 5 a 10 minutos , asegurándose de que nadie desconecte el cable de alimentación durante este tiempo.
Advertencia: La actualización del software puede reactivar los bloqueos del portal, así que pruebe una unidad antes de actualizar todas las series de producción de la fábrica.
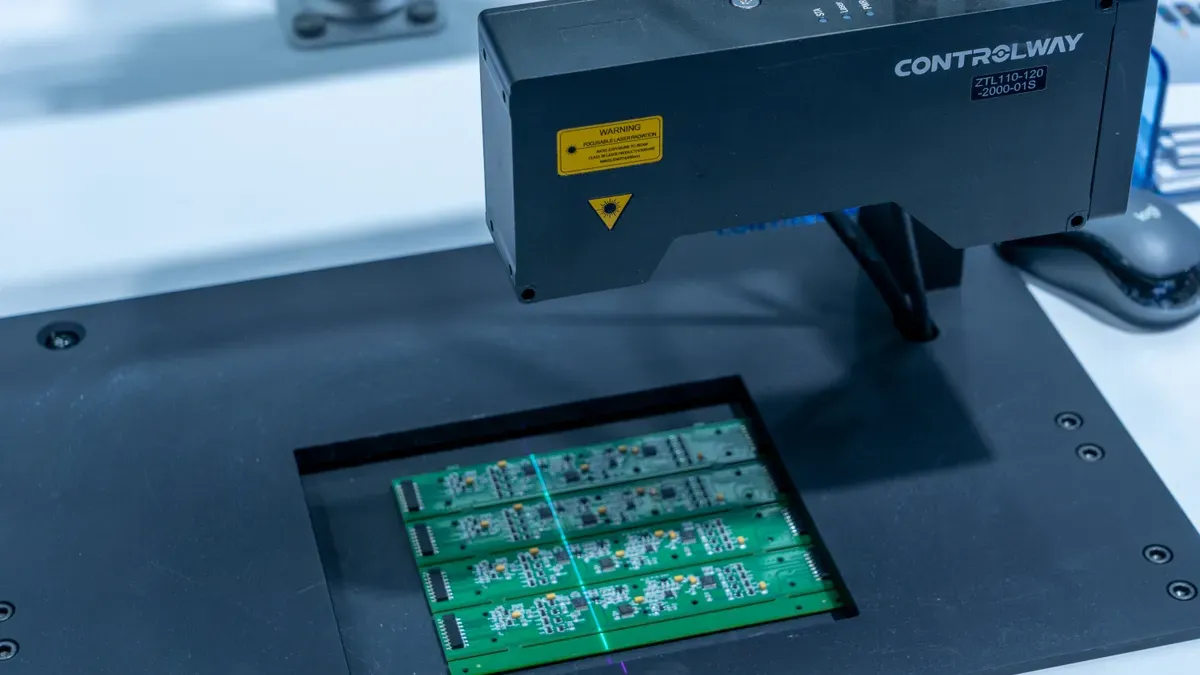
La estandarización de la configuración de este software en todas las líneas de producción evita errores de configuración por parte del usuario, reduce los fallos de software y acelera la preparación de las unidades. Las pruebas automatizadas verifican los puertos de conexión físicos y el software en ejecución sin ralentizar la producción diaria de la fábrica. Los nuevos sistemas de prueba comparan las señales de las unidades en funcionamiento con los resultados de pruebas anteriores . Esta revisión constante de datos permite detectar rápidamente las piezas defectuosas más comunes y ayuda a los operarios a localizar problemas de conexión ocultos. El software de prueba inteligente realiza comprobaciones en tiempo real del tamaño de la pantalla de vídeo, la decodificación del sonido, la sincronización de la señal y los enlaces de red activos. Además, los sistemas de prueba automatizados realizan comprobaciones de bucle en los puertos de red, las ranuras para tarjetas y los chips inalámbricos para garantizar una transmisión fluida. Se comprueba la estabilidad de los enlaces de red, la reproducción de vídeo nítida y las respuestas de alimentación adecuadas antes de trasladar las unidades a la última estación de montaje.
Pruebas de rodaje y verificación de la señal
Se prueban las rutas de señal rápidas para mantener una alta calidad del producto en todos los grupos de ensamblaje. Herramientas de señal especiales verifican los diagramas de salida de pantalla para confirmar los niveles de potencia y los estándares oficiales de coincidencia:
Enviar una
PRBS9Pruebe el patrón de señal a través de los cables conectados a velocidades preestablecidas.Compruebe la distancia entre los ojos laterales y la distancia entre los ojos superiores comparándolas con los límites establecidos para evaluar la claridad de la señal.
Ajuste la caída automática de señal de 0 a -15 dB para puertos HDMI o de -3.5 dB para conexiones USB.
Realice comprobaciones eléctricas adicionales, incluidas pruebas de recorrido del cableado, resistencia de la línea y comprobaciones de marcadores.
Las herramientas de prueba estándar analizan la frecuencia y los cambios de tiempo para detectar pequeñas caídas de señal a lo largo de las líneas de la placa. A continuación, se introduce cada caja cerrada en hornos de prueba calientes para realizar pruebas de estrés térmico. Estas pruebas fuerzan la rotura de componentes débiles dentro de la fábrica, en lugar de en el hogar. Los operarios de pruebas monitorizan las fluctuaciones y caídas de señal, el ruido de línea y el ruido cruzado durante las largas sesiones de prueba en el horno. Posteriormente, los operarios de fábrica realizan una comprobación de calidad obligatoria para verificar la alineación física de los puertos, la claridad de las etiquetas y la resistencia total de la caja exterior. Una comprobación final completa garantiza que cada unidad ensamblada resista el uso diario intensivo en el hogar. Estas rigurosas comprobaciones reducen las tasas de devolución, protegen la confianza del cliente y aumentan el número de unidades en buen estado en todos los turnos de trabajo de la fábrica.
Resolución de problemas de ensamblaje y embalaje
Gestión térmica y de compatibilidad
Los espacios reducidos en la carcasa suelen generar problemas durante el ensamblaje final del producto. Las cajas estrechas atrapan el calor cerca de los componentes, y los pequeños errores de ensamblaje provocan una mala alineación de las piezas. Estos problemas de calor se solucionan colocando almohadillas de refrigeración gruesas justo entre los chips calientes y la carcasa metálica exterior. Además, alinear las piezas con precisión durante el ensamblaje final evita la tensión en el marco, elimina las holguras en la placa y protege los enlaces internos débiles.
Es necesario controlar estrictamente el tamaño de las piezas para proteger los componentes internos del decodificador. Los puntos de soldadura débiles se agrietan cuando las placas de circuito se doblan dentro de las ranuras pequeñas de la carcasa durante el proceso de ensamblaje. Se evita la tensión en el marco durante el ensamblaje de las placas siguiendo las normas IPC-A-610 Clase 2 en todas las líneas de producción. El uso de carcasas del mismo tamaño facilita la disipación del calor, reduce los puntos calientes internos, simplifica el proceso de ensamblaje y prolonga la vida útil de los dispositivos.
Preparación para el embalaje final y la distribución.
Cada unidad terminada pasa por una última revisión antes de entrar en la zona de embalaje. Los operarios de fábrica comprueban la alineación de los puertos, limpian las superficies de las cajas exteriores y colocan películas protectoras transparentes en las pantallas. Esta rigurosa revisión protege las superficies de las unidades de arañazos accidentales durante el envío, a la vez que mantiene una alta calidad general del producto en todos los lotes de producción.
Los operarios colocan cada unidad terminada dentro de una caja personalizada junto con los accesorios principales del sistema. En la caja principal de venta al público se colocan los mandos a distancia, las fuentes de alimentación y los cables de vídeo de alta velocidad.
Envuelva la unidad principal con una funda antiestática para bloquear la electricidad estática.
Coloca tapas de espuma moldeadas en el interior de la caja para absorber los golpes fuertes.
Coloque las guías de usuario, las pilas pequeñas y los cables de configuración en las ranuras interiores marcadas.
Selle la caja impresa para la venta al por menor con cinta de seguridad resistente.
Por último, los equipos de la fábrica colocan varias cajas de venta al público en cajas de cartón grueso para su envío final. Los trabajadores pegan etiquetas con códigos legibles, números de serie y direcciones de entrega en las cajas principales. Este sencillo proceso de embalaje protege los componentes electrónicos frágiles durante el envío internacional, evita daños físicos durante el transporte y agiliza el almacenamiento para los grandes socios de la fábrica.
Optimice el proceso de ensamblaje de su decodificador para mejorar la calidad general y reducir los costos operativos. La combinación de reglas de diseño tempranas, refrigeración térmica inteligente y pruebas rigurosas protege directamente su hardware durante el ensamblaje diario en fábrica. Estos pasos integrados optimizan cada proceso de fabricación, garantizando un rendimiento constante y fiable del producto en el mercado.
Al incorporar estos métodos probados a sus procesos de producción, obtendrá el máximo valor de mercado. Nuestros socios contratistas con experiencia le ayudarán a dominar las tareas de ensamblaje físico, mejorar el rendimiento y garantizar la máxima satisfacción del cliente. Colaborar con especialistas en electrónica altamente cualificados optimizará los resultados de ensamblaje en cada turno de producción.
Preguntas Frecuentes
¿Cómo se optimiza la selección de la carcasa para la integración del decodificador?
Elija materiales para la carcasa con alta conductividad térmica para disipar el calor de las piezas móviles. Mantenga un grosor uniforme en las paredes de plástico, entre 2.0 y 3.5 mm. Las pendientes laterales correctas evitan defectos en el moldeado de la caja y facilitan el proceso de montaje.
¿Por qué debería seguir las normas IPC-A-610 Clase 2 durante la producción?
Siga las normas IPC-A-610 Clase 2 para evitar la presión física del marco sobre las placas de circuito internas. El cumplimiento de estas normas previene grietas en las uniones de soldadura dentro de carcasas ajustadas. Este paso mejora la calidad general del producto en grandes series de producción.
¿Qué papel desempeñan las pruebas automatizadas en la producción de decodificadores?
Las pruebas automatizadas verifican las señales de audio y video, las conexiones y la configuración del software sin ralentizar las líneas de producción. Detecta rápidamente las fallas de las piezas. Este proceso constante reduce las devoluciones de clientes y protege la producción de su fábrica.
¿Cómo se evitan los daños en los cables dentro de una carcasa compacta?
Aleje los cables de alimentación de las rutas de datos y sujete los haces de cables con clips de plástico. Verifique el recorrido de los cables antes de cerrar la caja exterior. Dejar un poco de holgura en los cables cerca de los conectores evita la tensión en las soldaduras débiles durante el montaje.