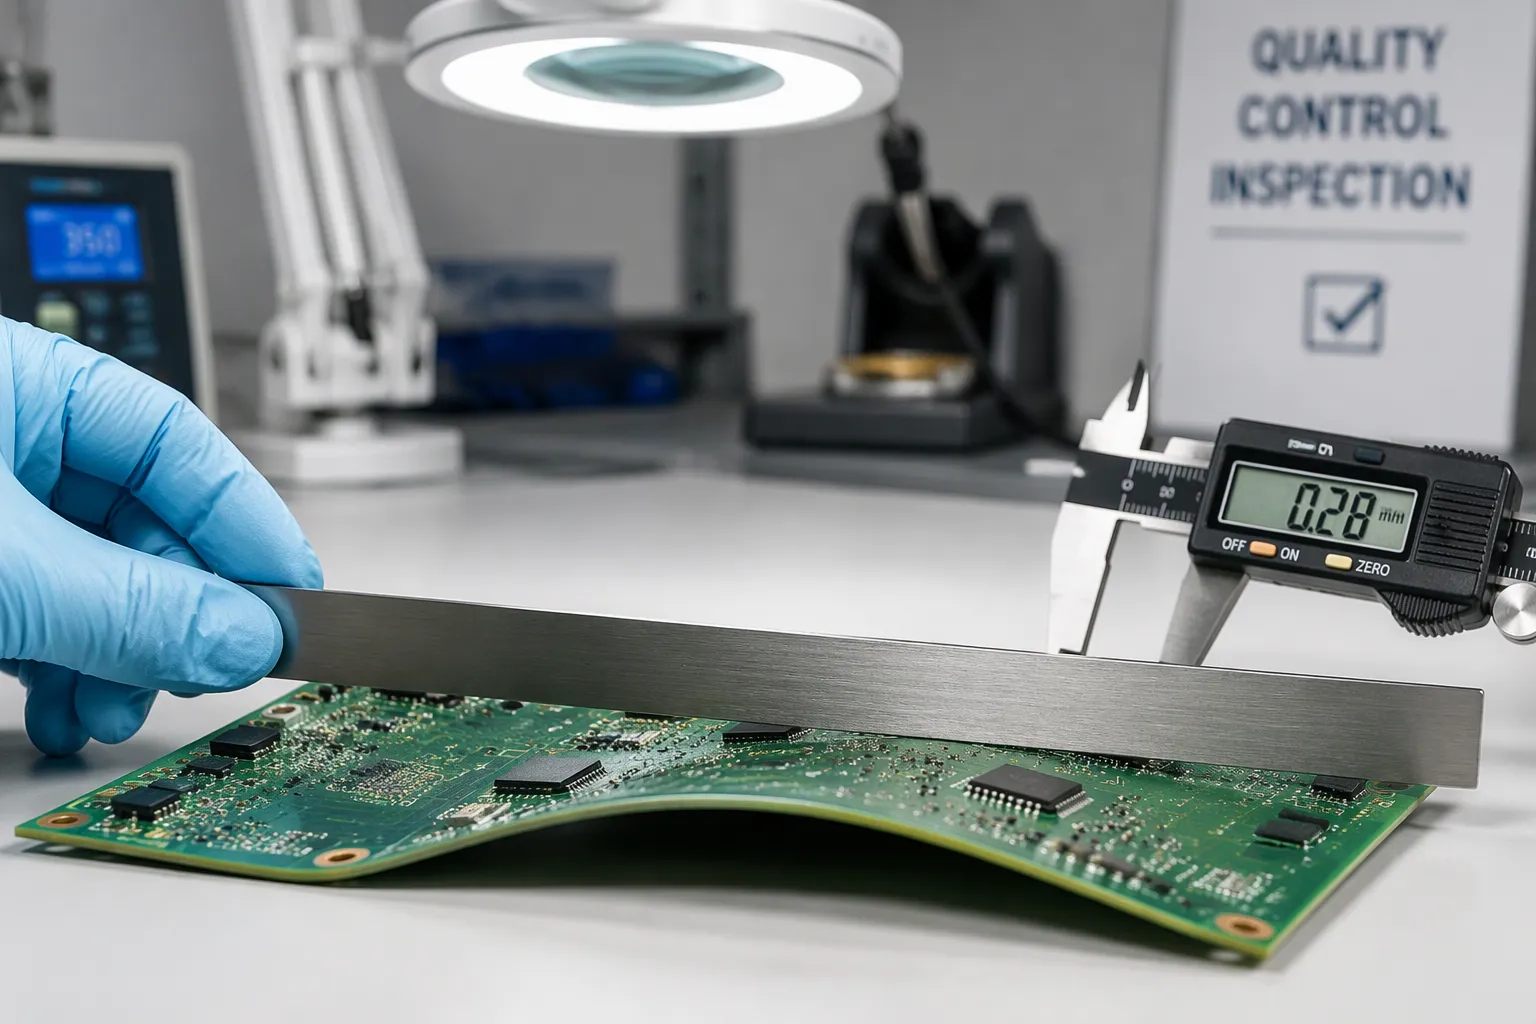
PCB弯曲和扭曲描述的是平面度缺陷。PCB弯曲是指四个角保持在同一平面内,而中心部分向内或向外弯曲的弧度。PCB扭曲是指一个角脱离其他三个角所在的平面的对角变形。IPC-6012和IPC-A-600设定了参考标准:SMT板最大允许0.75%,通孔板最大允许1.5%,严格设计最大允许0.50%。
平面度影响着PCB板生命周期的每个阶段。翘曲的电路板会影响外壳的安装,导致紧固件错位,并增加焊点应力。区分挑战和原因,就能清晰地了解问题的严重性。内在原因存在于电路板的设计和制造过程中。外在原因则来自存储、搬运和组装。解决方案也遵循同样的划分原则。
关键精华
弓形动作会使木板中心弯曲。扭转动作会抬起木板的一个角。两者都会使木板不平整。
IPC 规定了平面度限制:SMT 板为 0.75%,通孔板为 1.5%,严格设计为 0.50%。
翘曲的电路板会导致组装缺陷,例如立柱效应和桥接效应。它们还会影响产品的装配精度和可靠性。
内在原因源于设计和制造。外在原因源于储存、搬运和组装。
使用 IPC-TM-650 方法 2.4.22 测量弯曲度和扭转度。将板材放在平坦表面上的三个点上。
设计方案包括镜像对称叠层、平衡铜和匹配的 CTE 值。
工艺解决方案包括可控层压、烘烤和调整回流焊曲线。
将平整度作为一项指标进行跟踪。记录测量结果并观察趋势,以防止缺陷发生。
什么是PCB弯曲和扭曲?
PCB弓形与扭曲
弓形中心曲率
PCB弯曲是指电路板的四个角保持在同一平面内,而中心部分向内或向外弯曲的现象。想象一下,一块电路板平放在桌面上,四个角都与桌面接触。如果中心部分像浅穹顶一样向上拱起,或者像碗一样向下凹陷,就形成了弯曲。这种变形沿着一个轴线发生,因此电路板看起来像圆柱体的一部分,而不是一块平板。
扭转作为对角线提升
PCB扭曲是指电路板发生对角线变形,其中一个角会翘起,脱离其他三个角所在的平面。将电路板放在平坦的表面上,按压三个角。扭曲的电路板会摇晃,第四个角会翘起。这种翘曲沿着对角线从一个角延伸到另一个角,因此在操作过程中很容易发现扭曲,但比简单的弯曲更难纠正。
IPC可接受限值
SMT与通孔技术的局限性
IPC-6012 和 IPC-A-600 为可接受的平面度提供了共同的参考标准。表面贴装电路板的最大允许弯曲和扭曲通常为 0.75%,通孔电路板的最大允许弯曲和扭曲通常为 1.5%。该百分比表示最大偏差除以电路板长度,因此在相同的百分比下,较长的电路板可以容忍更大的绝对偏差。
严格设计的帽子
某些设计将误差限制在 0.50%。细间距和 BGA 封装、薄板以及机械公差要求严格的产品通常属于此类。在发布设计之前,请与您的制造商和组装商确认适用的等级和误差限制,并将商定的值记录在制造图纸上。
为什么平坦度很重要
装配和制造的影响
翘曲的电路板会扰乱装配线。焊膏在不平整的表面上沉积不均匀,贴片机失去参考高度,回流焊炉难以加热不平整的电路板。自动送料器、测试夹具和连接器安装都依赖于可预测的电路板平面。
最终用途适用性和可靠性
平整度也决定了成品能否组装在一起。弯曲的电路板会导致紧固件错位、外壳壁受力不均,并在安装点处留下缝隙。翘曲产生的残余应力会在现场的热循环过程中释放,这种变形会在产品的整个使用寿命期间对焊点造成损害。
挑战与影响
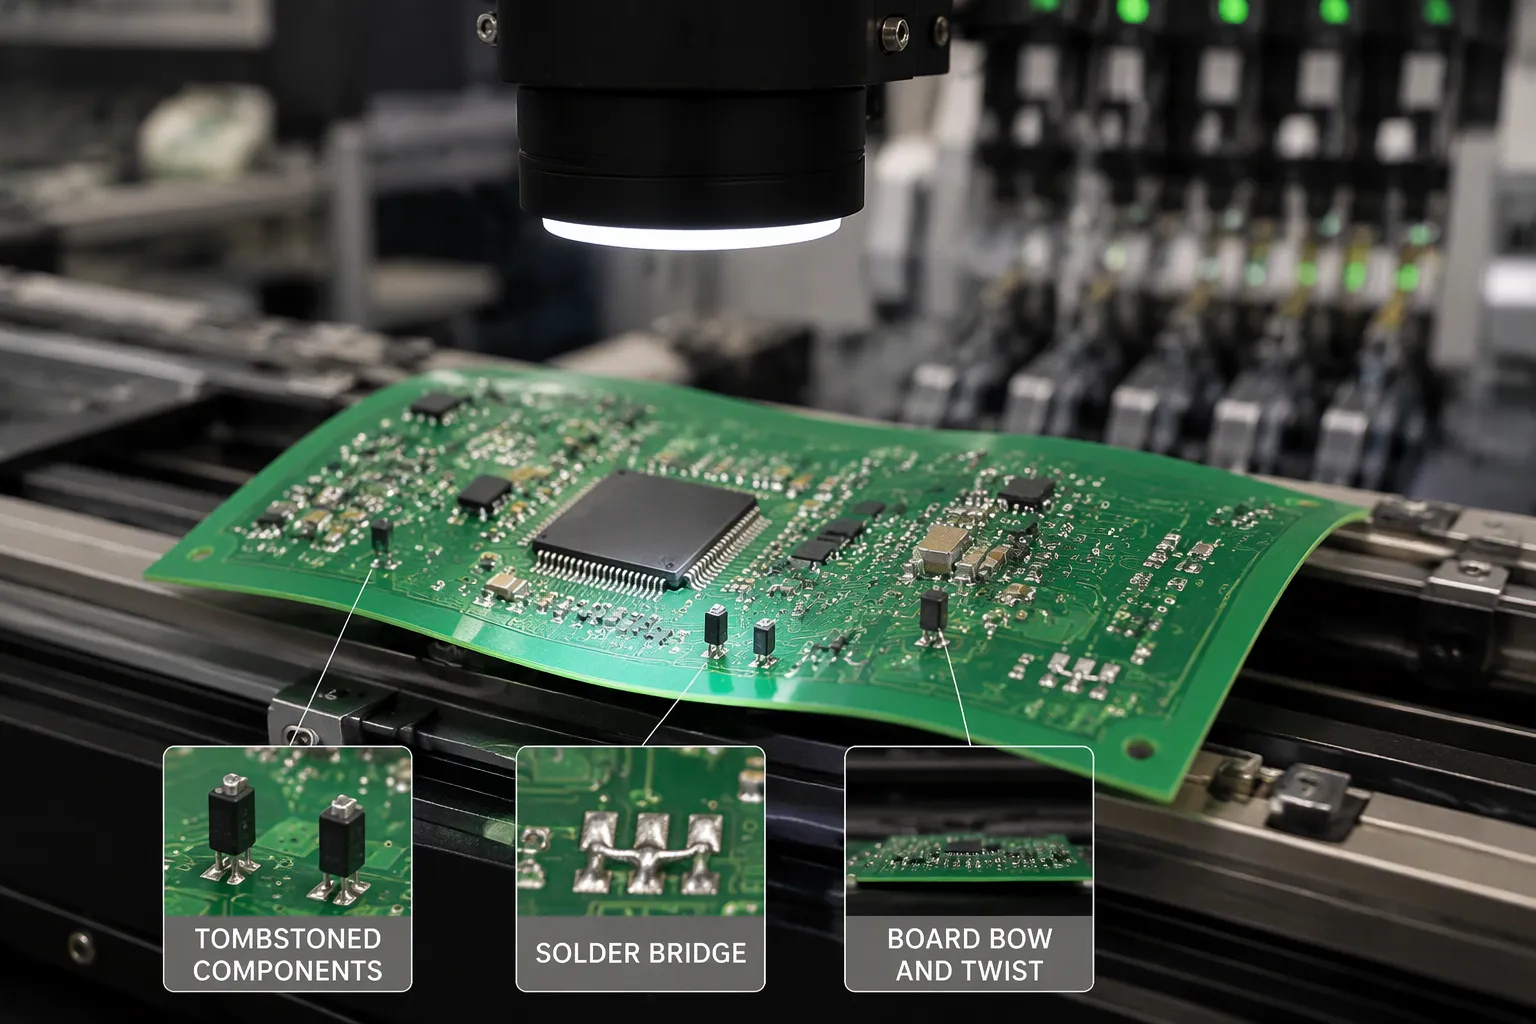
翘曲变形很少仅仅停留在外观问题。它会贯穿整个PCB组装线,最终到达现场,每个环节都会暴露出不同的失效模式。这些影响可以归纳为三个方面:焊接、检验和搬运,以及几何形状带来的风险。
SMT组装缺陷
位置错位和桥接
翘曲的电路板会改变钢网和焊盘之间的距离。焊膏在面板上的分布变得不均匀,贴片头的高度也失去了参考。细间距封装和BGA封装首当其冲。轻微的倾斜就会导致引脚压到相邻的焊盘上,进而造成焊锡桥接。当焊膏无法覆盖过宽的间隙时,就会出现开路焊点。这两种缺陷在进厂检验时看起来合格的电路板上都很容易被忽略。
墓碑式升降机
小型双端元件在不平整的表面上就像跷跷板一样。熔化的焊锡一端比另一端拉力更大,导致元件翘起——形成典型的“墓碑式”焊点。而较大的元件则相反,焊点一侧会翘起,另一侧则保持开放状态。回流焊无法弥补电路板不平整的问题,对这些焊点进行返工既耗时又存在焊盘损坏的风险。
残余应力会导致失效速度减慢。制造过程中锁定的内部应力会在回流焊或现场热循环过程中释放。焊点会吸收这种应力,疲劳裂纹会在产品使用寿命期间逐渐发展。即使电路板通过了功能测试,也可能在数月后在现场发生故障。
检查和处理问题
AOI误报和送料器堵塞
自动光学检测系统假定焦平面已知。弯曲的板材会使焦平面在面板上发生偏移,导致摄像头对实际完好的接缝误报缺陷。操作人员因此花费时间检查这些虚假缺陷,而真正的缺陷则被噪声掩盖。搬运设备也面临同样的问题。翘曲的板材会卡住自动送料器、测试夹具,并在料槽中错位。每次卡顿都会造成生产线停工,并可能对板材造成机械损伤。
连接器安装问题
连接器需要平整的配合面。如果电路板扭曲,连接器外壳就会倾斜,导致配合面倾斜。这样一来,一侧的接触力就会下降,振动会导致连接不稳定。压入式连接器的情况更糟,因为引脚必须垂直插入镀层孔中。强行将部件插入到位可能会导致连接器外壳破裂或焊盘翘起。
高风险几何形状
薄板和大尺寸板材
有些设计由于其物理特性而容易产生翘曲。薄板刚度不足,难以抵抗弯曲,而大尺寸面板则会将任何微小的曲率放大到更长的跨度上。虽然百分比限制保持不变,但绝对偏差会随着板材长度的增加而增大。因此,薄而大的面板比薄而厚的面板需要更严格的工艺控制。
高层数和高过孔密度布局
高层数意味着更多的铜箔和预浸料堆叠,而每一个不对称的细节都会加剧这种不平衡。密集的过孔布局会将金属集中在某些区域,而使其他区域的层压板裸露在外。这些区域在加热和冷却过程中会以不同的速率膨胀和收缩。最终导致电路板从压机出厂的那一刻起就难以保持平整。
将这些几何形状视为早期预警信号。在设计评审期间标记它们,并在每个工艺步骤中给予额外关注。
测量方法
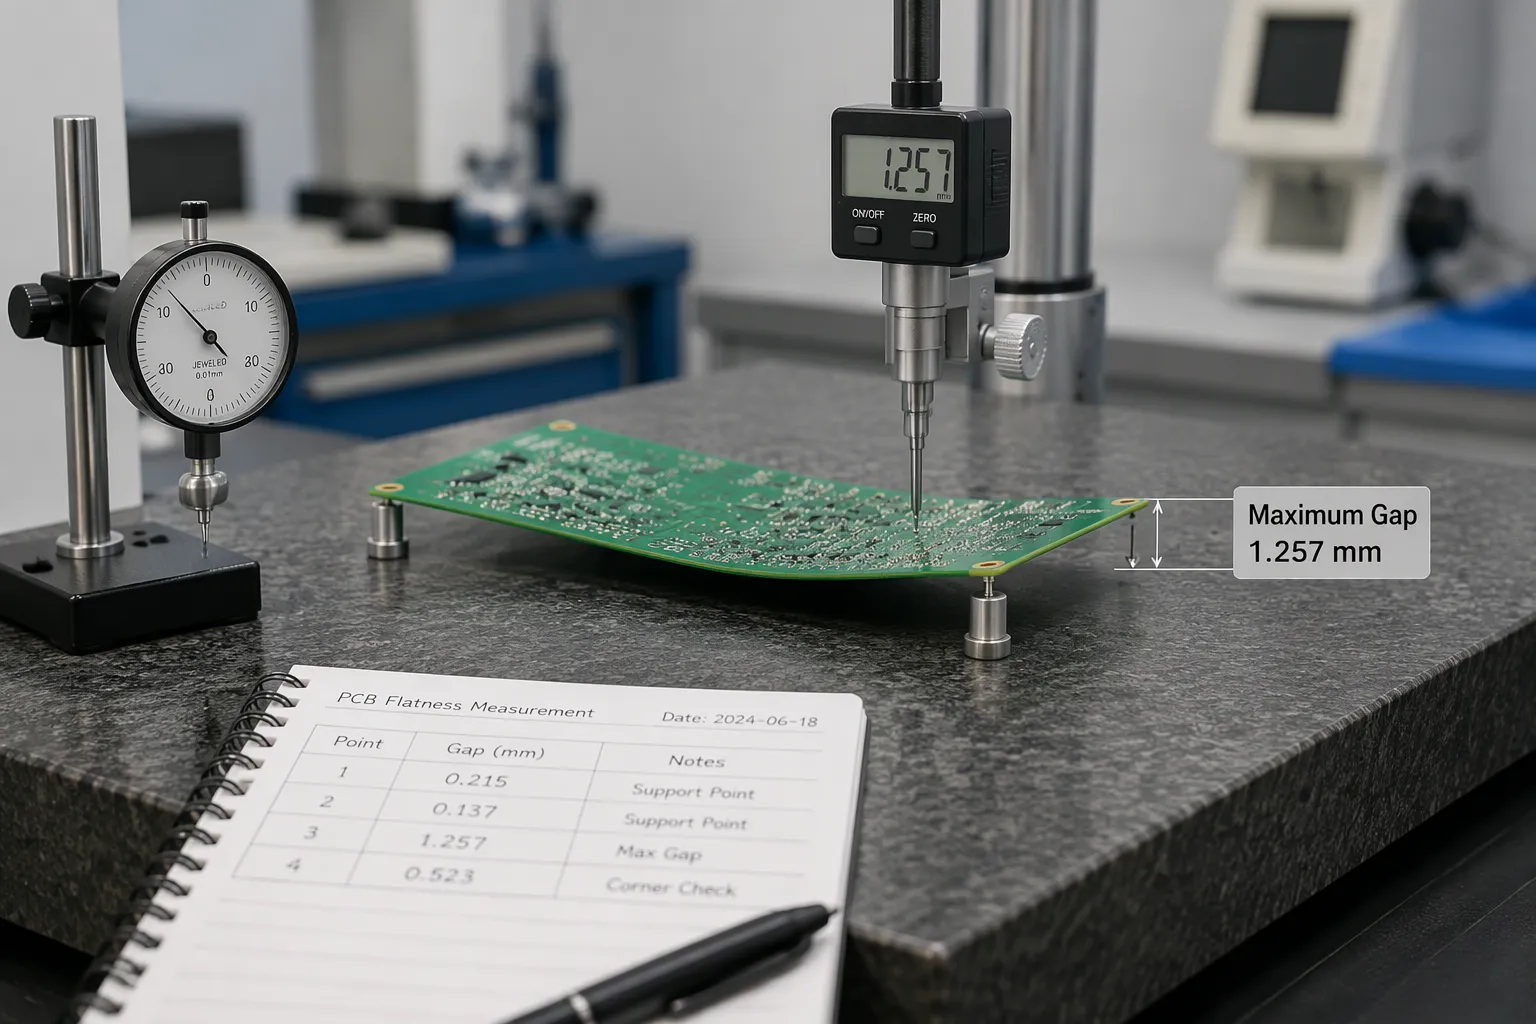
IPC-TM-650 方法 2.4.22
设置和参考平面
IPC-TM-650 方法 2.4.22 提供了量化翘曲的行业标准程序。将板材放置在平坦的参考面上,通常是花岗岩台面或经过认证的平板。板材由三个固定支撑点支撑,仅靠重力保持位置。无需夹具、重物或压力。参考面即为该平坦表面本身,每次测量均读取板材与该平面之间的间隙。
然后,测量板材偏离参考点最远位置的最大垂直偏差。对于弯曲,该点通常位于板材中心附近;对于扭曲,该点位于翘起的角部。使用高度规、千分表或校准探针进行读数。记录每次测量的位置以及测量值,因为仅凭一个数值而没有位置信息,无法准确了解变形模式。
计算百分比
该标准以百分比而非绝对距离来表示翘曲。计算方法是将最大测量偏差除以相应的板材尺寸,再乘以 100。对于弯曲,除数是沿弯曲轴线的板材长度;对于扭曲,除数是板材的对角线长度。计算结果即为翘曲百分比,需与 IPC-6012 和 IPC-A-600 的限值进行比较。
举例说明。一块电路板长 200 毫米,中心弯曲 1.2 毫米。计算方法是 1.2 除以 200,再乘以 100,得出弯曲度为 0.60%。该数值符合 0.75% 的 SMT 弯曲度限制,但未达到 0.50% 的严格设计弯曲度上限。对角线方向的扭曲度也进行同样的计算,并将两个值分别报告。
测量陷阱
温度和支撑效应
测量条件会影响结果。刚从热压机或回流焊炉中取出的板材,其测量结果与室温下同一块板材的测量结果不同,因为层压板尚未完全变形。测量前,应让板材在室温下稳定一段时间。支撑条件同样重要。放置在不平整工作台上或仅用手托住一侧的板材,会因自身重量而变形,从而导致测量结果不准确。
抽样和记录
对单块电路板的一次测量并不能说明整个生产批次的问题。应该对整个面板、整个批次以及每个阶段(制造后、回流焊后和进货检验)进行抽样。每次测量结果都应记录测量方法、参考平面、测量点和环境条件。这样的记录可以帮助您比较不同阶段,在缺陷出现之前发现趋势,并利用共享的、可追溯的依据与制造商或组装商解决争议。
内在原因
内在原因源于电路板本身。它们在设计和制造过程中形成,并在电路板离开冲压机后长期存在。
堆叠和铜不平衡
非对称层和奇数计数
如果叠层结构中一侧的铜或预浸料较多,加热时会发生不均匀膨胀。较厚的一侧会进一步膨胀,导致电路板向较薄的一侧弯曲。奇数层数会使这种情况更加严重,因为没有真正的中心平面来保持平衡。在切割任何材料之前,您可以在制造图纸上发现这种风险。
分体式刨子和不均匀的铜重
层片分割和铜箔厚度不均会导致金属集中在某些区域,而其他区域则裸露层压板。这些区域在层压和回流焊过程中膨胀率不同。电路板会形成永久性变形,任何回流焊工艺都无法消除。因此,不仅要检查电源层和接地层的电气功能,还要检查每一层电源层和接地层的配电平衡。
材料和 CTE 不匹配
混合层压板和预浸料的不一致性
每种层压板都有其自身的热膨胀系数。混合不同热膨胀系数的材料会导致各层在温度变化时发生不同的位移。预浸料批次间的差异也会造成同样的问题,尽管程度较小。层间粘合层会吸收这种差异位移,从而在板材中积累残余应力。
FR-4 与 PTFE 和 Rogers
FR-4 和 PTFE、Rogers 层压板等高频材料在热环境下的性能差异很大。将它们混合叠层结构需要精细的对称性和匹配的结构设计。每种材料都适用于其特定的应用,设计必须考虑它们之间的协同运动。请与层压板供应商确认热膨胀系数 (CTE) 值,并在叠层结构中记录这些值。
层压和固化问题
压力和加热循环
不当的压制压力会导致树脂在面板上分布不均。固化不完全会使层压板处于部分反应状态,导致板材在制造完成后仍会继续变形。过快的加热和冷却循环会将应力冻结在面板中,而不是使其释放。采用可控的压制循环,通过精确的升压和充分固化,可以使层压板有足够的时间稳定下来。
盲目且因不对称而埋没
盲孔和埋孔会在某些层中添加金属,而在其他层则不会。非对称的过孔布局会在层压过程中将叠层向一个方向拉扯。这种不平衡会保留在后续的每个工艺步骤中。在设计允许的情况下,应对称地放置盲孔和埋孔,并标记任何不可避免的不对称情况,以便进行额外的平整度检查。
外在原因
外部因素的影响发生在制造之后。储存、搬运和组装都会产生各自的应力,即使是出厂时平整的板材,在到达现场之前也可能发生翘曲。
储存和处理
吸湿性和烘焙
层压板会吸收空气中的水分。在回流焊过程中,这些水分会变成蒸汽,膨胀的蒸汽会使板材变形。因此,存放在潮湿房间的板材在送入烤箱时存在潜在的变形风险。烘烤可以在组装前去除水分,您应该遵循层压板供应商提供的烘烤程序,而不是自行猜测烘烤时间。
包装和拆板应力
包装方式的重要性远超大多数团队的预期。板子被厚重的纸箱压住或竖放存放,都可能导致永久变形。分板过程中会产生机械冲击。徒手掰断板子会使断裂处周围的材料弯曲,应力会扩散到附近的电路中。而采用铣削或划线分板工艺,并辅以适当的支撑,则可以将应力控制在局部范围内。
组装引起的翘曲
回流焊温度梯度
回流焊会使电路板受热不均。顶面首先承受完整的炉温,而底面则相对滞后。这种温度梯度导致电路板一侧先于另一侧膨胀,并在回流焊过程中发生弯曲。重量较大的非对称元件也会产生同样的拉力。例如,位于电路板一侧边缘的大型连接器会增加电路板的质量和热滞后,导致电路板向连接器方向卷曲。较大的切口和空隙会降低电路板某一区域的刚度,剩余的材料则需要承受额外的负载。
夹具和连接器插入
夹具和夹钳通过压力将翘曲的电路板压平。松开后,电路板会回弹,而夹紧压力下形成的焊点会承载这部分储存的能量。连接器的插入会增加直接的机械载荷。将硬质连接器压入薄型PCB板会使面板倾斜,导致引脚以一定角度插入。插入过程中应在下方支撑电路板,并在取下夹具后再次检查其平整度。
PCB设计解决方案
设计决策决定了下游所有工序的平整度上限。你无法通过改进回流焊工艺来弥补叠层结构的不平衡。从叠层结构的初稿开始,就应该将对称性、铜分布和材料选择视为平整度控制因素。
对称性和铜平衡
镜像对称堆叠
以中心线为中心,镜像构建叠层结构。层数应相等,且两侧的介质层和预浸料厚度应完全一致。在布线允许的情况下,对称地放置过孔和切口。不对称的结构在层压过程中会发生不均匀膨胀,并且面板会永久保持这种膨胀状态。
铜窃和隐藏的填充物
将铜均匀分布在相对的两层之间,并使两层之间的铜密度平衡控制在正负 10% 以内。低密度区域需要进行加固。可采用铜箔填充、斜纹填充或匹配的易剥离铜箔,使裸露的层压板与高密度区域以相同的速率膨胀。检查每个电源和接地层的分布情况,而不仅仅是电流容量。
材料和厚度选择
CTE匹配和供应商一致性
在设计允许的情况下,尽量匹配热膨胀系数。将 FR-4 与 PTFE 或 Rogers 层压板结合使用的混合结构需要额外的对称性来吸收差异性变形。在产品整个生命周期内,应始终使用同一层压板供应商。预浸料批次间存在差异,而稳定的供应商可以最大限度地减少这种差异。
厚度和刚度之间的权衡
较厚的板材抗弯性能更佳,而较薄的板材则需要更严格的工艺控制。需权衡板材的刚度、重量、成本以及外壳的机械需求。薄而大的面板会放大其跨度上的任何曲率,因此其内部曲率目标应比之前针对严格设计所设定的 0.50% 上限更为严格。将商定的曲率限制记录在制造图纸上。
工艺解决方案
制造控制
层压和应力消除
在后续追查缺陷之前,先优化层压工艺流程。给压机设定一个精确的升压过程,并确保完全固化,然后让板材在可控压力下冷却。仓促的工艺流程会将应力冻结在层压板中,而这些应力会在回流焊过程中释放。应将应力释放作为一项预先考虑的步骤纳入生产计划,而不是事后补救。
蚀刻、压板和烘烤调整
调整蚀刻和电镀工艺,使铜均匀沉积在面板上。电镀层厚度不均会导致电路板在冷却过程中变形。制造完成后增加烘烤工序,以消除残余应力并去除吸收的水分。遵循层压板供应商的烘烤流程,并在工序单上记录该步骤,以确保每批产品都经过相同的处理。
装配和存储控制
回流焊轮廓调整
调整升温和保温阶段的温度,使电路板两个表面在烤箱允许的范围内尽可能均匀地受热。缓慢而均衡的加热曲线可以减小温度梯度,防止面板在加热过程中发生弯曲。使用温度曲线仪在实际组装的电路板上验证加热曲线,并在面板设计或元件组合发生变化时重新检查。
湿度管理和平面存储
如果进货检验或存储记录显示电路板已受潮,则应进行烘烤。面板应平放于低湿度环境中,切勿竖立放置并置于重物下方。选择合适的切割方法,例如铣削或划线切割,并辅以适当的支撑,切勿用手快速掰断密集电路。
检查和纠正措施
平坦度检查和趋势监测
按照 IPC-TM-650 方法 2.4.22 在制造过程中以及组装后再次验证平面度。记录每次读数及其测量位置和环境条件。绘制结果随时间变化的曲线。如果出现漂移趋势,则表明批次可能即将超过 0.75% 的 SMT 限值或 0.50% 的严格设计上限。
重新烘烤和重新层压
轻微的翘曲有时可以通过夹紧热烘烤和冷却循环来修复。夹具将PCB板固定平整,层压板松弛,缓慢冷却则可定型。严重或持续的翘曲可能需要重新层压,具体取决于电路板的状况和您的设计规则。在整批产品发货前,请务必确认修复效果符合约定的限值。
弯曲会使中心偏离平面;扭转会使一个角偏离对角线。IPC-6012 和 IPC-A-600 为设计人员和制造商提供了一个共同的衡量标准:SMT 板为 0.75%,通孔板为 1.5%,严格设计为 0.50%。
翘曲很少是由单一因素造成的。诸如叠层不平衡和固化应力等内在因素,会与诸如湿度和回流梯度等外在因素叠加。需要在设计、材料和工艺层面同时解决这些问题。
将平整度检查纳入设计评审和来料检验流程。按照 IPC-TM-650 方法 2.4.22 进行测量,记录每次读数,并将弯曲和扭转作为运行过程指标进行跟踪。将 PCB 平整度视为受控变量,而不是事后发现的缺陷。
常见问题解答
弓形和扭曲有什么区别?
弓形弯曲是指木板的四个角保持在同一平面内,而中心部分向上或向下弯曲。扭转弯曲是指木板的一个角脱离其他三个角所在的平面,因此木板会在平坦的桌面上摇晃。弓形弯曲的测量方向沿木板长度,扭转弯曲的测量方向沿对角线。
我的电路板适用哪种IPC限制?
根据组装方式调整限值。IPC-6012 和 IPC-A-600 标准允许 SMT 板的限值为 0.75%,通孔板的限值为 1.5%。细间距、BGA 和超薄设计通常需要严格的限值 0.50%。请与您的制造商确认该值,并将其记录在制造图纸上。
如何正确测量弓形和扭转度?
按照IPC-TM-650方法2.4.22进行操作。将板材放置在平坦的参考面上,并用三个固定点支撑,无需夹具。测量最大偏差,将其除以板材长度(用于测量弯曲)或对角线长度(用于测量扭曲),然后乘以100。测量前,请先将板材冷却至室温。
回流焊后,我可以修复翘曲的电路板吗?
有时,轻微的翘曲通常可以通过夹紧热烘烤和缓慢冷却循环来修复,使层压板恢复平整形状。严重或持续的翘曲可能需要重新层压。在批次发货前,请将结果与约定的限值进行比较。
如何在设计阶段防止变形?
构建层数均匀的镜像对称叠层结构。平衡相对层上的铜箔厚度,目标误差在±10%以内。对称放置过孔和切口。尽可能匹配热膨胀系数(CTE),并坚持使用同一层压板供应商,以减少预浸料的偏差。
铜平衡真的那么重要吗?
是的。铜层不均匀会导致层压和回流焊过程中,不同区域的膨胀速度不同,而且面板会永久保持这种膨胀状态。检查每个电源层和接地层的配电情况,而不仅仅是电流容量。在层压板裸露的地方添加斜纹或阴影填充。
为什么我的电路板只有在组装后才会变形?
回流焊时,面板的上表面先于下表面受热,这种温差会导致面板在回流焊过程中发生弯曲。储存过程中吸收的水分会变成蒸汽,使层压板变形。较重的非对称部件和较大的开孔会加剧这种变形。烘烤板材并调整回流焊曲线,以获得平衡的回流焊效果。
我应该在什么情况下拒绝那些存在变形的商品?
当测量值超过制造图纸中约定的限值时,应拒收该产品。记录每次读数及其位置和环境条件,并绘制结果随时间变化的曲线图。趋势漂移会在批次超出限值之前发出预警,因此应将平整度作为一项跟踪指标。