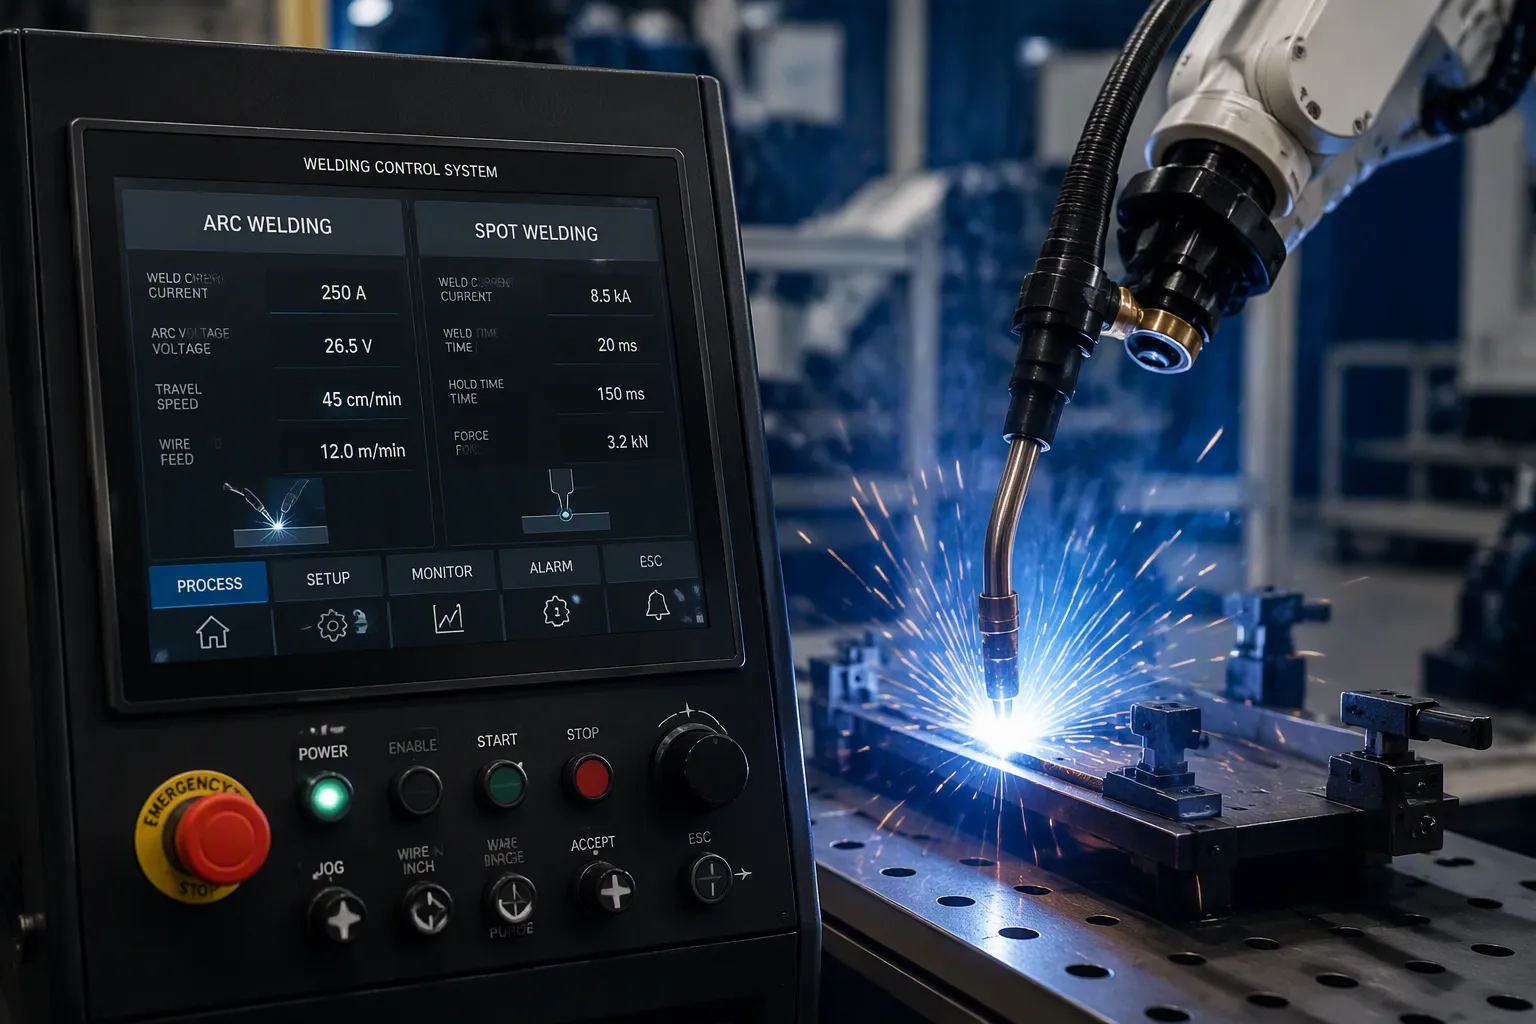
Sisitimu yekudzora ye arc welding uye spot welding imhando yemagetsi nesoftware inodzora magadzirirwo e welding. Izvi zvinoita kuti weld yega yega igare yakafanana, yakachengeteka, uye inodzokororwa. Maitiro maviri aya anoshanda pane akasiyana fizikisi, saka masisitimu avo ekudzora anotarisira zvakasiyana-siyana. Arc welding controller inotarisira kugadzikana kwe arc, current, uye voltage. A spot welding controller inotarisira current, time, uye electrode pressure. Mainjiniya ehardware nezvikwata zvezvigadzirwa zvemagetsi vanotarisana nesarudzo dzebhodhi chaidzo pano. Kusarudzwa kwesimba remagetsi, isolated gate drive, chiyero chemagetsi, uye high-voltage spacing zvese zvinoumba dhizaini yekupedzisira. Kuchinjana kwekugadzira kunouya mushure mezvo. Vagadziri vanofanirwa kuyera thermal cycling, creepage uye clearance, uye miganhu yeDFM system isati yasvika pakugadzirwa.
Zvitsva Zvitsva
Masisitimu ekudzora kupinza kwearc anobata kugadzikana kwearc, magetsi, uye voltage kuti kupinza kwearc kurambe kwakafanana.
Masisitimu ekudzora welding anotonga kumanikidzwa kwemagetsi, nguva, uye electrode kuti agadzire welds dzakasimba uye dzinodzokororwa.
Mhinduro ye "closed-loop" inoita kuti welds ive nani nekugadzirisa kusakara kwe electrode uye shanduko dziri pamusoro.
Sarudzo dzemagadzirirwo padanho rebhodhi , senge kudzora kupisa uye nzvimbo ine simba guru remagetsi, zvinokanganisa kuti sisitimu yekuwedera yakavimbika sei.
Kuziva mashandiro anoita welding kunobatsira mainjiniya kusarudza system yekudzora yakakodzera yebasa rega rega.
Nheyo dzeSisitimu Yekudzora Kukwevera Arc
Sisitimu yekudzora welding ye arc ndiyo nzvimbo yakavharirwa uye mabhodhi ecircuit ari mukati mayo. Zvikamu izvi zvinodzora weld current, voltage, wire feed, arc distance, uye travel speed. Nzvimbo dzekushongedza arc dzinodzorwa nekombuta dzinochengetedza mabasa aya achienderana. Mhuri yeAWS-210-400-800, semuenzaniso, inoshandisa microprocessor-based programmable power supplies. Aya mayuniti anopa closed-loop servo control ye weld current, travel speed, arc distance, uye wire feed. Current, voltage, travel, uye wire feed zvinoramba zvichienderana mukati me system.
Zvikamu Zvikuru uye Mabasa
Dhizaini yacho yakakamurwa kuita nzvimbo dzinoshanda. Tafura iri pazasi inoratidza kupatsanurwa kwemabasa.
Chikamu Chekudzora | Mabasa Akapihwa |
|---|---|
Domeni yemutongi | Inobata zvikamu uye mabasa akabatana zvakanyanya nemaitiro ekunamira pachawo |
Dunhu remutariri | Inobata mabasa akajairika (kutarisira kwepamusoro-soro) |
Mutongi anogona kuchinjika | Inotsiva fungidziro yekutanga yematanho ekubatanidza asina kunanga kana welding yatanga (t > 0) |
Operator input | Inoisa chete maparamita ekuweld akananga akadai sehupamhi hweweld uye kudzika kwekupinda |
Saka controller yemuchina wekuwedera inoparadzanisa kudzora kwedanho rekushanda kubva pakutarisira kwepamusoro. Mushandi anogadza maparameter ekuwedera zvakananga. Controller inoshanduka-shanduka inovandudza kufungidzira kwemaparameter asina kunanga mushure mekunge arc yatanga.
Nhanho-ne-Nhanho Kushanda
Kutenderera kwakajairika kunopfuura nematanho akati wandei. Mushandi anopinda ma parameter akananga pa interface. Supervisor domain anoendesa zvinangwa izvi kumutongi we process-level. Power stage inobva yawedzera simba ku arc. Multivariable controller inovandudza kufungidzira kwayo kwema parameter asina kujeka kana welding yatanga. Closed-loop feedback inochengetedza current, voltage, kufamba, uye wire feed pa target. Sisitimu inovhara arc pakupera kwepass.
Dhizaini Kufunga
Sarudzo dzebhodhi dzinotungamira mashandiro . Padanho remagetsi, unofanirwa kuyera sarudzo dzeIGBT, MOSFET, uye SCR uchienzanisa nekuchinja frequency uye kurasikirwa kwekufambisa. Isolated gate drive ine dead-time yakakwana inodzivirira kuputika. Snubbers, TVS diodes, uye varistors clamp switching transients uye line surges. Kuyerwa kwazvino kunoenderana ne shunt, Hall sensor, kana current transformer. Nzira yega yega inochinjana kururama nekupatsanurwa uye mutengo. Opto-isolation inoparadzanisa power stage kubva ku control logic. Creepage uye clearance zvinofanirwa kusangana nemitemo ye high-voltage spacing. Heavy copper uye busbars zvinotakura nzira yakakwira kwazvo yemagetsi. Heatsinking uye thermal cycling zvinoganhurira hupenyu hwechishandiso. DFM inorambidza chimiro chehuwandu hwelayer, huremu hwemhangura, uye kuyerera kweassembly. Izvi zvinosarudza dhizaini inosvika pakugadzirwa.
Masisitimu Ekushongedza Nzvimbo Nekudzivirira Nzvimbo
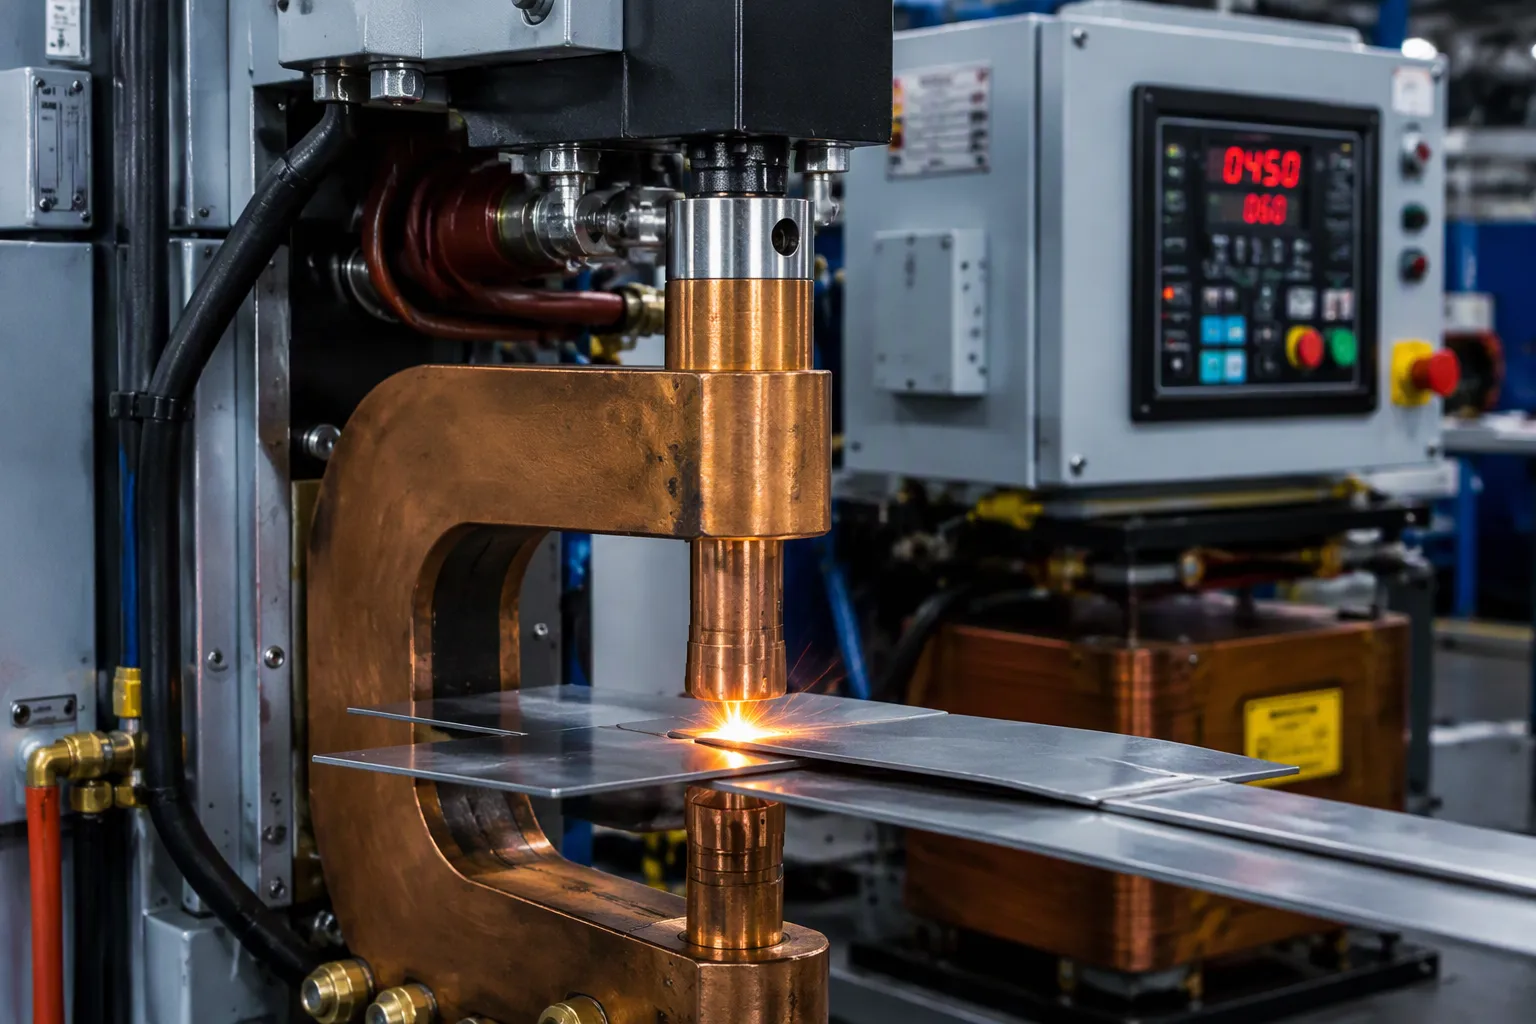
Sisitimu yekuwedera ine maburi inosanganisa masimbi pane imwe nzvimbo. Inoshandisa kumanikidzwa uye inotumira magetsi kuburikidza nepakati. Kupisa kunobva mukusimba kwemagetsi kunonyungudutsa simbi yepasi panzvimbo inodzima. Mainjiniya vanodana iyi resistance spot welding, imwe yemhando dzakasiyana dze resistance welding. Mitsetse yekugadzira inowanzo mhanyisa michina yeMFDC-RSW (medium-frequency direct current) kana PLC-otomatiki inodzorwa. Mumasero ane network, bhodhi rekutonga reAW rinotaura nebhodhi re785 rakabatanidzwa re weld control timer pamusoro pe serial link. Bhodhi renguva ndiro rine purogiramu yekupfura. Bhodhi reAW rinobata kutevedzana uye kubatana maoko.
Zvikamu zveSisitimu yeKushongedza Nzvimbo
Zvikamu zvesystem yekuwedera panzvimbo inowira mumapoka emakanika, emagetsi, uye ekutonga. Tafura iri pazasi inoratidza chikamu chimwe nechimwe nebasa racho.
chikamu | basa |
|---|---|
Tool holders | Bata maerekitirodhi zvakasimba uye tsigira mapombi emvura anoatonhodza |
Electrodes | Chiumbwa chemhangura chisina simba rakawanda, chakaumbwa pakushandiswa kwese; chinoumba chikamu chechikamu chechipiri chetransformer |
Power zvitengeswa | Inopa simba remagetsi kumuchina wekuwedera |
Chikamu chekuchengetera simba | Capacitor bank inopa simba guru ipapo ipapo; haidiwi kana kudiwa kwacho kuri kushoma |
chinja | Inorasira simba rakachengetwa mutransformer yekubatanidza welding |
Transformer yekuwedera | Matanho emagetsi anodzikira uye magetsi anokwira, zvichideredza mwero unofanirwa kubatwa neswitch |
Kudzora bhokisi | Anotarisira switch uye anogona kutarisa electrode voltage kana current |
Pfuti yerudzi rweC | Kuomarara kwakanyanya uye kuchinjika kwematurusi nekufamba kwecollinear; inokodzera kushanda nesimba pachinhu chakakora |
Pfuti yerudzi rweX | Nzvimbo yekubatira yakakura asi isinganyanyi kuomarara; inokodzera mapaneru matete akatsetseka uye inoda matipi akaita sedome |
Maitiro Ekuona Weld: Kutevedzana Kwekudzora
Vashandi vanotevedzera kutevedzana kwakatarwa. Bhokisi rekudzora rinoverenga nguva yedanho rega rega.
Nguva yekudzvanya — maerekitirodhi anovhara uye anovaka simba risati rasvika, achigara pamachira uye achidzikamisa kubatana.
Nguva yekuweld — magetsi anopfuura nemudura, uye kupisa kunodzivirira magetsi kunowedzera nugget.
Nguva yekubata — magetsi anomira asi simba rinoramba richienderera mberi; nugget inosimba kana yamanikidzwa.
Nguva yekurega kushanda — maerekitirodhi anodzokera shure uye chishandiso chebasa chinofambira mberi, zvichiisa mwero wekutenderera.
Nguva yekuwedera inotanga yoga mushure menguva yekudzvanya. Nguva yekubatirira inouya mushure menguva yekupisa, uye nguva yekudzima inovhara denderedzwa. Aya maparamendi ekuwedera espot welding — squeeze, weld, hold, off — anoisa maparamendi ekuwedera espot yejoinhi yakapihwa. Mhinduro yeclosed-loop inoyera welding current ne shunt resistor kana Hall sensor. Izvi zvinokunda open-loop timing-only setups nekuti inogadzirisa electrode wear uye tab oxidation. Current transformer inopa imwe sarudzo yakaparadzana. Sisitimu yekudzora inogadzirisa fireing kuti ibate chinangwa.
Dhizaini Yekugadzira
Kubata mains inrush uye surge kunoda kutariswa nekukurumidza. Chinovhara varistor pamwe neTVS chinodzivirira kumberi. Heatsinking inofanira kufukidza zvese zvishandiso zvemagetsi nemaelectrodes, sezvo thermal cycling inofukidza matips nema solder joints zvakafanana. Spot welding pressure settings inoshanda nenguva iripo neye weld, saka tarisa zvese zvitatu pamwe chete. DFM constraints shape busbar layout uye copper weight. Chengetedza creepage uye clearance yakawanda parutivi rwe high-voltage. Sound resistance welding inosanganisa nguva pfupi ye weld nesimba rakakwana. Muchina wega wega welding spot unopa mubairo we board design yakangwarira. Maitiro e welding spot anoramba achidzokororwa kana electronics ichibata zvinangwa zvayo.
Kuenzanisa Maitiro Ekudzora uye Kuchinjana Kwemagadzirirwo
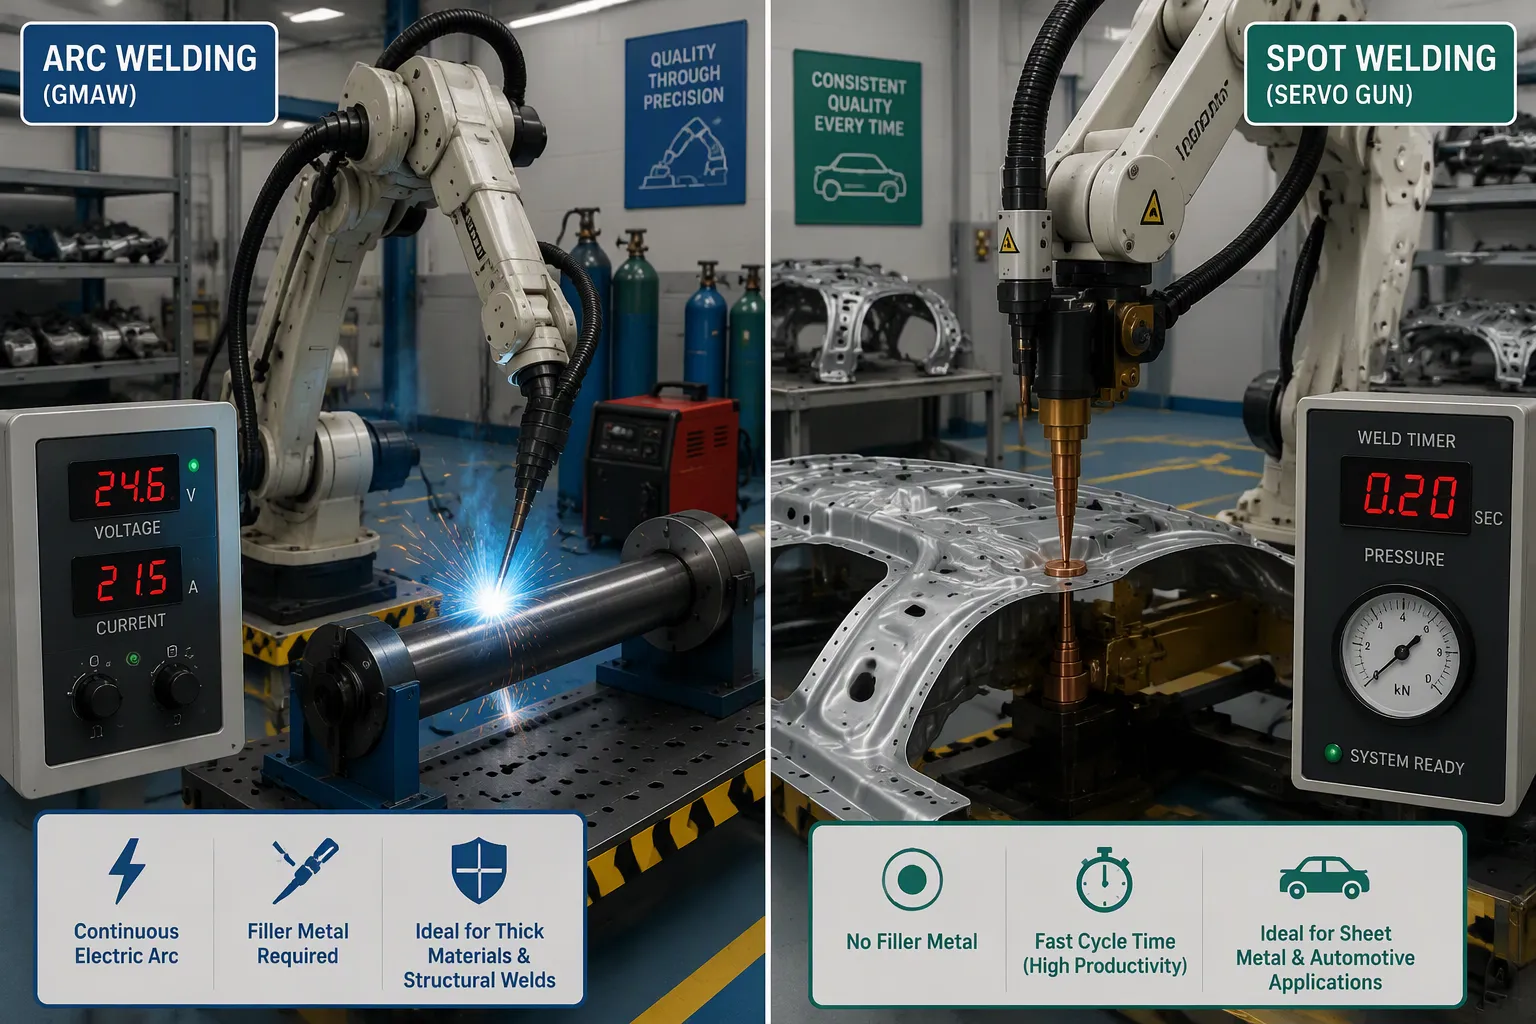
Arc vs. Spot: Misiyano mikuru
Sisitimu yekudzora kupinza kwearc inodzora kugadzikana kwearc, current, uye voltage. Mutongi wekugadzirisa nzvimbo anodzora kumanikidzwa kwemagetsi, nguva, uye electrode. Maitiro ekugadzirisa nzvimbo anoda plasma column yakagadzikana, saka mutongi wekugadzirisa nzvimbo anogadzirisa voltage ne current kakawanda pasekondi. Maitiro ekugadzirisa nzvimbo anoenderana nekupisa kunobva pakudzivirira kwemagetsi panzvimbo inodzima. Pano mutongi anoyera nguva yekurova kwemagetsi uye anochengetedza kumanikidzwa kwekugadzirisa nzvimbo.
Magadzirirwo ewelding espot welding — squeeze, weld, hold, and off — haana arc equivalent. Asi masisitimu eArc anobata waya, kumhanya kwekufamba, uye kureba kwearc. Muchina wewelding spot unopfura pulse imwe chete papoindi. Sisitimu yeArc inomhanya isingamire pamusono. Misiyano iyi inoumba dhizaini yebhodhi. Mabhodhi eArc anoda ma "current loops" anokurumidza. Mabhodhi eSpot anoda ma "counters" chaiwo e "weld time", uye nguva yeweld ne "current" zvinofanira kutevedzana.
Mashandisirwo uye Kuchinjana Kwezvinhu Mukugadzira
Kugadzira mota kunoshandisa maitiro ese ari maviri nehukuru hwakawanda. Mitsetse yekugadzira mota inosanganisawo mhando dzekubatanidza zvinodzivirira. Tafura iri pazasi inoratidza mashandisirwo akajairika ekubatanidza zvinhu pamotokari.
Welding Maitiro | Kushandiswa Kwemotokari Kwakajairika | Key Details |
|---|---|---|
Robotic TIG | Machubhu akatetepa, akapedzwa kupinza anooneka | Inobatirira ukobvu hwemadziro hwe0.5mm–3mm; yakabatana nemarobhoti eABB IRB 1660ID uye masosi emagetsi eMiller Dynasty ekudzora arc nemazvo. |
Resistance Spot Welding | Magungano emotokari emuviri muchena uye esimbi yepepa | Marobhoti eFANUC R-2000iC ane pfuti dzeservo; 1,200–1,800 spots paawa; nugget pull-test pass rates iri pamusoro pe99.7%; electrode force 300–800 lbs |
MIG/MAG (GMAW) | Zvikamu zvesimbi nearuminiyamu, kusanganisira mabhureki e exhaust manifold | Maitiro ekushanda kwesimbi ye1.2mm–12mm; pulsed MIG inoderedza kupfapfaidza; CMT yearuminiyamu isina kupfapfaidza; real Tier 1 exhaust manifold bracket cell: 340 parts/shift, 22-sec cycle, kurambwa kwakadzikira kubva pa4.2% kusvika pa0.3% |
Muviri wemota unowanzo takura zviuru zvema "spot welds". Bhodhi iri rinoshanda nekuti "spot welding" inokurumidza uye iri nyore kuti maoko erobhoti aiite pamutsetse wekubatanidza.
Kupinza mapopoma nesimbi uye kupinza arc zvinowanzo shandiswa mumabasa ekugadzira zvinhu zvakawanda seindasitiri yemotokari, uko kupinza mapopoma kunobatanidza mafuremu matete esimbi.
Zvakanakira nekuipira kwekugadzirisa nzvimbo zvinobva mukumhanya uku. Inokurumidza uye haipindi marobhoti, asi inobatanidza machira matete chete. Kupera kwema electrode kunochinjawo magetsi ekugadzirisa nekufamba kwenguva. Kugadzirisa nzvimbo kunobata zvikamu zvakakora uye misono mirefu. Zvinhu zvinobatanidzwa mukugadzira zvinosanganisira mutengo, kushandura thermal, kukwira nekudzika kwenzvimbo, uye zvipingamupinyi zveDFM. Mabhodhi ekugadzirisa anotarisana nekupisa kwakanyanya . Kugadzirisa nzvimbo nekudzora kudzika kwenzvimbo zvinoda dhizaini yekungwarira yebhari nemhangura.
Sisitimu yekudzora welding imagetsi nesoftware inotarisira maitiro ekubatanidza. Sisitimu yekudzora welding ye arc inochengetedza kugadzikana kwe arc, current, uye voltage pachinangwa. Sisitimu yekushongedza spot inodzora welding current, weld time, uye electrode pressure. Magadzirirwo ese ari maviri anopa welds dzakafanana, dzinodzokororwa, uye dzakachengeteka. Maitiro ekubatanidza spot anoenderana nenguva yakaoma, nepo basa re arc richienderana ne fast current loops. Sarudzo dzebhodhi-level uye kutengeserana kwekugadzira zvinosarudza kuti ndeipi system yekudzora inokodzera chigadzirwa chakapihwa. Mainjiniya anofanira kuyera thermal cycling, creepage uye clearance, uye miganhu yeDFM vasati vaburitswa. Zviyero zvekushongedza zvine hungwaru uye nzira dzemagetsi dzinoshanda dzinoita kuti weld yega yega idzokororwe.
FAQ
Chii chinonyatso gadziriswa ne welding control system?
Sisitimu yekudzora welding inodzora simba rinosvika pajointi. Sisitimu ye arc inochengetedza kugadzikana kwe arc, current, uye voltage pachinangwa. Muchina wekushongedza wespot panzvimbo pezvo unochengetedza nguva yekurova kwemoyo uye unochengetedza simba re electrode. Controller yega yega inokodzera fizikisi yemaitiro ayo.
Sei kusona kwenzvimbo kuchida mhinduro yemazuva ano yakavharika?
Kupera kwemaerekitirodhi uye oxidation yenzvimbo zvinoshandura nzira yekudzivirira nekufamba kwenguva. Nguva yekuvhura haigone kuona kudonha ikoko. Muchina wekutonga unoyera magetsi ekubatanidza uye unogadzirisa kona yekupisa. Maitiro ekubatanidza nzvimbo anozoramba achidzokororwa muzviuru zvemasekeji.
Mainjiniya vanosarudza sei pakati pema "arc" nema "spot systems" echigadzirwa?
Maitiro ekubatana anosarudza kutanga. Matanda matete anoshanda zvakanaka nekubatanidza nzvimbo, uye misono mirefu pazvikamu zvakakora inoshanda zvakanaka nekubatanidza nzvimbo. Huwandu hwekugadzira hunokoshawo. Sero rerobhoti rinoshandisa nzvimbo 1,200–1,800 paawa rinobatsira kusanganisa nzvimbo, nepo kugadzira nzvimbo shoma kuchibatsira michina yekubatanidza nzvimbo.
Ndezvipi zvinetso zvebhodhi zvinokonzera kukundikana kukuru mumunda?
Kutenderera kwemhepo nekupisa ndiko kuri pamusoro penyaya. Zvishandiso zvemagetsi nemagetsi zvinopera kana kupisa kuchiramba kuchikwira. Kusafamba zvakanaka uye kucheneruka kwemagetsi akawanda kunokonzerawo kuputsika. Vagadziri vanofanirawo kuvharira mains kupinda nekukurumidza. Kurongeka kwenzira yemagetsi nekungwarira kunomisa nzvimbo dzinopisa.