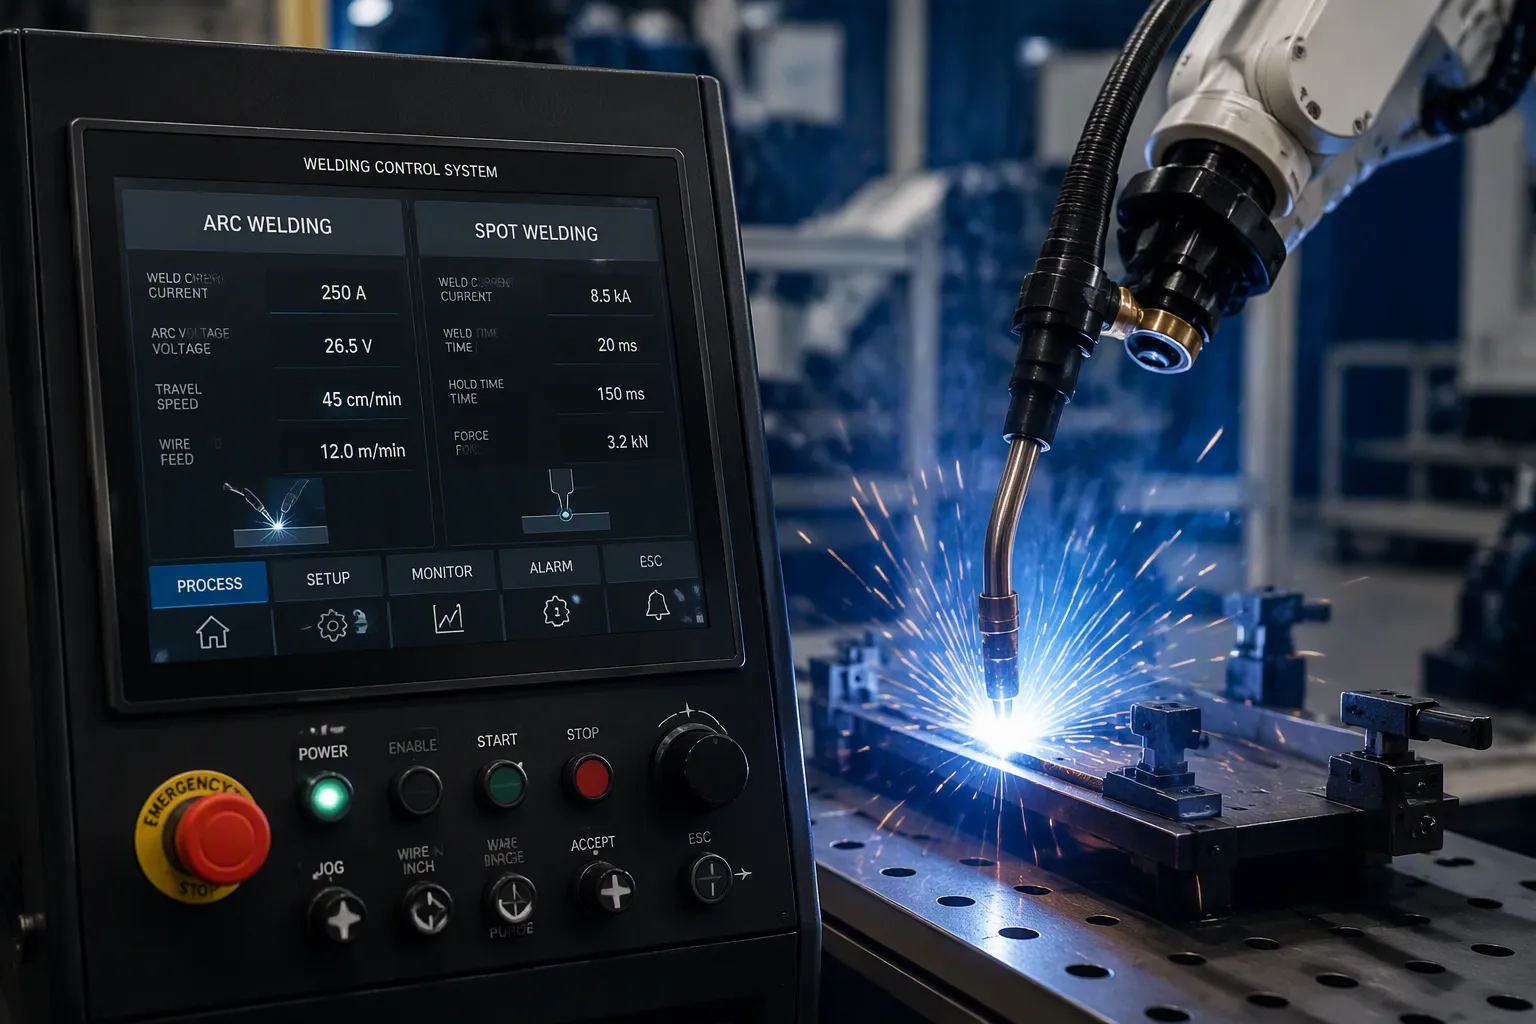
アーク溶接およびスポット溶接制御システムは、溶接設定を制御する電子機器とソフトウェアのセットです。これにより、各溶接が一貫性、安全性、再現性を維持します。2 つのプロセスは異なる物理法則に基づいて動作するため、制御システムで管理する変数も異なります。アーク溶接コントローラは、アークの安定性、電流、電圧を管理します。スポット溶接コントローラは、電流、時間、電極圧力を管理します。ハードウェア エンジニアと電子機器製品チームは、ここで実際の基板レベルの選択に直面します。パワー ステージの選択、絶縁ゲート ドライブ、電流測定、高電圧間隔など、すべてが最終設計を形作ります。製造上のトレードオフは、その直後に発生します。設計者は、制御システムが生産段階に入る前に、熱サイクル、沿面距離と空間距離、および DFM 制限を考慮する必要があります。
主要なポイント(要点)
アーク溶接制御システムは、アークの安定性、電流、電圧を制御することで、溶接の一貫性を維持します。
スポット溶接制御システムは、電流、時間、電極圧力を制御して、強固で再現性の高い溶接を実現します。
閉ループフィードバックは、電極の摩耗や表面の変化を補正することで、溶接品質を向上させる。
基板レベルでの設計上の選択、例えば熱制御や高電圧間隔などは、溶接システムの信頼性に影響を与える。
溶接の仕組みを理解することは、エンジニアがそれぞれの作業に適した制御システムを選択する上で役立ちます。
アーク溶接制御システムの基礎
アーク溶接制御システムは、筐体とその内部にある回路基板で構成されます。これらの部品は、溶接電流、電圧、ワイヤ送給速度、アーク距離、および移動速度を制御します。コンピュータ制御のアーク溶接ステーションは、これらの機能を同期させます。例えば、AWS-210-400-800シリーズは、マイクロプロセッサベースのプログラマブル電源を使用しています。これらのユニットは、溶接電流、移動速度、アーク距離、およびワイヤ送給速度のクローズドループサーボ制御を実現します。電流、電圧、移動速度、およびワイヤ送給速度は、システム内で常に同期されます。
主要なコンポーネントと機能
設計は機能別に分割されます。以下の表は、その分担をまとめたものです。
制御コンポーネント | 割り当てられた機能 |
|---|---|
コントローラードメイン | 溶接プロセス自体に密接に関連する部品や機能を取り扱う。 |
スーパーバイザードメイン | より一般的な機能(上位レベルの監視)を処理する |
多変数コントローラー | 溶接が開始された後(t > 0)、間接溶接パラメータの最初の推定値を置き換えます。 |
オペレータ入力 | 溶接幅や溶け込み深さなどの直接溶接パラメータのみを設定します。 |
したがって、溶接機のコントローラは、プロセスレベルの制御と上位レベルの監視を分離する。オペレーターは直接溶接パラメータを設定する。多変数コントローラは、アーク開始後の間接パラメータの推定精度を向上させる。
ステップバイステップの操作
典型的なサイクルはいくつかの段階を経て進行します。オペレーターはインターフェースで直接パラメータを入力します。監視ドメインはこれらの目標値をプロセスレベルコントローラに渡します。次に、電力ステージがアークを起動します。多変数コントローラは、溶接が開始されると間接パラメータの推定値を更新します。閉ループフィードバックにより、電流、電圧、移動量、ワイヤ送給量が目標値に維持されます。パスの終了時に、システムはアークを停止します。
設計上の考慮事項
ボードレベルの選択がパフォーマンスを左右します。パワーステージでは、IGBT、MOSFET、SCRのオプションをスイッチング周波数と導通損失と比較検討する必要があります。十分なデッドタイムを備えた絶縁ゲート駆動により、シュートスルーを防ぎます。スナバ、TVSダイオード、バリスタは、スイッチング過渡現象とラインサージを抑制します。電流測定は、シャント、ホールセンサ、または電流トランスに依存します。各方式は、精度と絶縁性、コストのトレードオフがあります。光絶縁により、パワーステージと制御ロジックが分離されます。沿面距離と空間距離は、高電圧間隔規則を満たす必要があります。非常に大きな電流経路は、厚い銅とバスバーによって伝送されます。放熱と熱サイクルは、デバイスの寿命を制限します。DFM制約により、層数、銅重量、およびアセンブリフローが決まります。これらのトレードオフによって、どの設計が生産段階に進むかが決まります。
スポット溶接および抵抗スポット溶接システム
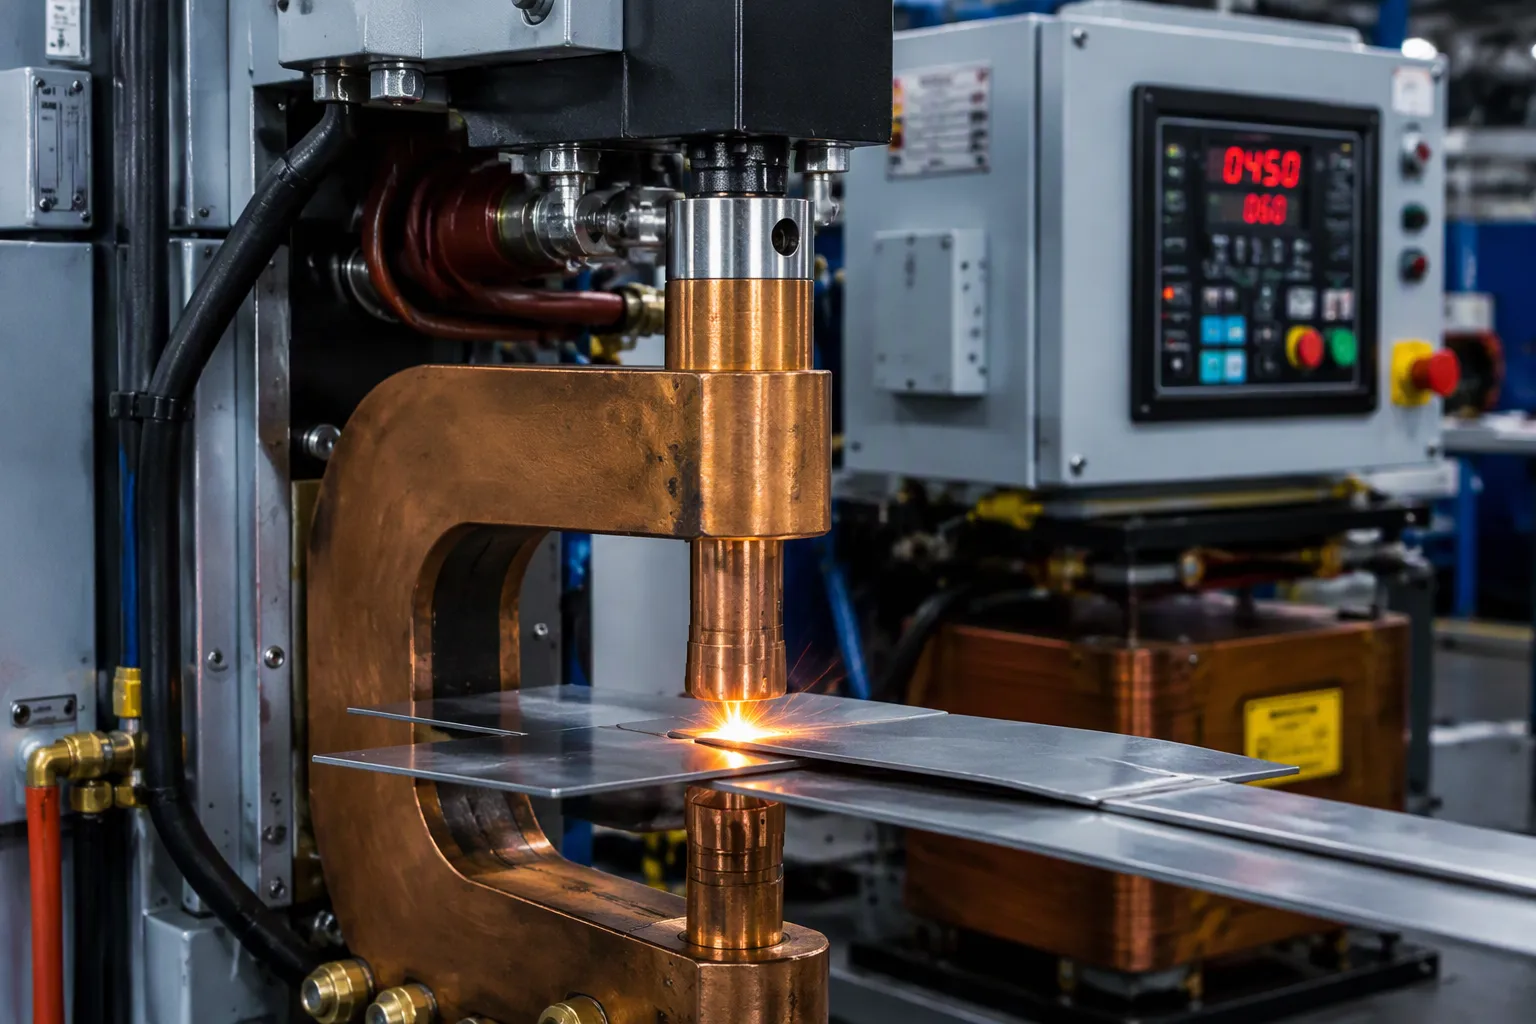
スポット溶接システムは、金属板を一点で接合します。圧力をかけ、積層体に電流を流します。電気抵抗による熱で、接合面の母材が溶融します。エンジニアはこれを抵抗スポット溶接と呼び、抵抗溶接のいくつかの種類の1つです。生産ラインでは、MFDC-RSW(中周波直流)装置または PLC制御された自動化。ネットワーク接続されたセルでは、AWコントローラボードがシリアルリンクを介して785統合溶接制御タイマーボードと通信します。タイマーボードは発射スケジュールを管理し、AWボードはシーケンス処理とハンドシェイクを行います。
スポット溶接システムの構成部品
スポット溶接システムの構成要素は、機械系、電気系、制御系の3つのグループに分類されます。下の表は、各構成要素とその役割を示しています。
成分 | 演算 |
|---|---|
ツールホルダー | 電極をしっかりと持ち、オプションで冷却用のウォーターホースを取り付けます。 |
電極 | 用途に応じて成形された低抵抗銅合金。変圧器の二次回路の一部を構成する。 |
電源 | 溶接機に電力を供給する |
エネルギー貯蔵ユニット | コンデンサバンクは瞬間的に高い電力を供給するが、需要が低いときは不要である。 |
スイッチ | 蓄積されたエネルギーを溶接トランスに放出する |
溶接トランス | 電圧を下げて電流を上げることで、スイッチが処理しなければならないレベルを低減します。 |
コントロールボックス | スイッチを管理し、電極電圧または電流を監視する場合があります。 |
C型銃 | 高い剛性と工具の柔軟性を備え、直線運動が可能。厚板材の高負荷加工に適しています。 |
X型銃 | 作業スペースは広いが剛性は低い。薄型のフラットパネルに適しており、ドーム型の先端部が必要。 |
スポット溶接の方法:制御手順
作業員は決められた手順に従って作業を行う。制御ボックスは各工程の時間を計測する。
圧縮時間 ― 電流が流れる前に電極が閉じて力を蓄積し、シートを所定の位置に固定して接触を安定させる。
溶接時間――電流が積層体に流れ、電気抵抗加熱によってナゲットが成長する。
保持時間 ― 電流は停止するが力は継続し、圧力によって塊が固まる。
オフ時間中は、電極が後退し、ワークピースが前進することで、サイクルレートが設定されます。
スクイーズ時間の後に溶接時間が自動的に開始されます。加熱時間の後に保持時間が続き、オフ時間でループが閉じます。スポット溶接のこれらの溶接パラメータ(スクイーズ、溶接、保持、オフ)は、特定の接合部のスポット溶接パラメータを設定します。閉ループフィードバックは、シャント抵抗器またはホールセンサを使用して溶接電流を測定します。これは、電極の摩耗やタブの酸化を補正するため、オープンループのタイミングのみの設定よりも優れています。電流トランスは、別の絶縁オプションを提供します。制御システムは、ターゲットを保持するように発射を調整します。
設計ガイドライン
主電源の突入電流とサージの処理には早期に注意を払う必要があります。バリスタとTVSクランプでフロントエンドを保護します。熱サイクルによってチップと半田接合部が摩耗するため、ヒートシンクはパワーデバイスと電極の両方を覆う必要があります。スポット溶接の圧力設定は電流と溶接時間と相互作用するため、3つすべてを同時に確認してください。DFM制約により、バスバーのレイアウトと銅の重量が決まります。高電圧側では沿面距離と空間距離を十分に確保してください。健全な抵抗溶接技術は、短い溶接時間と十分な圧力を組み合わせます。すべてのスポット溶接機は、慎重な基板設計によって恩恵を受けます。電子部品が目標値を保持している場合、スポット溶接プロセスは再現性を維持します。
制御システムの比較と設計上のトレードオフ
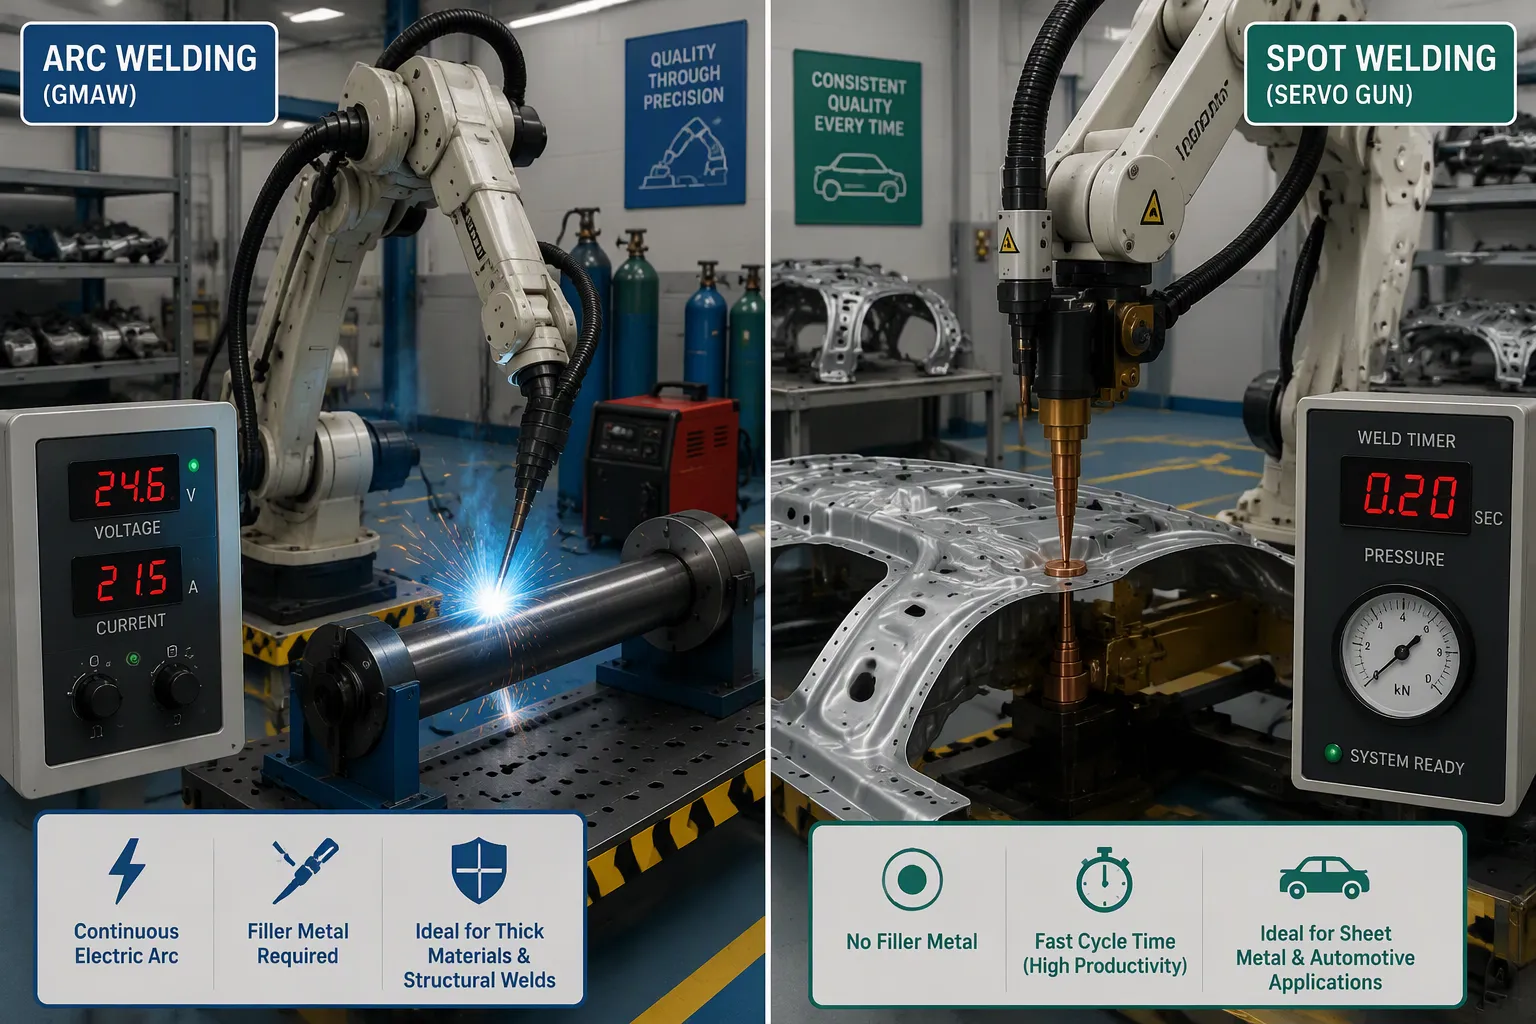
アーク型とスポット型:主な違い
アーク溶接制御システムは、アークの安定性、電流、電圧を管理します。スポット溶接コントローラは、電流、時間、電極圧力を管理します。アーク溶接では安定したプラズマ柱が必要なため、アークコントローラは毎秒何度も電圧と電流を調整します。スポット溶接では、接合面の電気抵抗による熱を利用します。ここでは、コントローラが電流パルスのタイミングを調整し、スポット溶接圧力を一定に保ちます。
スポット溶接の溶接パラメータ(締め付け、溶接、保持、オフ)には、アーク溶接に相当するものはありません。アーク溶接システムでは、ワイヤ送給、移動速度、アーク距離を制御します。スポット溶接機は、1点につき1パルスを発射します。アーク溶接システムは、継ぎ目に沿って停止することなく動作します。これらの違いが基板設計に影響を与えます。アーク溶接基板には高速電流ループが必要です。スポット溶接基板には正確な溶接時間カウンターが必要であり、溶接時間と電流は連動して動作する必要があります。
用途と製造上のトレードオフ
自動車製造では、両方のプロセスが大量生産されています。自動車製造ラインでは、抵抗溶接の種類も混在しています。下の表は、車両におけるスポット溶接とアーク溶接の一般的な用途を示しています。
溶接プロセス | 典型的な自動車用途 | 特徴 |
|---|---|---|
ロボットTIG溶接 | 薄肉管、目に見える溶接仕上げ | 0.5mm~3mmの肉厚に対応。ABB IRB 1660IDロボットおよびMiller Dynasty電源と組み合わせることで、高精度なアーク制御を実現。 |
抵抗スポット溶接 | 自動車のホワイトボディおよび板金組立品 | サーボガン搭載のFANUC R-2000iCロボット。処理能力:1,200~1,800スポット/時。ナゲット引抜き試験合格率:99.7%以上。電極加圧力:300~800ポンド。 |
ミグ/マグ(GMAW) | スチールおよびアルミニウム製の部品(排気マニホールドブラケットを含む) | 1.2mm~12mm厚の鋼材に対応する主力プロセス。パルスMIG溶接によりスパッタを低減。CMTによりスパッタのないアルミニウム溶接を実現。真のTier 1排気マニホールドブラケットセル:1シフトあたり340個の部品を処理、サイクルタイムは22秒、不良率は4.2%から0.3%に低減。 |
一般的な自動車の車体には、数千箇所ものスポット溶接が施されている。この量で済むのは、スポット溶接が非常に高速で、組み立てライン上のロボットアームによる作業が容易だからである。
抵抗スポット溶接やアーク溶接は、自動車産業のような大量生産の現場でよく用いられ、スポット溶接によって薄い金属板のフレーム同士が接合される。
スポット溶接のメリットとデメリットはこの速度に起因します。高速でロボットにも適していますが、薄いシートの積層体しか接合できません。電極の摩耗により、溶接電流も時間とともに変化します。アーク溶接は、より厚い部分や長い継ぎ目に対応できます。製造上のトレードオフには、コスト、熱サイクル、沿面距離と空間距離、およびDFM制約が含まれます。抵抗溶接された基板は、激しい熱サイクルにさらされます。抵抗溶接とアーク溶接の両方で、バスバーと銅の設計を慎重に行う必要があります。
溶接制御システムとは、溶接プロセスを管理する電子機器とソフトウェアのことです。アーク溶接制御システムは、アークの安定性、電流、電圧を目標値に維持します。一方、スポット溶接システムは、溶接電流、溶接時間、電極圧力を制御します。どちらのシステムも、一貫性があり、再現性が高く、安全な溶接を実現します。スポット溶接プロセスは厳密なタイミングに依存するのに対し、アーク溶接は高速な電流ループに依存します。基板レベルの選択と製造上のトレードオフによって、どの制御システムが特定の製品に適しているかが決まります。エンジニアは、リリース前に、熱サイクル、沿面距離と空間距離、およびDFM(設計製造性)の制限を考慮する必要があります。適切な溶接パラメータと確実な電流経路により、すべての溶接の再現性が確保されます。
FAQ
溶接制御システムは実際には何を制御しているのでしょうか?
溶接制御システムは、接合部に到達するエネルギーを制御します。アークシステムは、アークの安定性、電流、電圧を目標値に維持します。一方、スポット溶接機は、パルスのタイミングを調整し、電極の張力を維持します。それぞれの制御装置は、それぞれの溶接プロセスの物理特性に合わせて設計されています。
スポット溶接にはなぜ閉ループ電流フィードバックが必要なのですか?
電極の摩耗や表面酸化によって、抵抗経路は時間とともに変化します。開ループ制御では、この変化を検知できません。閉ループ制御では、溶接電流を測定し、点火角度を補正します。これにより、スポット溶接プロセスは数千サイクルにわたって再現性を維持します。
エンジニアは製品に対して、アーク放電システムとスポット放電システムのどちらを選択するのか、どのように判断するのでしょうか?
まず、接合部の形状が溶接方法を決定します。薄板の積層にはスポット溶接が適しており、厚板の長い継ぎ目にはアーク溶接が適しています。生産量も重要な要素です。1時間に1,200~1,800箇所のスポット溶接を行うロボットセルでは抵抗溶接が有利ですが、少量生産の場合はアーク溶接装置が適しています。
基板レベルのどのような問題が、現場での故障を最も多く引き起こすのか?
熱サイクルは最も重要な問題です。電力デバイスと電極先端は、繰り返される熱パルスによって摩耗します。高電圧側の沿面距離と空間距離が不十分な場合も、絶縁破壊の原因となります。設計者は、電源の突入電流を早期に抑制することも重要です。電流経路を慎重に設計することで、ホットスポットの発生を防ぐことができます。