1. Corte de material FPC
Salvo ciertas excepciones, la mayoría de los materiales utilizados en circuitos impresos flexibles (FPC ) se presentan en rollos. Dado que no todos los procesos requieren técnicas basadas en rollos, algunos, como la perforación de orificios metalizados en PCB flexibles de doble cara, deben realizarse con materiales en láminas. El primer paso para la fabricación de PCB flexibles de doble cara es cortar el material en láminas.
Los laminados flexibles revestidos de cobre tienen una tolerancia muy baja a la tensión mecánica y se dañan fácilmente. Cualquier daño durante el proceso de corte puede afectar significativamente el rendimiento de los procesos posteriores. Por lo tanto, aunque el corte pueda parecer sencillo, se debe tener mucho cuidado para garantizar la calidad del material. Para pequeñas cantidades, se pueden utilizar máquinas de corte manuales o cortadoras rotativas. Para producciones a gran escala, son preferibles las máquinas de corte automáticas.
Ya se trate de laminados o películas de recubrimiento revestidos de cobre de una o dos caras, la precisión de corte puede alcanzar ±0.33 mm. El proceso de corte es altamente fiable y el material cortado se apila automáticamente de forma ordenada, sin necesidad de manipulación manual a la salida. El proceso minimiza los daños al material, que permanece prácticamente libre de arrugas o arañazos. Además, los equipos avanzados pueden cortar automáticamente FPC grabados en formato de rollo mediante sensores ópticos que detectan los patrones de alineación grabados, logrando una precisión de corte de 0.3 mm. Sin embargo, los bordes cortados no deben utilizarse para la alineación en procesos posteriores.
2. Perforación de orificios FPC
Al igual que en las placas de circuito impreso (PCB) rígidas, los orificios pasantes en las PCB flexibles se pueden perforar mediante mecanizado CNC. Sin embargo, este método no es adecuado para circuitos de doble cara fabricados mediante laminación con orificios pasantes metalizados. A medida que los diseños de circuitos se vuelven más densos y los diámetros de los orificios pasantes más pequeños, las limitaciones del mecanizado CNC han impulsado la adopción de otras técnicas de perforación, como el grabado por plasma, la perforación láser, el micropunzonado y el grabado químico. Estas técnicas más recientes son más compatibles con los requisitos del proceso de laminación.
Perforación CNC
La mayoría de los orificios pasantes en las placas de circuito impreso flexibles de doble cara se siguen perforando con máquinas CNC . Estas máquinas CNC son esencialmente las mismas que se utilizan para las placas de circuito impreso rígidas, aunque existen algunas diferencias en las condiciones de trabajo. Dado que las placas de circuito impreso flexibles son delgadas, se pueden apilar varias láminas para la perforación. En condiciones favorables, se pueden perforar de 10 a 15 láminas simultáneamente. Se pueden utilizar laminados de papel fenólico o laminados de epoxi reforzados con fibra de vidrio como láminas de soporte y cubierta, o bien placas de aluminio con un espesor de 0.2 a 0.4 mm. Existen brocas para placas de circuito impreso flexibles disponibles en el mercado, y las brocas utilizadas para perforar placas de circuito impreso rígidas también se pueden usar para las flexibles.
Las condiciones para taladrar, fresar la película de recubrimiento y dar forma a la placa de refuerzo son generalmente similares. Sin embargo, debido a la suavidad del adhesivo utilizado en los materiales de PCB flexibles, este puede adherirse fácilmente a la broca, lo que requiere una inspección frecuente de su estado y un aumento adecuado de su velocidad de rotación. Se debe tener especial cuidado al taladrar PCB flexibles multicapa o PCB rígido-flexibles.
puñetazos
El micropunzonado no es una técnica nueva y se ha utilizado para la producción en masa. Dado que los procesos basados en rollos implican una producción continua, a menudo se perforan agujeros pasantes en formato rollo. Sin embargo, el punzonado en masa se limita a diámetros de agujero de 0.6 a 0.8 mm y, en comparación con el taladrado CNC, el punzonado lleva más tiempo y requiere operación manual. El proceso inicial suele implicar grandes dimensiones, lo que en consecuencia hace que las matrices de punzonado sean más grandes y costosas. Si bien la producción en masa puede reducir costos, la depreciación del equipo es significativa, y para la producción de lotes pequeños, el taladrado CNC ofrece mayor flexibilidad y rentabilidad.
Sin embargo, en los últimos años se han logrado avances significativos tanto en la precisión de las matrices de punzonado como en el taladrado CNC. El punzonado se ha vuelto ahora más viable para las PCB flexibles. Las tecnologías de matriz más recientes permiten crear orificios de hasta 75 µm en laminados revestidos de cobre sin adhesivo con un espesor de sustrato de 25 µm. En condiciones adecuadas, también se pueden perforar orificios de hasta 50 µm. Las máquinas de punzonado también se han automatizado y ahora existen matrices más pequeñas, lo que convierte el punzonado en una opción viable para las PCB flexibles. Sin embargo, ni el taladrado ni el punzonado CNC son adecuados para procesar orificios ciegos.
Perforación láser

La tecnología láser permite perforar los orificios pasantes más pequeños. Se utilizan diversos tipos de máquinas de perforación láser para PCB flexibles, como láseres excímeros, láseres de CO₂, láseres YAG (granate de itrio y aluminio) y láseres de argón.
Los láseres de CO₂ solo pueden perforar capas de aislamiento, mientras que los láseres YAG pueden perforar tanto la capa de aislamiento como la lámina de cobre. Perforar la capa de aislamiento es significativamente más rápido que perforar la lámina de cobre, por lo que usar un solo láser para todos los procesos de perforación resulta ineficiente. Normalmente, primero se graba la lámina de cobre para formar el patrón de orificios y, a continuación, se retira la capa de aislamiento para formar el orificio pasante. Este método permite perforar orificios de diámetros extremadamente pequeños con láser. Sin embargo, la precisión de posicionamiento entre los orificios superior e inferior puede limitar el diámetro del orificio. En las vías ciegas, el problema de la alineación vertical no se presenta, ya que solo se graba la lámina de cobre de un lado.
Los láseres excimer son capaces de perforar orificios de gran precisión. Utilizan luz ultravioleta que descompone directamente la estructura molecular de la resina del sustrato, generando un calor mínimo y limitando el daño en el área alrededor del orificio. Esto da como resultado paredes de orificios lisas y verticales. Si se puede reducir aún más el tamaño del haz láser, se pueden perforar orificios con diámetros de 10 a 20 µm. Sin embargo, a medida que aumenta la relación de aspecto, el recubrimiento de cobre húmedo se vuelve cada vez más difícil.
Un problema clave con la perforación con láser excimer es que la descomposición de la resina produce residuos de negro de carbón en las paredes del orificio, que deben limpiarse antes del metalizado. Además, la uniformidad del láser puede generar residuos similares al bambú al procesar orificios ciegos. El mayor desafío de la perforación con láser excimer es su baja velocidad y su alto costo, lo que limita su uso a aplicaciones que requieren alta precisión y confiabilidad para orificios muy pequeños.
En cambio, las perforaciones con láser de CO₂ son mucho más rápidas y económicas, pero ofrecen una calidad de orificio inferior, con diámetros que suelen oscilar entre 70 y 100 µm. Sin embargo, la velocidad de procesamiento es significativamente mayor que la de los láseres excímeros, lo que hace que la perforación con láser de CO₂ sea más rentable, especialmente para matrices de orificios de alta densidad.
Al utilizar láseres de CO₂ para perforar vías ciegas, es fundamental que el láser solo alcance la superficie de cobre. No es necesario eliminar material orgánico de la superficie, pero podría ser necesario un posprocesamiento con grabado químico o de plasma para limpiar la superficie de cobre.
3. Metalización de agujeros
El proceso de metalización de orificios para PCB flexibles es similar al utilizado para PCB rígidas . Los avances recientes han sustituido el recubrimiento químico por un recubrimiento directo mediante capas conductoras a base de carbono. Esta técnica también se ha introducido en la fabricación de PCB flexibles.
Debido a la suavidad de las placas de circuito impreso flexibles, se requieren fijaciones especiales para asegurarlas durante la metalización. Estas fijaciones no solo mantienen la placa en su lugar, sino que también garantizan su estabilidad en el baño de recubrimiento. De lo contrario, el espesor desigual del recubrimiento de cobre puede provocar problemas como cortocircuitos y puentes durante el grabado. Para lograr un recubrimiento de cobre uniforme, la placa de circuito impreso flexible debe estirarse firmemente dentro de la fijación y se debe prestar especial atención a la posición de los electrodos.
4. Limpieza de superficies de láminas de cobre
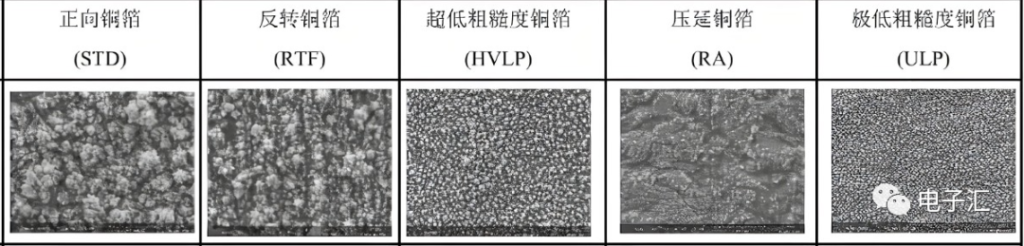
Para mejorar la adhesión de la máscara de resistencia, es necesario limpiar la superficie de la lámina de cobre antes de aplicarla. Aunque parezca un proceso sencillo, se debe tener especial cuidado con las PCB flexibles.
Normalmente, la limpieza implica métodos químicos y mecánicos. Para patrones de precisión, se suelen combinar ambos métodos. El cepillado mecánico puede ser complicado; si el cepillo es demasiado duro, puede dañar la lámina de cobre, pero si es demasiado blando, la limpieza puede ser insuficiente. Generalmente, se utilizan cepillos de nailon, y su longitud y dureza deben seleccionarse cuidadosamente. Se colocan dos rodillos de cepillos sobre la cinta transportadora, que giran en sentido contrario al movimiento de la cinta. Sin embargo, una presión excesiva de los rodillos de cepillos puede alargar el sustrato, provocando cambios dimensionales.
Si la superficie de cobre no se limpia correctamente, la adhesión de la máscara de fotorresina será deficiente, lo que reducirá el rendimiento del proceso de grabado. Gracias a la mejora en la calidad de las láminas de cobre laminadas en los últimos años, se puede omitir la limpieza de la superficie en circuitos de una sola cara. Sin embargo, para patrones de precisión inferiores a 100 µm , la limpieza de la superficie sigue siendo esencial.