Produkcja jednostronnych lub dwustronnych płytek PCB zazwyczaj obejmuje wiercenie otworów nieprzewodzących lub przewodzących bezpośrednio po cięciu materiału, podczas gdy płytki wielowarstwowe są wiercone po procesie laminowania. Otwory są kategoryzowane na podstawie ich funkcji, w tym otwory na komponenty, otwory na narzędzia, otwory przelotowe (Vias), otwory ślepe i otwory zakopane (otwory ślepe i zakopane są rodzajem otworów przelotowych). Konwencjonalne wiercenie odbywa się przy użyciu mechanicznego sprzętu wiertarskiego. W rzeczywistej produkcji odstępy między otworami zwykle wpływają zarówno na proces obróbki, jak i niezawodność produktu końcowego.
Wymagania produkcyjne dotyczące odstępu między otworami:
Otwory przelotowe (otwory przewodzące) :
- Minimalna średnica otworu:Wiercenie mechaniczne 0.15mm, wiercenie laserowe 0.075mm.
- Odległość między krawędzią podkładki a krawędzią płyty: 0.2 mm.
- Odległość między otworami przelotowymi (od krawędzi do krawędzi): Nie może być mniejsza niż 6 mil; najlepiej większa niż 8 mil. Jest to bardzo ważne i musi być uwzględnione podczas projektowania.
- Minimalna średnica otworu przelotowego jest zazwyczaj nie mniejsza niż 0.2 mm, a odległość między padami po jednej stronie nie powinna być mniejsza niż 4 mil, najlepiej większa niż 6 mil, bez górnego limitu. Jest to bardzo ważne i należy to wziąć pod uwagę.
Otwory na klocki (PTH) :
- Odległość między krawędzią podkładki a krawędzią płyty: 0.25 mm.
- Rozmiar otworu na pad jest określany przez używany komponent, ale powinien być co najmniej o 0.2 mm większy od pinu komponentu. Na przykład komponent z pinem 0.6 mm powinien mieć otwór co najmniej 0.8 mm, aby uniknąć trudności wynikających z tolerancji produkcyjnych.
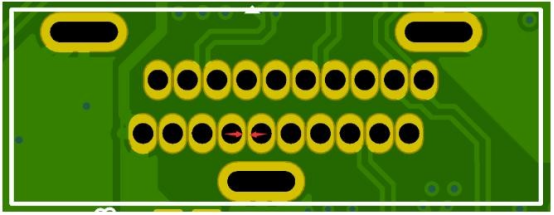
- Odległość między otworami podkładek (od krawędzi do krawędzi): Nie może być mniejsze niż 0.3 mm. Im większe, tym lepiej. Jest to krytyczne i należy to wziąć pod uwagę.
Otwory i szczeliny nieplaterowane (NPTH) :
- Odległość między otworami szczelinowymi nieplaterowanymi:Minimalny odstęp powinien wynosić co najmniej 1.6 mm. W przeciwnym razie może wystąpić zwiększone ryzyko pęknięcia otworów oraz trudności we frezowaniu krawędzi.
- Odległość od nieplaterowanych szczelin do krawędzi płytki nie powinna być mniejsza niż 2.0 mm, aby uniknąć pękniętych otworów. Dłuższe szczeliny powinny mieć większą odległość od krawędzi płytki, aby zapobiec rozdzieleniu na krawędzi.
- Otwory tłoczone nie platerowane:Aby połączyć ze sobą płytki, otwory te powinny być rozmieszczone nie za wolno ani za wolno, aby uniknąć złamania płytki. Zalecany odstęp wynosi zazwyczaj od 0.2 do 0.3 mm.
Wpływ rozstawu otworów na niezawodność:
Odległość między otworami :
Odnosi się to do odległości od wewnętrznej ściany jednego otworu do wewnętrznej ściany drugiego, a nie do odległości między podkładkami. Ważne jest, aby odróżnić te pomiary.
Jeśli odstępy między otworami są zbyt małe, jakie mogą być potencjalne problemy?
- Jeśli otwory w tej samej sieci znajdują się zbyt blisko siebie, może to powodować powstawanie pękniętych otworów, zadziorów i innych wad, które mają wpływ na wygląd i montaż.
- W przypadku otworów w różnych sieciach niewystarczające odstępy mogą powodować pękanie otworów, zadziory, a nawet zwarcia z powodu efekt kapilarny.
Efekt kapilarny (efekt zasysania wiórów) : Efekt kapilarny występuje w wyniku dużej prędkości obrotowej wiertła i nacisku wywieranego przez nie na otaczający materiał PCB. Może to spowodować poluzowanie włókna szklanego wewnątrz płytki, co może prowadzić do problemów, takich jak nieprawidłowe formowanie otworów i zwarcia, gdy miedziowana powłoka przenika przez te luźne obszary.
Zgodnie z wytycznymi IPC-A-600G :
Aby uzyskać efekt kapilarny, B nie powinien zmniejszać odstępów między ścieżkami poniżej minimum wymaganego w specyfikacji zamówienia, a A nie powinien przekraczać 80 mm (3.150 cala). To samo dotyczy odstępów między otworami.
Innym negatywnym skutkiem ciasnego rozmieszczenia otworów jest efekt CAF (przewodzącego włókna anodowego) :
- Efekt CAF:Dotyczy to jonów miedzi migrujących wzdłuż mikropęknięć w żywicy lub włóknie szklanym pomiędzy przewodnikami pod wpływem wysokiego napięcia i temperatury, co prowadzi do powstawania prądów upływowych.
- Dzieje się tak, gdy PCB/PCBA pracuje w środowiskach o wysokiej temperaturze i wilgotności, co powoduje słabą izolację między przewodnikami i ewentualne zwarcia. CAF zwykle występuje między przelotkami lub między przelotkami i ścieżkami lub między zewnętrznymi ścieżkami, co zmniejsza izolację i prowadzi do awarii.
Kontrole wykonalności rozstawu otworów:
1. Te same przelotki sieciowe : Jeśli dwa przelotki znajdują się zbyt blisko siebie podczas wiercenia, wydajność wiercenia płytki PCB może być obniżona. Po wywierceniu pierwszego otworu materiał między otworami może stać się zbyt cienki, co skutkuje nierównomiernym działaniem sił na wiertło, nierównomiernym chłodzeniem i pękaniem wiertła. Prowadzi to do nieprawidłowego formowania otworów lub braku połączenia przelotek.
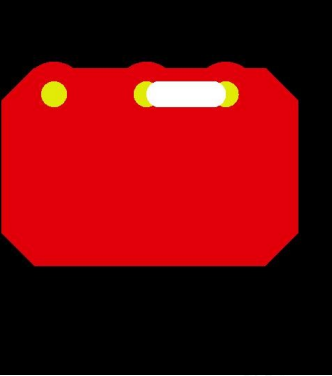
2. Różne przelotki sieciowe : Każda warstwa płytki PCB wymaga pola przelotowego z określonymi warunkami środowiskowymi, w tym z uwzględnieniem tego, czy ścieżki sąsiadują ze sobą. Jeśli odstępy są niewystarczające, niektóre pola przelotowe mogą utracić połączenie miedziane, co może prowadzić do zwarć. Aby tego uniknąć, konieczne jest zachowanie bezpiecznej odległości 3 mil między różnymi przelotkami sieciowymi.
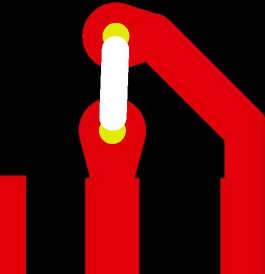
3. Różne otwory w komponentach sieciowych : Niewielkie przesunięcia w osi podczas produkcji mogą wpłynąć na odstępy między otworami w komponentach z różnych sieci. W takich przypadkach bezpieczną odległość zapewnia się poprzez przycięcie padu. To przycięcie może prowadzić do nieregularnych kształtów lub, w najgorszym przypadku, do pęknięcia otworu lub zwarcia podczas lutowania.
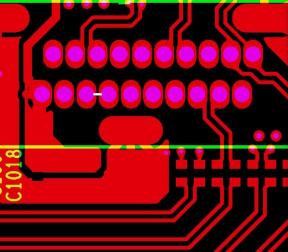
4. Przejścia ślepe i zakopane :
- ślepe przeloty:Są to otwory łączące warstwy wewnętrzne z zewnętrznymi, ale nie przechodzące przez całą płytkę PCB.
- Pochowany Vias:Łączą one tylko warstwy wewnętrzne i są niewidoczne z powierzchni płytki PCB.
Gdy odstęp między ślepymi i zakopanymi przelotkami jest zbyt mały lub nie istnieje, skutkuje to „otworem ułożonym w stos”. Projekt może napotkać trudności produkcyjne, zwłaszcza gdy położenie przelotek nie pozwala na prawidłowe połączenie. W takich przypadkach wymagany jest specjalny proces, aby zapewnić, że przelotki są połączone elektrycznie po wierceniu. Obejmuje to ukończenie wiercenia zakopanych przelotek przed powlekaniem, a następnie wiercenie ślepych przelotek.