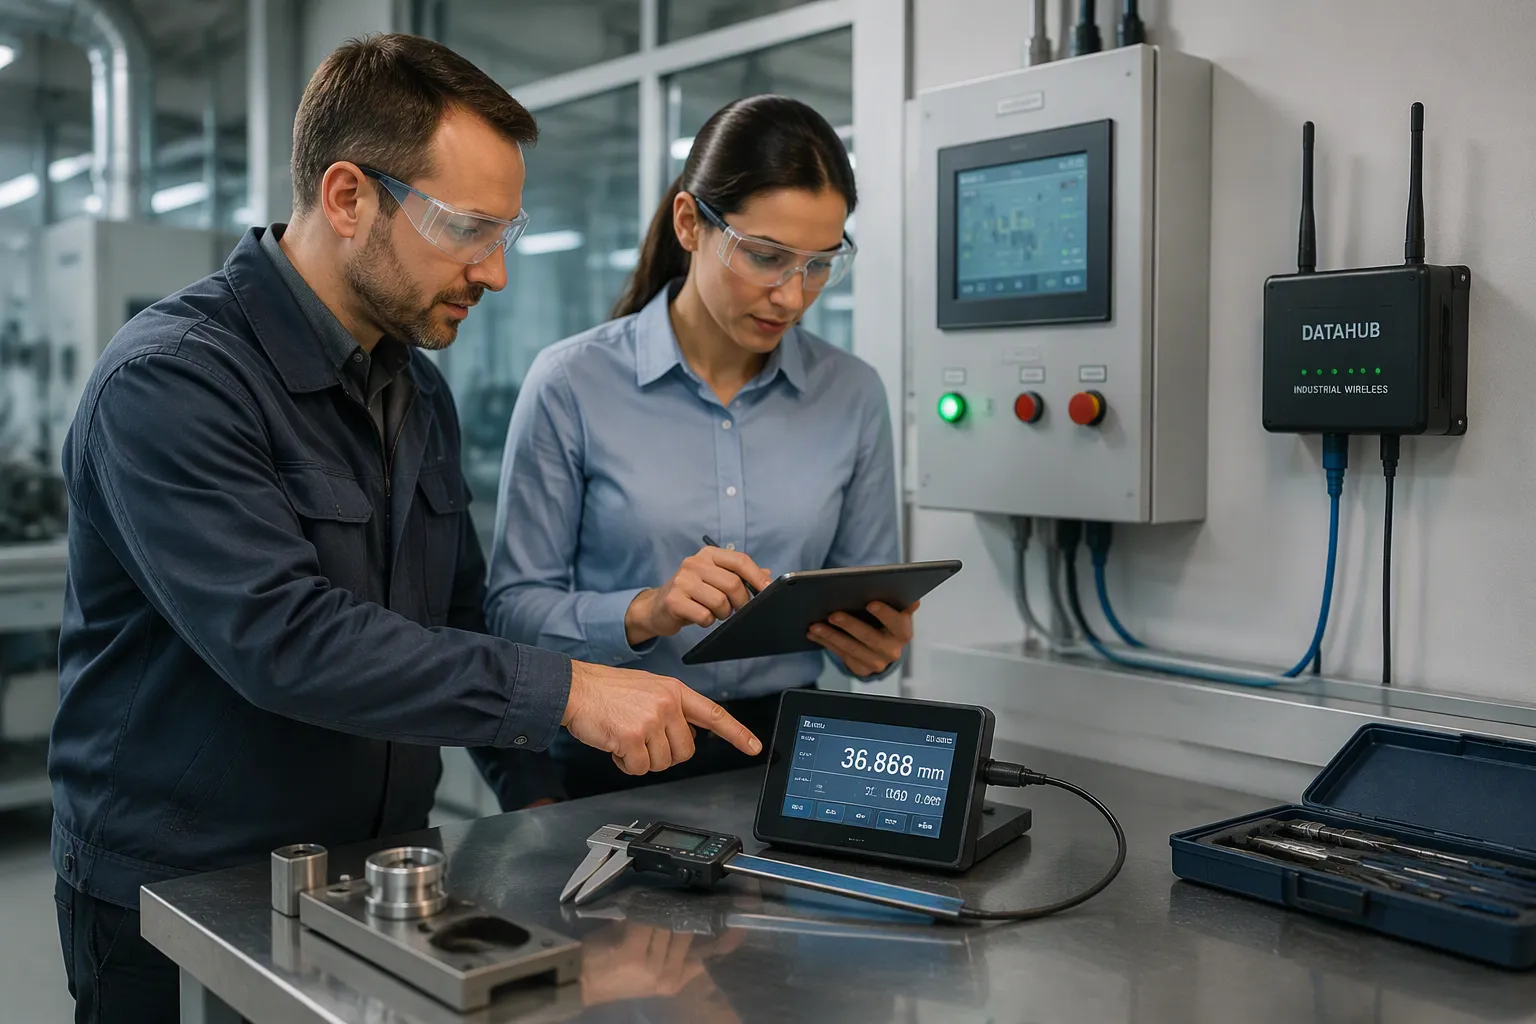
Precisionsmätning samlar in noggranna och högkvalitativa data om fysiska processparametrar. Dessa parametrar inkluderar flöde, tryck, temperatur, gas och dimensioner. Dataöverföring flyttar dessa data tillförlitligt och snabbt mellan system. Tillsammans möjliggör de övervakning, styrning och optimering i realtid i moderna industriella miljöer. Noggranna avläsningar ensamma kan inte förbättra en process. Data måste nå rätt system vid rätt ögonblick. Mätning och överföring stöder också rörelsespårning, där accelerationsdata avslöjar hur utrustning beter sig. Varje funktion har distinkta styrkor och begränsningar. Deras kombination skapar värde som ingen av dem levererar ensam. Att förstå båda är avgörande för ingenjörer som specificerar, driver och underhåller industriella system.
Key Takeaways
Precision innebär att upprepade mätningar överensstämmer väl. Noggrannhet innebär att en mätning är nära det verkliga värdet. Ett verktyg kan vara exakt men fortfarande felaktigt utan korrekt kalibrering.
Dataöverföring överför sensoravläsningar till styrenheter snabbt och tillförlitligt. Snabba, deterministiska nätverk som tidskänsliga nätverk möjliggör övervakning och styrning i realtid.
Genom att kombinera exakta mätningar med tillförlitlig överföring förbättras kvaliteten, stilleståndstiden minskas och underhållstiden stöds. Rena signaler och snabba leveranser gör att teamen kan agera innan problemen växer.
Tröghetsmätningsenheter (IMU) spårar rörelse utan externa referenser. MEMS-sensorer erbjuder låg effekt, liten storlek och hög stöttålighet. Korrekt kalibrering är avgörande för tillförlitliga data.
Modernisering står inför utmaningar som signalstörningar, latens, äldre utrustning och cybersäkerhetsrisker. Eftermontering med IoT-sensorer och gateways hjälper till att överbrygga gamla och nya system.
Grunderna i precisionsmätning
Precision kontra noggrannhet
Precisionsmätning bestämmer en fysisk kvantitet som längd, diameter, planhet, vinkel eller ytfinish. Den besvarar en specifik fråga om en del eller process. Resultatet är ett tal som ingenjörer kan jämföra med en specifikation.
Folk förväxlar ofta precision med noggrannhet. De två termerna beskriver olika saker. ISO 5725-1 definierar noggrannhet som hur nära en mätning är det sanna värdet. När den tillämpas på en uppsättning mätningar kombinerar noggrannhet en slumpmässig felkomponent och en systematisk felkomponent. Riktighet är hur nära medelvärdet av resultaten är det sanna värdet, vilket återspeglar det systematiska felet. Precision är hur nära överensstämmelsen mellan resultaten själva är, vilket återspeglar det slumpmässiga felet.
Enligt ISO 5725-1 beskriver "noggrannhet" hur nära en mätning är det sanna värdet; när den tillämpas på en uppsättning mätningar kombinerar den en slumpmässig felkomponent och en systematisk felkomponent. Inom detta är sanningsenlighet hur nära medelvärdet av resultaten ligger det sanna värdet (det systematiska felet), medan precision är hur nära resultaten själva överensstämmer (det slumpmässiga felet).
Aspect
Noggrannhet
Precision
Betydelse
Hur nära ett uppmätt resultat är det sanna/accepterade värdet
Hur nära upprepade mätningar överensstämmer med varandra
Vad den mäter
Resultatets korrekthet
Processens konsekvens/repeterbarhet
Rollen av sant värde
Central — jämfört med ett referensvärde eller ett verkligt värde
Irrelevant — endast ömsesidig överenskommelse om resultaten spelar roll
Felpåverkan
Påverkas av både systematiska (bias) och slumpmässiga fel
Främst påverkad av slumpmässiga fel (spridning)
Kvantifiering
Procentuell fel i förhållande till ett känt/referensvärde
Standardavvikelse, varians eller relativ standardavvikelse
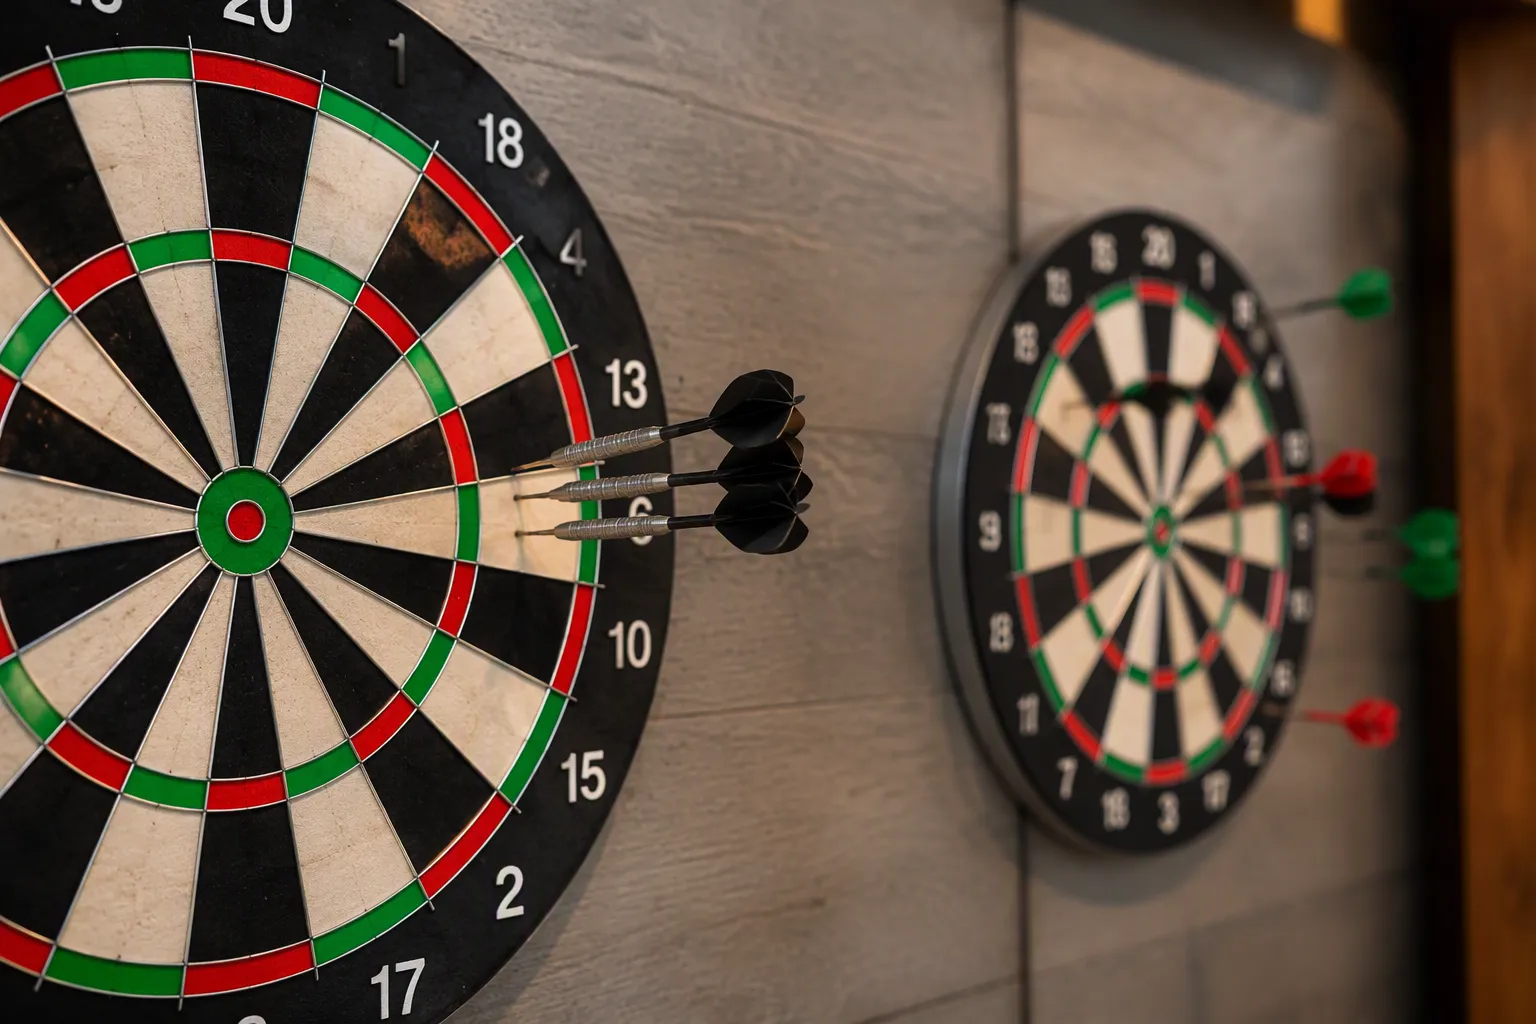
Darttavlans analogi
Dart landar nära bullseye
Dart klumpar sig tätt ihop, var de än landar
Nyckel takeaway
Hög precision garanterar inte hög noggrannhet om en systematisk bias finns
Hög noggrannhet är möjlig utan snäv klustring
Ett verktyg kan leverera hög mätprecision och ändå producera felaktiga resultat. En systematisk bias, som ett felkalibrerat instrument, förskjuter varje avläsning i samma riktning. Regelbunden kalibrering mot en känd referens skyddar mot detta felläge.
Varför det driver industriell prestanda
Vanliga mätverktyg omsätter dessa principer i praktiken. Ett skjutmått mäter avståndet mellan två motsatta sidor av ett objekt med hjälp av en fast arm och en rörlig arm med en nonieskala. En mikrometer mäter tjocklek eller diameter med en kalibrerad skruv som vrids med en fingerborg. En mätklocka visar små förskjutningar och avböjningar under inspektion. Ytplattor, passbitar och höjdmätare tillhandahåller referensplan och kända längder för kalibrering. Varje verktyg stöder måttnoggrannhet på sitt eget sätt.
Precisionsmätning stöder också säker drift, regelefterlevnad och långsiktig tillförlitlighet. System som inte kalibreras orsakar kassering eller omarbetning av delar som bearbetats till fel dimensioner, förlorade leveranser vid kundinspektioner, kostsamma garantireturer och produktionsstopp för akut omkalibrering. Högpresterande anläggningar förlorar så lite som 0.6 % av intäkterna på grund av kassering och omarbetning, medan sämre presterande anläggningar förlorar upp till 2.2 %. Mätfel driver denna kostnad genom falska kasseringar och falska godkännanden. Proaktiv verifiering och schemalagd kalibrering fångar upp fel före stopp. Kalibreringsregister bevisar att maskiner uppfyller specifikationerna och stöder planerade underhållsfönster.
Rörelse- och accelerationsdata utökar bilden. Accelerometrar monterade på spindlar och ramar fångar vibrations- och accelerationsprofiler som avslöjar lagerslitage eller obalans. Ingenjörer som spårar rörelse på maskinnivå upptäcker försämring tidigt, innan den visar sig som ett dimensionsfel i färdiga delar.
Dataöverföring i industriella system
Från sensorsignaler till systeminsikter
Industriella datainsamlingssystem samlar in och överför data utan mänsklig inblandning. Processen följer en fast sekvens. En sensor omvandlar en fysisk kvantitet, såsom temperatur, belastning, vibration eller tryck, till en elektrisk signal. Konditioneringssteg förstärker, filtrerar, isolerar och linjäriserar sedan den lilla signalen. En analog-till-digital-omvandlare samplar signalen med en fast hastighet och omvandlar varje sampel till ett tal. Data flyttas sedan till en dator eller styrenhet via USB, PCIe/PXI, Ethernet eller en trådlös länk . Programvaran visar, loggar och analyserar slutligen resultaten, och slutna system använder dem för att driva utdata.
Edge-enheter sitter nära maskiner och bearbetar data lokalt eller fungerar som först in, först ut-buffertar. Denna design förhindrar nätverksöverbelastning och dataförlust. Dessa enheter tar in avläsningar från sensorer, PLCs och kameror genom protokoll som OPC UA, IO-Link och GenICamoch konvertera dem sedan till standardformat som JSON eller CSV. Delade klockor, IEEE 1588 PTP, IRIG-B eller GPS-timing håller kanalerna justerade över olika platser. Effektiv hantering av realtidsdata effektiviserar processer och ökar produktionshastigheten.
Krav på tillförlitlighet och hastighet
Finkornig övervakning skickar mer data över fabriken, så nätverk behöver lägre latens och högre bandbredd . Sammankopplingar utgör det sista separerbara gränssnittet som utsätts för elektriskt brus och fysisk stress. Signalintegriteten blir därför svårare att upprätthålla när datahastigheterna ökar.
Teknologi | Hastighet som stöds | Tillförlitlighetsfunktion |
|---|---|---|
Industriella RJ45-uttag | Upp till 10 Gb/s över 100 m | 360° avskärmning, stöt- och vibrationstålighet |
RJ45-kabelaggregat | 100 Mb/s till 10 Gb/s | Industriklassad för tuffa miljöer |
Enkelpars-Ethernet, 20 MHz | 10 Mb / s | Enkelparsöverföring |
Enkelpars-Ethernet, 600 MHz | Upp till 1 Gb/s över ett enda par | Enkelparsöverföring |
Snabbkontakter i realtid | Högfrekvent överföring | 100Ω differentiell / 50Ω enkelsidig impedans, EMC-skydd |
Trådlös insamling överför mätdata och styrsignaler säkert där kablage är opraktiskt. Accelerometrar på roterande utrustning matar in accelerationsprofiler i dessa länkar, och den resulterande realtidsdatan avslöjar slitage innan det blir ett fel. Team som spårar rörelse på detta sätt upptäcker obalans tidigt. Tillförlitlig överföring av realtidsdata stöder också rörelsestudier på robotaxlar, där accelerationstoppar signalerar kollisionsrisk. Tillförlitlig leverans av realtidsdata håller varje beslut förankrat i aktuella förhållanden.
Kombinerat värde av mätning och transmission
Kvalitet, drifttid och förebyggande underhåll
Noggrann mätning plus tillförlitlig överföring förbättrar kvalitet, repeterbarhet och minskad stilleståndstid. En fjärrövervakningsstudie visar mönstret tydligt. Systemet kombinerade rigoröst sensorunderhåll med robust överföring. Underhållet inkluderade antifouling-beläggningar, automatiska vindrutetorkare, korrosionsbeständiga höljen och omkalibrering varannan månad. Överföringen förlitade sig på GSM-redundans och IoT-baserad streaming.
Mätningspraktik | Överföringspraktik | Kvalitetsresultat | Resultat av drifttid |
|---|---|---|---|
Kalibreringsprotokoll, bottenskyddande beläggningar, torkarblad, omkalibrering varannan månad | Strategier för motståndskraftig överföring | Signalavvikelse ≤ 3 % över 4 år; sensordataförlust < 5 % | Stabil drift vid 24–32 °C och >85 % luftfuktighet i 4 år |
Sensorer under turbulenszonen | GSM-redundans | Datakontinuitet bibehålls | >95 % kommunikationsdrifttid under monsuner; >90 % datakontinuitet |
ISO-kalibrerad validering, rutinmässig omkalibrering | IoT-streaming med AI-prediktiv analys | Korrelationskoefficienter över 0.92 | Tillförlitlighet >90 %; svarstiden minskad med cirka 35 % |
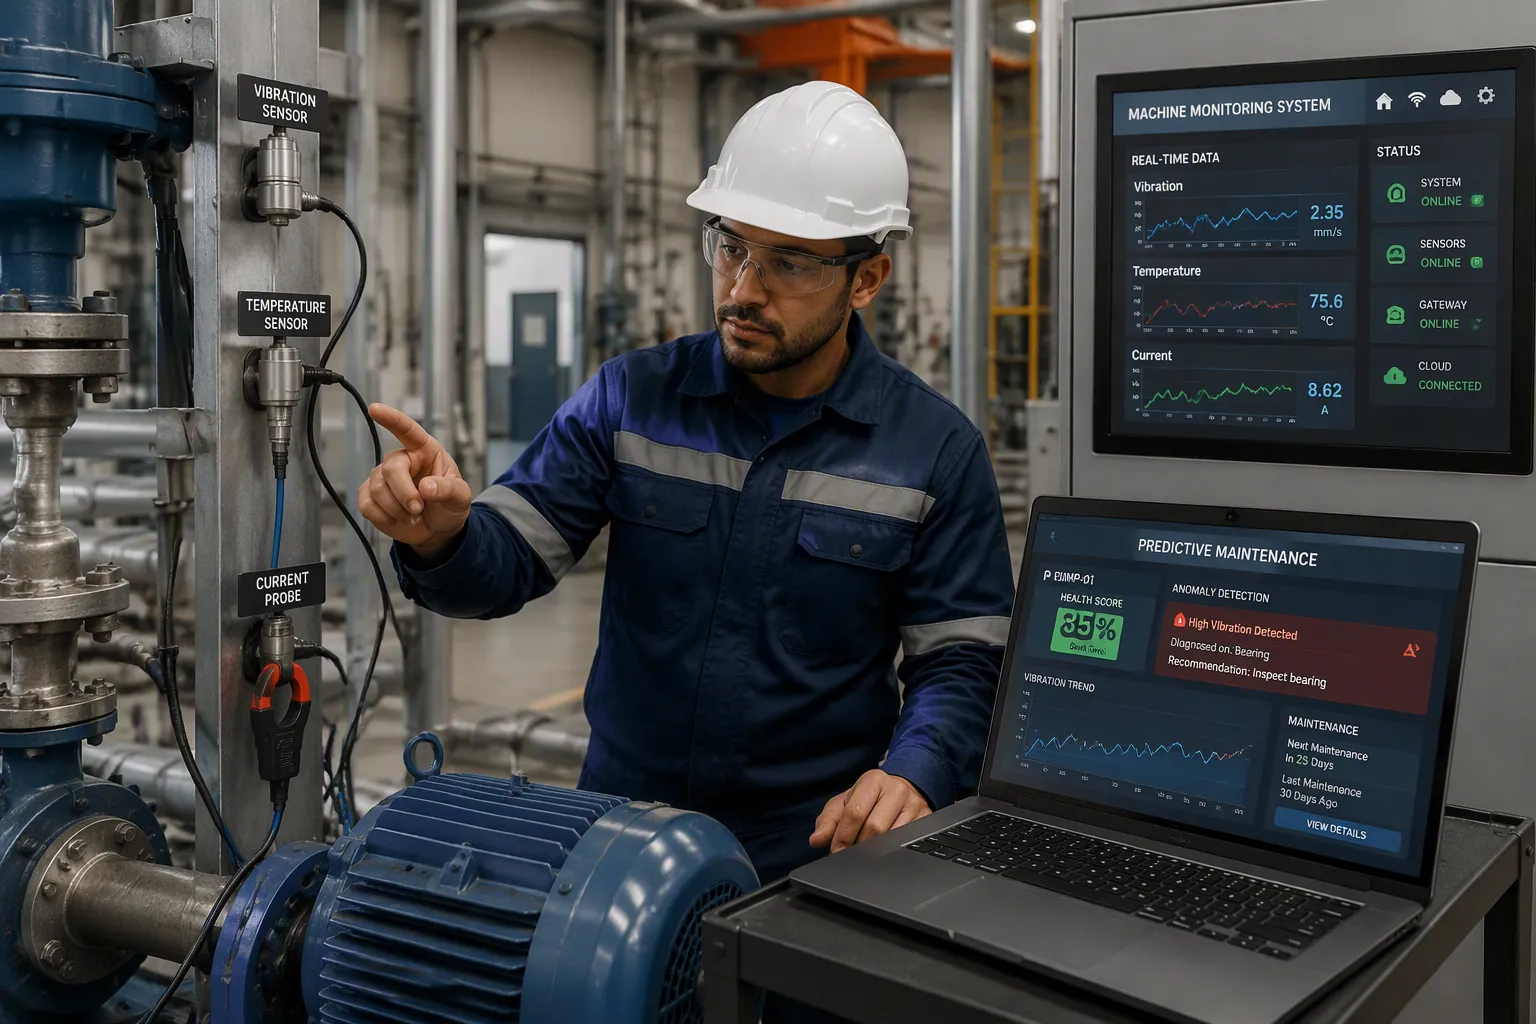
Prediktivt underhåll är beroende av samma parning. Vibrations-, akustiska-, temperatur-, magnetflödes-, varvtals-, fuktighets- och strömsensorer riktar sig alla mot specifika fellägen. Multiparameterenheter kombinerar dem, vilket ökar diagnostiskt förtroende och minskar falska positiva resultat. Analysen bakom dessa verktyg behöver rena signaler. Analys av motorströmssignatur kräver strömnoggrannhet bättre än 0.1 % med minimal harmonisk distorsion. Högfrekventa vibrationer behöver stabil gruppfördröjning från DC till 10 kHz. Kontrollpaneler måste bevara signalintegriteten genom EMI-reducering, korrekt jordning och termisk stabilitet. Realtidsdata flödar sedan in i underhållssystemet, som skapar arbetsordrar automatiskt . Team granskar MTBF-, MTTR- och larmprecision, och omskolar sedan modeller för att minska falsklarm. En överföringsoperatör förenade silobaserade tillgångsdata i en kunskapsgraf och minskade stilleståndstiden genom prediktivt underhåll. Ett elbolag som byggde om sin IT-driftsmodell minskade stilleståndstiden med 80 % och sparade 20 miljoner dollar, även om det projektet fokuserade på driftsmodellen snarare än mäthårdvara.
Realtidsbeslut och sluten styrning
Sluten slinga visar det kombinerade värdet i sin renaste form. Slingan mäter, jämför och justerar kontinuerligt genom negativ återkoppling . Pulsgivare, resolvrar och lastceller rapporterar position, hastighet och vridmoment. En styrenhet jämför varje avläsning med börvärdet och skickar korrigerande signaler till hydrauliska, pneumatiska eller elektriska ställdon. Denna cykel är beroende av snabba, deterministiska länkar. EtherCAT, PROFINET och Ethernet/IP flyttar realtidsdata mellan sensorer, drivenheter och styrenheter. Låg latens låter styrenheten agera innan en avvikelse växer. Deterministisk synkronisering koordinerar rörelse i flera axlar. Sömlös delning matar MES- och SCADA-lager för övervakning och diagnostik.
Rörelseavkänning lägger till ytterligare ett lager. Accelerometrar på roterande utrustning registrerar accelerationsprofiler som avslöjar lagerslitage eller obalans. Realtidsdata från dessa enheter stöder datagranskning i nära realtid på golvet. Kantenheter hanterar databehandling i realtid nära maskinen, vilket skyddar bandbredden. Realtidsanalys flaggar accelerationstoppar på robotaxlar innan en kollision inträffar. En andra omgång realtidsanalys jämför trender över olika skift. Varje beslut vilar sedan på aktuella förhållanden, inte inaktuella loggar. Precisionsmätningar ger sanningen, och överföringen levererar den i tid för att agera.
Viktiga teknologier och bästa praxis
Tröghetsmätningsenhet och MEMS-tröghetssensorer
En tröghetsmätningsenhet spårar rörelse utan någon extern referens. Den kombinerar accelerometrar och gyroskop för att rapportera acceleration, rotation och hastighet. En MEMS-accelerometer detekterar linjär acceleration, och MEMS-gyroskop mäter vinkelhastighet. Tillsammans levererar de den råa imu-sensorinformationen bakom varje navigations- och stabiliseringsuppgift. Tekniken bakom imu-sensorer vilar på kiselmikrobearbetning, vilket håller storlek, vikt, effekt och kostnad nere. En Motus MEMS IMU väger cirka 26 g , upptar ungefär 16 cm³ och drar 1.4 W samtidigt som den håller hög noggrannhet.
MEMS-tröghetssensorer ger tydliga industriella fördelar:
Låg strömförbrukning passar batteridrivna enheter.
Snabb gyroskopisk initialisering möjliggör tidigare användning efter uppstart.
Hög stötdämpning ger robust drift.
Vissa MEMS-gyroskop matchar nu vissa fiberoptiska gyroskop.
Ett referenssystem för attityd och kurs bygger på samma delar. Det sammanfogar sensordata till orienterings-/kursdata för plattformar som behöver stabil attityd. Rörelseavkänning på denna nivå är beroende av strikta specifikationer för tröghetsmätningsenheter. Nyckeltal inkluderar biasinstabilitet, som sätter långsiktig drift, och skalfaktorfel. En driftande biasinstabilitetssiffra korrumperar i tysthet orienteringen över tid. Hög noggrann rotationsmätning kräver därför noggrant komponentval. MEMS IMU-tekniken bäddar också in lokal bearbetning, så rörelsesensorer kan köra maskininlärningsalgoritmer med låg mikroampereförbrukning.
IMU-sensorer, IMU-kalibrering och dataintegritet
IMU-sensorer levererar endast tillförlitliga realtidsdata efter korrekt installation. IMU-kalibrering fastställer referenspunkten som varje senare avläsning är beroende av. Hoppa över den, och systemet förlorar den referensen. En borttagen airbag-styrmodul eller IMU, en utbytt modul eller en omplacerad enhet utlöser alla omkalibrering. Att rensa koder utan omkalibrering är ett vanligt och kostsamt misstag.
Automatiserade mätsystem stärker denna disciplin. Automatiserad robotkalibrering på verkstadsgolvet minskar driftsättningstiden och bibehåller konsekvens från början. Kontinuerlig svetsbanaövervakning fångar upp glapp tidigt och bibehåller repeterbarheten. En demonstration på plats minskade en cirkulär svetsbana från 90 bågpunkter till 5 punkter på en enda dag. Sådana vinster visar hur automatisering förbättrar effektivitet, repeterbarhet och noggrannhet på en gång. Tillförlitliga realtidsdata flödar sedan in i styrslingorna, och tröghetsmätning blir en pålitlig ingång snarare än en källa till avdrift.
Utmaningar och överväganden
Interferens, latens och äldre integration
Industriella nätverk möter flera överföringshinder. Traditionella moduler använder halvduplexläge , vilket växlar mellan sändning och mottagning över tid. Denna design ökar latensen och minskar systemeffektiviteten, särskilt i scenarier med realtidsåterkoppling. Täta fabriker delar begränsade RF-resurser över många enheter. Kanalstockning orsakar sedan dataförlust och störningar mellan enheter. Traditionella moduler hanterar också få samtidiga enhetsförfrågningar, vilket sänker överföringseffektiviteten i takt med att IoT-distributioner växer. Signaler försämras lätt i miljöer med hög störning, och paketförlust kan bryta mot standarder för automatisering och fjärrövervakning.
Utmaning | BESKRIVNING | Inverkan |
|---|---|---|
Kommunikationsfördröjning | Halvduplexmoduler växlar mellan att skicka och ta emot | Högre latens, svagare realtidsåterkoppling |
Kanalöverbelastning | Många enheter delar begränsade RF-band | Dataförlust och störningar mellan enheter |
Begränsad samtidighet | Moduler hanterar få samtidiga förfrågningar | Lägre effektivitet i smarta fabriker |
Signalstörning | Buller stör sändningarna | Paketförlust och missade noggrannhetsmål |
Äldre utrustning lägger till ytterligare ett lager. Äldre maskiner saknar ofta inbyggda sensorer, kör proprietär programvara och erbjuder begränsad anslutning. Team kan eftermontera snarare än att byta ut . De ansluter IoT-sensorer för att fånga vibrationer, temperatur, energi och flöde. Gateways som stöder Modbus, OPC UA och MQTT konverterar data till moderna format. Edge-behandling minskar latens och bandbreddsanvändning innan molnlagring och analys. Fjärrstyrda telemetrienheter överbryggar kontaktförslutningar och Modbus tillsammans med nyare protokoll, och tilläggsutbyggnadshyllor låter anläggningar moderniseras gradvis.
Kostnad, säkerhet och arbetskraftsberedskap
Kostnadsrättfärdigande kräver en livscykelsyn. Priserna på sensorenheter faller inom ett smalt band , så integrationskomplexiteten driver den totala kostnaden mer än komponentpriset. Signalkonditionering, kalibrering, firmware-overhead och långsiktig stabilitetstestning ökar alla kostnaden. Leverantörstjänster sträcker sig från ingen support till kompletta nyckelfärdiga paket.
Valet av sensor bör inte enbart styras av komponentpriset, utan av avvägningen mellan krav på elektrisk integration, bearbetningskomplexitet och långsiktig datatillförlitlighet.
Cybersäkerhet kräver lika mycket uppmärksamhet. Stark autentisering blockerar obehöriga PLC åtkomst. IP-vitlistning styr vilka enheter som kommunicerar. Krypterade länkar skyddar data mellan robotar, styrenheter och övervakningsutrustning. Efterlevnad av IEC 62443-4-2 täcker styrenheter från design till driftsättning. Nätverksövervakning i realtid upptäcker avvikelser tidigt. Arbetskraftens beredskap är också viktig. Tekniker behöver utbildning i kalibrering, protokollbryggning och säkerhetshygien. Accelerometrar på roterande axlar matar in accelerationsprofiler i dessa system, och personalen måste läsa av dem korrekt. Rörelsestudier på robotaxlar är beroende av rena accelerationssignaler. Dåligt utbildade team felläser accelerationstoppar och missade fel. Biasinstabilitet i tröghetssensorer förvärrar problemet när ingen kontrollerar avdrift.
Precisionsmätning och dataöverföring fungerar bäst tillsammans. Deras kombinerade värde överstiger vad endera levererar var för sig. Tillsammans ökar de effektiviteten, stärker tillförlitligheten och ger team bättre beslutsunderlag.
Edge computing kommer att flytta realtidsdatabehandling närmare maskinen. AI-drivna edge-enheter kommer att hantera realtidsanalyser på plats. Trådlös avkänning kommer att överföra mätningar där kablar inte kan gå. Accelerometrar på roterande utrustning kommer att strömma accelerationsprofiler, och edge-modeller kommer att läsa av dessa signaler för tidiga feltecken. Varje accelerationstopp blir en varning, och varje rörelsetrend informerar underhållsplaneringen. Läsare bör utvärdera mätning och överföring tillsammans, inte isolerat.
FAQ
Hur skiljer sig precision från noggrannhet i praktiken?
Precision beskriver hur nära upprepade avläsningar överensstämmer med varandra. Noggrannhet beskriver hur nära en avläsning ligger det sanna värdet. Ett felkalibrerat instrument kan ge täta kluster av felaktiga siffror. ISO 5725-1 skiljer de två åt genom riktighet och slumpmässigt fel. Regelbunden kalibrering mot en känd referens håller båda i schack.
Varför är dataöverföring lika viktig som själva sensorn?
En perfekt avläsning har inget värde förrän den når styrenheten i tid. Tidskänsliga nätverk bär data upp till 1 Gbps med garanterad låg latens. Edge-enheter buffrar och bearbetar avläsningar nära maskinen. Denna design skyddar bandbredden och förhindrar dataförlust. Mätning ger sanningen, och överföring levererar den när beslut fortfarande spelar roll.
Var passar tröghetssensorer in i en industriell mätplan?
En tröghetsmätningsenhet parar ihop accelerometrar med gyroskop för att spåra rörelse utan extern referens. MEMS-versioner håller storlek, vikt, effekt och kostnad nere. De registrerar accelerationsprofiler på spindlar och robotaxlar. Biasinstabilitet orsakar långsiktig avdrift, så val av del och kalibrering förtjänar noggrann uppmärksamhet.
Vad bör team kontrollera innan de litar på rörelsedata?
Kalibrering kommer först. En utbytt, omplacerad eller borttagen IMU behöver omkalibreras innan några avläsningar räknas. Team bör också verifiera synkronisering mellan kanaler med hjälp av delade klockor eller IEEE 1588 PTP. Automatiserad kalibrering minskar driftsättningstiden och bibehåller repeterbarheten. Rengör signaler och mata sedan styrslingor som pålitliga ingångar.
Vilka hinder hämmar moderniseringen mest?
Äldre maskiner saknar ofta sensorer och kör proprietär programvara. Eftermonteringar med IoT-sensorer och protokollgateways överbryggar Modbus, OPC UA och MQTT utan fullständig ersättning. Cybersäkerhet behöver lika stor vikt, och IEC 62443-4-2 täcker styrenheter från design till driftsättning. Utbildning av personalen i kalibrering och säkerhetshygien kompletterar planen.