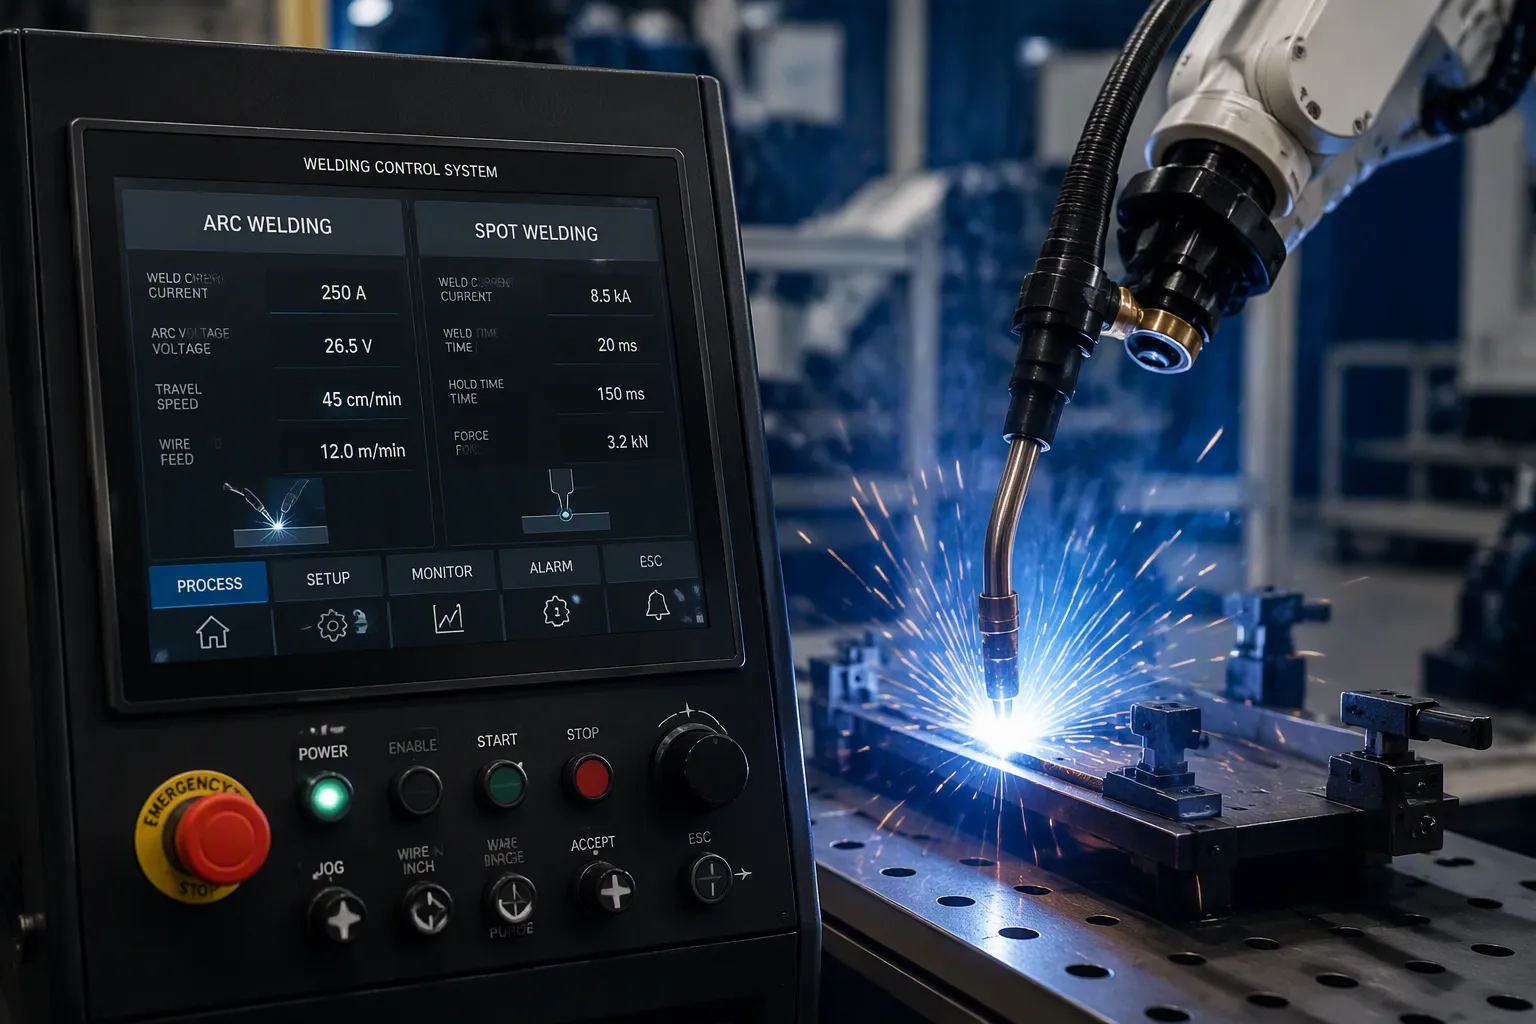
Ett styrsystem för bågsvetsning och punktsvetsning är den uppsättning elektronik och programvara som styr svetsinställningarna. Detta håller varje svets konsekvent, säker och repeterbar. De två processerna arbetar med olika fysik, så deras styrsystem hanterar olika variabler. En bågsvetsningsstyrenhet hanterar bågstabilitet, ström och spänning. En punktsvetsningsstyrenhet hanterar ström, tid och elektrodtryck. Hårdvaruingenjörer och elektronikproduktteam står inför verkliga val på styrkortsnivå här. Val av effektsteg, isolerad grinddrift, strömmätning och högspänningsavstånd formar alla den slutliga designen. Tillverkningsavvägningar kommer direkt efter. Konstruktörer måste väga termisk cykling, krypning och spel, samt DFM-gränser innan ett styrsystem når produktion.
Key Takeaways
Bågsvetsningsstyrsystem hanterar bågstabilitet, ström och spänning för att hålla svetsarna jämna.
Punktsvetsningsstyrsystem styr ström, tid och elektrodtryck för att göra starka, repeterbara svetsar.
Sluten återkoppling gör svetsar bättre genom att justera för elektrodslitage och förändringar på ytan.
Designval på kortnivå , som värmereglering och högspänningsavstånd, påverkar hur tillförlitligt ett svetssystem är.
Att veta hur svetsning fungerar hjälper ingenjörer att välja rätt styrsystem för varje jobb.
Grunderna i styrsystemet för bågsvetsning
Bågsvetsningsstyrsystemet är höljet och kretskorten inuti det. Dessa delar styr svetsström, spänning, trådmatning, båglängd och rörelsehastighet. Datorstyrda bågsvetsstationer håller dessa funktioner synkroniserade. AWS-210-400-800-familjen använder till exempel mikroprocessorbaserade programmerbara strömförsörjningar. Dessa enheter ger sluten servostyrning av svetsström, rörelsehastighet, båglängd och trådmatning. Ström, spänning, rörelse och trådmatning förblir synkroniserade inom systemet.
Nyckelkomponenter och funktioner
Designen är uppdelad i funktionella områden. Tabellen nedan sammanfattar arbetsfördelningen.
Kontrollkomponent | Tilldelade funktioner |
|---|---|
Kontrolldomän | Hanterar delar och funktioner som är nära kopplade till själva svetsprocessen |
Handledarens domän | Hanterar mer allmänna funktioner (övergripande tillsyn) |
Multivariabel regulator | Ersätter den första uppskattningen av indirekta svetsparametrar när svetsningen har påbörjats (t > 0) |
Operatörsinmatning | Ställer endast in direkta svetsparametrar som svetsbredd och inträngningsdjup |
Svetsmaskinens styrenhet separerar därför processnivåstyrning från övergripande övervakning. Operatören ställer in direkta svetsparametrar. Den multivariabla styrenheten förbättrar uppskattningen av indirekta parametrar efter att bågen startat.
Steg-för-steg-drift
En typisk cykel går igenom flera steg. Operatören matar in direkta parametrar vid gränssnittet. Övervakningsdomänen skickar dessa mål till processnivåstyrenheten. Effektsteget startar sedan bågen. Den multivariabla styrenheten uppdaterar sin uppskattning av indirekta parametrar när svetsningen börjar. Sluten återkoppling håller ström, spänning, slaglängd och trådmatning på målet. Systemet stänger av bågen i slutet av svetsningen.
Design Överväganden
Val på kortnivå driver prestanda . För effektsteget bör du väga IGBT-, MOSFET- och SCR-alternativ mot switchfrekvens och ledningsförlust. Isolerad gate-drivning med tillräckligt med dödtid förhindrar genomslag. Snubbers, TVS-dioder och varistorer klämmer switchtransienter och nätstötar. Strömmätning är beroende av en shunt, en Hall-sensor eller en strömtransformator. Varje metod väger noggrannhet mot isolering och kostnad. Optoisolering separerar effektsteget från styrlogiken. Krypning och glapp måste uppfylla reglerna för höga spänningsavstånd. Tung koppar och samlingsskenor bär den mycket höga strömvägen. Kylfläns och termisk cykling begränsar enhetens livslängd. DFM begränsar antal formlager, kopparvikt och monteringsflöde. Dessa avvägningar avgör vilken design som når produktion.
Punktsvetsning och motståndspunktsvetssystem
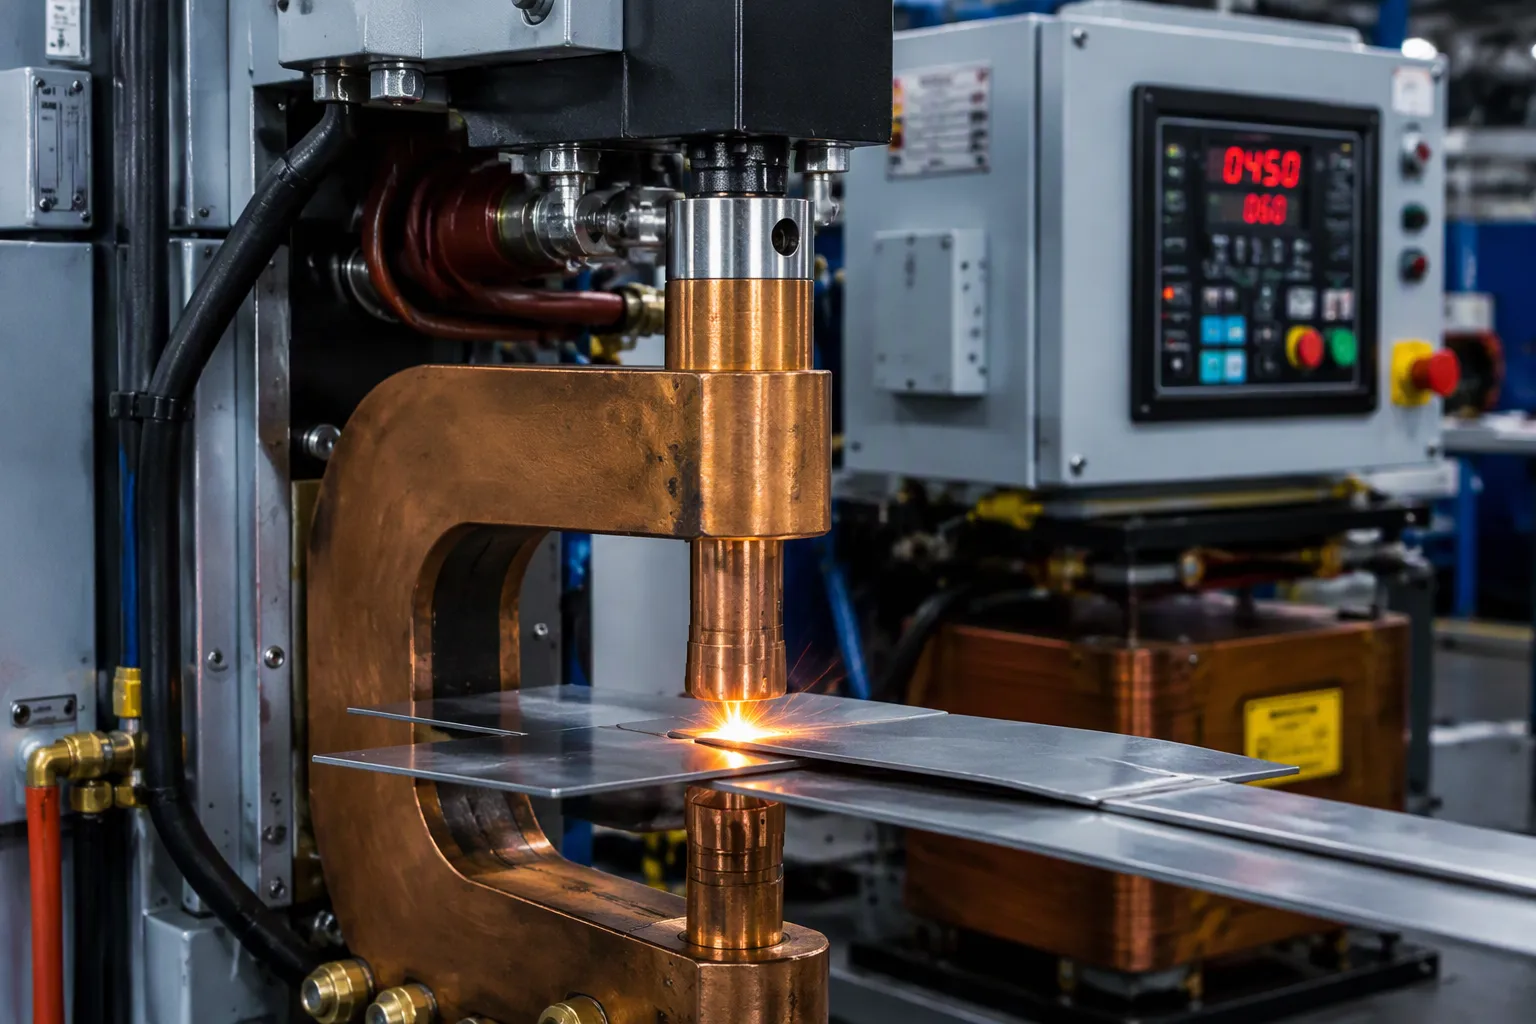
Ett punktsvetssystem sammanfogar metallplåtar vid en punkt. Det använder tryck och skickar elektrisk ström genom stapeln. Värme från elektriskt motstånd smälter basmetallen vid den sammanfogande ytan. Ingenjörer kallar detta för resistanspunktsvetsning, en av flera typer av resistanssvetsning. Produktionslinjer använder ofta MFDC-RSW-utrustning (medelfrekvent likström) eller PLC-styrd automation. I nätverksanslutna celler kommunicerar ett AW-styrkort med ett integrerat 785-svetsstyrningstimerkort via en seriell länk. Timerkortet äger tändningsschemat. AW-kortet hanterar sekvensering och handskakningar.
Komponenter i punktsvetsningssystem
Delarna i ett punktsvetssystem delas in i mekaniska, elektriska och styrda grupper. Tabellen nedan visar varje komponent och dess funktion.
Komponent | Funktion |
|---|---|
Verktygshållare | Håll elektroderna ordentligt och stöd valfria vattenslangar som kyler dem |
elektroder | Lågohmig kopparlegering, formad efter applikation; ingår i transformatorns sekundärkrets |
Strömförsörjning | Ger elektrisk ström till svetsaren |
Energilagringsenhet | Kondensatorbanken levererar hög momentan effekt; behövs inte när efterfrågan är låg |
Switch | Avger lagrad energi till svetstransformatorn |
Svetstransformator | Stegar ner spänningen och upp strömmen, vilket minskar nivån som switchen måste hantera |
Kontrollbox | Hanterar brytaren och kan övervaka elektrodspänning eller ström |
C-typ pistol | Hög styvhet och verktygsflexibilitet med kollinjär rörelse; passar för högtrycksarbete på tjocka material |
X-typ pistol | Större arbetsyta men mindre styvhet; passar tunna platta skärmar och behöver kupolformade spetsar |
Hur man punktsvetsar: Kontrollsekvens
Operatörerna följer en fast sekvens. Kontrollboxen tar tid på varje steg.
Klämtid — elektroderna stängs och bygger upp kraft innan strömmen flyter, vilket sätter arken i läge och stabiliserar kontakten.
Svetstid — strömmen passerar genom stapeln, och elektrisk resistansuppvärmning gör att nuggeten växer.
Hålltid — strömmen stannar men kraften fortsätter; nuggeten stelnar under tryck.
Avstängningstid — elektroderna dras tillbaka och arbetsstycket matas fram, vilket ställer in cykelhastigheten.
Svetstiden börjar av sig själv efter presstiden. Hålltiden kommer efter uppvärmningstiden, och avstängningstiden sluter slingan. Dessa svetsparametrar för punktsvetsning – press, svets, håll, av – ställer in punktsvetsparametrarna för en given skarv. Sluten slinga mäter svetsströmmen med ett shuntmotstånd eller en Hall-sensor. Detta överträffar inställningar med endast tidtagning vid öppen slinga eftersom det kompenserar för elektrodslitage och oxidation av flikarna. En strömtransformator erbjuder ett annat isolerat alternativ. Styrsystemet justerar avfyrningen för att hålla målet.
Riktlinjer för design
Hantering av nätrusning och strömstötar behöver tidig uppmärksamhet. En varistor plus TVS-klämma skyddar frontänden. Kylfläns måste täcka både strömförsörjningsenheter och elektroder, eftersom termiska cykler sliter på både spetsar och lödfogar. Punktsvetstryckinställningarna interagerar med ström och svetstid, så kontrollera alla tre tillsammans. DFM-begränsningar formar samlingsskenans layout och kopparvikt. Se till att krypvägar och spelrum är generösa på högspänningssidan. En sund motståndssvetsteknik kombinerar kort svetstid med tillräcklig kraft. Varje punktsvetsmaskin belönar noggrann kortdesign. Punktsvetsprocessen förblir repeterbar när elektroniken håller sina mål.
Jämförelse av styrsystem och designavvägningar
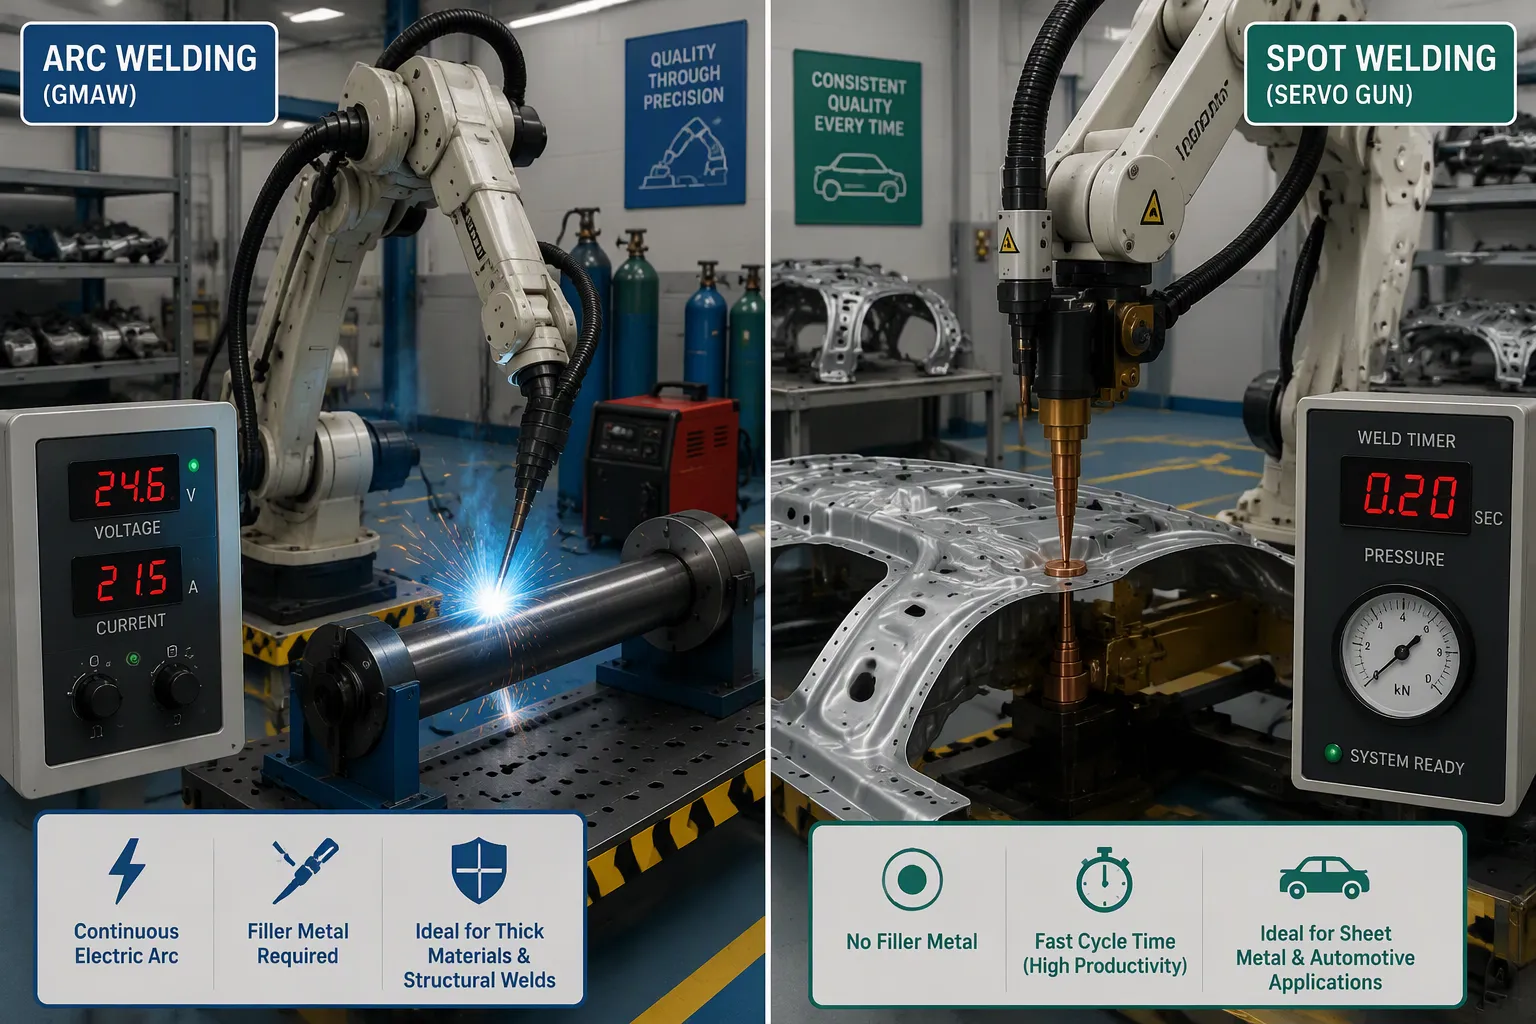
Båge vs. Punkt: Viktiga skillnader
Ett styrsystem för bågsvetsning hanterar bågstabilitet, ström och spänning. En punktsvetsningsregulator hanterar ström, tid och elektrodtryck. Bågprocessen behöver en stabil plasmapelare, så bågregulatorn fixerar spänning och ström många gånger per sekund. Punktsvetsprocessen är beroende av värme från elektriskt motstånd vid den berörande ytan. Här tidsbestämmer regulatorn den elektriska strömpulsen och håller punktsvetstrycket stabilt.
Svetsparametrarna för punktsvetsning – pressa, svetsa, håll och av – har ingen motsvarighet till bågen. Bågsystem hanterar istället trådmatning, rörelsehastighet och bågavstånd. En punktsvetsmaskin avfyrar en puls per punkt. Ett bågsystem körs utan att stanna längs en söm. Dessa skillnader formar kortdesignen. Bågkort behöver snabba strömslingor. Punktkort behöver exakta svetstidsräknare, och svetstid och ström måste följas ihop.
Applikationer och tillverkningsavvägningar
Biltillverkning använder båda processerna i hög volym. Biltillverkningslinjer blandar också typer av motståndssvetsning. Tabellen nedan listar vanliga användningsområden för punktsvetsning och bågsvetsning på ett fordon.
Svetsprocess | Typisk fordonsapplikation | nyckel Detaljer |
|---|---|---|
Robotisk TIG-svetsning | Tunnväggiga rör, synliga färdiga svetsar | Hanterar 0.5 mm–3 mm väggtjocklek; i kombination med ABB IRB 1660ID-robotar och Miller Dynasty-strömkällor för precisionsstyrning av bågen |
Motståndssvetsning | Bilkarosser i vitt och plåtmonteringar | FANUC R-2000iC-robotar med servopistoler; 1 200–1 800 punkter/timme; godkända nugget-dragtestfrekvenser över 99.7 %; elektrodkraft 140–360 kg |
MIG/MAG (GMAW) | Komponenter i stål och aluminium, inkl. avgasgrenrörsfästen | Arbetshästprocess för 1.2 mm–12 mm stål; pulsad MIG minskar stänk; CMT för stänkfritt aluminium; riktig Tier 1-fästcell för avgasgrenrör: 340 delar/skift, 22-sekunderscykel, kassering ner från 4.2 % till 0.3 % |
En typisk bilkaross rymmer flera tusen punktsvetsar. Denna volym fungerar eftersom punktsvetsning är mycket snabbt och enkelt för robotarmar att utföra på en monteringslinje.
Motståndspunktsvetsning och bågsvetsning används ofta i högproduktionsjobb som bilindustrin, där punktsvetsning sammanfogar tunna plåtramar.
För- och nackdelarna med punktsvetsning kommer från denna hastighet. Den är snabb och robotvänlig, men den sammanfogar endast tunna plåtstaplar. Elektrodslitage förändrar också svetsströmmen över tid. Bågsvetsning hanterar tjockare sektioner och långa sömmar. Tillverkningsavvägningar inkluderar kostnad, termisk cykling, krypning och glapp samt begränsningar av DFM. Motståndssvetskort utsätts för kraftig termisk cykling . Både motståndssvetsning och bågsvetsning kräver noggrann konstruktion av samlingsskenor och kopparskenor.
Ett svetskontrollsystem är den elektronik och programvara som styr en svetsprocess. Bågsvetskontrollsystemet håller bågstabilitet, ström och spänning på rätt ställe. Punktsvetssystemet styr istället svetsström, svetstid och elektrodtryck. Båda konstruktionerna ger konsekventa, repeterbara och säkra svetsar. Punktsvetsprocessen är beroende av snäv timing, medan bågarbete är beroende av snabba strömslingor. Val på kortnivå och tillverkningsavvägningar avgör vilket kontrollsystem som passar en given produkt. Ingenjörer bör väga termisk cykling, krypning och spel, samt DFM-gränser innan de godkänns. Noggranna svetsparametrar och sunda elektriska strömbanor gör att varje svets är repeterbar.
FAQ
Vad reglerar egentligen ett svetsstyrsystem?
Ett svetskontrollsystem styr energin som når fogen. Ett bågsystem håller bågstabilitet, ström och spänning på rätt ställe. En punktsvetsmaskin tidsbestämmer istället pulsen och håller elektrodkraften. Varje styrenhet anpassar sig till fysiken i sin egen process.
Varför behöver punktsvetsning återkoppling med sluten ström?
Elektrodslitage och ytoxidation förändrar resistansbanan över tid. Öppen tidsstyrning kan inte se den driften. En sluten styrenhet mäter svetsströmmen och korrigerar tändvinkeln. Punktsvetsprocessen förblir sedan repeterbar över tusentals cykler.
Hur väljer ingenjörer mellan ljusbågs- och punktsystem för en produkt?
Fogens geometri avgör först. Tunna plåtstaplar fungerar bra med punktsvetsning, och långa sömmar på tjockare sektioner fungerar bra med ljusbåge. Produktionsvolymen spelar också roll. En robotcell som kör 1 200–1 800 punkter per timme gynnar motståndssvetsning, medan tillverkning i låg volym gynnar ljusbågsutrustning.
Vilka problem på styrelsenivå orsakar flest fältfel?
Termisk cykling står högst upp på listan. Både strömförsörjningsenheter och elektrodspetsar slits ut vid upprepade värmepulser. Dålig krypning och spel på högspänningssidan orsakar också haverier. Konstruktörer bör också avbryta nätströmsrusning tidigt. Noggrann utformning av den elektriska strömvägen förhindrar heta punkter.