I datorminnesmoduler och grafikkort finns en rad gyllene ledande kontaktplattor, allmänt kända som "guldfingrar". Inom kretskortsdesign och tillverkningsindustrin hänvisar kretskortsguldfingret (guldfinger eller kantkontakt) till den kontakt som används som externt gränssnitt för kretskortet att ansluta till externa enheter. I den här artikeln kommer vi att utforska designen av "guldfingret" i kretskort och diskutera några viktiga tillverkningsöverväganden.

Funktioner och tillämpningar av guldfinger
Sammankopplingspunkt för guldfinger När extra kretskort (t.ex. grafikkort eller minnesmoduler) ansluts till ett moderkort gör de det via en kortplats, till exempel PCI, ISA eller AGP. Guldfingret fungerar som sammankopplingspunkt och möjliggör överföring av signaler mellan kringutrustning eller interna kort och datorn.
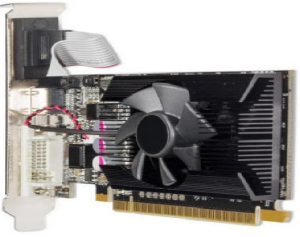
Specialadaptrar , guldfingrar, kan förbättra funktionaliteten hos ett moderkort genom att tillåta att ett sekundärt kretskort sätts in i det. Till exempel ansluts minne, grafikkort, ljudkort, nätverkskort och andra kort via dessa kantkontakter. Dessa anslutningar hjälper till att överföra grafik och ljud av hög kvalitet. Eftersom dessa kort sällan tas bort eller sätts in igen är guldfingret vanligtvis mer hållbart än själva kortet.
Extern anslutning via Gold Finger Extern kringutrustning som högtalare, subwoofers, skannrar, skrivare och skärmar är anslutna till moderkortet via kretskortets "guldfinger". Denna kringutrustning ansluts till specifika kortplatser på baksidan av datorn, till exempel HDMI, DisplayPort, VGA eller DVI, som i sin tur ansluts till moderkortets kretskort.
Tillverkningsdesignöverväganden för kretskortsguldfingrar
Design av guldfingerfasningen
- Säkert avstånd från kanten: Avståndet mellan guldfingret och kretskortets kant bör beaktas baserat på kretskortets tjocklek och "guldfingrets" fasvinkel. En vanlig fasvinkel är 45 grader.
- Om guldfingret placeras för nära kortkanten och kopparexponering är oönskad, bör justeringar göras för att säkerställa ett säkert avstånd mellan guldfingret och kretskortskanten för att undvika att skära in i kopparen.

Lödmaskfönsterdesign
- För att underlätta kortinsättningen bör området kring guldfingrarna ha en öppning i lödmasken. Annars kan lödmaskbläcket mellan guldfingrarna flisas av vid upprepade insättningar, vilket förhindrar god kontakt med kortplatsen.
- Fönstret för guldfinger- eller tennfingerområdet bör öppnas något större än kretskortets kant (cirka 10 mil).
- Fönstret bör också vara 4 mm större än spåret på ena sidan. Var försiktig så att kopparn inte exponeras när du öppnar fönstret, annars bör kopparn tas bort.
- Inga fönster bör göras runt guldfingret om viaen är mindre än 2 mm.
Kantbearbetning för korthörn
- För att underlätta kortinsättning bör kretskortets kontur nära guldfingret ha avfasade hörn. Huruvida avfasade eller rundade hörn ska användas beror på designpreferenser. Om hörnen inte är avfasade kan den rätta vinkeln skada kortplatsen under isättning och utdragning, vilket minskar produktens tillförlitlighet.
Kopparlagerdesign för spår
- För att underlätta införandet är det bäst att inte applicera koppar på utsidan av guldfingerområdet. Om flera nätverk använder samma spår kan kopparlagret koppla samman flera guldfingrar, vilket gör det svårt att sätta i eller ta ut kort.
Design av långa och korta "guldfingrar"
- För långa och korta guldfingrar bör huvudspåret vara 40 mil, det sekundära spåret 20 mil och anslutningspunkterna 6 mil. Avståndet mellan "guldfinger"-plattan och 20 mil-spåret bör vara 8 mil.
- När huvudspåret går in i brädet bör det frästas med diagonala linjer. Om det finns ett stort skår nära guldfingret bör spåren ha rundade hörn istället för skarpa vinklar.
Paneldesign
- Om guldgreppbrädans storlek är mindre än 40×40 mm bör avfasningen bearbetas först, följt av fräsning av kretskortets kontur. CAM bör utforma positioneringshål i båda ändar av kretskortet för sekundär positionering. Den automatiserade avfasningen bör säkerställa att guldgreppbrädans bredd är minst 40 mm.
- Vid straffning bör guldfingret vara orienterat utåt, med guldfingrarna vända inåt för att underlätta tillägget av elektriska guldkablar.
Tillverkningsprocess för "Gold Finger" PCB
Process för att skapa "guldfingrar"
Processen för att skapa "guldfingrar" innefattar flera steg:
- Materialberedning
- Avbildning av inre lager
- Etsning av inre lager
- Inre lager AOI (automatiserad optisk inspektion)
- Brun oxidation (bakning)
- lamine
- Borrning
- Kopparplätering
- Elektroplätering av kretskort
- Avbildning av yttre lager
- Grafisk elektroplätering
- Etsning av yttre lager
- Yttre lager AOI
- Lödmaskutskrift
- Lödmaskavbildning
- Lödmask inspektion
- Teckenutskrift
- Lödmask andra tryckning
- Lödmaskens andra avbildning
- Guld plätering
- Elektroplätering av guldfingrarna
- Ytkontroll av kvalitetskontroll
- Filmborttagning
- Avbildning av yttre lager (andra genomgången)
- Utveckling (andra omgången)
- Etsning av yttre lager (andra svep)
- Filmstrippning
- Fräsning
- Avfasning av guldfingrar
- Elektrisk testning
- Sista inspektionen
- Frakt & Leverans
CAM-kompensation
- För flerskiktiga PCB Med guldfingrar bör det inre kopparskiktets tjocklek nära guldfingerområdet vara 80 mil för standardprodukter och 40 mil för optiska produkter eller minnesprodukter.
- För konstruktioner utan guldfingrar, men där avfasning krävs, måste kopparlagret också följa samma regler som för guldfingrar.
- Spårbredden för guldfingerledningarna bör vara 12 mil, med guldfingrets strömkapacitet på 40 mil.
- För optiska produkter som använder en guldfingerprocess (förgyllning + kantkontakter) tillämpas ingen kompensation på plattornas spår. Avståndet från guldfingret till kanten av kretskortet bör vara minst 0.5 mm. Om toleransen för kortets tjocklek är +/- 0.1 mm bör koppar läggas till i utrymmet runt guldfingerområdet för att underlätta straffning, och icke-metalliska hål på 0.4 mm bör läggas till i hörnen av "guldfinger"-sektionen.