Tableta dumneavoastră robustă cu protecție IP68 a trecut testul de laborator. Nu este același lucru cu supraviețuirea unui depozit logistic. Între un test static de imersie IEC 60529 și un centru de distribuție cu lanț frigorific care funcționează non-stop, există o diferență suficient de mare pentru a opri un program - iar majoritatea inginerilor OEM o găsesc doar după testarea fotovoltaică (PVT).
Iată exact cum Wonderful PCB a proiectat o tabletă 5G de 10.1 inci, cu trei teste de siguranță, pentru implementarea în depozite de volum mare și ce a mers de fapt prost pe parcurs.
1. Prezentare generală a proiectului
Clientul opera o rețea logistică de nivel 1 — centre de distribuție cu volum mare de produse, plus facilități de gestionare a lanțului frigorific care manipulau mărfuri alimentare și farmaceutice. Tabletele lor robuste, de calitate superioară, se defectează în depozit în decurs de 90 de zile. Ecranele crăpă. Garniturile au scurgeri după rularea camioanelor frigorifice. Wi-Fi-ul se întrerupe lângă rafturile metalice.
Scopul era specific: construirea unei tablete Android robuste de 10 inci, 5G, care să poată face față vibrațiilor de pe montarea unui stivuitor, căderilor de beton, fluctuațiilor termice zilnice de la compartimente de congelare la -25°C până la interioare de remorci la 55°C și mediilor dense Wi-Fi 6 / LTE private în interiorul unor clădiri cu rafturi metalice de 500,000 de metri pătrați. Clasament de impermeabilitate IP68, rezistență la căderi MIL-STD-810H, un modul de scanare a codurilor de bare, NFC, GPS și o baterie de minimum 8,000 mAh. Disponibilitatea componentelor este garantată timp de 5-7 ani.
Au urmat 14 luni de la concept până la producția de masă — și trei momente care aproape au pus capăt programului.
2. Cerințe ale clientului și specificații tehnice
Obiective funcționale:
- Ecran FHD de 10.1 inci cu atingere ca o mănușă și luminozitate lizibilă în lumina soarelui
- Modul integrat de scanare a codurilor de bare 2D, NFC, GPS
- LTE cu 5G sub-6GHz opțional
- Android cu mod chioșc și suport pentru actualizări OTA pentru întreprinderi
- Compatibilitate cu sistemul de gestionare a depozitului și ERP
Obiective de mediu:
- IP68: imersie la 1.5 m, 30 de minute, conform IEC 60529
- Rezistență la cădere MIL-STD-810H: 1.5 m pe beton, orientări multiple
- Temperatura de funcționare: −20°C până la 60°C
- Cicluri la umiditate ridicată, vibrații per profil de montare pe stivuitor
Obiective ale lanțului de aprovizionare:
- Ciclul de viață al componentelor este de 5–7 ani
- SoC de calitate industrială cu Android BSP dovedit
- Calificare de la sursa secundară pentru circuite integrate de gestionare a memoriei și a energiei
Conformitatea cu lanțul frigorific a adăugat un nivel pe care majoritatea programelor îl omit: cerințele FSMA și HACCP privind paleții alimentari și farmaceutici înseamnă toleranță zero pentru pătrunderea apei. O unitate cu scurgeri dintr-o flotă declanșează o înlocuire completă. Acest factor de cost a influențat fiecare decizie de etanșare în aval.
3. Arhitectura sistemului și selecția platformei
Evaluarea SoC-ului s-a redus la două căi: o platformă industrială Qualcomm Snapdragon și o soluție de chipset MediaTek pentru tablete robuste.
Opțiunea MediaTek a avut timpi de livrare mai scurți și un cost BOM mai mic. Qualcomm a câștigat pe baza a trei factori care au contat mai mult pentru această implementare: stabilitatea RF în medii dense cu căi multiple, angajamente pe termen lung pentru asistența Android BSP și un lanț de aprovizionare consacrat de la o a doua sursă pentru un ciclu de viață de 5-7 ani.
Arhitectura blocurilor hardware a fost organizată în jurul a cinci subsisteme:
SoC-ul controla driverul de afișare, stiva de memorie și PMIC-ul. Modulul RF se afla pe o zonă PCB separată, cu propriul plan de masă. Modulul scanerului de coduri de bare se conecta intern prin USB cu o partiție firmware dedicată. Stiva de baterii de 8,000 mAh folosea un circuit integrat de protecție de calitate industrială, cu stabilizare a tensiunii la pornire la rece până la -20°C - un factor indispensabil pentru funcționarea în compartimentul de congelare.
PCB-ul HDI cu 8 straturi a rulat rutare cu impedanță controlată pe perechi diferențiale, potrivire a lungimii DDR cu o limită de ±0.1 mm și izolare completă a planului de putere între domeniile RF și logic. Nimic din toate acestea nu este neobișnuit.
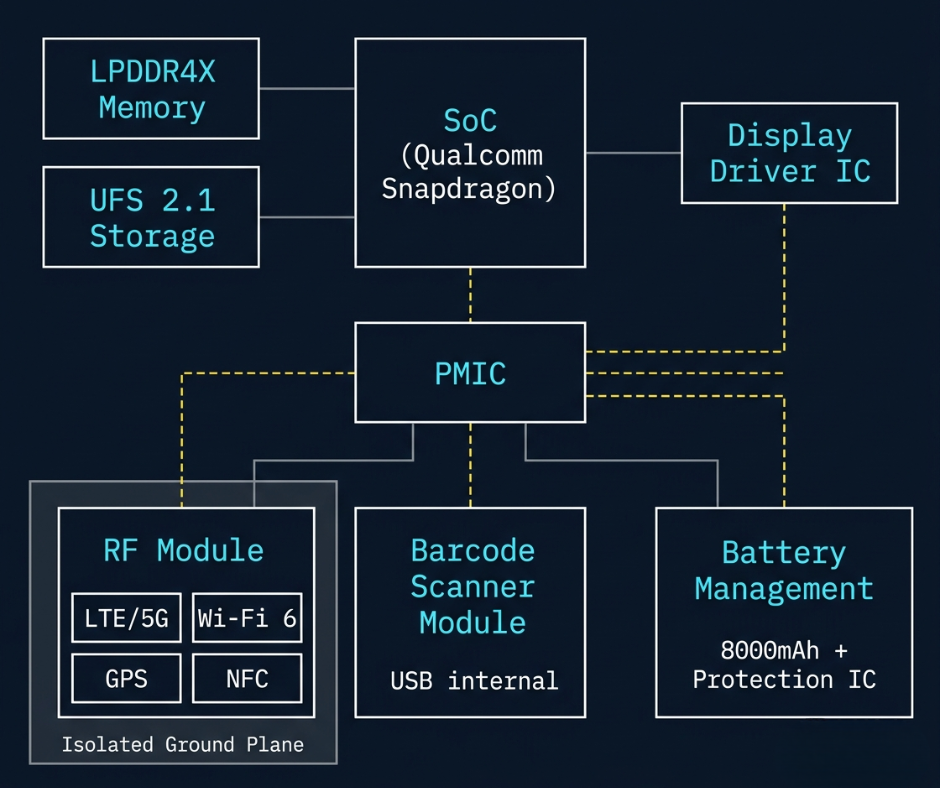
Ceea ce a devenit neobișnuit a fost ce s-a întâmplat când ai aruncat întregul ansamblu de la înălțime.
4. Inginerie HDI PCB și RF
4.1 Defecțiunea PCB pe care nimeni nu o include într-o fișă tehnică
Între DVT și PVT, acest program aproape a murit din cauza a ceva ce nu apare în nicio fișă tehnică a componentelor: fisurarea îmbinării lipite BGA cauzată de flexia șasiului în timpul testării la cădere.
Când o carcasă armată cu magneziu atinge o podea de beton la 1.5–2 m, aceasta nu se rupe. Se flexează - doar suficient. Rama din aliaj de magneziu turnat sub presiune are un modul de în jur de 45 GPa. Sub un impact la colț, se deformează fracțional, transferând tensiunea de forfecare direct în PCB de-a lungul liniilor cu solicitări mari: șine de alimentare, perechi diferențiale de mare viteză, plăcuțe de conectare a bateriei. La -20°C, laminatul FR-4 devine fragil. Combinația este o fisură BGA care așteaptă să se producă.
Echipa a instrumentat unități DVT active cu micro-tensometre lipite direct pe PCB în zonele suspecte. Puneți-le pe nicovală de beton și înregistrați micro-tensiune în timp real. Citirile de vârf ating 800–1,200 µε local - cu mult peste pragul de 500 µε, unde umplerea insuficientă a BGA începe să-și piardă aderența în urma impacturilor repetate.

Soluția nu a provenit dintr-o fișă tehnică. A provenit din adăugarea de rigidizări inoxidabile de 0.2 mm și a unei epoxidice pentru colțuri doar pe pachetele cu cele mai mari solicitări, apoi repoziționarea bosajelor interne ale șuruburilor pentru a crea o colivie de tensiune care a limitat răsucirea șasiului la sub 0.3°. Aceste date se află într-un dispozitiv de transport intern. Nu le veți găsi în niciun raport de testare MIL-STD-810H.
Sculele PVT blochează geometria carcasei. O revizie a carcasei în fază intermediară înseamnă scule noi și dure — 6 până la 12 săptămâni și costuri de 50,000-150,000 USD. Faptul că acest lucru a fost detectat la momentul DVT în loc de PVT a făcut diferența dintre o întârziere și o repornire a programului.
4.2 Stabilitatea RF într-o carcasă ranforsată cu metal
Teoria tratează radiofrecvența în carcasele ranforsate cu metal ca o problemă de plasare a antenei și a planului de masă. Într-un depozit logistic, această teorie se destramă.
Șasiul metalic plus cadrul din magneziu creează o cavitate rezonantă. Modurile sale se schimbă odată cu temperatura pe măsură ce carcasa se extinde, odată cu priza operatorului pe măsură ce capacitatea mâinii dezacordează planul solului și odată cu mediul înconjurător, pe măsură ce un stivuitor sau un rack de oțel în mișcare modifică profilul multipath. Simularea prezice performanța în spațiu liber. Nu prezice ce se întâmplă atunci când un operator ține tableta robustă în orientare verticală în timp ce stă între rafturi de oțel de 8 metri, cu un stivuitor care trece la 3 metri.
În acest scenariu, benzile Wi-Fi 6 și 4G înregistrează decalaje nule de 8-15 dB. Randamentul LTE/5G MIMO scade deoarece ambele antene se confruntă cu o decolorare necorelată pe care nicio rețea de adaptare cu un singur port nu o poate remedia. Datele de teren de la unitățile implementate au arătat în mod constant o rază efectivă cu 25-40% mai mică decât numerele camerei anecoice.
Soluțiile au necesitat reglarea internă a antenei FPC în mai multe condiții de orientare și încărcare, ecranarea RF poate fi proiectată în jurul PMIC pentru a reduce contribuția EMI, iar optimizarea planului de masă a fost validată în condiții reale de depozit - nu doar într-o cameră RF. Testarea de conformitate FCC și CE a fost efectuată după reglarea în condiții de teren, nu înainte.
5. Inginerie structurală cu trei dovezi
5.1 Impermeabilizarea IP68: Adevăratul mod de defecțiune
Iată ce greșesc majoritatea inginerilor OEM în legătură cu IP68: garnitura nu este locul unde se defectează pe teren.
Testarea prin imersie conform IEC 60529 este statică — temperatura camerei, fără modificări de presiune, 30 de minute. O unitate de lanț frigorific pentru un depozit experimentează ceva complet diferit. Tableta robustă se încălzește la 55–70°C în interiorul unei remorci în timpul încărcării din timpul zilei. Aerul intern se dilată, se evacuează prin micro-căi. Apoi intră într-un compartiment de congelare la -25°C. Carcasa se contractă. Aerul intern se răcește și creează un vid de -5 până la -15 kPa. Acest vid trage apa spre interior, trecând pe lângă o garnitură care arată perfect intactă la demontare — deoarece defectul nu este garnitura, ci deformarea peretelui carcasei de 0.1–0.2 mm sub presiune negativă.
Demontările post-mortem arată garnituri impecabile, cu urme de apă în punctul cel mai de jos al carcasei sau în jurul îmbinărilor ușilor de la port. Garnitura a trecut. Carcasa s-a flexat.
Contramăsura: o membrană Gore calibrată cu micro-respirație, cu grad de protecție IP68, care permite trecerea unui flux de aer de 0.5–1 mL/min, plus o cartografiere a presiunii FEA pentru a menține deformarea peretelui sub 0.05 mm. Fără dispozitivul de respirație, chiar și garniturile premium din fluorosilicon se defectează în 6–18 luni de implementare în lanțul frigorific.

Arhitectură suplimentară de etanșare:
- Garnituri duble din silicon la toate îmbinările carcasei
- Membrană acustică impermeabilă pe porturile difuzorului și microfonului
- Port USB Type-C sigilat cu ușă de protecție
- Egalizarea presiunii numai prin orificiul de aerisire calibrat
5.2 Rezistența la cădere: Problema 37–42°
Metoda 516.7 MIL-STD-810H specifică căderi cu față plană și orientare aleatorie. Presupunerea inițială de inginerie a echipei: colțurile ranforsate din magneziu plus nervurile interne de amortizare ar distribui sarcina de impact și ar atinge o rată de supraviețuire de peste 95% la 1.5 m.
Datele de la camerele de mare viteză pentru TVP au arătat o altă poveste. La un unghi de impact de exact 37–42°, rata de supraviețuire a scăzut la 42%.
La acel unghi, vectorul de impact s-a aliniat simultan cu cea mai lungă deschidere nesusținută a PCB-ului și cu îmbinarea stivei de celule a bateriei. Prima defecțiune a avut loc la căderea 18 - față de o estimare de peste 200.
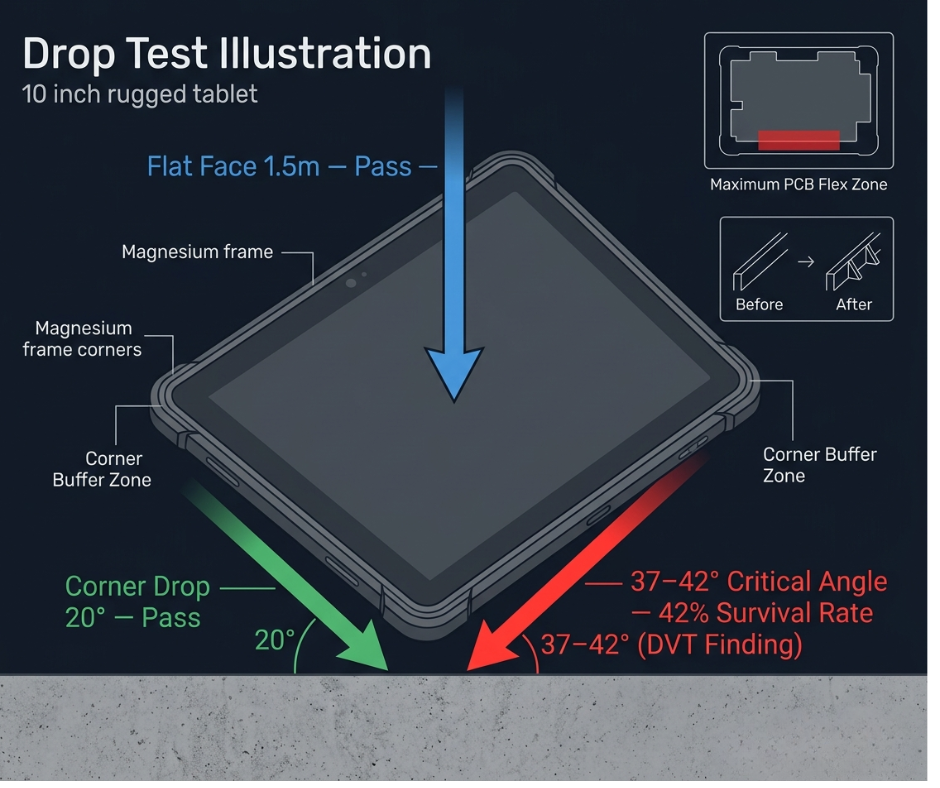
Simularea nimănui nu a prezis acea fereastră unghiulară specifică, deoarece testarea pe suprafețe plane MIL-STD-810H nu o testează la stres, iar FEA generic folosește ipoteze de corp rigid care omit cuplarea dinamică PCB.
Reparația a necesitat adăugarea de nervuri interne și schimbarea stării aliajului de magneziu. A fost o revizie a carcasei cu două săptămâni înainte de înghețul PVT. Scumpă, dar rezistentă. Ceea ce a făcut-o rezistentă a fost instrumentația camerei de mare viteză din timpul DVT, nu un raport de defecțiune post-PVT pe teren.
La proiectul final au fost adăugate montarea plutitoare a plăcii de bază și ranforsarea tamponului de colț. Simularea vibrațiilor a fost reluată la profilul de montare a stivuitorului înainte de aprobarea PVT.
6. Inginerie termică și energetică
O tabletă robustă sigilată care rulează transmisie 5G continuă în lumina directă a soarelui reprezintă o problemă de gestionare a căldurii, fără o cale de ieșire evidentă. Nu există ventilator. Nu există orificiu de ventilație. Căldura trebuie să se deplaseze undeva.
Calea termică: foaie de grafit prin SoC și modulul RF → distribuitor de cupru → conducție prin sub-cadrul de magneziu → disipație pe suprafața exterioară a carcasei. Simularea termică a rulat înainte de tăierea oricăror scule, cartografiind temperaturile joncțiunilor în condiții de sarcină combinată în cel mai defavorabil caz: temperatură ambientală de 60°C, date LTE susținute, ecran la luminozitate maximă.
Bateria de 8,000 mAh a necesitat un circuit integrat de protecție de calitate industrială cu stabilizare la pornirea la rece. La -20°C, rezistența internă a celulelor de litiu crește brusc. Fără gestionarea tensiunii de pornire la rece, dispozitivul fie nu pornește, fie consumă un curent pulsatoriu nesigur la pornire într-un compartiment de congelator. Aceasta nu este o caracteristică. Este o cerință operațională de bază pentru implementarea lanțului rece pe care circuitele integrate generice de gestionare a bateriilor pentru consumatori nu o abordează.
7. Personalizare software și integrare industrială
Personalizarea Android a vizat trei cerințe ale întreprinderii: blocarea modului chioșc pentru operarea WMS dedicată, compatibilitatea cu gestionarea dispozitivelor mobile ale întreprinderii pentru implementarea politicilor la nivelul întregii flote și capacitatea de actualizare OTA de la distanță — esențială pentru o implementare de 10,000–50,000 de unități, unde actualizările fizice de firmware sunt imposibile din punct de vedere operațional.
Integrarea WMS și ERP a necesitat ca modulul de scanare a codurilor de bare să expună un profil standard HID pentru tastatură, precum și o API SDK directă, acoperind atât platformele WMS vechi, cât și sistemele moderne de depozitare bazate pe REST. Suportul pentru rețeaua privată LTE și Wi-Fi 6E a fost validat în raport cu planurile de frecvență specifice utilizate în centrele de distribuție ale clientului - nu doar în raport cu un punct de acces de laborator.
8. Prototiparea și validarea
EVT s-a concentrat pe aducerea la zi a SoC-ului, măsurarea RF pe placă de circuite imprimate, validarea subsistemului de alimentare și profilarea termică. Încă nu există carcasă. Scop: identificarea erorilor de proiectare înainte de a cheltui bani pe scule.
Testul DVT a plasat întregul dispozitiv în carcasa finală sau aproape finală. Aici a apărut defectarea la cădere de la 37–42°. Aici a avut loc maparea tensometrelor. Aici a fost identificat modul de pătrundere în vid prin cicluri combinate de temperatură și presiune - nu prin testul static IEC. Măsurare RF OTA într-o cameră anecoică, apoi într-un mediu real de depozit. Cicluri de încălzire ale bateriei pe întregul interval de la -20°C la 60°C.
Capacitatea procesului de producție validată PVT , nu designul. Plasare BGA SMT cu pas fin, inspecție cu raze X pentru golirea ambalajelor critice, optimizarea profilului de reflow. Validarea procesului de asamblare impermeabilă, inclusiv secvența de cuplu în două etape și temporizarea în mediu controlat.
Testarea fiabilității a inclus:
- Retestarea rezistenței la imersiune IP68 după 500 de căderi cumulative pentru a verifica integritatea etanșării în condiții de abuz.
- Cicluri de temperatură: −20°C până la 70°C, 200 de cicluri, conform EN 60068-2-14
- Cameră de umiditate la 85°C/85% RH
- Ciclul de viață al portului de încărcare: 10,000 de cicluri de inserare pe conectorul Type-C sigilat
- Validarea preciziei scanerului de coduri de bare pe întreg intervalul de temperatură de funcționare
9. Producția de masă și controlul calității
Ansamblul SMT a efectuat o plasare BGA cu pas fin, cu inspecție cu raze X pe fiecare panou. Profilul de reflow a fost reglat special pentru ansamblul mixt - pachete standard alături de zonele de umplere insuficientă a BGA identificate în timpul cartografierii deformării DVT.
Procesul de asamblare impermeabilă este cel din care provin majoritatea defecțiunilor de volum și se reduce la un singur pas care nu apare niciodată pe un desen:
Cuplu în două trepte plus o fereastră de relaxare de 24 de ore la 23°C / 45% UR.
Tehnicienii strâng mai întâi toate șuruburile perimetrale la 30% din specificațiile finale, în model stea. Apoi așteaptă 24 de ore pentru ca elastomerul garniturii și materialul carcasei să se strecoare și să se relaxeze. Apoi aplică cuplul final - de obicei 0.8–1.2 Nm pentru șuruburile M3 din magneziu. Omiterea ferestrei de relaxare sau rularea procesului la 35°C/70% umiditate relativă produce o variație de 15–25% a compresiei garniturii. Unitățile construite în acest fel trec testele de scurgere a heliului și se defectează după două săptămâni de cicluri termice.
Acest proces se află în documentul intern al călătorului după ce primul lot de 200 de unități de TVP a apărut pe internet.
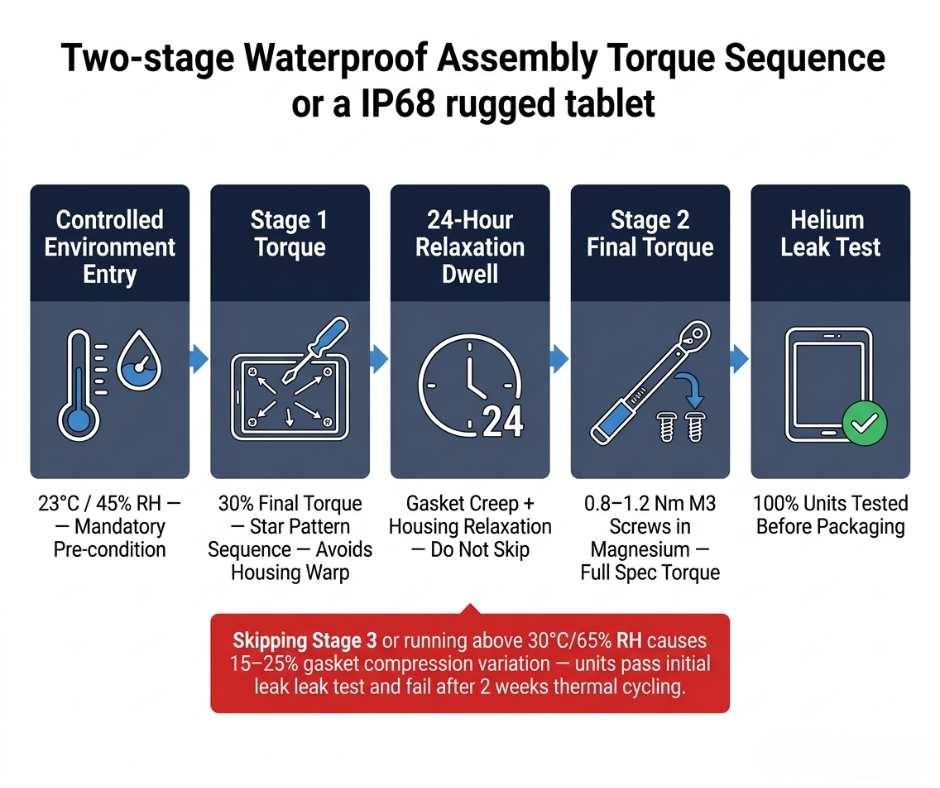
Nu apare pe niciun desen tehnic. Tehnicienii de linie îl învață pe calea cea grea sau nu îl învață până nu sosesc datele de garanție ale clientului.
Test de etanșeitate înainte de ambalare. Strângere controlată cu scule calibrate. Monitorizarea întăririi adezivului pe ecran, lipire UV perimetrală. Fiecare unitate.
10. Provocări și soluții inginerești
| Challenge | Risc tehnic | Soluţie | Rezultat |
| Crăparea BGA sub flexarea șasiului | Ruperea îmbinării prin lipire la −20°C | Cartografierea flexibilă cu extensometru + repoziționarea nervurilor coliviei de stres + adeziv epoxidic pentru legături de colț | A trecut de scăderea standardului MIL-STD-810H la TVP |
| Intrarea în vid după ciclul termic | Defecțiune a etanșării IP68 pe teren | Membrană de respirație Gore calibrată + cartografiere FEA a deformării peretelui | Zero defecțiuni la intrare în testul combinat de mediu de 500 de cicluri |
| Defecțiune catastrofală cu unghi de cădere de 37–42° | Supraviețuire de 42% față de 95% din valoarea prezisă | Revizie nervuri carcasă + modificare temperare magneziu + montare PCB flotantă | A trecut peste 200 de căderi în toate orientările |
| Schimbări RF nule în depozitul de metal | Pierdere de rază de acțiune de 25–40% față de cameră | Reglarea antenei FPC + validarea condițiilor de teren + proiectarea cutiei de ecranare | LTE/Wi-Fi 6 stabil în mediu complet de stivuitor/raft |
| Variația compresiei garniturii în asamblare | Ruperea etanșării după ciclul termic | Cuplu în două etape + relaxare 24h la o temperatură controlată de 23°C/45% RH | Compresie constantă, zero scurgeri la PVT |
| Defecțiune la pornirea la rece la −20°C | Dispozitivul nu pornește în compartimentul congelator | Circuit integrat de protecție a bateriei de calitate industrială cu stabilizare a tensiunii la pornire la rece | Pornire fiabilă pe întregul interval de temperaturi de la -20°C la 60°C |
11. Rezultatele proiectului și impactul asupra pieței
Programul a atins fiecare obiectiv:
- Certificare IP68 conform IEC 60529, revalidată după 500 de căderi cumulative
- Metoda MIL-STD-810H 516.7 a fost aprobată pe toate orientările de cădere, inclusiv fereastra de 37–42°
- Funcționare stabilă confirmată între -20°C și 60°C, inclusiv implementarea compartimentului de congelare cu lanț frigorific
- Conectivitate Wi-Fi 6 și LTE privată validată în medii de depozitare live, cu încărcare completă cu rafturi metalice și motostivuitoare
- Volumul producției de masă atins la randamentul țintă, fără defecțiuni de asamblare impermeabilă, actualizare post-procesare-traveler
Implementat într-o rețea Tier-1 3PL. 60-70% dintre unități sunt montate pe vehicule pe suporturi pentru stivuitoare, 20-30% sunt portabile în compartimente de congelare. Datele privind timpul de funcționare al flotei la 9 luni nu au arătat defecțiuni legate de IP68 - indicatorul cel mai important atunci când conformitatea lanțului frigorific impune zero pătrunderi de apă în jurul paleților alimentari și farmaceutici.
12. Concluzie
IP68 conform fișei tehnice și IP68 după 500 de căderi într-un compartiment de congelare la -25°C sunt două afirmații diferite. Diferența dintre ele constă în designul PCB cu mapare a deformației, membranele de respirație calibrate, ferestrele de relaxare a asamblării de 24 de ore și reglarea RF efectuată într-un depozit real - nu doar într-o cameră. Asta e ceea ce... Wonderful PCB aduce programelor OEM și ODM pentru tablete industriale robuste: profunzimea inginerească ce menține dispozitivul în funcțiune după perioada de garanție.
Wonderful PCB rulează programe OEM și ODM pentru tablete robuste cu ciclu complet — de la arhitectura hardware și HDI PCB proiectare prin producție de masă certificată și analiză a defecțiunilor pe teren. Contactați echipa de ingineri pentru a discuta despre cerințele dumneavoastră de dezvoltare a tabletelor industriale.