
Producătorii de PCB cu 8 straturi din străinătate au industrializat aspectul calității. Certificările IPC, plăcile ISO, seturile de capabilități șlefuite - aceste semnale par liniștitoare și ascund în mod obișnuit ceea ce se întâmplă de fapt în atelier. Acest ghid vă oferă cadrul de achiziții pentru a evalua fabricile din străinătate pe baza dovezilor procesului, nu a materialelor de vânzare.
Ce este un PCB cu 8 straturi?
Un PCB cu 8 straturi este o placă de circuit imprimat multistrat cu opt straturi conductive de cupru separate prin materiale dielectrice - prepreg alternant și laminate cu miez - laminate sub căldură și presiune într-o singură structură rigidă.
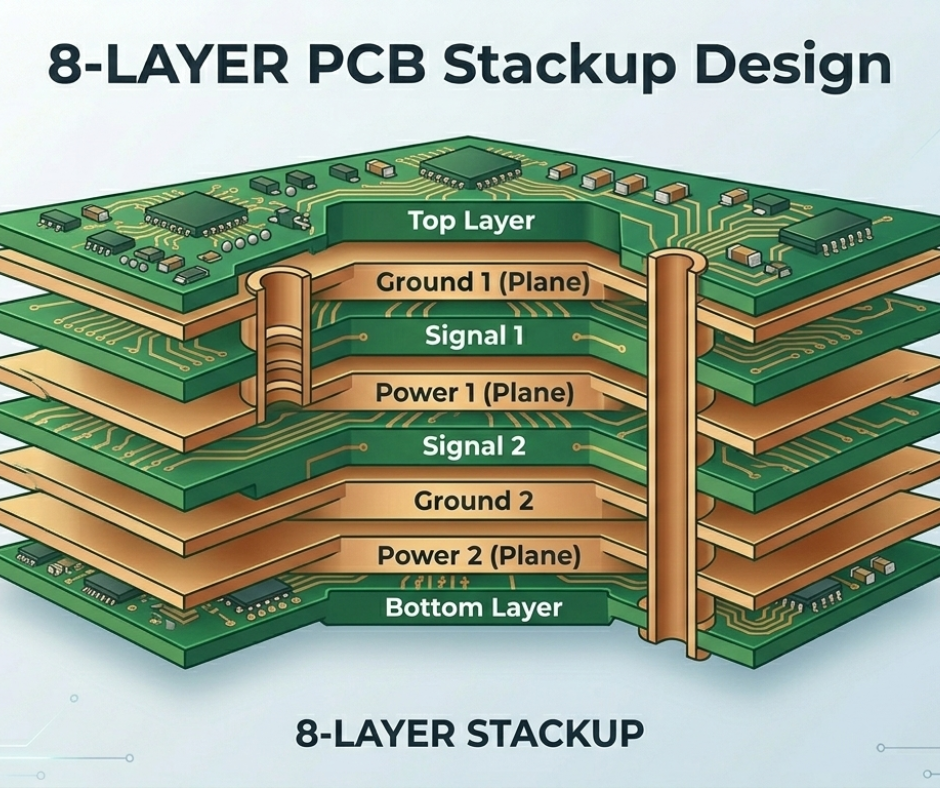
Aranjamentul standard al straturilor atribuie fiecărui strat o funcție:
- L1 și L8 sunt straturi exterioare de semnal rutate ca urme microstrip
- L2 și L7 sunt planuri de masă
- L3 și L6 transportă semnale de mare viteză ca linii tip bandă, complet închise între planuri de referință pentru impedanță controlată.
- L4 și L5 sunt planuri de alimentare dedicate, strâns cuplate pentru a reduce zgomotul de pe șina de alimentare și a susține o livrare stabilă a tensiunii pe întreaga placă.
PCB-uri cu 8 straturi vs. cu 4 și 6 straturi
Saltul de la placa cu 6 straturi la placa cu 8 straturi este arhitectural, nu incremental. O placă cu 6 straturi oferă un plan de masă și un plan de alimentare — adecvat pentru proiecte cu viteză moderată.
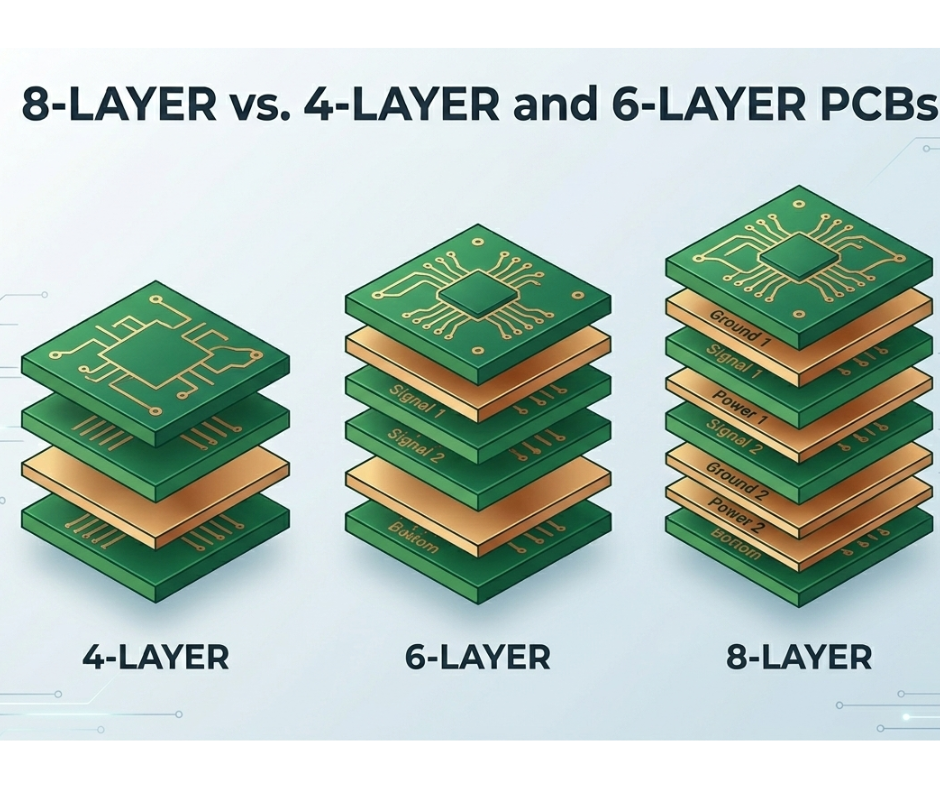
O suprapunere cu 8 straturi adaugă un al doilea plan de masă dedicat și un al doilea strat de semnal intern. Acest plan de masă suplimentar este cel care permite suprimarea precisă a EMI, reducerea cu 15-20 dB a radiațiilor electromagnetice și o precizie de control al impedanței de plus sau minus 5%, față de sistemele digitale de mare viteză:
- DDR4 / 5
- PCIe Gen 3+
- GigE
- Semnale de peste 28 Gbps
Acestea sunt cerințe pentru a trece certificarea EMC.
Pragul practic: dacă designul tău rulează circuite de înaltă frecvență peste 1 GHz, transportă perechi diferențiale de mare viteză precum USB, HDMI sau PCIe sau funcționează într-un mediu cu EMI ridicat, ai nevoie de 8 straturi. Sub acesta, 6 straturi sunt probabil suficiente și costă mai puțin.
Design de stivuire PCB cu 8 straturi
Configurație standard de stivuire cu 8 straturi
O suprapunere standard cu 8 straturi folosește 28 g de cupru per strat pe toate cele opt straturi — configurația 1/1/1/1/1/1/1/1/1/1 oz. Straturile exterioare au grosimea de bază a cuprului plus cuprul placat. Straturile interioare încep de obicei de la 0.5 oz înainte de placare. Acest lucru este important deoarece distribuția neuniformă a cuprului pe straturi provoacă deformarea în timpul laminării.
Fabricile bune echilibrează umplutura de cupru pe toate straturile, adăugând uneori turnări de cupru nefuncționale în zone rare. Întrebați în mod specific cum gestionează fabrica echilibrarea cuprului în cazul proiectelor asimetrice - un răspuns specific este un semnal de alarmă; vagitatea nu este.
Grosimea standard a plăcii pentru construcții cu 8 straturi este de 1.6 mm pentru electronică generală, 2.0 mm pentru aplicații industriale și 2.4 mm pentru designuri cu consum mare de energie. Confirmați grosimea cu fabrica înainte de a finaliza plăcile Gerber.
Selecția materialului prepreg și a miezului
1. De ce FR-4 cu Tg ridicat este valoarea de bază
Standardul FR-4 se înmoaie în timpul vârfului de reflow fără plumb. Specificarea Tg170 previne fisurarea prin țeavă și deschiderile intermitente latente care caracterizează oboseala plăcilor cu 8 straturi.
2. Dielectrici de înaltă frecvență

Pentru proiectele care depășesc 1 GHz, laminatele generice eșuează. Aplicațiile care necesită constante dielectrice stabile și tangente cu pierderi reduse trebuie să impună materiale speciale precum Rogers 4350B , Arlon sau Taconic pentru a asigura integritatea semnalului în timpul fluctuațiilor de temperatură.
3. Substituția cu prepreg
Fabricile pot schimba discret anumite tipuri de prepreg pentru a reduce costurile. O modificare de 15-30 microni a înălțimii dielectricului poate modifica impedanța controlată cu până la 15%, provocând defecțiuni la nivel de sistem, în ciuda trecerii testelor cu sonde volante.
4. Verificarea stivuirii specifice produsului
Depășiți specificațiile generice de grosime. Lista de verificare a achizițiilor trebuie să includă coduri de produs denumite pe desenul de stivuire.
5. Aplicarea conformității materialelor prin certificare
Asigurați-vă că orice înlocuire de materiale necesită aprobare scrisă înainte de laminare. Validarea construcției necesită compararea certificatelor fizice de descoperire a materialelor cu fișierul tehnic aprobat pentru a preveni optimizările „silențioase” din atelier.
Controlul impedanței în Stackup
Impedanța controlată distinge o placă funcțională cu 8 straturi de o placă defectă. De exemplu, prima trece inspecția, în timp ce a doua cedează pe teren. Pentru proiectele de mare viteză, este mai bine să se țintească 50 ohmi pentru semnale single-ended, 90 ohmi pentru perechi diferențiale USB, 100 ohmi pentru PCIe, Ethernet și HDMI.
Această toleranță de fabricație este de obicei de plus sau minus 10%; netele critice sunt de plus sau minus 5%, iar aceste nete necesită o strategie de proces alternativă din partea fabricii.
Procesul de fabricație a PCB-urilor cu 8 straturi, pas cu pas
Înțelegerea fiecărui pas vă permite să puneți întrebări mai bune în timpul auditurilor, să identificați problemele la prima inspecție a articolelor și să redactați comenzi de achiziție care să elimine lacunele pe care le exploatează fabricile.
Pasul 1: Pregătirea fișierului de proiectare și revizuirea DFM
Producția începe cu fișierele Gerber: straturi de cupru, date de găurire, mască de lipire, serigrafie și conturul plăcii. O fabrică legitimă efectuează o revizuire a Proiectării pentru Fabricabilitate înainte de lansarea în producție:
- Verificarea regulilor de trasare și spațiu minim
- Dimensiunile inelului inelar
- Distanțe între gaură și cupru
- Și raporturile de aspect în raport cu capacitățile lor reale de procesare.
O fabrică care nu a refuzat niciodată un design cu comentariu DFM optimizează pentru viteză pe cheltuiala ta.
Pasul 2: Pregătirea materialului și imagistica stratului interior
Fabrica taie laminatul placat cu cupru la dimensiunea panoului, aplică fotorezist, îl expune printr-o fotomască sub lumină UV, apoi gravează cuprul nedorit pentru a forma modelele de circuit ale stratului interior. Precizia în această etapă determină calitatea înregistrării pe întreaga suprapunere. Nealinierea de aici se agravează în fiecare strat ulterior - nu se autocorectează.
Pasul 3: Inspecția optică automată a straturilor interioare
AOI compară fiecare strat interior gravat cu datele Gerber și semnalează scurtcircuitele, întreruperile și anomaliile de cupru. Acest pas se execută înainte de laminare dintr-un singur motiv: odată ce straturile sunt laminate, defectele stratului interior devin permanente și invizibile. Fabricările care omit sau eșantionează AOI pentru stratul interior își pun la încercare randamentul. Întrebați în mod specific dacă AOI execută o acoperire de 100% pe straturile interioare pentru tipul de stivuire ales.
Pasul 4: Stivuirea straturilor și laminarea
Laminarea este domeniul în care fabricația cu 8 straturi își câștigă complexitatea. Straturile interioare sunt supuse unui tratament cu oxid sau unui tratament alternativ cu oxid pentru a îmbunătăți aderența la prepreg. Apoi, se asamblează întreaga stivuire:
- folie de cupru, prepreg
- miez, preimpregnat
- CORE
Fiecare strat a fost înregistrat cu precizie folosind alinierea optică a perforatorului sau ținte cu raze X — apoi presat într-o presă hidraulică de laminare sub profiluri controlate de căldură și presiune.
Pasul 5: Găurire — mecanică și cu laser
După laminare, fabrica localizează țintele de înregistrare cu raze X și începe găurirea. Viile străpunse penetrează toate cele opt straturi. Viile oarbe conectează un strat exterior la straturi interioare specifice. Viile îngropate conectează doar straturile interioare și sunt invizibile de pe ambele suprafețe. Găurirea cu laser creează microvii pentru modele HDI cu rutare BGA ultra-densă.
Raportul de aspect al via - grosimea plăcii împărțită la diametrul găurii - prezice direct dificultatea plăcii. Dincolo de 10:1, placarea cu cupru în cilindru devine nesigură, iar riscul de goluri crește brusc. Fabricile avansate promovează o capacitate de raport de aspect de până la 16:1, dar afirmațiile privind capacitatea necesită date despre secțiunea transversală a cuponului pentru a fi verificate. Vialele îngropate și oarbe cu raport de aspect ridicat din lucrările efectuate în grabă sunt locul în care fabricile marginale eșuează cel mai constant.
Pasul 6: Placare prin orificiu traversant și placare cu cupru
Depunerea chimică de cupru însămânțează pereții găurii, urmată de galvanizare pentru a obține cuprul până la grosimea finală. IPC minim pentru cuprul placat prin găuri este de 25 de microni în medie, 20 de microni minim.

Fabs acoperă pereții cilindrului sub placă pentru a accelera ciclurile de baie de placare — plăcile trec testele electrice inițiale și cedează la ciclurile termice pe teren. Analizați primul articol pentru a verifica direct grosimea plăcii. Acest singur pas identifică cel mai frecvent defect ascuns în producția de 8 straturi în străinătate.
Pasul 7: Imagistica și gravarea stratului exterior
Imagistica stratului exterior reflectă procesul stratului interior de pe placa complet laminată: aplicarea peliculei uscate de fotorezist, expunerea la UV, developarea, gravarea selectivă. Ceea ce iese de pe linia de gravare determină geometria urmei și, implicit, valorile finale ale impedanței.
Compensarea gravării — lărgirea ușoară a urmelor pentru a ține cont de gravarea laterală în timpul gravării — este o practică standard la fabricile competente. Dacă o fabrică nu poate explica cum aplică compensarea gravării pentru lățimile urmelor dvs., rezultatele impedanței controlate vor devia.
Pasul 8: Aplicație pentru masca de lipit
Fabricantul aplică o mască de lipire LPI, o expune și o developează pentru a deschide pad-urile și fișele de conectare, apoi întărește acoperirea cu UV. Conformitatea cu IPC-SM-840 reglementează performanța măștii de lipire. Opțiunile de culoare - verde, negru, albastru, roșu - nu afectează performanța electrică, dar masca de lipire neagră îngreunează inspecția vizuală în timpul asamblării. Specificați în funcție de cerințele dvs. de asamblare.
Pasul 9: Finisarea suprafeței
ENIG este finisajul standard de suprafață pentru majoritatea aplicațiilor cu 8 straturi. Acesta oferă pad-uri plate, lipibile, rezistente la oxidare, potrivite pentru BGA-uri cu pas fin și ansambluri de înaltă fiabilitate. HASL funcționează pentru designuri sensibile la costuri, fără componente cu pas fin. Argintul pentru imersie, Staniul pentru imersie și OSP se potrivesc aplicațiilor specifice. ENEPIG adaugă un strat de paladiu între nichel și aur pentru aplicațiile care necesită lipire prin cabluri pe lângă lipire.
Pașii 10 și 11: Serigrafie și profilare a plăcii
Serigrafia adaugă indicatori de referință ai componentelor și marcaje pe placă prin imprimare cu jet de cerneală sau serigrafie. Frezarea CNC sau marcarea în V separă plăcile individuale de panou. Marcarea în V pe plăcile multistrat cu 8 straturi introduce stres la linia de tăiere.
În medii cu cicluri termice sau vibrații, această solicitare creează micro-fisuri - căi de pătrundere a umezelii care determină creșterea filamentului anodic conductiv între straturi. Întrebați în mod explicit fabrica ce metodă de depanalizare folosește pentru dimensiunile plăcii dvs. și ce includ controalele lor de proces anti-CAF.
Listele de verificare standard pentru achiziții în caz de eșec pe teren nu sunt complet îndeplinite.
Iată eșecul care a schimbat modul în care acest autor auditează programele cu 8 straturi.
1. De ce IPC Clasa 3 nu este o garanție pe teren
Listele de verificare standard se bazează pe certificări precum IPC Clasa 3 sau ISO 9001. Cu toate acestea, așa cum arată cazul dumneavoastră, o placă poate îndeplini fiecare specificație statică a produsului finit, prezentând în același timp defecte latente. Departamentul de achiziții confundă adesea o autodeclarație de calitate cu o validare specifică procesului pentru medii cu solicitări ridicate.
2. Riscurile de-panelizării
Listele de verificare verifică laminatul rezistent la CAF, dar ignoră metoda de separare mecanică. Deși metoda V-scoring este eficientă din punct de vedere al costurilor, factorii de creștere a tensiunii pe care îi introduce pot anula proprietățile materialelor de înaltă calitate. Auditurile trebuie să se mute de la Ce materiale au fost folosite? la Cum a fost manipulat fizic ansamblul finit?
3. Cicluri termice vs. testare statică
Sonda de măsurare și AOI detectează doar defectele de „mortalitate infantilă”. Nu pot prezice cum se vor propaga microfisurile cauzate de depanelizare la fluctuații de temperatură de 60°C. O listă de verificare a achizițiilor care omite datele de screening al stresului de mediu este, în esență, un zbor orb în ceea ce privește longevitatea pe teren.
4. Deconectarea de la nivelul 2
Eroarea a provenit din utilizarea semnalelor standard de achiziții pentru o aplicație robotică de înaltă fiabilitate. Această rubrică abordează necesitatea unui audit specific aplicației - unde lista de verificare se modifică în funcție de profilurile de vibrații și umiditate ale mediului de utilizare finală.
5. Costuri ascunse ale prețului unitar
Cazul dumneavoastră evidențiază faptul că o pierdere de 3 ori mai mare decât cea a reparațiilor în garanție eclipsează orice economii inițiale obținute dintr-o fabrică mai ieftină sau dintr-o demontare simplificată a panourilor. Titlurile de aici ar trebui să se concentreze pe modelarea costului total de proprietate, mutând achizițiile de la „preț per placă” la „cost pe an de utilizare”.
Tipuri de via în fabricarea PCB-urilor cu 8 straturi
Vias prin gaura
Vialele traversante penetrează toate cele opt straturi și conectează orice strat la oricare altul. Acestea necesită o operațiune de găurire și o operațiune de placare, ceea ce le face cea mai rentabilă interconectare. Folosiți-le ca implicite, cu excepția cazului în care densitatea de rutare impune altfel.
Vias orb și îngropat
Vialele oarbe conectează un strat exterior la unul sau mai multe straturi interioare fără penetrare completă. Vialele îngropate conectează doar straturile interioare și rămân invizibile de pe ambele suprafețe. Ambele tipuri necesită cicluri suplimentare de laminare, ceea ce multiplică complexitatea și costul procesului.

Mai important: multe fabrici din străinătate care pretind că au capacitatea de a utiliza via îngropată și orb direcționează aceste comenzi către linii cu volum mai mic, fără aceleași controale de proces ca liniile lor multistrat standard. Randamentul scade la modelele complexe îngropate și orb la fabricile de nivel mediu - solicitați date despre randamentul configurației dvs. specifice via înainte de a aloca volum.
Microvias și Via-in-Pad
Microvias — găuri perforate cu laser sub 150 microni — permit designuri HDI și rutare BGA cu pas fin. Via-in-pad plasează via direct sub un pad de componentă pentru a economisi spațiu de rutare, dar necesită umplerea și acoperirea via pentru a preveni filtrarea lipiturii în timpul asamblării.
Întrebați ce echipament de găurire cu laser folosește fabrica și care este toleranța de înregistrare a microvia. Acest lucru diferențiază fabricile avansate de atelierele de volum mai rapid decât orice audit de certificare.
Materiale utilizate în fabricarea PCB-urilor cu 8 straturi
Materiale de substrat
FR-4 cu Tg ridicat este standardul de bază pentru plăcile cu 8 straturi care intră în asamblare fără plumb sau în medii dure. Pentru frecvențe de semnal peste 1 GHz, specificați Rogers 4350B, ARLON 85N sau TACONIC TLX pentru pierderi dielectrice mai mici și Dk stabil la diferite temperaturi.
Substraturile cu miez ceramic și metalic sunt potrivite pentru aplicații de gestionare termică de mare putere. De fiecare dată când vedeți o fabrică care citează standardul FR-4 pentru o placă cu 8 straturi utilizată într-o aplicație solicitantă din punct de vedere termic, împotriviți-o.
Grade de folie de cupru
Cuprul electrolitic standard acoperă majoritatea modelelor cu 8 straturi. Modelele care funcționează peste 10 GHz beneficiază de folie tratată invers sau cupru cu profil foarte redus, ceea ce reduce rugozitatea suprafeței și limitează pierderea semnalului la frecvență înaltă. Această specificație contează doar la frecvențe înalte - dar dacă este importantă pentru designul dvs., confirmați că producătorul o are în stoc, deoarece mulți nu au în mod obișnuit RTF.
Opțiuni de prepreg
Shengyi S1000HB este prepreg-ul de înaltă fiabilitate cel mai utilizat în fabricile chinezești. Isola 370HR este standard în lanțurile de aprovizionare nord-americane și europene. Prepreg-ul trebuie să corespundă coeficientului de dilatare termică al materialului de bază.
Neconcordanța dintre coeficientul de dilatare termică (CTE) și miez creează riscul de delaminare sub stres termic. Acesta este motivul pentru care acceptarea substituțiilor generice de materiale echivalente fără o revizuire tehnică nu este acceptabilă în niciun program cu 8 straturi.
Singura întrebare pe care managerii de achiziții nu o pun niciodată
După ani de zile în care am urmărit echipele de achiziții evaluând producătorii de PCB din străinătate, o întrebare aproape niciodată nu apare în timpul cererilor de ofertă sau al auditului:
„Îmi puteți arăta jurnalele de date de înregistrare a stratului interior din ultimele trei luni de la perforatorul optic sau de la aparatul de radiografie, inclusiv ratele de deșeuri defalcate în funcție de tipul de stivuire?”
1. Controlul statistic al procesului
Acest titlu abordează diferența psihologică și operațională dintre fabrici. O listă de verificare a achizițiilor trebuie să facă distincția între o unitate care monitorizează date în timp real și una care se bazează pe proiecții optime. Subliniază importanța solicitării diagramelor SPC brute, mai degrabă decât a rapoartelor sumarizate elaborate.
2. Toleranța de înregistrare
O toleranță declarată de 75 mm este lipsită de sens fără context. Această secțiune explorează modul în care numerele medii de înregistrare ascund valorile aberante care cauzează scurtcircuitări intermitente în construcțiile cu 8 straturi de înaltă densitate. Aceasta obligă la un audit tehnic al capacităților de aliniere optică automată ale fabricii.
3. Transparența randamentului
Rapoartele standard ascund adesea ratele de rebut pe 8 straturi în datele generale de randament. Această rubrică expune practica ascunderii defecțiunilor în categorii de „reprelucrare”, ceea ce ascunde adevărata stabilitate a unei linii de producție și împiedică evaluarea precisă a riscurilor pentru acumulări complexe.
4. Realitatea de nivel 1 vs. marketing de nivel mediu
Există o „diferență de randament” documentată între fabricile auto de nivel 1 și furnizorii regionali de nivel mediu. Prin compararea randamentului de 90-95% al instalațiilor de înaltă calitate cu randamentul real de 75-85% al opțiunilor bugetare, această secțiune oferă un cadru pentru evaluarea costului unitar efectiv.
5. Rapoarte de aspect și control al impedanței
Complexitatea tehnică se scalează neliniar. Această rubrică se concentrează pe modul în care cerințele specifice de proiectare. Explică de ce o listă de verificare standard pentru achiziții eșuează atunci când tratează toate proiectele cu 8 straturi ca mărfuri.
Persoana care controlează de fapt ce se întâmplă cu comanda ta
1. Reprezentanți de vânzări vs. directori de atelier
Negocierile se încheie de obicei cu personalul de vânzări, dar execuția tehnică revine managerului de producție. Această rubrică evidențiază motivul pentru care discuțiile despre preț și timp de livrare sunt separate de prioritatea efectivă a etajului, încărcarea liniei și calibrarea echipamentelor.
2. Cine decide prioritatea cozii tale?
În mediile cu capacitate mare, directorul de atelier stabilește care comenzi ajung la presa principală de laminare și care așteaptă până luni. Stabilirea unei legături tehnice directe aici garantează că proiectele dvs. cu 8 straturi nu sunt marginalizate atunci când capacitatea de producție se reduce.
3. Întâlnirea cu șeful de producție
Auditurile standard se concentrează pe Managerul de Calitate, însă echipa de producție controlează variabilele care creează calitate. Această secțiune pledează pentru contactul direct cu atelierul pentru a reduce decalajul dintre procesele teoretice, concrete, și alocarea operatorilor în timp real.
4. Atenuarea riscurilor în timp real
Folosind studiul de caz al spațiului gol pentru laminare din Guangdong, acest titlu ilustrează modul în care relațiile directe evită întârzierea de 24 de ore a comunicării exclusive cu reprezentanții de vânzări. Demonstrează cum feedback-ul tehnic imediat - cum ar fi primirea fotografiilor cu defecte la miezul nopții - poate economisi un termen limită de lansare a unui produs.
5. Supraveghere practică vs. teoretică în programele cu 8 niveluri
Aceasta concluzie arată că diferența de producție este concretă: o linie directă către persoana care controlează presa se traduce prin refaceri peste noapte, în loc de întârzieri de două săptămâni. Aceasta mută achizițiile de la „gestionarea unui contract” la gestionarea realității de fabricație.
Ce înseamnă acest lucru pentru următoarea evaluare
Complexitatea fabricării PCB-urilor cu 8 straturi este reală. Fabricile de nivel mediu din străinătate optimizează pentru randament, nu pentru fiabilitate. Evaluați dovezile procesului - jurnale de înregistrare a straturilor interioare, date de placare în secțiune transversală, specificații prepreg denumite, cifre de randament real. Construiți relații în interiorul fabricii, nu doar cu echipa de vânzări. Deciziile de achiziții care omit această muncă apar ca eșecuri pe teren, nu ca elemente de linie într-o ofertă.