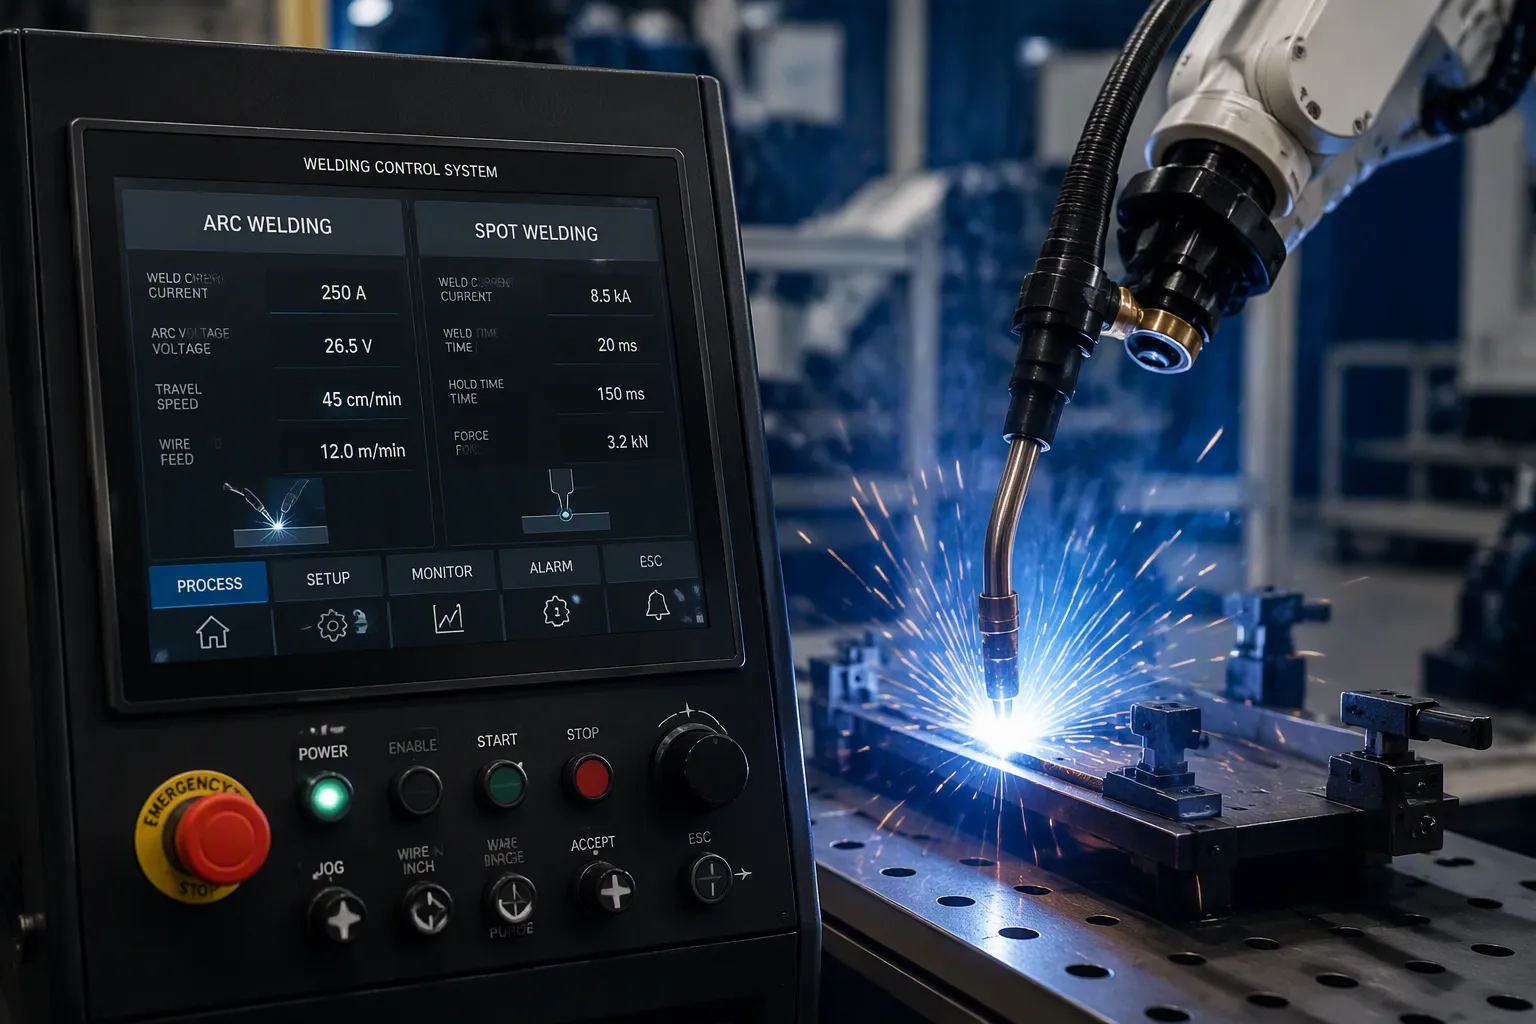
Un sistem de control al sudării cu arc și sudării în puncte este setul de componente electronice și software care controlează setările de sudură. Acest lucru menține fiecare sudură consistentă, sigură și repetabilă. Cele două procese funcționează pe baza unor fizici diferite, astfel încât sistemele lor de control gestionează variabile diferite. Un controler de sudură cu arc gestionează stabilitatea arcului, curentul și tensiunea. Un controler de sudură în puncte gestionează curentul, timpul și presiunea electrodului. Inginerii hardware și echipele de produse electronice se confruntă aici cu alegeri reale la nivel de placă. Selectarea etapei de putere, acționarea porții izolate, măsurarea curentului și spațierea de înaltă tensiune, toate modelează designul final. Compromisurile de fabricație vin imediat după. Proiectanții trebuie să cântărească ciclurile termice, infiltrarea și distanța în spațiu, precum și limitele DFM înainte ca un sistem de control să ajungă în producție.
Intrebari cu cheie
Sistemele de control al sudării cu arc gestionează stabilitatea arcului, curentul și tensiunea pentru a menține sudurile consistente.
Sistemele de control al sudării prin puncte controlează curentul, timpul și presiunea electrodului pentru a realiza suduri puternice și repetabile.
Feedback-ul în buclă închisă îmbunătățește sudurile prin ajustarea uzurii electrodului și a modificărilor de suprafață.
Opțiunile de proiectare la nivel de placă , cum ar fi controlul căldurii și spațierea de înaltă tensiune, afectează fiabilitatea unui sistem de sudare.
Cunoașterea modului în care funcționează sudarea îi ajută pe ingineri să aleagă sistemul de control potrivit pentru fiecare lucrare.
Noțiuni de bază despre sistemul de control al sudării cu arc
Sistemul de control al sudării cu arc este reprezentat de carcasa și de plăcile de circuit din interiorul acesteia. Aceste componente controlează curentul de sudură, tensiunea, alimentarea sârmei, distanța arcului și viteza de deplasare. Stațiile de sudare cu arc controlate de computer mențin aceste funcții sincronizate. Familia AWS-210-400-800, de exemplu, utilizează surse de alimentare programabile bazate pe microprocesor. Aceste unități oferă un servocontrol în buclă închisă al curentului de sudură, vitezei de deplasare, distanței arcului și alimentării sârmei. Curentul, tensiunea, deplasarea și alimentarea sârmei rămân sincronizate în cadrul sistemului.
Componente și funcții cheie
Designul este împărțit în zone funcționale. Tabelul de mai jos prezintă pe scurt diviziunea muncii.
Componenta de control | Funcții atribuite |
|---|---|
Domeniul controlerului | Gestionează piese și funcții strâns legate de procesul de sudare în sine |
Domeniul supervizorului | Gestionează funcții mai generale (supraveghere la nivel superior) |
Controler multivariabil | Înlocuiește prima estimare a parametrilor de sudare indirectă odată ce sudarea a început (t > 0) |
Intrarea operatorului | Setează doar parametrii direcți ai sudurii, cum ar fi lățimea sudurii și adâncimea de penetrare |
Prin urmare, controlerul aparatului de sudură separă controlul la nivel de proces de supravegherea de nivel superior. Operatorul setează parametrii direcți de sudare. Controlerul multivariabil îmbunătățește estimarea parametrilor indirecți după începerea arcului.
Operare pas cu pas
Un ciclu tipic trece prin mai multe etape. Operatorul introduce parametri direcți la interfață. Domeniul supervizorului transmite aceste ținte controlerului la nivel de proces. Etajul de putere alimentează apoi arcul. Controlerul multivariabil își actualizează estimarea parametrilor indirecți odată ce începe sudarea. Feedback-ul în buclă închisă menține curentul, tensiunea, deplasarea și alimentarea sârmei la țintă. Sistemul oprește arcul la sfârșitul trecerii.
Considerații de proiectare
Opțiunile la nivel de placă de bază determină performanța . Pentru etapa de putere, ar trebui să evaluați opțiunile IGBT, MOSFET și SCR în funcție de frecvența de comutație și pierderile de conducție. Acționarea izolată a porții cu suficient timp mort previne supratensiunea (shoot-through). Amortizatoarele, diodele TVS și varistoarele fixează tranzitorii de comutație și supratensiunile de linie. Măsurarea curentului se bazează pe un șunt, un senzor Hall sau un transformator de curent. Fiecare metodă oferă precizie avantajul izolării și costului. Optoizolația separă etapa de putere de logica de control. Infiltrațiile și distanța în spațiul liber trebuie să respecte regulile de spațiere pentru înaltă tensiune. Cuprul greu și barele colectoare transportă calea de curent foarte mare. Radiația și ciclurile termice limitează durata de viață a dispozitivului. Constrângerile DFM determină numărul de straturi de formă, greutatea cuprului și fluxul de asamblare. Aceste compromisuri decid ce design ajunge în producție.
Sisteme de sudare prin puncte și prin rezistență
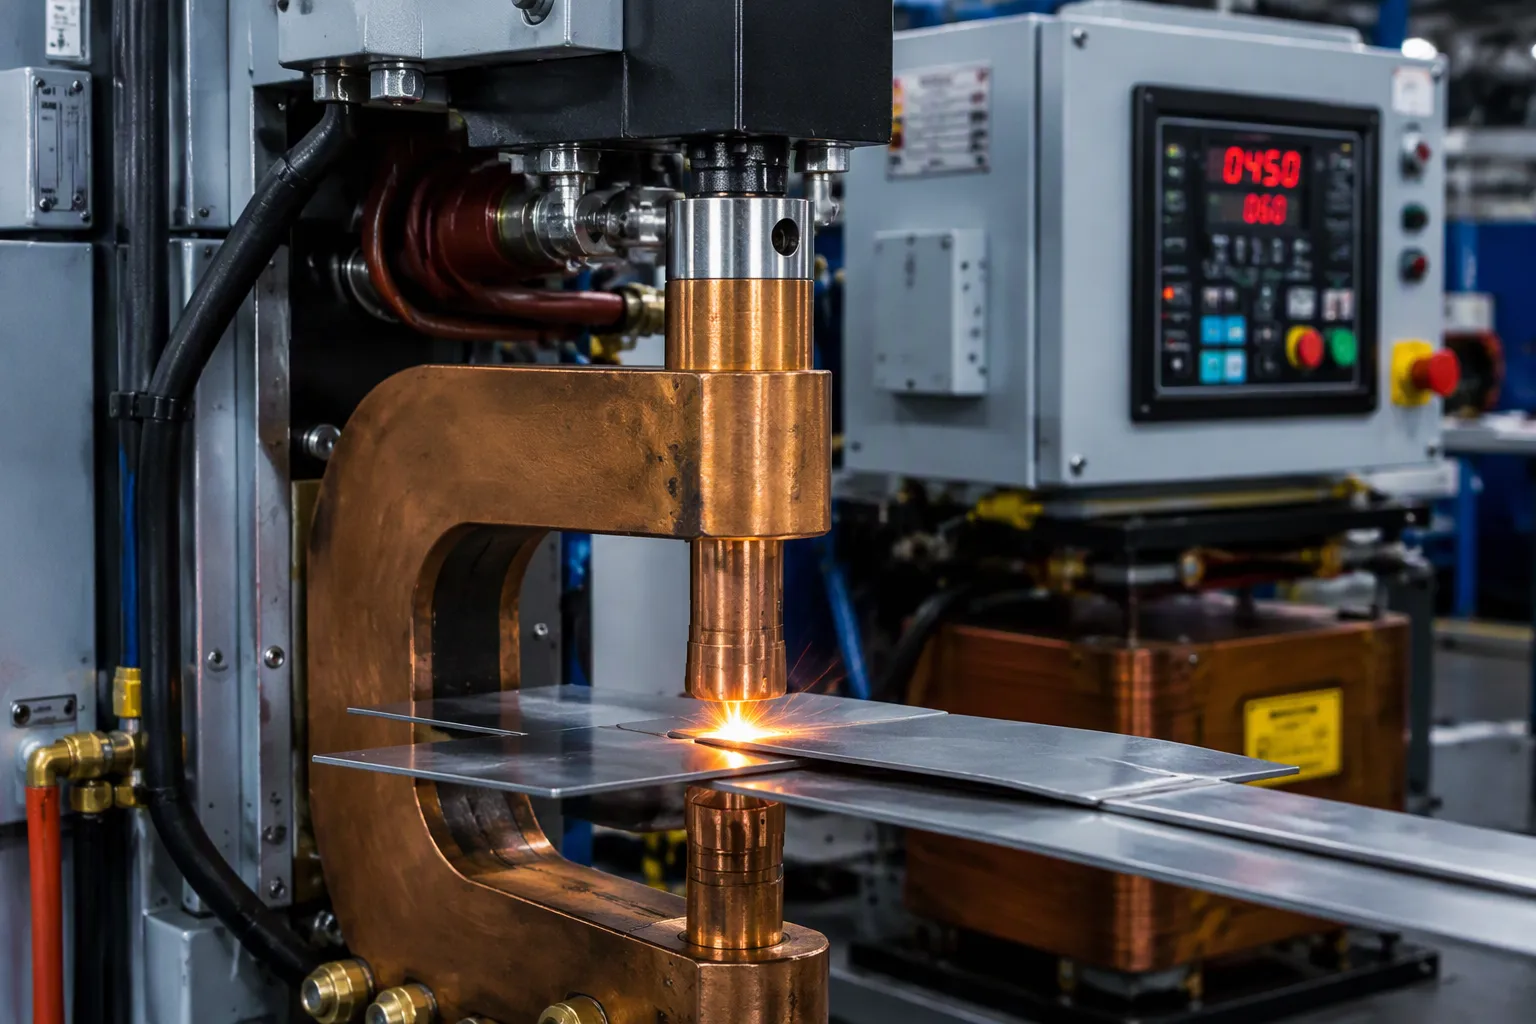
Un sistem de sudare prin puncte unește foile de metal într-un singur punct. Folosește presiunea și trimite curent electric prin stivă. Căldura de la rezistența electrică topește metalul de bază la suprafața de contact. Inginerii numesc această metodă de sudare prin puncte prin rezistență, unul dintre mai multe tipuri de sudare prin rezistență. Liniile de producție utilizează adesea echipamente MFDC-RSW (curent continuu de medie frecvență) sau PLCAutomatizare controlată. În celulele conectate în rețea, o placă de control AW comunică cu o placă de temporizator integrată 785 pentru controlul sudurii printr-o legătură serială. Placa de temporizator deține programul de ardere. Placa AW se ocupă de secvențiere și de handshake-uri.
Componente ale sistemului de sudare prin puncte
Părțile unui sistem de sudare prin puncte se împart în grupuri mecanice, electrice și de control. Tabelul de mai jos prezintă fiecare componentă și funcția sa.
Component | Funcţie |
|---|---|
Deținători de instrumente | Țineți ferm electrozii și susțineți furtunurile de apă opționale care îi răcesc |
electrozi | Aliaj de cupru cu rezistență scăzută, modelat conform aplicației; face parte din circuitul secundar al transformatorului |
Sursa alimentare | Furnizează energie electrică sudorului |
Unitate de stocare a energiei | Banca de condensatoare furnizează o putere instantanee ridicată; nu este necesară atunci când cererea este scăzută |
Intrerupator | Descarcă energia stocată în transformatorul de sudură |
Transformator de sudură | Reduce tensiunea și crește curentul, reducând nivelul pe care comutatorul trebuie să îl gestioneze |
Cutie de control | Gestionează comutatorul și poate monitoriza tensiunea sau curentul electrodului |
Pistol de tip C | Rigiditate ridicată și flexibilitate a sculelor cu mișcare coliniară; potrivit pentru lucrări cu forță mare pe materiale groase |
Pistol de tip X | Spațiu de lucru mai mare, dar rigiditate mai mică; se potrivește panourilor plate subțiri și necesită vârfuri în formă de cupolă |
Cum se sudează prin puncte: Secvență de control
Operatorii urmează o secvență fixă. Cutia de control cronometrează fiecare etapă.
Timp de comprimare — electrozii se închid și acumulează forță înainte ca curentul să curgă, așezând foile și stabilizând contactul.
Timp de sudare — curentul trece prin stivă, iar încălzirea prin rezistență electrică face pepita să crească.
Timp de menținere — curentul se oprește, dar forța continuă; pepita se solidifică sub presiune.
Timp de oprire — electrozii se retrag și piesa de prelucrat avansează, setând rata ciclului.
Timpul de sudare începe de la sine după timpul de comprimare. Timpul de menținere vine după timpul de încălzire, iar timpul de oprire închide bucla. Acești parametri de sudare ai sudării în puncte — comprimare, sudare, menținere, oprire — stabilesc parametrii de sudare în puncte pentru o anumită îmbinare. Feedback-ul în buclă închisă măsoară curentul de sudare cu un rezistor shunt sau un senzor Hall. Aceasta este o opțiune superioară configurațiilor cu temporizare în buclă deschisă, deoarece compensează uzura electrodului și oxidarea clapetelor. Un transformator de curent oferă o altă opțiune izolată. Sistemul de control ajustează arderea pentru a menține ținta.
Ghid de proiectare
Gestionarea supratensiunii și a supratensiunii de la rețea necesită atenție timpurie. Un varistor plus o clemă TVS protejează partea frontală. Radiatorul trebuie să acopere atât dispozitivele de alimentare, cât și electrozii, deoarece ciclurile termice uzează vârfurile și îmbinările de lipire deopotrivă. Setările presiunii de sudare în puncte interacționează cu curentul și timpul de sudare, așa că verificați-le pe toate trei împreună. Restricțiile DFM modelează dispunerea barei colectoare și greutatea cuprului. Mențineți distanța de conturnare și distanța generoase pe partea de înaltă tensiune. O tehnică de sudare prin rezistență solidă combină un timp scurt de sudare cu o forță suficientă. Fiecare mașină de sudare în puncte recompensează proiectarea atentă a plăcii. Procesul de sudare în puncte rămâne repetabil atunci când componentele electronice își mențin țintele.
Compararea sistemelor de control și a compromisurilor de proiectare
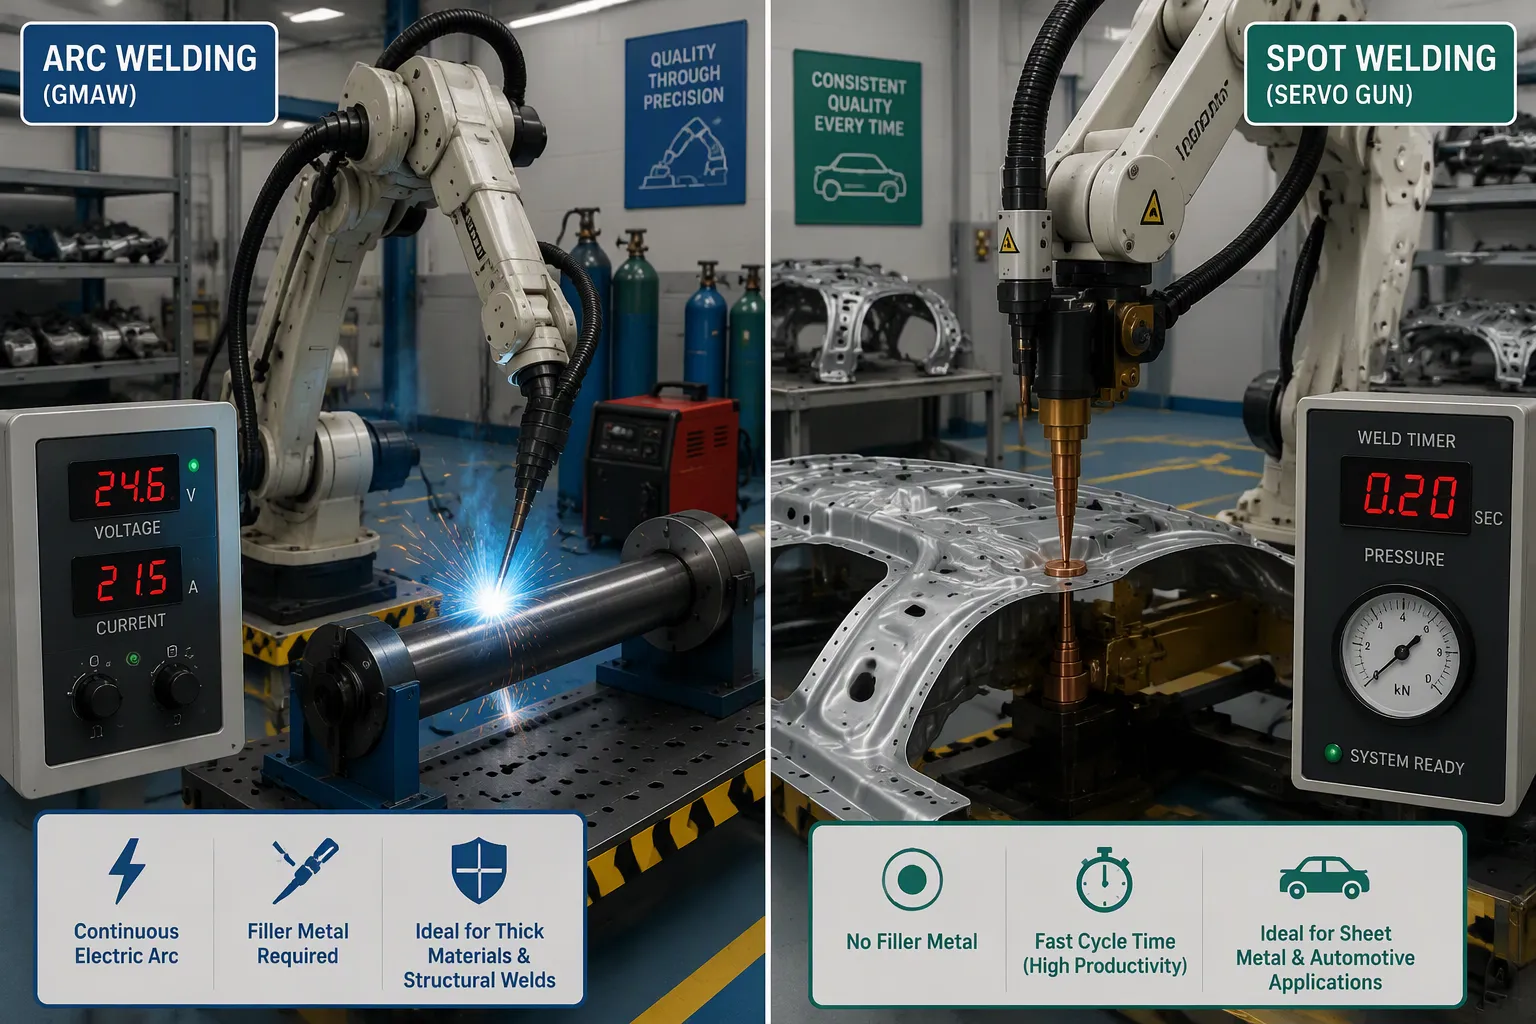
Arc vs. Spot: Diferențe cheie
Un sistem de control al sudării cu arc gestionează stabilitatea arcului, curentul și tensiunea. Un controler de sudare în puncte gestionează curentul, timpul și presiunea electrodului. Procesul cu arc necesită o coloană de plasmă constantă, așa că controlerul de arc fixează tensiunea și curentul de mai multe ori pe secundă. Procesul de sudare în puncte depinde de căldura de la rezistența electrică de la suprafața de contact. Aici, controlerul cronometrează impulsul de curent electric și menține presiunea de sudare în puncte constantă.
Parametrii de sudare ai sudării prin puncte — comprimare, sudare, menținere și oprire — nu au un echivalent cu arcul. Sistemele cu arc gestionează în schimb alimentarea sârmei, viteza de deplasare și distanța arcului. O mașină de sudură prin puncte emite un impuls pe punct. Un sistem cu arc funcționează fără oprire de-a lungul unei cusături. Aceste diferențe modelează designul plăcii. Plăcile cu arc au nevoie de bucle de curent rapide. Plăcile cu punct au nevoie de contoare exacte ale timpului de sudare, iar timpul de sudare și curentul trebuie să fie monitorizate împreună.
Aplicații și compromisuri în fabricație
Producția auto utilizează ambele procese la volum mare. Liniile de producție auto combină, de asemenea, tipuri de sudare prin rezistență. Tabelul de mai jos enumeră utilizările comune ale sudării în puncte și ale sudării cu arc pe un vehicul.
Procesul de sudare | Aplicație tipică în domeniul auto | Detalii cheie |
|---|---|---|
TIG robotizat | Tuburi cu pereți subțiri, suduri finisate vizibile | Gestionează grosimi de perete de 0.5 mm–3 mm; asociat cu roboți ABB IRB 1660ID și surse de alimentare Miller Dynasty pentru controlul precis al arcului |
Sudarea prin puncte de rezistență | Ansambluri de caroserie auto în alb și tablă metalică | Roboți FANUC R-2000iC cu pistoale servo; 1,200–1,800 de puncte/oră; rate de trecere a testului de tragere a pepitelor de peste 99.7%; forță a electrodului de 300–800 kg |
MIG/MAG (GMAW) | Componente din oțel și aluminiu, inclusiv suporturi pentru galeria de evacuare | Proces robust pentru oțel de 1.2 mm–12 mm; MIG pulsat reduce stropii; CMT pentru aluminiu fără stropi; celulă reală de suport pentru galeria de evacuare Tier 1: 340 piese/schimb, ciclu de 22 secunde, respingere redusă de la 4.2% la 0.3% |
O caroserie auto tipică conține câteva mii de suduri în puncte. Acest volum este util deoarece sudarea în puncte este foarte rapidă și ușor de realizat pentru brațele robotice pe o linie de asamblare.
Sudarea prin rezistență în puncte și sudarea cu arc sunt adesea utilizate în lucrări de producție ridicată, cum ar fi industria auto, unde sudarea prin puncte unește rame subțiri de tablă.
Avantajele și dezavantajele sudării în puncte provin din această viteză. Este rapidă și ușor de utilizat cu roboți, dar îmbină doar stive de tablă subțire. Uzura electrozilor modifică, de asemenea, curentul de sudare în timp. Sudarea cu arc poate gestiona secțiuni mai groase și îmbinări lungi. Compromisurile de fabricație includ costul, ciclurile termice, infiltrarea și distanța dintre fir și constrângerile DFM (Diafragmă Capacitate Materială). Plăcile de sudare prin rezistență se confruntă cu cicluri termice intense . Atât sudarea prin rezistență, cât și sudarea cu arc necesită o proiectare atentă a barelor colectoare și a cuprului.
Un sistem de control al sudării este componenta electronică și software-ul care gestionează un proces de sudare. Sistemul de control al sudării cu arc menține stabilitatea arcului, curentul și tensiunea la valorile țintă. Sistemul de sudare în puncte controlează în schimb curentul de sudare, timpul de sudare și presiunea electrodului. Ambele modele oferă suduri consistente, repetabile și sigure. Procesul de sudare în puncte depinde de o sincronizare strânsă, în timp ce lucrul cu arc depinde de bucle de curent rapide. Alegerile la nivel de placă și compromisurile de fabricație decid ce sistem de control se potrivește unui anumit produs. Inginerii ar trebui să evalueze ciclurile termice, infiltrarea și distanța de aer, precum și limitele DFM înainte de lansare. Parametrii de sudare atenți și traseele solide de curent electric mențin fiecare sudură repetabilă.
FAQ
Ce reglează de fapt un sistem de control al sudării?
Un sistem de control al sudării controlează energia care ajunge la îmbinare. Un sistem cu arc menține stabilitatea arcului, curentul și tensiunea la valorile țintă. Un aparat de sudură în puncte cronometrează impulsul și menține forța electrodului. Fiecare controler se adaptează fizicii propriului proces.
De ce are nevoie sudarea prin puncte de feedback de curent în buclă închisă?
Uzura electrodului și oxidarea suprafeței modifică traiectoria rezistenței în timp. Temporizarea în buclă deschisă nu poate detecta această deviație. Un controler în buclă închisă măsoară curentul de sudare și corectează unghiul de ardere. Procesul de sudare în puncte rămâne apoi repetabil pe parcursul a mii de cicluri.
Cum aleg inginerii între sistemele cu arc și cele punctuale pentru un produs?
Geometria îmbinării este cea mai importantă. Stivele de tablă subțire funcționează bine cu sudarea prin puncte, iar îmbinările lungi pe secțiuni mai groase funcționează bine cu arcul. Volumul producției contează și el. O celulă robotizată care rulează 1,200-1,800 de puncte pe oră favorizează sudarea prin rezistență, în timp ce fabricația în volum mic favorizează echipamentele cu arc.
Ce probleme la nivel de placă de bază cauzează cele mai multe erori de câmp?
Ciclurile termice se află în fruntea listei. Atât dispozitivele de alimentare, cât și vârfurile electrozilor se uzează sub impulsuri termice repetate. De asemenea, conturnarea și distanța slabe pe partea de înaltă tensiune cauzează defecțiuni. Proiectanții ar trebui, de asemenea, să blocheze din timp supratensiunea rețelei. Amplasarea atentă a traseului de curent electric previne punctele fierbinți.