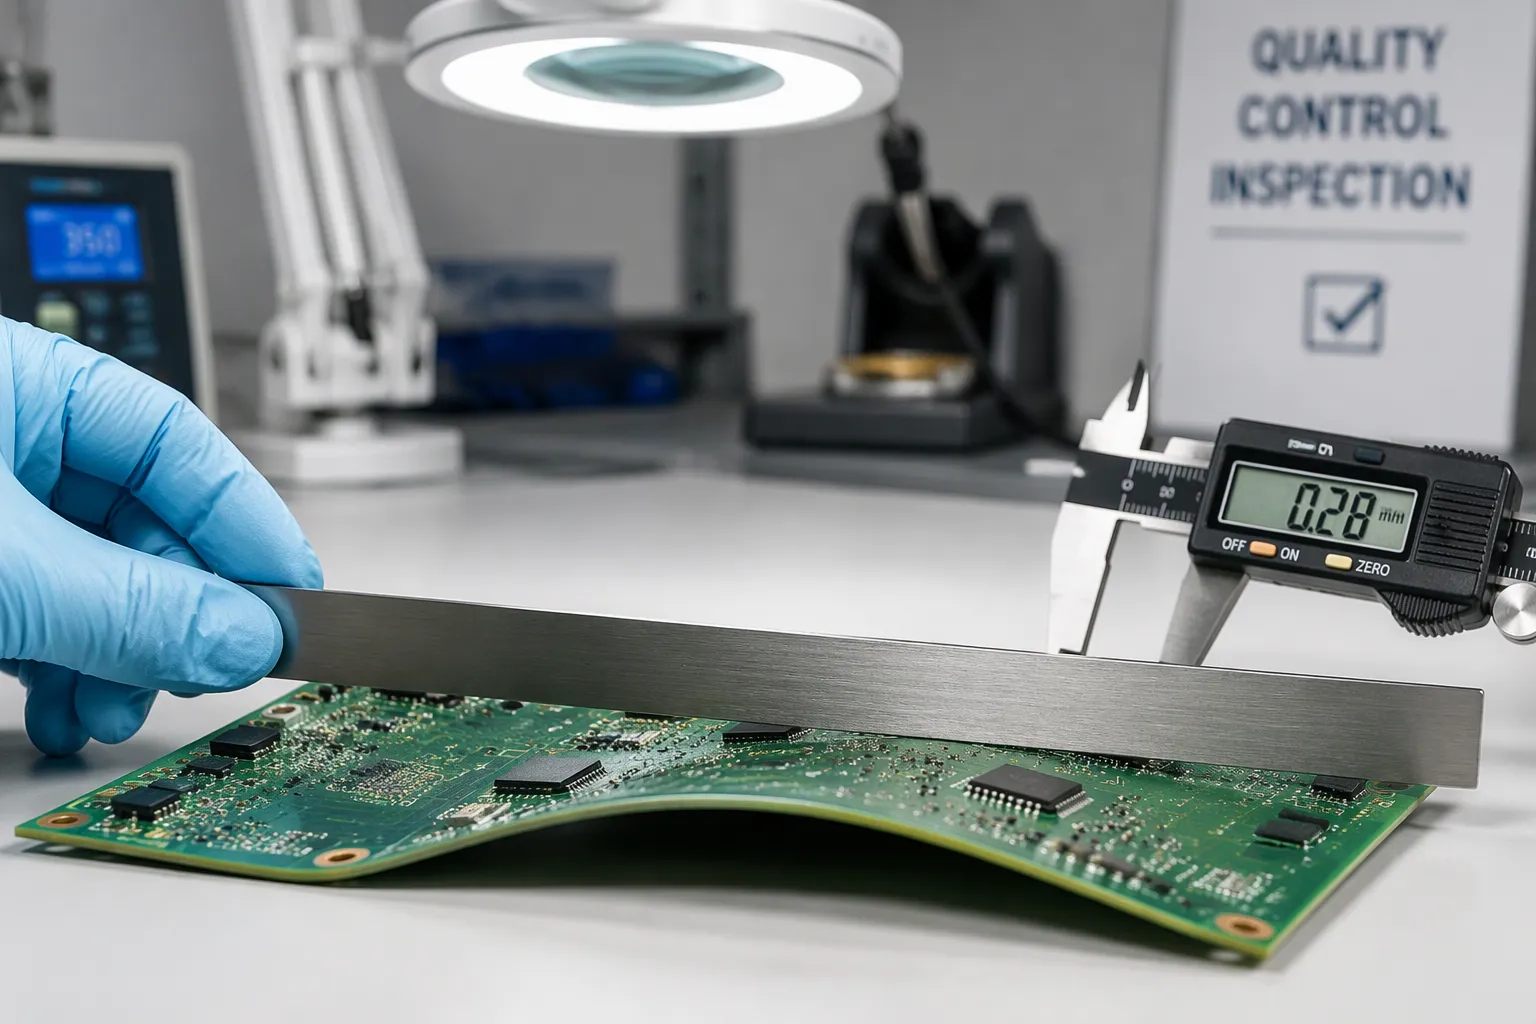
PCB Bow dan Twist menggambarkan kegagalan kerataan. PCB Bow adalah kelengkungan di mana keempat sudut tetap berada dalam satu bidang sementara bagian tengahnya melengkung ke dalam atau ke luar. PCB Twist adalah deformasi diagonal di mana satu sudut terangkat keluar dari bidang tiga sudut lainnya. IPC-6012 dan IPC-A-600 menetapkan referensi: maksimum 0.75% untuk papan SMT, 1.5% untuk papan through-hole saja, dan 0.50% untuk desain yang ketat.
Kerataan memengaruhi setiap tahap siklus hidup PCB. Papan yang melengkung akan menghambat pemasangan casing, menyebabkan pengencang tidak sejajar, dan memberi tekanan pada sambungan solder. Masalah menjadi jelas ketika Anda memisahkan tantangan dari penyebabnya. Penyebab intrinsik terletak pada desain dan fabrikasi papan. Penyebab ekstrinsik muncul melalui penyimpanan, penanganan, dan perakitan. Solusi mengikuti pemisahan yang sama.
Ringkasan Utama
Lengkungan membengkokkan bagian tengah papan. Puntiran mengangkat salah satu sudut. Keduanya membuat papan menjadi tidak rata.
IPC menetapkan batas kerataan: 0.75% untuk papan SMT, 1.5% untuk papan through-hole, dan 0.50% untuk desain yang ketat.
Papan yang melengkung menyebabkan cacat perakitan seperti tombstoning dan bridging. Hal ini juga merusak kesesuaian dan keandalan produk.
Penyebab intrinsik berasal dari desain dan fabrikasi. Penyebab ekstrinsik berasal dari penyimpanan, penanganan, dan perakitan.
Ukur kelengkungan dan puntiran menggunakan Metode 2.4.22 IPC-TM-650. Letakkan papan pada tiga titik di atas permukaan yang datar.
Solusi desain mencakup susunan lapisan simetris cermin, tembaga seimbang, dan nilai CTE yang sesuai.
Solusi proses mencakup laminasi terkontrol, pemanggangan, dan profil reflow yang disesuaikan.
Gunakan kerataan sebagai metrik. Catat pengukuran dan perhatikan tren untuk mencegah cacat.
Apa itu Lengkungan dan Puntiran PCB?
Busur PCB Versus Putaran
Busur sebagai Pusat Kelengkungan
PCB Bow adalah kelengkungan di mana keempat sudut papan tetap berada dalam satu bidang sementara bagian tengahnya melengkung ke dalam atau ke luar. Bayangkan sebuah papan yang diletakkan di atas meja datar dengan keempat sudutnya menyentuh permukaan. Jika bagian tengahnya melengkung ke atas seperti kubah dangkal, atau melengkung ke bawah seperti mangkuk, maka terjadilah kelengkungan PCB. Deformasi terjadi sepanjang satu sumbu, sehingga papan terlihat seperti bagian dari silinder daripada pelat datar.
Putaran sebagai Angkat Diagonal
PCB Twist adalah deformasi diagonal di mana satu sudut terangkat dari bidang tiga sudut lainnya. Letakkan papan di permukaan datar dan tekan tiga sudutnya. Papan yang terpuntir akan bergoyang, dan sudut keempat akan terangkat dari meja. Lengkungan tersebut membentang dari sudut ke sudut di sepanjang diagonal, yang membuat twist mudah terlihat saat penanganan tetapi lebih sulit untuk diperbaiki daripada sekadar lengkungan sederhana.
Batas Penerimaan IPC
SMT versus Batasan Lubang Tembus
IPC-6012 dan IPC-A-600 memberikan referensi bersama untuk kerataan yang dapat diterima. Lengkungan dan puntiran maksimum yang diizinkan biasanya 0.75% untuk papan surface-mount dan 1.5% untuk papan through-hole-only. Persentase tersebut menyatakan deviasi maksimum dibagi dengan panjang papan, sehingga papan yang lebih panjang mentolerir celah absolut yang lebih besar pada persentase yang sama.
Topi dengan Desain Ketat
Beberapa desain membatasi nilai toleransi hingga 0.50%. Rakitan dengan pitch halus dan BGA, papan tipis, dan produk dengan toleransi mekanis yang ketat sering termasuk dalam kelompok ini. Konfirmasikan kelas dan batasan yang berlaku dengan pabrikan dan perakit Anda sebelum Anda merilis desain, dan catat nilai yang disepakati pada gambar fabrikasi.
Mengapa Kerataan Itu Penting
Dampak Perakitan dan Manufaktur
Papan yang melengkung mengganggu jalur perakitan. Deposisi pasta bervariasi di permukaan yang tidak rata, mesin penempatan kehilangan ketinggian referensinya, dan oven reflow kesulitan memanaskan papan yang tidak rata. Pengumpan otomatis, perlengkapan uji, dan pemasangan konektor semuanya bergantung pada bidang papan yang dapat diprediksi.
Kesesuaian dan Keandalan untuk Penggunaan Akhir
Kerataan juga menentukan apakah produk jadi dapat terpasang dengan sempurna. Papan yang melengkung akan menyebabkan pengencang tidak sejajar, memberi tekanan pada dinding wadah, dan meninggalkan celah pada titik pemasangan. Tegangan sisa akibat lengkungan dapat dilepaskan selama siklus termal di lapangan, dan pergerakan tersebut akan merusak sambungan solder selama masa pakai produk.
Tantangan dan Dampak
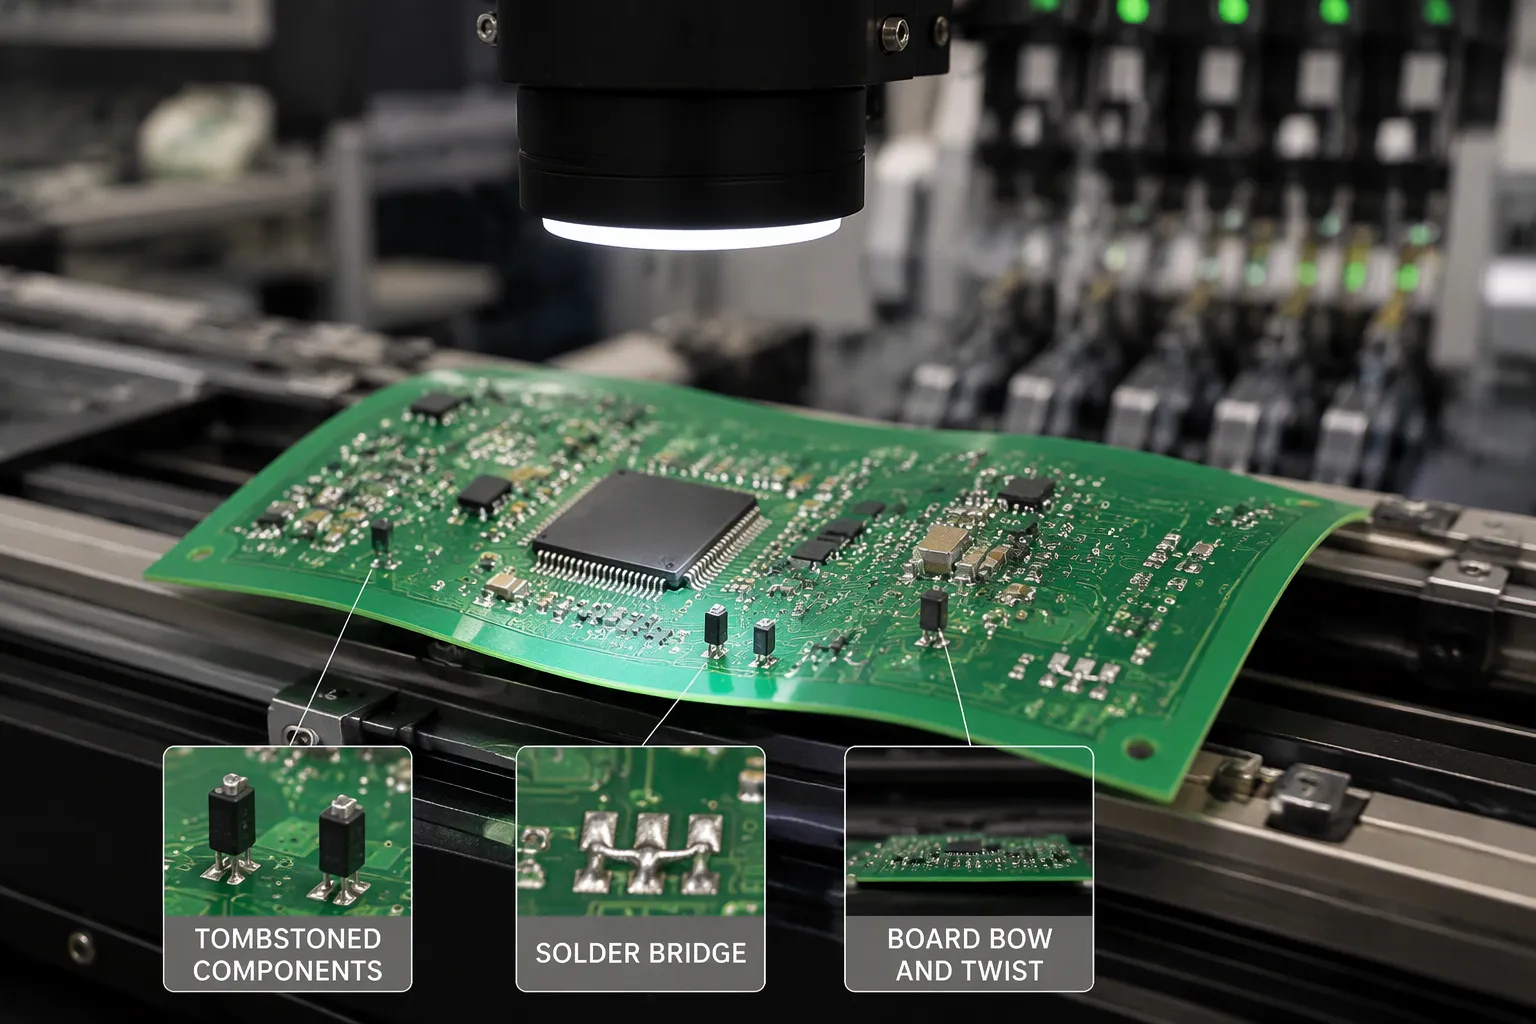
Lengkungan jarang hanya menjadi masalah kosmetik. Lengkungan tersebut menyebar melalui jalur perakitan PCB dan sampai ke lapangan, dan setiap tahap memunculkan mode kegagalan yang berbeda. Dampak ini dapat dikelompokkan menjadi tiga area: penyolderan, inspeksi dan penanganan, serta risiko yang disebabkan oleh geometri.
Cacat Perakitan SMT
Ketidaksesuaian Penempatan dan Penghubungan
Papan yang melengkung mengubah jarak antara stensil dan bantalan. Endapan pasta menjadi tidak merata di seluruh panel, dan kepala penempatan kehilangan referensi ketinggiannya. Paket dengan jarak antar pin yang rapat dan BGA akan mengalami kerusakan pertama. Kemiringan sedikit mendorong kaki timah ke bantalan di sebelahnya, dan jembatan solder pun terjadi. Sambungan terbuka muncul di tempat celah menjadi terlalu lebar untuk ditutupi oleh volume pasta. Kedua cacat ini mudah lolos dari pengawasan pada papan yang tampak dapat diterima saat pemeriksaan awal.
Penggalian Batu Nisan dan Komponen yang Diangkat
Komponen kecil dengan dua terminal berperilaku seperti jungkat-jungkit di permukaan yang tidak rata. Salah satu ujung solder cair menarik lebih kuat daripada ujung lainnya, dan komponen tersebut berdiri tegak — seperti batu nisan klasik. Komponen yang lebih besar justru terangkat di salah satu sisinya. Sambungan terbentuk di satu sisi dan tetap terbuka di sisi lainnya. Proses reflow tidak dapat mengkompensasi papan yang tidak rata, dan pengerjaan ulang pada sambungan ini memakan waktu dan berisiko merusak bantalan.
Tegangan sisa menyebabkan kegagalan yang lebih lambat. Tegangan internal yang terkunci selama fabrikasi dapat dilepaskan selama proses reflow atau selama siklus termal di lapangan. Sambungan menyerap pergerakan tersebut, dan retakan kelelahan berkembang selama masa pakai produk. Papan yang lolos uji fungsional masih dapat mengalami kegagalan di lapangan beberapa bulan kemudian.
Masalah Inspeksi dan Penanganan
Kesalahan Palsu AOI dan Kemacetan Pengumpan
Inspeksi optik otomatis mengasumsikan bidang fokus yang diketahui. Papan yang melengkung menggeser bidang tersebut di sepanjang panel, dan kamera melaporkan kesalahan palsu pada sambungan yang sebenarnya baik-baik saja. Operator kemudian menghabiskan waktu untuk meninjau cacat semu, dan cacat sebenarnya tersembunyi di antara gangguan tersebut. Peralatan penanganan juga mengalami kesulitan. Panel yang melengkung menyumbat pengumpan otomatis, macet di perlengkapan uji, dan tidak sejajar di slot majalah. Setiap kemacetan menghabiskan waktu lini produksi dan berisiko menyebabkan kerusakan mekanis pada papan.
Masalah Dudukan Konektor
Konektor membutuhkan permukaan kontak yang rata. Papan yang bengkok akan memiringkan rumah konektor, dan bagian kontak akan terpasang miring. Gaya kontak menurun di satu sisi, dan koneksi menjadi terputus-putus akibat getaran. Konektor tekan (press-fit) memperburuk hal ini, karena pin harus masuk ke lubang berlapis secara tegak lurus. Anda mungkin memaksakan bagian tersebut ke tempatnya dan memecahkan bagian tengah konektor atau mengangkat bantalan dalam prosesnya.
Geometri Berisiko Tinggi
Papan Tipis dan Panel Besar
Beberapa desain rentan terhadap perubahan bentuk karena sifat fisiknya. Papan tipis kurang kaku untuk menahan tekukan, dan panel besar memperbesar setiap kelengkungan kecil pada bentang yang lebih panjang. Batas persentase tetap sama, tetapi penyimpangan absolut meningkat seiring dengan panjang papan. Oleh karena itu, panel tipis dan besar membutuhkan kontrol proses yang lebih ketat daripada panel kecil dan tebal.
Jumlah Lapisan Tinggi dan Tata Letak dengan Kepadatan Via
Jumlah lapisan yang tinggi menumpuk lebih banyak tembaga dan prepreg, dan setiap detail asimetris menambah ketidakseimbangan. Tata letak dengan banyak via memusatkan logam di beberapa area dan membiarkan laminasi terbuka di area lain. Area-area tersebut mengembang dan menyusut dengan kecepatan yang berbeda selama pemanasan dan pendinginan. Hasilnya adalah papan yang bermasalah dengan kerataan sejak saat keluar dari mesin cetak.
Anggap geometri ini sebagai peringatan dini. Tandai geometri ini selama tinjauan desain, dan berikan perhatian ekstra pada setiap langkah proses.
Metode Pengukuran
Metode IPC-TM-650 2.4.22
Pengaturan dan Bidang Referensi
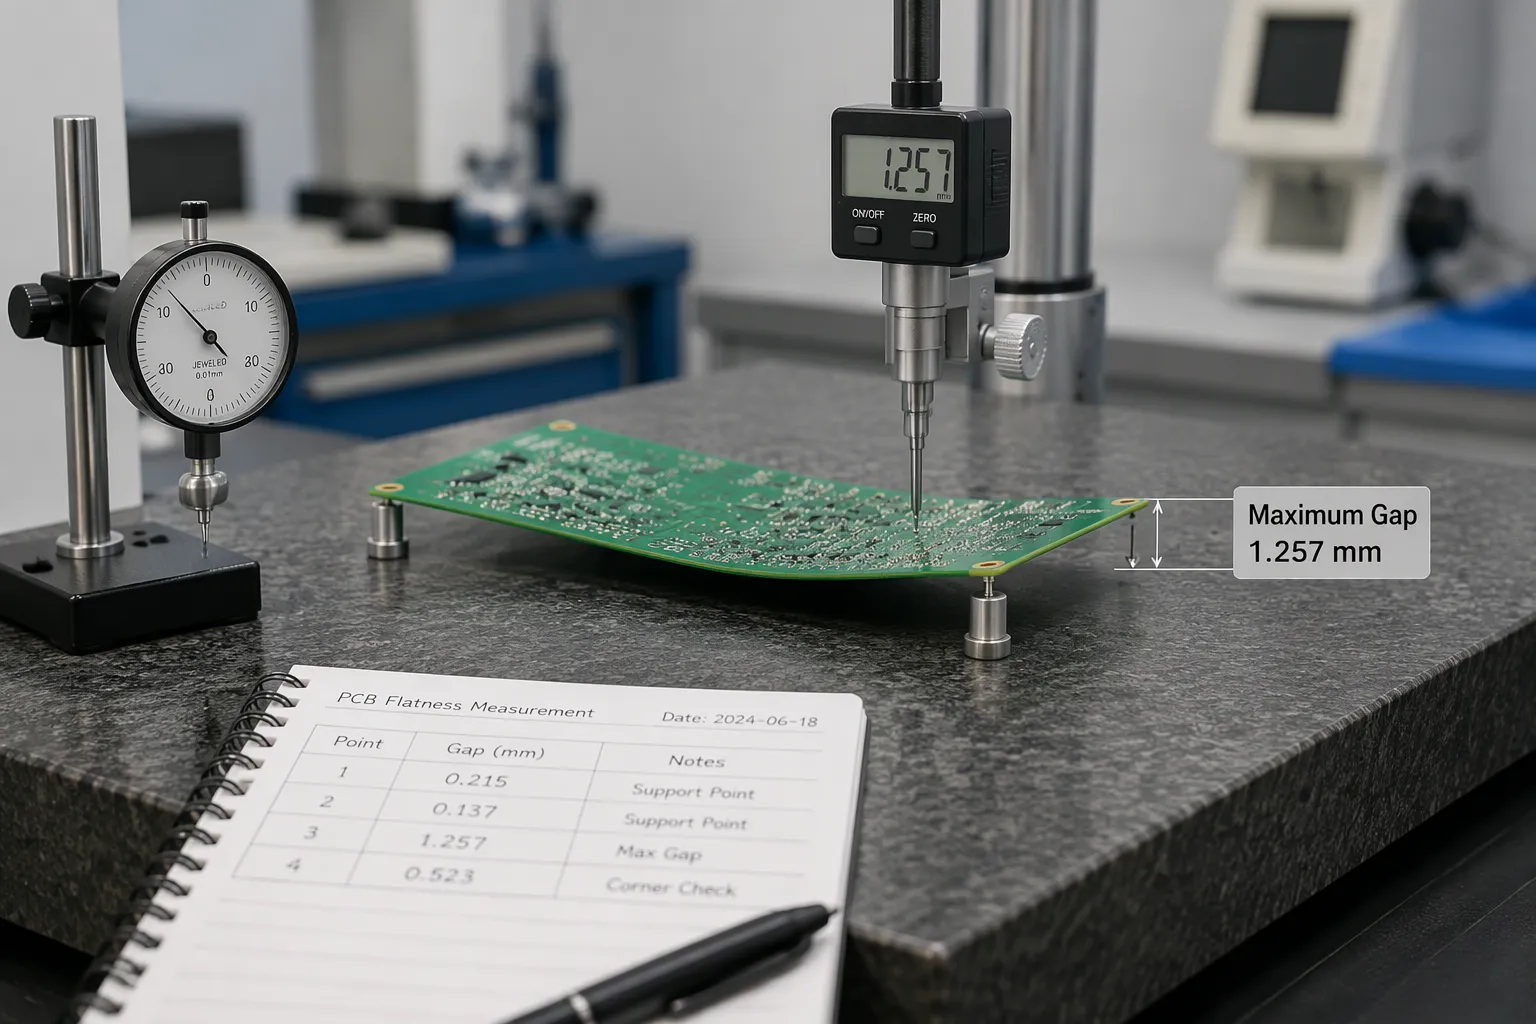
Metode IPC-TM-650 2.4.22 memberikan prosedur industri untuk mengukur kelengkungan. Anda meletakkan papan di atas permukaan referensi yang rata, biasanya meja granit atau pelat datar bersertifikat. Papan tersebut bertumpu pada tiga titik penyangga tetap, dan hanya gravitasi yang menahannya di tempatnya. Tanpa penjepit, tanpa beban, tanpa tekanan. Bidang referensi adalah permukaan datar itu sendiri, dan setiap pengukuran membaca celah antara papan dan bidang tersebut.
Kemudian, ukur deviasi vertikal maksimum pada titik-titik di mana papan paling jauh menyimpang dari referensi. Untuk lengkungan (bow), titik tersebut biasanya berada di dekat tengah panel. Untuk puntiran (twist), titik tersebut berada di sudut yang terangkat. Pengukur tinggi, indikator dial, atau probe yang telah dikalibrasi akan mencatat pembacaan tersebut. Catat lokasi setiap pengukuran beserta nilainya, karena satu angka tanpa posisi tidak banyak memberi tahu Anda tentang pola deformasi.
Menghitung Persentase
Standar ini menyatakan kelengkungan sebagai persentase, bukan jarak absolut. Anda membagi deviasi maksimum yang diukur dengan dimensi papan yang relevan dan mengalikannya dengan 100. Untuk kelengkungan busur, pembaginya adalah panjang papan di sepanjang sumbu kelengkungan. Untuk puntiran, pembaginya adalah panjang diagonal papan. Hasilnya adalah persentase yang Anda bandingkan dengan batas IPC-6012 dan IPC-A-600.
Kerjakan satu contoh. Sebuah papan berukuran panjang 200 mm dan melengkung 1.2 mm di tengah. Perhitungannya adalah 1.2 dibagi 200, dikalikan 100, yang menghasilkan 0.60%. Angka tersebut memenuhi batas SMT 0.75% tetapi gagal memenuhi batas desain ketat 0.50%. Lakukan perhitungan yang sama pada diagonal untuk puntiran, dan laporkan kedua nilai tersebut secara terpisah.
Perangkap Pengukuran
Pengaruh Suhu dan Dukungan
Kondisi pengukuran mengubah hasilnya. Papan yang diukur langsung dari mesin pres panas atau dari oven reflow akan terbaca berbeda dengan papan yang sama pada suhu ruangan, karena laminasi belum selesai bergerak. Biarkan papan stabil pada kondisi sekitar sebelum Anda mengukurnya. Kondisi penyangga juga sangat penting. Papan yang diletakkan di atas meja yang tidak rata, atau dipegang dengan tangan di salah satu sisinya, akan melengkung karena beratnya sendiri dan memberikan hasil pengukuran yang salah.
Pengambilan Sampel dan Dokumentasi
Satu pengukuran pada satu papan tidak membuktikan apa pun tentang keseluruhan lot produksi. Ambil sampel di seluruh panel, di seluruh lot, dan di setiap tahap — setelah fabrikasi, setelah reflow, dan pada inspeksi penerimaan. Dokumentasikan metode, bidang referensi, titik pengukuran, dan kondisi lingkungan di samping setiap hasil. Catatan tersebut memungkinkan Anda membandingkan tahapan, melihat tren sebelum menjadi cacat, dan menyelesaikan perselisihan dengan pabrik atau perakit menggunakan dasar yang sama dan dapat dilacak.
Penyebab Intrinsik
Penyebab intrinsik berasal dari dalam papan itu sendiri. Penyebab tersebut terbentuk selama proses desain dan fabrikasi, dan tetap ada pada panel tersebut lama setelah keluar dari mesin cetak.
Penumpukan dan Ketidakseimbangan Tembaga
Lapisan Asimetris dan Jumlah Ganjil
Susunan lapisan dengan lebih banyak tembaga atau prepreg di satu sisi garis tengah akan mengembang tidak merata saat dipanaskan. Sisi yang lebih tebal akan bergerak lebih jauh, dan papan akan melengkung ke arah sisi yang lebih tipis. Jumlah lapisan ganjil memperburuk hal ini, karena tidak ada bidang tengah yang sebenarnya untuk menahan keseimbangan. Anda dapat melihat risiko ini pada gambar fabrikasi sebelum material dipotong.
Bidang Terbelah dan Berat Tembaga Tidak Merata
Bidang yang terpisah dan pemberat tembaga yang tidak merata memusatkan logam di beberapa area dan membiarkan laminasi terbuka di area lainnya. Area-area tersebut mengembang dengan kecepatan berbeda selama laminasi dan reflow. Papan tersebut mengembangkan bentuk permanen yang tidak dapat dihilangkan oleh profil reflow apa pun. Periksa setiap lapisan daya dan ground untuk keseimbangan distribusi, bukan hanya untuk fungsi listriknya.
Ketidaksesuaian Material dan CTE
Inkonsistensi Laminasi Campuran dan Prepreg
Setiap laminasi memiliki koefisien ekspansi termal (CTE) yang berbeda. Pencampuran material dengan nilai CTE yang berbeda memaksa lapisan untuk bergerak dengan jumlah yang berbeda saat suhu berubah. Prepreg yang tidak konsisten dari satu lot ke lot lainnya menambah masalah yang sama dalam dosis yang lebih kecil. Ikatan antar lapisan menyerap pergerakan diferensial tersebut, dan tegangan sisa menumpuk di dalam panel.
FR-4 Versus PTFE dan Rogers
FR-4 dan material frekuensi tinggi seperti PTFE dan laminasi Rogers berperilaku sangat berbeda di bawah panas. Susunan hibrida yang menggabungkan keduanya membutuhkan simetri yang cermat dan konstruksi yang sesuai. Setiap material cocok untuk aplikasinya masing-masing, dan desain harus memperhitungkan bagaimana keduanya bergerak bersama. Konfirmasikan nilai CTE dengan pemasok laminasi Anda dan dokumentasikan dalam susunan lapisan.
Masalah Laminasi dan Pengeringan
Siklus Tekanan dan Pemanasan
Tekanan pengepresan yang tidak tepat menyebabkan distribusi resin tidak merata di seluruh panel. Pengeringan yang tidak sempurna mengunci laminasi dalam keadaan bereaksi sebagian, dan papan terus bergerak setelah fabrikasi. Siklus pemanasan dan pendinginan yang terburu-buru membekukan tegangan pada panel alih-alih membiarkannya rileks. Siklus pengepresan yang terkontrol dengan peningkatan tekanan yang terukur dan pengeringan penuh memberi laminasi waktu untuk mengendap.
Buta dan Terkubur Melalui Asimetri
Via buta dan via terpendam menambahkan logam di beberapa lapisan dan tidak di lapisan lainnya. Tata letak via yang tidak simetris menarik susunan lapisan ke satu arah selama laminasi. Ketidakseimbangan itu tetap ada di setiap langkah proses selanjutnya. Tempatkan via buta dan via terpendam secara simetris di tempat yang memungkinkan dalam desain, dan tandai setiap asimetri yang tidak dapat dihindari untuk pemeriksaan kerataan tambahan.
Penyebab Ekstrinsik
Penyebab eksternal muncul setelah proses fabrikasi. Penyimpanan, penanganan, dan perakitan masing-masing menambah tekanan tersendiri, dan papan yang keluar dari mesin pres dalam keadaan rata masih dapat melengkung sebelum sampai ke lapangan.
Penyimpanan dan penanganan
Penyerapan Kelembapan dan Pemanggangan
Laminasi menyerap kelembapan dari udara. Kelembapan tersebut berubah menjadi uap selama proses reflow, dan uap yang mengembang mendorong panel keluar dari bentuknya. Oleh karena itu, papan yang disimpan di ruangan lembap membawa risiko tersembunyi ke dalam oven. Proses pemanggangan menghilangkan kelembapan sebelum perakitan, dan Anda harus mengikuti jadwal pemanggangan dari pemasok laminasi daripada menebak durasinya.
Tekanan Pengepakan dan Depanelisasi
Metode pengemasan lebih penting daripada yang diperkirakan sebagian besar tim. Papan yang ditumpuk di bawah karton berat atau disimpan dalam posisi tegak dapat mengalami deformasi permanen. Proses pemisahan panel menambahkan guncangan mekanis. Mematahkan panel dengan tangan akan membengkokkan material di sekitar bagian yang patah, dan tegangan menyebar ke sirkuit di dekatnya. Langkah pemisahan panel yang menggunakan mesin pemotong atau penggores dengan penyangga yang tepat akan menjaga tegangan tetap terlokalisasi.
Lengkungan Akibat Perakitan
Gradien Termal Reflow
Proses reflow memanaskan papan secara tidak merata. Permukaan atas menerima profil oven penuh terlebih dahulu, dan bagian bawah tertinggal. Gradien tersebut menyebabkan satu sisi memuai lebih dulu daripada sisi lainnya, dan panel melengkung selama siklus pemanasan. Komponen asimetris yang berat juga menarik dengan cara yang sama. Konektor besar di salah satu tepi menambah massa dan hambatan termal, dan papan melengkung ke arahnya. Potongan dan rongga besar mengurangi kekakuan dari satu area, dan material yang tersisa menanggung beban tersebut.
Pemasangan dan Penyisipan Konektor
Penjepit dan klem menahan papan yang melengkung agar tetap rata dengan gaya. Papan akan kembali ke bentuk semula setelah dilepaskan, dan sambungan solder yang terbentuk di bawah tekanan klem kini membawa energi yang tersimpan tersebut. Pemasangan konektor menambahkan beban mekanis langsung. Menekan konektor yang kaku ke PCB yang tipis akan memiringkan panel, dan pin akan masuk dengan sudut tertentu. Topang papan di bawahnya selama pemasangan, dan periksa kembali kerataan setelah penjepit dilepas.
Solusi Desain PCB
Keputusan desain menentukan batas kerataan untuk semua yang ada di hilir. Anda tidak dapat memperbaiki susunan lapisan yang tidak seimbang dengan profil reflow yang lebih baik. Perlakukan simetri, distribusi tembaga, dan pilihan material sebagai kontrol kerataan sejak draf pertama susunan lapisan.
Simetri dan Keseimbangan Tembaga
Susunan Berlapis Simetris Cermin
Susun lapisan secara simetris di sekitar garis tengah. Jumlah lapisan harus genap, dan setiap ketebalan dielektrik dan prepreg di satu sisi harus sesuai dengan pasangannya di sisi lain. Tempatkan vias dan cutout secara simetris di tempat yang memungkinkan oleh routing. Susunan asimetris akan mengembang tidak merata selama laminasi, dan panel akan mempertahankan kondisi tersebut secara permanen.
Pencurian Tembaga dan Pengisian yang Ditetaskan
Sebarkan tembaga secara merata di seluruh lapisan yang berlawanan, dan targetkan keseimbangan dalam kisaran plus atau minus 10% di antara keduanya. Area dengan kepadatan rendah membutuhkan bantuan. Tambahkan penipisan tembaga, pengisian bergaris, atau tembaga lepas yang sesuai sehingga laminasi yang terbuka mengembang dengan laju yang sama seperti area yang padat. Periksa setiap bidang daya dan bidang tanah untuk distribusi, bukan hanya untuk kapasitas arus.
Pilihan Material dan Ketebalan
Pencocokan CTE dan Konsistensi Vendor
Sesuaikan koefisien ekspansi termal jika memungkinkan dalam desain. Konstruksi hibrida yang menggabungkan FR-4 dengan laminasi PTFE atau Rogers membutuhkan simetri ekstra untuk menyerap pergerakan diferensial. Tetap gunakan satu pemasok laminasi selama masa pakai produk. Prepreg bervariasi dari satu lot ke lot lainnya, dan sumber yang konsisten akan menjaga variasi tersebut tetap kecil.
Pertimbangan antara Ketebalan dan Kekakuan
Papan yang lebih tebal lebih tahan terhadap tekukan, dan papan yang tipis membutuhkan kontrol proses yang lebih ketat. Pertimbangkan kekakuan terhadap berat, biaya, dan kebutuhan mekanis dari wadah tersebut. Panel yang tipis dan besar akan memperbesar setiap kelengkungan di sepanjang bentangnya, sehingga memerlukan target internal yang lebih ketat daripada batas 0.50% yang telah disebutkan untuk desain yang ketat. Catat batas yang disepakati pada gambar fabrikasi.
Solusi Proses
Kontrol Fabrikasi
Laminasi dan Penghilangan Tegangan
Optimalkan siklus laminasi sebelum Anda mengatasi cacat di tahap selanjutnya. Berikan tekanan bertahap yang terukur dan pengeringan penuh, lalu biarkan panel mendingin di bawah tekanan terkontrol. Siklus yang terburu-buru akan membekukan tegangan pada laminasi, dan tegangan tersebut akan dilepaskan kemudian selama proses reflow. Masukkan penghilangan tegangan ke dalam jadwal sebagai langkah yang disengaja, bukan sebagai tambahan di kemudian hari.
Penyesuaian untuk Pengukiran, Pelat, dan Pemanggangan
Sesuaikan proses etsa dan pelapisan agar tembaga terlapisi secara merata di seluruh panel. Ketebalan pelapisan yang tidak merata akan menarik papan saat mendingin. Tambahkan langkah pemanggangan setelah fabrikasi untuk mengurangi tegangan sisa dan menghilangkan kelembapan yang terserap. Ikuti jadwal pemanggangan dari pemasok laminasi, dan catat langkah tersebut pada lembar kerja agar setiap lot menerima perlakuan yang sama.
Kontrol Perakitan dan Penyimpanan
Penyetelan Profil Reflow
Sesuaikan tahap pemanasan awal dan pemanasan akhir agar kedua permukaan papan memanas secara merata sesuai kemampuan oven. Profil yang lambat dan seimbang mempersempit gradien termal yang menyebabkan panel melengkung di tengah siklus pemanasan. Verifikasi profil dengan alat pengukur profil pada rakitan sebenarnya, dan periksa kembali setiap kali desain panel atau campuran komponen berubah.
Pengelolaan Kelembaban dan Penyimpanan Datar
Panggang papan sirkuit saat inspeksi penerimaan atau riwayat penyimpanan menunjukkan adanya penyerapan kelembapan. Simpan panel dalam posisi datar, di tempat dengan kelembapan rendah, dan jangan pernah meletakkannya di atas karton tebal. Pilih metode pemisahan panel dengan cara memotong atau menggores dengan penyangga yang tepat, dan hindari mematahkan panel secara manual di dekat sirkuit yang padat.
Inspeksi dan Tindakan Korektif
Pemeriksaan Kerataan dan Pemantauan Tren
Verifikasi kerataan sesuai dengan Metode 2.4.22 IPC-TM-650 pada saat fabrikasi dan sekali lagi setelah perakitan. Catat setiap pembacaan beserta lokasi pengukuran dan kondisi lingkungannya. Plot hasilnya dari waktu ke waktu. Tren yang bergeser akan memberi peringatan sebelum suatu lot melampaui batas SMT 0.75% atau batas desain ketat 0.50%.
Pemanggangan Ulang dan Laminasi Ulang
Lengkungan ringan terkadang dapat diatasi dengan siklus pemanasan termal dan pendinginan dengan penjepit. Penjepit menjaga PCB tetap rata sementara laminasi mengendur, dan pendinginan lambat akan membentuk bentuk baru. Kasus yang parah atau terus-menerus mungkin memerlukan laminasi ulang, tergantung pada kondisi papan dan aturan desain Anda. Konfirmasikan perbaikan terhadap batas yang disepakati sebelum pengiriman.
Lengkungan membengkokkan bagian tengah keluar dari bidang; puntiran mengangkat salah satu sudut dari diagonal. IPC-6012 dan IPC-A-600 memberikan perancang dan produsen satu tolok ukur bersama: 0.75% untuk papan SMT, 1.5% untuk papan khusus lubang tembus, dan 0.50% untuk desain yang ketat.
Lengkungan jarang disebabkan oleh satu faktor tunggal. Faktor intrinsik seperti ketidakseimbangan susunan lapisan dan tegangan pengerasan menumpuk di atas faktor ekstrinsik seperti kelembapan dan gradien reflow. Atasi semua faktor tersebut secara bersamaan pada tingkat desain, material, dan proses.
Integrasikan pemeriksaan kerataan ke dalam tinjauan desain dan inspeksi penerimaan. Ukur sesuai dengan Metode 2.4.22 IPC-TM-650, catat setiap pembacaan, dan lacak kelengkungan dan puntiran sebagai metrik proses yang berkelanjutan. Perlakukan kerataan PCB sebagai variabel terkontrol, bukan sebagai cacat yang muncul setelah proses selesai.
FAQ (Pertanyaan Umum)
Apa perbedaan antara busur dan puntir?
Kelengkungan (bow) menjaga keempat sudut tetap berada dalam satu bidang sementara bagian tengahnya melengkung ke atas atau ke bawah. Puntiran (twist) mengangkat salah satu sudut keluar dari bidang tiga sudut lainnya, sehingga papan bergoyang di atas meja datar. Anda mengukur kelengkungan sepanjang panjang papan dan puntiran sepanjang diagonalnya.
Batas IPC mana yang berlaku untuk motherboard saya?
Sesuaikan batasan dengan metode perakitan. IPC-6012 dan IPC-A-600 mengizinkan 0.75% untuk papan SMT dan 1.5% untuk papan through-hole saja. Desain dengan pitch halus, BGA, dan desain tipis seringkali membutuhkan batasan ketat 0.50%. Konfirmasikan nilainya dengan pabrikan Anda dan catat pada gambar fabrikasi.
Bagaimana cara mengukur kelengkungan dan puntiran dengan benar?
Ikuti Metode 2.4.22 IPC-TM-650. Letakkan papan pada tiga titik tetap di atas permukaan referensi datar tanpa penjepit. Ukur deviasi maksimum, bagi dengan panjang papan untuk kelengkungan atau diagonal untuk puntiran, dan kalikan dengan 100. Biarkan papan mencapai suhu ruangan terlebih dahulu.
Bisakah saya memperbaiki papan yang melengkung setelah proses reflow?
Terkadang. Lengkungan ringan sering kali dapat diatasi dengan pemanasan termal terkontrol dan siklus pendinginan lambat, yang memungkinkan laminasi kembali ke bentuk datar. Kasus yang parah atau terus-menerus mungkin memerlukan laminasi ulang. Verifikasi hasilnya terhadap batas yang disepakati sebelum pengiriman barang.
Bagaimana cara mencegah distorsi pada tahap desain?
Buat susunan lapisan simetris cermin dengan jumlah lapisan genap. Seimbangkan tembaga di seluruh lapisan yang berlawanan, dengan target toleransi plus atau minus 10%. Tempatkan vias dan cutout secara simetris. Cocokkan nilai CTE jika memungkinkan, dan gunakan satu vendor laminasi untuk menjaga variasi prepreg tetap kecil.
Apakah keseimbangan tembaga benar-benar sangat penting?
Ya. Tembaga yang tidak rata menyebabkan satu area memuai lebih cepat daripada area lain selama laminasi dan reflow, dan panel mempertahankan kondisi tersebut secara permanen. Periksa setiap bidang daya dan bidang ground untuk distribusi, bukan hanya kapasitas arus. Tambahkan pengisi atau pengisi bergaris di tempat laminasi terbuka.
Mengapa papan saya melengkung hanya setelah perakitan?
Pemanasan reflow memanaskan permukaan atas sebelum bagian bawah, dan gradien tersebut menyebabkan panel melengkung di tengah siklus. Kelembapan yang terserap selama penyimpanan berubah menjadi uap dan mendorong laminasi keluar dari bentuknya. Komponen asimetris yang berat dan potongan besar menambah tarikan. Panggang papan dan sesuaikan profil reflow yang seimbang.
Kapan saya harus menolak suatu lot karena bengkok?
Tolak produk jika nilai terukur melebihi batas yang disepakati pada gambar fabrikasi. Catat setiap pembacaan beserta lokasi dan kondisi lingkungannya, dan plot hasilnya dari waktu ke waktu. Tren yang bergeser akan memperingatkan Anda sebelum suatu lot melampaui batas, jadi perlakukan kerataan sebagai metrik yang dipantau.