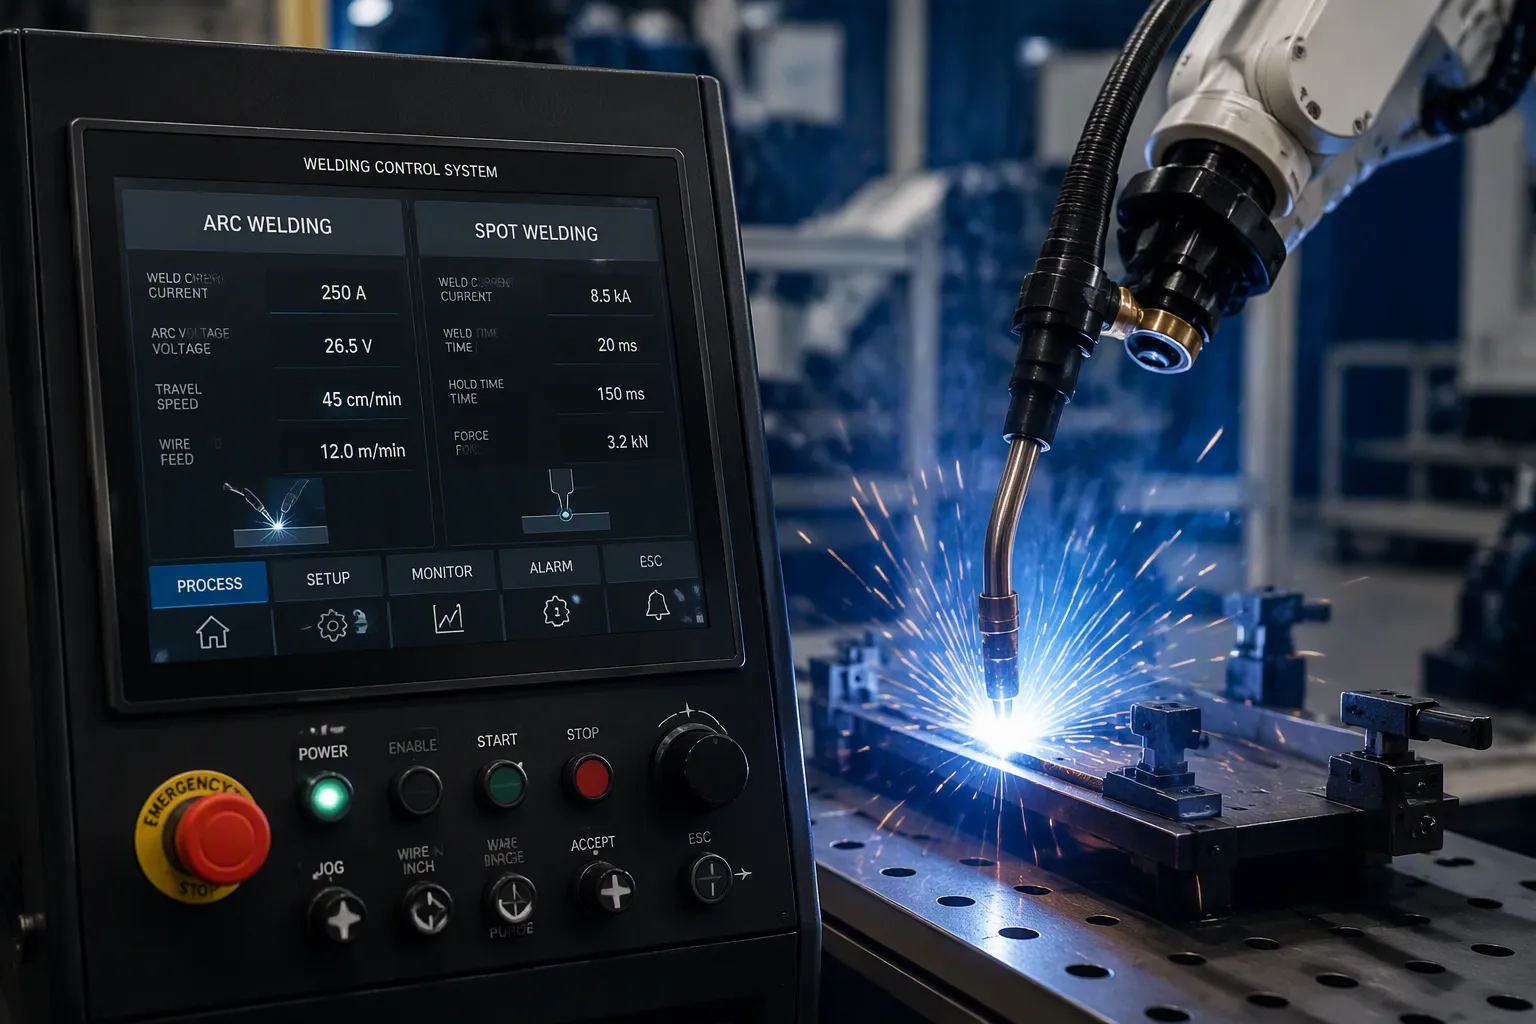
Sistem kontrol pengelasan busur dan pengelasan titik adalah seperangkat elektronik dan perangkat lunak yang mengontrol pengaturan pengelasan. Ini menjaga setiap pengelasan tetap konsisten, aman, dan dapat diulang. Kedua proses tersebut bekerja berdasarkan fisika yang berbeda, sehingga sistem kontrolnya mengelola variabel yang berbeda. Pengontrol pengelasan busur mengelola stabilitas busur, arus, dan tegangan. Pengontrol pengelasan titik mengelola arus, waktu, dan tekanan elektroda. Insinyur perangkat keras dan tim produk elektronik menghadapi pilihan nyata di tingkat papan sirkuit. Pemilihan tahap daya, penggerak gerbang terisolasi, pengukuran arus, dan jarak tegangan tinggi semuanya membentuk desain akhir. Kompromi manufaktur datang setelahnya. Perancang harus mempertimbangkan siklus termal, jarak rambat dan jarak bebas, serta batasan DFM sebelum sistem kontrol mencapai produksi.
Ringkasan Utama
Sistem kontrol pengelasan busur mengatur kestabilan busur, arus, dan tegangan untuk menjaga konsistensi hasil pengelasan.
Sistem kontrol pengelasan titik mengontrol arus, waktu, dan tekanan elektroda untuk menghasilkan pengelasan yang kuat dan berulang.
Umpan balik tertutup (closed-loop feedback) membuat pengelasan menjadi lebih baik dengan menyesuaikan keausan elektroda dan perubahan pada permukaan.
Pilihan desain pada tingkat papan sirkuit , seperti kontrol panas dan jarak tegangan tinggi, memengaruhi seberapa andal sistem pengelasan tersebut.
Memahami cara kerja pengelasan membantu para insinyur memilih sistem kontrol yang tepat untuk setiap pekerjaan.
Dasar-Dasar Sistem Kontrol Pengelasan Busur
Sistem kontrol pengelasan busur terdiri dari wadah dan papan sirkuit di dalamnya. Bagian-bagian ini mengontrol arus pengelasan, tegangan, laju pemasukan kawat, jarak busur, dan kecepatan gerak. Stasiun pengelasan busur yang dikontrol komputer menjaga fungsi-fungsi ini tetap sinkron. Keluarga AWS-210-400-800, misalnya, menggunakan catu daya terprogram berbasis mikroprosesor. Unit-unit ini memberikan kontrol servo loop tertutup untuk arus pengelasan, kecepatan gerak, jarak busur, dan laju pemasukan kawat. Arus, tegangan, gerak, dan laju pemasukan kawat tetap sinkron di dalam sistem.
Komponen dan Fungsi Utama
Desain tersebut terbagi menjadi area fungsional. Tabel di bawah ini merangkum pembagian kerja tersebut.
Komponen Kontrol | Fungsi yang Ditugaskan |
|---|---|
Domain pengontrol | Menangani bagian dan fungsi yang terkait erat dengan proses pengelasan itu sendiri. |
Domain pengawas | Menangani fungsi yang lebih umum (pengawasan tingkat tinggi) |
Pengontrol multivariabel | Menggantikan estimasi pertama parameter pengelasan tidak langsung setelah pengelasan dimulai (t > 0) |
Masukan operator | Hanya mengatur parameter pengelasan langsung seperti lebar pengelasan dan kedalaman penetrasi. |
Oleh karena itu, pengontrol mesin las memisahkan kontrol tingkat proses dari pengawasan tingkat yang lebih tinggi. Operator menetapkan parameter pengelasan langsung. Pengontrol multivariabel meningkatkan perkiraan parameter tidak langsung setelah busur las dimulai.
Operasi Langkah demi Langkah
Siklus tipikal melewati beberapa tahapan. Operator memasukkan parameter langsung pada antarmuka. Domain pengawas meneruskan target ini ke pengontrol tingkat proses. Tahap daya kemudian menyalakan busur. Pengontrol multivariabel memperbarui perkiraan parameter tidak langsung setelah pengelasan dimulai. Umpan balik loop tertutup menjaga arus, tegangan, pergerakan, dan pengumpanan kawat tetap pada target. Sistem mematikan busur di akhir proses pengelasan.
Pertimbangan Desain
Pilihan di tingkat papan sirkuit menentukan kinerja . Untuk tahap daya, Anda harus mempertimbangkan opsi IGBT, MOSFET, dan SCR terhadap frekuensi switching dan kerugian konduksi. Penggerak gerbang terisolasi dengan waktu mati yang cukup mencegah arus tembus. Peredam, dioda TVS, dan varistor membatasi transien switching dan lonjakan tegangan. Pengukuran arus bergantung pada shunt, sensor Hall, atau transformator arus. Setiap metode mengorbankan akurasi demi isolasi dan biaya. Isolasi optik memisahkan tahap daya dari logika kontrol. Jarak rambat dan jarak bebas harus memenuhi aturan jarak tegangan tinggi. Tembaga tebal dan busbar membawa jalur arus yang sangat tinggi. Pendinginan dan siklus termal membatasi umur perangkat. Batasan DFM membentuk jumlah lapisan, berat tembaga, dan alur perakitan. Kompromi ini menentukan desain mana yang mencapai produksi.
Sistem Pengelasan Titik dan Pengelasan Titik Resistansi
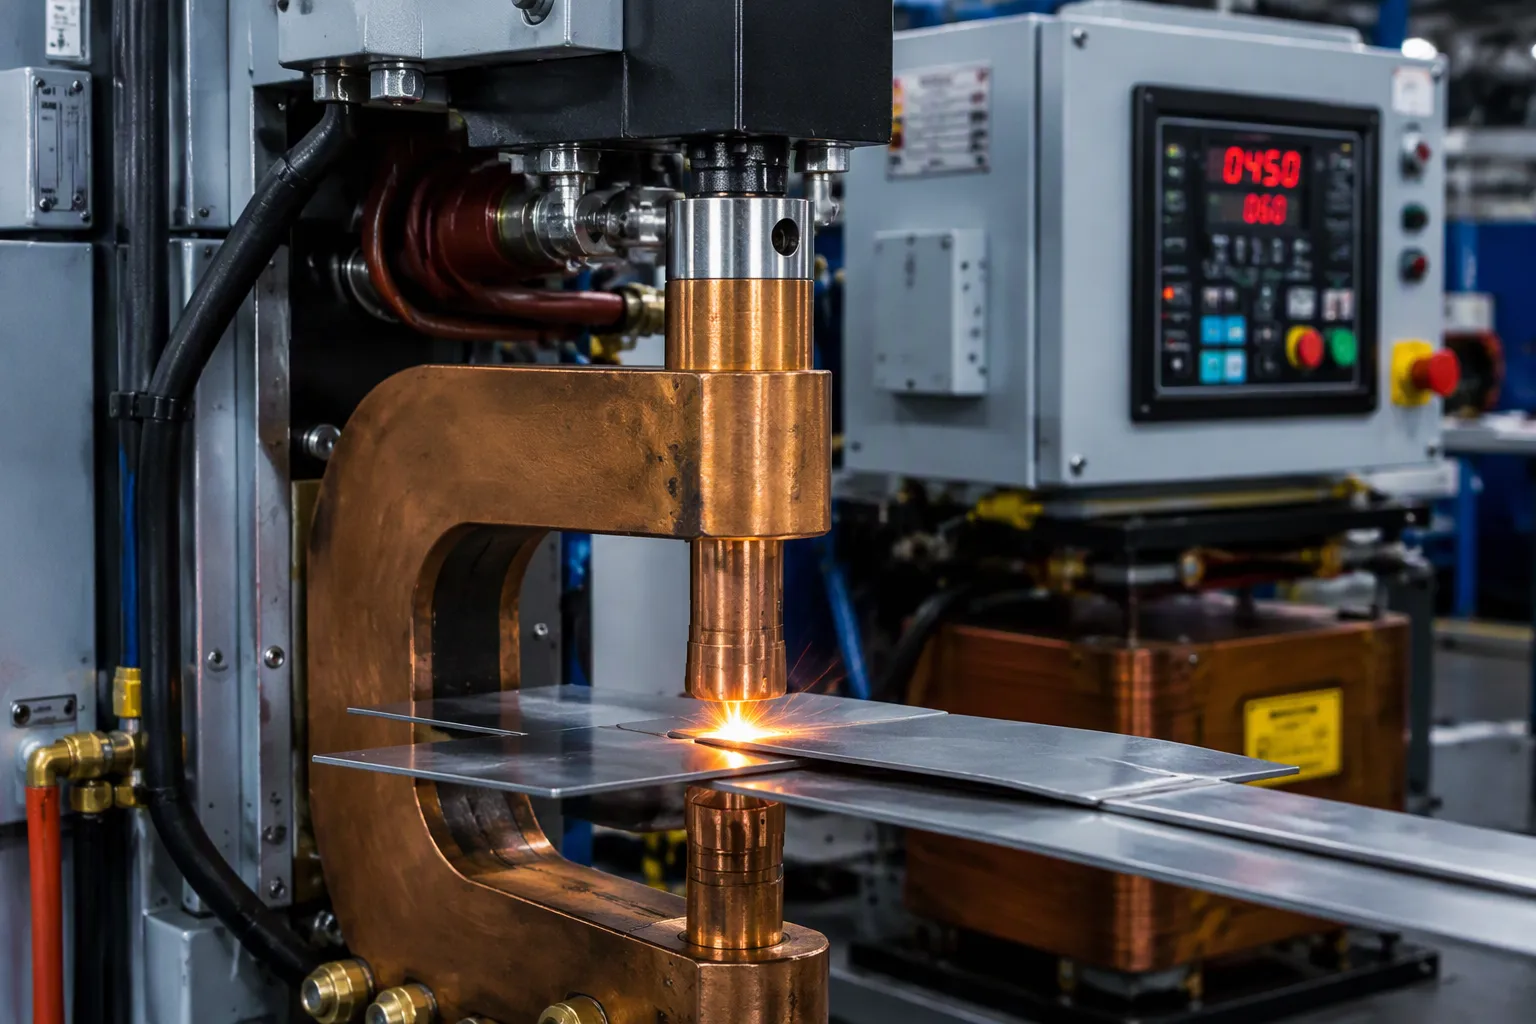
Sistem pengelasan titik menyambungkan lembaran logam pada satu titik. Sistem ini menggunakan tekanan dan mengirimkan arus listrik melalui tumpukan lembaran. Panas dari resistansi listrik melelehkan logam dasar pada permukaan sambungan. Para insinyur menyebut ini pengelasan titik resistansi, salah satu dari beberapa jenis pengelasan resistansi. Jalur produksi sering menggunakan peralatan MFDC-RSW (arus searah frekuensi menengah) atau PLC-otomatisasi yang dikendalikan. Dalam sel yang terhubung jaringan, papan pengontrol AW berkomunikasi dengan papan pengatur waktu kontrol pengelasan terintegrasi 785 melalui tautan serial. Papan pengatur waktu memiliki jadwal penembakan. Papan AW menangani pengurutan dan jabat tangan.
Komponen Sistem Pengelasan Titik
Komponen-komponen dari sistem pengelasan titik terbagi menjadi kelompok mekanik, listrik, dan kontrol. Tabel di bawah ini menunjukkan setiap komponen dan fungsinya.
Komponen | fungsi |
|---|---|
Pemegang alat | Pegang elektroda dengan kuat dan dukung selang air opsional yang berfungsi untuk mendinginkannya. |
elektroda | Paduan tembaga berresistansi rendah, dibentuk sesuai aplikasi; menjadi bagian dari rangkaian sekunder transformator. |
Sumber Daya listrik | Menyediakan daya listrik untuk mesin las. |
Unit penyimpanan energi | Bank kapasitor menghasilkan daya sesaat yang tinggi; tidak dibutuhkan saat permintaan rendah. |
Beralih | Melepaskan energi yang tersimpan ke dalam transformator pengelasan. |
Transformator pengelasan | Menurunkan tegangan dan meningkatkan arus, mengurangi level yang harus ditangani oleh sakelar. |
Kotak kontrol | Mengelola sakelar dan dapat memantau tegangan atau arus elektroda. |
Senjata tipe C | Kekakuan tinggi dan fleksibilitas perkakas dengan gerakan kolinear; cocok untuk pekerjaan dengan gaya tinggi pada material tebal. |
Senjata tipe X | Ruang kerja lebih luas tetapi kurang kaku; cocok untuk panel datar tipis dan membutuhkan ujung berbentuk kubah. |
Cara Mengelas Titik: Urutan Kontrol
Operator mengikuti urutan yang tetap. Kotak kontrol mencatat waktu setiap tahap.
Proses penekanan berlangsung cepat — elektroda menutup dan membangun gaya sebelum arus mengalir, menempatkan lembaran elektroda pada tempatnya dan menstabilkan kontak.
Waktu pengelasan — arus mengalir melalui tumpukan, dan pemanasan resistansi listrik memperbesar gumpalan.
Waktu penahanan — arus berhenti tetapi gaya terus berlanjut; bongkahan emas mengeras di bawah tekanan.
Waktu istirahat — elektroda ditarik dan benda kerja dimajukan, sehingga mengatur laju siklus.
Waktu pengelasan dimulai secara otomatis setelah waktu penekanan. Waktu penahanan terjadi setelah waktu pemanasan, dan waktu mati menutup siklus. Parameter pengelasan titik ini — penekanan, pengelasan, penahanan, mati — menetapkan parameter pengelasan titik untuk sambungan tertentu. Umpan balik loop tertutup mengukur arus pengelasan dengan resistor shunt atau sensor Hall. Ini lebih unggul daripada pengaturan waktu loop terbuka saja karena mengimbangi keausan elektroda dan oksidasi tab. Transformator arus menawarkan opsi terisolasi lainnya. Sistem kontrol menyesuaikan penembakan untuk mempertahankan target.
Pedoman Desain
Penanganan lonjakan arus dan arus listrik utama perlu diperhatikan sejak dini. Varistor plus penjepit TVS melindungi bagian depan. Pendingin harus menutupi perangkat daya dan elektroda, karena siklus termal akan menyebabkan keausan pada ujung elektroda dan sambungan solder. Pengaturan tekanan pengelasan titik berinteraksi dengan arus dan waktu pengelasan, jadi periksa ketiganya secara bersamaan. Batasan DFM membentuk tata letak busbar dan berat tembaga. Jaga jarak rambat dan jarak bebas yang cukup besar di sisi tegangan tinggi. Teknik pengelasan resistansi yang baik menggabungkan waktu pengelasan yang singkat dengan gaya yang cukup. Setiap mesin pengelasan titik akan memberikan hasil yang baik jika desain papan sirkuitnya cermat. Proses pengelasan titik tetap dapat diulang ketika komponen elektronik mempertahankan posisinya.
Membandingkan Sistem Kontrol dan Pertimbangan Desain
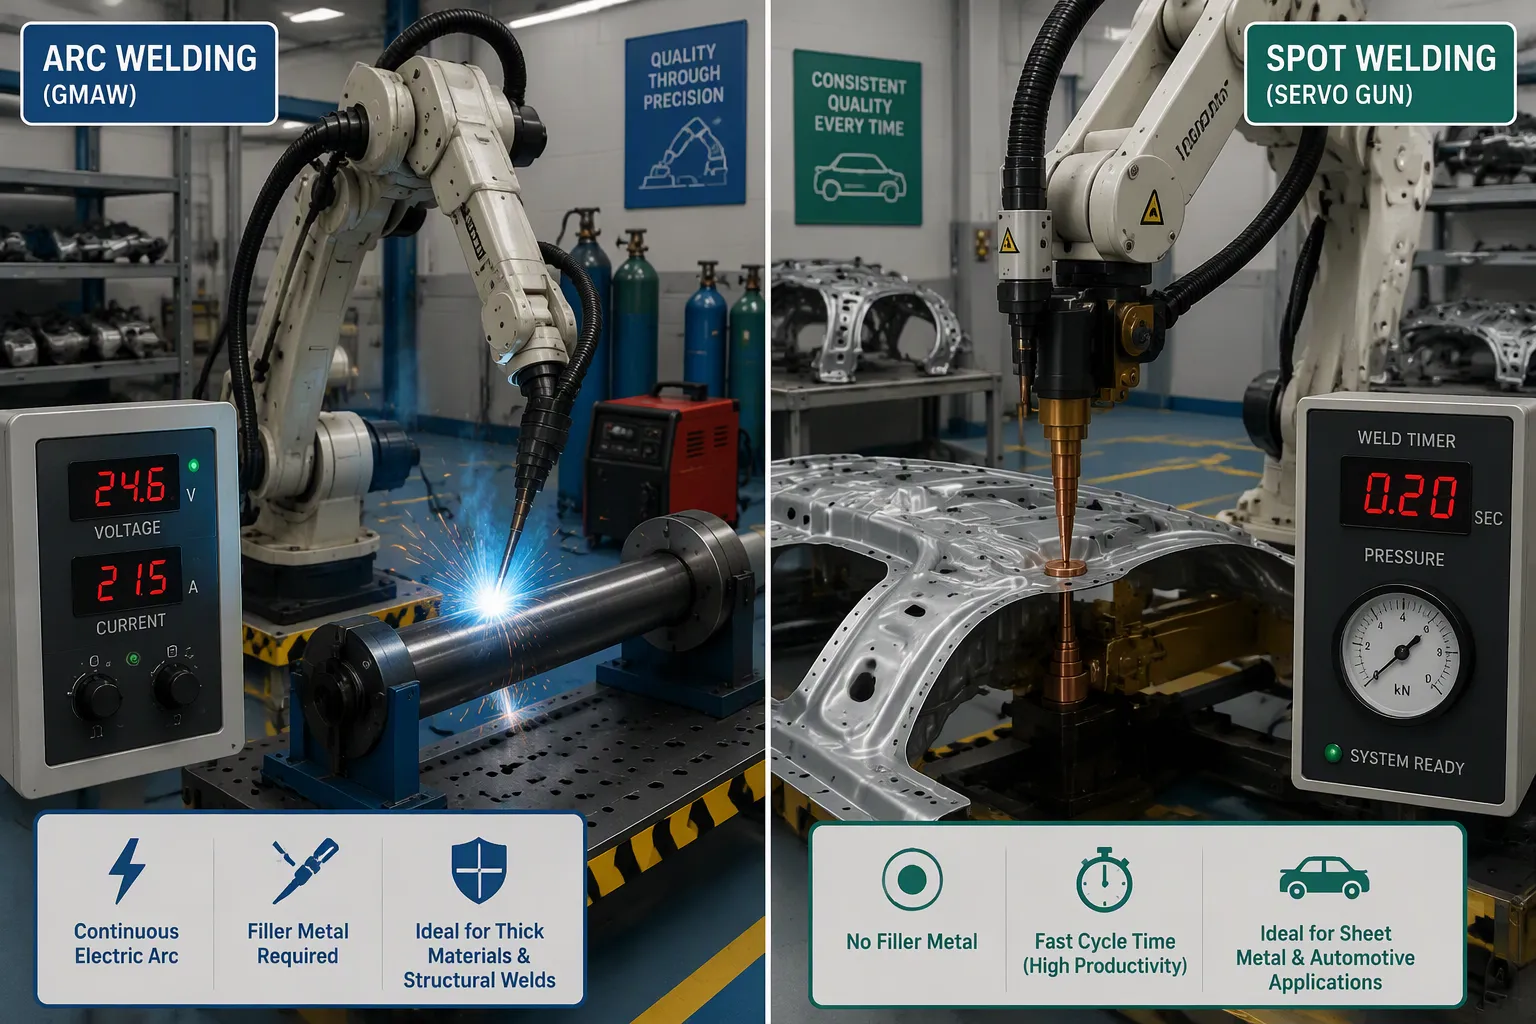
Busur vs. Titik: Perbedaan Utama
Sistem kontrol pengelasan busur mengatur stabilitas busur, arus, dan tegangan. Pengontrol pengelasan titik mengatur arus, waktu, dan tekanan elektroda. Proses pengelasan busur membutuhkan kolom plasma yang stabil, sehingga pengontrol busur menetapkan tegangan dan arus berkali-kali per detik. Proses pengelasan titik bergantung pada panas dari resistansi listrik pada permukaan kontak. Di sini, pengontrol mengatur waktu pulsa arus listrik dan menjaga tekanan pengelasan titik tetap stabil.
Parameter pengelasan titik—tekan, las, tahan, dan matikan—tidak memiliki padanan busur. Sistem busur justru menangani pengumpanan kawat, kecepatan gerak, dan jarak busur. Mesin pengelasan titik menembakkan satu pulsa per titik. Sistem busur beroperasi tanpa berhenti di sepanjang sambungan. Perbedaan ini membentuk desain papan. Papan busur membutuhkan loop arus yang cepat. Papan titik membutuhkan penghitung waktu pengelasan yang tepat, dan waktu serta arus pengelasan harus sinkron.
Aplikasi dan Pertimbangan dalam Manufaktur
Manufaktur otomotif menggunakan kedua proses tersebut dalam volume besar. Lini produksi otomotif juga mencampur berbagai jenis pengelasan resistansi. Tabel di bawah ini mencantumkan penggunaan umum pengelasan titik dan pengelasan busur pada kendaraan.
Proses Pengelasan | Aplikasi Otomotif Khas | Rincian kunci |
|---|---|---|
TIG robotik | Tabung berdinding tipis, hasil pengelasan terlihat jelas | Mampu menangani ketebalan dinding 0.5mm–3mm; dipasangkan dengan robot ABB IRB 1660ID dan sumber daya Miller Dynasty untuk kontrol busur yang presisi. |
Pengelasan Titik Resistensi | Rangka bodi mobil dan rakitan lembaran logam | Robot FANUC R-2000iC dengan servo gun; 1,200–1,800 titik/jam; tingkat keberhasilan uji tarik nugget di atas 99.7%; gaya elektroda 300–800 lbs. |
MIG/MAG (GMAW) | Komponen baja dan aluminium, termasuk braket manifold knalpot. | Proses andalan untuk baja 1.2mm–12mm; MIG berdenyut mengurangi percikan; CMT untuk aluminium bebas percikan; sel braket manifold knalpot Tier 1 sejati: 340 bagian/shift, siklus 22 detik, penolakan turun dari 4.2% menjadi 0.3% |
Bodi mobil pada umumnya memiliki beberapa ribu titik las. Volume ini memungkinkan karena pengelasan titik sangat cepat dan mudah dilakukan oleh lengan robot di jalur perakitan.
Pengelasan titik resistansi dan pengelasan busur sering digunakan dalam pekerjaan produksi tinggi seperti industri otomotif, di mana pengelasan titik menyambungkan rangka lembaran logam tipis.
Keunggulan dan kekurangan pengelasan titik berasal dari kecepatannya. Pengelasan titik cepat dan ramah robot, tetapi hanya dapat menyambung tumpukan lembaran tipis. Keausan elektroda juga mengubah arus pengelasan seiring waktu. Pengelasan busur dapat menangani bagian yang lebih tebal dan sambungan yang panjang. Pertimbangan manufaktur meliputi biaya, siklus termal, jarak rambat dan jarak bebas, serta kendala DFM (Design for Manufacturing). Papan pengelasan resistansi menghadapi siklus termal yang berat . Baik pengelasan resistansi maupun pengelasan busur membutuhkan desain busbar dan tembaga yang cermat.
Sistem kontrol pengelasan adalah elektronik dan perangkat lunak yang mengelola proses pengelasan. Sistem kontrol pengelasan busur menjaga stabilitas busur, arus, dan tegangan sesuai target. Sistem pengelasan titik, sebaliknya, mengontrol arus pengelasan, waktu pengelasan, dan tekanan elektroda. Kedua desain tersebut menghasilkan pengelasan yang konsisten, dapat diulang, dan aman. Proses pengelasan titik bergantung pada pengaturan waktu yang ketat, sedangkan pengelasan busur bergantung pada siklus arus yang cepat. Pilihan di tingkat papan sirkuit dan pertimbangan manufaktur menentukan sistem kontrol mana yang sesuai untuk produk tertentu. Para insinyur harus mempertimbangkan siklus termal, jarak rambat dan jarak bebas, serta batasan DFM sebelum dirilis. Parameter pengelasan yang cermat dan jalur arus listrik yang baik menjaga setiap pengelasan dapat diulang.
FAQ (Pertanyaan Umum)
Apa sebenarnya yang diatur oleh sistem kontrol pengelasan?
Sistem kontrol pengelasan mengendalikan energi yang mencapai sambungan. Sistem busur menjaga stabilitas busur, arus, dan tegangan sesuai target. Mesin las titik, sebaliknya, mengatur waktu pulsa dan mempertahankan gaya elektroda. Setiap pengontrol sesuai dengan fisika prosesnya masing-masing.
Mengapa pengelasan titik membutuhkan umpan balik arus tertutup?
Keausan elektroda dan oksidasi permukaan mengubah jalur resistansi seiring waktu. Pengukuran waktu loop terbuka tidak dapat mendeteksi pergeseran tersebut. Pengontrol loop tertutup mengukur arus pengelasan dan mengoreksi sudut penyalaan. Proses pengelasan titik kemudian tetap dapat diulang selama ribuan siklus.
Bagaimana para insinyur memilih antara sistem busur dan sistem titik untuk suatu produk?
Geometri sambungan menentukan pilihan pertama. Tumpukan lembaran tipis cocok untuk pengelasan titik, dan sambungan panjang pada bagian yang lebih tebal cocok untuk pengelasan busur. Volume produksi juga penting. Sel robot yang menjalankan 1,200–1,800 titik per jam lebih cocok untuk pengelasan resistansi, sedangkan fabrikasi volume rendah lebih cocok untuk peralatan pengelasan busur.
Masalah tingkat papan sirkuit apa yang menyebabkan kegagalan di lapangan paling banyak?
Siklus termal berada di urutan teratas. Perangkat daya dan ujung elektroda sama-sama aus akibat denyut panas berulang. Jarak rambat dan jarak bebas yang buruk pada sisi tegangan tinggi juga menyebabkan kerusakan. Perancang juga harus membatasi arus masuk utama sejak dini. Tata letak jalur arus listrik yang cermat mencegah titik panas.