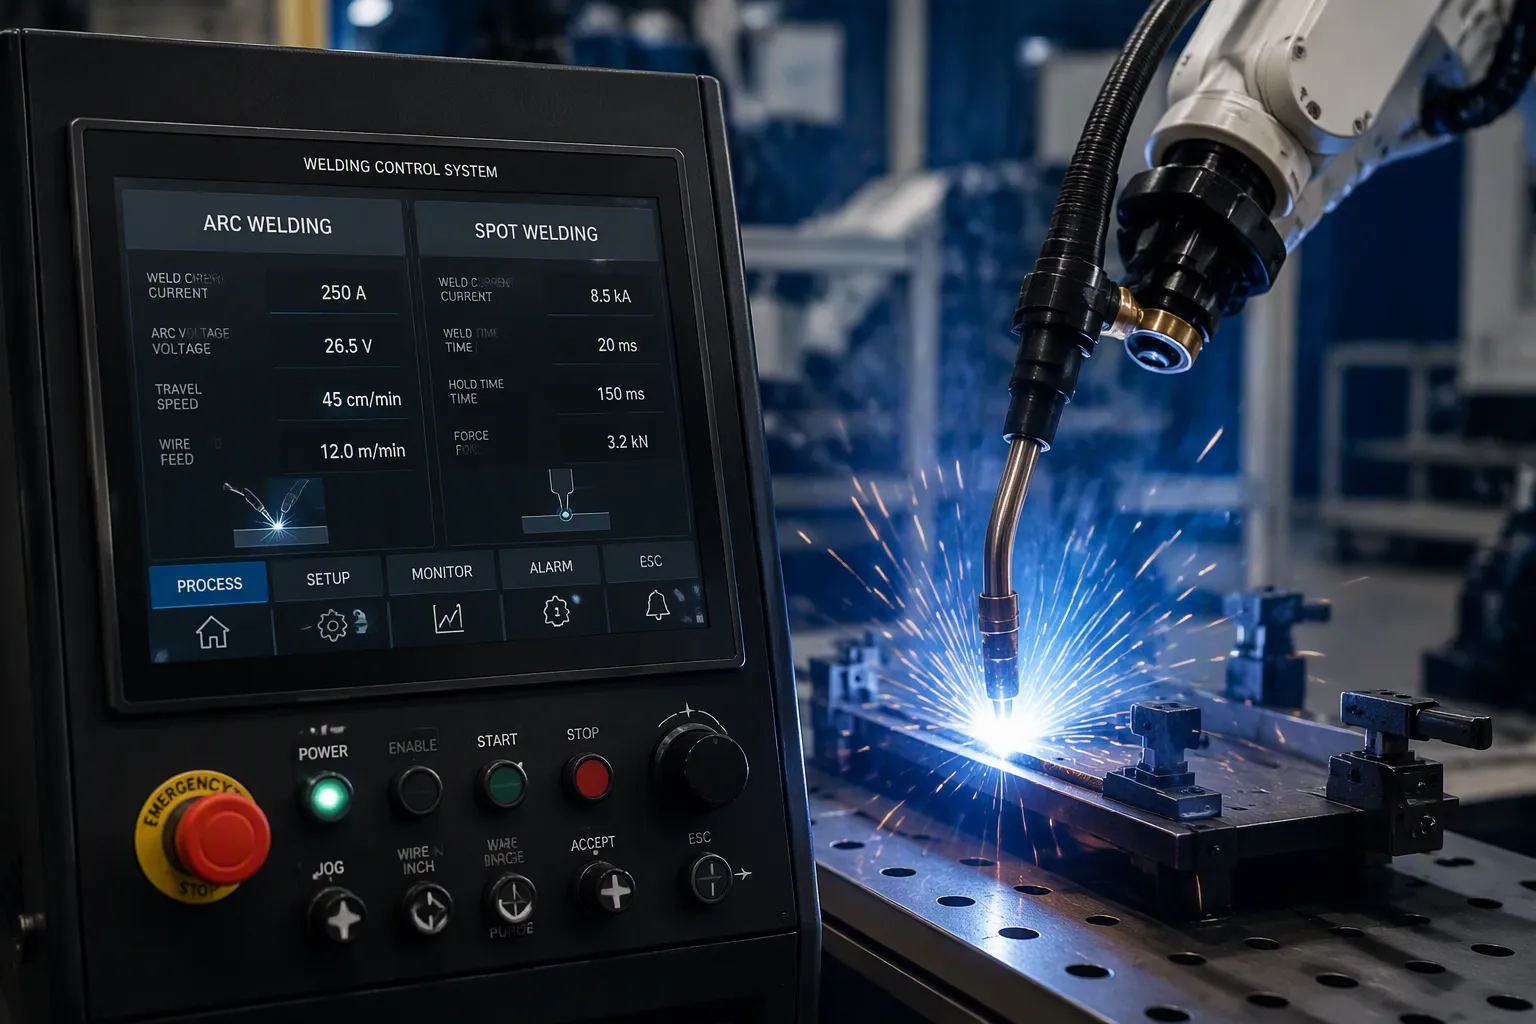
আর্ক ওয়েল্ডিং এবং স্পট ওয়েল্ডিং কন্ট্রোল সিস্টেম হলো ইলেকট্রনিক্স এবং সফটওয়্যারের একটি সেট যা ওয়েল্ডিং সেটিংস নিয়ন্ত্রণ করে। এটি প্রতিটি ওয়েল্ডকে সামঞ্জস্যপূর্ণ, নিরাপদ এবং পুনরাবৃত্তিযোগ্য রাখে। এই দুটি প্রক্রিয়া ভিন্ন পদার্থবিদ্যার উপর কাজ করে, তাই এদের কন্ট্রোল সিস্টেমগুলো ভিন্ন ভিন্ন ভ্যারিয়েবল পরিচালনা করে। একটি আর্ক ওয়েল্ডিং কন্ট্রোলার আর্কের স্থিতিশীলতা, কারেন্ট এবং ভোল্টেজ নিয়ন্ত্রণ করে। একটি স্পট ওয়েল্ডিং কন্ট্রোলার কারেন্ট, সময় এবং ইলেকট্রোডের চাপ নিয়ন্ত্রণ করে। হার্ডওয়্যার ইঞ্জিনিয়ার এবং ইলেকট্রনিক্স প্রোডাক্ট টিমগুলোকে এখানে বোর্ড-স্তরের বাস্তব সিদ্ধান্ত নিতে হয়। পাওয়ার স্টেজ নির্বাচন, আইসোলেটেড গেট ড্রাইভ, কারেন্ট পরিমাপ এবং উচ্চ-ভোল্টেজের ব্যবধান—এই সবকিছুই চূড়ান্ত ডিজাইনকে রূপ দেয়। এর ঠিক পরেই আসে উৎপাদন সংক্রান্ত আপস-মীমাংসার বিষয়টি। একটি কন্ট্রোল সিস্টেম উৎপাদনে যাওয়ার আগে ডিজাইনারদের অবশ্যই থার্মাল সাইক্লিং, ক্রিপেজ ও ক্লিয়ারেন্স এবং ডিএফএম (DFM) সীমাবদ্ধতার মতো বিষয়গুলো বিবেচনা করতে হয়।
কী Takeaways
আর্ক ওয়েল্ডিং কন্ট্রোল সিস্টেম ওয়েল্ডের সামঞ্জস্যতা বজায় রাখার জন্য আর্কের স্থিরতা, কারেন্ট এবং ভোল্টেজ নিয়ন্ত্রণ করে।
স্পট ওয়েল্ডিং কন্ট্রোল সিস্টেম শক্তিশালী ও পুনরাবৃত্তিযোগ্য ওয়েল্ড তৈরি করার জন্য কারেন্ট, সময় এবং ইলেকট্রোডের চাপ নিয়ন্ত্রণ করে।
ক্লোজড-লুপ ফিডব্যাক ইলেকট্রোডের ক্ষয় এবং পৃষ্ঠতলের পরিবর্তনের সাথে সামঞ্জস্য বিধান করে ওয়েল্ডকে আরও উন্নত করে।
বোর্ড পর্যায়ের নকশাগত সিদ্ধান্ত , যেমন তাপ নিয়ন্ত্রণ এবং উচ্চ-ভোল্টেজের ব্যবধান, একটি ওয়েল্ডিং সিস্টেম কতটা নির্ভরযোগ্য হবে তা প্রভাবিত করে।
ঝালাই কীভাবে কাজ করে তা জানা থাকলে প্রকৌশলীরা প্রতিটি কাজের জন্য সঠিক নিয়ন্ত্রণ ব্যবস্থা বেছে নিতে পারেন।
আর্ক ওয়েল্ডিং নিয়ন্ত্রণ ব্যবস্থার মৌলিক বিষয়
আর্ক ওয়েল্ডিং কন্ট্রোল সিস্টেম হলো এর বাইরের আবরণ এবং এর ভেতরের সার্কিট বোর্ডগুলো। এই অংশগুলো ওয়েল্ড কারেন্ট, ভোল্টেজ, ওয়্যার ফিড, আর্ক ডিসটেন্স এবং ট্র্যাভেল স্পিড নিয়ন্ত্রণ করে। কম্পিউটার-নিয়ন্ত্রিত আর্ক ওয়েল্ডিং স্টেশনগুলো এই ফাংশনগুলোকে সিঙ্কে রাখে। উদাহরণস্বরূপ, AWS-210-400-800 ফ্যামিলি মাইক্রোপ্রসেসর-ভিত্তিক প্রোগ্রামেবল পাওয়ার সাপ্লাই ব্যবহার করে। এই ইউনিটগুলো ওয়েল্ড কারেন্ট, ট্র্যাভেল স্পিড, আর্ক ডিসটেন্স এবং ওয়্যার ফিডের ক্লোজড-লুপ সার্ভো কন্ট্রোল প্রদান করে। সিস্টেমের মধ্যে কারেন্ট, ভোল্টেজ, ট্র্যাভেল এবং ওয়্যার ফিড সিঙ্কে থাকে।
মূল উপাদান এবং ফাংশন
নকশাটি বিভিন্ন কার্যকরী অংশে বিভক্ত। নিচের সারণিতে শ্রম বিভাজনের সারসংক্ষেপ দেওয়া হলো।
নিয়ন্ত্রণ উপাদান | নির্ধারিত কার্যাবলী |
|---|---|
কন্ট্রোলার ডোমেইন | সরাসরি ওয়েল্ডিং প্রক্রিয়ার সাথে জড়িত অংশ ও কার্যাবলী পরিচালনা করে। |
তত্ত্বাবধায়ক ডোমেইন | আরও সাধারণ কার্যাবলী পরিচালনা করে (উচ্চ-স্তরের তত্ত্বাবধান) |
বহুচলক নিয়ন্ত্রক | ঝালাই শুরু হয়ে গেলে (t > 0) পরোক্ষ ঝালাই পরামিতিগুলির প্রথম অনুমানকে প্রতিস্থাপন করে। |
অপারেটর ইনপুট | শুধুমাত্র সরাসরি ওয়েল্ড প্যারামিটার যেমন ওয়েল্ডের প্রস্থ এবং অনুপ্রবেশের গভীরতা নির্ধারণ করে। |
সুতরাং, ওয়েল্ডিং মেশিনের কন্ট্রোলার প্রক্রিয়া-স্তরের নিয়ন্ত্রণকে উচ্চ-স্তরের তত্ত্বাবধান থেকে পৃথক করে। অপারেটর সরাসরি ওয়েল্ডিং প্যারামিটার নির্ধারণ করেন। আর্ক শুরু হওয়ার পর মাল্টিভেরিয়েবল কন্ট্রোলার পরোক্ষ প্যারামিটারের অনুমানকে উন্নত করে।
ধাপে ধাপে অপারেশন
একটি সাধারণ চক্র কয়েকটি ধাপের মধ্য দিয়ে যায়। অপারেটর ইন্টারফেসে সরাসরি প্যারামিটারগুলো প্রবেশ করান। সুপারভাইজার ডোমেইন এই লক্ষ্যমাত্রাগুলো প্রসেস-লেভেল কন্ট্রোলারের কাছে পাঠিয়ে দেয়। এরপর পাওয়ার স্টেজ আর্ককে চালু করে। ওয়েল্ডিং শুরু হয়ে গেলে মাল্টিভেরিয়েবল কন্ট্রোলার পরোক্ষ প্যারামিটারগুলোর ব্যাপারে তার অনুমান হালনাগাদ করে। ক্লোজড-লুপ ফিডব্যাক কারেন্ট, ভোল্টেজ, ট্র্যাভেল এবং ওয়্যার ফিডকে লক্ষ্যমাত্রার মধ্যে রাখে। পাসের শেষে সিস্টেমটি আর্ক বন্ধ করে দেয়।
ডিজাইন বিবেচ্য বিষয়
বোর্ড-স্তরের সিদ্ধান্তগুলোই পারফরম্যান্স নির্ধারণ করে । পাওয়ার স্টেজের জন্য, সুইচিং ফ্রিকোয়েন্সি এবং কন্ডাকশন লসের সাপেক্ষে আপনার IGBT, MOSFET, এবং SCR বিকল্পগুলো বিবেচনা করা উচিত। পর্যাপ্ত ডেড-টাইম সহ আইসোলেটেড গেট ড্রাইভ শুট-থ্রু প্রতিরোধ করে। স্নাবার, TVS ডায়োড এবং ভ্যারিস্টর সুইচিং ট্রানজিয়েন্ট এবং লাইন সার্জকে ক্ল্যাম্প করে। কারেন্ট পরিমাপের জন্য একটি শান্ট, একটি হল সেন্সর বা একটি কারেন্ট ট্রান্সফরমার ব্যবহার করা হয়। প্রতিটি পদ্ধতিতেই নির্ভুলতার বিনিময়ে আইসোলেশন এবং খরচের ভারসাম্য রক্ষা করতে হয়। অপ্টো-আইসোলেশন পাওয়ার স্টেজকে কন্ট্রোল লজিক থেকে আলাদা করে। ক্রিপেজ এবং ক্লিয়ারেন্সকে অবশ্যই উচ্চ-ভোল্টেজ স্পেসিং নিয়ম মেনে চলতে হয়। ভারী কপার এবং বাসবার অত্যন্ত উচ্চ কারেন্টের পথ বহন করে। হিটসিঙ্কিং এবং থার্মাল সাইক্লিং ডিভাইসের জীবনকাল সীমিত করে। DFM-এর সীমাবদ্ধতা লেয়ার সংখ্যা, কপারের ওজন এবং অ্যাসেম্বলি ফ্লো নির্ধারণ করে। এই আপেক্ষিক সুবিধা-অসুবিধাগুলোই ঠিক করে দেয় কোন ডিজাইনটি উৎপাদনে যাবে।
স্পট ওয়েল্ডিং এবং রেজিস্ট্যান্স স্পট ওয়েল্ডিং সিস্টেম
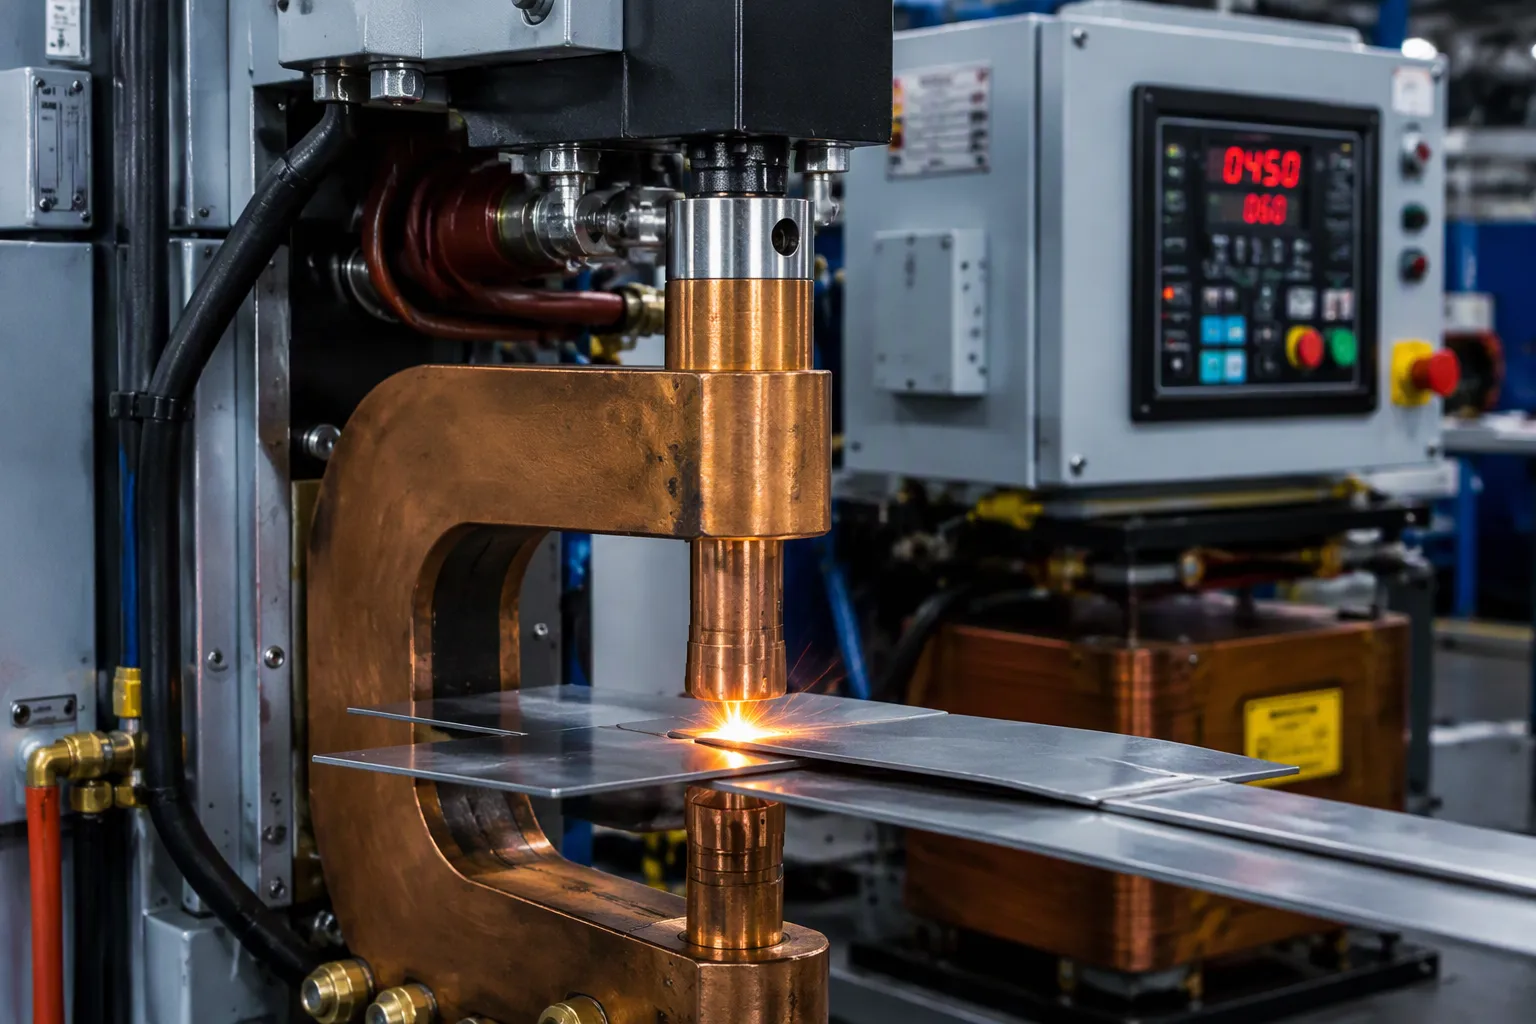
স্পট ওয়েল্ডিং সিস্টেম ধাতব পাতকে একটি বিন্দুতে জোড়া লাগায়। এটি চাপ প্রয়োগ করে এবং স্ট্যাকের মধ্য দিয়ে বৈদ্যুতিক প্রবাহ পাঠায়। বৈদ্যুতিক রোধ থেকে উৎপন্ন তাপ সংযোগকারী পৃষ্ঠের মূল ধাতুকে গলিয়ে দেয়। প্রকৌশলীরা একে রেজিস্ট্যান্স স্পট ওয়েল্ডিং বলেন, যা রেজিস্ট্যান্স ওয়েল্ডিংয়ের বিভিন্ন প্রকারের মধ্যে একটি। উৎপাদন লাইনগুলোতে প্রায়শই MFDC-RSW (মিডিয়াম-ফ্রিকোয়েন্সি ডাইরেক্ট কারেন্ট) সরঞ্জাম ব্যবহার করা হয়। PLCনিয়ন্ত্রিত অটোমেশন। নেটওয়ার্কযুক্ত সেলগুলিতে, একটি AW কন্ট্রোলার বোর্ড একটি সিরিয়াল লিঙ্কের মাধ্যমে একটি 785 ইন্টিগ্রেটেড ওয়েল্ড কন্ট্রোল টাইমার বোর্ডের সাথে যোগাযোগ করে। টাইমার বোর্ডটি ফায়ারিং শিডিউলের দায়িত্বে থাকে। AW বোর্ডটি সিকোয়েন্সিং এবং হ্যান্ডশেক পরিচালনা করে।
স্পট ওয়েল্ডিং সিস্টেমের উপাদানসমূহ
একটি স্পট ওয়েল্ডিং সিস্টেমের অংশগুলো যান্ত্রিক, বৈদ্যুতিক এবং নিয়ন্ত্রণ—এই তিনটি ভাগে বিভক্ত। নিচের সারণিতে প্রতিটি উপাদান এবং তার কাজ দেখানো হয়েছে।
উপাদান | ক্রিয়া |
|---|---|
টুল হোল্ডার | ইলেকট্রোডগুলো শক্ত করে ধরে রাখুন এবং সেগুলোকে ঠান্ডা করার জন্য ঐচ্ছিক জলের হোস পাইপগুলোকে সাপোর্ট দিন। |
electrodes | প্রয়োগ অনুযায়ী আকৃতি দেওয়া কম-রোধের তামার সংকর ধাতু; যা ট্রান্সফরমারের সেকেন্ডারি সার্কিটের অংশ গঠন করে। |
পাওয়ার সাপ্লাই | ওয়েল্ডারকে বৈদ্যুতিক শক্তি সরবরাহ করে |
শক্তি সঞ্চয় ইউনিট | ক্যাপাসিটর ব্যাংক তাৎক্ষণিক উচ্চ শক্তি সরবরাহ করে; চাহিদা কম থাকলে এর প্রয়োজন হয় না। |
সুইচ | সঞ্চিত শক্তি ওয়েল্ডিং ট্রান্সফর্মারে স্থানান্তর করে। |
ওয়েল্ডিং ট্রান্সফরমার | ভোল্টেজ কমিয়ে এবং কারেন্ট বাড়িয়ে দেয়, যার ফলে সুইচকে যে স্তরটি সামলাতে হয় তা হ্রাস পায়। |
নিয়ন্ত্রণ বাক্স | সুইচটি পরিচালনা করে এবং ইলেকট্রোডের ভোল্টেজ বা কারেন্ট পর্যবেক্ষণ করতে পারে। |
সি-টাইপ বন্দুক | উচ্চ দৃঢ়তা এবং টুলিং নমনীয়তার সাথে সমরেখ গতি; পুরু উপাদানের উপর উচ্চ-বলের কাজের জন্য উপযুক্ত। |
এক্স-টাইপ বন্দুক | বৃহত্তর কর্মক্ষেত্র কিন্তু কম দৃঢ়তা; পাতলা সমতল প্যানেলের জন্য উপযুক্ত এবং গম্বুজ-আকৃতির প্রান্ত প্রয়োজন। |
স্পট ওয়েল্ডিং করার পদ্ধতি: নিয়ন্ত্রণ ক্রম
অপারেটররা একটি নির্দিষ্ট ক্রম অনুসরণ করে। কন্ট্রোল বক্স প্রতিটি ধাপের সময় নির্ধারণ করে।
চাপ প্রয়োগের সময় — বিদ্যুৎ প্রবাহের আগে ইলেকট্রোডগুলো বন্ধ হয়ে বল তৈরি করে, যা শিটগুলোকে যথাস্থানে বসায় এবং সংযোগকে স্থিতিশীল করে।
ঝালাইয়ের সময় — স্ট্যাকের মধ্য দিয়ে বিদ্যুৎ প্রবাহিত হয় এবং বৈদ্যুতিক রোধজনিত তাপের কারণে নাগেটটি বড় হতে থাকে।
ধারণকাল — বিদ্যুৎ প্রবাহ বন্ধ হয়ে যায় কিন্তু বল অব্যাহত থাকে; চাপের অধীনে পিণ্ডটি জমাট বাঁধে।
অফ টাইম — ইলেকট্রোডগুলো ভেতরে ঢুকে যায় এবং ওয়ার্কপিসটি সামনে এগিয়ে আসে, যা সাইকেল রেট নির্ধারণ করে।
স্কুইজ টাইমের পর ওয়েল্ড টাইম নিজে থেকেই শুরু হয়। হিট টাইমের পর হোল্ড টাইম আসে এবং অফ টাইম এই প্রক্রিয়াটিকে সম্পূর্ণ করে। স্পট ওয়েল্ডিংয়ের এই প্যারামিটারগুলো—স্কুইজ, ওয়েল্ড, হোল্ড, অফ—একটি নির্দিষ্ট জয়েন্টের জন্য স্পট ওয়েল্ডিংয়ের প্যারামিটার নির্ধারণ করে। ক্লোজড-লুপ ফিডব্যাক একটি শান্ট রেজিস্টর বা হল সেন্সরের সাহায্যে ওয়েল্ডিং কারেন্ট পরিমাপ করে। এটি শুধুমাত্র টাইমিং-ভিত্তিক ওপেন-লুপ সেটআপের চেয়ে উন্নত, কারণ এটি ইলেকট্রোডের ক্ষয় এবং ট্যাবের অক্সিডেশনের ঘাটতি পূরণ করে। একটি কারেন্ট ট্রান্সফরমার আরেকটি বিচ্ছিন্ন বিকল্প প্রদান করে। কন্ট্রোল সিস্টেম লক্ষ্যমাত্রা ধরে রাখার জন্য ফায়ারিং সামঞ্জস্য করে।
নকশার নির্দেশিকা
মেইনস ইনরাশ এবং সার্জ হ্যান্ডলিং-এর দিকে শুরুতেই মনোযোগ দেওয়া প্রয়োজন। একটি ভ্যারিস্টর এবং টিভিএস ক্ল্যাম্প সামনের অংশকে সুরক্ষিত রাখে। হিটসিঙ্কিং অবশ্যই পাওয়ার ডিভাইস এবং ইলেকট্রোড উভয়কেই আবৃত করবে, কারণ তাপীয় চক্র টিপস এবং সোল্ডার জয়েন্ট উভয়কেই ক্ষয় করে। স্পট ওয়েল্ডিং প্রেসার সেটিংস কারেন্ট এবং ওয়েল্ড টাইমের সাথে সম্পর্কিত, তাই তিনটিই একসাথে পরীক্ষা করুন। ডিএফএম সীমাবদ্ধতা বাসবার লেআউট এবং কপার ওয়েট নির্ধারণ করে। উচ্চ-ভোল্টেজ দিকে ক্রিপেজ এবং ক্লিয়ারেন্স পর্যাপ্ত রাখুন। একটি ভালো রেজিস্ট্যান্স ওয়েল্ডিং কৌশল হলো স্বল্প ওয়েল্ড টাইমের সাথে পর্যাপ্ত বলের সমন্বয়। প্রতিটি স্পট ওয়েল্ডিং মেশিনই সতর্ক বোর্ড ডিজাইনের জন্য ফলপ্রসূ। যখন ইলেকট্রনিক্স তার লক্ষ্যমাত্রা ধরে রাখে, তখন স্পট ওয়েল্ডিং প্রক্রিয়াটি পুনরাবৃত্তিযোগ্য থাকে।
নিয়ন্ত্রণ ব্যবস্থা এবং নকশার সুবিধা-অসুবিধার তুলনা
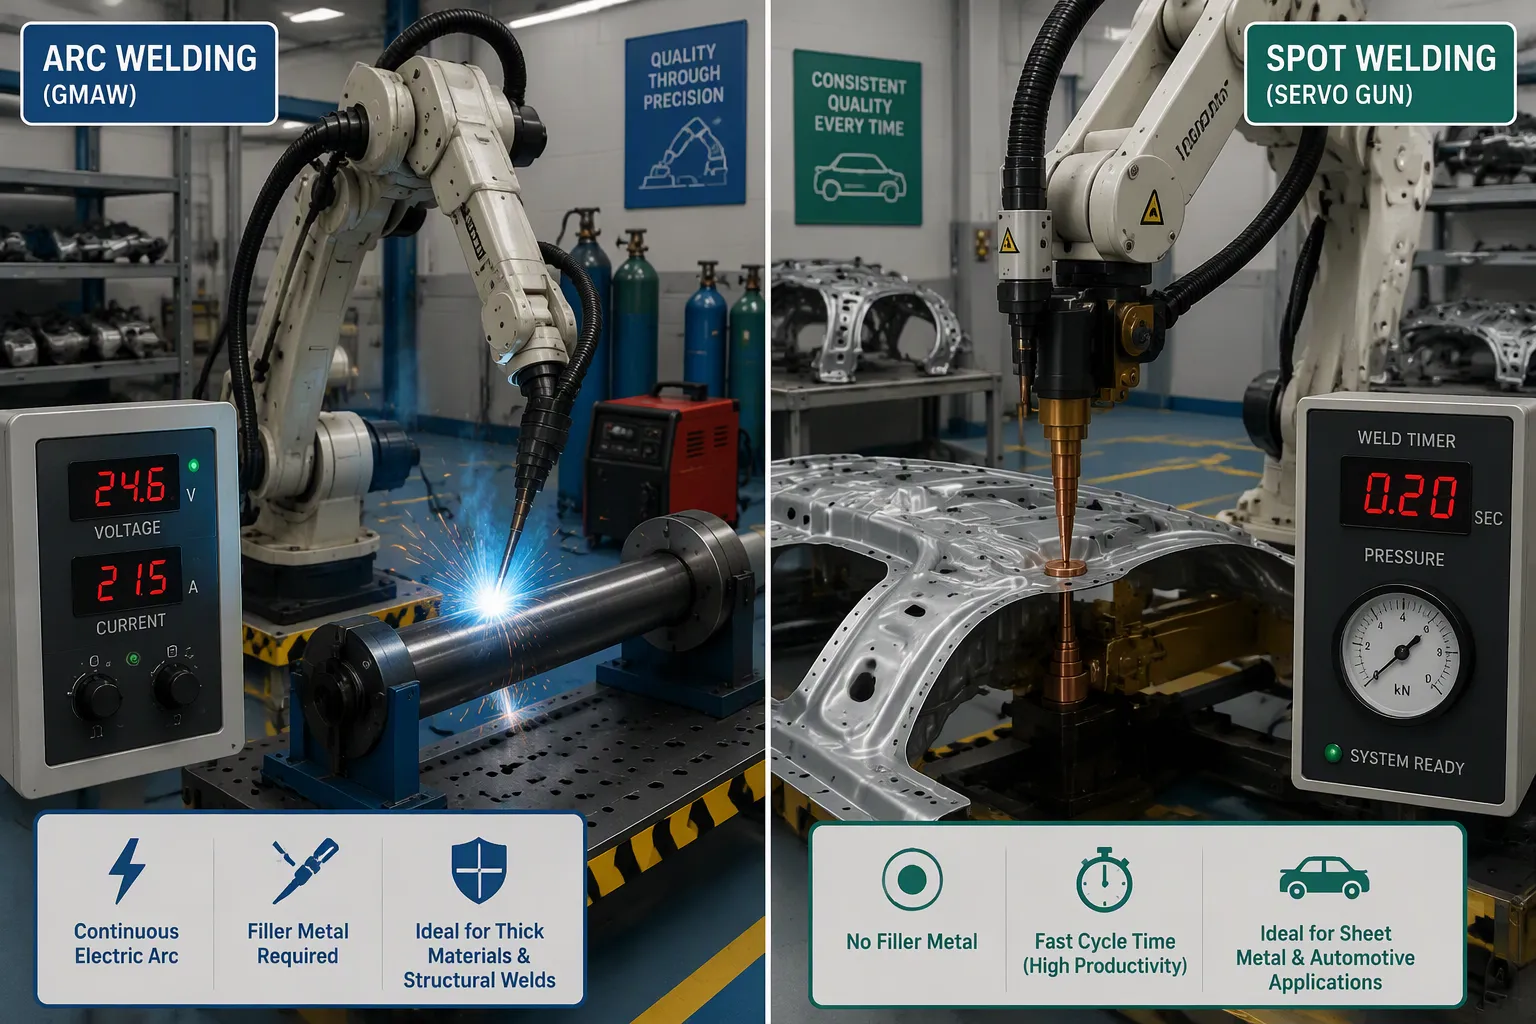
আর্ক বনাম স্পট: মূল পার্থক্য
একটি আর্ক ওয়েল্ডিং কন্ট্রোল সিস্টেম আর্কের স্থিতিশীলতা, কারেন্ট এবং ভোল্টেজ নিয়ন্ত্রণ করে। একটি স্পট ওয়েল্ডিং কন্ট্রোলার কারেন্ট, সময় এবং ইলেকট্রোডের চাপ নিয়ন্ত্রণ করে। আর্ক প্রক্রিয়ার জন্য একটি স্থির প্লাজমা কলাম প্রয়োজন, তাই আর্ক কন্ট্রোলার প্রতি সেকেন্ডে বহুবার ভোল্টেজ এবং কারেন্ট স্থির করে। স্পট ওয়েল্ডিং প্রক্রিয়াটি সংযোগকারী পৃষ্ঠের বৈদ্যুতিক রোধ থেকে উৎপন্ন তাপের উপর নির্ভর করে। এক্ষেত্রে কন্ট্রোলার বৈদ্যুতিক কারেন্টের স্পন্দনের সময় নির্ধারণ করে এবং স্পট ওয়েল্ডিংয়ের চাপ স্থির রাখে।
স্পট ওয়েল্ডিংয়ের প্যারামিটারগুলো—স্কুইজ, ওয়েল্ড, হোল্ড এবং অফ—এর কোনো আর্ক সমতুল্য নেই। এর পরিবর্তে আর্ক সিস্টেমগুলো ওয়্যার ফিড, ট্র্যাভেল স্পিড এবং আর্ক ডিসটেন্স নিয়ন্ত্রণ করে। একটি স্পট ওয়েল্ডিং মেশিন প্রতি পয়েন্টে একটি পালস ফায়ার করে। একটি আর্ক সিস্টেম একটি সিম বরাবর অবিরাম চলতে থাকে। এই পার্থক্যগুলো বোর্ডের ডিজাইনকে প্রভাবিত করে। আর্ক বোর্ডের জন্য দ্রুত কারেন্ট লুপ প্রয়োজন। স্পট বোর্ডের জন্য নির্ভুল ওয়েল্ড টাইম কাউন্টার প্রয়োজন, এবং ওয়েল্ড টাইম ও কারেন্টকে অবশ্যই একসাথে ট্র্যাক করতে হবে।
অ্যাপ্লিকেশন এবং উৎপাদন ট্রেড-অফ
মোটরগাড়ি উৎপাদনে উভয় প্রক্রিয়াই বিপুল পরিমাণে ব্যবহৃত হয়। মোটরগাড়ি উৎপাদন লাইনে বিভিন্ন ধরনের রেজিস্ট্যান্স ওয়েল্ডিংয়ের মিশ্রণও করা হয়। নিচের সারণিতে একটি গাড়িতে স্পট ওয়েল্ডিং এবং আর্ক ওয়েল্ডিংয়ের সাধারণ ব্যবহারগুলো তালিকাভুক্ত করা হলো।
ঢালাই প্রক্রিয়া | সাধারণ স্বয়ংচালিত অ্যাপ্লিকেশন | মূল বিবরণ |
|---|---|---|
রোবোটিক টিআইজি | পাতলা দেয়ালের টিউবিং, দৃশ্যমান সমাপ্ত ঝালাই | ০.৫ মিমি–৩ মিমি পুরুত্বের দেয়াল সামলাতে পারে; নির্ভুল আর্ক নিয়ন্ত্রণের জন্য এবিবি আইআরবি ১৬৬০আইডি রোবট এবং মিলার ডাইনাস্টি পাওয়ার সোর্সের সাথে যুক্ত করা হয়। |
প্রতিরোধের স্পট ঢালাই | অটোমোটিভ বডি-ইন-হোয়াইট এবং শিট মেটাল অ্যাসেম্বলি | সার্ভো গান সহ FANUC R-2000iC রোবট; প্রতি ঘন্টায় ১,২০০–১,৮০০ স্পট; নাগেট পুল-টেস্টে পাসের হার ৯৯.৭%-এর উপরে; ইলেকট্রোড বল ৩০০–৮০০ পাউন্ড |
MIG/MAG (GMAW) | স্টিল এবং অ্যালুমিনিয়ামের উপাদান, এক্সহস্ট ম্যানিফোল্ড ব্র্যাকেট সহ | ১.২ মিমি–১২ মিমি স্টিলের জন্য অত্যন্ত নির্ভরযোগ্য প্রক্রিয়া; পালসড এমআইজি স্প্যাটার কমায়; স্প্যাটার-মুক্ত অ্যালুমিনিয়ামের জন্য সিএমটি; প্রকৃত টিয়ার ১ এক্সহস্ট ম্যানিফোল্ড ব্র্যাকেট সেল: প্রতি শিফটে ৩৪০টি পার্টস, ২২-সেকেন্ডের সাইকেল, রিজেকশন ৪.২% থেকে কমে ০.৩%। |
একটি সাধারণ গাড়ির বডিতে কয়েক হাজার স্পট ওয়েল্ড থাকে। এই বিপুল পরিমাণ ওয়েল্ডিং সম্ভব হয় কারণ অ্যাসেম্বলি লাইনে রোবটিক আর্মের পক্ষে স্পট ওয়েল্ডিং করা খুব দ্রুত এবং সহজ।
রেজিস্ট্যান্স স্পট ওয়েল্ডিং এবং আর্ক ওয়েল্ডিং প্রায়শই স্বয়ংচালিত শিল্পের মতো উচ্চ-উৎপাদনশীল কাজে ব্যবহৃত হয়, যেখানে স্পট ওয়েল্ডিংয়ের মাধ্যমে পাতলা শিট মেটালের ফ্রেমগুলোকে একসাথে জোড়া লাগানো হয়।
স্পট ওয়েল্ডিংয়ের সুবিধা ও অসুবিধাগুলো এর গতির কারণেই হয়ে থাকে। এটি দ্রুত এবং রোবট-বান্ধব, কিন্তু এটি দিয়ে কেবল পাতলা শিটের স্তূপই জোড়া লাগানো যায়। সময়ের সাথে সাথে ইলেকট্রোডের ক্ষয়ের কারণে ওয়েল্ডিং কারেন্টও পরিবর্তিত হয়। আর্ক ওয়েল্ডিংয়ের মাধ্যমে অপেক্ষাকৃত পুরু অংশ এবং দীর্ঘ জোড় জোড়া দেওয়া যায়। উৎপাদনগত বিবেচনার মধ্যে রয়েছে খরচ, থার্মাল সাইক্লিং, ক্রিপেজ ও ক্লিয়ারেন্স এবং ডিএফএম (DFM) সীমাবদ্ধতা। রেজিস্ট্যান্স ওয়েল্ডিং বোর্ডগুলোকে তীব্র থার্মাল সাইক্লিংয়ের সম্মুখীন হতে হয় । রেজিস্ট্যান্স ওয়েল্ডিং এবং আর্ক ওয়েল্ডিং উভয়ের ক্ষেত্রেই সতর্ক বাসবার এবং কপার ডিজাইন প্রয়োজন।
একটি ওয়েল্ডিং কন্ট্রোল সিস্টেম হলো সেই ইলেকট্রনিক্স এবং সফটওয়্যার যা একটি ওয়েল্ডিং প্রক্রিয়া পরিচালনা করে। আর্ক ওয়েল্ডিং কন্ট্রোল সিস্টেম আর্কের স্থিতিশীলতা, কারেন্ট এবং ভোল্টেজকে লক্ষ্যমাত্রায় রাখে। অন্যদিকে, স্পট ওয়েল্ডিং সিস্টেম ওয়েল্ডিং কারেন্ট, ওয়েল্ডের সময় এবং ইলেকট্রোডের চাপ নিয়ন্ত্রণ করে। উভয় ডিজাইনই সামঞ্জস্যপূর্ণ, পুনরাবৃত্তিযোগ্য এবং নিরাপদ ওয়েল্ড প্রদান করে। স্পট ওয়েল্ডিং প্রক্রিয়াটি সুনির্দিষ্ট টাইমিংয়ের উপর নির্ভরশীল, যেখানে আর্ক ওয়েল্ডিং দ্রুত কারেন্ট লুপের উপর নির্ভর করে। বোর্ড-স্তরের পছন্দ এবং উৎপাদনগত সুবিধা-অসুবিধাগুলোই নির্ধারণ করে যে কোন কন্ট্রোল সিস্টেমটি একটি নির্দিষ্ট পণ্যের জন্য উপযুক্ত। পণ্যটি বাজারে ছাড়ার আগে ইঞ্জিনিয়ারদের থার্মাল সাইক্লিং, ক্রিপেজ ও ক্লিয়ারেন্স এবং ডিএফএম (DFM) সীমা বিবেচনা করা উচিত। সতর্ক ওয়েল্ডিং প্যারামিটার এবং সঠিক বৈদ্যুতিক কারেন্ট পথ প্রতিটি ওয়েল্ডকে পুনরাবৃত্তিযোগ্য রাখে।
FAQ
একটি ওয়েল্ডিং কন্ট্রোল সিস্টেম আসলে কী নিয়ন্ত্রণ করে?
একটি ওয়েল্ডিং কন্ট্রোল সিস্টেম জোড়ে পৌঁছানো শক্তি নিয়ন্ত্রণ করে। একটি আর্ক সিস্টেম আর্কের স্থিতিশীলতা, কারেন্ট এবং ভোল্টেজকে লক্ষ্যমাত্রায় রাখে। অন্যদিকে একটি স্পট ওয়েল্ডিং মেশিন পালসের সময় নির্ধারণ করে এবং ইলেকট্রোডের বল স্থির রাখে। প্রতিটি কন্ট্রোলার তার নিজস্ব প্রক্রিয়ার পদার্থবিদ্যার সাথে সামঞ্জস্যপূর্ণ।
স্পট ওয়েল্ডিং-এর জন্য ক্লোজড-লুপ কারেন্ট ফিডব্যাক কেন প্রয়োজন?
সময়ের সাথে সাথে ইলেকট্রোডের ক্ষয় এবং পৃষ্ঠের জারণ রোধের পথ পরিবর্তন করে দেয়। ওপেন-লুপ টাইমিং এই পরিবর্তনটি ধরতে পারে না। একটি ক্লোজড-লুপ কন্ট্রোলার ওয়েল্ডিং কারেন্ট পরিমাপ করে এবং ফায়ারিং অ্যাঙ্গেল সংশোধন করে। ফলে স্পট ওয়েল্ডিং প্রক্রিয়াটি হাজার হাজার চক্র জুড়ে পুনরাবৃত্তিযোগ্য থাকে।
প্রকৌশলীরা একটি পণ্যের জন্য আর্ক এবং স্পট সিস্টেমের মধ্যে কীভাবে নির্বাচন করেন?
জোড়ের জ্যামিতিই প্রথমে নির্ধারক। পাতলা শিটের স্তূপের জন্য স্পট ওয়েল্ডিং ভালো কাজ করে, এবং মোটা অংশের লম্বা জোড়ের জন্য আর্ক ওয়েল্ডিং উপযুক্ত। উৎপাদনের পরিমাণও একটি গুরুত্বপূর্ণ বিষয়। একটি রোবোটিক সেল যা প্রতি ঘণ্টায় ১,২০০–১,৮০০ স্পট ওয়েল্ডিং করতে পারে, সেখানে রেজিস্ট্যান্স ওয়েল্ডিং বেশি উপযোগী, অন্যদিকে স্বল্প পরিমাণে উৎপাদনের জন্য আর্ক সরঞ্জাম বেশি কার্যকর।
বোর্ড-পর্যায়ের কোন সমস্যাগুলোর কারণে মাঠ পর্যায়ে সবচেয়ে বেশি ব্যর্থতা ঘটে?
তাপীয় চক্র তালিকার শীর্ষে রয়েছে। বারবার তাপের প্রভাবে পাওয়ার ডিভাইস এবং ইলেকট্রোডের অগ্রভাগ উভয়ই ক্ষয়প্রাপ্ত হয়। উচ্চ-ভোল্টেজ প্রান্তে অপর্যাপ্ত ক্রিপেজ এবং ক্লিয়ারেন্সের কারণেও ব্রেকডাউন ঘটে। ডিজাইনারদের উচিত মেইনস ইনরাশ প্রবাহকে আগেভাগেই ক্ল্যাম্প করা। বৈদ্যুতিক প্রবাহ পথের সতর্ক বিন্যাস হট স্পট প্রতিরোধ করে।