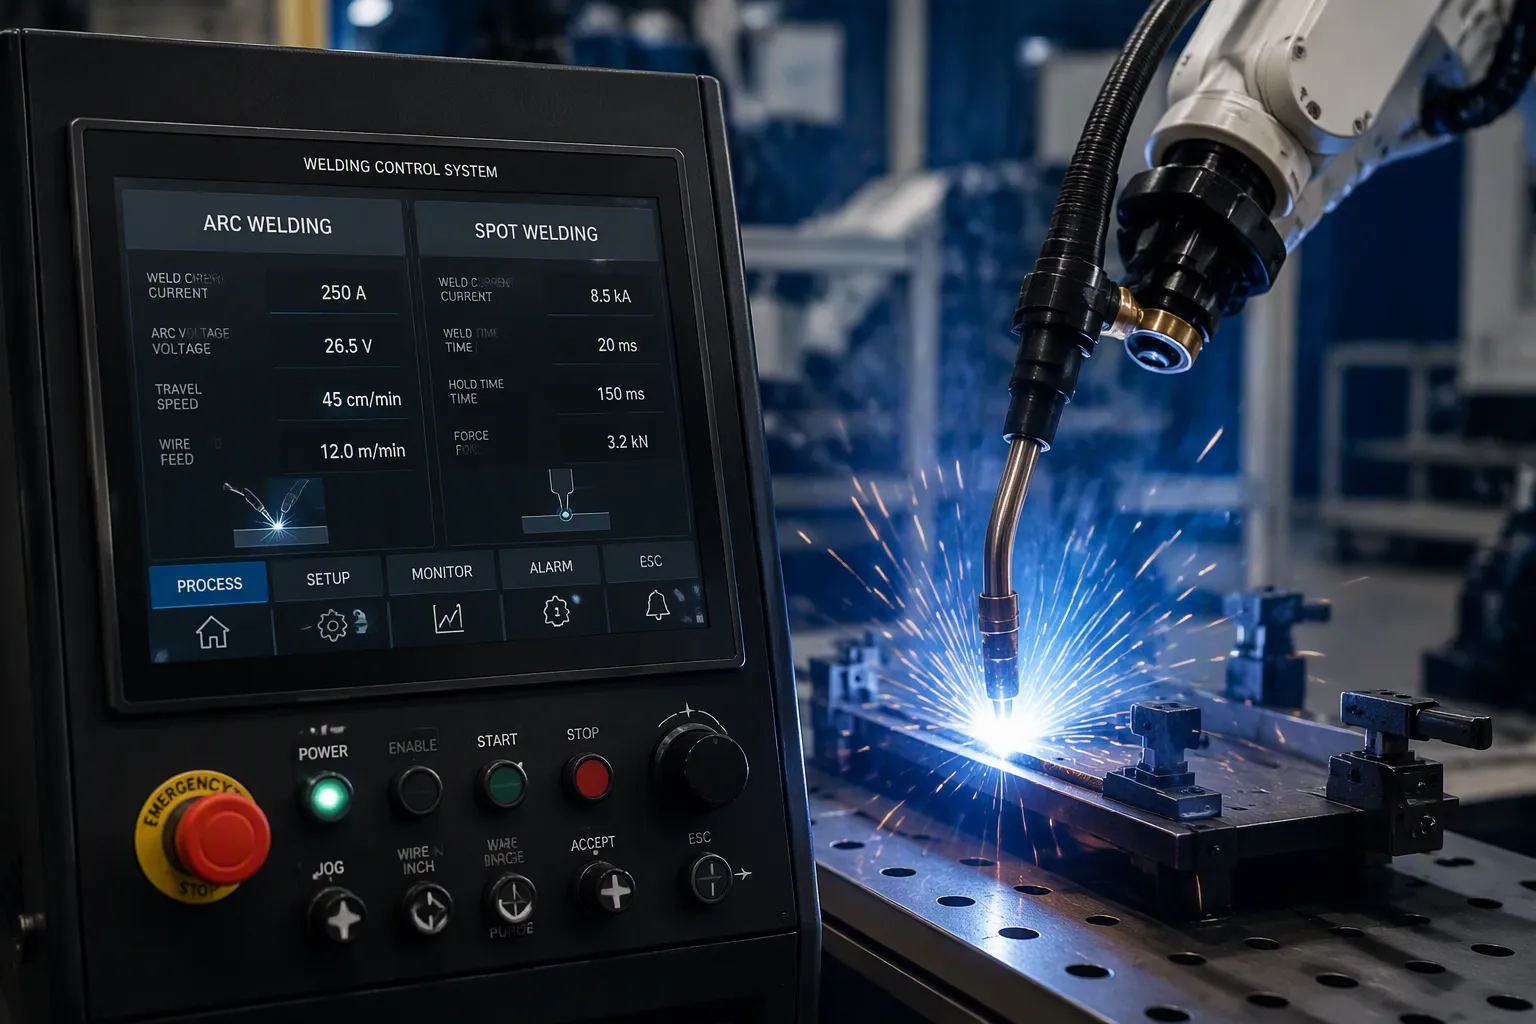
आर्क वेल्डिंग और स्पॉट वेल्डिंग नियंत्रण प्रणाली इलेक्ट्रॉनिक्स और सॉफ़्टवेयर का वह समूह है जो वेल्डिंग सेटिंग्स को नियंत्रित करता है। इससे प्रत्येक वेल्ड एकसमान, सुरक्षित और दोहराने योग्य बना रहता है। ये दोनों प्रक्रियाएं अलग-अलग भौतिकी सिद्धांतों पर काम करती हैं, इसलिए इनकी नियंत्रण प्रणालियाँ अलग-अलग चरों का प्रबंधन करती हैं। आर्क वेल्डिंग नियंत्रक आर्क स्थिरता, धारा और वोल्टेज का प्रबंधन करता है। स्पॉट वेल्डिंग नियंत्रक धारा, समय और इलेक्ट्रोड दबाव का प्रबंधन करता है। हार्डवेयर इंजीनियरों और इलेक्ट्रॉनिक्स उत्पाद टीमों को यहाँ बोर्ड स्तर पर महत्वपूर्ण विकल्प चुनने पड़ते हैं। पावर स्टेज का चयन, पृथक गेट ड्राइव, धारा मापन और उच्च-वोल्टेज अंतराल, ये सभी अंतिम डिज़ाइन को आकार देते हैं। इसके तुरंत बाद विनिर्माण संबंधी समझौते आते हैं। नियंत्रण प्रणाली के उत्पादन में जाने से पहले डिज़ाइनरों को थर्मल साइक्लिंग, क्रीपेज और क्लीयरेंस, और डीएफएम सीमाओं पर विचार करना आवश्यक है।
चाबी छीन लेना
आर्क वेल्डिंग नियंत्रण प्रणाली वेल्ड को एकसमान बनाए रखने के लिए आर्क की स्थिरता, करंट और वोल्टेज को नियंत्रित करती है।
स्पॉट वेल्डिंग नियंत्रण प्रणाली मजबूत और दोहराने योग्य वेल्ड बनाने के लिए करंट, समय और इलेक्ट्रोड दबाव को नियंत्रित करती है।
क्लोज्ड-लूप फीडबैक इलेक्ट्रोड के घिसाव और सतह पर होने वाले परिवर्तनों को समायोजित करके वेल्डिंग को बेहतर बनाता है।
बोर्ड स्तर पर किए जाने वाले डिजाइन संबंधी विकल्प , जैसे कि ताप नियंत्रण और उच्च-वोल्टेज के बीच की दूरी, वेल्डिंग प्रणाली की विश्वसनीयता को प्रभावित करते हैं।
वेल्डिंग कैसे काम करती है, यह जानने से इंजीनियरों को प्रत्येक कार्य के लिए सही नियंत्रण प्रणाली चुनने में मदद मिलती है।
आर्क वेल्डिंग नियंत्रण प्रणाली की मूल बातें
आर्क वेल्डिंग नियंत्रण प्रणाली में एक आवरण और उसके अंदर स्थित सर्किट बोर्ड शामिल होते हैं। ये भाग वेल्ड करंट, वोल्टेज, वायर फीड, आर्क दूरी और गति को नियंत्रित करते हैं। कंप्यूटर-नियंत्रित आर्क वेल्डिंग स्टेशन इन कार्यों को सिंक्रनाइज़ रखते हैं। उदाहरण के लिए, AWS-210-400-800 परिवार माइक्रोप्रोसेसर-आधारित प्रोग्रामेबल पावर सप्लाई का उपयोग करता है। ये इकाइयाँ वेल्ड करंट, गति, आर्क दूरी और वायर फीड का क्लोज्ड-लूप सर्वो नियंत्रण प्रदान करती हैं। करंट, वोल्टेज, गति और वायर फीड सिस्टम के भीतर सिंक्रनाइज़ रहते हैं।
प्रमुख घटक और कार्य
डिजाइन को कार्यात्मक क्षेत्रों में विभाजित किया गया है। नीचे दी गई तालिका कार्य विभाजन का सारांश प्रस्तुत करती है।
नियंत्रण घटक | निर्दिष्ट कार्य |
|---|---|
नियंत्रक डोमेन | यह वेल्डिंग प्रक्रिया से सीधे तौर पर जुड़े भागों और कार्यों को संभालता है। |
पर्यवेक्षक डोमेन | अधिक सामान्य कार्यों (उच्च-स्तरीय पर्यवेक्षण) को संभालता है। |
बहुचर नियंत्रक | वेल्डिंग शुरू होने के बाद (t > 0) अप्रत्यक्ष वेल्डिंग मापदंडों के पहले अनुमान को प्रतिस्थापित करता है। |
ऑपरेटर इनपुट | यह केवल वेल्ड की चौड़ाई और प्रवेश गहराई जैसे प्रत्यक्ष वेल्ड मापदंडों को सेट करता है। |
इसलिए वेल्डिंग मशीन का नियंत्रक प्रक्रिया-स्तर के नियंत्रण को उच्च-स्तरीय निगरानी से अलग करता है। ऑपरेटर सीधे वेल्डिंग पैरामीटर सेट करता है। आर्क शुरू होने के बाद मल्टीवेरिएबल नियंत्रक अप्रत्यक्ष पैरामीटर के अनुमान को बेहतर बनाता है।
चरण-दर-चरण संचालन
एक सामान्य चक्र कई चरणों से गुजरता है। ऑपरेटर इंटरफ़ेस पर सीधे पैरामीटर दर्ज करता है। सुपरवाइज़र डोमेन इन लक्ष्यों को प्रोसेस-लेवल कंट्रोलर को भेजता है। फिर पावर स्टेज आर्क को चालू करता है। वेल्डिंग शुरू होने पर मल्टीवेरिएबल कंट्रोलर अप्रत्यक्ष पैरामीटर के अपने अनुमान को अपडेट करता है। क्लोज्ड-लूप फीडबैक करंट, वोल्टेज, ट्रैवल और वायर फीड को लक्ष्य पर बनाए रखता है। सिस्टम पास के अंत में आर्क को बंद कर देता है।
डिजाइन संबंधी
बोर्ड स्तर के विकल्प प्रदर्शन को प्रभावित करते हैं । पावर स्टेज के लिए, आपको स्विचिंग आवृत्ति और चालन हानि के संदर्भ में IGBT, MOSFET और SCR विकल्पों का मूल्यांकन करना चाहिए। पर्याप्त डेड-टाइम के साथ पृथक गेट ड्राइव शूट-थ्रू को रोकता है। स्नबर्स, TVS डायोड और वैरिस्टर स्विचिंग ट्रांजिएंट्स और लाइन सर्ज को नियंत्रित करते हैं। करंट मापन के लिए शंट, हॉल सेंसर या करंट ट्रांसफार्मर का उपयोग किया जाता है। प्रत्येक विधि सटीकता और पृथक्करण तथा लागत के बीच संतुलन बनाती है। ऑप्टो-आइसोलेशन पावर स्टेज को नियंत्रण लॉजिक से अलग करता है। क्रीपेज और क्लीयरेंस को उच्च-वोल्टेज स्पेसिंग नियमों का पालन करना चाहिए। भारी तांबा और बसबार अत्यधिक उच्च करंट पथ को वहन करते हैं। हीटसिंकिंग और थर्मल साइक्लिंग डिवाइस के जीवनकाल को सीमित करते हैं। DFM की बाधाएं परत संख्या, तांबे के वजन और असेंबली प्रवाह को निर्धारित करती हैं। ये संतुलन ही तय करते हैं कि कौन सा डिज़ाइन उत्पादन तक पहुंचेगा।
स्पॉट वेल्डिंग और रेजिस्टेंस स्पॉट वेल्डिंग सिस्टम
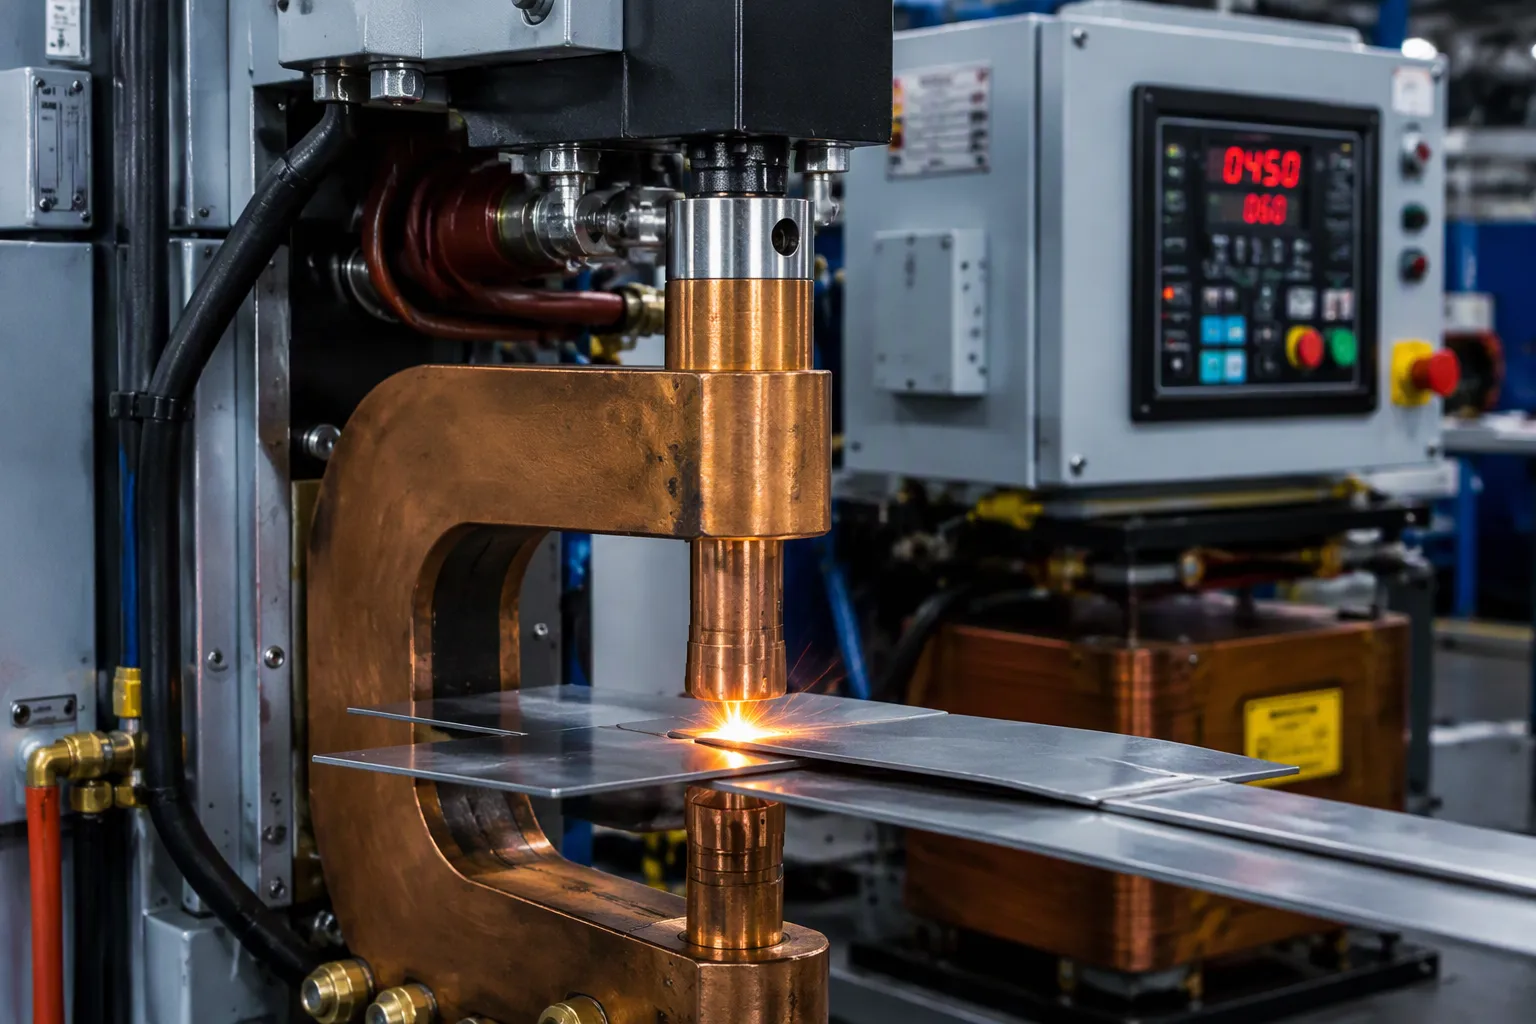
स्पॉट वेल्डिंग प्रणाली धातु की चादरों को एक बिंदु पर जोड़ती है। यह दबाव का उपयोग करती है और स्टैक के माध्यम से विद्युत प्रवाह भेजती है। विद्युत प्रतिरोध से उत्पन्न ऊष्मा जुड़ने वाली सतह पर आधार धातु को पिघला देती है। इंजीनियर इसे प्रतिरोध स्पॉट वेल्डिंग कहते हैं, जो प्रतिरोध वेल्डिंग के कई प्रकारों में से एक है। उत्पादन लाइनों में अक्सर MFDC-RSW (मध्यम-आवृत्ति प्रत्यक्ष धारा) उपकरण का उपयोग किया जाता है। PLCनियंत्रित स्वचालन। नेटवर्कयुक्त सेल में, एक AW नियंत्रक बोर्ड सीरियल लिंक के माध्यम से 785 एकीकृत वेल्ड नियंत्रण टाइमर बोर्ड से संचार करता है। फायरिंग शेड्यूल टाइमर बोर्ड के नियंत्रण में होता है। AW बोर्ड अनुक्रमण और हैंडशेक का कार्य संभालता है।
स्पॉट वेल्डिंग सिस्टम के घटक
स्पॉट वेल्डिंग सिस्टम के पुर्जे यांत्रिक, विद्युत और नियंत्रण समूहों में विभाजित होते हैं। नीचे दी गई तालिका में प्रत्येक घटक और उसका कार्य दर्शाया गया है।
घटक | समारोह |
|---|---|
उपकरण धारक | इलेक्ट्रोडों को मजबूती से पकड़ें और उन्हें ठंडा करने वाले वैकल्पिक जल पाइपों को सहारा दें। |
इलेक्ट्रोड | कम प्रतिरोध वाला तांबा मिश्र धातु, उपयोग के अनुसार आकार दिया गया; ट्रांसफार्मर के द्वितीयक परिपथ का एक भाग है। |
बिजली की आपूर्ति | वेल्डर को विद्युत शक्ति प्रदान करता है |
ऊर्जा भंडारण इकाई | कैपेसिटर बैंक उच्च तात्कालिक शक्ति प्रदान करता है; मांग कम होने पर इसकी आवश्यकता नहीं होती है। |
स्विच | वेल्डिंग ट्रांसफार्मर में संग्रहित ऊर्जा को स्थानांतरित करता है |
वेल्डिंग ट्रांसफार्मर | यह वोल्टेज को कम करता है और करंट को बढ़ाता है, जिससे स्विच को संभालने वाले स्तर को कम किया जा सकता है। |
नियंत्रण बक्सा | यह स्विच को नियंत्रित करता है और इलेक्ट्रोड वोल्टेज या करंट की निगरानी कर सकता है। |
सी-टाइप गन | सीधी रेखा में गति के साथ उच्च कठोरता और उपकरण लचीलापन; मोटी सामग्री पर उच्च बल वाले कार्यों के लिए उपयुक्त। |
एक्स-टाइप गन | अधिक कार्यक्षेत्र लेकिन कम कठोरता; पतले सपाट पैनलों के लिए उपयुक्त और गुंबद के आकार के शीर्षों की आवश्यकता होती है |
स्पॉट वेल्डिंग कैसे करें: नियंत्रण अनुक्रम
ऑपरेटर एक निश्चित क्रम का पालन करते हैं। कंट्रोल बॉक्स प्रत्येक चरण का समय मापता है।
निचोड़ने का समय — करंट प्रवाहित होने से पहले इलेक्ट्रोड बंद हो जाते हैं और बल उत्पन्न करते हैं, जिससे शीट अपनी जगह पर बैठ जाती हैं और संपर्क स्थिर हो जाता है।
वेल्डिंग का समय — स्टैक से करंट गुजरता है, और विद्युत प्रतिरोध ताप के कारण धातु का टुकड़ा बड़ा हो जाता है।
समय बीतने के साथ-साथ धारा रुक जाती है लेकिन बल जारी रहता है; दबाव के कारण सोने का टुकड़ा ठोस हो जाता है।
ऑफ टाइम — इलेक्ट्रोड पीछे हट जाते हैं और वर्कपीस आगे बढ़ता है, जिससे चक्र दर निर्धारित होती है।
स्क्वीज़ टाइम के बाद वेल्डिंग टाइम अपने आप शुरू हो जाता है। हीट टाइम के बाद होल्ड टाइम आता है, और ऑफ टाइम इस लूप को पूरा करता है। स्पॉट वेल्डिंग के ये वेल्डिंग पैरामीटर — स्क्वीज़, वेल्ड, होल्ड, ऑफ — किसी दिए गए जॉइंट के लिए स्पॉट वेल्डिंग पैरामीटर निर्धारित करते हैं। क्लोज्ड-लूप फीडबैक एक शंट रेसिस्टर या हॉल सेंसर की मदद से वेल्डिंग करंट को मापता है। यह ओपन-लूप टाइमिंग-ओनली सेटअप से बेहतर है क्योंकि यह इलेक्ट्रोड के घिसाव और टैब के ऑक्सीकरण की भरपाई करता है। एक करंट ट्रांसफॉर्मर एक और आइसोलेटेड विकल्प प्रदान करता है। कंट्रोल सिस्टम टारगेट को होल्ड करने के लिए फायरिंग को एडजस्ट करता है।
डिजाइन दिशानिर्देश
मेन इनरश और सर्ज हैंडलिंग पर शुरू से ही ध्यान देना ज़रूरी है। एक वैरिस्टर और टीवीएस क्लैंप फ्रंट एंड को सुरक्षित रखते हैं। हीटसिंकिंग से पावर डिवाइस और इलेक्ट्रोड दोनों कवर होने चाहिए, क्योंकि थर्मल साइक्लिंग से टिप्स और सोल्डर जॉइंट्स दोनों ही घिस जाते हैं। स्पॉट वेल्डिंग प्रेशर सेटिंग्स करंट और वेल्डिंग टाइम के साथ इंटरैक्ट करती हैं, इसलिए तीनों को एक साथ चेक करें। डीएफएम कंस्ट्रेंट्स बसबार लेआउट और कॉपर वेट को प्रभावित करते हैं। हाई-वोल्टेज साइड पर क्रीपेज और क्लीयरेंस पर्याप्त रखें। एक अच्छी रेजिस्टेंस वेल्डिंग तकनीक में कम वेल्डिंग टाइम के साथ पर्याप्त फोर्स मिलता है। हर स्पॉट वेल्डिंग मशीन सावधानीपूर्वक बोर्ड डिजाइन का लाभ देती है। स्पॉट वेल्डिंग प्रक्रिया तब तक दोहराने योग्य रहती है जब तक इलेक्ट्रॉनिक्स अपने लक्ष्यों को बनाए रखते हैं।
नियंत्रण प्रणालियों की तुलना और डिज़ाइन संबंधी समझौते
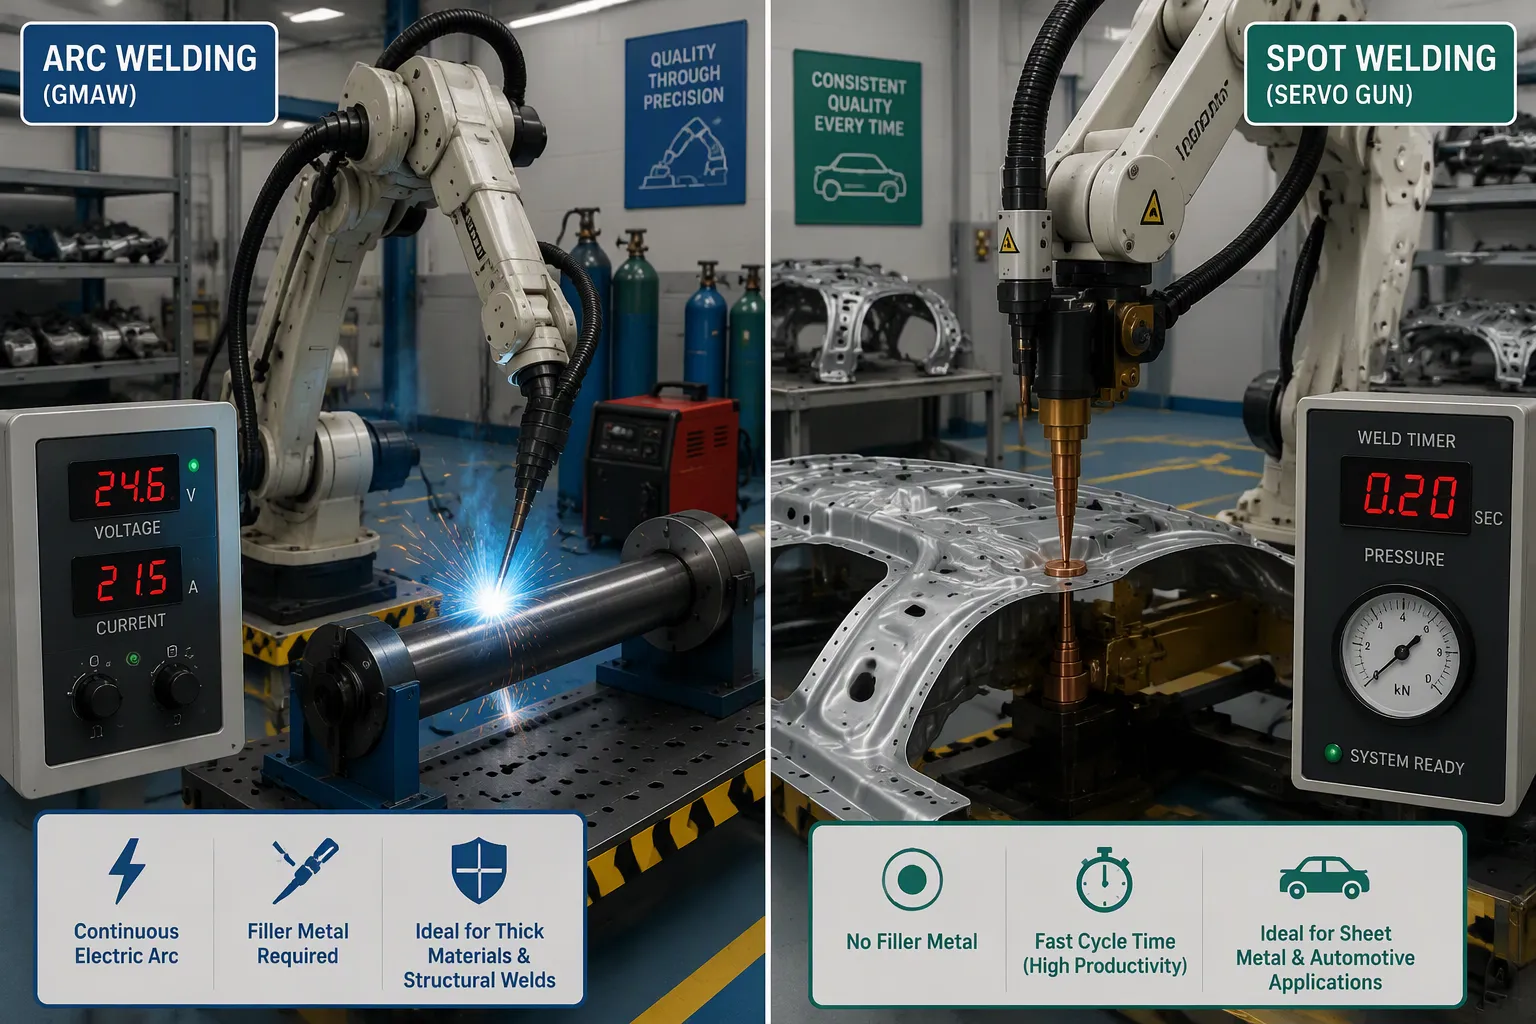
आर्क बनाम स्पॉट: मुख्य अंतर
आर्क वेल्डिंग नियंत्रण प्रणाली आर्क स्थिरता, करंट और वोल्टेज को नियंत्रित करती है। स्पॉट वेल्डिंग नियंत्रक करंट, समय और इलेक्ट्रोड दबाव को नियंत्रित करता है। आर्क प्रक्रिया के लिए एक स्थिर प्लाज्मा स्तंभ की आवश्यकता होती है, इसलिए आर्क नियंत्रक प्रति सेकंड कई बार वोल्टेज और करंट को समायोजित करता है। स्पॉट वेल्डिंग प्रक्रिया संपर्क सतह पर विद्युत प्रतिरोध से उत्पन्न ऊष्मा पर निर्भर करती है। यहाँ नियंत्रक विद्युत धारा पल्स को समयबद्ध करता है और स्पॉट वेल्डिंग दबाव को स्थिर रखता है।
स्पॉट वेल्डिंग के वेल्डिंग पैरामीटर - स्क्वीज़, वेल्ड, होल्ड और ऑफ - आर्क वेल्डिंग के समकक्ष नहीं होते। आर्क सिस्टम वायर फीड, ट्रैवल स्पीड और आर्क डिस्टेंस को नियंत्रित करते हैं। एक स्पॉट वेल्डिंग मशीन प्रति बिंदु एक पल्स फायर करती है। एक आर्क सिस्टम सीम के साथ बिना रुके चलता है। ये अंतर बोर्ड डिज़ाइन को प्रभावित करते हैं। आर्क बोर्ड को तेज़ करंट लूप की आवश्यकता होती है। स्पॉट बोर्ड को सटीक वेल्ड टाइम काउंटर की आवश्यकता होती है, और वेल्ड टाइम और करंट को एक साथ ट्रैक करना होता है।
अनुप्रयोग और विनिर्माण संबंधी समझौते
वाहन निर्माण में इन दोनों प्रक्रियाओं का बड़े पैमाने पर उपयोग होता है। वाहन निर्माण लाइनों में प्रतिरोध वेल्डिंग के विभिन्न प्रकारों का भी मिश्रण होता है। नीचे दी गई तालिका में वाहन पर स्पॉट वेल्डिंग और आर्क वेल्डिंग के सामान्य उपयोगों की सूची दी गई है।
वेल्डिंग की प्रक्रिया | विशिष्ट ऑटोमोटिव अनुप्रयोग | कुंजी विवरण |
|---|---|---|
रोबोटिक टीआईजी | पतली दीवार वाली ट्यूबिंग, स्पष्ट रूप से दिखाई देने वाले तैयार वेल्ड | यह 0.5 मिमी से 3 मिमी तक की दीवार की मोटाई को संभाल सकता है; सटीक आर्क नियंत्रण के लिए इसे एबीबी आईआरबी 1660आईडी रोबोट और मिलर डायनेस्टी पावर सोर्स के साथ जोड़ा जा सकता है। |
प्रतिरोध स्पॉट वेल्डिंग | ऑटोमोटिव बॉडी-इन-व्हाइट और शीट मेटल असेंबली | सर्वो गन से लैस FANUC R-2000iC रोबोट; 1,200–1,800 स्पॉट/घंटा; नगेट पुल-टेस्ट में 99.7% से अधिक उत्तीर्ण दर; इलेक्ट्रोड बल 300–800 पाउंड |
एमआईजी/एमएजी (जीएमएडब्ल्यू) | स्टील और एल्युमीनियम के पुर्जे, जिनमें एग्जॉस्ट मैनिफोल्ड ब्रैकेट भी शामिल हैं। | 1.2 मिमी से 12 मिमी स्टील के लिए सबसे कारगर प्रक्रिया; पल्स्ड एमआईजी से छींटे कम होते हैं; छींटे रहित एल्यूमीनियम के लिए सीएमटी; वास्तविक टियर 1 एग्जॉस्ट मैनिफोल्ड ब्रैकेट सेल: 340 पार्ट्स/शिफ्ट, 22 सेकंड का चक्र, रिजेक्शन दर 4.2% से घटकर 0.3% हो गई है। |
एक सामान्य कार के ढांचे में कई हजार स्पॉट वेल्ड होते हैं। यह मात्रा इसलिए संभव है क्योंकि स्पॉट वेल्डिंग बहुत तेज़ होती है और असेंबली लाइन पर रोबोटिक आर्म्स द्वारा इसे करना बहुत आसान होता है।
रेज़िस्टेंस स्पॉट वेल्डिंग और आर्क वेल्डिंग का उपयोग अक्सर ऑटोमोटिव उद्योग जैसे उच्च उत्पादन वाले कार्यों में किया जाता है, जहां स्पॉट वेल्डिंग पतली शीट मेटल फ्रेम को एक साथ जोड़ती है।
स्पॉट वेल्डिंग के फायदे और नुकसान इसकी गति से जुड़े होते हैं। यह तेज़ और रोबोट-अनुकूल है, लेकिन यह केवल पतली शीटों को ही जोड़ सकती है। इलेक्ट्रोड के घिसने से समय के साथ वेल्डिंग करंट में भी बदलाव आता है। आर्क वेल्डिंग मोटी परतों और लंबी सीमों को संभाल सकती है। निर्माण संबंधी कुछ बातों में लागत, थर्मल साइक्लिंग, क्रीपेज और क्लीयरेंस, और डीएफएम संबंधी बाधाएं शामिल हैं। रेजिस्टेंस वेल्डिंग बोर्ड को भारी थर्मल साइक्लिंग का सामना करना पड़ता है । रेजिस्टेंस वेल्डिंग और आर्क वेल्डिंग दोनों के लिए बसबार और कॉपर का सावधानीपूर्वक डिज़ाइन आवश्यक है।
वेल्डिंग कंट्रोल सिस्टम एक वेल्डिंग प्रक्रिया को नियंत्रित करने वाले इलेक्ट्रॉनिक्स और सॉफ्टवेयर का समूह है। आर्क वेल्डिंग कंट्रोल सिस्टम आर्क की स्थिरता, करंट और वोल्टेज को निर्धारित सीमा तक बनाए रखता है। वहीं, स्पॉट वेल्डिंग सिस्टम वेल्डिंग करंट, वेल्डिंग समय और इलेक्ट्रोड दबाव को नियंत्रित करता है। दोनों ही डिज़ाइन एकसमान, दोहराने योग्य और सुरक्षित वेल्डिंग परिणाम देते हैं। स्पॉट वेल्डिंग प्रक्रिया सटीक समय पर निर्भर करती है, जबकि आर्क वेल्डिंग में तेज़ करंट लूप की आवश्यकता होती है। बोर्ड स्तर पर किए गए चयन और विनिर्माण संबंधी समझौते यह तय करते हैं कि कौन सा कंट्रोल सिस्टम किसी उत्पाद के लिए उपयुक्त है। इंजीनियरों को उत्पाद जारी करने से पहले थर्मल साइक्लिंग, क्रीपेज, क्लीयरेंस और डीएफएम सीमाओं पर विचार करना चाहिए। सटीक वेल्डिंग पैरामीटर और सुरक्षित विद्युत प्रवाह पथ प्रत्येक वेल्डिंग को दोहराने योग्य बनाते हैं।
सामान्य प्रश्न
वेल्डिंग नियंत्रण प्रणाली वास्तव में क्या नियंत्रित करती है?
वेल्डिंग नियंत्रण प्रणाली जोड़ तक पहुँचने वाली ऊर्जा को नियंत्रित करती है। आर्क प्रणाली आर्क की स्थिरता, करंट और वोल्टेज को लक्ष्य पर बनाए रखती है। स्पॉट वेल्डिंग मशीन पल्स का समय निर्धारित करती है और इलेक्ट्रोड बल को नियंत्रित रखती है। प्रत्येक नियंत्रक अपनी प्रक्रिया के भौतिकी के अनुरूप काम करता है।
स्पॉट वेल्डिंग में क्लोज्ड-लूप करंट फीडबैक की आवश्यकता क्यों होती है?
इलेक्ट्रोड के घिसने और सतह के ऑक्सीकरण के कारण समय के साथ प्रतिरोध पथ में परिवर्तन होता है। ओपन-लूप टाइमिंग इस बदलाव को नहीं देख पाती। क्लोज्ड-लूप कंट्रोलर वेल्डिंग करंट को मापता है और फायरिंग एंगल को समायोजित करता है। इस प्रकार स्पॉट वेल्डिंग प्रक्रिया हजारों चक्रों तक दोहराने योग्य बनी रहती है।
किसी उत्पाद के लिए इंजीनियर आर्क और स्पॉट सिस्टम में से किसका चुनाव करते हैं?
जोड़ की ज्यामिति सबसे पहले मायने रखती है। पतली शीटों के लिए स्पॉट वेल्डिंग सबसे उपयुक्त होती है, जबकि मोटी शीटों पर लंबी सीमों के लिए आर्क वेल्डिंग बेहतर रहती है। उत्पादन मात्रा भी महत्वपूर्ण है। 1,200-1,800 स्पॉट प्रति घंटे की दर से चलने वाली रोबोटिक सेल के लिए रेजिस्टेंस वेल्डिंग बेहतर होती है, जबकि कम मात्रा में उत्पादन के लिए आर्क वेल्डिंग उपकरण उपयुक्त होते हैं।
बोर्ड स्तर पर किन मुद्दों के कारण सबसे अधिक फील्ड विफलताएं होती हैं?
थर्मल साइक्लिंग सबसे अहम समस्या है। बार-बार गर्मी के संपर्क में आने से पावर डिवाइस और इलेक्ट्रोड टिप दोनों खराब हो जाते हैं। हाई-वोल्टेज साइड पर अपर्याप्त क्रीपेज और क्लीयरेंस भी खराबी का कारण बनते हैं। डिज़ाइनरों को मेन इनरश को भी जल्दी ही नियंत्रित करना चाहिए। इलेक्ट्रिक करंट पाथ का सावधानीपूर्वक लेआउट हॉट स्पॉट को रोकता है।