मुख्य पीसीबीए, नाजुक केबल हार्नेस, सुरक्षात्मक केस, प्रारंभिक फर्मवेयर फ्लैशिंग और स्वचालित कार्यात्मक परीक्षण को सफलतापूर्वक जोड़कर आप सेट-टॉप बॉक्स सिस्टम एकीकरण को पूरा करते हैं। इलेक्ट्रॉनिक्स निर्माता उच्च मात्रा में उत्पादन के दौरान प्रभावी बॉक्स निर्माण असेंबली प्रक्रिया के महत्व को जानते हैं। इस बॉक्स निर्माण असेंबली को सीखने से आपको थर्मल हीट की बाधाओं को दूर करने, कुल लीड टाइम को कम करने और प्रमुख विनिर्माण जोखिमों को कम करने में मदद मिलती है। जैसे-जैसे हार्डवेयर घनत्व बढ़ता है, आपको जटिल घटक लेआउट और त्वरित, दोहराने योग्य गुणवत्ता आश्वासन प्रक्रियाओं के बीच संतुलन बनाना होगा। प्रत्येक भौतिक असेंबली विवरण का सही प्रबंधन आपके अंतिम उत्पाद की गुणवत्ता की रक्षा करता है, कुल परिचालन लागत को कम करता है और आपके सभी लक्षित ग्राहकों के लिए पूर्ण संतुष्टि की गारंटी देता है।
चाबी छीन लेना
ऊष्मा के संचलन को बढ़ाने और प्लास्टिक के आकार देने में होने वाली त्रुटियों को रोकने के लिए समान मोटाई वाली दीवारों वाली एल्यूमीनियम आवरण सामग्री का चयन करें।
खराब पुर्जों को असेंबली लाइन तक पहुंचने से रोकने के लिए स्वचालित उपकरणों का उपयोग करके सर्किट बोर्ड और वायर हार्नेस की जल्द जांच करें।
बिजली के तारों को डेटा लाइनों से दूर रखें और हस्तक्षेप को रोकने और नाजुक सोल्डर बिंदुओं की सुरक्षा के लिए तारों के समूहों को एक साथ बांधें।
अंतिम उत्पाद भेजने से पहले प्रत्येक उपकरण पर स्वचालित फीचर और हीट टेस्ट का उपयोग करके खराब हिस्सों का पता लगाएं।
तैयार बक्सों को शिपिंग के दौरान नुकसान से बचाने के लिए उन्हें मुलायम फोम वाले विशेष स्टैटिक-सेफ बैग में रखें।
सेट-टॉप बॉक्स बॉक्स निर्माण असेंबली की योजना बनाना
संलग्नक चयन और डीएफएम सिद्धांत
अपने बॉक्स का बाहरी आवरण चुनते समय, विनिर्माण के लिए प्रारंभिक डिज़ाइन नियमों का पालन करें। केस सामग्री का चुनाव सोच-समझकर करें ताकि आंतरिक ऊष्मा मुख्य इकाई से सुचारू रूप से बाहर निकल सके। एल्युमीनियम स्टेनलेस स्टील की तुलना में लगभग 3.5 गुना तेज़ी से ऊष्मा उत्सर्जित करता है । गहरे रंग का स्टील बॉक्स धूप में रखे रहने पर प्रकाश ऊर्जा को बहुत जल्दी अवशोषित कर लेता है। यह फंसी हुई ऊष्मा आंतरिक भागों के चालू होने से पहले ही बॉक्स के भीतरी तापमान को 15-20 डिग्री सेल्सियस तक बढ़ा देती है। चमकदार बाहरी सतह सूर्य की किरणों को परावर्तित करती है और नाजुक आंतरिक हार्डवेयर को सुरक्षित रखती है।
बॉक्स के आकार बनाते समय प्लास्टिक हाउसिंग की दीवारों को समतल रखें। ABS प्लास्टिक सामग्री के साथ काम करते समय, दीवार की मोटाई 2.0–3.5 मिमी के बीच रखें । समान मोटाई से भद्दे धब्बे, अंदरूनी हवा के अंतराल और टेढ़े-मेढ़े आकार जैसी समस्याएं नहीं होतीं। छिपी हुई दीवारों के लिए 1° और बाहरी दृश्य सतहों के लिए 1.5–2° का पार्श्व झुकाव कोण रखें। खुरदरी दीवारों के लिए 3° का कोण रखें। सही झुकाव कोण से पुर्जे आसानी से बाहर निकलते हैं, निर्माण की सफलता दर बढ़ती है, गुणवत्ता बनी रहती है और कारखाने के औजार लंबे समय तक चलते हैं।
हार्डवेयर और वायर हार्नेस की तैयारी
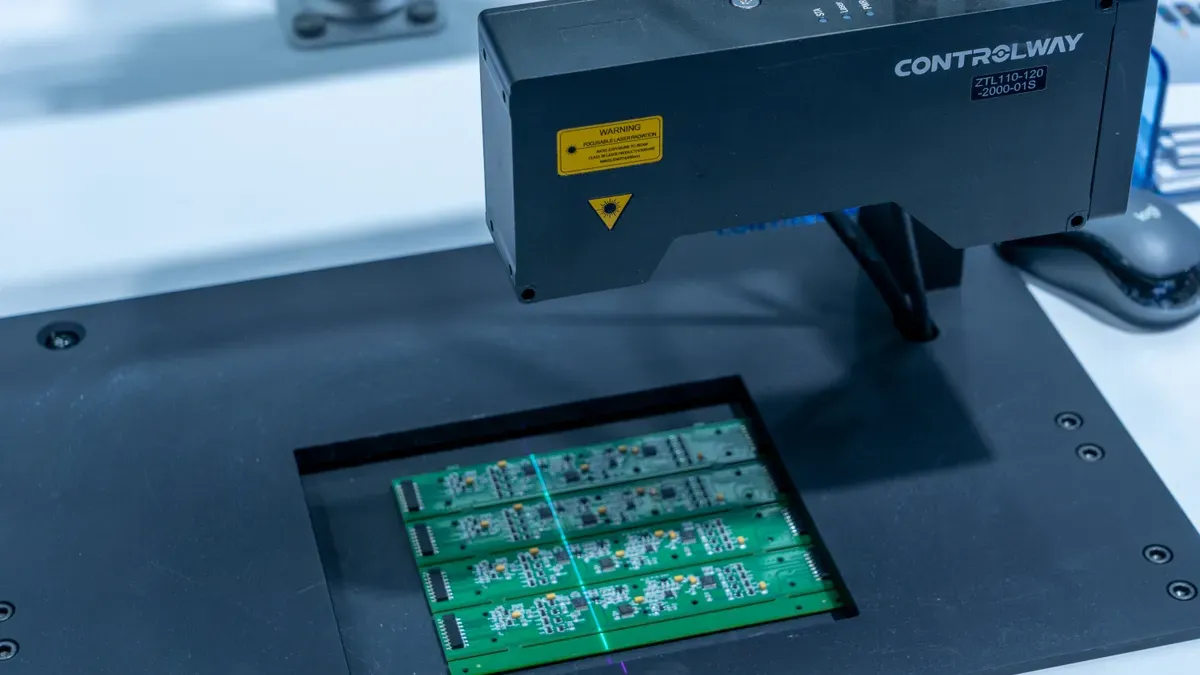
बॉक्स असेंबली के सभी चरण शुरू करने से पहले अपने फ़ैक्टरी स्टॉक को सावधानीपूर्वक व्यवस्थित करें। भौतिक इंस्टॉलेशन कार्य शुरू करने से पहले प्रत्येक सर्किट बोर्ड की पूरी तरह से जाँच करें। स्वचालित ऑप्टिकल निरीक्षण बोर्ड के पुर्जों पर 98-99% सतही त्रुटियों का पता लगा लेता है। मानव आँखें इन्हीं त्रुटियों में से केवल लगभग 80% को ही पकड़ पाती हैं। बोर्ड की त्रुटियों का शीघ्र पता लगाने से आपके उत्पाद की उच्च गुणवत्ता सुनिश्चित होती है। इससे आप तैयार मेटल बॉक्स फ्रेम में खराब सर्किट बोर्ड लगाने से बच जाते हैं।
बॉक्स असेंबली का अंतिम कार्य शुरू करने से पहले केबल हार्नेस और धातु के हार्डवेयर की जांच करें। क्षतिग्रस्त धातु के तारों को पहचानने के लिए छिले हुए तारों को मैग्नीफायर से ध्यानपूर्वक देखें। केबल हार्नेस बनाते समय तारों के ढीले सिरों को रोकने के लिए क्रिम्प फोर्स चेकर का उपयोग करें। कनेक्टर लॉक और पिन पुल चेक प्लास्टिक वायर ब्लॉक के अंदर ढीले तारों को रोकते हैं। गलत वायर पाथ को ठीक करने के लिए 100% विद्युत प्रवाह परीक्षण करें । ये प्रारंभिक तैयारी के चरण बाद में होने वाली मरम्मत को कम करके उत्पादन लाइनों की गति बढ़ाते हैं।
सेट-टॉप बॉक्स निर्माण और संयोजन प्रक्रिया
पीसीबीए और पावर सप्लाई एकीकरण
उत्पादन की शुरुआत मेन बोर्ड को निचले चेसिस में कसने से होती है। असेंबली कर्मचारी बोर्ड पर तनाव से बचने के लिए माउंटिंग होल को मेटल स्टैंडऑफ के ऊपर संरेखित करते हैं। बोर्ड को सुरक्षित करने के लिए आप निर्धारित टॉर्क टूल का उपयोग करके छोटे स्क्रू कसते हैं। यह चरण बोर्ड में दरारें पड़ने से रोकता है, कमजोर सोल्डर जोड़ों की सुरक्षा करता है और संचालन के दौरान दीर्घकालिक स्थिरता सुनिश्चित करता है।
इसके बाद, आप चेसिस बे के अंदर आंतरिक बिजली आपूर्ति इकाई स्थापित करते हैं। अच्छी बिजली इकाइयों में कमजोर बॉक्स भागों को सुरक्षित रखने के लिए प्रमुख विशेषताएं होनी चाहिए:
गर्मी से सुरक्षा जो आंतरिक तापमान में अचानक होने वाली वृद्धि को रोकती है
सिस्टम के लंबे समय तक चलने के दौरान उच्च ऊर्जा बचत
विभिन्न वैश्विक विद्युत ग्रिडों के लिए लचीला विद्युत समर्थन
पावर यूनिट को मेन बोर्ड से जोड़ते समय असेंबली के दौरान बेहतर नॉइज़ कंट्रोल ज़रूरी है। सभी ग्राउंड तारों को एक ही जगह पर जोड़कर स्टार ग्राउंडिंग का इस्तेमाल करें । इससे ग्राउंड लूप खराब नहीं होते। बोर्ड के महत्वपूर्ण हिस्सों पर तेज़ वोल्टेज नॉइज़ को कम करने के लिए पावर पिन के पास छोटे 100nF कैपेसिटर लगाएं। वोल्टेज शिफ्ट को रोकने के लिए हाई-वोल्टेज ग्राउंड को लो-वोल्टेज ग्राउंड से अलग रखें। ट्रेस रेजिस्टेंस कम करने के लिए ट्रेस की लंबाई 5mm से कम रखें। मज़बूत ग्राउंड प्लेन सर्किट रेजिस्टेंस को कम करते हैं, जिससे सिग्नल साफ़ रहते हैं और डिवाइस की विश्वसनीयता बढ़ती है।
केबल रूटिंग और हाउसिंग एकीकरण
फ्रेम के अंदर मुख्य सर्किट बोर्ड को सुरक्षित करने के बाद आप तारों के बंडल लगाते हैं। छोटे केसों में बॉक्स निर्माण प्रक्रिया के लिए तारों की सटीक रूटिंग आवश्यक है। तारों का सुव्यवस्थित लेआउट सीधे तौर पर ऊष्मा शीतलन में मदद करता है , शोर को रोकता है और मरम्मत को आसान बनाता है। अच्छी रूटिंग से कर्मचारी आस-पास के तारों को बिना छेड़े पुर्जों की आसानी से जांच कर सकते हैं, जिससे कारखाने में मरम्मत की गति तेज हो जाती है।
स्मार्ट केबल लेआउट नियमों का उपयोग करके आप उत्पादों को अधिक विश्वसनीय बना सकते हैं:
शोर को कम करने के लिए बिजली की लाइनों को तेज़ डेटा लाइनों से दूर रखें।
तारों को धातु के नुकीले किनारों से रगड़ने से बचाने के लिए प्लास्टिक क्लिप का उपयोग करके केबल बंडलों को कसकर बांधें।
वायु मार्गों को साफ रखें ताकि हीट सिंक सिस्टम को ठीक से ठंडा कर सकें।
आप बाहरी बॉक्स को अंतिम रूप से बंद करने के लिए तैयार करके असेंबली प्रक्रिया को आगे बढ़ाते हैं। बाहरी यूनिट को सील करने से पहले प्रत्येक तार के मार्ग की सावधानीपूर्वक जांच करें। प्लास्टिक केस की दीवारों के बीच दबे हुए तार तांबे के तार को तोड़ सकते हैं और शॉर्ट सर्किट का कारण बन सकते हैं। प्लग के पास तारों को थोड़ा ढीला छोड़ दें ताकि हिलने-डुलने से कमजोर सोल्डर जोड़ न टूटें।
आप स्क्रू या स्नैप जॉइंट का उपयोग करके ऊपरी केस को निचले फ्रेम पर कसते हैं। उचित सीलिंग बाहरी धूल और पानी को रोकती है, साथ ही आंतरिक भागों को मजबूती से पकड़े रखती है। हर चरण को सावधानीपूर्वक करने से उपयोग के दौरान आंतरिक भागों को समय से पहले खराब होने से बचाया जा सकता है। आपको उच्च गुणवत्ता वाली संरचना मिलती है, साथ ही पूरे कारखाने में सुचारू उत्पादन प्रक्रिया सुनिश्चित होती है।
सफल बॉक्स निर्माण असेंबली के लिए परीक्षण प्रोटोकॉल
फर्मवेयर फ्लैशिंग और कार्यात्मक परीक्षण
आंतरिक हार्डवेयर भागों को दैनिक उपयोग के लिए तैयार करने के लिए आप प्रत्येक बिल्ड पर स्टार्टर सॉफ़्टवेयर इंस्टॉल करते हैं। उत्पादन कर्मचारी बॉक्स बिल्ड असेंबली चरणों के दौरान एक सरल सॉफ़्टवेयर सेटअप प्रक्रिया चलाते हैं:
सही सिस्टम फर्मवेयर फ़ाइल प्राप्त करें (
.imageमुख्य साइट से फ़ाइल डाउनलोड करें और उसे FAT32 USB ड्राइव पर कॉपी करें।यूएसबी ड्राइव को सेट-टॉप बॉक्स के पोर्ट में लगाएं, पावर ऑन करें और विकल्पों के लिए मेनू कुंजी दबाएं।
रिकवरी मेनू स्क्रीन को स्क्रॉल करें, सॉफ्टवेयर अपडेट सेक्शन खोलें और सिस्टम फाइल फ्लैश रूटीन शुरू करें।
सेटअप को 5 से 10 मिनट तक चलने दें , यह सुनिश्चित करते हुए कि इस दौरान कोई भी पावर प्लग न निकाल दे।
चेतावनी: सॉफ़्टवेयर को अपडेट करने से पोर्टल ब्लॉक फिर से चालू हो सकते हैं, इसलिए फ़ैक्टरी में उत्पादित सभी यूनिटों को अपडेट करने से पहले एक यूनिट का परीक्षण कर लें।
इस सॉफ़्टवेयर सेटअप को सभी फ़ैक्ट्री लाइनों में मानक बनाने से उपयोगकर्ता की सेटअप संबंधी गलतियाँ रुकती हैं, सॉफ़्टवेयर बग कम होते हैं और यूनिट तैयार करने की प्रक्रिया तेज़ होती है। स्वचालित परीक्षण भौतिक प्लग पोर्ट और चल रहे सॉफ़्टवेयर की जाँच करता है, जिससे फ़ैक्ट्री के दैनिक कार्यों में कोई बाधा नहीं आती। नए परीक्षण सिस्टम लाइव यूनिट सिग्नल की तुलना पुराने परीक्षण परिणामों से करते हैं । इस निरंतर डेटा समीक्षा से सामान्य रूप से खराब पुर्जों का शीघ्र पता चलता है और फ़ैक्ट्री कर्मचारियों को छिपी हुई लिंक समस्याओं का पता लगाने में मदद मिलती है। स्मार्ट परीक्षण सॉफ़्टवेयर वीडियो डिस्प्ले आकार, ध्वनि डिकोडिंग, सिग्नल टाइमिंग और सक्रिय नेटवर्क लिंक की लाइव जाँच करता है। साथ ही, स्वचालित परीक्षण सिस्टम सुचारू स्ट्रीमिंग सुनिश्चित करने के लिए नेटवर्क पोर्ट, कार्ड स्लॉट और वायरलेस चिप्स पर लूप जाँच करते हैं। अंतिम निर्माण स्टेशन पर यूनिट भेजने से पहले आप स्थिर नेटवर्क लिंक, स्पष्ट वीडियो प्लेबैक और उचित पावर प्रतिक्रियाओं की जाँच करते हैं।
बर्न-इन परीक्षण और सिग्नल सत्यापन
आप प्रत्येक निर्माण समूह में उत्पाद की उच्च गुणवत्ता बनाए रखने के लिए तेज़ सिग्नल पथों का परीक्षण करते हैं। विशेष सिग्नल उपकरण पावर स्तरों और आधिकारिक मिलान मानकों की पुष्टि करने के लिए स्क्रीन आउटपुट आरेखों की जाँच करते हैं:
भेजें
PRBS9निर्धारित गति दरों पर जुड़े केबलों के माध्यम से परीक्षण सिग्नल पैटर्न।सिग्नल की स्पष्टता का आकलन करने के लिए साइड आई स्पेस और टॉल आई स्पेस को निर्धारित सीमाओं के विरुद्ध जांचें।
HDMI पोर्ट के लिए ऑटो सिग्नल ड्रॉप को 0 से -15 dB तक या USB लिंक के लिए -3.5 dB तक समायोजित करें।
वायर पाथ टेस्ट, लाइन रेजिस्टेंस और मार्कर चेक सहित अतिरिक्त विद्युत जांच करें।
मानक मिलान उपकरण बोर्ड लाइनों के साथ सूक्ष्म सिग्नल ड्रॉप का पता लगाने के लिए आवृत्ति और समय में बदलाव का परीक्षण करते हैं। इसके बाद, प्रत्येक बंद बॉक्स को गर्म परीक्षण ओवन में ले जाकर हीट स्ट्रेस परीक्षण किया जाता है। हीट स्ट्रेस परीक्षण कमजोर पुर्जों को कारखाने के अंदर ही टूटने के लिए मजबूर करता है, न कि घर पर। परीक्षण कर्मी लंबे समय तक चलने वाले ओवन परीक्षण के दौरान सिग्नल में कंपन, सिग्नल ड्रॉप, लाइन नॉइज़ और क्रॉस नॉइज़ पर नज़र रखते हैं। बाद में, कारखाने के कर्मचारी आवश्यक गुणवत्ता जांच करते हैं, जिसमें भौतिक पोर्ट संरेखण, स्पष्ट लेबल और बाहरी बॉक्स की पूरी मजबूती की जांच शामिल है। एक संपूर्ण अंतिम जांच यह सुनिश्चित करती है कि प्रत्येक तैयार बॉक्स यूनिट घर में दैनिक उपयोग की कठिन परिस्थितियों का सामना कर सके। कड़ी जांच से रिटर्न दर कम होती है, ग्राहकों का विश्वास बना रहता है और कारखाने की सभी कार्य शिफ्टों में अच्छी यूनिटों की संख्या बढ़ती है।
संयोजन संबंधी चुनौतियों और पैकेजिंग का समाधान करना
तापीय एवं अनुकूलता प्रबंधन
छोटे केस स्पेस के कारण अंतिम उत्पाद निर्माण के दौरान कई समस्याएं उत्पन्न होती हैं। तंग बॉक्स कार्यशील पुर्जों के पास गर्मी को रोक लेते हैं, और निर्माण में छोटी-मोटी त्रुटियों के कारण पुर्जों का संरेखण बिगड़ जाता है। गर्म चिप्स और बाहरी धातु के बॉक्स के बीच मोटे कूलिंग पैड लगाकर इन गर्मी संबंधी समस्याओं को दूर किया जा सकता है। इसके अलावा, अंतिम असेंबली के दौरान पुर्जों को सावधानीपूर्वक संरेखित करने से फ्रेम पर तनाव कम होता है, बोर्ड में अनावश्यक अंतराल दूर होते हैं और कमजोर आंतरिक कड़ियों की सुरक्षा होती है।
सेट-टॉप बॉक्स के अंदरूनी हिस्सों को सुरक्षित रखने के लिए आपको पार्ट साइज़ को सख्ती से नियंत्रित करना होगा। सर्किट बोर्ड बनाते समय छोटे केस स्लॉट में मुड़ने पर कमजोर सोल्डर पॉइंट टूट जाते हैं। सभी फैक्ट्री लाइनों में IPC-A-610 क्लास 2 के स्पष्ट नियमों का पालन करके आप बोर्ड बनाते समय फ्रेम पर पड़ने वाले तनाव को रोक सकते हैं। केस साइज़ का मिलान करने से गर्मी आसानी से बाहर निकलती है, अंदरूनी हॉट स्पॉट कम होते हैं, निर्माण कार्य आसान होता है और डिवाइस लंबे समय तक काम करते रहते हैं।
अंतिम पैकेजिंग और वितरण की तैयारी
पैकिंग क्षेत्र में प्रवेश करने से पहले प्रत्येक तैयार यूनिट की अंतिम जांच की जाती है। फ़ैक्टरी कर्मचारी पोर्ट अलाइनमेंट की जांच करते हैं, बाहरी बॉक्स की सतहों को साफ़ करते हैं और डिस्प्ले स्क्रीन पर पारदर्शी सुरक्षात्मक फ़िल्म लगाते हैं। यह कड़ी जांच शिपिंग के दौरान यूनिट की सतहों को आकस्मिक खरोंचों से बचाती है, साथ ही प्रत्येक निर्माण समूह में उत्पाद की समग्र गुणवत्ता को उच्च बनाए रखती है।
कर्मचारी प्रत्येक तैयार यूनिट को मुख्य सिस्टम के अतिरिक्त पुर्जों के साथ एक विशेष बॉक्स में रखते हैं। आप रिमोट कंट्रोल, पावर यूनिट और फास्ट वीडियो केबल को मुख्य रिटेल बॉक्स के अंदर रखते हैं।
स्थैतिक विद्युत को रोकने के लिए मुख्य इकाई को स्थैतिक रोधी आवरण में लपेटें।
कठोर प्रहारों को सहन करने के लिए बॉक्स के अंदर आकार के फोम के सिरे वाले कैप लगाएं।
यूजर गाइड, छोटी बैटरियां और सेटअप वायर को चिह्नित आंतरिक स्लॉट में रखें।
प्रिंट किए गए रिटेल बॉक्स को मजबूत सुरक्षा टेप से अच्छी तरह सील कर दें।
अंत में, फ़ैक्टरी टीमें अंतिम डिलीवरी के लिए कई रिटेल बॉक्स को मोटे कार्डबोर्ड शिपिंग केस में पैक करती हैं। कर्मचारी मुख्य बॉक्स पर सीरियल नंबर और डिलीवरी पते वाले पठनीय कोड लेबल चिपकाते हैं। यह सरल पैकिंग प्रक्रिया वैश्विक शिपिंग के दौरान नाज़ुक इलेक्ट्रॉनिक उपकरणों की सुरक्षा करती है, परिवहन के दौरान होने वाले नुकसान को रोकती है और बड़े फ़ैक्टरी भागीदारों के लिए भंडारण कार्य को गति प्रदान करती है।
आप सेट-टॉप बॉक्स असेंबली प्रक्रिया को सुव्यवस्थित करके समग्र गुणवत्ता बढ़ाते हैं और परिचालन लागत कम करते हैं। प्रारंभिक डिज़ाइन नियमों, स्मार्ट थर्मल कूलिंग और कठोर परीक्षणों के संयोजन से दैनिक फ़ैक्टरी असेंबली के दौरान आपके हार्डवेयर की सीधी सुरक्षा होती है। ये एकीकृत चरण प्रत्येक विनिर्माण प्रक्रिया को अनुकूलित करते हैं और साथ ही क्षेत्र में सुसंगत, विश्वसनीय उत्पाद प्रदर्शन सुनिश्चित करते हैं।
इन सिद्ध विधियों को अपने चालू उत्पादन कार्यों में शामिल करके आप अधिकतम बाज़ार मूल्य प्राप्त कर सकते हैं। अनुभवी अनुबंध साझेदार आपको बॉक्स असेंबली के कार्यों में निपुणता प्राप्त करने, उत्पादन बढ़ाने और ग्राहकों की पूर्ण संतुष्टि सुनिश्चित करने में सहायता करते हैं। कुशल इलेक्ट्रॉनिक्स विशेषज्ञों के साथ साझेदारी करने से प्रत्येक फैक्ट्री शिफ्ट में आपके बॉक्स असेंबली के परिणाम बेहतर होते हैं।
सामान्य प्रश्न
सेट-टॉप बॉक्स इंटीग्रेशन के लिए एनक्लोजर का चयन कैसे अनुकूलित किया जाता है?
कार्यशील भागों से ऊष्मा को दूर करने के लिए उच्च ताप प्रवाह वाली केस सामग्री का चयन करें। प्लास्टिक की दीवार की मोटाई 2.0 से 3.5 मिमी के बीच एक समान रखें। उचित पार्श्व ढलान बॉक्स मोल्डिंग दोषों को रोकते हैं और निर्माण प्रक्रिया को सुगम बनाते हैं।
उत्पादन के दौरान आपको आईपीसी-ए-610 क्लास 2 मानकों का पालन क्यों करना चाहिए?
आंतरिक सर्किट बोर्डों पर भौतिक फ्रेम दबाव को रोकने के लिए IPC-A-610 क्लास 2 मानकों का पालन करें। इन नियमों का पालन करने से तंग केसों के अंदर सोल्डर जॉइंट में दरारें पड़ने से बचाव होता है। यह कदम बड़े पैमाने पर उत्पादन करने वाले कारखानों में समग्र उत्पाद की गुणवत्ता को बढ़ाता है।
सेट-टॉप बॉक्स के उत्पादन में स्वचालित परीक्षण की क्या भूमिका होती है?
स्वचालित परीक्षण से काम में बाधा डाले बिना ध्वनि और वीडियो सिग्नल, प्लग लिंक और सॉफ़्टवेयर सेटअप की जाँच की जाती है। इससे आप पुर्जों की शुरुआती खराबी को तुरंत पहचान सकते हैं। यह स्थिर प्रक्रिया ग्राहकों द्वारा लौटाए जाने वाले उत्पादों की संख्या को कम करती है और आपके कारखाने के उत्पादन को सुरक्षित रखती है।
कॉम्पैक्ट हाउसिंग के अंदर केबल को नुकसान से कैसे बचाया जा सकता है?
बिजली की तारों को डेटा पथों से दूर रखें और केबल बंडलों को प्लास्टिक क्लिप से सुरक्षित करें। बाहरी बॉक्स फ्रेम को बंद करने से पहले तारों के पथ की जांच कर लें। प्लग के पास तारों को थोड़ा ढीला छोड़ने से निर्माण कार्य के दौरान कमजोर सोल्डर जोड़ों पर तनाव कम होता है।