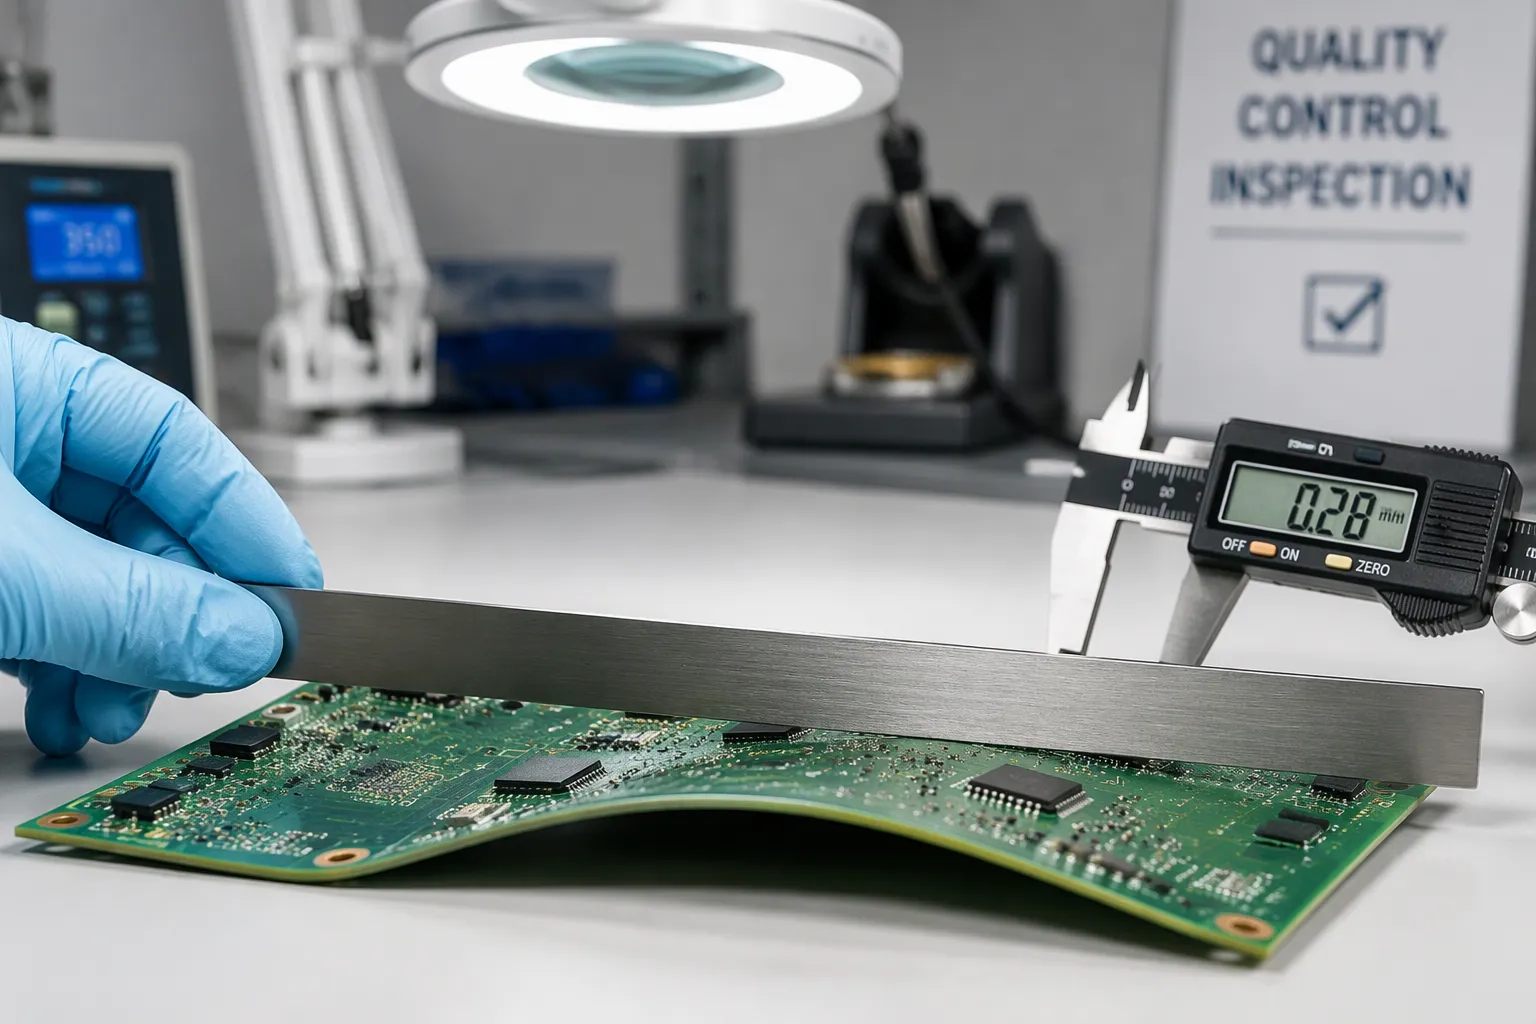
पीसीबी बो और ट्विस्ट समतलता संबंधी कमियों का वर्णन करते हैं। पीसीबी बो एक ऐसी वक्रता है जिसमें चारों कोने एक ही तल में रहते हैं जबकि केंद्र अंदर या बाहर की ओर मुड़ जाता है। पीसीबी ट्विस्ट एक विकर्ण विरूपण है जिसमें एक कोना अन्य तीन कोणों के तल से ऊपर उठ जाता है। आईपीसी-6012 और आईपीसी-ए-600 ने संदर्भ सीमा निर्धारित की है: एसएमटी बोर्डों के लिए अधिकतम 0.75%, केवल थ्रू-होल बोर्डों के लिए 1.5% और सख्त डिजाइनों के लिए 0.50%।
पीसीबी के जीवन के हर चरण पर उसकी समतलता का प्रभाव पड़ता है। एक टेढ़ी-मेढ़ी बोर्ड एनक्लोजर में ठीक से फिट नहीं हो पाती, फास्टनर गलत तरीके से लग जाते हैं और सोल्डर जॉइंट्स पर दबाव पड़ता है। जब आप चुनौतियों को कारणों से अलग करते हैं, तो असल मुद्दे स्पष्ट हो जाते हैं। आंतरिक कारण बोर्ड के डिज़ाइन और निर्माण में निहित होते हैं। बाहरी कारण भंडारण, हैंडलिंग और असेंबली के दौरान उत्पन्न होते हैं। समाधान भी इसी विभाजन का पालन करते हैं।
चाबी छीन लेना
धनुषाकार घुमाव बोर्ड के केंद्र को मोड़ देता है। घुमाव एक कोने को ऊपर उठा देता है। दोनों ही स्थितियों में बोर्ड असमान हो जाता है।
आईपीसी ने समतलता की सीमा निर्धारित की है: एसएमटी बोर्डों के लिए 0.75%, थ्रू-होल बोर्डों के लिए 1.5% और सख्त डिजाइनों के लिए 0.50%।
टेढ़ी-मेढ़ी तख्तियाँ असेंबली में खराबी पैदा करती हैं, जैसे कि धंसी हुई तख्तियाँ और जोड़। इनसे उत्पाद की फिटिंग और विश्वसनीयता भी प्रभावित होती है।
आंतरिक कारण डिजाइन और निर्माण से उत्पन्न होते हैं। बाहरी कारण भंडारण, रखरखाव और संयोजन से उत्पन्न होते हैं।
आईपीसी-टीएम-650 विधि 2.4.22 का उपयोग करके धनुष और घुमाव को मापें। बोर्ड को एक समतल सतह पर तीन बिंदुओं पर टिकाएं।
डिजाइन समाधानों में दर्पण-सममित स्टैकअप, संतुलित तांबा और मिलान सीटीई मान शामिल हैं।
प्रक्रिया समाधानों में नियंत्रित लेमिनेशन, बेकिंग और ट्यून्ड रिफ्लो प्रोफाइल शामिल हैं।
समतलता को एक मापक के रूप में मापें। मापों को रिकॉर्ड करें और दोषों को रोकने के लिए रुझानों पर नज़र रखें।
पीसीबी में झुकाव और मरोड़ क्या होते हैं?
पीसीबी बो बनाम ट्विस्ट
केंद्र वक्रता के रूप में धनुष
पीसीबी बो एक प्रकार का घुमाव है जिसमें बोर्ड के चारों कोने एक ही समतल में रहते हैं जबकि केंद्र अंदर या बाहर की ओर मुड़ जाता है। कल्पना कीजिए कि एक बोर्ड एक सपाट मेज पर रखा है और उसके चारों कोने सतह को छू रहे हैं। यदि केंद्र एक उथले गुंबद की तरह ऊपर की ओर मुड़ता है, या कटोरे की तरह नीचे की ओर धंसता है, तो यह बो कहलाता है। यह विरूपण एक अक्ष के अनुदिश होता है, इसलिए बोर्ड एक सपाट प्लेट के बजाय एक सिलेंडर के हिस्से जैसा दिखता है।
तिरछे लिफ्ट के रूप में घुमाएँ
पीसीबी ट्विस्ट एक विकर्ण विरूपण है जिसमें एक कोना अन्य तीन कोनों के तल से ऊपर उठ जाता है। बोर्ड को एक समतल सतह पर रखें और तीन कोनों को दबाएँ। एक मुड़ा हुआ बोर्ड हिलता है, और चौथा कोना सतह से ऊपर उठ जाता है। यह घुमाव विकर्ण के आर-पार एक कोने से दूसरे कोने तक फैला होता है, जिससे हैंडलिंग के दौरान ट्विस्ट को पहचानना आसान हो जाता है, लेकिन साधारण झुकाव की तुलना में इसे ठीक करना अधिक कठिन होता है।
आईपीसी स्वीकार्यता सीमाएँ
एसएमटी बनाम थ्रू-होल सीमाएं
IPC-6012 और IPC-A-600 स्वीकार्य समतलता के लिए साझा संदर्भ प्रदान करते हैं। सतह पर लगाने वाले बोर्डों के लिए अधिकतम अनुमेय झुकाव और मरोड़ आमतौर पर 0.75% और केवल छेद वाले बोर्डों के लिए 1.5% होता है। प्रतिशत अधिकतम विचलन को बोर्ड की लंबाई से विभाजित करके व्यक्त किया जाता है, इसलिए एक लंबा बोर्ड समान प्रतिशत पर अधिक निरपेक्ष अंतर सहन कर सकता है।
सख्त डिज़ाइन वाली टोपियाँ
कुछ डिज़ाइनों में सीमा 0.50% तक सीमित होती है। फाइन-पिच और BGA असेंबली, पतले बोर्ड और सख्त यांत्रिक सहनशीलता वाले उत्पाद अक्सर इस श्रेणी में आते हैं। डिज़ाइन जारी करने से पहले अपने निर्माता और असेंबलर से लागू श्रेणी और सीमा की पुष्टि कर लें और निर्माण ड्राइंग पर सहमत मान दर्ज करें।
समतलता क्यों मायने रखती है
संयोजन और विनिर्माण प्रभाव
टेढ़ी-मेढ़ी बोर्ड असेंबली लाइन को बाधित कर देती है। असमान सतह पर पेस्ट का जमाव अलग-अलग होता है, प्लेसमेंट मशीनें अपनी संदर्भ ऊंचाई खो देती हैं, और रिफ्लो ओवन उस बोर्ड को गर्म करने में संघर्ष करते हैं जो समतल नहीं बैठता। स्वचालित फीडर, टेस्ट फिक्स्चर और कनेक्टर सीटिंग सभी एक पूर्वानुमानित बोर्ड प्लेन पर निर्भर करते हैं।
अंतिम उपयोग के लिए उपयुक्तता और विश्वसनीयता
समतलता यह भी निर्धारित करती है कि तैयार उत्पाद ठीक से जुड़ेगा या नहीं। एक मुड़ा हुआ बोर्ड फास्टनरों को गलत तरीके से संरेखित करता है, आवरण की दीवारों पर दबाव डालता है और माउंटिंग बिंदुओं पर अंतराल छोड़ देता है। विरूपण से उत्पन्न अवशिष्ट तनाव क्षेत्र में थर्मल साइक्लिंग के दौरान मुक्त हो सकता है, और यह गति उत्पाद के जीवनकाल में सोल्डर जोड़ों को नुकसान पहुंचाती है।
चुनौतियाँ और प्रभाव
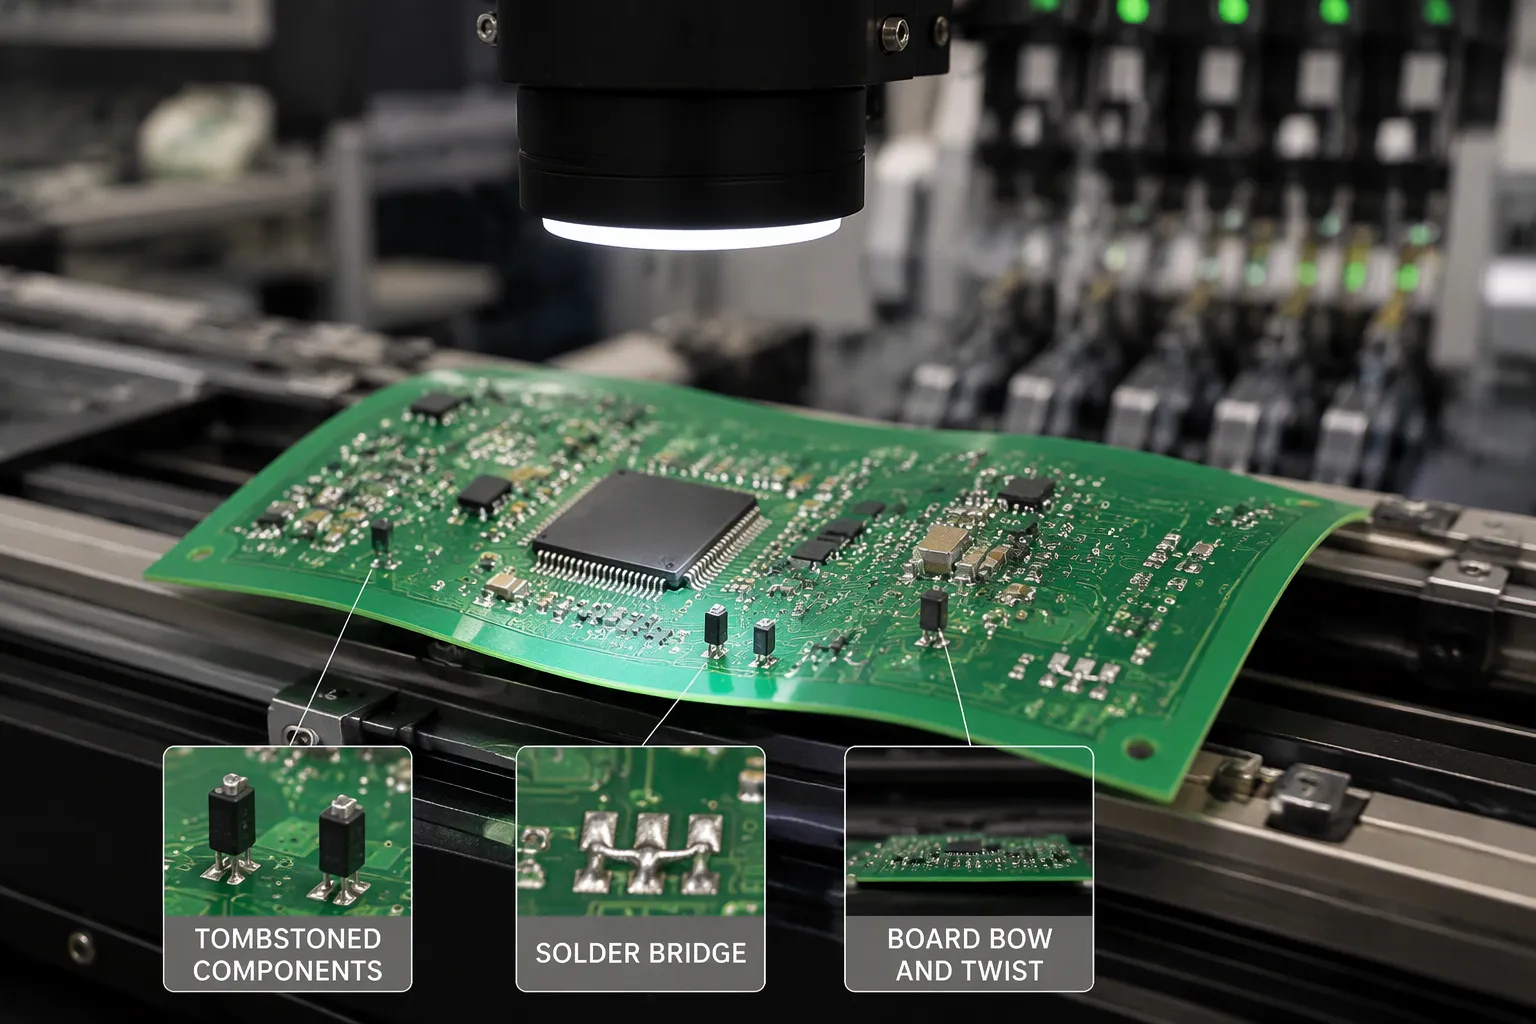
पीसीबी में विकृति (वार्पेज) शायद ही कभी सिर्फ दिखावटी समस्या बनी रहती है। यह असेंबली लाइन से होते हुए फील्ड तक पहुंचती है, और हर चरण में एक अलग तरह की खराबी सामने आती है। इन प्रभावों को तीन श्रेणियों में बांटा जा सकता है: सोल्डरिंग, निरीक्षण और हैंडलिंग, और ज्यामिति-आधारित जोखिम।
एसएमटी असेंबली दोष
प्लेसमेंट मिसअलाइनमेंट और ब्रिजिंग
बोर्ड के टेढ़े होने से स्टेंसिल और पैड के बीच की दूरी बदल जाती है। पेस्ट की परत पैनल पर असमान रूप से फैलती है, और प्लेसमेंट हेड अपनी ऊंचाई का संदर्भ खो देता है। सबसे पहले फाइन-पिच पैकेज और बीजीए प्रभावित होते हैं। थोड़ा सा झुकाव होने पर एक लीड पास के पैड पर चली जाती है, और सोल्डर ब्रिजिंग हो जाती है। जहां पेस्ट की मात्रा के लिए गैप बहुत चौड़ा हो जाता है, वहां खुले जोड़ दिखाई देते हैं। ये दोनों दोष उस बोर्ड पर आसानी से नज़रअंदाज़ हो जाते हैं जो शुरुआती निरीक्षण में ठीक लग रहा था।
टॉम्बस्टोनिंग और लिफ्टेड कंपोनेंट्स
दो टर्मिनल वाले छोटे पुर्जे असमान सतह पर झूले की तरह व्यवहार करते हैं। पिघले हुए सोल्डर का एक सिरा दूसरे की तुलना में अधिक बल लगाता है, और पुर्जे सीधे खड़े हो जाते हैं - क्लासिक टॉम्बस्टोन की तरह। बड़े पुर्जे इसके विपरीत एक किनारे से ऊपर उठ जाते हैं। जोड़ एक तरफ बनता है और दूसरी तरफ खुला रह जाता है। रिफ्लो तकनीक उस बोर्ड की समस्या का समाधान नहीं कर सकती जो समतल नहीं बैठता, और इन जोड़ों पर दोबारा काम करने में समय लगता है और पैड को नुकसान पहुंचने का खतरा भी रहता है।
अवशिष्ट तनाव के कारण विफलता की प्रक्रिया धीमी हो जाती है। निर्माण के दौरान उत्पन्न आंतरिक तनाव, रिफ्लो प्रक्रिया या फील्ड थर्मल साइक्लिंग के दौरान मुक्त हो सकता है। जोड़ इस गति को अवशोषित कर लेता है, और उत्पाद के जीवनकाल में थकान के कारण दरारें विकसित हो जाती हैं। कार्यात्मक परीक्षण में सफल रहा बोर्ड भी कुछ महीनों बाद फील्ड में विफल हो सकता है।
निरीक्षण और प्रबंधन संबंधी मुद्दे
AOI गलत त्रुटियाँ और फीडर जाम
स्वचालित ऑप्टिकल निरीक्षण में एक ज्ञात फोकल प्लेन माना जाता है। एक मुड़ा हुआ बोर्ड उस प्लेन को पैनल पर स्थानांतरित कर देता है, और कैमरा उन जोड़ों पर गलत त्रुटियाँ दिखाता है जो पूरी तरह से सही होते हैं। ऑपरेटर तब काल्पनिक दोषों की जाँच में समय व्यतीत करते हैं, जबकि वास्तविक दोष शोर में छिपे रहते हैं। हैंडलिंग उपकरण भी समस्याओं का सामना करते हैं। मुड़े हुए पैनल स्वचालित फीडर को जाम कर देते हैं, परीक्षण फिक्स्चर में अटक जाते हैं, और मैगज़ीन स्लॉट में गलत तरीके से फिट हो जाते हैं। प्रत्येक जाम से लाइन का समय बर्बाद होता है और बोर्ड को यांत्रिक क्षति का खतरा रहता है।
कनेक्टर सीटिंग समस्याएं
कनेक्टर्स के लिए एक समतल सतह आवश्यक होती है। मुड़ी हुई बोर्ड कनेक्टर हाउसिंग को झुका देती है, जिससे जुड़ने वाला हिस्सा एक कोण पर बैठ जाता है। एक तरफ संपर्क बल कम हो जाता है, और कंपन के कारण कनेक्शन रुक-रुक कर होने लगता है। प्रेस-फिट कनेक्टर्स इस समस्या को और बढ़ा देते हैं, क्योंकि पिन को प्लेटेड छेदों में ठीक से प्रवेश करना होता है। आप पार्ट को जबरदस्ती फिट करने की कोशिश कर सकते हैं, जिससे बैरल में दरार आ सकती है या पैड उखड़ सकता है।
उच्च जोखिम वाली ज्यामितियाँ
पतले बोर्ड और बड़े पैनल
कुछ डिज़ाइन अपनी भौतिक प्रकृति के कारण विकृति उत्पन्न करते हैं। पतले तख्तों में झुकने का प्रतिरोध करने के लिए पर्याप्त कठोरता नहीं होती, और बड़े पैनल लंबी दूरी में किसी भी छोटे घुमाव को बढ़ा देते हैं। प्रतिशत सीमा समान रहती है, लेकिन तख्ते की लंबाई के साथ निरपेक्ष विचलन बढ़ता जाता है। इसलिए, एक पतले, बड़े पैनल को एक छोटे, मोटे पैनल की तुलना में अधिक सख्त प्रक्रिया नियंत्रण की आवश्यकता होती है।
उच्च लेयर संख्या और वाया-घने लेआउट
अधिक परतों के कारण तांबे और प्रीप्रेग की मात्रा बढ़ जाती है, और हर असममित विवरण असंतुलन को और बढ़ा देता है। घनी परतों वाली लेआउट में धातु कुछ क्षेत्रों में केंद्रित होती है और अन्य क्षेत्रों में लैमिनेट खुला रह जाता है। गर्म करने और ठंडा करने के दौरान ये क्षेत्र अलग-अलग दरों पर फैलते और सिकुड़ते हैं। परिणामस्वरूप, प्रिंटिंग प्रेस से निकलते ही बोर्ड समतल होने के लिए संघर्ष करता है।
इन ज्यामितियों को प्रारंभिक चेतावनी के रूप में लें। डिज़ाइन समीक्षा के दौरान इन्हें चिह्नित करें और प्रक्रिया के प्रत्येक चरण में इन पर अतिरिक्त ध्यान दें।
मापन के तरीके
आईपीसी-टीएम-650 विधि 2.4.22
सेटअप और संदर्भ तल
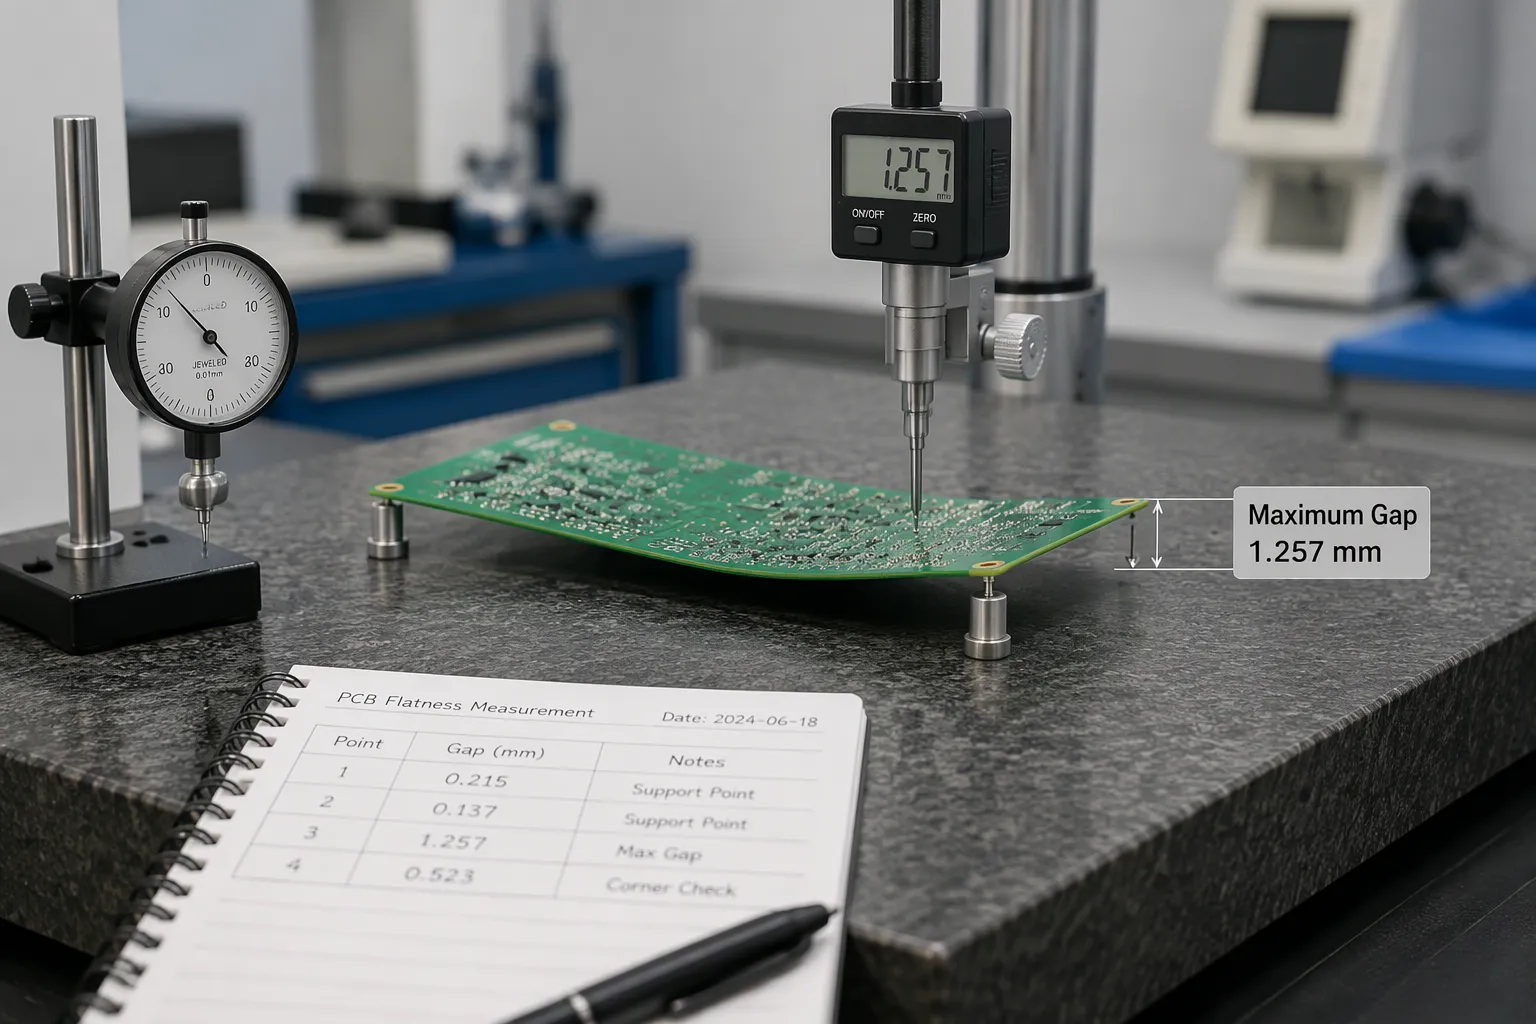
आईपीसी-टीएम-650 विधि 2.4.22 आपको बोर्ड के टेढ़ेपन को मापने की उद्योग-प्रक्रिया बताती है। आप बोर्ड को एक समतल संदर्भ सतह पर रखते हैं, जो आमतौर पर ग्रेनाइट की मेज या प्रमाणित समतल प्लेट होती है। बोर्ड तीन स्थिर सपोर्ट बिंदुओं पर टिका होता है और केवल गुरुत्वाकर्षण बल ही उसे अपनी जगह पर रखता है। इसमें किसी क्लैंप, वजन या दबाव की आवश्यकता नहीं होती। संदर्भ तल स्वयं समतल सतह होती है और प्रत्येक माप बोर्ड और उस तल के बीच के अंतर को मापता है।
फिर आप उन बिंदुओं पर अधिकतम ऊर्ध्वाधर विचलन मापते हैं जहाँ बोर्ड संदर्भ बिंदु से सबसे अधिक दूर हटता है। झुकाव के मामले में, यह बिंदु आमतौर पर पैनल के केंद्र के पास होता है। घुमाव के मामले में, यह उठे हुए कोने पर होता है। एक ऊंचाई गेज, डायल इंडिकेटर या कैलिब्रेटेड प्रोब से रीडिंग ली जाती है। प्रत्येक माप के स्थान को मान के साथ रिकॉर्ड करें, क्योंकि स्थिति बताए बिना केवल एक संख्या विरूपण पैटर्न के बारे में बहुत कम जानकारी देती है।
प्रतिशत की गणना
मानक में ताना-बाना को पूर्ण दूरी के बजाय प्रतिशत के रूप में व्यक्त किया जाता है। अधिकतम मापे गए विचलन को संबंधित बोर्ड के आयाम से भाग देकर 100 से गुणा किया जाता है। झुकाव के लिए, भाजक वक्रता अक्ष के अनुदिश बोर्ड की लंबाई होती है। घुमाव के लिए, भाजक बोर्ड की विकर्ण लंबाई होती है। प्राप्त परिणाम वह प्रतिशत होता है जिसकी तुलना आप IPC-6012 और IPC-A-600 सीमाओं से करते हैं।
एक उदाहरण से समझते हैं। एक तख्ते की लंबाई 200 मिमी है और बीच में 1.2 मिमी का झुकाव है। गणना के अनुसार, 1.2 को 200 से भाग देकर 100 से गुणा किया जाता है, जिससे 0.60% प्राप्त होता है। यह मान 0.75% SMT सीमा को पार करता है, लेकिन 0.50% की सख्त डिज़ाइन सीमा को पूरा नहीं करता है। इसी गणना को विकर्ण पर घुमाव के लिए भी लागू करें और दोनों मानों को अलग-अलग रिपोर्ट करें।
मापन संबंधी कमियां
तापमान और समर्थन के प्रभाव
माप की स्थितियाँ परिणाम को प्रभावित करती हैं। वार्म प्रेस या रीफ्लो ओवन से सीधे मापी गई बोर्ड का माप कमरे के तापमान पर उसी बोर्ड के माप से भिन्न होता है, क्योंकि लैमिनेट की परत पूरी तरह से नहीं पिघली होती है। मापने से पहले बोर्ड को कमरे के तापमान पर स्थिर होने दें। सहारा देने की स्थितियाँ भी उतनी ही महत्वपूर्ण होती हैं। असमान सतह पर रखी बोर्ड, या एक किनारे से हाथ से पकड़ी गई बोर्ड, अपने वजन के कारण विकृत हो जाती है और गलत माप देती है।
नमूनाकरण और प्रलेखन
किसी एक बोर्ड पर लिया गया एक माप किसी उत्पादन बैच के बारे में कुछ भी साबित नहीं करता। पैनल, पूरे बैच और हर चरण में नमूने लें — निर्माण के बाद, रीफ्लो के बाद और इनकमिंग इंस्पेक्शन के समय। हर परिणाम के साथ विधि, संदर्भ तल, माप बिंदु और परिवेशीय स्थितियों को दस्तावेज़ में दर्ज करें। यह रिकॉर्ड आपको विभिन्न चरणों की तुलना करने, दोष बनने से पहले ही रुझानों को पहचानने और एक साझा, ट्रेस करने योग्य आधार का उपयोग करके निर्माता या असेंबलर के साथ विवादों को सुलझाने में मदद करता है।
आंतरिक कारण
आंतरिक कारण बोर्ड के भीतर ही उत्पन्न होते हैं। वे डिजाइन और निर्माण के दौरान आकार लेते हैं, और पैनल के छपाई से निकलने के बहुत बाद तक भी उसके साथ बने रहते हैं।
स्टैकअप और कॉपर असंतुलन
असममित परतें और विषम संख्याएँ
सेंटरलाइन के एक तरफ अधिक तांबे या प्रीप्रेग वाली परत गर्म करने पर असमान रूप से फैलती है। मोटी तरफ अधिक फैलती है, और बोर्ड पतली तरफ झुक जाता है। विषम परतों की संख्या इस समस्या को और बढ़ा देती है, क्योंकि संतुलन बनाए रखने के लिए कोई ठोस केंद्र तल मौजूद नहीं होता। किसी भी सामग्री को काटने से पहले ही आप निर्माण ड्राइंग पर इस जोखिम को पहचान सकते हैं।
विभाजित तल और असमान तांबे का भार
विभाजित सतहें और तांबे के असमान भार के कारण कुछ क्षेत्रों में धातु केंद्रित हो जाती है और अन्य क्षेत्रों में लेमिनेट खुला रह जाता है। लेमिनेशन और रीफ्लो के दौरान ये क्षेत्र अलग-अलग दरों पर फैलते हैं। बोर्ड में एक स्थायी सेट विकसित हो जाता है जिसे कोई भी रीफ्लो प्रोफाइल नहीं हटा सकता। वितरण संतुलन के लिए प्रत्येक पावर और ग्राउंड लेयर की समीक्षा करें, न कि केवल विद्युत कार्यक्षमता के लिए।
सामग्री और सीटीई बेमेल
मिश्रित लैमिनेट और प्रीप्रेग में असंगति
प्रत्येक लैमिनेट का अपना तापीय प्रसार गुणांक (CTE) होता है। अलग-अलग CTE मान वाले पदार्थों को मिलाने से तापमान परिवर्तन के साथ परतों में अलग-अलग मात्रा में हलचल होती है। बैच दर बैच प्रीप्रेग की असंगति भी इसी समस्या को कम मात्रा में बढ़ाती है। परतों के बीच का बंधन इस भिन्न हलचल को अवशोषित कर लेता है, जिससे पैनल में अवशिष्ट तनाव उत्पन्न होता है।
एफआर-4 बनाम पीटीएफई और रोजर्स
FR-4 और उच्च आवृत्ति वाली सामग्रियां जैसे कि PTFE और रोजर्स लैमिनेट, ऊष्मा के प्रभाव में बहुत भिन्न व्यवहार करती हैं। इन सामग्रियों को मिलाकर बनाए गए हाइब्रिड स्टैकअप में समरूपता और एक समान संरचना का होना आवश्यक है। प्रत्येक सामग्री अपने-अपने अनुप्रयोग के लिए उपयुक्त है, और डिज़ाइन में इस बात का ध्यान रखना चाहिए कि वे एक साथ कैसे काम करती हैं। अपने लैमिनेट आपूर्तिकर्ता से CTE मानों की पुष्टि करें और उन्हें स्टैकअप में दर्ज करें।
लेमिनेशन और क्योरिंग संबंधी समस्याएं
प्रेस दबाव और ताप चक्र
अनुचित प्रेस दबाव के कारण पैनल पर राल का वितरण असमान हो जाता है। अपूर्ण उपचार से लैमिनेट आंशिक रूप से प्रतिक्रियाशील अवस्था में ही रह जाता है, और निर्माण के बाद भी बोर्ड हिलता रहता है। जल्दबाजी में किए गए हीटिंग और कूलिंग चक्र तनाव को शिथिल होने देने के बजाय उसे जमा देते हैं। एक नियंत्रित प्रेस चक्र, एक निश्चित रैंप और पूर्ण उपचार से लैमिनेट को स्थिर होने का समय मिलता है।
विषमता के माध्यम से अंधा और दफन
ब्लाइंड और बरीड वाया कुछ परतों में धातु जोड़ते हैं और अन्य में नहीं। एक असममित वाया लेआउट लेमिनेशन के दौरान स्टैकअप को एक दिशा में खींचता है। यह असंतुलन बाद के सभी प्रोसेस चरणों में बना रहता है। डिज़ाइन के अनुसार जहां संभव हो, ब्लाइंड और बरीड वाया को सममित रूप से लगाएं, और किसी भी अपरिहार्य असममिति को चिह्नित करें ताकि अतिरिक्त समतलता की जांच की जा सके।
बाह्य कारण
निर्माण के बाद बाहरी कारण सामने आते हैं। भंडारण, रखरखाव और संयोजन , ये सभी अपने-अपने तनाव पैदा करते हैं, और प्रेस से सपाट निकली तख्ती भी उत्पादन क्षेत्र में पहुंचने से पहले मुड़ सकती है।
जमा करना और संभालना
नमी अवशोषण और बेकिंग
लैमिनेट हवा से नमी सोख लेता है। रिफ्लो प्रक्रिया के दौरान यह नमी भाप में बदल जाती है, और फैलती हुई भाप पैनल को विकृत कर देती है। इसलिए, नमी वाले कमरे में रखा बोर्ड ओवन में ले जाने पर जोखिम पैदा करता है। असेंबली से पहले बेकिंग से नमी दूर हो जाती है, और आपको अनुमान लगाने के बजाय लैमिनेट आपूर्तिकर्ता द्वारा दिए गए बेकिंग शेड्यूल का पालन करना चाहिए।
पैकिंग और डिपैनलाइजेशन तनाव
पैकिंग के तरीके उम्मीद से कहीं ज़्यादा मायने रखते हैं। भारी कार्टन के नीचे दबाकर या किनारे पर रखकर रखे गए बोर्ड स्थायी रूप से मुड़ सकते हैं। पैनल हटाने की प्रक्रिया में यांत्रिक झटका लगता है। पैनल को हाथ से तोड़ने पर टूटे हुए हिस्से के आसपास की सामग्री मुड़ जाती है और तनाव आसपास के सर्किट में फैल जाता है। उचित सपोर्ट के साथ रूटेड या स्कोर्ड पैनल हटाने की प्रक्रिया से तनाव एक ही जगह तक सीमित रहता है।
संयोजन-प्रेरित विरूपण
रिफ्लो थर्मल ग्रेडिएंट्स
रिफ्लो प्रक्रिया में बोर्ड असमान रूप से गर्म होता है। ऊपरी सतह पर सबसे पहले ओवन का पूरा दबाव पड़ता है, जबकि निचली सतह पर दबाव कम होता है। इस दबाव के कारण एक तरफ दूसरी तरफ से पहले फैलती है, और प्रक्रिया के दौरान पैनल झुक जाता है। भारी और असममित घटक भी इसी तरह दबाव डालते हैं। एक किनारे पर लगा बड़ा कनेक्टर भार और तापीय विलंब बढ़ाता है, और बोर्ड उसकी ओर मुड़ जाता है। बड़े कटआउट और रिक्त स्थान एक क्षेत्र की कठोरता को कम कर देते हैं, और शेष सामग्री भार वहन करती है।
फिक्सचरिंग और कनेक्टर सम्मिलन
फिक्सचर और क्लैंप बलपूर्वक मुड़ी हुई बोर्ड को सीधा रखते हैं। छोड़ने पर बोर्ड वापस अपनी मूल स्थिति में आ जाती है, और क्लैंप के दबाव में बने सोल्डर जोड़ उस संचित ऊर्जा को धारण करते हैं। कनेक्टर लगाने से सीधा यांत्रिक भार पड़ता है। एक पतले पीसीबी में कठोर कनेक्टर को दबाने से पैनल झुक जाता है, और पिन एक कोण पर प्रवेश करते हैं। कनेक्टर लगाते समय बोर्ड को नीचे से सहारा दें, और फिक्सचर हटाने के बाद समतलता की दोबारा जांच करें।
पीसीबी डिजाइन समाधान
डिजाइन संबंधी निर्णय आगे की सभी प्रक्रियाओं के लिए समतलता की सीमा निर्धारित करते हैं। बेहतर रीफ्लो प्रोफाइल से असंतुलित स्टैकअप को ठीक नहीं किया जा सकता। स्टैकअप के पहले ड्राफ्ट से ही समरूपता, कॉपर वितरण और सामग्री चयन को समतलता नियंत्रण के रूप में मानें।
समरूपता और तांबे का संतुलन
दर्पण-सममित स्टैकअप
स्टैकअप को सेंटरलाइन के चारों ओर एक दर्पण की तरह बनाएं। परतों की संख्या सम होनी चाहिए, और एक तरफ प्रत्येक डाइइलेक्ट्रिक और प्रीप्रेग की मोटाई दूसरी तरफ उसके समकक्ष के बराबर होनी चाहिए। जहां रूटिंग की अनुमति हो, वहां वाया और कटआउट को सममित रूप से लगाएं। एक असममित संरचना लेमिनेशन के दौरान असमान रूप से फैलती है, और पैनल उस फैलाव को स्थायी रूप से बनाए रखता है।
तांबे की चोरी और हैच्ड फिल्स
विपरीत परतों पर तांबे को समान रूप से वितरित करें और उनके बीच ± 10% के भीतर संतुलन बनाए रखने का लक्ष्य रखें। कम घनत्व वाले क्षेत्रों को सहायता की आवश्यकता है। कॉपर थीविंग, हैच्ड फिल या मैचिंग ब्रेकअवे कॉपर का उपयोग करें ताकि खुला लैमिनेट सघन क्षेत्रों के समान दर से विस्तारित हो। वितरण के लिए प्रत्येक पावर और ग्राउंड प्लेन की समीक्षा करें, न कि केवल वर्तमान क्षमता के लिए।
सामग्री और मोटाई के विकल्प
सीटीई मिलान और विक्रेता संगति
जहां डिजाइन अनुमति देता है, वहां तापीय विस्तार गुणांकों का मिलान करें। FR-4 को PTFE या रोजर्स लैमिनेट के साथ मिलाकर बनाए गए हाइब्रिड उत्पादों में तापमान के अंतर को अवशोषित करने के लिए अतिरिक्त समरूपता की आवश्यकता होती है। उत्पाद के पूरे जीवनकाल में एक ही लैमिनेट विक्रेता का उपयोग करें। प्रीप्रेग की मात्रा अलग-अलग होती है, और एक ही स्रोत से लैमिनेट लेने से यह अंतर कम रहता है।
मोटाई और कठोरता के बीच तालमेल
मोटी तख्तियाँ झुकने का प्रतिरोध करती हैं, जबकि पतली तख्तियों के लिए सख्त प्रक्रिया नियंत्रण की आवश्यकता होती है। कठोरता को वजन, लागत और आवरण की यांत्रिक आवश्यकताओं के साथ संतुलित करें। एक पतला, बड़ा पैनल अपने पूरे विस्तार में किसी भी वक्रता को बढ़ा देता है, इसलिए सख्त डिज़ाइनों के लिए पहले से ही उल्लिखित 0.50% की सीमा से अधिक सख्त आंतरिक लक्ष्य की आवश्यकता होती है। निर्माण ड्राइंग पर सहमत सीमा को दर्ज करें।
प्रक्रिया समाधान
निर्माण नियंत्रण
लेमिनेशन और तनाव से राहत
बाद में दोषों को ठीक करने से पहले लेमिनेशन चक्र को अनुकूलित करें। प्रेस को एक निश्चित गति दें और पूरी तरह से सूखने दें, और पैनल को नियंत्रित दबाव में ठंडा होने दें। जल्दबाजी में किया गया चक्र लेमिनेट में तनाव पैदा करता है, और यह तनाव बाद में रीफ्लो के दौरान मुक्त होता है। तनाव से राहत को शेड्यूल में एक सुनियोजित कदम के रूप में शामिल करें, न कि बाद में सोचे गए विचार के रूप में।
एचिंग, प्लेटिंग और बेकिंग समायोजन
एचिंग और प्लेटिंग को इस तरह से समायोजित करें कि तांबा पैनल पर समान रूप से फैले। असमान प्लेटिंग मोटाई ठंडा होने पर बोर्ड को खींचती है। निर्माण के बाद अवशिष्ट तनाव को कम करने और अवशोषित नमी को दूर करने के लिए एक बेकिंग चरण जोड़ें। लैमिनेट आपूर्तिकर्ता के बेकिंग शेड्यूल का पालन करें और प्रत्येक बैच को एक समान प्रक्रिया मिले, इसके लिए चरण को ट्रैवलर पर रिकॉर्ड करें।
असेंबली और स्टोरेज नियंत्रण
रिफ्लो प्रोफाइल ट्यूनिंग
दोनों बोर्ड सतहों को ओवन की क्षमता के अनुसार समान रूप से गर्म करने के लिए रैंप और सोक चरणों को समायोजित करें। एक धीमा, संतुलित प्रोफाइल थर्मल ग्रेडिएंट को कम करता है जिससे पैनल मध्य चक्र में झुकने से बचता है। वास्तविक असेंबली पर प्रोफ़ाइलर का उपयोग करके प्रोफ़ाइल की जाँच करें, और पैनल डिज़ाइन या कंपोनेंट मिश्रण में परिवर्तन होने पर इसे दोबारा जांचें।
नमी प्रबंधन और समतल भंडारण
जब निरीक्षण के दौरान या भंडारण के इतिहास से नमी के जमाव का संकेत मिले तो पैनलों को बेक करें। पैनलों को सपाट, कम नमी वाले वातावरण में रखें और कभी भी भारी कार्टन के नीचे किनारे पर न रखें। उचित सहारे के साथ राउटेड या स्कोर्ड डिपैनलाइजेशन विधि चुनें और घने सर्किट से दूर हाथ से स्नैपिंग करें।
निरीक्षण और सुधारात्मक कार्रवाई
समतलता जांच और प्रवृत्ति निगरानी
निर्माण के समय और संयोजन के बाद आईपीसी-टीएम-650 विधि 2.4.22 के अनुसार समतलता की जाँच करें। प्रत्येक माप को उसके माप स्थान और परिवेशीय स्थितियों के साथ दर्ज करें। समय के साथ परिणामों का ग्राफ बनाएँ। यदि कोई प्रवृत्ति बदलती है, तो वह आपको 0.75% एसएमटी सीमा या 0.50% सख्त-डिज़ाइन सीमा का उल्लंघन करने से पहले ही चेतावनी दे देगी।
पुनः बेक और पुनः लेमिनेशन
कभी-कभी हल्के विरूपण को क्लैम्प्ड थर्मल बेक और कूलिंग चक्र द्वारा ठीक किया जा सकता है। क्लैम्प पीसीबी को सपाट रखता है जबकि लैमिनेट आराम करता है, और धीमी शीतलन से नया आकार प्राप्त हो जाता है। गंभीर या लगातार विरूपण के मामलों में बोर्ड की स्थिति और आपके डिज़ाइन नियमों के आधार पर पुनः लैमिनेशन की आवश्यकता हो सकती है। शिपमेंट से पहले निर्धारित सीमा के अनुसार समाधान की पुष्टि अवश्य कर लें।
बो (धनुषाकार) केंद्र को समतल से बाहर मोड़ देता है; ट्विस्ट (घुमावदार) एक कोने को विकर्ण से ऊपर उठा देता है। IPC-6012 और IPC-A-600 डिज़ाइनरों और निर्माताओं को एक साझा मानक प्रदान करते हैं: SMT बोर्डों के लिए 0.75%, केवल थ्रू-होल बोर्डों के लिए 1.5%, और सख्त डिज़ाइनों के लिए 0.50%।
टेढ़ापन शायद ही कभी एक ही कारण से होता है। स्टैकअप असंतुलन और क्योरिंग स्ट्रेस जैसे आंतरिक कारक नमी और रीफ्लो ग्रेडिएंट जैसे बाहरी कारकों पर प्रभाव डालते हैं। डिज़ाइन, सामग्री और प्रक्रिया स्तरों पर इन सभी का एक साथ समाधान करें।
डिजाइन समीक्षा और इनकमिंग इंस्पेक्शन में फ्लैटनेस जांच को शामिल करें। आईपीसी-टीएम-650 विधि 2.4.22 के अनुसार मापें, प्रत्येक रीडिंग को लॉग करें और झुकाव और घुमाव को एक निरंतर प्रक्रिया मीट्रिक के रूप में ट्रैक करें। पीसीबी फ्लैटनेस को एक नियंत्रित चर के रूप में मानें, न कि बाद में होने वाले दोष के रूप में।
सामान्य प्रश्न
बो और ट्विस्ट में क्या अंतर है?
बोर्ड के चारों कोने एक ही समतल में रहते हैं जबकि केंद्र ऊपर या नीचे की ओर मुड़ता है। घुमाव के कारण एक कोना बाकी तीन कोनों से ऊपर उठ जाता है, जिससे बोर्ड समतल मेज पर हिलता है। बोर्ड की लंबाई के साथ घुमाव को मापा जाता है और विकर्ण के साथ घुमाव को।
मेरे बोर्ड पर कौन सी आईपीसी सीमा लागू होती है?
असेंबली विधि के अनुसार सीमा निर्धारित करें। IPC-6012 और IPC-A-600 SMT बोर्डों के लिए 0.75% और केवल थ्रू-होल बोर्डों के लिए 1.5% की अनुमति देते हैं। फाइन-पिच, BGA और पतले डिज़ाइनों के लिए अक्सर 0.50% की सख्त सीमा आवश्यक होती है। अपने निर्माता से मान की पुष्टि करें और इसे निर्माण ड्राइंग पर दर्ज करें।
धनुषाकारता और घुमाव को सही ढंग से कैसे मापें?
आईपीसी-टीएम-650 विधि 2.4.22 का पालन करें। बोर्ड को बिना किसी क्लैंप के एक समतल संदर्भ सतह पर तीन निश्चित बिंदुओं पर टिकाएं। अधिकतम विचलन को मापें, झुकाव के लिए बोर्ड की लंबाई से या घुमाव के लिए विकर्ण से भाग दें और 100 से गुणा करें। पहले बोर्ड को कमरे के तापमान पर आने दें।
क्या रीफ्लो के बाद टेढ़ी-मेढ़ी बोर्ड को ठीक किया जा सकता है?
कभी-कभी। हल्का टेढ़ापन अक्सर क्लैम्प्ड थर्मल बेक और धीमी शीतलन प्रक्रिया से ठीक हो जाता है, जिससे लैमिनेट को सपाट आकार में आने में मदद मिलती है। गंभीर या लगातार टेढ़ेपन के मामलों में दोबारा लैमिनेशन की आवश्यकता हो सकती है। शिपमेंट से पहले निर्धारित सीमा के अनुसार परिणाम की पुष्टि कर लें।
डिजाइन चरण में ही विकृति को कैसे रोका जा सकता है?
एक समरूप परत संख्या के साथ दर्पण-सममित स्टैकअप बनाएं। विपरीत परतों में तांबे को संतुलित करें, लक्ष्य रखें कि यह प्लस या माइनस 10% के भीतर हो। वाया और कटआउट को सममित रूप से लगाएं। जहां संभव हो, सीटीई मानों का मिलान करें, और प्रीप्रेग में भिन्नता को कम रखने के लिए एक ही लैमिनेट विक्रेता के साथ रहें।
क्या तांबे का संतुलन वास्तव में इतना मायने रखता है?
हाँ। असमान कॉपर के कारण लेमिनेशन और रीफ्लो के दौरान एक क्षेत्र दूसरे की तुलना में तेज़ी से फैलता है, और पैनल उस स्थिति को स्थायी रूप से बनाए रखता है। वितरण के लिए प्रत्येक पावर और ग्राउंड प्लेन की जाँच करें, न कि केवल वर्तमान क्षमता की। जहाँ लेमिनेट खुला रहता है, वहाँ थीविंग या हैच्ड फिलिंग का उपयोग करें।
मेरी बोर्ड असेंबली के बाद ही क्यों मुड़ जाती है?
रिफ्लो प्रक्रिया में निचली सतह से पहले ऊपरी सतह गर्म हो जाती है, और इस तापमान में अंतर के कारण पैनल बीच में ही मुड़ जाता है। भंडारण के दौरान अवशोषित नमी भाप बनकर लैमिनेट को विकृत कर देती है। भारी असममित घटक और बड़े कटआउट भी इस खिंचाव को बढ़ाते हैं। बोर्डों को बेक करें और संतुलित रिफ्लो प्रोफाइल तैयार करें।
मुझे विकृति के कारण किसी भी लॉट को कब अस्वीकार करना चाहिए?
मापे गए मान निर्माण ड्राइंग में निर्धारित सीमा से अधिक होने पर उत्पाद को अस्वीकार करें। प्रत्येक माप को उसके स्थान और परिवेशीय परिस्थितियों के साथ रिकॉर्ड करें और समय के साथ परिणामों का ग्राफ बनाएं। समय के साथ मान में होने वाला परिवर्तन आपको सीमा पार करने से पहले ही चेतावनी देता है, इसलिए समतलता को एक ट्रैक किए जाने वाले माप के रूप में मानें।