1. FPC উপাদান কাটা
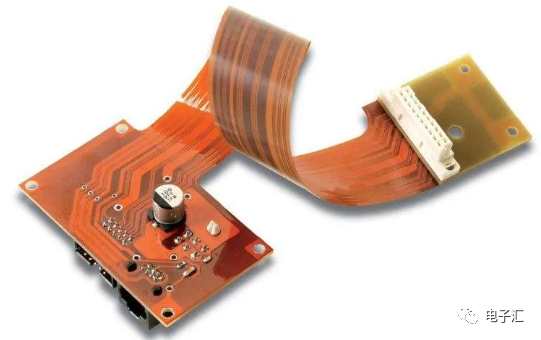
কিছু নির্দিষ্ট উপাদান ছাড়া, ফ্লেক্সিবল প্রিন্টেড সার্কিট (FPC )- এ ব্যবহৃত বেশিরভাগ উপাদানই রোল আকারে আসে। যেহেতু সব প্রক্রিয়ার জন্য রোল-ভিত্তিক কৌশলের প্রয়োজন হয় না, তাই কিছু প্রক্রিয়া, যেমন ডাবল-সাইডেড ফ্লেক্সিবল পিসিবি-তে মেটালাইজড ছিদ্র করা, অবশ্যই শিট-আকারের উপাদান দিয়ে করতে হয়। ডাবল-সাইডেড ফ্লেক্সিবল পিসিবি-র জন্য প্রথম ধাপ হলো উপাদানটিকে কেটে শিট তৈরি করা।
নমনীয় তামার তৈরি ল্যামিনেটের যান্ত্রিক চাপ সহ্য করার ক্ষমতা খুবই কম এবং সহজেই ক্ষতিগ্রস্ত হতে পারে। কাটার সময় যেকোনো ক্ষতি পরবর্তী প্রক্রিয়ার ফলনকে উল্লেখযোগ্যভাবে প্রভাবিত করতে পারে। অতএব, কাটা সহজ মনে হলেও, উপাদানের গুণমান নিশ্চিত করার জন্য খুব যত্নবান হতে হবে। অল্প পরিমাণে, ম্যানুয়াল কাটিং মেশিন বা রোটারি কাটার ব্যবহার করা যেতে পারে। বৃহৎ আকারের উৎপাদনের জন্য, স্বয়ংক্রিয় কাটিং মেশিনগুলি পছন্দনীয়।
একতরফা বা দুইতরফা কপার-ক্ল্যাড ল্যামিনেট বা কভার ফিল্ম, যাই হোক না কেন, কাটার নির্ভুলতা ±০.৩৩ মিমি পর্যন্ত হতে পারে। কাটিং প্রক্রিয়াটি অত্যন্ত নির্ভরযোগ্য, এবং কাটা উপাদান স্বয়ংক্রিয়ভাবে সুন্দরভাবে স্তূপীকৃত হয়, ফলে আউটপুটে ম্যানুয়াল হ্যান্ডলিংয়ের কোনো প্রয়োজন হয় না। এই প্রক্রিয়াটি উপাদানের ক্ষতি কমিয়ে আনে এবং উপাদানটিতে প্রায় কোনো ভাঁজ বা আঁচড় থাকে না। অধিকন্তু, উন্নত সরঞ্জাম অপটিক্যাল সেন্সর ব্যবহার করে রোল ফরম্যাটে খোদাই করা এফপিসি (FPC) স্বয়ংক্রিয়ভাবে কাটতে পারে , যা খোদাই করা অ্যালাইনমেন্ট প্যাটার্ন শনাক্ত করে এবং ০.৩ মিমি কাটিং নির্ভুলতা অর্জন করে। তবে, পরবর্তী প্রক্রিয়াগুলিতে অ্যালাইনমেন্টের জন্য কাটা প্রান্তগুলি ব্যবহার করা উচিত নয়।
2. FPC হোল ড্রিলিং
রিজিড প্রিন্টেড সার্কিট বোর্ড (PCB)-এর মতো, ফ্লেক্সিবল PCB- তেও থ্রু-হোল CNC ড্রিলিং ব্যবহার করে ড্রিল করা যায়। তবে, মেটালাইজড থ্রু-হোলযুক্ত রোল-ভিত্তিক ডাবল-সাইডেড সার্কিটের জন্য CNC ড্রিলিং উপযুক্ত নয়। সার্কিট ডিজাইন আরও ঘন এবং থ্রু-হোলের ব্যাস ছোট হওয়ার সাথে সাথে, CNC ড্রিলিং-এর সীমাবদ্ধতার কারণে প্লাজমা এচিং, লেজার ড্রিলিং, মাইক্রো-পাঞ্চিং এবং কেমিক্যাল এচিং-এর মতো অন্যান্য হোল-ড্রিলিং কৌশল গ্রহণ করা হয়েছে। এই নতুন কৌশলগুলো রোল-ভিত্তিক প্রক্রিয়ার প্রয়োজনীয়তার সাথে আরও বেশি সামঞ্জস্যপূর্ণ।
সিএনসি ড্রিলিং
ডাবল-সাইডেড ফ্লেক্সিবল পিসিবি-র বেশিরভাগ থ্রু-হোল এখনও সিএনসি মেশিন ব্যবহার করে ড্রিল করা হয় । এই সিএনসি মেশিনগুলো মূলত রিজিড পিসিবি-র জন্য ব্যবহৃত মেশিনের মতোই, যদিও কিছু ক্ষেত্রে পার্থক্য রয়েছে। যেহেতু ফ্লেক্সিবল পিসিবি পাতলা হয়, তাই ড্রিল করার জন্য একাধিক শিট একসাথে স্তূপ করে রাখা যায়। অনুকূল পরিস্থিতিতে, ১০ থেকে ১৫টি শিট একসাথে ড্রিল করা সম্ভব। ব্যাকিং এবং কভার শিট হিসেবে ফেনোলিক পেপার-ভিত্তিক ল্যামিনেট বা গ্লাস-ফাইবার ইপোক্সি ল্যামিনেট ব্যবহার করা যেতে পারে, অথবা ০.২ থেকে ০.৪ মিমি পুরুত্বের অ্যালুমিনিয়াম প্লেটও ব্যবহার করা যায়। ফ্লেক্সিবল পিসিবি-তে ব্যবহৃত ড্রিল বিট বাজারে পাওয়া যায় এবং রিজিড পিসিবি ড্রিল করার জন্য ব্যবহৃত বিটগুলো ফ্লেক্সিবল পিসিবি-র জন্যও ব্যবহার করা যায়।
ড্রিলিং, কভার ফিল্ম মিলিং এবং রিইনফোর্সমেন্ট বোর্ডকে আকার দেওয়ার শর্তগুলো সাধারণত একই রকম। তবে, ফ্লেক্সিবল পিসিবি উপকরণে ব্যবহৃত আঠার নরমতার কারণে, এটি সহজেই ড্রিল বিটে লেগে যেতে পারে। তাই ড্রিল বিটের অবস্থা ঘন ঘন পরীক্ষা করা এবং এর ঘূর্ণন গতি প্রয়োজন অনুযায়ী বাড়িয়ে দেওয়া আবশ্যক। মাল্টিলেয়ার ফ্লেক্সিবল পিসিবি বা রিজিড-ফ্লেক্স পিসিবি ড্রিল করার সময় অতিরিক্ত সতর্কতা অবলম্বন করতে হবে ।
punching
মাইক্রো-পাঞ্চিং কোনও নতুন কৌশল নয় এবং এটি ব্যাপক উৎপাদনের জন্য ব্যবহৃত হয়ে আসছে। যেহেতু রোল-ভিত্তিক প্রক্রিয়াগুলিতে ক্রমাগত উৎপাদন জড়িত, তাই অনেক ক্ষেত্রেই রোল ফর্ম্যাটে থ্রু-হোল পাঞ্চ করা হয়। তবে, ভর পাঞ্চিং 0.6-0.8 মিমি গর্ত ব্যাসের মধ্যে সীমাবদ্ধ, এবং CNC ড্রিলিংয়ের তুলনায়, পাঞ্চিংয়ে বেশি সময় লাগে এবং ম্যানুয়াল অপারেশনের প্রয়োজন হয়। প্রাথমিক প্রক্রিয়াটিতে প্রায়শই বড় আকারের প্রয়োজন হয়, যা পাঞ্চিং ডাইগুলিকে অনুরূপভাবে বড় এবং আরও ব্যয়বহুল করে তোলে। যদিও ব্যাপক উৎপাদন খরচ কমাতে পারে, সরঞ্জামের অবমূল্যায়ন উল্লেখযোগ্য, এবং ছোট-ব্যাচ উৎপাদনের জন্য, CNC ড্রিলিং আরও নমনীয়তা এবং খরচ দক্ষতা প্রদান করে।
তবে সাম্প্রতিক বছরগুলিতে, পাঞ্চিং ডাই প্রিসিশন এবং সিএনসি ড্রিলিং উভয় ক্ষেত্রেই উল্লেখযোগ্য অগ্রগতি হয়েছে। নমনীয় পিসিবি-র জন্য পাঞ্চিং এখন আরও কার্যকর হয়ে উঠেছে। সর্বশেষ ডাই প্রযুক্তিগুলি 25 µm সাবস্ট্রেট পুরুত্ব সহ আঠালো-মুক্ত তামা-ক্ল্যাড ল্যামিনেটগুলিতে 75 µm পর্যন্ত ছোট গর্ত তৈরি করতে পারে। উপযুক্ত পরিস্থিতিতে, 50 µm পর্যন্ত ছোট গর্তগুলিও পাঞ্চ করা যেতে পারে। পাঞ্চিং মেশিনগুলিও স্বয়ংক্রিয় করা হয়েছে, এবং ছোট ডাই এখন উপলব্ধ, যা নমনীয় পিসিবি-র জন্য পাঞ্চিংকে একটি কার্যকর বিকল্প করে তুলেছে। তবে, সিএনসি ড্রিলিং বা পাঞ্চিং কোনওটিই অন্ধ গর্ত প্রক্রিয়াকরণের জন্য উপযুক্ত নয়।
লেজার ড্রিলিং

লেজার প্রযুক্তি ক্ষুদ্রতম থ্রু-হোল ড্রিল করতে পারে। নমনীয় পিসিবির জন্য বিভিন্ন ধরণের লেজার ড্রিলিং মেশিন ব্যবহার করা হয়, যার মধ্যে রয়েছে এক্সাইমার লেজার, CO₂ লেজার, YAG (yttrium অ্যালুমিনিয়াম গারনেট) লেজার এবং আর্গন লেজার।
CO₂ লেজারগুলি কেবল ইনসুলেশন স্তরগুলি ড্রিল করতে পারে, যখন YAG লেজারগুলি ইনসুলেশন স্তর এবং তামার ফয়েল উভয়ই ড্রিল করতে পারে। ইনসুলেশন স্তরটি ড্রিল করা তামার ফয়েল ড্রিল করার চেয়ে উল্লেখযোগ্যভাবে দ্রুত, তাই সমস্ত ড্রিলিং প্রক্রিয়ার জন্য একটি লেজার ব্যবহার করা অদক্ষ। সাধারণত, গর্তের ধরণ তৈরি করতে প্রথমে তামার ফয়েলটি খোদাই করা হয় এবং তারপরে অন্তরক স্তরটি সরানো হয় থ্রু-হোল তৈরি করতে। এই পদ্ধতিটি লেজার দ্বারা অত্যন্ত ছোট গর্ত ব্যাস ড্রিল করার অনুমতি দেয়। তবে, উপরের এবং নীচের গর্তগুলির মধ্যে অবস্থানের নির্ভুলতা গর্তের ব্যাসকে সীমিত করতে পারে। ব্লাইন্ড ভায়ার ক্ষেত্রে, উল্লম্ব সারিবদ্ধকরণের সমস্যা দেখা দেয় না, কারণ শুধুমাত্র এক পাশের তামার ফয়েল খোদাই করা হয়।
এক্সাইমার লেজারগুলি সবচেয়ে সূক্ষ্ম গর্ত খনন করতে সক্ষম। এক্সাইমার লেজারগুলি অতিবেগুনী রশ্মি ব্যবহার করে যা সরাসরি সাবস্ট্রেট রেজিনের আণবিক কাঠামো ভেঙে দেয়, ন্যূনতম তাপ উৎপন্ন করে এবং গর্তের চারপাশের এলাকার ক্ষতি সীমিত করে। এর ফলে মসৃণ, উল্লম্ব গর্তের দেয়াল তৈরি হয়। যদি লেজার রশ্মির আকার আরও কমানো যায়, তাহলে 10-20 µm ব্যাসের গর্ত খনন করা যেতে পারে। তবে, আকৃতির অনুপাত বৃদ্ধির সাথে সাথে, ভেজা তামার প্রলেপ ক্রমশ কঠিন হয়ে পড়ে।
এক্সাইমার লেজার ড্রিলিংয়ের একটি গুরুত্বপূর্ণ সমস্যা হল, রজন পচনের ফলে গর্তের দেয়ালে কার্বন কালো অবশিষ্টাংশ তৈরি হয়, যা প্রলেপ দেওয়ার আগে পরিষ্কার করতে হবে। উপরন্তু, লেজারের অভিন্নতা অন্ধ গর্ত প্রক্রিয়াকরণের সময় বাঁশের মতো অবশিষ্টাংশ তৈরি করতে পারে। এক্সাইমার লেজার ড্রিলিংয়ের সবচেয়ে বড় চ্যালেঞ্জ হল এর ধীর গতি এবং উচ্চ খরচ, যা খুব ছোট গর্তের জন্য উচ্চ নির্ভুলতা এবং নির্ভরযোগ্যতার প্রয়োজন এমন অ্যাপ্লিকেশনগুলিতে এর ব্যবহার সীমিত করে।
বিপরীতে, CO₂ লেজার ড্রিলগুলি অনেক দ্রুত এবং কম ব্যয়বহুল কিন্তু গর্তের মান কম, যার ব্যাস সাধারণত 70 থেকে 100 µm পর্যন্ত হয়। যাইহোক, প্রক্রিয়াকরণের গতি এক্সাইমার লেজারের তুলনায় উল্লেখযোগ্যভাবে দ্রুত, যা CO₂ লেজার ড্রিলিংকে আরও সাশ্রয়ী করে তোলে, বিশেষ করে উচ্চ-ঘনত্বের গর্ত অ্যারের জন্য।
CO₂ লেজার ব্যবহার করে ব্লাইন্ড ভায়া ড্রিল করার সময়, লেজারটি কেবল তামার পৃষ্ঠে পৌঁছানো অত্যন্ত গুরুত্বপূর্ণ। পৃষ্ঠ থেকে জৈব উপাদান অপসারণ অপ্রয়োজনীয়, তবে তামার পৃষ্ঠ পরিষ্কার করার জন্য রাসায়নিক বা প্লাজমা এচিং দিয়ে পোস্ট-প্রসেসিংয়ের প্রয়োজন হতে পারে।
৩. গর্ত ধাতবীকরণ
ফ্লেক্সিবল পিসিবি-র জন্য হোল মেটালাইজেশন প্রক্রিয়াটি রিজিড পিসিবি-র জন্য ব্যবহৃত প্রক্রিয়ার অনুরূপ । সাম্প্রতিক অগ্রগতিতে কেমিক্যাল প্লেটিং-এর পরিবর্তে কার্বন-ভিত্তিক পরিবাহী স্তর ব্যবহার করে ডাইরেক্ট প্লেটিং পদ্ধতি চালু হয়েছে। এই কৌশলটি ফ্লেক্সিবল পিসিবি উৎপাদনেও প্রবর্তন করা হয়েছে।
নমনীয় পিসিবি নরম হওয়ায়, ধাতবকরণের সময় বোর্ডগুলিকে সুরক্ষিত করার জন্য বিশেষ ফিক্সচারের প্রয়োজন হয়। এই ফিক্সচারগুলি কেবল পিসিবিকে জায়গায় ধরে রাখে না বরং প্লেটিং বাথের স্থিতিশীলতাও নিশ্চিত করে। অন্যথায়, অসম তামার প্লেটিং পুরুত্ব এচিংয়ের সময় শর্টস এবং ব্রিজিংয়ের মতো সমস্যা সৃষ্টি করতে পারে। অভিন্ন তামার প্লেটিং অর্জনের জন্য, নমনীয় পিসিবিকে ফিক্সচারের মধ্যে শক্তভাবে প্রসারিত করতে হবে এবং ইলেকট্রোড পজিশনিংয়ের দিকে সতর্ক মনোযোগ দিতে হবে।
4. কপার ফয়েল পৃষ্ঠ পরিষ্কার
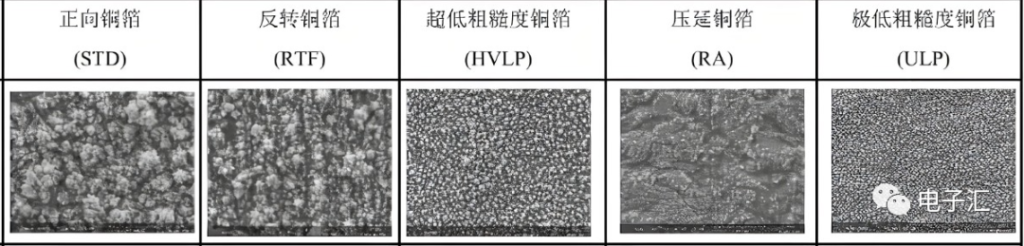
রেজিস্ট মাস্কের আনুগত্য উন্নত করার জন্য, রেজিস্ট প্রয়োগ করার আগে তামার ফয়েল পৃষ্ঠটি পরিষ্কার করতে হবে। যদিও এটি একটি সহজ প্রক্রিয়া বলে মনে হচ্ছে, নমনীয় পিসিবির জন্য বিশেষ যত্ন নেওয়া উচিত।
সাধারণত, পরিষ্কারের ক্ষেত্রে রাসায়নিক এবং যান্ত্রিক উভয় পদ্ধতিই জড়িত থাকে। নির্ভুল নকশার জন্য, উভয় পদ্ধতিই প্রায়শই একত্রিত করা হয়। যান্ত্রিক ব্রাশিং জটিল হতে পারে; যদি ব্রাশটি খুব শক্ত হয়, তবে এটি তামার ফয়েলের ক্ষতি করতে পারে, তবে যদি এটি খুব নরম হয়, তবে পরিষ্কার করা অপর্যাপ্ত হতে পারে। সাধারণত, নাইলন ব্রাশ ব্যবহার করা হয় এবং ব্রাশের দৈর্ঘ্য এবং কঠোরতা সাবধানে নির্বাচন করা উচিত। দুটি ব্রাশ রোলার কনভেয়র বেল্টের উপরে স্থাপন করা হয়, বেল্টের চলাচলের বিপরীত দিকে ঘুরছে। তবে, ব্রাশ রোলারগুলির অত্যধিক চাপ সাবস্ট্রেটকে দীর্ঘায়িত করতে পারে, যার ফলে মাত্রিক পরিবর্তন হতে পারে।
তামার পৃষ্ঠতল সঠিকভাবে পরিষ্কার করা না হলে, রেজিস্ট মাস্কের আসঞ্জন দুর্বল হয়ে পড়বে, যা এচিং প্রক্রিয়ার কার্যকারিতা কমিয়ে দেবে। সাম্প্রতিক বছরগুলোতে কপার ফয়েল ল্যামিনেটের মান উন্নত হওয়ায়, একতরফা সার্কিটের ক্ষেত্রে পৃষ্ঠতল পরিষ্কার করার প্রয়োজন হয় না। তবে, ১০০ µm-এর কম সূক্ষ্ম প্যাটার্নের জন্য পৃষ্ঠতল পরিষ্কার করা অপরিহার্য।