1. การตัดวัสดุ FPC
ยกเว้นวัสดุบางชนิด วัสดุส่วนใหญ่ที่ใช้ในแผ่นวงจรพิมพ์แบบยืดหยุ่น(FPC ) จะมาในรูปแบบม้วน เนื่องจากไม่ใช่ทุกกระบวนการที่ต้องใช้เทคนิคแบบม้วน ดังนั้นบางกระบวนการ เช่น การเจาะรูเคลือบโลหะในแผ่นวงจรพิมพ์แบบยืดหยุ่นสองด้าน จึงต้องทำด้วยวัสดุในรูปแบบแผ่น ขั้นตอนแรกสำหรับแผ่นวงจรพิมพ์แบบยืดหยุ่นสองด้านคือการตัดวัสดุให้เป็นแผ่น
แผ่นลามิเนตหุ้มทองแดงแบบยืดหยุ่นมีความทนทานต่อแรงกดทางกลต่ำมาก และอาจได้รับความเสียหายได้ง่าย ความเสียหายใดๆ ในระหว่างกระบวนการตัดอาจส่งผลกระทบอย่างมากต่อผลผลิตของกระบวนการถัดไป ดังนั้น แม้ว่าการตัดอาจดูง่าย แต่ต้องใช้ความระมัดระวังอย่างยิ่งเพื่อให้แน่ใจว่าวัสดุมีคุณภาพ สำหรับปริมาณเล็กน้อย สามารถใช้เครื่องตัดแบบใช้มือหรือเครื่องตัดแบบหมุนได้ สำหรับการผลิตในปริมาณมาก ควรใช้เครื่องตัดอัตโนมัติ
ไม่ว่าจะเป็นแผ่นลามิเนตทองแดงด้านเดียวหรือสองด้าน หรือฟิล์มปิดทับ การตัดมีความแม่นยำถึง ±0.33 มม. กระบวนการตัดมีความน่าเชื่อถือสูง และวัสดุที่ตัดแล้วจะถูกจัดเรียงอย่างเป็นระเบียบโดยอัตโนมัติ โดยไม่จำเป็นต้องมีการจัดการด้วยมือที่จุดส่งออก กระบวนการนี้ช่วยลดความเสียหายของวัสดุ และวัสดุแทบจะไม่มีรอยย่นหรือรอยขีดข่วน นอกจากนี้ อุปกรณ์ขั้นสูงยังสามารถตัดFPCที่สลักในรูปแบบม้วนโดยอัตโนมัติโดยใช้เซ็นเซอร์แสงที่ตรวจจับรูปแบบการจัดเรียงที่สลักไว้ ทำให้ได้ความแม่นยำในการตัด 0.3 มม. อย่างไรก็ตาม ไม่ควรใช้ขอบที่ตัดแล้วสำหรับการจัดแนวในกระบวนการถัดไป
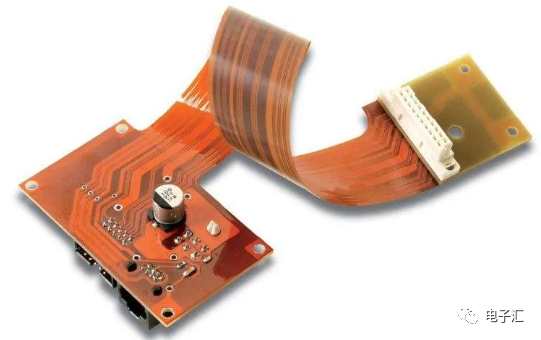
2. การเจาะรู FPC
เช่นเดียวกับแผ่นวงจรพิมพ์แบบแข็ง (PCB) รูทะลุในแผ่นวงจรพิมพ์แบบยืดหยุ่นสามารถเจาะได้โดยใช้การเจาะด้วยเครื่อง CNC อย่างไรก็ตาม การเจาะด้วยเครื่อง CNC ไม่เหมาะสำหรับวงจรสองด้านแบบม้วนที่มีรูทะลุเคลือบโลหะ เนื่องจากดีไซน์วงจรมีความหนาแน่นมากขึ้นและเส้นผ่านศูนย์กลางของรูทะลุเล็กลง ข้อจำกัดของการเจาะด้วยเครื่อง CNC จึงนำไปสู่การนำเทคนิคการเจาะรูอื่นๆ มาใช้ เช่น การกัดด้วยพลาสมา การเจาะด้วยเลเซอร์ การเจาะขนาดเล็ก และการกัดด้วยสารเคมี เทคนิคใหม่เหล่านี้เข้ากันได้ดีกับข้อกำหนดของกระบวนการแบบม้วนมากกว่า
เครื่องเจาะ CNC
รูทะลุส่วนใหญ่ในแผ่นวงจรพิมพ์แบบยืดหยุ่นสองด้านยังคงเจาะโดยใช้เครื่อง CNCเครื่อง CNC เหล่านี้โดยพื้นฐานแล้วเหมือนกับที่ใช้สำหรับแผ่นวงจรพิมพ์แบบแข็ง แต่มีเงื่อนไขบางอย่างที่แตกต่างกัน เนื่องจากแผ่นวงจรพิมพ์แบบยืดหยุ่นบาง จึงสามารถวางแผ่นหลายแผ่นซ้อนกันเพื่อเจาะได้ ภายใต้สภาวะที่เหมาะสม สามารถเจาะแผ่นได้พร้อมกัน 10 ถึง 15 แผ่น วัสดุที่ใช้ทำแผ่นรองและแผ่นปิดอาจเป็นแผ่นลามิเนตที่ทำจากกระดาษฟีนอลิกหรือแผ่นลามิเนตอีพ็อกซีใยแก้ว หรือแผ่นอลูมิเนียมที่มีความหนา 0.2 ถึง 0.4 มม. ดอกสว่านที่ใช้สำหรับแผ่นวงจรพิมพ์แบบยืดหยุ่นมีจำหน่ายในท้องตลาด และดอกสว่านที่ใช้เจาะแผ่นวงจรพิมพ์แบบแข็งก็สามารถใช้กับแผ่นวงจรพิมพ์แบบยืดหยุ่นได้เช่นกัน
โดยทั่วไปแล้ว เงื่อนไขสำหรับการเจาะ การกัดฟิล์มปิด และการขึ้นรูปแผ่นเสริมแรงจะคล้ายคลึงกัน อย่างไรก็ตาม เนื่องจากกาวที่ใช้ในวัสดุ PCB แบบยืดหยุ่นมีความอ่อนนุ่ม จึงสามารถติดกับดอกสว่านได้ง่าย ทำให้ต้องตรวจสอบสภาพของดอกสว่านบ่อยครั้งและเพิ่มความเร็วในการหมุนให้เหมาะสม ต้องใช้ความระมัดระวังเป็นพิเศษเมื่อเจาะ PCB แบบยืดหยุ่นหลายชั้นหรือPCB แบบแข็ง-ยืดหยุ่น
การไล่
การเจาะแบบไมโครไม่ใช่เทคนิคใหม่ และถูกนำมาใช้ในการผลิตจำนวนมาก เนื่องจากกระบวนการแบบโรลเกี่ยวข้องกับการผลิตอย่างต่อเนื่อง จึงมีหลายกรณีที่รูทะลุจะถูกเจาะรูแบบโรล อย่างไรก็ตาม การเจาะจำนวนมากจำกัดอยู่ที่เส้นผ่านศูนย์กลางรู 0.6–0.8 มม. และเมื่อเปรียบเทียบกับการเจาะด้วยเครื่อง CNC การเจาะจะใช้เวลานานกว่าและต้องใช้การทำงานด้วยมือ กระบวนการเริ่มต้นมักเกี่ยวข้องกับขนาดที่ใหญ่ ซึ่งทำให้แม่พิมพ์เจาะมีขนาดใหญ่ขึ้นและมีราคาแพงขึ้นตามไปด้วย แม้ว่าการผลิตจำนวนมากจะช่วยลดต้นทุนได้ แต่ค่าเสื่อมราคาของอุปกรณ์ก็มีความสำคัญ และสำหรับการผลิตแบบแบตช์เล็ก การเจาะด้วยเครื่อง CNC ให้ความยืดหยุ่นและประสิทธิภาพด้านต้นทุนมากกว่า
อย่างไรก็ตาม ในช่วงไม่กี่ปีที่ผ่านมา ได้มีการพัฒนาที่สำคัญทั้งในด้านความแม่นยำของแม่พิมพ์เจาะและการเจาะด้วย CNC ปัจจุบัน การเจาะสามารถทำได้จริงมากขึ้นสำหรับ PCB แบบยืดหยุ่น เทคโนโลยีแม่พิมพ์ล่าสุดสามารถเจาะรูที่มีขนาดเล็กถึง 75 µm ในแผ่นลามิเนตเคลือบทองแดงที่ไม่มีกาว โดยมีความหนาของพื้นผิว 25 µm ภายใต้เงื่อนไขที่เหมาะสม ก็สามารถเจาะรูที่มีขนาดเล็กถึง 50 µm ได้เช่นกัน นอกจากนี้ เครื่องเจาะยังได้รับการพัฒนาให้เป็นระบบอัตโนมัติ และปัจจุบันมีแม่พิมพ์ขนาดเล็กกว่า ทำให้การเจาะเป็นตัวเลือกที่เหมาะสมสำหรับ PCB แบบยืดหยุ่น อย่างไรก็ตาม การเจาะหรือการเจาะด้วย CNC ไม่เหมาะสำหรับการประมวลผลรูตัน
เลเซอร์เจาะ

เทคโนโลยีเลเซอร์สามารถเจาะรูเล็ก ๆ ได้ เครื่องเจาะเลเซอร์หลายประเภทใช้สำหรับ PCB แบบยืดหยุ่น รวมถึงเลเซอร์เอ็กไซเมอร์ เลเซอร์ CO₂ เลเซอร์ YAG (อิตเทรียมอะลูมิเนียมการ์เนต) และเลเซอร์อาร์กอน
เลเซอร์ CO2 สามารถเจาะได้เฉพาะชั้นฉนวนเท่านั้น ในขณะที่เลเซอร์ YAG สามารถเจาะได้ทั้งชั้นฉนวนและแผ่นทองแดง การเจาะชั้นฉนวนนั้นเร็วกว่าการเจาะแผ่นทองแดงอย่างเห็นได้ชัด ดังนั้นการใช้เลเซอร์ตัวเดียวสำหรับกระบวนการเจาะทั้งหมดจึงไม่มีประสิทธิภาพ โดยทั่วไปแล้ว แผ่นทองแดงจะถูกแกะสลักก่อนเพื่อสร้างรูปแบบรู จากนั้นจึงลอกชั้นฉนวนออกเพื่อสร้างรูทะลุ วิธีนี้ช่วยให้เลเซอร์สามารถเจาะรูที่มีเส้นผ่านศูนย์กลางเล็กมากได้ อย่างไรก็ตาม ความแม่นยำในการวางตำแหน่งระหว่างรูบนและรูล่างอาจจำกัดเส้นผ่านศูนย์กลางของรู สำหรับรูทะลุแบบไม่มีรู ปัญหาของการจัดตำแหน่งแนวตั้งจะไม่เกิดขึ้น เนื่องจากแกะสลักแผ่นทองแดงเพียงด้านเดียวเท่านั้น
เลเซอร์เอกไซเมอร์สามารถเจาะรูที่มีขนาดเล็กที่สุดได้ เลเซอร์เอกไซเมอร์ใช้แสงอัลตราไวโอเลตที่ทำลายโครงสร้างโมเลกุลของเรซินพื้นผิวโดยตรง ทำให้เกิดความร้อนน้อยที่สุด และจำกัดความเสียหายต่อพื้นที่รอบ ๆ รู ส่งผลให้ผนังรูเรียบและตั้งตรง หากสามารถลดขนาดลำแสงเลเซอร์ลงได้อีก ก็สามารถเจาะรูที่มีเส้นผ่านศูนย์กลาง 10–20 µm ได้ อย่างไรก็ตาม เมื่ออัตราส่วนด้านเพิ่มขึ้น การชุบทองแดงแบบเปียกก็จะยากขึ้นเรื่อย ๆ
ปัญหาสำคัญประการหนึ่งในการเจาะด้วยเลเซอร์เอ็กไซเมอร์คือการสลายตัวของเรซินจะทำให้เกิดคราบเขม่าดำบนผนังรู ซึ่งจะต้องทำความสะอาดก่อนทำการชุบ นอกจากนี้ ความสม่ำเสมอของเลเซอร์อาจทำให้เกิดคราบคล้ายไม้ไผ่เมื่อทำการเจาะรูตัน ความท้าทายที่ใหญ่ที่สุดของการเจาะด้วยเลเซอร์เอ็กไซเมอร์คือความเร็วที่ช้าและต้นทุนที่สูง ทำให้สามารถใช้ได้เฉพาะกับงานที่ต้องการความแม่นยำสูงและความน่าเชื่อถือสำหรับรูที่มีขนาดเล็กมากเท่านั้น
ในทางกลับกัน สว่านเลเซอร์ CO70 นั้นเร็วกว่าและราคาถูกกว่ามาก แต่คุณภาพของรูจะด้อยกว่า โดยเส้นผ่านศูนย์กลางโดยทั่วไปจะอยู่ระหว่าง 100 ถึง XNUMX µm อย่างไรก็ตาม ความเร็วในการประมวลผลนั้นเร็วกว่าเลเซอร์เอ็กไซเมอร์อย่างมาก ทำให้การเจาะด้วยเลเซอร์ COXNUMX คุ้มทุนกว่า โดยเฉพาะอย่างยิ่งสำหรับอาร์เรย์รูที่มีความหนาแน่นสูง
เมื่อใช้เลเซอร์ CO2 เพื่อเจาะรูทึบ สิ่งสำคัญคือเลเซอร์ต้องเจาะได้เฉพาะพื้นผิวทองแดงเท่านั้น ไม่จำเป็นต้องกำจัดวัสดุอินทรีย์ออกจากพื้นผิว แต่หลังการประมวลผลด้วยการกัดกร่อนทางเคมีหรือพลาสม่าอาจจำเป็นสำหรับการทำความสะอาดพื้นผิวทองแดง
3. การชุบโลหะรู
กระบวนการเคลือบโลหะในรูของแผงวงจรพิมพ์แบบยืดหยุ่นนั้นคล้ายคลึงกับที่ใช้สำหรับแผงวงจรพิมพ์แบบแข็งความก้าวหน้าล่าสุดได้เปลี่ยนจากการชุบด้วยสารเคมีมาเป็นการชุบโดยตรงโดยใช้ชั้นนำไฟฟ้าที่ทำจากคาร์บอน เทคนิคนี้ได้ถูกนำมาใช้ในการผลิตแผงวงจรพิมพ์แบบยืดหยุ่นด้วยเช่นกัน
เนื่องจาก PCB แบบยืดหยุ่นนั้นอ่อน จึงต้องใช้อุปกรณ์พิเศษเพื่อยึดแผงวงจรระหว่างการชุบโลหะ อุปกรณ์เหล่านี้ไม่เพียงแต่ยึดแผงวงจรให้เข้าที่เท่านั้น แต่ยังช่วยให้มั่นใจได้ถึงความเสถียรในอ่างชุบด้วย มิฉะนั้น ความหนาของการชุบทองแดงที่ไม่สม่ำเสมออาจทำให้เกิดปัญหาต่างๆ เช่น การลัดวงจรและการติดขัดในระหว่างการแกะสลัก เพื่อให้ได้การชุบทองแดงที่สม่ำเสมอ แผงวงจรแบบยืดหยุ่นจะต้องถูกยืดให้แน่นภายในอุปกรณ์ และต้องใส่ใจกับตำแหน่งของอิเล็กโทรดอย่างระมัดระวัง
4. การทำความสะอาดพื้นผิวแผ่นฟอยล์ทองแดง
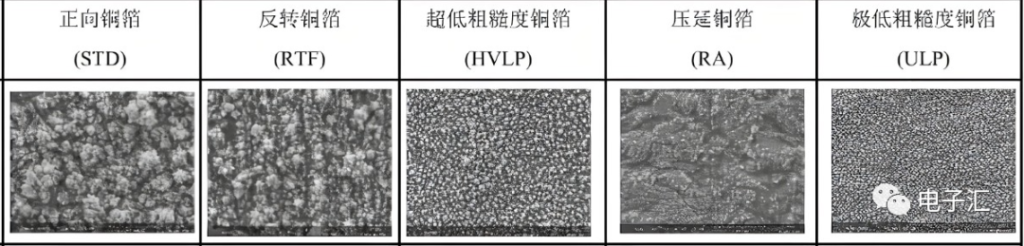
เพื่อปรับปรุงการยึดเกาะของมาส์กป้องกัน จำเป็นต้องทำความสะอาดพื้นผิวฟอยล์ทองแดงก่อนใช้แผ่นป้องกัน แม้ว่าขั้นตอนนี้จะดูเหมือนง่าย แต่ต้องใช้ความระมัดระวังเป็นพิเศษสำหรับ PCB แบบยืดหยุ่น
โดยทั่วไป การทำความสะอาดเกี่ยวข้องกับทั้งวิธีทางเคมีและทางกล สำหรับรูปแบบที่แม่นยำ มักจะใช้ทั้งสองวิธีร่วมกัน การแปรงด้วยกลไกอาจยุ่งยาก หากแปรงแข็งเกินไป อาจทำให้แผ่นทองแดงเสียหายได้ แต่หากแปรงอ่อนเกินไป การทำความสะอาดอาจไม่เพียงพอ โดยทั่วไป จะใช้แปรงไนลอน และต้องเลือกความยาวและความแข็งของแปรงอย่างระมัดระวัง ลูกกลิ้งแปรงสองลูกวางอยู่เหนือสายพานลำเลียง โดยหมุนในทิศทางตรงข้ามกับการเคลื่อนที่ของสายพาน อย่างไรก็ตาม แรงกดที่มากเกินไปจากลูกกลิ้งแปรงอาจทำให้พื้นผิวยืดออก ส่งผลให้เกิดการเปลี่ยนแปลงขนาด
หากพื้นผิวทองแดงไม่ได้รับการทำความสะอาดอย่างเหมาะสม การยึดเกาะของหน้ากากเรซินจะไม่ดี ทำให้ผลผลิตของกระบวนการกัดลดลง เนื่องจากคุณภาพของแผ่นฟอยล์ทองแดงที่เคลือบไว้ดีขึ้นในปัจจุบัน การทำความสะอาดพื้นผิวจึงอาจไม่จำเป็นสำหรับวงจรด้านเดียว อย่างไรก็ตาม สำหรับลวดลายที่มีความแม่นยำสูงกว่า 100 ไมโครเมตรการทำความสะอาดพื้นผิวยังคงมีความจำเป็น