Matja precize kap të dhëna të sakta dhe me besueshmëri të lartë mbi parametrat fizikë të procesit. Këta parametra përfshijnë rrjedhën, presionin, temperaturën, gazin dhe dimensionet. Transmetimi i të dhënave i lëviz këto të dhëna nëpër sisteme në mënyrë të besueshme dhe të shpejtë. Së bashku, ato mundësojnë monitorimin, kontrollin dhe optimizimin në kohë reale në mjediset moderne industriale. Leximet e sakta vetëm nuk mund ta përmirësojnë një proces. Të dhënat duhet të arrijnë në sistemin e duhur në momentin e duhur. Matja dhe transmetimi gjithashtu mbështesin gjurmimin e lëvizjes, ku të dhënat e përshpejtimit zbulojnë se si sillen pajisjet. Çdo aftësi ka pikat e forta dhe kufizime të dallueshme. Kombinimi i tyre krijon vlerë që asnjëra nuk e ofron më vete. Të kuptuarit e të dyjave është thelbësore për inxhinierët që specifikojnë, operojnë dhe mirëmbajnë sistemet industriale.
Ndërmarrjet kryesore
Precizioni do të thotë që matjet e përsëritura përputhen plotësisht. Saktësia do të thotë që një matje është afër vlerës së vërtetë. Një mjet mund të jetë i saktë, por prapëseprapë i pasaktë pa kalibrimin e duhur.
Transmetimi i të dhënave i transferon leximet e sensorëve te kontrolluesit shpejt dhe në mënyrë të besueshme. Rrjetet e shpejta dhe deterministe si Rrjetëzimi i Ndjeshëm ndaj Kohës mundësojnë monitorimin dhe kontrollin në kohë reale.
Kombinimi i matjes së saktë me transmetimin e besueshëm përmirëson cilësinë, zvogëlon kohën e ndërprerjes dhe mbështet mirëmbajtjen parashikuese. Sinjalet e pastra dhe shpërndarja e shpejtë i lejojnë ekipet të veprojnë përpara se problemet të rriten.
Njësitë matëse inerciale (IMU) gjurmojnë lëvizjen pa referenca të jashtme. Sensorët MEMS ofrojnë fuqi të ulët, madhësi të vogël dhe rezistencë të lartë ndaj goditjeve. Kalibrimi i duhur është thelbësor për të dhëna të besueshme.
Modernizimi përballet me sfida si ndërhyrja e sinjalit, vonesa, pajisjet e trashëguara dhe rreziqet e sigurisë kibernetike. Pajisjet e modifikuara me sensorë dhe porta hyrëse të IoT ndihmojnë në ndërtimin e një ure lidhëse midis sistemeve të vjetra dhe të reja.
Bazat e Matjes së Precizionit
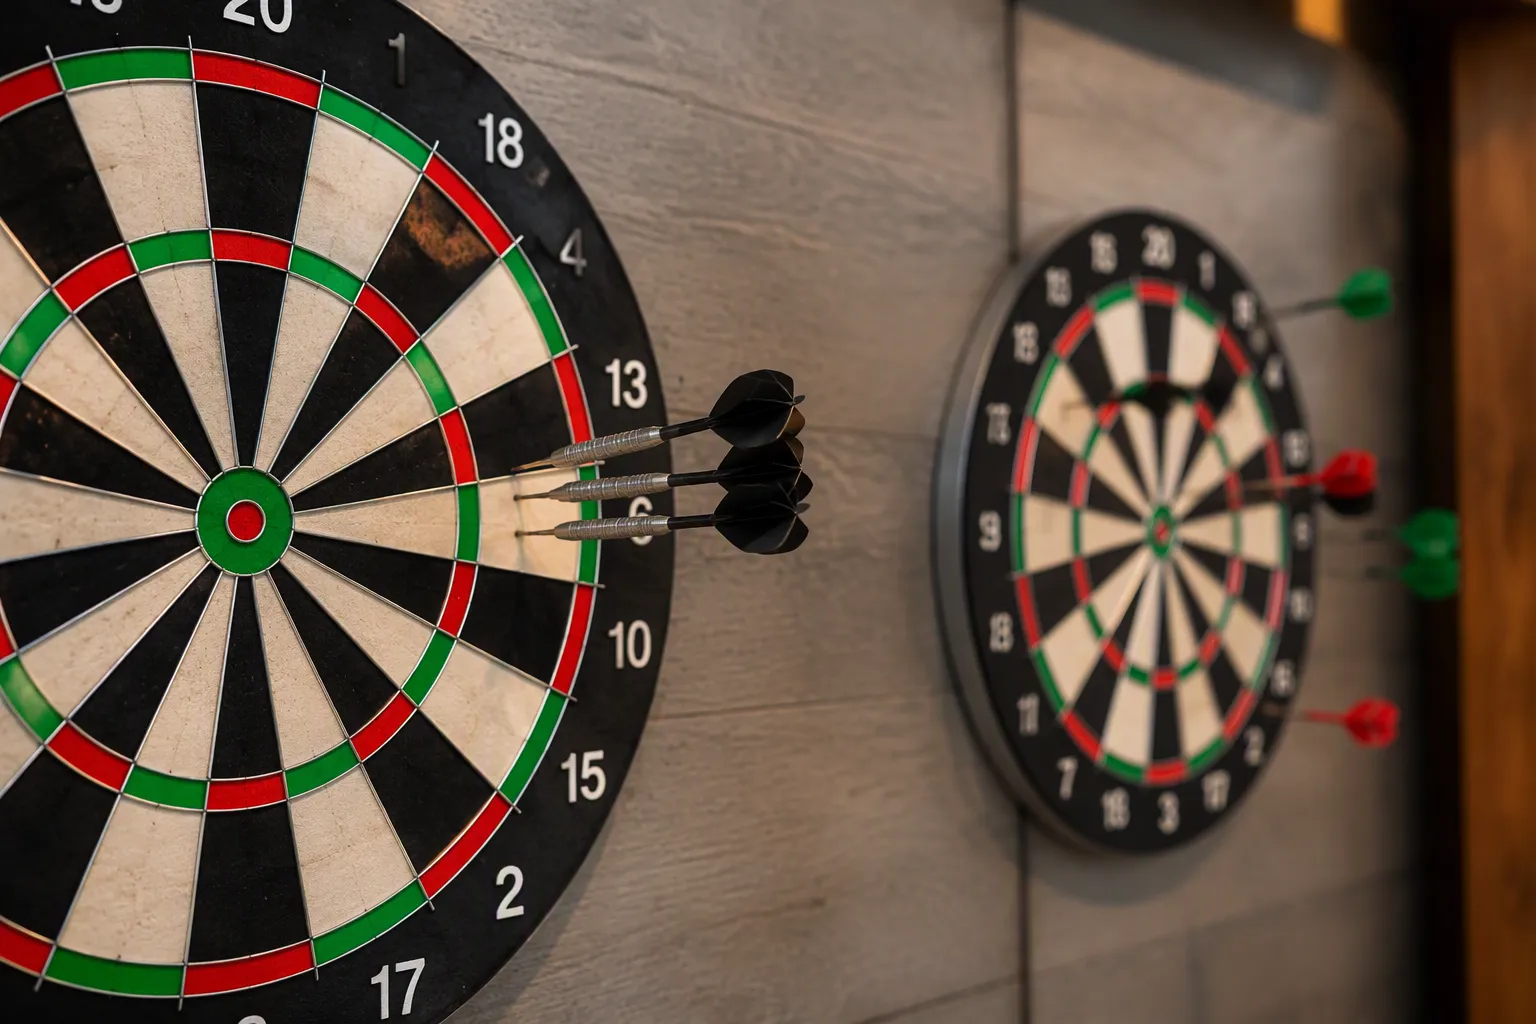
Preciziteti kundrejt saktësisë
Matja precize përcakton një madhësi fizike siç janë gjatësia, diametri, sheshtësia, këndi ose përfundimi i sipërfaqes. Ajo përgjigjet një pyetjeje specifike në lidhje me një pjesë ose proces. Rezultati është një numër që inxhinierët mund ta krahasojnë me një specifikim.
Njerëzit shpesh e ngatërrojnë precizitetin me saktësinë. Të dy termat përshkruajnë gjëra të ndryshme. ISO 5725-1 e përcakton saktësinë si afërsinë e një matjeje me vlerën e vërtetë. Kur zbatohet në një grup matjesh, saktësia kombinon një komponent gabimi të rastësishëm dhe një komponent gabimi sistematik. Vërtetësia është afërsia e mesatares së rezultateve me vlerën e vërtetë, e cila pasqyron gabimin sistematik. Preciziteti është afërsia e përputhjes midis vetë rezultateve, e cila pasqyron gabimin e rastësishëm.
Sipas ISO 5725-1, "saktësia" përshkruan se sa afër është një matje me vlerën e vërtetë; kur zbatohet në një grup matjesh, ajo kombinon një komponent gabimi të rastësishëm dhe një komponent gabimi sistematik. Brenda kësaj, vërtetësia është afërsia e mesatares së rezultateve me vlerën e vërtetë (gabimi sistematik), ndërsa preciziteti është afërsia e përputhjes midis vetë rezultateve (gabimi i rastësishëm).
Aspekt
Saktësi
Saktësi
Kuptim
Sa afër është një rezultat i matur me vlerën e vërtetë/të pranuar
Sa ngushtë përputhen matjet e përsëritura me njëra-tjetrën
Çfarë mat
Korrektësia e rezultatit
Konsistenca/përsëritshmëria e procesit
Roli i vlerës së vërtetë
Qendrore — krahasuar me një referencë ose vlerë të vërtetë
I parëndësishëm — vetëm marrëveshja e ndërsjellë e rezultateve ka rëndësi
Ndikimi i gabimit
I prekur nga gabimet sistematike (paragjykime) dhe ato të rastësishme
Kryesisht i prekur nga gabimi i rastësishëm (shpërndarja)
kuantifikim
Gabimi në përqindje në lidhje me një vlerë të njohur/referuese
Devijimi standard, varianca ose devijimi standard relativ
Analogjia e tabelës së shigjetave
Shigjetat bien pranë objektivit
Shigjetat grumbullohen fort së bashku, kudo që bien
Largimi kryesor
Saktësi e lartë nuk garanton saktësi të lartë nëse ekziston një paragjykim sistematik.
Saktësi e lartë është e mundur pa grupim të ngushtë
Një mjet mund të ofrojë saktësi të lartë matjeje dhe prapëseprapë të prodhojë rezultate të gabuara. Një paragjykim sistematik, siç është një instrument i kalibruar gabim, e zhvendos çdo lexim në të njëjtin drejtim. Kalibrimi i rregullt kundrejt një reference të njohur mbron nga kjo mënyrë dështimi.
Pse nxit performancën industriale
Mjetet e zakonshme të metrologjisë i kthejnë këto parime në praktikë. Një kaliper vernier mat distancën midis dy anëve të kundërta të një objekti duke përdorur një krah të fiksuar dhe një krah të lëvizshëm me një shkallë vernier. Një mikrometër mat trashësinë ose diametrin me një vidë të kalibruar të rrotulluar nga një gishtëz. Një tregues rrotëzues tregon zhvendosje dhe devijime të vogla gjatë inspektimit. Pllakat sipërfaqësore, blloqet matëse dhe matësit e lartësisë ofrojnë plane referimi dhe gjatësi të njohura për kalibrim. Çdo mjet mbështet saktësinë dimensionale në mënyrën e vet.
Matja precize mbështet gjithashtu funksionimin e sigurt, pajtueshmërinë rregullatore dhe besueshmërinë afatgjatë. Sistemet jashtë kalibrimit shkaktojnë heqjen ose ripërpunimin e pjesëve të përpunuara në dimensione të gabuara, humbje të dërgesave gjatë inspektimeve nga klientët, kthime të kushtueshme të garancisë dhe ndalim të prodhimit për rikalibrim emergjent. Fabrikat me performancë të lartë humbasin vetëm 0.6% të të ardhurave për shkak të heqjes dhe ripërpunimit, ndërsa ato me performancë të ulët humbasin deri në 2.2%. Gabimet në matje e nxisin këtë kosto përmes refuzimeve dhe pranimeve të rreme. Verifikimi proaktiv dhe kalibrimi i planifikuar kapin gabimet para ndalesave. Të dhënat e kalibrimit vërtetojnë se makinat përmbushin specifikimet dhe mbështesin dritaret e planifikuara të mirëmbajtjes.
Të dhënat e lëvizjes dhe përshpejtimit e zgjerojnë këtë pamje. Përshpejtuesit e montuar në boshte dhe korniza kapin profilet e dridhjeve dhe përshpejtimeve që zbulojnë konsumimin ose çekuilibrin e kushinetave. Inxhinierët që ndjekin lëvizjen në nivelin e makinës e kapin degradimin herët, përpara se të shfaqet si një gabim dimensional në pjesët e përfunduara.
Transmetimi i të dhënave në sistemet industriale
Nga sinjalet e sensorëve te njohuritë e sistemit
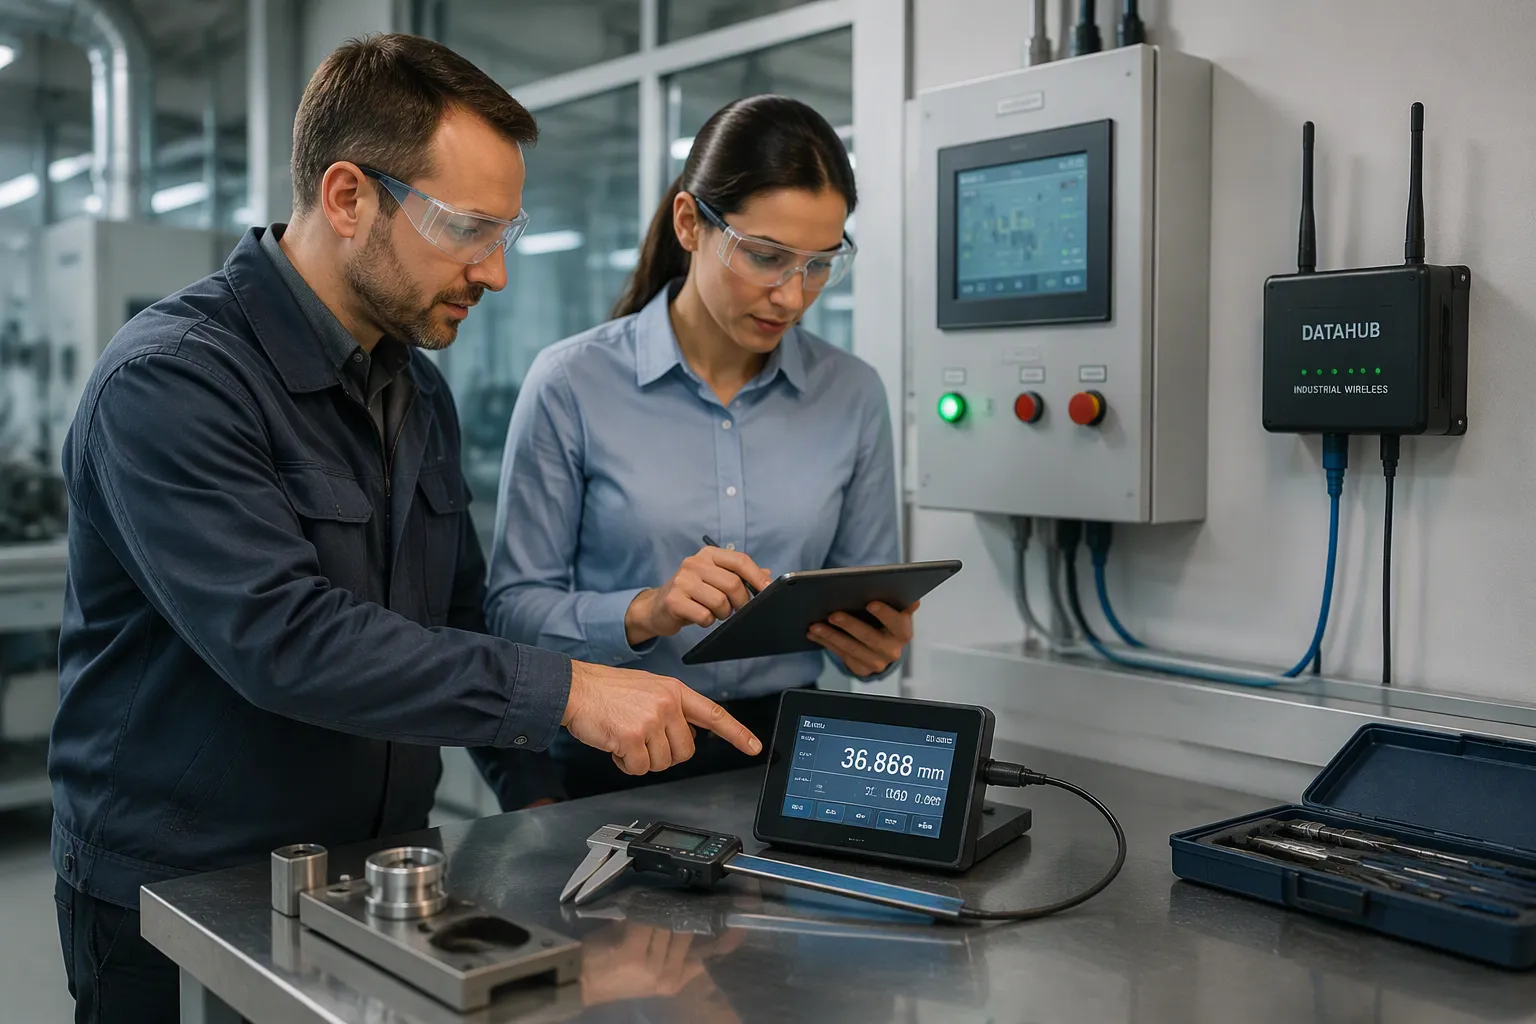
Sistemet industriale të mbledhjes së të dhënave mbledhin dhe transmetojnë të dhëna pa ndërhyrjen e njeriut. Tubacioni ndjek një sekuencë të caktuar. Një sensor konverton një sasi fizike, siç është temperatura, tendosja, dridhja ose presioni, në një sinjal elektrik. Fazat e kushtëzimit më pas amplifikojnë, filtrojnë, izolojnë dhe linearizojnë atë sinjal të vogël. Një konvertues analog-në-dixhital merr mostra nga sinjali me një shpejtësi të caktuar dhe e shndërron çdo mostër në një numër. Të dhënat më pas kalojnë në një kompjuter ose kontrollues përmes USB, PCIe/PXI, Ethernet ose një lidhjeje pa tel . Softueri më në fund shfaq, regjistron dhe analizon rezultatet, dhe sistemet me lak të mbyllur i përdorin ato për të drejtuar rezultatet.
Pajisjet Edge ndodhen pranë makinave dhe përpunojnë të dhënat në nivel lokal ose veprojnë si buferë "i pari që hyn, i pari del". Ky dizajn parandalon mbingarkesën e rrjetit dhe humbjen e të dhënave. Këto pajisje thithin lexime nga sensorët, PLCs, dhe kamerat përmes protokolleve të tilla si OPC UA, IO-Link dhe GenICam, pastaj konvertojini ato në formate standarde si JSON ose CSV. Orët e përbashkëta, IEEE 1588 PTP, IRIG-B ose koha GPS i mbajnë kanalet të orientuara në të gjitha vendndodhjet. Trajtimi efektiv i të dhënave në kohë reale përmirëson proceset dhe rrit shpejtësinë e prodhimit.
Kërkesat për Besueshmëri dhe Shpejtësi
Monitorimi i detajuar transmeton më shumë të dhëna në të gjithë fabrikën, kështu që rrjetet kanë nevojë për vonesë më të ulët dhe gjerësi bande më të lartë . Ndërlidhjet formojnë ndërfaqen përfundimtare të ndashme të ekspozuar ndaj zhurmës elektrike dhe stresit fizik. Prandaj, integriteti i sinjalit bëhet më i vështirë për t'u ruajtur ndërsa shpejtësia e të dhënave rritet.
Teknologji | Shpejtësia e Mbështetur | Karakteristika e Besueshmërisë |
|---|---|---|
Prizat industriale RJ45 | Deri në 10 Gb/s mbi 100 m | Mbrojtje 360°, rezistencë ndaj goditjeve dhe dridhjeve |
Montimet e kabllove RJ45 | 100 Mb/s deri në 10 Gb/s | I klasifikuar industrial për mjedise të ashpra |
Ethernet me një palë të vetme, 20 MHz | 10 Mb / s | Transmetim me një palë të vetme |
Ethernet me një palë të vetme, 600 MHz | Deri në 1 Gb/s mbi një palë të vetme | Transmetim me një palë të vetme |
Lidhës me shpejtësi të lartë në kohë reale | Transferim me frekuencë të lartë | Impedancë diferenciale 100Ω / impedancë me një skaj 50Ω, mbrojtje nga EMC |
Mbledhja pa tel i transporton të dhënat e matjes dhe sinjalet e kontrollit në mënyrë të sigurt aty ku instalimi i kabllove është jopraktik. Akselerometrat në pajisjet rrotulluese ushqejnë profile përshpejtimi në këto lidhje, dhe të dhënat që rezultojnë në kohë reale zbulojnë konsumimin përpara se të shndërrohet në defekt. Ekipet që ndjekin lëvizjen në këtë mënyrë e kapin çekuilibrin herët. Transmetimi i besueshëm i të dhënave në kohë reale mbështet gjithashtu studimet e lëvizjes në akset robotike, ku majat e përshpejtimit sinjalizojnë rrezikun e përplasjes. Dorëzimi i besueshëm i të dhënave në kohë reale e mban çdo vendim të bazuar në kushtet aktuale.
Vlera e kombinuar e matjes dhe transmetimit
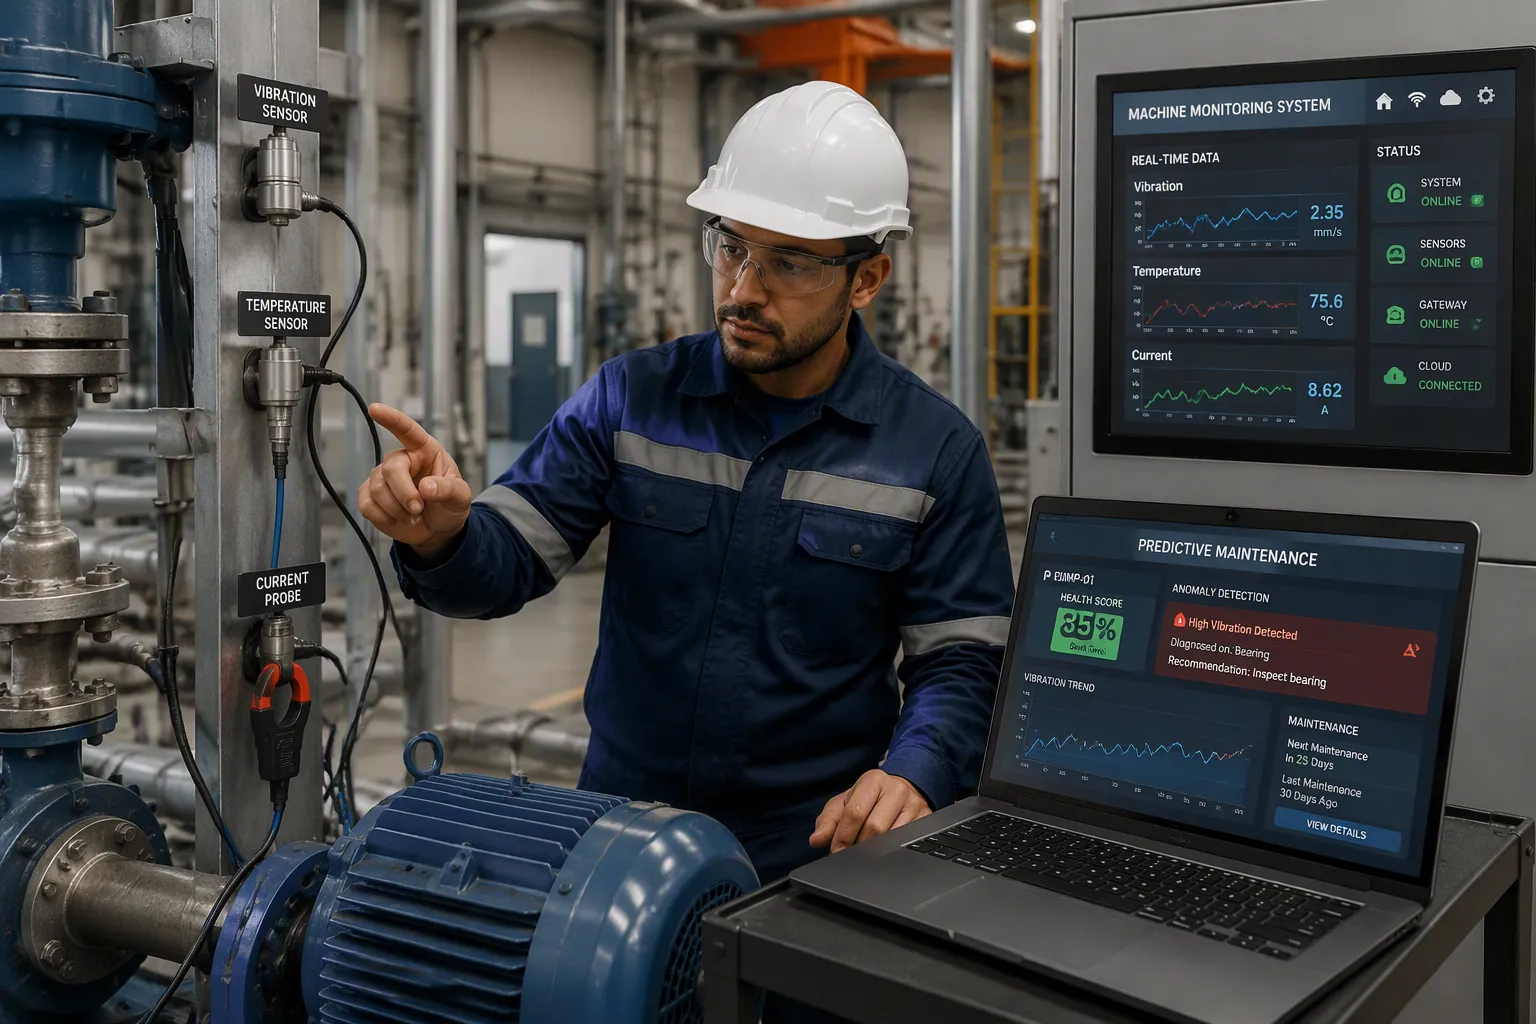
Cilësi, Kohëzgjatje Funksionale dhe Mirëmbajtje Parashikuese
Matja e saktë plus transmetimi i besueshëm përmirëson cilësinë, përsëritshmërinë dhe zvogëlon kohën e ndërprerjes. Një studim i monitorimit në distancë e tregon qartë modelin. Sistemi kombinoi mirëmbajtjen rigoroze të sensorëve me transmetimin elastik. Mirëmbajtja përfshinte veshje kundër ndotjes, fshirëse automatike, strehim rezistent ndaj korrozionit dhe rikalibrim çdo dy muaj. Transmetimi mbështetej në redundancën GSM dhe transmetimin e bazuar në IoT.
Praktika e matjes | Praktika e transmetimit | Rezultati cilësor | Rezultati i kohës së funksionimit |
|---|---|---|---|
Protokollet e kalibrimit, veshjet kundër ndotjes, fshirëset, rikalibrimi dymujor | Strategjitë e transmetimit elastik | Zhvendosje sinjali ≤ 3% gjatë 4 viteve; humbja e të dhënave të sensorit < 5% | Funksionim i qëndrueshëm në 24–32°C dhe lagështi >85% për 4 vjet |
Sensorë poshtë zonës së turbulencës | Redundanca GSM | Vazhdimësia e të dhënave është ruajtur | >95% kohëzgjatje komunikimi gjatë musoneve; >90% vazhdimësi të dhënash |
Validimi i kalibruar sipas ISO-së, rikalibrimi rutinë | Transmetim IoT me analiza parashikuese të inteligjencës artificiale | Koeficientët e korrelacionit mbi 0.92 | Besueshmëri >90%; koha e reagimit shkurtohet me rreth 35% |
Mirëmbajtja parashikuese varet nga i njëjti çiftëzim. Sensorët e dridhjeve, akustikës, temperaturës, fluksit magnetik, RPM, lagështisë dhe rrymës synojnë secili mënyra specifike të defektit. Pajisjet me shumë parametra i kombinojnë ato, gjë që rrit besimin diagnostikues dhe zvogëlon pozitivet e rreme. Analitika pas këtyre mjeteve ka nevojë për sinjale të pastra. Analiza e nënshkrimit të rrymës së motorit kërkon saktësi të rrymës më të mirë se 0.1% me shtrembërim minimal harmonik. Puna me dridhje me frekuencë të lartë ka nevojë për vonesë të qëndrueshme në grup nga DC në 10 kHz. Panelet e kontrollit duhet të ruajnë integritetin e sinjalit përmes zbutjes së EMI-ve, tokëzimit të duhur dhe stabilitetit termik. Të dhënat në kohë reale më pas rrjedhin në sistemin e mirëmbajtjes, i cili krijon automatikisht urdhra pune . Ekipet rishikojnë saktësinë MTBF, MTTR dhe alarmin, pastaj ritrajnojnë modelet për të prerë alarmet e rreme. Një operator transmetimi unifikoi të dhënat e aseteve të izoluara në një grafik njohurish dhe uli kohën e ndërprerjes përmes mirëmbajtjes parashikuese. Një shërbim që rindërtoi modelin e tij operativ të IT-së uli kohën e ndërprerjes me 80% dhe kurseu 20 milionë dollarë, megjithëse ai projekt u përqendrua në modelin operativ dhe jo në harduerin e matjes.
Vendime në Kohë Reale dhe Kontroll i Mbyllur
Kontrolli me lak të mbyllur tregon vlerën e kombinuar në formën e saj më të pastër. Laku mat, krahason dhe rregullon vazhdimisht përmes reagimeve negative . Kodifikuesit, zgjidhësit dhe qelizat e ngarkesës raportojnë pozicionin, shpejtësinë dhe çift rrotulluesin. Një kontrollues krahason çdo lexim me pikën e caktuar dhe dërgon sinjale korrigjuese te aktivizuesit hidraulikë, pneumatikë ose elektrikë. Ky cikël varet nga lidhje të shpejta dhe deterministe. EtherCAT, PROFINET dhe Ethernet/IP lëvizin të dhëna në kohë reale midis sensorëve, disqeve dhe kontrolluesve. Latencia e ulët lejon që kontrolluesi të veprojë përpara se të rritet një devijim. Sinkronizimi determinist koordinon lëvizjen shumë-akshe. Ndarja pa ndërprerje ushqen shtresat MES dhe SCADA për monitorim dhe diagnostikim.
Ndjesia e lëvizjes shton një shtresë tjetër. Akselerometrat në pajisjet rrotulluese kapin profilet e përshpejtimit që zbulojnë konsumimin ose çekuilibrin e kushinetës. Të dhënat në kohë reale nga këto pajisje mbështesin rishikimin e të dhënave në kohë pothuajse reale në dysheme. Pajisjet në skaj trajtojnë përpunimin e të dhënave në kohë reale afër makinës, gjë që mbron gjerësinë e brezit. Analitikat në kohë reale shënojnë rritjet e përshpejtimit në akset robotike para se të ndodhë një përplasje. Një raund i dytë i analizave në kohë reale krahason trendet në të gjitha ndërrimet. Çdo vendim më pas mbështetet në kushtet aktuale, jo në regjistrat e vjetëruar. Matja e saktë ofron të vërtetën, dhe transmetimi e jep atë në kohë për të vepruar.
Teknologjitë kryesore dhe praktikat më të mira
Njësia e Matjes Inerciale dhe Sensorët Inercialë MEMS
Një njësi matëse inerciale gjurmon lëvizjen pa asnjë referencë të jashtme. Ajo kombinon akselerometra dhe xhiroskopë për të raportuar përshpejtimin, rrotullimin dhe shpejtësinë. Një akselerometer mems zbulon përshpejtimin linear, dhe xhiroskopët mems matin shpejtësinë këndore. Së bashku ata furnizojnë informacionin e papërpunuar të sensorit imu pas çdo detyre navigimi dhe stabilizimi. Teknologjia pas sensorëve imu mbështetet në mikro-përpunimin e silikonit, i cili mban madhësinë, peshën, fuqinë dhe koston të ulëta. Një IMU Motus MEMS peshon rreth 26 g , zë afërsisht 16 cm³ dhe konsumon 1.4 W duke ruajtur saktësi të lartë.
Sensorët inercialë MEMS sjellin përfitime të qarta industriale:
Konsumi i ulët i energjisë është i përshtatshëm për pajisjet që punojnë me bateri.
Inicializimi i shpejtë xhiroskopik lejon përdorim më të hershëm pas ndezjes.
Mbijetesa e lartë ndaj goditjeve mbështet funksionimin e qëndrueshëm.
Disa xhiroskopë mems tani përputhen me disa xhiroskopë me fibra optike.
Një sistem referimi për qëndrimin dhe drejtimin ndërtohet mbi të njëjtat pjesë. Ai bashkon të dhënat e sensorëve në të dhëna orientimi/drejtimi për platformat që kanë nevojë për qëndrim të qëndrueshëm. Ndjesia e lëvizjes në këtë nivel varet nga specifikimet e njësisë së matjes inerciale të ngushta. Shifrat kryesore përfshijnë paqëndrueshmërinë e paragjykimit, e cila përcakton zhvendosjen afatgjatë, dhe gabimin e faktorit të shkallës. Një shifër e paqëndrueshmërisë së paragjykimit të zhvendosjes prish në heshtje orientimin me kalimin e kohës. Prandaj, matja rrotulluese me saktësi të lartë kërkon përzgjedhje të kujdesshme të pjesëve. Teknologjia MEMS IMU gjithashtu përfshin përpunimin lokal, kështu që sensorët e lëvizjes mund të ekzekutojnë algoritme të të mësuarit automatik me konsum të ulët të mikroampeve.
Sensorët IMU, Kalibrimi i IMU dhe Integriteti i të Dhënave
Sensorët e IMU-së japin të dhëna të besueshme në kohë reale vetëm pas konfigurimit të duhur. Kalibrimi i IMU-së përcakton pikën e referencës nga e cila varet çdo lexim i mëvonshëm. Nëse e anashkaloni atë, sistemi e humbet atë referencë. Një modul kontrolli i airbag-ut ose IMU i hequr, një modul i zëvendësuar ose një njësi e ripozicionuar shkaktojnë rikalibrimin. Pastrimi i kodeve pa rikalibrim është një gabim i zakonshëm dhe i kushtueshëm.
Sistemet e matjes automatike e forcojnë këtë disiplinë. Kalibrimi i automatizuar i robotëve në katin e punishtes shkurton kohën e vënies në punë dhe ruan qëndrueshmërinë që nga fillimi. Monitorimi i vazhdueshëm i shtegut kap reagimet negative herët dhe mbështet përsëritshmërinë. Një demonstrim në vend uli një shteg saldimi rrethor nga 90 pika harku në 5 pika në një ditë të vetme. Përfitime të tilla tregojnë se si automatizimi përmirëson efikasitetin, përsëritshmërinë dhe saktësinë në të njëjtën kohë. Të dhënat e besueshme në kohë reale rrjedhin më pas në sythet e kontrollit dhe matja inerciale bëhet një input i besueshëm dhe jo një burim devijimi.
Sfidat Dhe Konsideratat
Ndërhyrja, Latencia dhe Integrimi i Trashëguar
Rrjetet industriale përballen me disa pengesa transmetimi. Modulet tradicionale përdorin modalitetin gjysmë-dupleks , i cili alternon transmetimin dhe marrjen me kalimin e kohës. Ky dizajn rrit vonesën dhe zvogëlon efikasitetin e sistemit, veçanërisht në skenarët e reagimeve në kohë reale. Fabrikat e dendura ndajnë burime të kufizuara RF në shumë pajisje. Mbingarkesa e kanaleve më pas shkakton humbje të të dhënave dhe ndërhyrje midis pajisjeve. Modulet tradicionale gjithashtu trajtojnë pak kërkesa të njëkohshme të pajisjeve, gjë që ul efikasitetin e transmetimit ndërsa shpërndarjet e IoT rriten. Sinjalet degradohen lehtësisht në mjedise me ndërhyrje të lartë, dhe humbja e paketave mund të prishë standardet e automatizimit dhe monitorimit në distancë.
Sfidë | Përshkrim | ndikim |
|---|---|---|
Vonesa në komunikim | Modulet gjysmë-dupleks alternojnë dërgimin dhe marrjen | Latenci më e lartë, reagime më të dobëta në kohë reale |
Mbingarkesë kanali | Shumë pajisje ndajnë banda të kufizuara RF | Humbja e të dhënave dhe ndërhyrja midis pajisjeve |
Njëkohësi e kufizuar | Modulet trajtojnë disa kërkesa të njëkohshme | Efikasitet më i ulët në fabrikat inteligjente |
Ndërprerje e sinjalit | Zhurma prish transmetimet | Humbja e paketave dhe objektivat e saktësisë së humbura |
Pajisjet e trashëguara shtojnë një shtresë tjetër. Makinat e vjetra shpesh nuk kanë sensorë të integruar, përdorin softuer të patentuar dhe ofrojnë lidhje të kufizuar. Ekipet mund t'i rimodelojnë në vend që t'i zëvendësojnë . Ata bashkangjitin sensorë IoT për të kapur dridhjet, temperaturën, energjinë dhe rrjedhën. Portalet që mbështesin Modbus, OPC UA dhe MQTT i konvertojnë të dhënat në formate moderne. Përpunimi në skaje zvogëlon vonesën dhe përdorimin e bandwidth-it përpara ruajtjes dhe analizave në cloud. Njësitë e Telemetrisë në Distancë lidhin mbylljet e kontakteve dhe Modbus së bashku me protokollet më të reja, dhe raftet e zgjerimit shtesë i lejojnë faqet të modernizohen gradualisht.
Kostoja, Siguria dhe Gatishmëria e Fuqisë Punëtore
Arsyetimi i kostos kërkon një pamje të ciklit jetësor. Çmimet e njësive të sensorëve bien në një interval të ngushtë , kështu që kompleksiteti i integrimit drejton shpenzimet totale më shumë sesa çmimin e komponentëve. Kondicionimi i sinjalit, kalibrimi, kostot e firmware-it dhe testimi i stabilitetit afatgjatë shtojnë të gjitha koston. Shërbimet e shitësit variojnë nga pa mbështetje deri te paketat e plota "çelës në dorë".
Përzgjedhja e sensorëve nuk duhet të udhëhiqet vetëm nga çmimi i komponentëve, por nga kompromisi midis kërkesave të integrimit elektrik, kompleksitetit të përpunimit dhe besueshmërisë afatgjatë të të dhënave.
Siguria kibernetike kërkon vëmendje të barabartë. Autentifikimi i fortë bllokon të paautorizuarit. PLC qasje. Vendosja në listën e bardhë të IP-së kontrollon se cilat pajisje komunikojnë. Lidhjet e enkriptuara mbrojnë të dhënat midis robotëve, kontrolluesve dhe pajisjeve të monitorimit. Pajtueshmëria me IEC 62443-4-2 Mbulon pajisjet e kontrollit nga projektimi deri në vendosje. Monitorimi i rrjetit në kohë reale kap anomalitë herët. Gatishmëria e fuqisë punëtore është gjithashtu e rëndësishme. Teknikët kanë nevojë për trajnim mbi kalibrimin, lidhjen e protokolleve dhe higjienën e sigurisë. Përshpejtuesit në boshtet rrotulluese ushqejnë profile përshpejtimi në këto sisteme dhe stafi duhet t'i lexojë ato saktë. Studimet e lëvizjes në boshtet robotike mbështeten në sinjale të pastra përshpejtimi. Ekipet e trajnuara dobët i lexojnë gabim majat e përshpejtimit dhe humbasin gabimet. Paqëndrueshmëria e polarizimit në sensorët inercialë e përkeqëson problemin kur askush nuk e kontrollon devijimin.
Matja precize dhe transmetimi i të dhënave funksionojnë më mirë si çift. Vlera e tyre e kombinuar tejkalon atë që ofron secila veçmas. Së bashku ato rrisin efikasitetin, forcojnë besueshmërinë dhe u japin ekipeve informacion më të mirë për vendimet.
Kompjuterizimi në skaje do ta çojë përpunimin e të dhënave në kohë reale më afër makinës. Pajisjet skaje të mundësuara nga inteligjenca artificiale do të trajtojnë analizat në kohë reale në vend. Ndjesia pa tel do të kryejë matje aty ku kabllot nuk mund të shkojnë. Akselerometrat në pajisjet rrotulluese do të transmetojnë profile përshpejtimi dhe modelet skaje do t'i lexojnë ato sinjale për shenja të hershme defekti. Çdo rritje e përshpejtimit bëhet një paralajmërim dhe çdo trend lëvizjeje informon planifikimin e mirëmbajtjes. Lexuesit duhet të vlerësojnë matjen dhe transmetimin së bashku, jo në mënyrë të izoluar.
FAQ
Si ndryshon preciziteti nga saktësia në praktikë?
Preciziteti përshkruan se sa afër përputhen leximet e përsëritura me njëra-tjetrën. Saktësia përshkruan se sa afër qëndron një lexim me vlerën e vërtetë. Një instrument i kalibruar gabim mund të japë grupe të ngushta numrash të gabuar. ISO 5725-1 i ndan të dyja nëpërmjet vërtetësisë dhe gabimit të rastësishëm. Kalibrimi i rregullt kundrejt një reference të njohur i mban të dyja nën kontroll.
Pse transmetimi i të dhënave ka po aq rëndësi sa vetë sensori?
Një lexim perfekt nuk ka vlerë derisa të arrijë te kontrolluesi në kohë. Rrjeti i ndjeshëm ndaj kohës mbart të dhëna deri në 1 Gbps me vonesë të ulët të garantuar. Pajisjet Edge i ruajnë dhe përpunojnë leximet pranë makinës. Ky dizajn mbron gjerësinë e brezit dhe parandalon humbjen e të dhënave. Matja ofron të vërtetën, dhe transmetimi e jep atë kur vendimet ende kanë rëndësi.
Ku përshtaten sensorët inercialë në një plan matjeje industriale?
Një njësi matëse inerciale çiftëzon akselerometrat me xhiroskopët për të ndjekur lëvizjen pa një referencë të jashtme. Versionet MEMS mbajnë madhësinë, peshën, fuqinë dhe koston të ulëta. Ato kapin profilet e përshpejtimit në boshte dhe akse robotike. Paqëndrueshmëria e polarizimit përcakton zhvendosje afatgjatë, kështu që përzgjedhja dhe kalibrimi i pjesëve meritojnë vëmendje të kujdesshme.
Çfarë duhet të kontrollojnë ekipet përpara se t'u besojnë të dhënave të lëvizjes?
Kalibrimi vjen i pari. Një IMU e zëvendësuar, e ripozicionuar ose e hequr ka nevojë për rikalibrim përpara se të llogaritet ndonjë lexim. Ekipet duhet gjithashtu të verifikojnë sinkronizimin nëpër kanale duke përdorur ora të përbashkëta ose IEEE 1588 PTP. Kalibrimi i automatizuar shkurton kohën e vënies në punë dhe ruan përsëritshmërinë. Sinjalet e pastra dhe më pas ushqejnë sythet e kontrollit si hyrje të besueshme.
Cilat pengesa e ngadalësojnë më shumë modernizimin?
Makineritë e vjetra shpesh nuk kanë sensorë dhe përdorin softuer të patentuar. Pajisjet e modifikuara me sensorë dhe porta protokolli IoT lidhin Modbus, OPC UA dhe MQTT pa zëvendësim të plotë. Siguria kibernetike ka nevojë për peshë të barabartë dhe IEC 62443-4-2 mbulon pajisjet e kontrollit nga projektimi deri në vendosje. Trajnimi i fuqisë punëtore mbi kalibrimin dhe higjienën e sigurisë plotëson planin.