Integraci systému set-top boxu dokončíte úspěšným propojením hlavních desek plošných spojů, citlivých kabelových svazků, ochranných pouzder, počátečního flashování firmwaru a automatizovaného funkčního testování. Výrobci elektroniky znají hodnotu efektivního procesu montáže krabiček během velkoobjemové tovární výroby. Osvojení si tohoto postupu montáže krabiček vám pomůže odstranit tepelná úzká místa, zkrátit celkové dodací lhůty a snížit hlavní výrobní rizika. S rostoucí hustotou hardwaru musíte vyvážit složité rozvržení součástek s rychlými a opakovatelnými postupy zajištění kvality. Správné řízení každého detailu fyzické montáže chrání kvalitu vašeho konečného produktu, snižuje celkové provozní náklady a zaručuje maximální spokojenost všech vašich cílových koncových zákazníků.
Key Takeaways
Zvolte hliníkové pouzdro se stejnou tloušťkou stěny, abyste podpořili přenos tepla a zabránili chybám při tvarování plastů.
Včas zkontrolujte desky plošných spojů a kabelové svazky pomocí automatizovaných nástrojů, abyste zabránili tomu, aby se vadné díly dostaly na montážní linku.
Udržujte napájecí vodiče v dostatečné vzdálenosti od datových linek a spojte je dohromady, abyste zabránili rušení a ochránili citlivé pájené body.
Před odesláním finálního produktu použijte automatické testy funkcí a teploty na každém zařízení, abyste odhalili poškozené součásti.
Vyplněné krabice vložte do speciálních antistatických sáčků s měkkou pěnou, aby byly chráněny před poškozením během přepravy.
Plánování montáže set-top boxu
Výběr krytu a zásady DFM
Při výběru krytu používejte pravidla Design for Manufacturing (Design pro výrobu). Materiály krytu vybírejte moudře, aby vnitřní teplo hladce odvádělo z hlavní jednotky. Hliník odvádí teplo asi 3.5krát rychleji než nerezová ocel. Tmavý ocelový kryt velmi rychle absorbuje světelnou energii, když je vystaven slunečnímu záření. Toto zachycené teplo zvyšuje vnitřní teplotu krytu o 15–20 °C, než se vnitřní součásti vůbec zapnou. Lesklé vnější povrchy odrážejí sluneční paprsky a chrání křehké vnitřní součásti.
Při lisování tvarů krabic vytvářejte rovnoměrné stěny plastových pouzder. Při práci s ABS plasty dodržujte běžnou tloušťku stěn mezi 2.0–3.5 mm . Stejná tloušťka stěn zabraňuje nevzhledným propadlinám, vnitřním vzduchovým mezerám a ohnutým tvarům. Pro skryté stěny přidejte boční úhly zkosení 1° a pro vnější pohledové plochy 1.5–2°. Pro drsné stěny použijte úhly 3°. Dobré úhly zkosení zajišťují hladké vysunutí dílů, zvyšují úspěšnost výroby, chrání kvalitu a prodlužují životnost továrních nástrojů.
Příprava hardwaru a kabelového svazku
Před zahájením kompletní montáže krabice si pečlivě uspořádejte zásoby z výroby. Před zahájením fyzické instalace důkladně zkontrolujte každou desku plošných spojů. Automatická optická kontrola odhalí 98–99 % povrchových chyb na součástkách desek plošných spojů. Lidské oko zachytí pouze asi 80 % těchto chyb. Odhalení chyb na desce plošných spojů rychle ochrání vaše vysoké standardy kvality výrobků. Vyhnete se tak vkládání špatných desek plošných spojů do hotového kovového rámu krabice.
Před zahájením finální montáže krabice zkontrolujte kabelové svazky a kovové díly. Pečlivě prohlédněte odizolované vodiče pod lupou, abyste odhalili poškozené kovové prameny. Použijte kontrolky krimpovací síly, abyste zabránili uvolnění konců vodičů během výroby kabelových svazků. Pojistky konektorů a kontroly vytažení pinů zastaví uvolněné vodiče uvnitř plastových blocích vodičů. Proveďte 100% testy elektrického toku , abyste opravili nesprávné cesty vodičů. Tyto včasné přípravné kroky zrychlují výrobní linky tím, že snižují počet oprav.
Proces montáže set-top boxu
Integrace PCBA a napájecího zdroje
Výrobu zahájíte upevněním základní desky do spodního šasi. Montážní pracovníci zarovnají montážní otvory s kovovými distančními sloupky, aby se zabránilo namáhání desky. Pomocí sady momentových nástrojů utáhnete malé šrouby, abyste desku upevnili. Tento krok zabrání praskání desky, chrání slabé pájené spoje a zajišťuje dlouhodobou stabilitu během provozu.
Dále nainstalujete interní napájecí zdroj do jeho pozice v šasi. Dobré napájecí zdroje potřebují klíčové prvky pro stínění slabých částí skříně:
Tepelná ochrana, která zastaví neočekávané výkyvy vnitřní teploty
Vysoká úspora energie během dlouhých provozních hodin systému
Flexibilní podpora napájení pro různé globální elektrické sítě
Připojení napájecích jednotek k základním deskám vyžaduje dobrou ochranu proti šumu během montáže. Použijte hvězdicové uzemnění vedením všech zemnících vodičů do jednoho bodu. Toto uspořádání zabraňuje vzniku špatných zemních smyček. Umístěte malé 100nF kondenzátory poblíž napájecích pinů, abyste odstranili rychlý napěťový šum v kritických oblastech desky. Udržujte vysokonapěťové uzemnění oddělené od nízkonapěťových uzemnění, abyste zabránili posunům napětí. Udržujte délku vodičů pod 5 mm, abyste snížili odpor vodičů. Silné zemnící plochy snižují odpor obvodu, čímž udržují signály čisté a zlepšují celkovou spolehlivost zařízení.
Integrace kabelových tras a pouzder
Svazky vodičů zapojíte po upevnění hlavních desek plošných spojů uvnitř rámu. Proces sestavení krabice vyžaduje v malých pouzdrech striktní vedení vodičů. Úhledné umístění vodičů přímo pomáhá s teplem a chlazením , snižuje hluk a usnadňuje opravy. Dobré vedení umožňuje pracovníkům snadno kontrolovat součásti, aniž by narušovali blízké vodiče, což urychluje opravy ve výrobě.
Spolehlivost produktů zvyšujete používáním pravidel pro inteligentní rozložení kabelů:
Udržujte elektrické vedení daleko od rychlých datových linek, abyste snížili šum.
Kabelové svazky upevněte plastovými sponami, abyste zabránili odření drátů o ostré kovové hrany.
Udržujte vzduchové cesty volné, aby chladiče mohly systém správně chladit.
Montáž pokročíte přípravou vnější krabice k finálnímu uzavření. Před utěsněním vnější jednotky pečlivě zkontrolujte každou drátovou cestu. Přiskřípnutí vodičů mezi plastovými stěnami krabice může způsobit přerušení měděných drátů a zkraty. Ponechte volné vodiče v blízkosti zástrček, aby třesení nepoškodilo slabé pájené spoje.
Horní skříň upevníte na spodní rám pomocí šroubů nebo zacvakávacích spojů. Správné utěsnění zabraňuje vniknutí prachu a vody zvenčí a zároveň pevně drží vnitřní součásti. Pečlivé provedení každého kroku chrání vnitřní součásti před předčasným selháním během používání. Získáte vysokou kvalitu výroby a zároveň vytvoříte plynulý výrobní postup v celé továrně.
Testovací protokoly pro úspěšnou montáž krabice
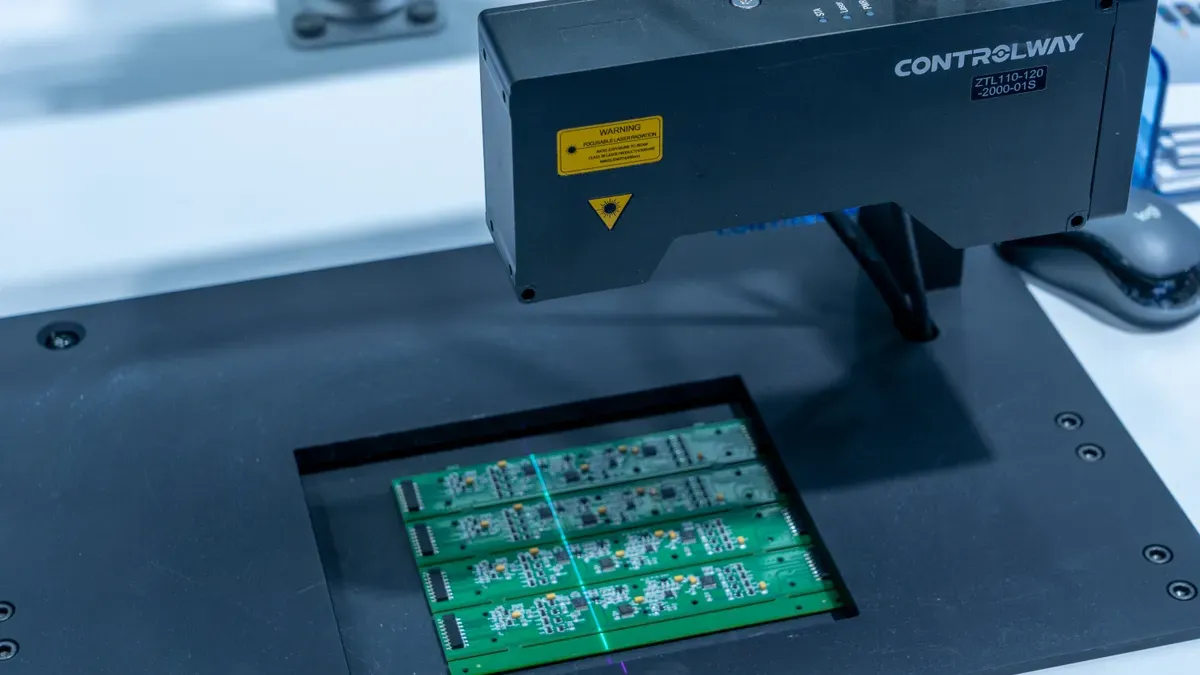
Aktualizace firmwaru a funkční testování
Do každé sestavy nainstalujete startovací software, abyste připravili vnitřní hardwarové součásti pro každodenní použití. Výrobní pracovníci během montáže krabicové sestavy provedou jednoduchý proces nastavení softwaru:
Stáhněte si správný soubor s firmwarem systému (
.image) z hlavního webu a zkopírujte jej na USB disk s formátem FAT32.Vložte USB disk do portu set-top boxu, zapněte napájení a stisknutím tlačítka Menu zobrazíte možnosti.
Procházejte obrazovku nabídky pro obnovení, otevřete sekci aktualizace softwaru a spusťte rutinu pro flashování systémových souborů.
Nechte zařízení běžet 5 až 10 minut a ujistěte se, že během této doby nikdo neodpojuje zástrčku ze zásuvky.
Varování: Aktualizace softwaru může znovu zablokovat portál, proto před aktualizací všech sériových běhů otestujte jednu jednotku.
Standardizace nastavení softwaru napříč továrními linkami zabraňuje chybám při nastavení uživatelem, snižuje počet softwarových chyb a urychluje přípravu jednotek. Automatizované testování kontroluje fyzické porty a běžící software, aniž by zpomalovalo denní pracovní výstupy ve výrobě. Nové testovací systémy porovnávají živé signály jednotek se staršími výsledky testů . Tato neustálá kontrola dat rychle vyhledává běžné poškozené součásti a pomáhá pracovníkům ve výrobě najít skryté problémy s propojením. Inteligentní testovací software provádí živé kontroly velikosti zobrazení videa, dekódování zvuku, načasování signálu a aktivních síťových připojení. Automatizované testovací systémy také spouštějí smyčkové kontroly síťových portů, slotů pro karty a bezdrátových čipů, aby zajistily plynulé streamování. Před přesunem jednotek na poslední výrobní stanici zkontrolujete stabilní síťové připojení, jasné přehrávání videa a správnou odezvu napájení.
Testování zapálení a ověření signálu
Testujete rychlé signálové cesty, abyste udrželi vysokou kvalitu produktu v každé konstrukční skupině. Speciální signálové nástroje kontrolují výstupní diagramy obrazovky, aby potvrdily úrovně výkonu a oficiální standardy shody:
Poslat
PRBS9testovací signálový vzorec přes připojené kabely při nastavených rychlostech.Pro vyhodnocení jasnosti signálu zkontrolujte porovnání bočních a horních mezer mezi očima s nastavenými hranicemi.
Upravte automatické poklesy signálu od 0 do -15 dB pro porty HDMI nebo -3.5 dB pro připojení USB.
Proveďte dodatečné elektrické kontroly, včetně testů trasy vodičů, odporu vedení a kontrol značek.
Standardní nástroje pro porovnávání testují frekvenční a časové posuny, aby zjistily drobné poklesy signálu podél vodičů desky. Poté se každá uzavřená krabice přesune do horkých testovacích pecí, kde se provedou testy tepelného namáhání. Testování tepelným namáháním nutí slabé součástky, aby se rozbily uvnitř továrny, a ne doma. Testovací pracovníci sledují chvění signálu, poklesy signálu, šum na vedení a křížový šum během dlouhých testovacích cyklů v peci. Později tovární pracovníci provedou požadovanou kontrolu kvality, aby zkontrolovali fyzické zarovnání portů, jasné štítky a plnou pevnost vnější krabice. Provedení kompletní závěrečné kontroly zajišťuje, že každá hotová krabice zvládne náročné každodenní domácí použití. Důkladné kontroly snižují míru vrácení, chrání důvěru zákazníků a zvyšují počet dobrých kusů napříč všemi pracovními směnami v továrně.
Řešení problémů s montáží a balením
Tepelná správa a správa kompatibility
Malé prostory v pouzdrech způsobují běžné problémy během finální výroby produktů. Těsné pouzdra zachycují teplo v blízkosti pracujících součástí a drobné chyby při výrobě způsobují špatné zarovnání součástí. Tyto problémy s teplem vyřešíte umístěním silných chladicích podložek přímo mezi horké čipy a vnější kovové pouzdro. Pečlivé zarovnání součástí během finální montáže také zabrání namáhání rámu, odstraní špatné mezery v desce a chrání slabé vnitřní spoje.
Abyste chránili vnitřní části set-top boxu, musíte striktně kontrolovat velikosti součástek. Slabé pájecí body praskají, když se desky plošných spojů ohýbají uvnitř malých drážek v pouzdře během montážních kroků. Napětí v rámu během montáže desek zabráníte dodržováním jasných pravidel IPC-A-610 Class 2 napříč všemi výrobními linkami. Shodné velikosti pouzder pomáhají hladce odvádět teplo, omezují vnitřní horká místa, usnadňují celkovou montáž a udržují zařízení v provozu dlouhou dobu.
Konečné balení a příprava distribuce
Každý hotový kus prochází před vstupem do balicího prostoru poslední kontrolou. Pracovníci v továrně kontrolují zarovnání portů, čistí vnější povrchy krabic a na displeje umisťují průhledné ochranné fólie. Tato přísná kontrola chrání povrchy kusů před náhodným poškrábáním během přepravy a zároveň udržuje celkovou kvalitu produktu napříč všemi výrobními skupinami.
Pracovníci umístí každou hotovou jednotku do krabice na míru spolu s hlavními systémovými doplňky. Do hlavní prodejní krabice vložíte dálkové ovladače, napájecí jednotky a rychlé video kabely.
Zabalte hlavní jednotku do antistatického obalu, abyste zabránili vzniku statické elektřiny.
Do krabice vložte tvarované pěnové koncovky, které odolají silným nárazům.
Vložte uživatelské příručky, malé baterie a instalační kabely do označených vnitřních slotů.
Zalepte potištěnou maloobchodní krabici silnou bezpečnostní páskou.
Nakonec tovární týmy vloží několik maloobchodních krabic do silných kartonových přepravních beden pro konečné doručení. Pracovníci nalepí na hlavní krabice čitelné štítky s kódem, sériovými čísly a dodacími adresami. Tento jednoduchý proces balení chrání slabou elektroniku během mezinárodní přepravy, zabraňuje fyzickému poškození při přepravě a urychluje skladování pro velké tovární partnery.
Zjednodušíte proces montáže set-top boxu, abyste zvýšili celkovou kvalitu a snížili provozní náklady. Kombinace pravidel pro včasný návrh, inteligentního chlazení a přísného testování přímo chrání váš hardware během každodenní montáže v továrně. Tyto integrované kroky optimalizují každý výrobní proces a zároveň zajišťují konzistentní a spolehlivý výkon produktu v terénu.
Maximální tržní hodnotu získáte zavedením těchto osvědčených metod do vašich aktivních výrobních sérií. Zkušení smluvní partneři vám pomohou zvládnout úkoly fyzické montáže krabic, zlepšit výstupní výtěžnost a zajistit maximální spokojenost zákazníků. Partnerství se zkušenými specialisty na elektroniku zvyšuje celkové výsledky montáže krabic v každé tovární směně.
Nejčastější dotazy
Jak optimalizujete výběr krytu pro integraci set-top boxu?
Vyberte materiály pouzder s vysokým tepelným tokem, které odvádějí teplo od pracujících částí. Udržujte tloušťku plastových stěn rovnoměrnou, mezi 2.0 a 3.5 mm. Opravte boční zkosení, zastavte vady lišt pouzder a vyhlaďte proces výroby.
Proč byste se měli při výrobě řídit normami IPC-A-610 třídy 2?
Dodržujte normy IPC-A-610 třídy 2, abyste zabránili fyzickému tlaku rámu na vnitřní desky plošných spojů. Dodržování těchto pravidel zabraňuje praskání pájených spojů uvnitř těsných pouzder. Tento krok zvyšuje celkovou kvalitu výrobků ve velkých výrobních sériích.
Jakou roli hraje automatizované testování ve výrobě set-top boxů?
Automatizované testování kontroluje zvukové a obrazové signály, propojení konektorů a nastavení softwaru bez zpomalení pracovních linek. Rychle odhalíte včasné selhání dílů. Tento stabilní proces snižuje počet vrácených produktů zákazníky a chrání vaši výrobní produkci.
Jak zabránit poškození kabelu uvnitř kompaktního krytu?
Veďte elektrické vedení mimo datové cesty a zajistěte svazky kabelů plastovými sponami. Před uzavřením vnějšího rámu krabice zkontrolujte cesty vodičů. Ponechání malého volného prostoru pro vodiče v blízkosti zástrček zabrání namáhání slabých pájených spojů během montáže.