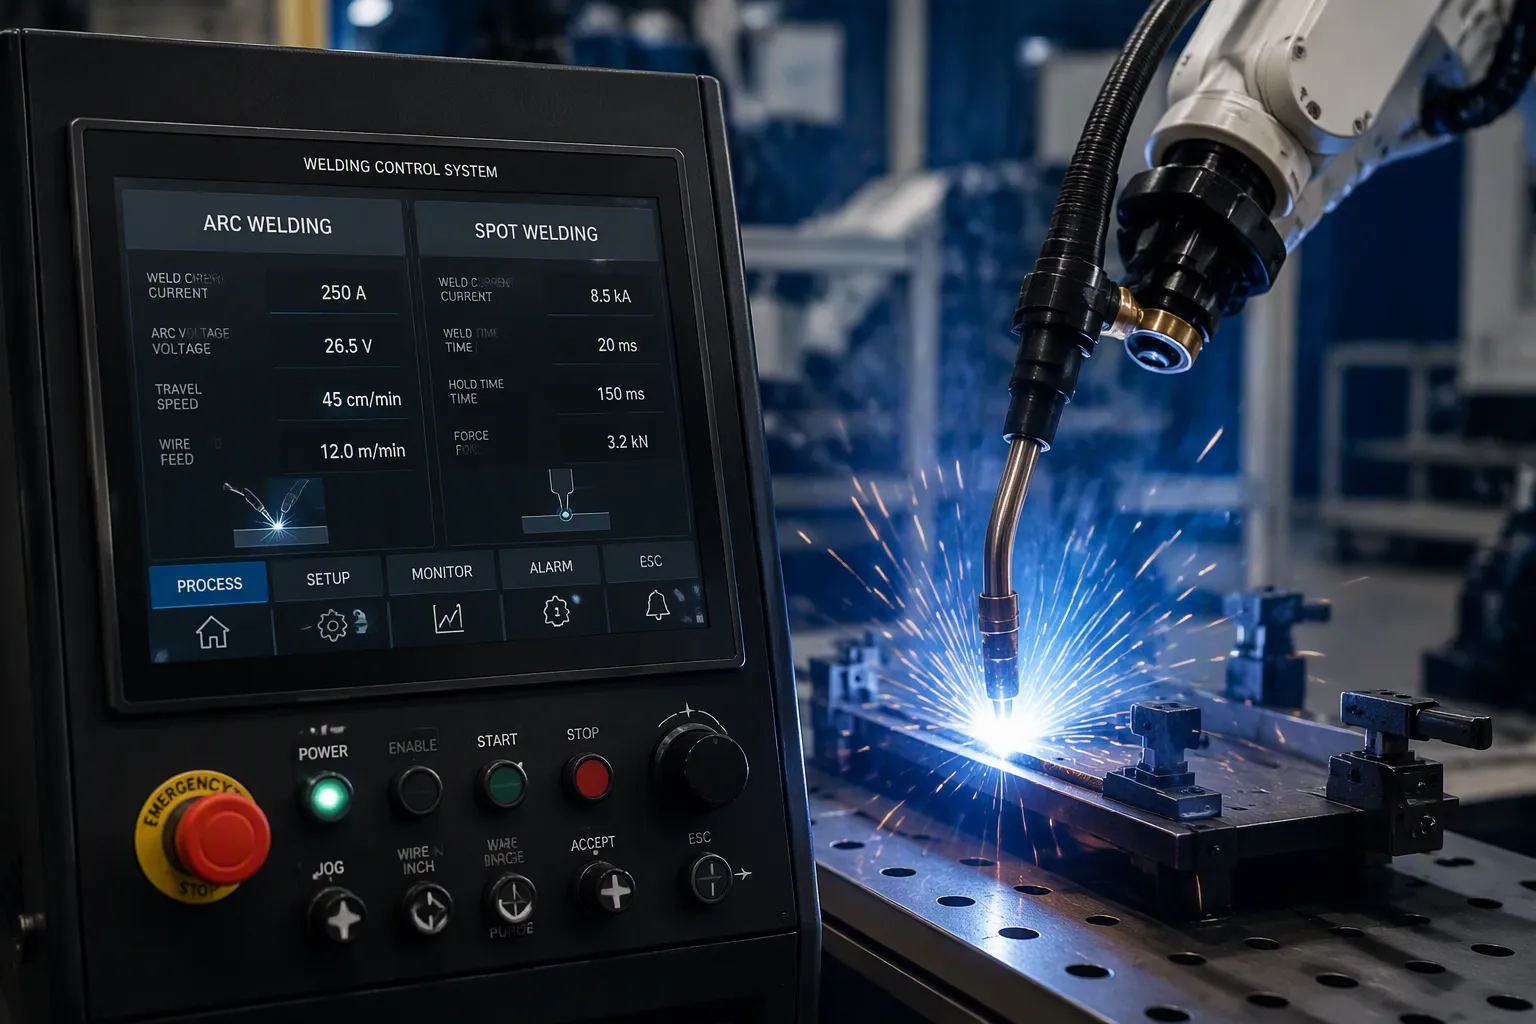
Systém řízení obloukového a bodového svařování je sada elektroniky a softwaru, která řídí nastavení svařování. To udržuje každý svar konzistentní, bezpečný a opakovatelný. Oba procesy fungují na odlišných fyzikálních principech, takže jejich řídicí systémy spravují různé proměnné. Řídicí jednotka obloukového svařování řídí stabilitu oblouku, proud a napětí. Řídicí jednotka bodového svařování řídí proud, čas a tlak elektrody. Hardwaroví inženýři a týmy elektronických produktů zde čelí skutečným volbám na úrovni desek plošných spojů. Výběr výkonového stupně, izolovaný pohon hradla, měření proudu a rozteč vysokého napětí, to vše formuje konečný návrh. Hned poté přicházejí na řadu kompromisy ve výrobě. Konstruktéři musí zvážit tepelné cykly, povrchové cesty a vůle a limity DFM, než se řídicí systém dostane do výroby.
Key Takeaways
Systémy řízení obloukového svařování zvládají stabilitu oblouku, proud a napětí, aby udržely svary konzistentní.
Systémy řízení bodového svařování řídí proud, čas a tlak elektrody, aby se dosáhlo silných a opakovatelných svarů.
Uzavřená smyčka zpětné vazby zlepšuje svary tím, že se přizpůsobuje opotřebení elektrody a změnám na povrchu.
Konstrukční volby na úrovni desky , jako je regulace tepla a rozteč vysokonapěťových vodičů, ovlivňují spolehlivost svařovacího systému.
Znalost fungování svařování pomáhá inženýrům vybrat správný řídicí systém pro každou úlohu.
Základy řídicího systému obloukového svařování
Systém řízení obloukového svařování se skládá z pouzdra a desek plošných spojů uvnitř něj. Tyto součásti řídí svařovací proud, napětí, podávání drátu, vzdálenost oblouku a rychlost posuvu. Počítačem řízené stanice pro obloukové svařování udržují tyto funkce synchronizované. Například řada AWS-210-400-800 používá programovatelné napájecí zdroje založené na mikroprocesorech. Tyto jednotky poskytují uzavřenou smyčku servořízení svařovacího proudu, rychlosti posuvu, vzdálenosti oblouku a podávání drátu. Proud, napětí, posuv a podávání drátu zůstávají v systému synchronizované.
Klíčové komponenty a funkce
Návrh je rozdělen do funkčních oblastí. Níže uvedená tabulka shrnuje rozdělení práce.
Řídicí komponenta | Přiřazené funkce |
|---|---|
Doména řadiče | Zvládá součásti a funkce úzce spojené se samotným svařovacím procesem |
Doména supervizora | Zajišťuje obecnější funkce (dohled na vyšší úrovni) |
Vícerozměrný regulátor | Nahrazuje první odhad parametrů nepřímého svařování po zahájení svařování (t > 0) |
Vstup operátora | Nastavuje pouze přímé parametry svaru, jako je šířka svaru a hloubka průvaru |
Řídicí jednotka svářecího stroje proto odděluje řízení na úrovni procesu od dohledu na vyšší úrovni. Obsluha nastavuje přímé parametry svařování. Vícerozměrná řídicí jednotka zlepšuje odhad nepřímých parametrů po spuštění oblouku.
Obsluha krok za krokem
Typický cyklus prochází několika fázemi. Operátor zadává přímé parametry na rozhraní. Dozorčí doména předává tyto cíle procesnímu regulátoru. Napájecí stupeň poté zapne oblouk. Vícerozměrný regulátor aktualizuje svůj odhad nepřímých parametrů, jakmile svařování začne. Zpětná vazba v uzavřené smyčce udržuje proud, napětí, dráhu a podávání drátu na cílových hodnotách. Systém na konci svařování oblouk vypne.
Důležité informace o návrhu
Volby na úrovni desky ovlivňují výkon . U výkonového stupně byste měli zvážit možnosti IGBT, MOSFET a SCR s ohledem na spínací frekvenci a ztráty vedením. Izolovaný budič hradla s dostatečnou dobou nečinnosti zabraňuje průrazu napětí. Tlumiče, TVS diody a varistory omezují spínací přechodové jevy a přepětí ve vedení. Měření proudu se spoléhá na bočník, Hallův senzor nebo proudový transformátor. Každá metoda obchoduje s přesností oproti izolaci a nákladům. Optoizolace odděluje výkonový stupeň od řídicí logiky. Povrchová cesta a vzdušná vzdálenost musí splňovat pravidla pro odstupy vysokého napětí. Silná měď a přípojnice nesou cestu velmi vysokého proudu. Chladič a tepelné cykly omezují životnost zařízení. Omezení DFM utvářejí počet vrstev, hmotnost mědi a tok montáže. Tyto kompromisy rozhodují o tom, který návrh se dostane do výroby.
Bodové svařování a odporové bodové svařovací systémy
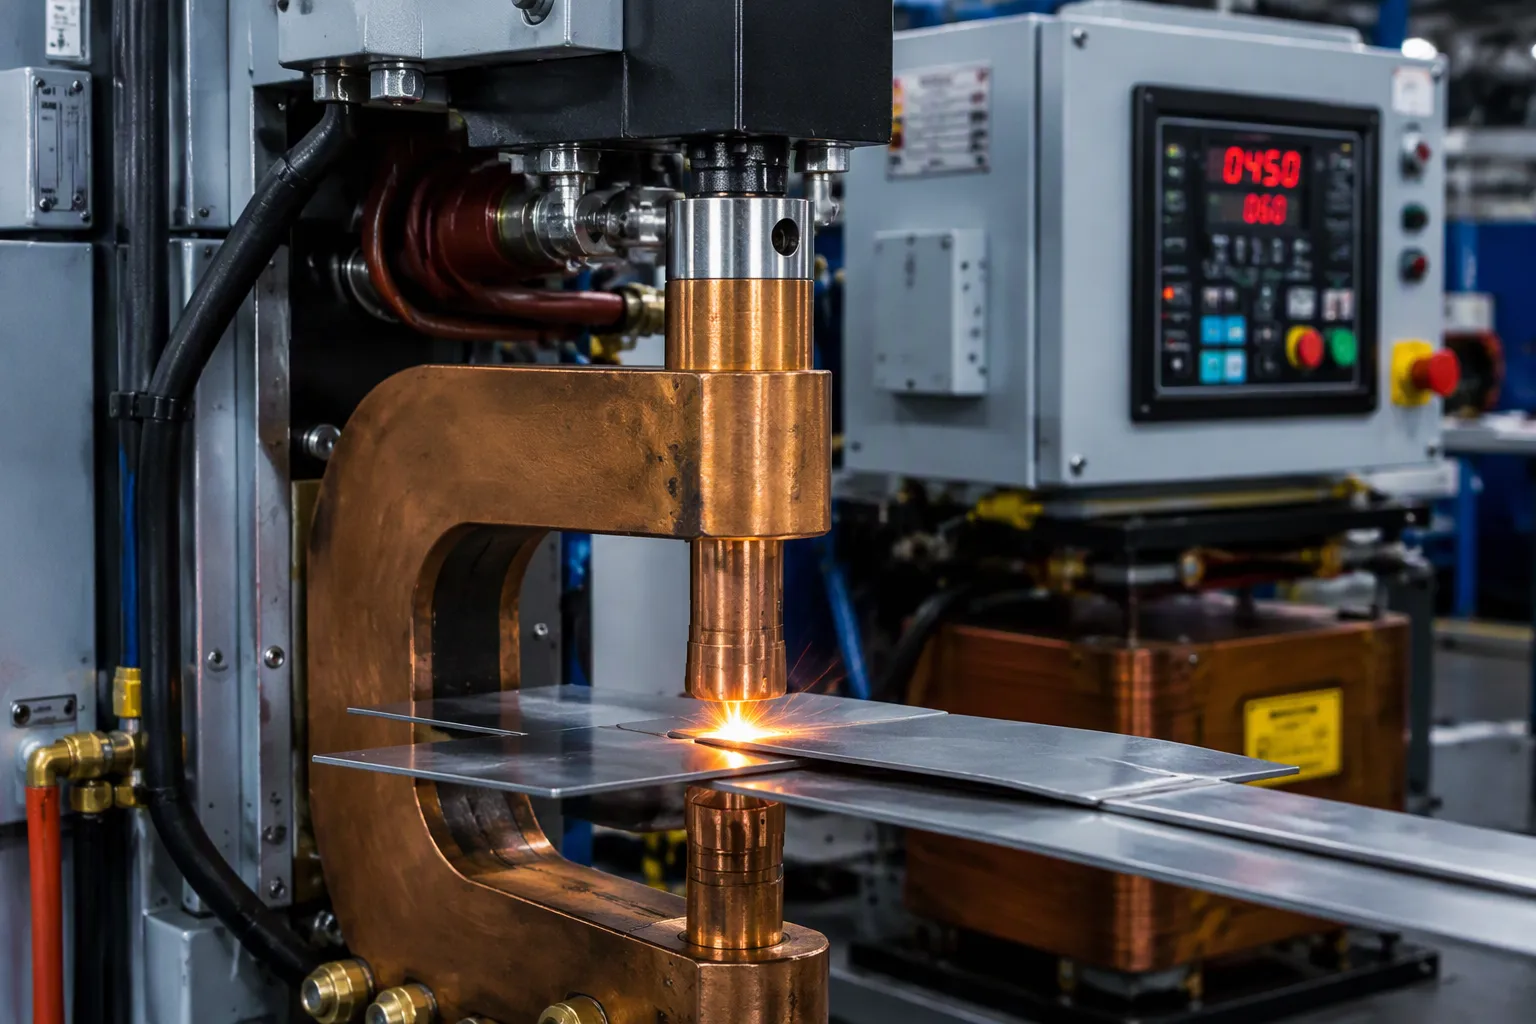
Bodové svařování spojuje kovové plechy v jednom bodě. Využívá tlak a propouští elektrický proud skrz svazek. Teplo z elektrického odporu taví základní kov na kontaktním povrchu. Inženýři tomu říkají odporové bodové svařování, jeden z několika typů odporového svařování. Výrobní linky často používají zařízení MFDC-RSW (středněfrekvenční stejnosměrný proud) nebo... PLCřízená automatizace. V síťových buňkách komunikuje řídicí deska AW s integrovanou deskou časovače řízení svařování 785 přes sériové spojení. Deska časovače je zodpovědná za plán zapalování. Deska AW se stará o sekvencování a navazování spojení (handshake).
Součásti bodového svařovacího systému
Části bodového svařovacího systému spadají do skupin mechanických, elektrických a řídicích. Níže uvedená tabulka ukazuje každou součást a její funkci.
Složka | funkce |
|---|---|
Držáky nástrojů | Pevně držte elektrody a podepřete volitelné vodní hadice, které je chladí |
elektrody | Nízkoodporová slitina mědi, tvarovaná dle aplikace; tvoří součást sekundárního obvodu transformátoru |
napájení | Dodává svářečce elektrickou energii |
Jednotka pro ukládání energie | Kondenzátorová baterie poskytuje vysoký okamžitý výkon; není potřeba při nízké poptávce |
Vypínač | Ukládá uloženou energii do svařovacího transformátoru |
Svařovací transformátor | Snižuje napětí a zvyšuje proud, čímž snižuje úroveň, kterou musí spínač zvládnout |
Kontrolní schránka | Řídí spínač a může monitorovat napětí nebo proud elektrody |
Zbraň typu C | Vysoká tuhost a flexibilita nástrojů s kolineárním pohybem; vhodné pro práci s vysokými silami na tlustých materiálech |
Zbraň typu X | Větší pracovní prostor, ale menší tuhost; hodí se pro tenké ploché panely a vyžaduje kopulovité hroty |
Jak bodové svařování: Řídicí sekvence
Operátoři dodržují pevně stanovenou sekvenci. Řídicí jednotka měří časy jednotlivých fází.
Doba stisknutí – elektrody se sevřou a vytvoří sílu před zahájením toku proudu, čímž se usadí vrstvy a stabilizuje kontakt.
Doba svařování – proud prochází svazkem a elektrický odporový ohřev zvětšuje nuget.
Doba výdrže – proud se zastaví, ale síla pokračuje; nuget pod tlakem tuhne.
Doba vypnutí – elektrody se zasunou a obrobek se posune vpřed, čímž se nastaví rychlost cyklu.
Doba svařování se spouští sama po době stlačení. Doba výdrže následuje po době ohřevu a doba vypnutí uzavírá smyčku. Tyto parametry bodového svařování – stlačení, svařování, výdrž, vypnutí – nastavují parametry bodového svařování pro daný spoj. Zpětná vazba s uzavřenou smyčkou měří svařovací proud pomocí směšovacího rezistoru nebo Hallova senzoru. To je lepší než nastavení pouze s časováním v otevřené smyčce, protože kompenzuje opotřebení elektrody a oxidaci jazýčku. Proudový transformátor nabízí další izolovanou možnost. Řídicí systém upravuje zážeh tak, aby udržel cíl.
Pokyny pro navrhování
Zvládání nárazového napětí a přepětí v síti vyžaduje včasnou pozornost. Varistor a svorka TVS chrání přední konec. Chladič musí zakrývat jak výkonové součástky, tak elektrody, protože tepelné cykly opotřebovávají hroty i pájené spoje. Nastavení tlaku bodového svařování interaguje s proudem a dobou svařování, proto zkontrolujte všechny tři prvky společně. Omezení DFM ovlivňují uspořádání přípojnic a hmotnost mědi. Na straně vysokého napětí udržujte dostatečné povrchové cesty a vůle. Technika zvukového odporového svařování kombinuje krátkou dobu svařování s dostatečnou silou. Každý bodový svářecí stroj odměňuje pečlivý návrh desky. Proces bodového svařování zůstává opakovatelný, když elektronika drží své cíle.
Porovnání řídicích systémů a návrhových kompromisů
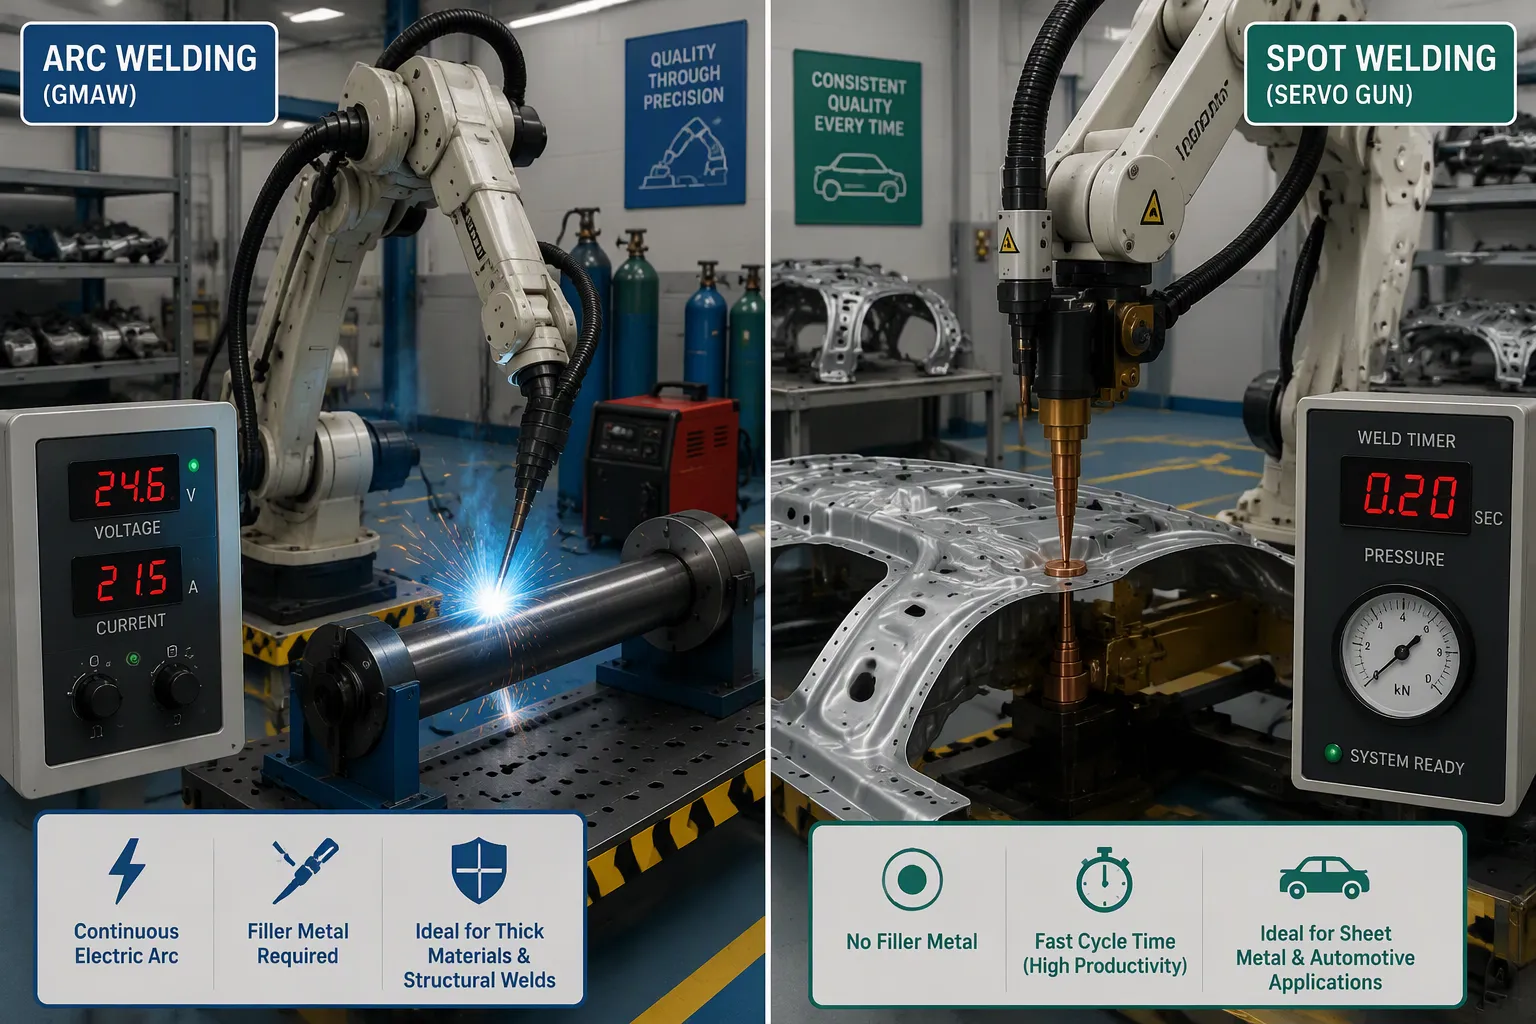
Obloukové vs. bodové: Klíčové rozdíly
Systém řízení obloukového svařování řídí stabilitu oblouku, proud a napětí. Řídicí jednotka bodového svařování řídí proud, čas a tlak elektrody. Proces oblouku vyžaduje stabilní plazmový sloupec, takže řídicí jednotka oblouku fixuje napětí a proud mnohokrát za sekundu. Proces bodového svařování závisí na teple z elektrického odporu na svařovaném povrchu. Zde řídicí jednotka časuje pulz elektrického proudu a udržuje stabilní tlak bodového svařování.
Parametry bodového svařování – stlačení, svařování, přidržení a vypnutí – nemají žádný obloukový ekvivalent. Obloukové systémy místo toho ovládají podávání drátu, rychlost posuvu a vzdálenost oblouku. Bodový svářecí stroj vysílá jeden pulz na bod. Obloukový systém běží bez zastavení podél svaru. Tyto rozdíly ovlivňují konstrukci desek. Obloukové desky potřebují rychlé proudové smyčky. Bodové desky potřebují přesné čítače doby svařování a doba svařování a proud musí sledovat společně.
Aplikace a výrobní kompromisy
Automobilová výroba využívá oba procesy ve velkém objemu. Automobilové výrobní linky také kombinují typy odporového svařování. Níže uvedená tabulka uvádí běžné použití bodového svařování a obloukového svařování na vozidle.
Proces svařování | Typické automobilové aplikace | Klíčové Podrobnosti |
|---|---|---|
Robotické TIG svařování | Tenkostěnné trubky, viditelné opracované svary | Zvládá tloušťku stěny 0.5 mm–3 mm; v kombinaci s roboty ABB IRB 1660ID a napájecími zdroji Miller Dynasty pro přesné řízení oblouku |
Odporové bodové svařování | Karoserie automobilů v bílé barvě a plechové montáže | Roboty FANUC R-2000iC se servo pistolemi; 1 200–1 800 bodů/hodinu; míra úspěšnosti při tahových zkouškách nuggetů nad 99.7 %; přítlak elektrody 156–360 kg |
MIG/MAG (GMAW) | Ocelové a hliníkové komponenty, včetně držáků výfukového potrubí | Pracovní proces pro ocel o tloušťce 1.2 mm–12 mm; pulzní MIG snižuje rozstřik; CMT pro hliník bez rozstřiku; skutečná buňka pro konzolu výfukového potrubí Tier 1: 340 dílů/směna, 22sekundový cyklus, míra zmetkovitosti snížena ze 4.2 % na 0.3 % |
Typická karoserie automobilu pojme několik tisíc bodových svarů. Tento objem je efektivní, protože bodové svařování je pro robotická ramena na montážní lince velmi rychlé a snadné.
Bodové a obloukové svařování se často používají ve vysoce produkčních zakázkách, jako je automobilový průmysl, kde bodové svařování spojuje tenké plechové rámy dohromady.
Výhody a nevýhody bodového svařování pramení z této rychlosti. Je rychlé a roboticky vhodné, ale spojuje pouze tenké stohy plechů. Opotřebení elektrody také v průběhu času mění svařovací proud. Obloukové svařování zvládá silnější profily a dlouhé svarové spoje. Mezi kompromisy ve výrobě patří náklady, tepelné cykly, povrchové cesty a vůle a omezení DFM. Desky pro odporové svařování čelí silným tepelným cyklům . Jak odporové svařování, tak obloukové svařování vyžadují pečlivý návrh přípojnic a mědi.
Systém řízení svařování je elektronika a software, které řídí proces svařování. Systém řízení obloukového svařování udržuje stabilitu oblouku, proud a napětí na cílové hodnotě. Systém bodového svařování místo toho řídí svařovací proud, dobu svařování a tlak elektrody. Oba systémy poskytují konzistentní, opakovatelné a bezpečné svary. Proces bodového svařování závisí na přesném načasování, zatímco práce s obloukem závisí na rychlých proudových smyčkách. Volba na úrovni desky plošných spojů a výrobní kompromisy rozhodují o tom, který řídicí systém je vhodný pro daný produkt. Inženýři by měli před vydáním zvážit tepelné cykly, povrchové cesty a vůle a limity DFM. Pečlivě zvolené parametry svařování a správné cesty elektrického proudu zajišťují opakovatelnost každého svaru.
Nejčastější dotazy
Co vlastně reguluje systém řízení svařování?
Systém řízení svařování řídí energii, která dosahuje spoje. Systém oblouku udržuje stabilitu oblouku, proud a napětí na cílové hodnotě. Bodový svářecí stroj místo toho časuje pulz a udržuje sílu elektrody. Každý regulátor odpovídá fyzice svého vlastního procesu.
Proč bodové svařování potřebuje uzavřenou smyčku proudové zpětné vazby?
Opotřebení elektrody a oxidace povrchu v průběhu času mění dráhu odporu. Časový systém s otevřenou smyčkou tento posun nevidí. Řídicí jednotka s uzavřenou smyčkou měří svařovací proud a koriguje úhel zážehu. Proces bodového svařování pak zůstává opakovatelný po tisíce cyklů.
Jak si inženýři vybírají mezi obloukovými a bodovými systémy pro daný produkt?
Geometrie spoje rozhoduje jako první. Tenké plechy se dobře skládají z bodového svařování a dlouhé spoje na silnějších profilech fungují dobře s obloukovým svařováním. Důležitý je i objem výroby. Robotická buňka s výkonem 1 200–1 800 bodů za hodinu upřednostňuje odporové svařování, zatímco nízkoobjemová výroba upřednostňuje obloukové zařízení.
Které problémy na úrovni představenstva způsobují nejvíce selhání v terénu?
Tepelné cykly jsou na vrcholu seznamu. Výkonové součástky i hroty elektrod se opotřebovávají opakovanými tepelnými pulzy. Špatná povrchová cesta a vůle na straně vysokého napětí také způsobují poruchy. Konstruktéři by měli také včas omezit nárazové proudy v síti. Pečlivé uspořádání cesty elektrického proudu zabraňuje vzniku přehřátých míst.