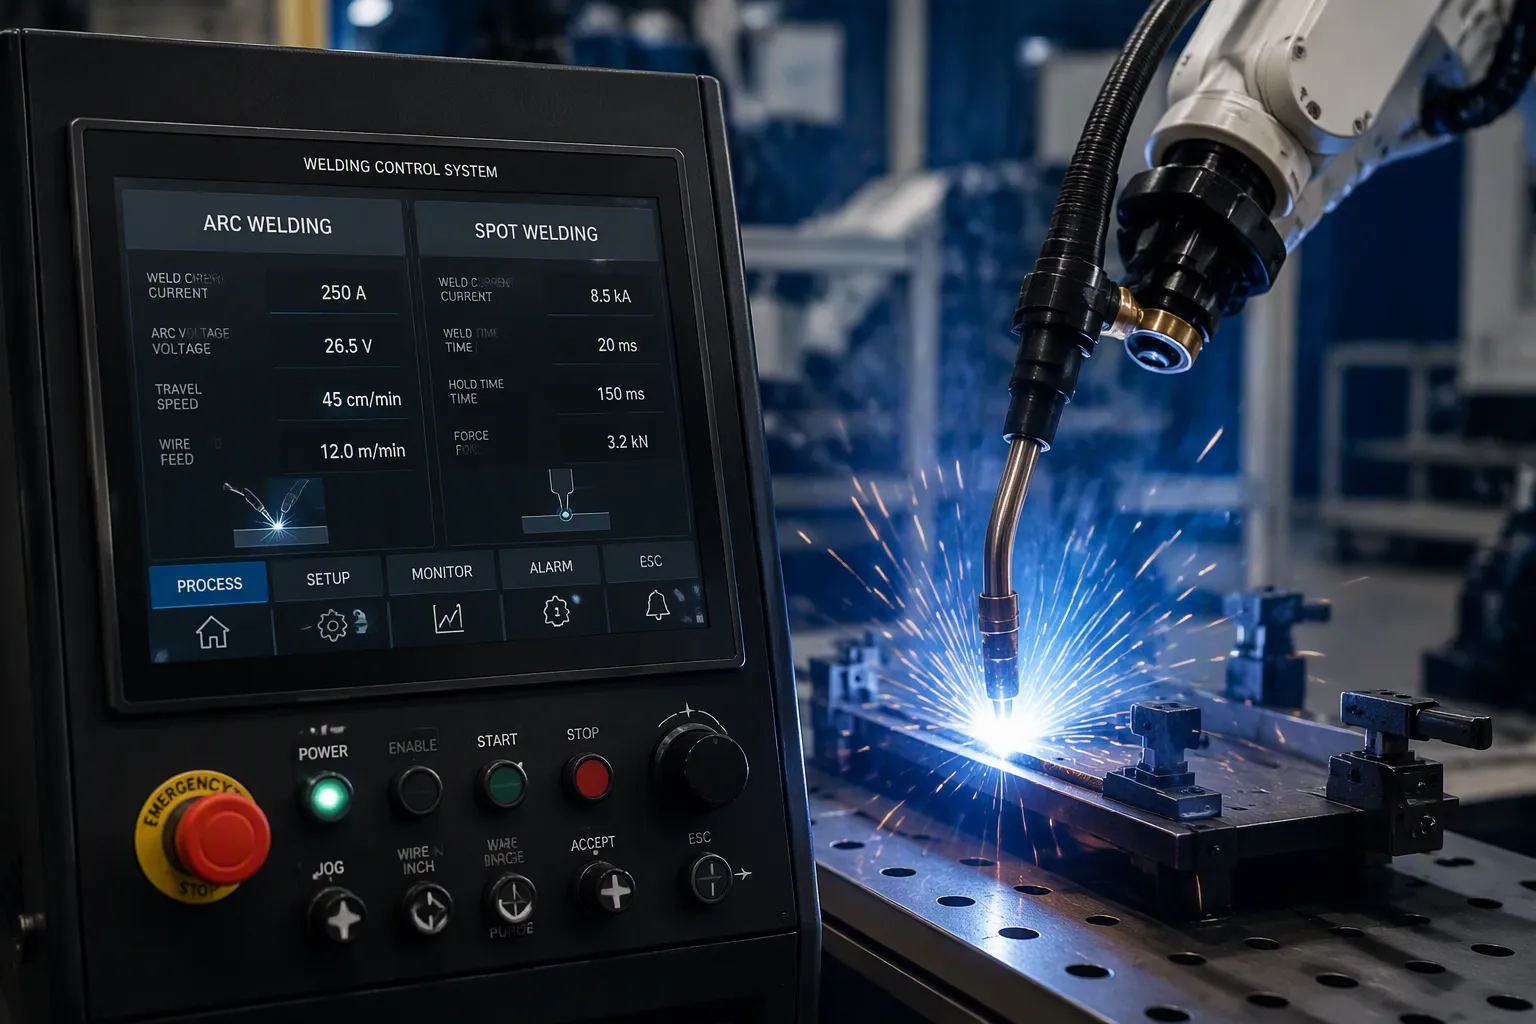
Un sistema de control de soldadura per arc i soldadura per punts és el conjunt d'electrònica i programari que controla la configuració de la soldadura. Això manté cada soldadura consistent, segura i repetible. Els dos processos funcionen amb una física diferent, de manera que els seus sistemes de control gestionen variables diferents. Un controlador de soldadura per arc gestiona l'estabilitat de l'arc, el corrent i el voltatge. Un controlador de soldadura per punts gestiona el corrent, el temps i la pressió de l'elèctrode. Els enginyers de maquinari i els equips de productes electrònics s'enfronten a decisions reals a nivell de placa. La selecció de l'etapa de potència, l'accionament de la porta aïllada, la mesura del corrent i l'espaiat d'alta tensió configuren el disseny final. Els compromisos de fabricació vénen just després. Els dissenyadors han de sospesar els cicles tèrmics, la dispersió i la distància lliure, i els límits del DFM abans que un sistema de control arribi a la producció.
Sortides de claus
Els sistemes de control de soldadura per arc gestionen l'estabilitat, el corrent i el voltatge de l'arc per mantenir les soldadures consistents.
Els sistemes de control de soldadura per punts controlen el corrent, el temps i la pressió de l'elèctrode per fer soldadures fortes i repetibles.
La retroalimentació en bucle tancat millora les soldadures ajustant el desgast dels elèctrodes i els canvis a la superfície.
Les opcions de disseny a nivell de placa , com el control de la calor i l'espaiat d'alta tensió, afecten la fiabilitat d'un sistema de soldadura.
Saber com funciona la soldadura ajuda els enginyers a triar el sistema de control adequat per a cada treball.
Conceptes bàsics del sistema de control de soldadura per arc
El sistema de control de la soldadura per arc és la carcassa i les plaques de circuit que hi ha a dins. Aquestes parts controlen el corrent de soldadura, el voltatge, l'alimentació del filferro, la distància de l'arc i la velocitat de desplaçament. Les estacions de soldadura per arc controlades per ordinador mantenen aquestes funcions sincronitzades. La família AWS-210-400-800, per exemple, utilitza fonts d'alimentació programables basades en microprocessador. Aquestes unitats proporcionen un servocontrol de bucle tancat del corrent de soldadura, la velocitat de desplaçament, la distància de l'arc i l'alimentació del filferro. El corrent, el voltatge, el desplaçament i l'alimentació del filferro es mantenen sincronitzats dins del sistema.
Components i funcions clau
El disseny es divideix en àrees funcionals. La taula següent resumeix la divisió del treball.
Component de control | Funcions assignades |
|---|---|
Domini del controlador | Gestiona peces i funcions estretament relacionades amb el procés de soldadura en si |
Domini del supervisor | Gestiona funcions més generals (supervisió de nivell superior) |
Controlador multivariable | Substitueix la primera estimació dels paràmetres de soldadura indirecta un cop iniciada la soldadura (t > 0) |
Entrada de l'operador | Només estableix paràmetres de soldadura directes, com ara l'amplada de la soldadura i la profunditat de penetració |
Per tant, el controlador de la màquina de soldar separa el control a nivell de procés de la supervisió de nivell superior. L'operador estableix els paràmetres de soldadura directes. El controlador multivariable millora l'estimació dels paràmetres indirectes després que s'iniciï l'arc.
Operació pas a pas
Un cicle típic passa per diverses etapes. L'operador introdueix paràmetres directes a la interfície. El domini del supervisor passa aquests objectius al controlador de nivell de procés. L'etapa de potència llavors engega l'arc. El controlador multivariable actualitza la seva estimació dels paràmetres indirectes un cop comença la soldadura. La retroalimentació de bucle tancat manté el corrent, el voltatge, el desplaçament i l'alimentació del filferro en l'objectiu. El sistema atura l'arc al final de la passada.
Consideracions de disseny
Les opcions a nivell de placa impulsen el rendiment . Per a l'etapa de potència, hauríeu de sospesar les opcions d'IGBT, MOSFET i SCR en funció de la freqüència de commutació i la pèrdua de conducció. Un accionament de porta aïllat amb prou temps mort evita la propagació per sobretensió. Els amortidors, els díodes TVS i els varistors limiten els transitoris de commutació i les sobretensions de línia. La mesura del corrent es basa en una derivació, un sensor Hall o un transformador de corrent. Cada mètode intercanvia precisió amb aïllament i cost. L'optoaïllament separa l'etapa de potència de la lògica de control. La distància de fuga i la distància lliure han de complir les normes d'espaiat d'alta tensió. El coure pesat i les barres colectores transporten la ruta de corrent molt alta. El dissipador de calor i els cicles tèrmics limiten la vida útil del dispositiu. Les restriccions DFM (Design Digital Mode Operating System) limiten el nombre de capes de forma, el pes del coure i el flux de muntatge. Aquests compromisos decideixen quin disseny arriba a la producció.
Sistemes de soldadura per punts i soldadura per punts per resistència
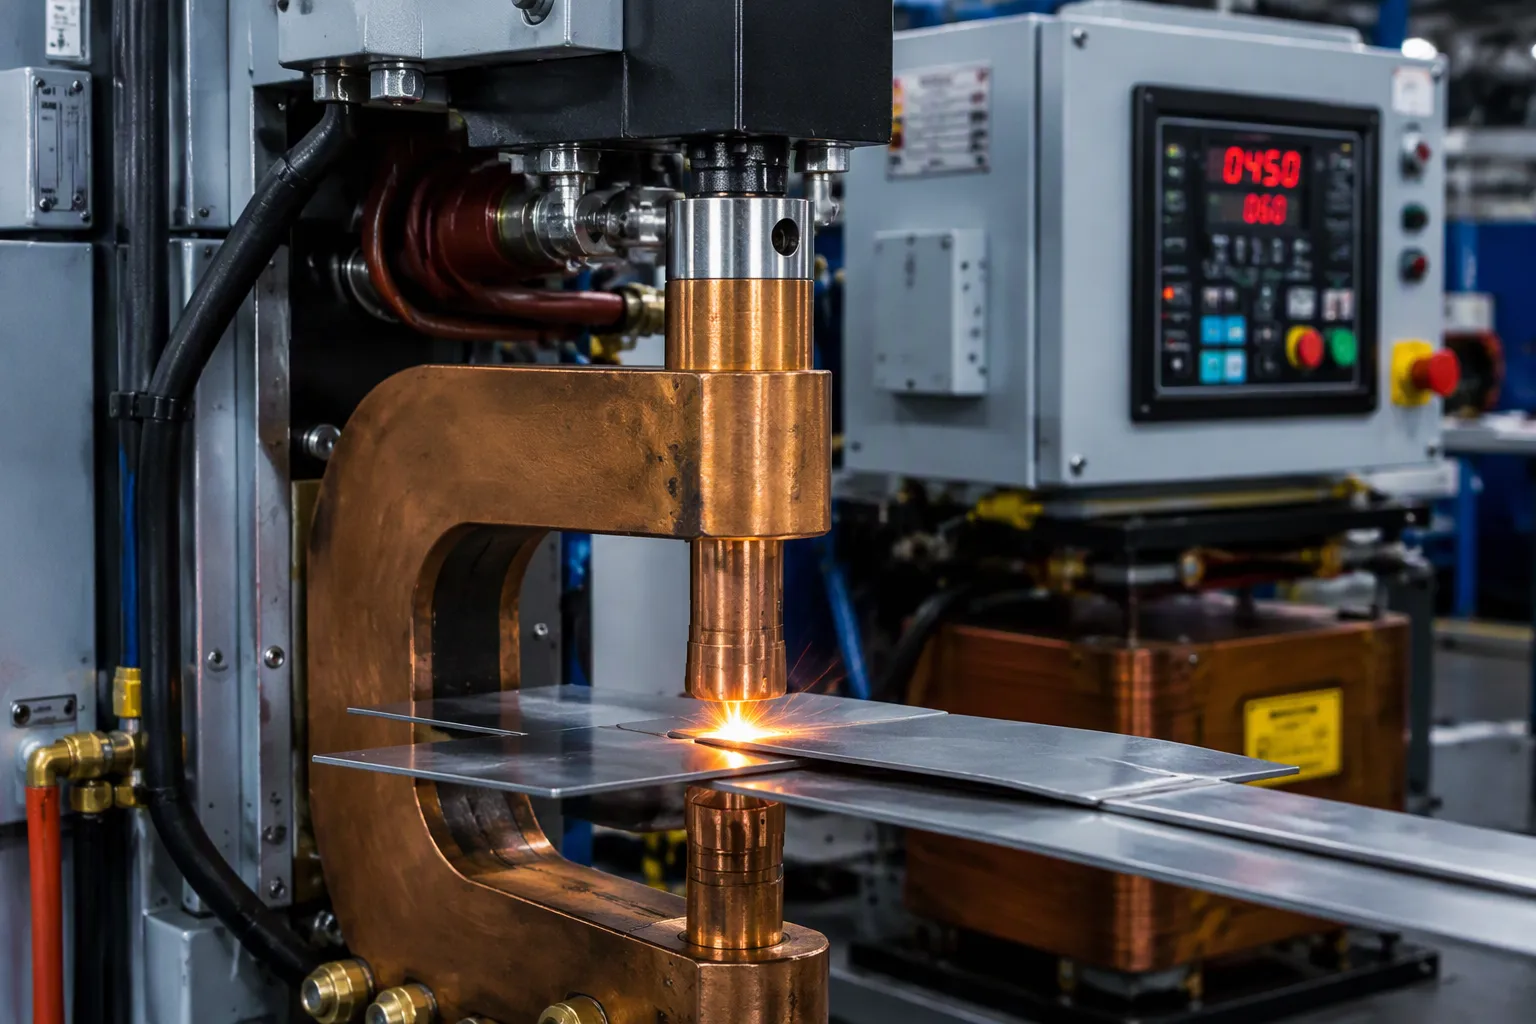
Un sistema de soldadura per punts uneix làmines metàl·liques en un punt. Utilitza pressió i envia corrent elèctric a través de la pila. La calor de la resistència elèctrica fon el metall base a la superfície de contacte. Els enginyers anomenen això soldadura per punts de resistència, un dels diversos tipus de soldadura per resistència. Les línies de producció sovint utilitzen equips MFDC-RSW (corrent continu de mitjana freqüència) o PLCautomatització controlada. En cel·les en xarxa, una placa controladora AW es comunica amb una placa temporitzadora de control de soldadura integrada 785 a través d'un enllaç sèrie. La placa temporitzadora és la propietària del programa de cocció. La placa AW gestiona la seqüenciació i les protocols de connexió.
Components del sistema de soldadura per punts
Les parts d'un sistema de soldadura per punts es divideixen en grups mecànics, elèctrics i de control. La taula següent mostra cada component i la seva funció.
Component | function |
|---|---|
Portaeines | Subjecteu els elèctrodes fermament i suporteu les mànegues d'aigua opcionals que els refreden |
Electrodes | Aliatge de coure de baixa resistència, modelat per aplicació; forma part del circuit secundari del transformador |
Font d'alimentació | Proporciona energia elèctrica al soldador |
Unitat d'emmagatzematge d'energia | El banc de condensadors proporciona una alta potència instantània; no és necessari quan la demanda és baixa |
Interruptor | Aboca l'energia emmagatzemada al transformador de soldadura |
Transformador de soldadura | Redueix el voltatge i augmenta el corrent, reduint el nivell que l'interruptor ha de gestionar |
Caixa de control | Gestiona l'interruptor i pot monitoritzar el voltatge o el corrent de l'elèctrode |
Pistola tipus C | Alta rigidesa i flexibilitat d'utillatge amb moviment colineal; s'adapta a treballs d'alta força en material gruixut |
Pistola tipus X | Espai de treball més gran però menys rigidesa; s'adapta a panells plans i prims i necessita puntes en forma de cúpula |
Com soldar per punts: seqüència de control
Els operadors segueixen una seqüència fixa. La caixa de control cronometra cada etapa.
Temps de compressió: els elèctrodes es tanquen i creen força abans que flueixi el corrent, assentant les làmines i estabilitzant el contacte.
Temps de soldadura: el corrent passa a través de la pila i l'escalfament per resistència elèctrica fa créixer la pepita.
Temps de retenció: el corrent s'atura però la força continua; la pepita se solidifica sota pressió.
Temps de desactivació: els elèctrodes es retrauen i la peça avança, establint la velocitat del cicle.
El temps de soldadura comença sol després del temps de compressió. El temps de retenció ve després del temps d'escalfament i el temps de desactivació tanca el bucle. Aquests paràmetres de soldadura per punts (compressió, soldadura, retenció, desactivació) estableixen els paràmetres de soldadura per punts per a una unió determinada. La retroalimentació de bucle tancat mesura el corrent de soldadura amb una resistència shunt o un sensor Hall. Això supera les configuracions de temps només de bucle obert perquè compensa el desgast de l'elèctrode i l'oxidació de les pestanyes. Un transformador de corrent ofereix una altra opció aïllada. El sistema de control ajusta el tret per mantenir l'objectiu.
Pautes de disseny
La gestió de pujades i baixades de tensió de la xarxa elèctrica requereix una atenció primerenca. Un varistor més una pinça TVS protegeix la part frontal. El dissipador de calor ha de cobrir tant els dispositius d'alimentació com els elèctrodes, ja que el cicle tèrmic desgasta les puntes i les unions de soldadura per igual. Els ajustos de pressió de soldadura per punts interactuen amb el corrent i el temps de soldadura, així que comproveu-los tots tres junts. Les restriccions DFM donen forma a la disposició de les barres colectores i al pes del coure. Mantingueu la distància de dispersió i la distància lliure generoses al costat d'alta tensió. Una tècnica de soldadura per resistència sòlida combina un temps de soldadura curt amb prou força. Tota màquina de soldadura per punts recompensa un disseny acurat de la placa. El procés de soldadura per punts es manté repetible quan l'electrònica manté els seus objectius.
Comparació de sistemes de control i compromisos de disseny
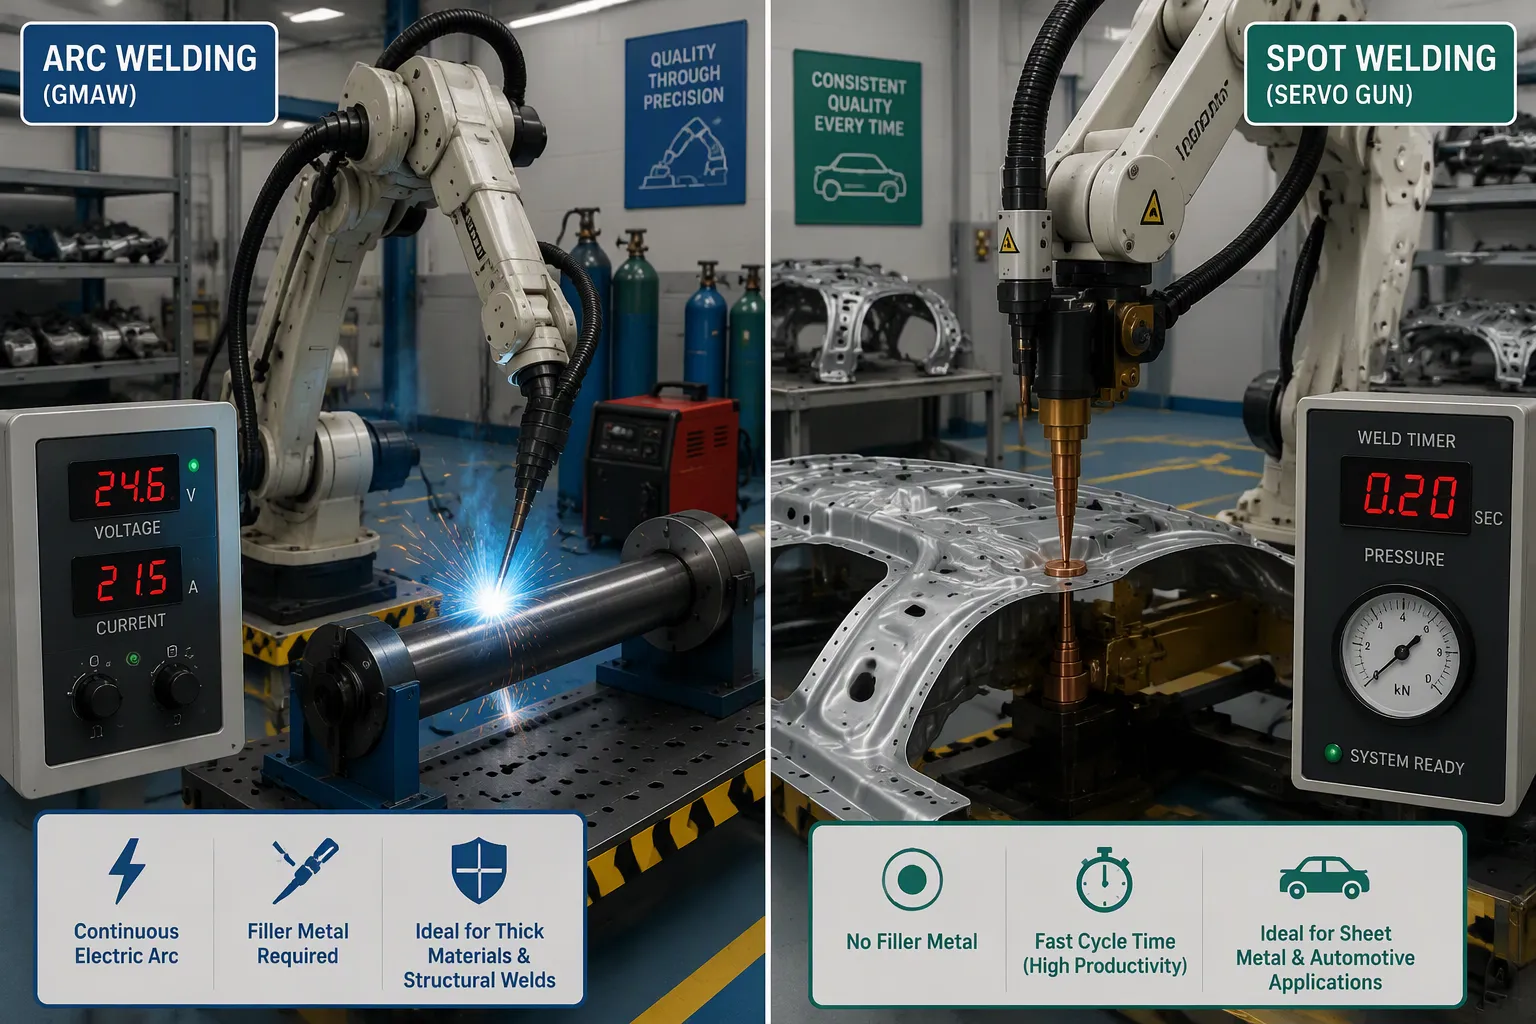
Arc vs. Punt: Diferències clau
Un sistema de control de soldadura per arc gestiona l'estabilitat de l'arc, el corrent i el voltatge. Un controlador de soldadura per punts gestiona el corrent, el temps i la pressió de l'elèctrode. El procés d'arc necessita una columna de plasma estable, de manera que el controlador d'arc fixa el voltatge i el corrent moltes vegades per segon. El procés de soldadura per punts depèn de la calor de la resistència elèctrica a la superfície de contacte. Aquí el controlador cronometra l'impuls de corrent elèctric i manté la pressió de soldadura per punts estable.
Els paràmetres de soldadura de la soldadura per punts (premer, soldar, mantenir i apagar) no tenen un equivalent d'arc. Els sistemes d'arc, en canvi, gestionen l'alimentació del filferro, la velocitat de desplaçament i la distància de l'arc. Una màquina de soldadura per punts dispara un pols per punt. Un sistema d'arc funciona sense aturar-se al llarg d'una costura. Aquestes diferències donen forma al disseny de la placa. Les plaques d'arc necessiten bucles de corrent ràpids. Les plaques per punts necessiten comptadors de temps de soldadura exactes, i el temps i el corrent de soldadura han de ser controlats junts.
Aplicacions i compromisos de fabricació
La fabricació d'automòbils utilitza tots dos processos a gran volum. Les línies de fabricació d'automòbils també combinen tipus de soldadura per resistència. La taula següent enumera els usos habituals de la soldadura per punts i la soldadura per arc en un vehicle.
Procés de soldadura | Aplicació típica d'automoció | Detalls clau |
|---|---|---|
TIG robòtica | Tubs de paret fina, soldadures acabades visibles | Admet gruixos de paret de 0.5 mm a 3 mm; combinat amb robots ABB IRB 1660ID i fonts d'alimentació Miller Dynasty per a un control d'arc de precisió |
Soldadura per punts per resistència | Conjunts de xapa metàl·lica i carrosseria d'automòbils en blanc | Robots FANUC R-2000iC amb servomotors; 1,200–1,800 punts/hora; taxes de superació de la prova d'arrencada de pepites superiors al 99.7%; força d'elèctrode de 300–800 lliures |
MIG/MAG (GMAW) | Components d'acer i alumini, inclosos els suports del col·lector d'escapament | Procés Workhorse per a acer d'1.2 mm a 12 mm; MIG pulsat redueix les esquitxades; CMT per a alumini sense esquitxades; cel·la de suport de col·lector d'escapament real de Tier 1: 340 peces/torn, cicle de 22 segons, rebuig reduït del 4.2% al 0.3%. |
Una carrosseria de cotxe típica conté diversos milers de soldadures per punts. Aquest volum funciona perquè la soldadura per punts és molt ràpida i fàcil de fer per als braços robòtics en una línia de muntatge.
La soldadura per punts per resistència i la soldadura per arc s'utilitzen sovint en treballs d'alta producció com la indústria de l'automoció, on la soldadura per punts uneix xapes metàl·liques primes.
Els avantatges i els desavantatges de la soldadura per punts provenen d'aquesta velocitat. És ràpida i fàcil d'utilitzar per a robots, però només uneix piles de xapa fina. El desgast de l'elèctrode també canvia el corrent de soldadura amb el temps. La soldadura per arc gestiona seccions més gruixudes i costures llargues. Els compromisos de fabricació inclouen el cost, els cicles tèrmics, la dispersió i la distància lliure, i les restriccions del DFM. Les plaques de soldadura per resistència s'enfronten a cicles tèrmics intensos . Tant la soldadura per resistència com la soldadura per arc necessiten un disseny acurat de barres colectores i coure.
Un sistema de control de soldadura és l'electrònica i el programari que gestionen un procés de soldadura. El sistema de control de soldadura per arc manté l'estabilitat de l'arc, el corrent i el voltatge en els objectius. El sistema de soldadura per punts, en canvi, controla el corrent de soldadura, el temps de soldadura i la pressió de l'elèctrode. Ambdós dissenys proporcionen soldadures consistents, repetibles i segures. El procés de soldadura per punts depèn d'un temps ajustat, mentre que el treball per arc depèn de bucles de corrent ràpids. Les opcions a nivell de placa i els compromisos de fabricació decideixen quin sistema de control s'adapta a un producte determinat. Els enginyers han de sospesar el cicle tèrmic, la dispersió i la distància lliure, i els límits DFM abans del llançament. Uns paràmetres de soldadura acurats i unes trajectòries de corrent elèctric sòlides mantenen cada soldadura repetible.
FAQ
Què regula realment un sistema de control de soldadura?
Un sistema de control de soldadura controla l'energia que arriba a la unió. Un sistema d'arc manté l'estabilitat de l'arc, el corrent i el voltatge en els valors objectiu. En canvi, una màquina de soldadura per punts cronometra el pols i manté la força de l'elèctrode. Cada controlador s'adapta a la física del seu propi procés.
Per què la soldadura per punts necessita una retroalimentació de corrent de circuit tancat?
El desgast dels elèctrodes i l'oxidació superficial canvien la trajectòria de la resistència al llarg del temps. El temps de sincronització en bucle obert no pot veure aquesta deriva. Un controlador de bucle tancat mesura el corrent de soldadura i corregeix l'angle de disparament. El procés de soldadura per punts es manté repetible al llarg de milers de cicles.
Com trien els enginyers entre sistemes d'arc i puntuals per a un producte?
La geometria de la unió decideix primer. Les piles de làmines primes funcionen bé amb la soldadura per punts, i les juntes llargues en seccions més gruixudes funcionen bé amb l'arc. El volum de producció també importa. Una cel·la robòtica que executa entre 1,200 i 1,800 punts per hora afavoreix la soldadura per resistència, mentre que la fabricació de baix volum afavoreix els equips d'arc.
Quins problemes a nivell de placa causen la majoria d'errors de camp?
Els cicles tèrmics són al capdamunt de la llista. Tant els dispositius d'alimentació com les puntes dels elèctrodes es desgasten sota pulsacions de calor repetides. Una mala distància de separació i distància al costat d'alta tensió també provoca avaries. Els dissenyadors també haurien de bloquejar la pujada de corrent de la xarxa aviat. Un disseny acurat del camí del corrent elèctric evita els punts calents.