Procesi i saldimit me ripërpunim përdoret për të lidhur pjesët me një PCB. Kjo metodë e ngroh pastën e saldimit derisa të shkrihet. Pasta e shkrirë i mban pjesët në vend. Shumë kompani zgjedhin procesin e saldimit me ripërpunim për PCB-të. Funksionon mirë me pjesë të vogla dhe jep rezultate të sakta. Është gjithashtu i mirë për automatizimin. Procesi i saldimit me ripërpunim ka disa hapa. Së pari, aplikoni pastën e saldimit. Më pas, vendosni komponentët. Pastaj, e ngrohni paraprakisht pllakën. Pas kësaj, e zhytni në ujë. Më pas, e ripërpunimoni saldimin. Së fundmi, e ftohni pllakën. Duhet të keni kujdes për defekte dhe teknologji të re. Mund të ndodhin probleme si vendosja e gurëve të varrit ose jastëkët e ngritur.
Ja disa defekte të zakonshme që mund të shihni në procesin e saldimit me rrjedhje:
Lloji i defektit | Përshkrim |
|---|---|
Zhvendosja e Komponentëve | Telat dhe jastëkët nuk rreshtohen sepse pjesët lëvizin gjatë ngrohjes. |
Gurëzimi i varreve | Njëri skaj i çipit ngrihet lart ndërsa tjetri qëndron i ngjitur. Kjo ndodh nga ngrohja e pabarabartë. |
Saldues i anashkaluar | Nuk ka bashkim në një pllakë ose kabllo. Kjo mund të shkaktojë qarqe të hapura. |
Jastëk i ngritur | Jastëkët e bakrit shkëputen nga PCB-ja për shkak të nxehtësisë ose stresit të tepërt. |
Vrimë ajrimi/Vrimë gjilpërash | Vrima të vogla në nyjet e saldimit nga gazi i bllokuar. Këto vrima e bëjnë nyjen më të dobët. |
Ndotje/Mbetje Kimike | Kimikatet e mbetura mund të dëmtojnë metalin dhe të shkaktojnë probleme me qarkun. |
Nyje saldimi e thyer | Lidhjet e saldimit çahen nga ndryshimet e nxehtësisë ose dridhjet. |
Thyerje teli | Telat thyhen në nyjet e saldimit nga përkulja ose goditja. |
Humbja e nxehtësisë | Lidhjet e saldimit nuk nxehen mjaftueshëm sepse nxehtësia largohet shumë shpejt. Kjo pengon saldimin e duhur. |
Procesi i saldimit me ripërpunim në montimin e PCB-së
Cili është procesi i saldimit me ripërpunim?
Procesi i saldimit me ripërpunim të rrjedhës përdoret për të bashkangjitur pjesë në një PCB. Së pari, vendosni pastë saldimi në pllaka. Pasta i mban pjesët në vend para ngrohjes. Më pas, i vendosni pjesët në pllakë. Siguroheni që ato përputhen me pllakat. Pastaj, e ngrohni PCB-në në një furrë ripërpunimi. Pasta e saldimit shkrihet dhe lidh pllakat dhe pjesët. Pas ftohjes, e kontrolloni pllakën për probleme. Ky proces ju ndihmon të krijoni nyje saldimi të forta dhe të mira.
Hapat kryesorë në procesin e saldimit me ripërpunim:
Vendosni pastën e saldimit në pllakat e PCB-së me një shabllon.
Vendosni pjesët në tabelë dhe rreshtojini ato.
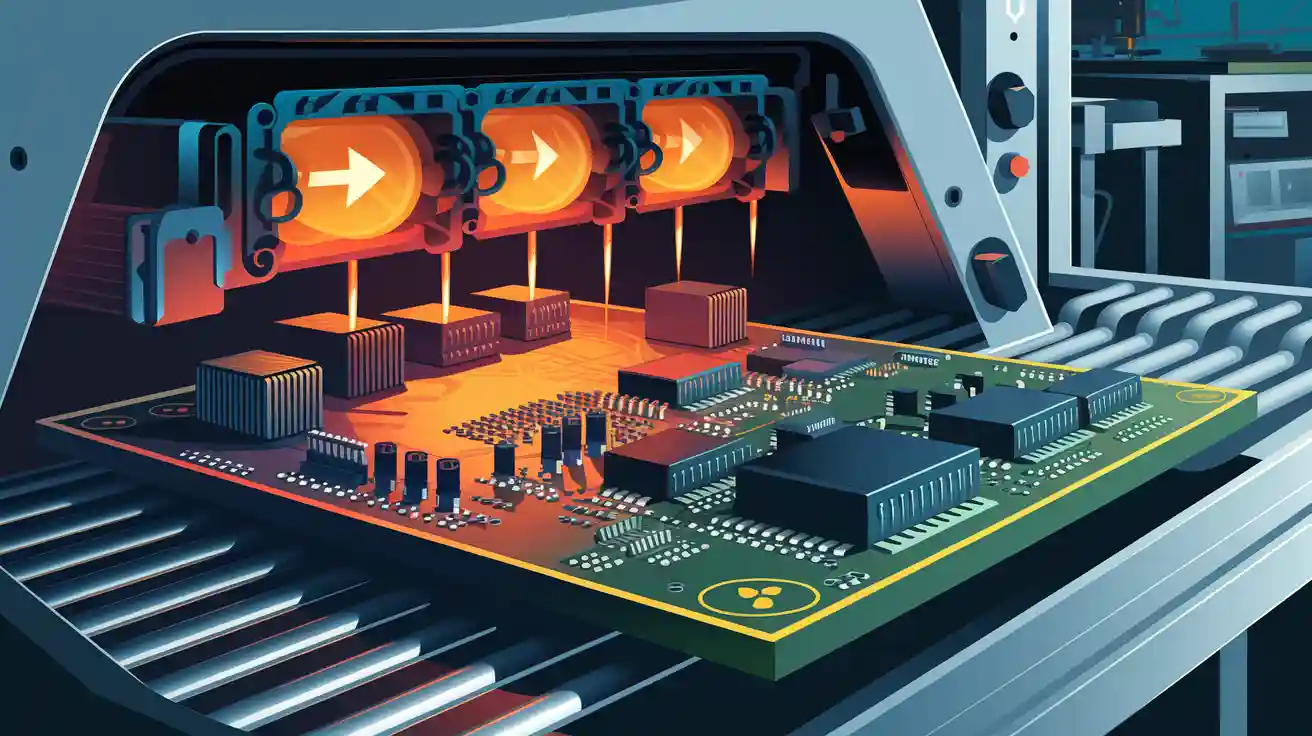
Ngrohni PCB-në në një furrë reflow për të shkrirë pastën e saldimit dhe për të bashkuar pjesët.
Kontrolloni tabelën për probleme dhe sigurohuni që është në rregull.
Pse të përdoret saldimi Reflow për PCB-të?
Ju zgjidhni procesin e saldimit me rrjedhje të plotë për PCB-të sepse funksionon mirë me pjesë të vogla dhe delikate. Kjo metodë ju lejon të kontrolloni më mirë nxehtësinë, në mënyrë që t'i mbroni pjesët. Saldimi me rrjedhje të plotë është më i miri për teknologjinë e montimit në sipërfaqe (SMT) , e cila përdoret shumë në montimin e PCB-ve të reja. Kur shikoni saldimin me rrjedhje të plotë dhe saldimin me valë, shihni disa ndryshime të mëdha:
Aspekt | Bashkimi i rimbushur | Lidhja e valëve |
|---|---|---|
Parimi i punës | Pjesët vendosen në një PCB dhe pasta e saldimit nxehet në një furrë reflow. | PCB-të me pjesë lëvizin në një makinë saldimi me valë ku përdoren valë saldimi. |
Skenarët e përdorimit | Përdoret kryesisht për montimin e SMT. | Përdoret kryesisht për montimin përmes vrimës (THT). |
Nevoja për saldim | Ofron saldim më të mirë me nxehtësi të kontrolluar. | Lëshon shumë nxehtësi, e cila mund të dëmtojë pjesët e ndjeshme. |
Kompleksiteti i saldimit | Ka nevojë për makina dhe kontrolle më komplekse. | Konfigurim më i lehtë, thjesht ndryshoni cilësimet e saldimit. |
Përparësitë | E shkëlqyer për SMT, më pak goditje nga nxehtësia dhe më pak punëtorë të nevojshëm. | Kursen kohë, kushton më pak dhe krijon nyje të forta saldimi. |
Përfitimet kryesore
Kur përdorni procesin e saldimit me rrjedhje, përfitoni shumë gjëra të mira:
Ju merrni nyje saldimi të pastra dhe të njëtrajtshme sepse nxehtësia dhe ftohja kontrollohen.
Mund të bësh shumë PCB njëkohësisht, kështu që punoni më shpejt dhe më mirë.
Makineritë bëjnë punën, kështu që njerëzit bëjnë më pak gabime dhe ju rregulloni më pak.
Saldimi i mirë me rrjedhje të plotë krijon nyje të lëmuara që janë të forta për energjinë elektrike dhe mbajtjen e pjesëve.
Duke ndryshuar nxehtësinë dhe duke përdorur azot, keni më pak probleme dhe dërrasa më të mira.
Këto gjëra të mira e bëjnë procesin e saldimit reflow zgjedhjen më të mirë për montimin e PCB-ve të reja.
Fazat e procesit të saldimit me ripërpunim
Procesi i saldimit me ripërpunim ka shumë hapa. Çdo hap ndihmon në krijimin e lidhjeve të forta në PCB-në tuaj. Nëse ndiqni çdo hap, mund të parandaloni problemet dhe ta përmirësoni montimin tuaj.
Aplikimi i pastës së saldimit
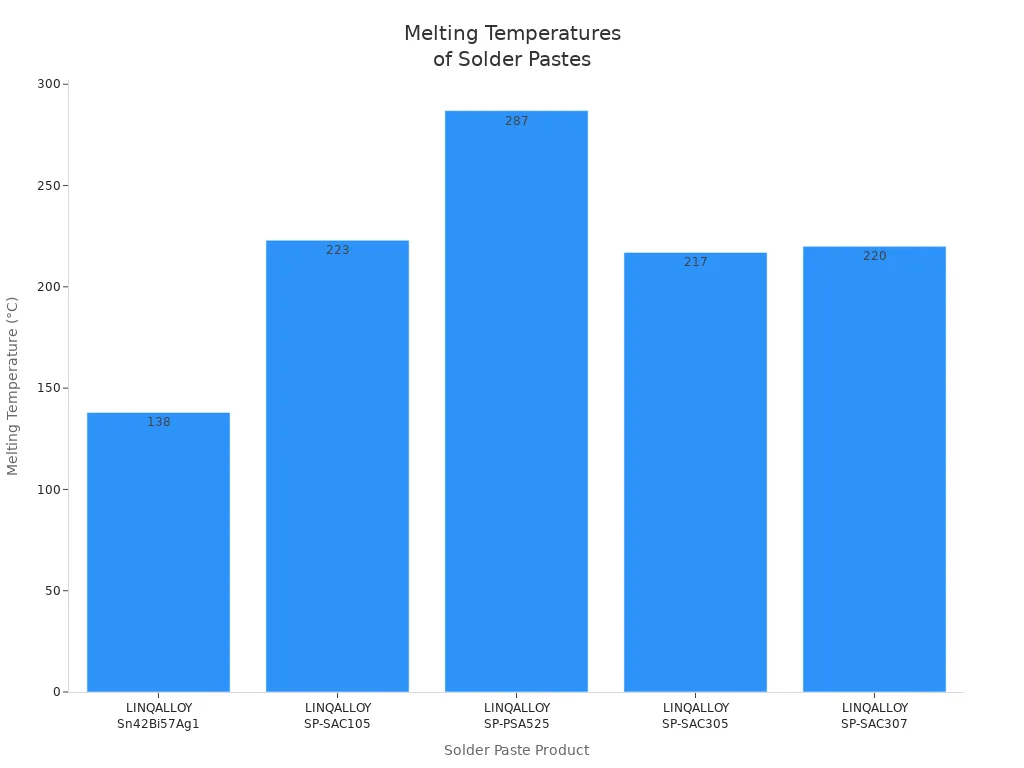
Së pari, vendosni pastë saldimi në pcb. Pasta ka copa të vogla metalike dhe fluks. Ajo mban pajisje montimi në sipërfaqe dhe pjesë të tjera para ngrohjes. Përdorni një shabllon për të vendosur pastën vetëm në jastëkët që dëshironi. Lloji i pastës së saldimit që zgjidhni ndryshon mënyrën se si shkojnë gjërat dhe sa i mirë është rezultati. Ja një tabelë me disa produkte paste saldimi dhe çfarë bëjnë ato:
Produkt | Përshkrim | Aliazh | Shpërndarja e madhësisë së grimcave | Viskoziteti (mPA.s) | Temperatura e shkrirjes | Jeta raft |
|---|---|---|---|---|---|---|
LINQALLOY Sn42Bi57Ag1 | Pastë saldimi me eutektikë të ulët për montimin e LED-ve | Sn42Bi57Ag1 | Lloji 3, 4 | - | 138 ° C | 6 muaj në 5°C |
LINQALLOY SP-SAC105 | Pastë saldimi pa Pb e projektuar për Teknologjinë e Montimit Sipërfaqësor (SMT) | SAC105 | Lloji 3, 4, 5 | 200 | 223 ° C | 6 muaj në 5°C |
LINQALLOY SP-PSA525 | Pastë saldimi me përmbajtje të lartë plumbi e projektuar për procese bashkangjitjeje të matricave të shpërndarjes pa bllokim | Pb92.5Sn5Ag2.5 | Lloji 3, 4, 5 | 130 - 170 | 287 ° C | 6 muaj në 5°C |
LINQALLOY SP-SAC305 | Pastë saldimi pa Pb e projektuar për Teknologjinë e Montimit Sipërfaqësor (SMT) | SAC305 | Lloji 3, 4 | 160 - 230 | 217 ° C | 6 muaj në 5°C |
LINQALLOY SP-SAC307 | Pastë saldimi pa Pb e projektuar për Teknologjinë e Montimit Sipërfaqësor (SMT) | SAC307 | Lloji 3, 4, 5 | 190 - 230 | 220 ° C | 6 muaj në 5°C |
Gjithashtu mund të zgjidhni lloje të ndryshme fluksi për pastën tuaj të saldimit:
Flukset me bazë kolofon përdorin kolofon natyral dhe kanë nevojë për pastrues të veçantë.
Flukset e tretshme në ujë përdorin lëndë organike dhe shpëlahen me ujë ose pastrues të tjerë.
Fluksi pa pastërti nuk lë pothuajse asgjë pas dhe është më i miri për vendet e pastra.
Zgjedhja e pastës dhe fluksit të duhur të saldimit ju ndihmon të keni nyje të mira dhe saldim të fortë.
Vendosja e Komponentëve në PCB
Pasi të vendosni pastën e saldimit, shtoni pjesët në pcb. Duhet të jeni shumë të kujdesshëm këtu. Nëse vendosni një pjesë në vendin e gabuar, mund të keni nyje të dobëta ose probleme. Shumica e fabrikave përdorin makina për të vendosur pjesë të montuara në sipërfaqe dhe pjesë të tjera. Këto makina janë shumë të sakta. Për shembull, sistemi i vendosjes duhet të jetë brenda ±0.001″. Toleranca XY është zakonisht ±0.2 mm. Gjithashtu duhet të siguroheni që telat e secilës pjesë mbulojnë pllakat. Rregullat IPC-A-610 dhe J-STD-001 thonë se ju nevojitet të paktën gjysma e mbivendosjes, dhe ndonjëherë deri në tre të katërtat për pllakat që duhet të zgjasin shumë.
Edhe një gabim i vogël, si lëvizja e një pjese me 0.1 mm, mund të shkaktojë saldim të keq ose qark të shkurtër. Duhet të kontrolloni drejtimin dhe pozicionin e çdo pjese që PCB-ja juaj të funksionojë siç duhet.
Ngrohja paraprake dhe zhytja në ujë
Pastaj, e vendosni pllakën ngjitëse në furrën e ripërtëritjes për parangrohje dhe zhytje në ujë. E ngrohni ngadalë pllakën dhe pjesët për t'u përgatitur për saldim. Ky hap ndalon goditjen termike dhe e lejon fluksin të funksionojë. Nxehtësia që përdorni varet nga pasta e saldimit. Ja një tabelë me diapazonet normale:
Lloji i ngjitësit | Diapazoni i temperaturës së ngrohjes paraprake | Diapazoni i temperaturës së zhytjes |
|---|---|---|
Të udhëhequr | 25 ° C për 150 ° C | 150 ° C për 200 ° C |
Pa plumb | Deri në 180 ° C | 180 ° C për 220 ° C |
Zakonisht e vendosni parangrohjen midis 120°C dhe 160°C. Faza e zhytjes shkon nga 160°C në 180°C. Për saldim pa plumb, mund të përdorni parangrohje nga 150°C në 190°C dhe zhytje rreth 217°C. Nëse e kontrolloni mirë nxehtësinë, pasta e saldimit shkrihet në mënyrë të barabartë dhe shmangni problemet.
Faza e Ripërtëritjes
Faza e ripërpunimit është pjesa më e rëndësishme. Ju e ngrohni PCB-në derisa pasta e saldimit të shkrihet dhe të krijojë nyje të forta midis jastëkëve dhe pjesëve. Profili i temperaturës është shumë i rëndësishëm këtu. Ju duhet të arrini temperaturën maksimale të duhur dhe ta mbani atë për kohën e duhur. Shumë nxehtësi mund të dëmtojë pjesët ose të shkaktojë çarje. Mungesa e nxehtësisë do të thotë që saldimi nuk shkrihet plotësisht dhe do të keni nyje të dobëta.
Temperatura maksimale dhe kohëzgjatja e mbajtjes së saj ndryshojnë cilësinë e nyjeve tuaja të saldimit.
Mbajtja për një kohë të gjatë mund të prishë materialet dhe të rrisë gjasat e dështimeve.
Duhet ta monitoroni nga afër nxehtësinë për të pasur nyje të forta dhe të sigurta.
Ftohës
Pas ripërtëritjes së rrjedhjes, duhet ta ftohni PCB-në. Ftohja i bën nyjet e saldimit të forta dhe të forta. Duhet të kontrolloni shpejtësinë e ftohjes për të ndaluar shokun termik dhe për të mbajtur pjesët të sigurta. Shkalla më e mirë e ftohjes është 3–6 °C për sekondë. Nëse ftohet shumë ngadalë, do të krijohen kokrriza të mëdha në saldim, gjë që i bën nyjet më të dobëta. Nëse ftohet shumë shpejt, mund të përkulni pjesët ose të çani nyjet.
Këshillë: Mbajtja e një shpejtësie të qëndrueshme ftohjeje ju ndihmon të keni nyje të forta saldimi dhe PCB të mira. Gjithmonë shikoni hapin e ftohjes për të shmangur problemet.
Çdo hap në procesin e saldimit me ripërpunim është i rëndësishëm që montimi i PCB-së tuaj të funksionojë mirë. Nëse i kushtoni vëmendje pastës së saldimit, vendosjes së pjesëve, kontrollit të nxehtësisë dhe ftohjes, mund të krijoni nyje të forta dhe të parandaloni problemet e zakonshme.
Avantazhet për PCB-të
Preciziteti dhe Automatizimi
Saldimi me ripërpunim ju ndihmon të vendosni pjesët me shumë saktësi . Makineritë e vendosin pastën e saldimit vetëm aty ku është e nevojshme. Kjo është e mirë për pllakat me shumë pjesë të vogla. Furra e mban nxehtësinë të qëndrueshme, kështu që pjesët nuk nxehen ose ftohen shumë. Kjo ndihmon në parandalimin e gabimeve dhe krijon lidhje të forta. Mund të shtoni pjesë të vogla me tela të hollë pa krijuar ura saldimi. Automatizimi përdor makina marrjeje-vendosjeje për të vendosur pjesët në tabelë. Këto makina punojnë shpejt dhe nuk bëjnë shumë gabime. Makineri speciale inspektimi kërkojnë probleme. Kjo ju ndihmon të dini që pllaka juaj është bërë mirë.
Ngjitësi i saldimit shkon pikërisht aty ku duhet për pjesët e vogla
Nxehtësia e qëndrueshme ndalon stresin dhe ul gabimet
Makinat me zgjedhje dhe vendosje i vendosin pjesët në vendin e duhur
Makineritë e inspektimit i gjejnë problemet herët
Shkallëzueshmëria
Saldimi me ripërpunim të lejon të prodhosh shumë pllaka shpejt. Nëse ke nevojë për mijëra pllaka, makinat të ndihmojnë të punosh shpejt. Mund ta përdorësh këtë proces për grupe të mëdha ose vetëm për disa pllaka. Kur prodhon më shumë pllaka, secila kushton më pak. Ja një tabelë që tregon se si ripërpunimi të ndihmon të prodhosh më shumë pllaka:
Shkallëzueshmëria | I mirë për mbi 10,000 tabela | Funksionon për grupe të vogla ose nën 1,000 dërrasa |
|---|---|---|
Speed Prodhimi | Më shpejt me makina | Më ngadalë, shpesh bëhet me dorë |
Kostoja për njësi | Më i ulët kur fiton shumë | Më i lartë kur bën vetëm disa |
Fleksibiliteti
Saldimi Reflow funksionon për shumë lloje dizenjosh pllakash. Është i shkëlqyer për Teknologjinë e Montimit Sipërfaqësor. Kjo ju lejon të vendosni pjesët direkt në tabelë. Mund të përdorni lloje të ndryshme paketash në një përdorim të vetëm. Kjo e bën reflow të mirë për elektronikën e re që kërkon punë të kujdesshme. Mund të ndërtoni pllaka me pjesë në të dyja anët dhe të përzieni shumë lloje pjesësh në një proces të vetëm.
Këshillë: Saldimi me rrjedhje uji ju lejon të dizajnoni dërrasa me shumë pjesë dhe hapësira të ngushta.
Siguri
Saldimi me ripërpunim krijon nyje të forta dhe të sigurta . Furra e mban nxehtësinë e duhur për të bërë lidhje të mira. Mund ta testoni pllakën tuaj duke përdorur teste të shokut termik. Kjo kontrollon nëse nyjet qëndrojnë të forta kur ndryshon temperatura. Një shtresë e hollë në nyje e bën atë më të fortë. Nëse shtresa është shumë e trashë, nyja mund të thyhet. Saldimi me ripërpunim ndihmon në mbajtjen e shtresës së hollë, kështu që pllaka juaj zgjat më shumë.
Testet e shokut termik kontrollojnë nëse nyjet janë të forta
Shtresat e holla në nyje i bëjnë ato më të mira
Ngrohja dhe ftohja e qëndrueshme krijojnë lidhje të forta
Parandalimi i defekteve në saldimin me ripërpunim
Dëshironi që PCB-ja juaj të zgjasë shumë. Duhet të parandaloni defektet gjatë saldimit me ripërpunim. Kjo pjesë shpjegon se si të kontrolloni nxehtësinë, të zgjidhni pastën e saldimit, të kontrolloni dërrasat tuaja, të përdorni azot dhe të rregulloni problemet. Çdo hap ju ndihmon të krijoni lidhje të forta dhe dërrasa më të mira.
Profilizimi i temperaturës
Duhet ta monitoroni temperaturën në çdo hap. Kontrolli i mirë i temperaturës parandalon defektet dhe e mban të sigurt pcb-në tuaj. Përdorni mjete speciale për të kontrolluar nxehtësinë në pllakë. Ja disa këshilla:
Rritni ngadalë nxehtësinë gjatë parangrohjes. Mbajeni shkallën e rritjes midis 0.5°C dhe 2.0°C për sekondë. Kjo ndalon shokun termik dhe vë në punë fluksin.
Mbajeni fazën e zhytjes në 150°C deri në 180°C për 60-120 sekonda. Kjo e mban nxehtësinë të njëtrajtshme në pllakë ngjitëse.
Vendosni pikën e fazës së ripërtëritjes 20-30°C mbi pikën e shkrirjes së materialit të bashkangjitur. Mbajeni kohën mbi Liquidus (TAL) midis 30-90 sekondave.
Ftohni dërrasën në 2-4°C për sekondë. Kjo ndihmon në krijimin e nyjeve të forta.
Përdorni mjete të mira termike për të marrë të dhënat e sakta të nxehtësisë.
Kontrolloni më shumë se një tabelë për të parë nëse furrat janë të ndryshme.
Shikoni dhe ndryshoni profilet shpesh për të mbajtur rezultatet të qëndrueshme.
Lexoni gjithmonë fletën e të dhënave të pastës së saldimit për nevojat e veçanta të nxehtësisë.
Këshillë: Kontrolli i kujdesshëm i temperaturës ju ndihmon të parandaloni defektet dhe e mban PCB-në tuaj në punë të mirë.
Pastë saldimi dhe fluks
Duhet të zgjedhësh pastën dhe fluksin më të mirë të saldimit për PCB-në tënde. Lloji i pastës së saldimit ndryshon se sa mirë funksionon saldimi dhe sa defekte merr. Shikoni aliazhin, llojin e pluhurit dhe mikrostrukturën. Pluhuri sferik me oksid të ulët bën nyje më të mira. Përshtat pastën e saldimit me madhësinë e pllakës dhe të pllakës tënde. Pluhurat e tipit 3 deri në tipin 6 funksionojnë për madhësi të ndryshme të pllakës dhe ndihmojnë në parandalimin e formimit të urave.
Shumë gjëra në shtypjen me pastë saldimi mund të ndryshojnë shkallën e defekteve. Ja një tabelë që tregon se çfarë ka më shumë rëndësi:
nivel | Përshkrimi i faktorit |
|---|---|
1 | Forma e hapjes së shabllonit nga mënyra se si është bërë |
2 | Përputhja e pastës së saldimit |
3 | Efektet e kohës së pritjes |
4 | Zgjedhja e materialit të squeegee-t |
5 | Cilësimet e makinës së shtypjes |
6 | Cilësimet e saldimit me ripërpunim |
Gjithashtu duhet të zgjidhni fluksin e duhur. Fluksi me bazë kolofonesh ka nevojë për pastrim të veçantë. Fluksi i tretshëm në ujë lahet me ujë. Fluksi pa pastrim nuk lë pothuajse asgjë pas. Pasta e duhur e saldimit dhe fluksi i duhur ju ndihmojnë të keni nyje të forta dhe më pak defekte.
Metodat e Inspektimit
Duhet ta kontrolloni PCB-në tuaj pas saldimit për të gjetur problemet herët. Ju përdorni mënyra të ndryshme për të kërkuar defekte. Ja një tabelë që tregon mënyrat më të zakonshme:
Metoda e Inspektimit | Përshkrim |
|---|---|
Inspektimi vizual | Njerëzit i kërkojnë defektet me sy. |
Inspektimi optik i automatizuar (AOI) | Kamerat dhe softuerët gjejnë bashkim që mungon dhe pjesë të dëmtuara. |
Inspektimi me rreze X | Gjen probleme të fshehura si boshllëqe dhe ura saldimi brenda pcb-së. |
Testimi funksional | Kontrollon nëse pcb funksionon menjëherë pas montimit. |
AOI përdor kamera për të gjetur pjesë që mungojnë dhe nyje të dëmtuara. Rrezet X kontrollojnë brenda PCB-së për të gjetur çarje dhe vrima. Testimi funksional kontrollon nëse PCB funksionon. Ju përdorni këto mënyra për të kapur problemet para se ato të përkeqësohen.
Atmosferë e kontrolluar
Mund të përdorni azot gjatë saldimit me ripërpunim. Azoti ju ndihmon të krijoni nyje më të mira dhe dërrasa më të forta. Ja një tabelë që tregon përfitimet:
Përfitim | Përshkrim |
|---|---|
Formimi i oksidit | Azoti ul oksidet gjatë saldimit. |
Përmirësimi i lagështisë | Saldimi rrjedh më mirë dhe bën nyje më të forta. |
Defekte të reduktuara | Do të keni më pak probleme si saldim i keq dhe urë lidhëse. |
Fleksibilitet në përzgjedhjen e fluksit | Mund të përdorni më shumë lloje fluksi sepse ajri kontrollohet. |
Kërkesat pas pastrimit | Ju shpenzoni më pak kohë për pastrim pas saldimit. |
Besueshmëria e rritur | Saldimi me azot e bën PCB-në tuaj të zgjasë më shumë. |
Shënim: Përdorimi i azotit në saldimin me rrjedhje të plotë ju ndihmon të krijoni nyje të forta dhe ul shkallën e defekteve.
Defektet dhe zgjidhjet e zakonshme
Mund të hasni probleme si mbivendosje, ura dhe boshllëqe në PCB-në tuaj. Mund t'i rregulloni këto duke ndjekur hapa të mirë. Ja një listë zgjidhjesh:
Bëni që hapjet e shabllonit të jenë 80-90% të madhësisë së jastëkut dhe të përputhen me paraqitjen e PCB-së.
Kontrolloni sasinë e pastës së bashkimit. Përdorni një trashësi shablloni prej 0.1-0.15 mm për pjesët e vogla për të ndaluar sasinë e tepërt të pastës.
Ndryshoni profilin e ripërtëritjes së rrjedhës. Përdorni një shpejtësi të ngadaltë rritjeje (1-3°C për sekondë) në parangrohje për të ndaluar shkrirjen e shpejtë të saldimit.
Kontrolloni vendosjen e pjesëve. Përdorni makina të mira për vendosje dhe marrje për vendosje të saktë.
Balanconi profilin e ripërtëritjes së rrjedhjes. Vendosni parangrohjen në 150-180°C për 60-90 sekonda për ta mbajtur nxehtësinë të njëtrajtshme.
Bëjeni dizajnin e jastëkut të njëjtë. Sigurohuni që jastëkët poshtë pjesëve të jenë të të njëjtës madhësi dhe formë.
Kontrolloni pastën e saldimit në pllaka. Përdorni mjetet SPI për t'u siguruar që pasta është e njëtrajtshme në të dyja pllakat.
Përmirësoni vendosjen. Kalibroni makinat e marrjes dhe vendosjes për të vendosur pjesët brenda ±0.05 mm.
Ndiqni këto hapa për të parandaluar defektet e zakonshme dhe për ta mbajtur PCB-në tuaj në punë të mirë. Kontrolli i mirë i pastës së saldimit, nxehtësisë, kontrollit dhe azotit ju ndihmon të krijoni nyje të forta dhe pllaka më të mira.
Inovacione në Procesin e Saldimit Reflow
Teknologjia e re vazhdon të ndryshojë mënyrën se si njerëzit prodhojnë pllaka ngjitëse (PCB). Tani ka përmirësime të mëdha në saldimin me riciklim. Disa gjëra të reja janë riciklimi me vakum, furrat inteligjente dhe zvogëlimi i pjesëve. Këto ndryshime ju ndihmojnë të bëni lidhje më të mira. Ato gjithashtu bëjnë që pllakat të zgjasin më shumë. Pjesët më të vogla të montimit në sipërfaqe përdoren më shpesh.
Ripërtëritje vakumi
Rrjedhja me vakum përdor një dhomë të veçantë furre. Kjo dhomë nxjerr ajrin dhe gazrat gjatë saldimit. Ndihmon në uljen e boshllëqeve në nyjet e saldimit në vetëm 1-2%. Me rjedhjen me vakum, nyjet bëhen më të forta. Nxehtësia lëviz më mirë nëpër pllakë. Kjo është e rëndësishme për makinat dhe aeroplanët. PCB-ja juaj mund të zgjasë më shumë dhe të përballojë më shumë stres. Më pak pika të dobëta do të thotë performancë më e mirë.
Këshillë: Rrjedhja me vakum ju ndihmon të merrni lidhje të forta dhe të besueshme. Është shumë e mirë për pajisjet e montimit në sipërfaqe.
Furrat e Zgjuara
Furrat inteligjente ju japin më shumë kontroll mbi saldimin. Ato përdorin sensorë për të monitoruar temperaturën gjatë gjithë kohës. Problemet zbulohen herët me këto furra. Mund të shihni se si furrat inteligjente i ndalojnë defektet në tabelën më poshtë:
Lloji i gabimit | Ndikimi në Cilësi | Këshilla për parandalimin |
|---|---|---|
Dështim i ngrohësit | Saldim i keq, përbërës të dëmtuar | Kontrolloni ngrohësit, përdorni alarme në kohë reale |
Lëvizja e Kalibrimit të Transportuesit | Më shumë defekte, si lidhja e urës | Kalibroni shpesh, ndiqni shpejtësinë e transportuesit |
Problem me derdhje termike | Saldim i paqëndrueshëm, dëmtim i PCB-së | Vëzhgoni zonat e temperaturës, shmangni boshllëqet e mëdha të temperaturës |
Mospërputhjet e rrjedhës së ajrit | Saldim i pasigurt, më shumë dështime | Pastroni filtrat, matni transferimin e nxehtësisë |
Dështimi i sistemit të ftohjes | Më shumë dëme, ripërpunim i kushtueshëm | Mbajeni ftohjen të pastër, monitoroni zonat e ftohjes |
Furrat inteligjente e mbajnë temperaturën të qëndrueshme brenda ±2°C. Kjo ju jep rezultate të mira dhe më pak probleme. Ju kurseni kohë dhe para duke i rregulluar problemet herët.
Miniaturizimi për montimin e PCB-së
Zvogëlimi i pjesëve ka ndryshuar montimin e PCB-së. Tani përdoren jastëkë të vegjël dhe pjesë të vogla që montohen në sipërfaqe. Depozitat e kallajit janë gjithashtu më të vogla. Ndonjëherë, formohet vetëm një kokërr kallaji. Kjo mund t'i bëjë nyjet më të dobëta. Për ta rregulluar këtë, ftohja bëhet më shpejt, mbi 2°C për sekondë. Formulat e reja të pastës së kallajit ndihmojnë gjithashtu.
Më shumë pajisje montimi në sipërfaqe përshtaten në secilën pcb.
Pikat e pastës së saldimit janë më të vogla, kështu që kontrolli duhet të jetë i saktë.
Makinat e marrjes dhe vendosjes përdorin dy korsi për të ecur më shpejt.
Temperaturat e funksionimit janë më të larta, veçanërisht me bashkuesin pa plumb.
Kimia e pastës së saldimit ka ndryshuar për nxehtësinë e lartë.
Mund të ndërtoni tabela më komplekse dhe të punoni më shpejt. Këto ndryshime ju ndihmojnë të përmbushni nevojat e elektronikës së re. Çdo milimetër ka rëndësi tani.
Shënim: Tregu global për furrat me rrjedhje po rritet me shpejtësi. Kjo tregon se sa të rëndësishme janë këto ide të reja për prodhimin e pllakave të shtypura (PCB).
Saldimi me ripërpunim përdoret për të bërë PCB të forta për elektronikën e re. Ky proces ju lejon të kontrolloni shumë mirë nxehtësinë. Ju ndihmon të keni nyje saldimi të forta dhe më pak probleme.
Kontrolli i kujdesshëm i temperaturës i mban pjesët të sigurta nga dëmtimet.
Pasta dhe fluksi i mirë i saldimit ndihmojnë që pjesët të ngjiten më mirë.
Bordet e kontrollit dhe përdorimi i azotit i bëjnë ato të punojnë më gjatë.
Furrat dhe makinat inteligjente ndihmojnë në parandalimin e gabimeve.
Pajisjet elektronike po bëhen gjithnjë e më të vogla dhe më të vështira për t’u ndërtuar. Duhet të zgjidhni saldimin me rrjedhje të rrjedhshme për të zgjidhur këto probleme dhe për t'i bërë produktet të zgjasin.
FAQ
Cili është qëllimi kryesor i saldimit reflow?
Saldimi me ripërpunim përdoret për të bashkangjitur pjesë elektronike në një pllakë. Ky proces shkrin pastën e saldimit për të krijuar lidhje të forta . Ju ndihmon të ndërtoni pllaka të besueshme dhe me cilësi të lartë për shumë pajisje.
A mund të përdoret saldimi reflow për të dyja anët e një PCB-je?
Po, mund të përdorni saldim me rrjedhje të plotë në të dyja anët. Së pari saldoni njërën anë, pastaj e ktheni pllakën dhe e përsërisni procesin. Kjo metodë funksionon mirë për pllakat komplekse të qarqeve të shtypura.
Si i parandaloni defektet gjatë saldimit me ripërpunim?
Ju kontrolloni profilin e temperaturës dhe përdorni pastën e duhur të saldimit. Gjithashtu, kontrolloni pllakën me mjete inspektimi. Këto hapa ju ndihmojnë të shmangni problemet e zakonshme si vendosja e gurëve të varrosur ose ura lidhëse.
Pse përdoret azoti në saldimin me ripërpunim?
Ju përdorni azot për të zvogëluar oksidimin gjatë saldimit. Ky gaz ju ndihmon të keni nyje më të pastra dhe më pak defekte. Azoti gjithashtu përmirëson forcën e lidhjeve të saldimit.
Cili është ndryshimi midis ripërpunimit të rrjedhës dhe saldimit me valë?
Saldimi me ripërpunim përdor saldim me rrjedhje për pjesët e montuara në sipërfaqe. Saldimi me valë funksionon më mirë për pjesët me vrima përmes. Saldimi me ripërpunim përdor një furrë të nxehtë, ndërsa saldimi me valë përdor një valë të saldimit të shkrirë.